
Un audit di fabbrica ha un unico obiettivo: stabilire se il processo del fornitore è in grado di rispettare la specifica anche quando nessuno del lato acquirente sta osservando. Non è una visita turistica, e la differenza tra le due cose è la differenza tra un pomeriggio e una constatazione. Una visita turistica produce una bella impressione e un documento sulle capacità produttive. Una verifica produce un elenco delle cose che dovrebbero andare storte perché tu riceva un ordine difettoso, e ogni voce di quell'elenco è collegata a un processo che puoi ricontrollare in seguito.
Questo aspetto conta in particolar modo per gli smart glasses perché una quantità sorprendente del comportamento del prodotto è determinata dalle combinazioni, non dai singoli componenti. Un'unità che non si ricarica nel case non è una cella difettosa né un case difettoso: è un abbinamento tra case e unità mai testato come tale. Un'unità con un'autonomia ridotta non ha necessariamente una cella debole: è una cella appartenente a una configurazione diversa da quella ordinata. Entrambe sono questioni di processo, e una questione di processo non può essere risolta esaminando un'unità finita.
Audit di fabbrica per smart glasses: a cosa serve realmente la visita
L'acquirente e la decisione che la visita supporta
Chi legge è un responsabile acquisti del brand, un acquirente di canale o un importatore che sta decidendo se spendere una giornata e un budget di viaggio per una visita in loco oppure effettuare l'ordine senza visitarla. L'ansia sottostante alla domanda non riguarda un prezzo sfavorevole. Riguarda una consegna diversa dal campione approvato, un itero documentale che blocca la merce alla frontiera o una prima spedizione che si trasforma in un problema di resi di cui nessuno ha calcolato il costo.
Si gestiscono contemporaneamente tre aspetti. Il primo è il calendario, perché la visita deve avvenire abbastanza presto da poter cambiare qualcosa; un audit effettuato due settimane prima della spedizione costituisce una prova, non un controllo. Il secondo è la specifica, perché l'audit è l'unico luogo in cui l'acquirente può vedere se la fabbrica sta realmente producendo la configurazione che ha concordato di realizzare; in questa categoria esistono abbastanza righe non pubblicate da rendere legittimo il dubbio sulla differenza tra un modello di catalogo e una configurazione produttiva. Il terzo è la controparte, perché una fabbrica in grado di rispondere con calma a domande scomode è una controparte migliore di una che non riesce a farlo, e l'acquirente lo apprende in un modo che nessun documento può trasmettere.
Esiste anche un aspetto economico che favorisce lo svolgimento accurato della visita anziché il suo annullamento. Il costo di un problema di processo scoperto dopo il lancio di un programma è di un ordine di grandezza superiore al costo di una giornata: un lotto restituito, una ripianificazione, una revisione dell'annuncio e una conversazione con i canali distributivi. Il costo della visita è invece una giornata di viaggio, una giornata di lavoro degli ingegneri del fornitore e il tempo dell'acquirente. Questo confronto è solitamente facile da effettuare.
Che cosa significano i dati pubblicati per un audit
Il catalogo pubblica molti dati utilizzabili in un audit, e il modo in cui li pubblica determina le domande da porre in loco.
Pubblicati e verificabili in fabbrica: il livello di risoluzione di tutti gli undici modelli con fotocamera; la capacità e il numero delle celle; il metodo di ricarica di ventiquattro dei ventotto modelli; l'opzione del case di ricarica; la disponibilità dei colori; la marcatura del grado di protezione contro l'ingresso sui due modelli che la riportano; e l'unico peso pubblicato, quello del corpo degli occhiali MT6, pari a 158 g, comprensivo della cella da 265 mAh e della fotocamera ed escluso il case di ricarica pieghevole da 1200 mAh, il cui peso non è pubblicato.
Non pubblicati e quindi oggetto di domande in fabbrica anziché di verifiche sui dati pubblici: le tolleranze, i tassi di difettosità, le valutazioni del ciclo di vita, i numeri dei certificati, i numeri dei rapporti di prova di protezione contro l'ingresso, le misurazioni acustiche e le relative soglie, i modelli dei sensori e il peso di tutti i modelli tranne MT6. Non sono pubblicati nemmeno la capacità produttiva, il numero di linee e i tempi di consegna della produzione; l'unico modo per conoscere i valori reali della linea che realizzerà il tuo ordine è farseli mostrare.
Due di queste lacune richiedono una domanda specifica in loco. Il metodo di ricarica non è pubblicato per quattro modelli con fotocamera, quindi per questi quattro l'audit deve accertare direttamente dalla linea quale connettore verrà utilizzato per l'ordine. La marcatura del grado di protezione contro l'ingresso è pubblicata su due modelli come annotazione di catalogo, senza alcun numero di rapporto a supporto; l'audit deve quindi accertare se la fabbrica disponga di un rapporto di prova per quella marcatura o se si tratti di un'attestazione valida soltanto a livello di catalogo. Sono i due punti in cui i dati pubblici dell'acquirente si esauriscono e la verifica in fabbrica deve subentrare.
Il percorso, seguito nell'ordine corretto
Partite dal cancello di ingresso e terminate alla spedizione
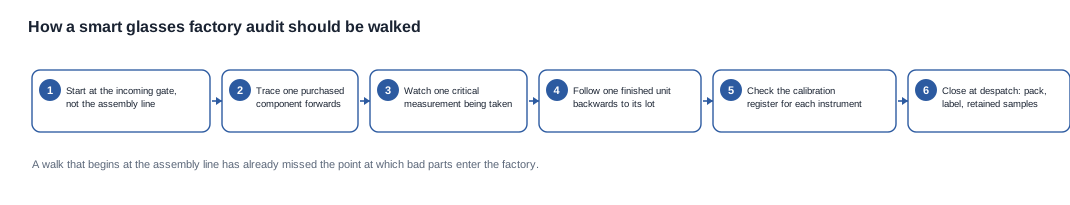
L'ordine del percorso distingue una verifica da una visita. Il percorso ha una direzione naturale — componenti in entrata, prodotto in uscita — e un sopralluogo che lo segue in entrambe le direzioni è ciò che produce prove.
Partite dal cancello di ingresso. Chiedete quali fasi produttive ha coperto l'audit e quali non sono state percorse, quindi confrontate il risultato con il percorso di produzione indicato dal fornitore nel preventivo. La differenza tra l'ambito documentato e il percorso completo è il risultato più utile della prima conversazione della giornata. Un audit che ha coperto l'assemblaggio e saltato l'ispezione in ingresso vi ha già dato la risposta alla domanda che avrebbe dovuto verificare.
Seguite in avanti un componente acquistato. Scegliete un componente critico per la configurazione — una batteria, una custodia, un gruppo ottico — e seguite il suo percorso dalla bolla di consegna, passando per l'ispezione in ingresso, fino alla linea produttiva. La domanda è come sia stato accettato, non dove sia stato stoccato.
Osservate l'esecuzione di una misurazione critica. Non una descrizione, ma la misurazione stessa, sullo strumento che verrà utilizzato sulle vostre unità. Quindi chiedete lo stato di taratura dello strumento.
Seguite all'indietro un'unità finita fino al suo lotto. Prendete un'unità dalla fine della linea e seguitela a ritroso: scatola, postazione di lavoro, batch, lotto in ingresso, lotto del componente.
Concludete alla spedizione. Imballaggio, etichettatura, marcatura del lotto sulla scatola e campioni trattenuti. Una fabbrica che conserva un campione trattenuto da ogni lotto ha una cultura della tracciabilità; una fabbrica che non ne conserva alcuno ha un sistema di tracciabilità soltanto sulla carta.
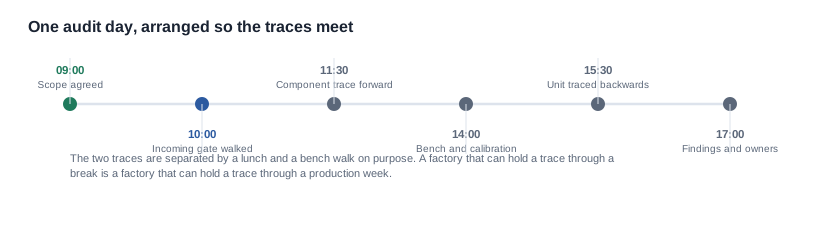
Le due tracce — un componente in avanti, un'unità all'indietro — devono essere separate da un sopralluogo e da un controllo su banco, anziché svolte una dopo l'altra. Due dimostrazioni separate non costituiscono una traccia; la prova è che le due si incontrino. Una fabbrica che riesce a mantenere una traccia durante una pausa è una fabbrica che riesce a mantenerla durante una settimana di produzione.
Le prove da raccogliere in ogni postazione
Cosa conferma ogni postazione e cosa offre soltanto rassicurazione
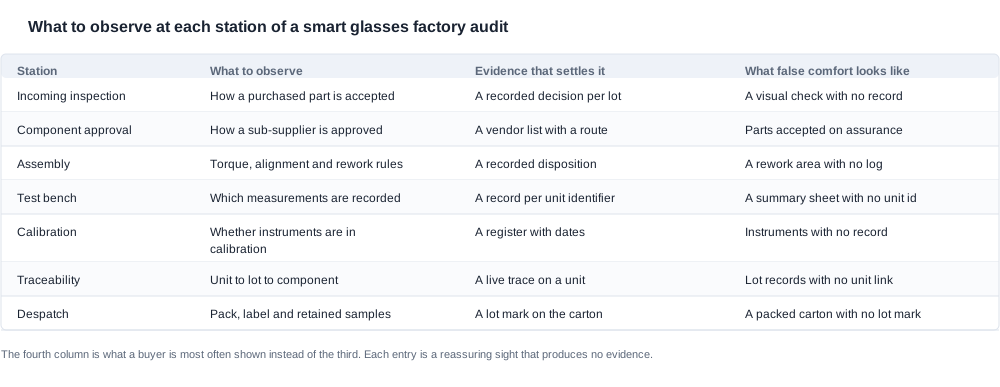
La tabella seguente indica, per ogni postazione del percorso, cosa osservare, quali prove la confermano e quale vista viene spesso mostrata al loro posto. La terza colonna è quella su cui insistere, mentre la quarta è quella a cui prestare attenzione, perché ciascuna di queste viste è un elemento perfettamente normale di una fabbrica operativa e nessuna costituisce una prova.
| Postazione | Cosa osservare | Prove che la confermano | La vista che non prova nulla |
|---|---|---|---|
| Ispezione in ingresso | Come viene accettato un componente acquistato | Una decisione registrata per ogni lotto | Un controllo visivo senza registrazione |
| Approvazione dei componenti | Come viene approvato un subfornitore | Un elenco di fornitori con il relativo percorso | Componenti accettati sulla base di mere dichiarazioni |
| Assemblaggio | Coppia di serraggio, allineamento e regole per i rework | Una destinazione registrata | Un'area di rework senza registri |
| Banco di prova | Quali misurazioni vengono registrate | Una registrazione per ogni identificativo unità | Un foglio di riepilogo senza identificativo unità |
| Taratura | Se gli strumenti siano tarati | Un registro con le date | Strumenti senza registrazioni |
| Tracciabilità | Dall'unità al lotto e dal lotto al componente | Una traccia operativa su un'unità | Registrazioni dei lotti senza collegamento con l'unità |
| Spedizione | Imballaggio, etichettatura e campioni trattenuti | Una marcatura del lotto sulla scatola | Una scatola imballata senza marcatura del lotto |
In questa categoria, due righe hanno più peso delle altre, per un motivo preciso.
La riga del banco di prova. Il catalogo pubblica un livello di risoluzione, la capacità della batteria, un intervallo di autonomia e il tempo di ricarica per i modelli con fotocamera, il che significa che esistono valori pubblicati contro cui confrontare i risultati del banco di prova. Tuttavia non pubblica il modello del sensore, alcuna misurazione acustica e alcuna soglia, il che significa che la maggior parte delle misurazioni effettuate su banco di prova in fabbrica riguarda limiti interni mai visti dall'acquirente. La domanda dell'audit non è quindi «cosa misurate», bensì «dove è scritto il limite e chi lo ha approvato». Un banco di prova che registra un risultato per ogni identificativo unità è un banco di prova la cui cronologia è utilizzabile; un banco di prova che produce un foglio di riepilogo per un batch è un banco di prova la cui cronologia si riduce a un'affermazione.
La riga della taratura. È la riga in cui fallisce il maggior numero di audit e il fallimento è quasi sempre amministrativo anziché tecnico: gli strumenti sono tarati, i certificati esistono, ma nessuno li ha collegati all'elenco degli strumenti effettivamente utilizzati in linea. La domanda dell'audit è questa: prendere lo strumento che la fabbrica utilizza per la misurazione critica, richiederne il certificato e poi richiedere l'elenco degli strumenti previsti nel piano di misurazione. Se il certificato riguarda uno strumento che non compare nell'elenco, il piano di misurazione non è aggiornato, ed è proprio questo documento a determinare che cos'è un difetto.
Le quattro carenze che raggiungono l'acquirente come una sorpresa
L'audit che non è mai arrivato al cancello di ingresso. Una visita alla linea di assemblaggio ha dato una buona impressione, senza dire nulla sobre l'ingresso dei componenti difettosi. Controllo: richiedere che il percorso inizi dall'ispezione in ingresso e segua il flusso fino alla spedizione.
La tracciabilità che si è fermata allo scatolone. Esistevano registrazioni di lotto per i componenti, ma non erano collegate all'unità finita. Controllo: richiedere una tracciabilità in tempo reale di un'unità finita e pretendere un collegamento definito tra l'unità e il suo lotto.
La concessione che nessuno ha registrato. Le unità non conformi sono state rilavorate o utilizzate senza una disposizione documentata. Controllo: richiedere il registro delle non conformità e il percorso di approvazione delle concessioni, verificando che entrambi esistano come documenti e non soltanto come pratiche abituali.
L'audit che è stato una visita turistica. La visita ha lasciato un'impressione cordiale, ma nessuna prova documentale del processo. Controllo: pretendere un ambito scritto, un percorso documentato e un elenco di azioni correttive con responsabili e date.
Queste quattro sono le insidie tipiche di questa categoria e hanno tutte la stessa forma: producono un'impressione rassicurante, ma nessun documento. Un acquirente a cui è stata mostrata una fabbrica non ha un processo; un acquirente a cui è stato mostrato un processo ha una fabbrica. Questa distinzione costituisce l'intero valore della visita ed è il motivo per cui i quattro controlli di cui sopra sono documentali anziché basati sull'osservazione.
Nessuna di queste è un motivo per cambiare fornitore. Ciascuna è un punto da inserire nell'ordine e ciascuna costa molto meno della versione in cui il programma la scopre dopo che il denaro è stato speso.
Le domande che distinguono un processo da una brochure
Quelle scomode e l'ordine in cui porle
L'ordine delle domande conta più del loro numero, perché ciascuna dovrebbe essere posta dopo che la precedente è stata risposta in reparto anziché in una sala riunioni.
- Richiedere prima della visita, per iscritto, l'ambito dell'audit e confrontarlo con il flusso produttivo. Una revisione che salta questo passaggio è una revisione del documento sbagliato.
- Seguire a ritroso un'unità finita e in avanti un componente acquistato. L'incontro tra le due tracciabilità costituisce la prova.
- Porre la domanda la cui risposta è scomoda per il fornitore. Quelle utili riguardano ciò che accade quando una prova fallisce, chi approva una concessione e cosa fa la linea quando il componente in ingresso non corrisponde.
- Richiedere le azioni correttive degli audit precedenti e verificare se siano state chiuse. Un fornitore che mostra soltanto le azioni chiuse sta segnalando che quelle ancora aperte sono la parte interessante.
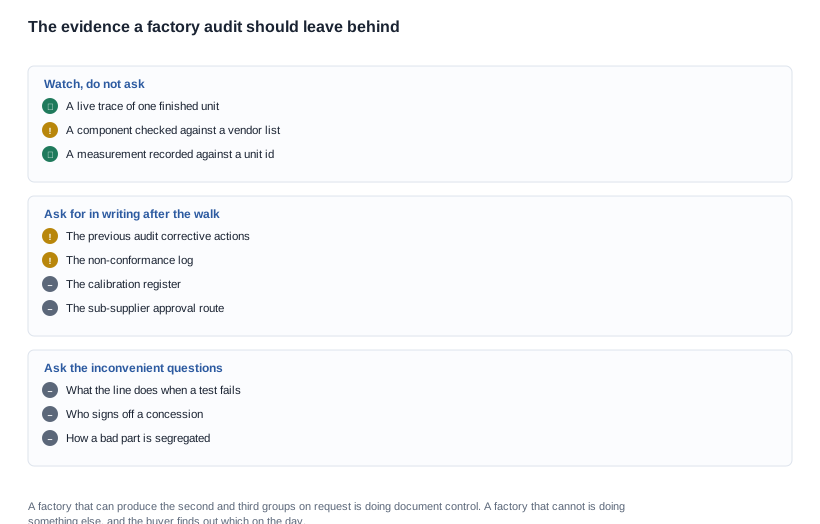
Quattro domande in quest'ordine bastano a stabilire quale offerta sia completa. Il confronto tra fornitori funziona soltanto se entrambi hanno risposto alle stesse domande e, in questa categoria, la maggior parte non lo fa, perché le domande riguardano il processo del fornitore e un fornitore dotato solo di una brochure non ha risposte da fornire.
Che cosa portare via al termine della giornata
Il risultato di un audit di fabbrica non è una relazione. È composto da tre elementi, ciascuno con un uso specifico successivo.
Un elenco di rilievi con responsabili e date, che diventa parte dell'ordine. Ogni voce dovrebbe poter essere convertita in una clausola: un requisito di azione correttiva, il diritto a una nuova verifica, un canale di notifica per le modifiche di un subfornitore, un avviso di modifica del processo oppure un collegamento tra i rilievi dell'audit e la regola di accettazione in ingresso.
Un elenco di richieste documentali, ossia l'elenco degli elementi che la fabbrica non è riuscita a produrre durante la giornata. È l'informazione più preziosa che l'acquirente si porta via, perché distingue ciò che la fabbrica fa da ciò che dichiara di fare. Una fabbrica che produce tutto ciò che viene richiesto dispone di un sistema di controllo documentale; una fabbrica che non produce nulla dispone soltanto di un documento sulle capacità produttive e di un percorsogradevole per i visitatori.
Un elenco dettagliato di ciò che l’audit ha acquisito, sotto forma di domande a cui è stata data risposta. Un’ispezione pre-espedizione svolta come pura formalità è una spesa senza controlli, e il modo per distinguere le due cose è chiedere a che cosa serve. Se la risposta è «per confermare che la merce corrisponda all’ordine», si tratta di un controllo. Se la risposta è «per autorizzare la spedizione», si tratta di una firma.
I criteri per confrontare due esiti dell’audit
Due fornitori possono entrambi accogliere favorevolmente una visita e produrre serie di rilievi completamente diverse, ma il confronto funziona solo se a entrambi sono state poste le stesse domande. Questi sono i criteri che vale la pena assegnare a un punteggio, pesati deliberatamente più towards prove concrete che verso impressioni.
- Copertura dell’ambito. Quali fasi del processo produttivo sono state percorse, indicate come elenco anziché come descrizione. Completezza: ogni fase è stata osservata oppure elencata esplicitamente come non visitata.
- Tracciabilità in tempo reale. Se durante la visita è stato possibile risalire da un’unità finita ai suoi componenti, oppure se è stata soltanto descritta una traccia. Completezza: una traccia effettuata davanti all’acquirente.
- Registrazioni delle misurazioni. Se i risultati di banco sono registrati associandoli a un identificativo dell’unità. Completezza: un campione di registrazioni recanti gli identificativi.
- Collegamento con la taratura. Se gli strumenti indicati nel piano di misurazione sono dotati di certificati in corso di validità. Completezza: il piano e i certificati presentati insieme.
- Gestione delle non conformità. Se esiste un registro delle decisioni di trattamento e chi firma le concessioni. Completezza: un registro e una funzione identificata.
- Produzione della documentazione. Quali dei documenti richiesti sono stati prodotti in giornata. Completezza: un elenco con indicazione esplicita degli elementi mancanti.
Valutati rispetto a questi sei criteri, un fornitore che ha risposto a cinque è una controparte di natura diversa rispetto a uno che ne ha affrontati due, e la differenza di prezzo tra loro è di solito minore rispetto alla differenza di esposizione al rischio. È questa l’operazione aritmetica che l’acquirente compie quando decide quale rapporto di audit considerare attendibile.
I compromessi che una visita comporta sono reali e vale la pena esplicitarli. Una visita costa una giornata di tempo ingegneristico del fornitore, e parte di quel tempo proviene dalla capacità produttiva che il fornitore sta vendendo. Un acquirente che arriva con un elenco di controllo molto lungo sta in parte acquistando una consegna più lenta, e la disponibilità del fornitore ad assorbire quel costo è essa stessa un segnale: un fornitore che considera l’audit parte del normale lavoro è un fornitore il cui processo può essere sottoposto ad audit, mentre uno che lo considera un’intrusione sta rivelando qualcosa anche sul proprio processo.
Prima di ordinare, l’elenco pratico dei controlli è breve. Richiedete la stringa di configurazione e il piano di misurazione. Richiedete il registro delle tarature e il registro delle non conformità. Richiedete un campione conservato di ciascuno degli ultimi due lotti. E chiedete quale singola fase del processo sia più lontana da una decisione documentata. Quattro richieste, e la quarta fornisce più informazioni al minuto rispetto alle altre tre messe insieme, perché chiede alla fabbrica di effettuare propria valutazione anziché di presentarne una già elaborata.
I segnali d’allarme che vale la pena individuare sono specifici, non puramente generici. Un dossier di audit che arriva già scritto, prima della visita. Un ambito che si interrompe proprio nel punto in cui il processo diventa complesso. Una dimostrazione di tracciabilità che si conclude a livello della scatola. Un piano di misurazione privo di limiti scritti, oppure con limiti che non sono accessibili da nessuna postazione dell’operatore. E un fornitore che appare visibilmente a disagio davanti a una domanda specifica, perché di solito è proprio quella la domanda che vale la pena fare una seconda volta.
Quando una visita vale la pena di dedicare una giornata, e quando no
Quattro situazioni e ciò che richiedono ciascuna
Non ogni programma richiede un viaggio, e dedicare una giornata a una prova di primo ordine con un’esposizione di valore ridotto è un cattivo compromesso. La decisione dipende da ciò che la visita risolverebbe e che nient’altro potrebbe risolvere.
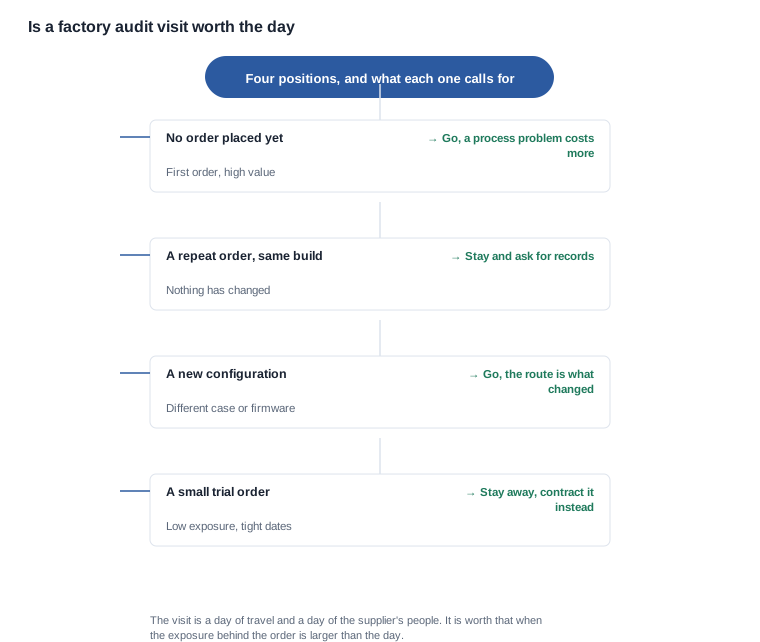
Un primo ordine di elevato valore è il caso in cui conviene andare. Non esistono cronologia del processo, ordini di produzione di riferimento né prove di alcun genere, quindi l’audit è l’unica fonte di informazioni disponibile, e un problema di processo individuato il primo giorno comporta un adeguamento del cronoprogramma, mentre un problema individuato il primo giorno di produzione comporta la perdita dell’intero ordine.
Un ordine ricorrente della stessa configurazione è il caso in cui conviene non andare, purché la fabbrica produca i registri che la visita precedente aveva accertato essere disponibili. Non è cambiato nulla, quindi una visita produrrebbe lo stesso risultato a un costo nuovo. In alternativa si può procedere con una richiesta documentale: il registro delle tarature, il registro delle non conformità dell’ultima produzione e i registri di lotto dell’ultima consegna, insieme a una verifica spot di un’unità rispetto a tali documenti.
Una nuova configurazione è il caso in cui conviene andare, perché è cambiato il percorso. Una nuova opzione di configurazione, una nuova variante di colore, una nuova versione del firmware o un nuovo mercato di destinazione possono cambiare una tappa del percorso senza modificare affatto la descrizione del prodotto. È il caso in cui le opzioni di configurazione pubblicate contano più di ogni altro, perché il numero di elementi cambiati è solitamente maggiore di quanto si aspetti l'acquirente.
Un piccolo ordine di prova è il caso in cui conviene astenersi e inserire invece i controlli nel contratto: la regola di accettazione, la clausola di notifica delle modifiche, il requisito di conservare un campione e il diritto di ripetere l'audit. L'ordine di prova è il meccanismo che produce le prove, mentre il contratto è ciò che le rende utilizzabili.
Quanto costa la visita e cosa offre
Il primo audit è solitamente gratuito e vale quasi sempre la pena svolgerlo prima di un primo ordine. Ulteriori audit e ispezioni pre-spedizione vengono normalmente addebitati, e la domanda da porre è cosa offra ciascuno, perché un'ispezione pre-spedizione acquistata come pura formalità è una spesa priva di un controllo effettivo. Un secondo audit vale la pena pagarlo quando il primo ha prodotto rilievi, perché lo scopo del secondo è verificarne la chiusura anziché ripercorrere l'audit.
Conta anche l'inquadramento commerciale. Un fornitore che accetta le cinque clausole elencate sopra ha accettato che il proprio processo costituisca un rischio condiviso, e il costo di tale accettazione è solitamente visibile nel prezzo. Un fornitore che le rifiuta non ha necessariamente rifiutato un onere: potrebbe semplicemente non disporre del processo richiesto, e in tal caso la domanda utile diventa se il processo alla base del rifiuto sia solido, non se la clausola verrà accettata. Se la risposta è no, il rimedio appropriato non è una lunga negoziazione, ma un primo ordine più circoscritto con controlli più rigorosi.
Una visita ragionata e la posizione di Cynrin
Una giornata di audit ragionata
La giornata descritta di seguito è ricostruita. Non si dichiara alcun cliente né alcun ordine di produzione: si assumono il modello di fotocamera con la relativa custodia di ricarica, la destinazione europea, il consistente primo ordine e il dossier di audit predisposto dal fornitore, così da poter seguire sia la sequenza della visita sia i rilievi che ne derivano.
Lo scenario: un marchio avvia un programma con un nuovo fornitore per un modello di fotocamera con custodia di ricarica, destinato al mercato europeo. L'ordine è abbastanza rilevante e il livello di esposizione è elevato, quindi si sta valutando una visita. Il fornitore ha inviato un documento sulle capacità produttive, una dichiarazione a livello aziendale sulla certificazione per l'esportazione e una serie di fotografie.
La prima conversazione riguarda il perimetro dell'audit, ed è il momento in cui la visita giustifica il proprio costo. Il perimetro scritto del fornitore comprende l'assemblaggio finale e l'imballaggio. Il percorso di produzione ha sette fasi, delle quali due non rientrano nel perimetro: il controllo dei materiali in ingresso e il banco di prova. L'acquirente chiede di estendere il perimetro ad entrambe, motivando la richiesta con la necessità di accedere all'area di un subfornitore e a un piano di misurazione ancora in revisione.
La risposta è informativa e non costituisce un rifiuto. L'area di un subfornitore non è visitabile, quindi la tracciabilità dei componenti deve avvenire attraverso un'altra via: richiedere i registri del controllo dei materiali in ingresso e l'elenco dei componenti approvati, verificando che i registri siano distinti per lotto e per decisione anziché compilati settimanalmente. Un piano di misurazione in revisione è una condizione normale in un primo programma ed è anche il motivo per cui le domande sul banco di prova compaiono per prime nel programma anziché dopo pranzo.
La tracciabilità in avanti dei componenti produce quindi un rilievo. La postazione sulla linea proviene da un fornitore che compare nell'elenco dei fornitori approvati, ma la custodia non vi compare, perché è un componente nuovo per questo programma e la sua approvazione è ancora in attesa. Si tratta di una circostanza normale in un primo ordine, ma è anche esattamente la sostituzione che un primo programma non può permettersi di ricevere senza preavviso. Per questo la clausola di notifica delle modifiche sale in cima all'elenco delle questioni da definire.
Il controllo in fabbrica produce una seconda constatazione. Lo strumento utilizzato per la misurazione del runtime dispone di un certificato in corso di validità, ma non è previsto nel piano di misurazione, mentre il piano indica uno strumento impiegato su un’altra linea. La misurazione stessa viene registrata in corrispondenza di un identificativo di unità, cosa che costituisce una buona notizia; il limite, invece, è una cattiva notizia, perché è interno e non pubblicato, ed è per coincidenza proprio il limite che l’acquirente avrebbe scelto. La posizione dell’acquirente è chiara: l’intervallo di runtime pubblicato per il modello costituisce il riferimento, e un fornitore che misura rispetto a un limite interno più restrittivo può mantenere tale limite e registrare il risultato anche rispetto all’intervallo pubblicato.
L’unità risalita a ritroso dalla fine della linea arriva a un lotto, il lotto rimanda a una bolla di consegna e la bolla di consegna a una data. Il collegamento è manuale anziché elettronico, un fatto che vale la pena registrare anziché un motivo sufficiente per fermare la produzione. Alla spedizione, gli scatoloni riportano il codice del lotto e la fabbrica conserva campioni di controllo provenienti dai due lotti più recenti.
L’esito della giornata è quindi un elenco di constatazioni composto da cinque voci, una richiesta documentale con quattro voci e un elenco valorizzato degli articoli acquistati. Il primo ordine procede con una configurazione più ristretta rispetto a quella prevista dall’acquirente, poiché l’approvazione del caso non era completa, e con una regola di accettazione redatta rispetto alle righe pubblicate anziché ai limiti interni.
Le righe lato fabbrica che possiamo documentare
In concreto, il materiale pubblicato relativo alla fabbrica riguarda la parte della specifica che possiamo confermare, mentre per il resto occorre consultare il fascicolo del fornitore. Pubblichiamo quanto dichiarato dalla nostra documentazione, contrassegniamo le righe ancora aperte e non compileremo una riga aperta con un valore tipico tratto dai dati generali di un fornitore. Un acquirente che fonda una contestazione su una stima scoprirà l’errore sul campo anziché nel preventivo, e la correzione supererà l’entità del problema.
Le righe effettivamente chiarite dai nostri dati pubblicati sono queste: il livello di risoluzione di ciascuno degli undici modelli con fotocamera, la capacità e il numero delle celle di ogni modello, il metodo di ricarica per ventiquattro dei ventotto modelli, le opzioni della custodia, la disponibilità dei colori, gli intervalli di runtime, la marcatura di protezione contro l’ingresso di liquidi sui due modelli che la riportano e l’unico peso pubblicato — il corpo degli occhiali MT6, pari a 158 g, compresa la cella da 265 mAh e la fotocamera ed esclusa la custodia pieghevole da ricarica da 1200 mAh, il cui peso non è pubblicato.
Non citeremo capability di processo ricavate da una fotografia né colmeremo lacune delle specifiche con valori che non possono essere collegati a un documento. Ciò che faremo, invece, è prendere in considerazione un caso d’uso, una configurazione e un mercato, quindi indicarvi quali parti sono confermate, quali sono aperte e quali devono provenire da un subfornitore anziché dalla linea di produzione principale.
Il quadro della documentazione di audit è disponibile all’indirizzo audit di fabbrica e verifica, le clausole che collegano un audit al rapporto commerciale si trovano nelle condizioni contrattuali, mentre la gamma di prodotti oggetto dell’audit è indicata nella sezione dedicata agli Occhiali con fotocamera AI.
L’azione da intraprendere ora. Inviate i modelli, le quantità e il mercato di riferimento: vi diremo quali configurazioni esistono, quali di esse risultano ancora aperte nei dati pubblicati e che cosa dovrà essere chiarito da un audit su quella configurazione prima del rilascio del primo ordine. Una visita vale la pena quando chiarisce qualcosa che un documento non può fare, e il modo più rapido ed economico per accertarsene è deciderlo prima della trasferta anziché dopo.
Letture correlate
Inviate la configurazione, la quantità e il mercato: vi indicheremo quali parti dell’audit sono confermate e quali dipendono da voi.


