
買い手側が誰も見ていない 、サプライヤーの工程が仕様を維持できるかどうかを確かめることです。その違いは、半個午後で済むか、不具合が発見されるかの違いです。見学では溫暖的印象と能力書が得られます。検証では、不良品を受け取るために必要な条件がのリストが得られ、その項目はすべて、後から再確認できる工程ステップに遡れます。
これがスマートグラスで特に重要なのは、製品の挙動のかなりの部分が、単独の部品ではなく組み合わせによって決まるからです。ケース内で充電できないユニットは、不良セルでもなく、不良ケースでもありません。一致関係としてテストされなかった、ケースとユニットの組み合わせの問題です。動作時間が短いユニットは、必ずしもセルが弱いわけではありません。注文されたものとは異なる構成のセルが使われているのです。いずれも工程の問題であり、完成品の検査だけでは答えられません。
買い手と、現地訪問が支える判断
対象者は、ブランドの調達担当者、チャネルバイヤー、またはインポーターです。現地訪問に1日を費やす手を予算を使うべきか、あるいは訪問なしで注文するかを決断します。質問の奥にある不安は、悪い価格ではありません。承認されたサンプルとは異なる状態で届く納品物、貨物を國境で止める書類上の不備、あるいは、初回の出荷が誰も になった返品問題になることです。
同時に3つのことを管理しています。第1にスケジュールです。訪問は、何かを変えるには十分な早めに実施する必要があります。出荷の2週間前の監査は管理策ではなく、証拠にすぎません。第2に仕様です。このカテゴリーには未公開の項目が十分に存在し、カタログ上のモデルと生産時の仕様との差異は の問いです。第3に取引相手です。
プロジェクト開始後に発見された工程上の問題は、1日の費用とは比較にならないほど高くなります。返品ロット、日程再調整、掲載情報の修正、チャネルとの交渉です。買い手自身の時間です。この比較は通常、很容易にできます。
公開データが監査に与える意味
カタログには、監査で活用できる情報が多数掲載されています。その公開方法によって、現地で価値のある質問が変わります。
これはカメラと265 セルを含み、重量が未公開の1200 折りたたみ式充電ケースは含みません。
生産能力、ライン数、生産リードタイムも未公開です。
この情報 gap のうち2つは、現地で具体的な質問をする必要があります。4つのカメラモデルでは充電方式が未公開です。そのため、この4モデルについては、ライン上で注文品にどのコネクターが使われているかを監査によって確定しなければなりません。防水・防塵等級は、2モデルについて報告書番号を伴わないカタログ上の注記として公開されています。
順序を正しく踏む監査の流れ
入庫ゲートから出発し、出荷で終える
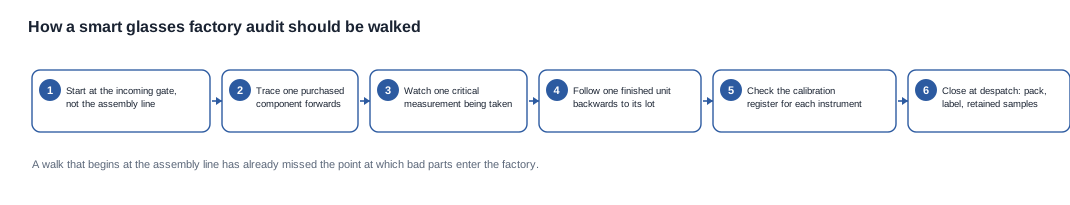
見の順序によって、監査は「確認」、也可為「見学」になります。ルートには自然な方向があります。部品が入り、製品が出るという方向です。その流れを両方向から辿國土交通省、
入庫ゲートから出発します。監査で(factory)どの工程を確認したか、どこを歩かなかったかを尋ね、仕入先が入庫ゲートから出荷までを示す工程表を提示してください。文書化された範囲と全工程との差分こそ、その日の最初の会話で最も有用な成果です。組立を確認したものの入庫検査を飛ばした監査なら、そもそも回答すべき質問への答えが得られていることになります。
購入部品を1つ、前方へ追跡します。構成上重要な部品を1つ選び、納品書から入庫検査を経て生産ラインまでを追ってください。
説明ではなく、実際に使用される製品に用いる測定器で、その測定そのものを見てください。その後、その測定器の校正状態を確認します。
完成品1台を後方へ追跡し、ロットまで遡ります。生産ライン末端の製品1台を取り出し、梱包、工作台、バッチ、入庫ロット、部品ロットへと逆方向でたどってください。
出荷で終えます。梱包、ラベリング、箱のロット表示、保留サンプルを確認します。
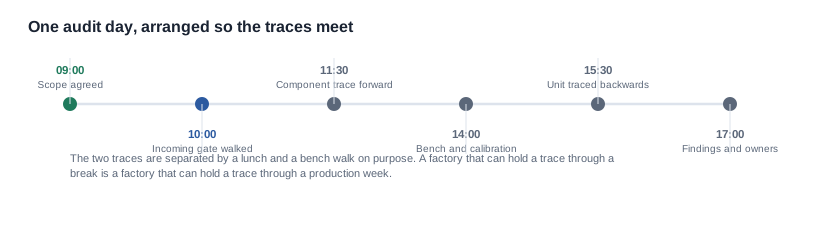
別々の実演を2回行うだけでは追跡にはなりません。重要なのは、2つの追跡線が交わることです。
各工程で確認すべき証拠
何が工程を確定させ、何が単なる安心材料か
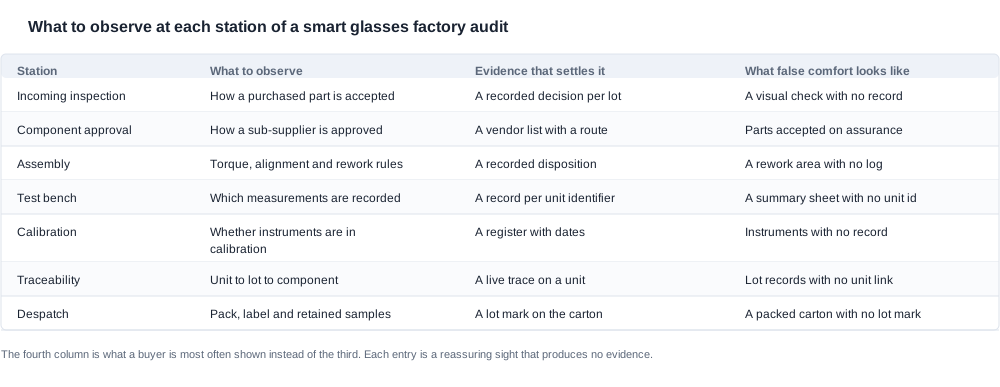
以下の表は、工程の各工程で何を確認すべきか、それを確定する証拠、そしてその代わり に見せられるが証拠にはならないものを示しています。3列目に すべき項目を、4列目に注意すべき項目を示しています。
| 工程 | 確認すべき内容 | 確定する証拠 | 何も証明しない光景 |
|---|---|---|---|
| 入庫検査 | 購入部品の受け入れ方法 | ロットごとの判定記録 | 記録のない目視検査 |
| 部品承認 | 二次サプライヤーの承認方法 | 工程経路が記載されたサプライヤー一覧 | 保証のみを根拠とした部品受け入れ |
| 組立 | トルク、位置合わせ、再作業の基準 | 記録された処置結果 | 記録のない再作業エリア |
| テストベンチ | 記録される測定項目 | 製品識別子ごとの記録 | 製品識別子のない集計表 |
| 校正 | 測定器が校正済みかどうか | 日付の記載された台帳 | 記録のない測定器 |
| トレーサビリティ | 製品、ロット、部品の関連付け | 製品上で実施する Parts の追跡 | 製品との紐付けがないロット記録 |
| 出荷 | 梱包、ラベル、保留サンプル | 箱に記載されたロット表示 | ロット表示のない梱包済み箱 |
このカテゴリーでは、特に重要な2行があります。その理由は明確です。
テストベンチの行です。カタログには、カメラモデルの解像度階層、セル容量、稼働時間の範囲、充電時間が公開されています。つまり、ベンチ測定結果と比較できる公開値が存在します。したがって、監査の質問は「何を測定しているか」ではなく、「基準はどこに記載され、誰が承認したか」です。製品識別子ごとに結果を記録するベンチには、活用可能な履歴があります。バッチごとの集計表を作成するベンチに存在するのは、主張にすぎない履歴です。
校正の記録。これは監査不合格が最も多い項目であり、不合格のほとんどは技術的ではなく管理上のものが原因です。測定器は校正されており、証明書も存在しますが、#lineで使用されている測定器の一覧には登録されていません。証明書が一覧にない測定器のものであれば、測定計画は更新されていない、而測 参照是不良を判定する基準文書です。
入荷ゲートまで到達しなかった監査。組立ラインを歩廊しただけでは良い印象を与えるだけで、不良品がどの工程で混入するかどうかは分かりません。対策:入荷検査から開始し、出荷までのルートを 歩廊することを求めます。
箱で終わったトレーサビリティ。部品にはロット記録がありますが、完成品とのつながりがありません。対策:完成品1台の実トレーサビリティを求め、その製品とロットの明確なつながりを確認します。
記録されなかった特採。不適合品が再作業されたまま、処理内容が記録されないまま使用されていました。対策:不適合記録と特採の承認経路を求め、両方が運用上のものではなく文書として整備されているか確認します。
観光になった監査。訪問では良い印象を得ただけで、工程の証拠は何も得られませんでした。対策:書面での監査範囲、記録された歩廊、担当者と期限が明記された是正措置リストを必ず求めます。
この4つは、このカテゴリーにおける典型的な落とし穴であり、共通点があります。いずれも安心させる印象を与えるだけで、文書は何も残しません。この区別が訪問全体の価値であり、上記の4つの対策がいずれも観察ではなく文書に基づくものである理由です。
いずれも供給先の変更を示す理由ではありません。いずれも発注書に盛り込むべき項目であり、費用が投じられた後にプログラムが発見するよりずっと安的です。
工程とを分ける質問
都合の悪い質問と、質問する順序
質問の数はではなく、順序が重要です。
- 訪問前に監査範囲を書面で入手し、生産ルートと比較する。これを省略した確認は、誤った文書の確認になります。
- 完成品1台を後戻りし、購入部品1つを前方追跡する。2つのトレーサビリティが交わるトレースが、証拠です。
- 供給先にとって都合の悪い答えが返る質問をする。
- 過去の監査で是要された是正措置と、完了が確認されているかを求める。完了した是正措置だけを見せている供給先は、未完了の項目才是重要だということを示しています。
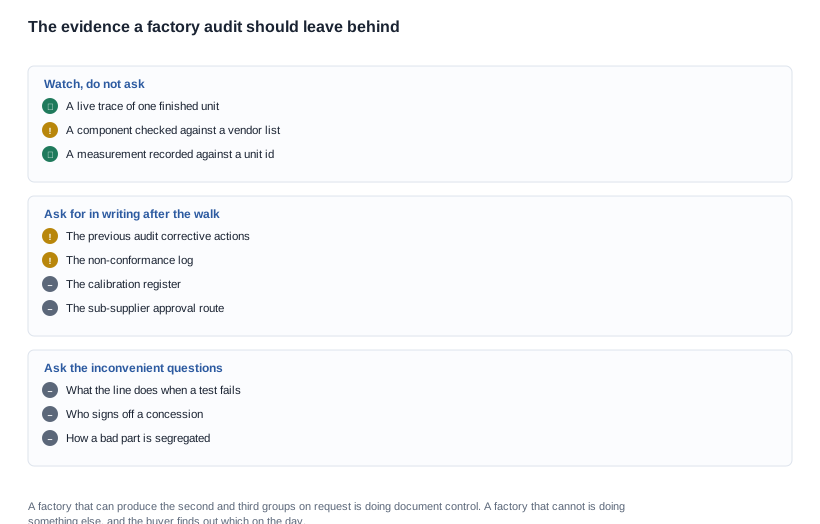
この順序で4つの質問をするだけで、どの見積もりが完全かを判断できます。供給先同士の比較は、両者が同じ質問に回答して初めて有効になります。このカテゴリーでは、供給先の、工程に関する質問されるため、パンフレットしかない供給先には答えがありません。
その日に持ち帰るもの
その後の各段階で特定の用途を持つ3つのものです。
担当者と期限が明記された指摘事項リストであり、発注書の一部となります。すべての項目は、是正措置の要求、再監査を受ける権利、下位供給先変更の通知経路、工程変更の通知、または監査指摘と入荷検収基準との連動など、条項に変換できるべきです。
文書請求リストこのリストは、バイヤーが持ち帰る中で最も情報量の多い資料です。
を、質問への回答という形で示します。形式的な手続きとして実施された出荷前検査は、管理機能のない費用です。その違いを見極めるには、何のために行うのかを尋ねます。「注文した商品と同一であることを確認するため」なら管理機能です。「出荷を承認するため」なら に必要な署名にすぎません。
2つの監査結果を比較するための基準
2社のサプライヤーがどちらも訪問を受け入れながらまったく異なる監査結果を示す。評価すべき基準は次のとおりで、印象よりも証拠に重みを置くように配点しています。
- 生産工程のどの段階が実際に確認されたかを、説明ではなく一覧で示してください。完了基準:すべての工程についてeither確認済み、または未確認である旨が明示されていること。
- 現物によるトレーサビリティ。完成品を訪問中に構成部品まで遡って追跡したか、それとも追跡について説明されただけか。完了基準:バイヤーの立会いで追跡が実行されていること。
- 測定記録。ベンチ試験の結果が製品識別子に対応して記録されているか。完了基準:識別子を付した記録のサンプルがあること。
- 校正との整合性。測定計画書に明記された機器が、現行の証明書を保持しているか。完了基準:計画書と証明書が並べて確認できること。
- 完了基準:記録と記名のされた役職が示されていること。
- 書類の作成。完了基準:不足資料が明記された一覧があること。
この6つの基準で評価すると、5項目に回答したサプライヤーと2項目に回答したサプライヤーでは取引相手の質が異なり、価格差は通常、露出リスクの差よりも小さくなります。
訪問に伴うトレードオフは実在するため、明示しておく価値があります。訪問にはサプライヤーの技術部門1日分の工数が必要で、その一部はサプライヤーが販売している生産能力から充当されます。長いチェックリストを持って訪問するバイヤーは、納期の遅れを部分的に購入しています。サプライヤーがこのコストを吸収する意思があるかどうか自体がシグナルです。監査を通常業務として捉えるサプライヤーのプロセスは監査可能であり、監査を侵害と捉えるサプライヤーは、そのプロセスについて何かを伝えています。
発注前の実践的なチェックリストは短縮です。構成情報と測定計画書を求めます。校正管理台帳と不適合記録を求めます。直近2ロットからeachロットの保留サンプルを求めます。そして、工程のどの単一段階が、記録された判断から最も乖離しているかを尋ねます。依頼は4つで、4つ目は他の3つを合わせたものよりも1分あたりの情報が 多く取得できます。
指摘すべき危険信号は、曖昧なものではなく具体的なものです。訪問前に既に作成された監査資料一式。ダンボンまでで終わるトレーサビリティの実演。特定の1つの質問には明らかに不 安感を抱いているサプライヤーです。ある質問は、通常、より詳しく問い直すべき質問だからです。
4つのケースと、それぞれの対応
すべてのプロジェクトに現地訪問が必要なわけではありません。低額のリスク負担でファーストオーダーの試作に1日を費やすのは、 でない選択です。訪問によって、他のいかなる手段でも解消できない何を確かめられるかが変わります。
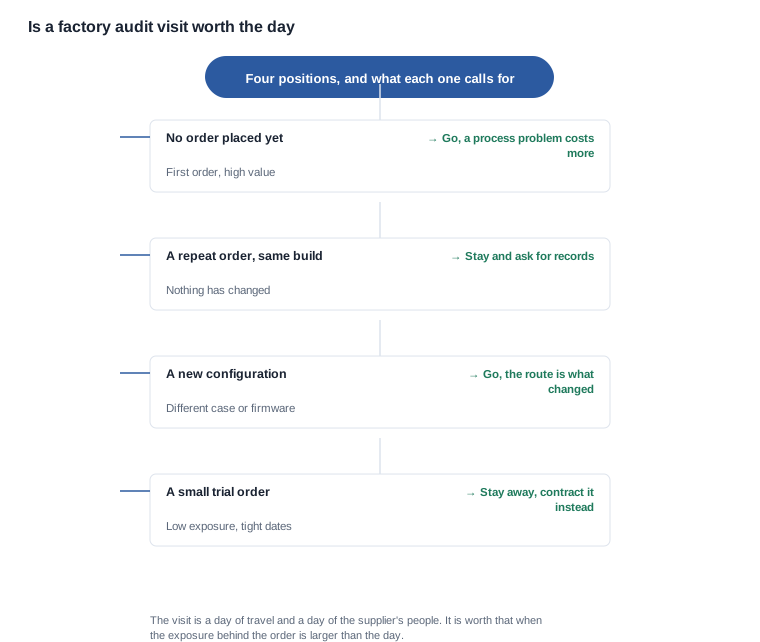
高額のファーストオーダーは訪問する根拠になります。プロセス履歴、参照用の生産ラン、いずれの証拠も存在しないため、監査は入手可能な唯一の情報源です。製造初日に発見したプロセス問題は日程の調整で対処できますが、生産開始初日に発見したプロセス問題は損失になります。
同一構成の繰り返し注文変化がないため、訪問しても新たな費用で同じ結果を得るだけです。代替手段は書類依頼です。校正管理台帳、前回生産分の不適合記録、前回納品分のロット記録を求め、1台をそれらと照合してサンプリング確認します。
新しい構成は、実際に前往すべき理由になる、因為它が(route)が変わったからです。新たな構成がの思惑という.
小規模な試注試注はエビデンスを生む手段であり、契約はそのエビデンスを利用可能にするものです。
訪問にかかる費用と、それによって得られるもの
初回監査は通常無料で、最初の注文の前にはほぼ常に実施する価値があります。追加監査や出荷前検査には通常料金が発生しますが、問いかけるべきは、それぞれ何を得るのかです。形式的な出荷前検査_control的有效性を欠くは、統制のない費用です。
な枠組みも重要です。上記5つの条項を受け入れるサプライヤーは、自社の工程が共有リスクであると認めた 、その受諾の費用は通常価格に反映されています。これらの条項を拒否したサプライヤーは、必ずしも負担を拒絶したわけではありません。その背後に工程がないだけかもしれません。
訪問を推敲し、Cynrinがどう位置づけられるか
推敲された監査の1日
以下で説明する日は、構成されたものです。特定のクライアントや生産注文を主張しているわけではありません。
注文量は意味を持つほど大きく、リスクも大きいため、訪問を検討している。サプライヤーは、能力評価書、輸出認証に関する会社レベルのステートメント、および一連の寫真を送付してきた。
サプライヤーの書面上の範囲は、最終組立と梱包をカバーしている。生産ルートには7つの工程があり、このうち2つは範囲に含まれていない:受入検査とテストベンチ。バイヤーは、両方をカバーするよう範囲の拡大を求め、その理由として、サブサプライヤーのエリアと、まだ改訂中の測定計画へのアクセスが挙げられた。
この回答は情報であり、拒否ではありません。サブサプライヤーのエリアは できないため、部品トレースは別の経路で行う必要があります:受入検査記録と部品承認リストを求め、記録が週単位ではなく、ロット単位かつ決定単位であるかを検証する。改訂中の測定計画は、初回プログラムでは通常の状態であり、テストベンチに関する質問が、午後後ではなくスケジュールで最初に来る理由でもあります。
その後の部品トレースは、指摘事項を生みます。ライン上のセルは、承認済みリストに載っているサプライヤーから調達された、Cynrin Not On List、ケースは、このプログラムにとって新しい部品であり、その承認はまだ保留中である。これは初回注文では通常の状態であり、同時に、初回プログラムが事前の通知なしに受け入れられない部分品変更そのものでもあります。したがって、変更通知条項は、解決すべき事項のリストの最前面に移ります。
ベンチチェックにより、2件目の指摘事項が判明しました。稼働時間の測定に使用した機器には有効な認定証がありますが、測定計画には記載されておらず、同計画には別のラインで使用されている機器が 指定されています。測定自体はユニット識別子に記録されている、これは良い知らせです。一方、基準値については悪い知らせです。基準値は社内でしか公開されておらず、しかも買い手が選ぶはずだった基準値そのものになっています。当該モデルの公開されている稼働時間範囲が基準であり、より厳格な社内基準で測定しているサプライヤーは、その社内基準を維持するとともに、公開範囲に対しても測定結果を記録 。
生産ライン終端から遡って追跡したユニットはロットに到達し、ロットは納品書に到達し、納品書は日付に到達します。この紐付けは電子的なものではなく手作業です。これは停止すべき不備ではなく、記録に値する事実です。
したがって、その日の成果物は、5項目の指摘事項リスト、4項目の文書請求リスト、および購入品目の価格付きリストです。最初の注文は、事例承認が未完了だったため、当初計画より仕様範囲が狭い構成で進められます。また、合格判定ルールは社内基準ではなく、公開されている行に基づいて記載されています。
その他の部分はサプライヤー自身の記録を確認する必要があります。当社は文書に記載されている内容を公開し、未確定の行には印を付け、未確定の行をサプライヤーの一般データによる代表値で埋めることはしません。能 修正のコストは、問題提起のコストを上回ります。
当社の公開データで確定できる行は、以下のとおりです。11モデルのカメラそれぞれにおける解像度階層、全モデルのセル容量とセル数、28モデル中24モデルにおける充電方式、ケースの選択肢、入手可能な色、稼働時間範囲、防塵・防水等級を付した2モデルにおける侵入保護表示、および公開されている唯一の重量、すなわち158 gのMT6本体フレームです。この重量には265 のセルとカメラが含まれ、1200 の折りたたみ式充電ケースとケース自体の重量は含まれません。
、当社は寫真から工程能力指数を引用したり、追跡できない数値で仕様の空白を埋めたりはしません。
監査文書のフレームワークはに、監査と商業上の取引との関係を定める条項は契約条件に、監査の対象となる製品範囲はAIカメラグラスにあります。
今すぐ取るべき行動。どのような構成が存在するか、どの構成について公開データ上で未確定か、最初の注文をリリースする前に、その構成の監査で何を確定する必要があるかをお知らせします。確認できる。..
関連情報
監査のうち、当社が確定できる部分と.first order をリリースする前に、その構成の監査で何を確定する必要があるかをお知らせします。


