
La capacité de production de lunettes connectées ne peut pas être augmentée sur la base d’un chiffre, car, dans nos supports publiés, aucun chiffre ne permet de l’augmenter. Le catalogue indique les capacités des cellules, les temps de recharge, l’autonomie nominale, les méthodes de recharge et les capacités des étuis. Il ne précise ni la production quotidienne, ni le nombre de lignes, ni l’organisation des équipes, ni le nombre de semaines pendant lesquelles un créneau de production reste en attente avant un acheteur. Les chiffres de capacité et les délais de livraison ne sont pas publiés pour notre usine, et nous n’allons pas en inventer un ici.
La question honnête n’est donc pas « comment augmentons-nous la capacité ». Elle est « quelle contrainte bloque réellement ma date, et que me coûte chaque levier disponible ». C’est de toute façon une meilleure question, car un acheteur qui négocie au mauvais stade obtient une concession sur un élément qui n’a jamais constitué la contrainte.
Capacité de production de lunettes connectées : ce qui peut et ne peut pas être mesuré
La réponse concise sur la capacité de production de lunettes connectées
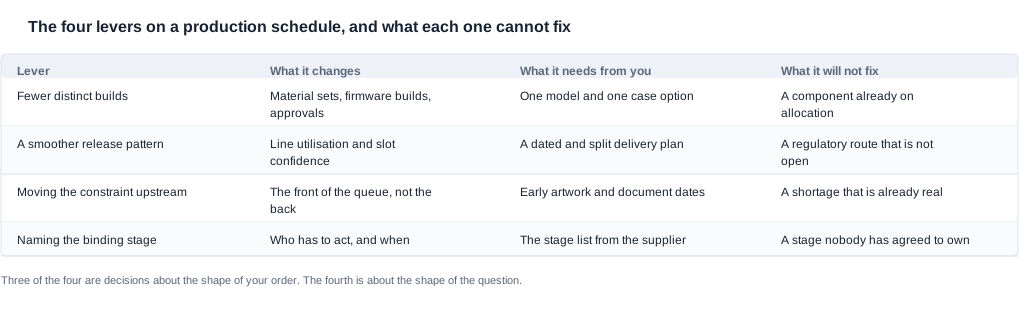
Quatre leviers existent dans un planning de production, et un seul relève de l’usine. Vous pouvez réduire le nombre de configurations distinctes de votre commande, lisser le rythme des lancements au lieu de les concentrer, avancer le début de la file en démarrant plus tôt les travaux duniaux et documentaires, et exiger du fournisseur qu’il nomme l’étape qui bloque. Les trois premiers sont des décisions que vous pouvez prendre avant la commande ; le quatrième est une question qui détermine si les trois autres valent la peine d’être pris.
Aucun de ces leviers n’augmente les capacités physiques de l’usine. Ils vous permettent plutôt d’éviter de demander à une usine de faire quelque chose qu’elle peut déjà faire et de confondre une file d’attente avec une pénurie.
L’acheteur à l’origine de cette question et le planning qu’il défend
Le lecteur est un responsable des achats côté marque, un acheteur de distribution ou un importateur qui a reçu une date et ne la croit pas, ou qui la croit sans pouvoir la vérifier. Il arrive souvent avec un plan déjà retardé une fois, et la question est de savoir s’il faut réclamer une date plus rapide, modifier la commande ou modifier sa forme.
Ce qu’il gère est un planning comportant une échéance fixe — un lancement, une fenêtre de vente au détail, l’arrivée d’un conteneur — et un plan dont il contrôle partiellement la structure. Ce qu’il fears est plus précis que « le fournisseur est lent ». Il craint de négocier ferme sur une étape qui n’a jamais bloqué, puis de découvrir la véritable contrainte après la passation de la commande, lorsqu’il ne lui reste plus aucun levier.
La seconde crainte est celle qui coûte le plus cher. Un acheteur qui comprime un planning en acceptant une configuration qui n’a pas été figée achète une date assortie d’un risque de modification des spécifications. Dans cette catégorie, ce risque se manifeste au stade de l’expédition comme une question documentaire qui bloque les marchandises.
Le contexte commercial qui fait de la capacité de production de lunettes connectées un enjeu de négociation
Pourquoi la contrainte bloquante est invisible depuis l’extérieur de l’usine
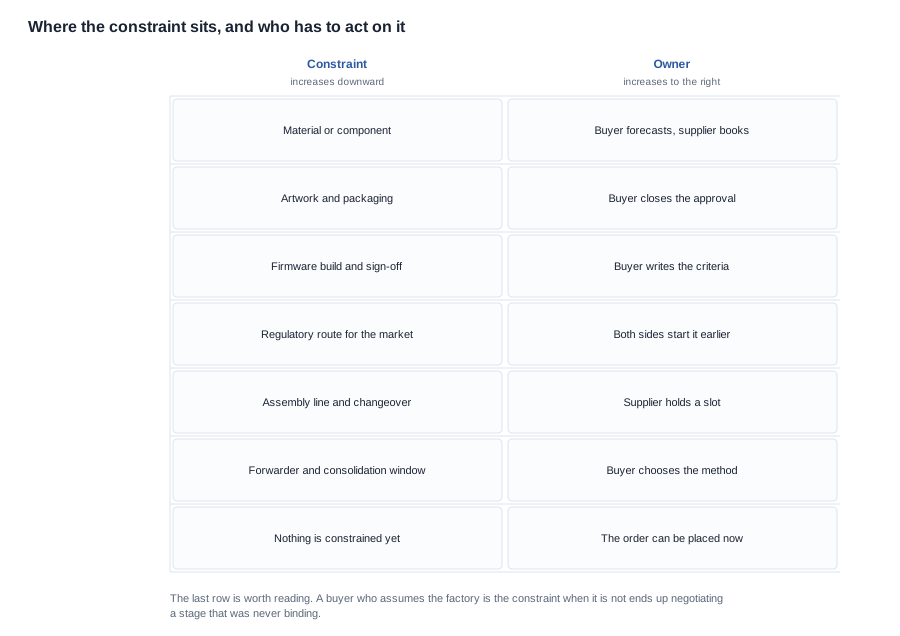
La contrainte d’une usine dépend de la semaine, de la configuration et du carnet de commandes, et elle évolue. Il peut s’agir d’un composant soumis à allocation ce mois-ci, puis d’un changement de série le mois suivant. Ce peut être une personne qui valide le firmware. Ce peut aussi être la voie réglementaire applicable à un marché de destination, souvent plus longue que le parcours d’assemblage et rarement inscrite sur le chemin critique de l’usine, car elle n’occupe pas la ligne.
Les acheteurs supposent systématiquement que la contrainte se trouve sur la ligne d’assemblage, parce que c’est ce qu’ils peuvent le plus facilement imaginer et parce que « la ligne est saturée » ressemble à un problème de capacité et semble doncilioner un levier de négociation. Un fournisseur qui répond « nous pouvons le faire en trois semaines » alors que vos fichiers de création sont encore en cours de révision n’a pas résolu votre problème ; il vous a donné un chiffre pour une étape qui ne bloquait pas.
Notre communication publique est volontairement claire à ce sujet. La capacité de production, le nombre de lignes, l’organisation des équipes et les délais de livraison standard ne sont pas publiés pour notre usine. En effet, un chiffre de capacité sans configuration, quantité, condition de démarrage et période définie ne constitue pas une mesure. Un acheteur qui compare deux usines sur la base d’un simple chiffre de capacité compare en réalité deux produits différents, car la capacité est une propriété de la configuration et de la semaine, et non d’un bâtiment.
Ce que le catalogue publié vous dit — et ne vous dit pas — sur la capacité
Le catalogue vous en dit davantage sur la pression exercée sur la capacité que la plupart des acheteurs ne le réalisent, car chaque choix de configuration que vous faites correspond à un réglage que vous créez.
La gamme de caméras à elle seule s’étend sur huit modèles au niveau 8 MP — les V03 et MT5, les CY05 et MT6, les V06 et CY03, ainsi que les V03 Pro et KY06 — et sur trois modèles au niveau 13 MP : les L1 Pro et S7, ainsi que le L2 Utral. Les capacités de batterie des modèles de caméras vont de 220 mAh pour les V03 et MT5, ainsi que pour le V03 Pro, à 260 mAh pour les S7 et KY06, ainsi que pour le V06, et 265 mAh pour le MT6, jusqu’à 290 mAh pour les L1 Pro et L2 Utral, ainsi que pour les CY03 et CY05. Les options de boîtier ajoutent une autre dimension : le L2 Utral est disponible avec un boîtier de 900 mAh ou de 1400 mAh ; les CY03 et CY05, ainsi que le L1 Pro, sont livrés avec un boîtier de 1400 mAh ; le MT6 dispose d’un boîtier pliable de 1200 mAh ; les KY06 et MT5 sont équipés d’un Dont la capacité n’est pas publiée ; et le V03 Pro n’a aucun boîtier.
À cela s’ajoutent les options de configuration publiées — trois coloris pour le V03 Pro, quatre pour le V06 et deux tailles de boîtier pour le L2 Utral — ainsi que le fait que les fonctionnalités IA sont annoncées pour vingt des vingt-huit modèles de la gamme. Chacune de ces options correspond à un ensemble de matériaux distinct, une version de micrologiciel distincte, une approbation distincte et un ensemble de documents distinct. Un acheteur qui demande « quatre configurations » demande quatre configurations, et aucune capacité d’assemblage ne peut permettre de simplifier cela.
Deux autres faits publiés ont une incidence sur l’évaluation des capacités. Le temps de recharge est publié pour tous les modèles — jusqu’à deux heures pour vingt-six d’entre eux et environ une heure pour le D17 et le ZH12 — mais sans niveau de charge initial ni critère d’arrêt, il ne permet donc pas de comparer la durée d’une interruption de poste ni la rapidité de rotation d’un boîtier de recharge dans un centre de distribution. Par ailleurs, la version Bluetooth est publiée pour quatorze des vingt-huit modèles, sans qu’aucun modèle de caméra ne publie de version radio ; une ligne de spécification non résolue n’est pas un détail administratif, car chaque ligne non résolue constitue un point en attente dans la file.
Les seuils qui permettent d’identifier où se situe la véritable contrainte de production de lunettes connectées
Comment identifier chaque contrainte
Le tableau ci-dessous constitue l’ensemble de référence pour localiser une contrainte. Chaque ligne indique comment la contrainte est identifiée, le seuil à atteindre avant de la considérer comme déterminante et ce qu’elle ressemble lorsqu’elle est confondue avec un autre facteur.
| Contrainte potentielle | Mode d’identification | Seuil à atteindre | Confusion fréquente |
|---|---|---|---|
| Attribution des composants | Le fournisseur indique la pièce concernée et le délai de reprise prévu | Une pièce identifiée avec une réservation associée | Un manque de capacité d’assemblage |
| Approbation des visuels et des emballages | Les dates d’approbation de l’acheteur par rapport au plan | Des approbations datées avec des approvateurs identifiés | Un fournisseur lent |
| Développement et validation du micrologiciel | Existence de critères d’acceptation écrits | Des critères écrits avant la publication de la version | Un retard d’assemblage |
| Voie réglementaire par marché | Document manquant et personne chargée de le produire | Un document identifié avec un responsable et une date | Une limite de capacité de l’usine |
| Changement de série et réglages | Nombre de versions distinctes dans la commande | Une version ou un nombre de réglages indiqué | Un manque de capacité |
| Transitaire et regroupement | Mode d’expédition supposé par le devis | Le mode inscrit dans la commande | Un problème de l’usine |
| Position dans le carnet de commandes | Réservation d’un créneau ou mise en file d’attente | Une réservation assortie d’un mécanisme | La seule contrainte possible |
Les deux dernières lignes sont celles que les acheteurs oublient. Un créneau auprès d’un transitaire se situe entièrement en dehors de l’usine et est souvent confondu avec un retard de production, tandis que la position dans le carnet de commandes constitue souvent la véritable contrainte, alors que la discussion porte sur la ligne de production. Ces deux facteurs sont faciles à distinguer, mais coûteux à confondre.
Les chiffres publiés qui déterminent l’ampleur des réglages générés par une configuration
Chaque ligne de spécification publiée qui varie selon la configuration peut entraîner des réglages spécifiques, et l’acheteur peut les dénombrer avant de passer la commande plutôt que de les découvrir après coup.
- Modèle et niveau. Huit modèles à 8 MP et trois à 13 MP. Deux niveaux dans une même commande signifie deux versions de firmware et deux ensembles de documents, que l’acheteur les considère ou non comme un seul produit.
- Configuration du boîtier. Quatre configurations de boîtier publiées distinctes existent parmi les modèles de caméra — 900 mAh, 1200 mAh, 1400 mAh et un boîtier dont la capacité n’est pas publiée — auxquels s’ajoute un modèle sans boîtier.
- Couleur. Trois déclinaisons de couleur pour le V03 Pro et quatre pour le V06.
- Méthode de recharge. Recharge magnétique sur dix-sept modèles et Type C sur sept, tandis que quatre modèles de caméra ne publient aucune ligne relative à la méthode de recharge, ce qui détermine si le dock est inclus dans la boîte ou proposé séparément comme accessoire.
- Capacité de la Batterie. Quatre groupes de capacité distincts parmi les seuls modèles de caméra, de 220 mAh à 290 mAh.
La bonne façon d’utiliser cette liste est de la traiter comme un décompte des configurations. Prenez la commande que vous souhaitez passer, écrivez chaque ligne comme une configuration, comptez les lignes distinctes et demandez à quoi ressemble le changement de série du fournisseur pour ce nombre. Cela transforme une préoccupation vague concerning la capacité en question précise, et la réponse à une question précise constitue le début d’une négociation qui peut réellement aboutir.
Vérifier une déclaration de capacité de production de lunettes connectées
Examiner les éléments de preuve de capacité dans l’ordre
- Demandez quelle étape est limitante et obtenez une réponse écrite. Pas « nous sommes occupés », mais l’étape nommée. Un fournisseur qui refuse d’indiquer une étape n’est pas prêt à avoir cette conversation, et la réponse vous dira s’il faut continuer à relancer.
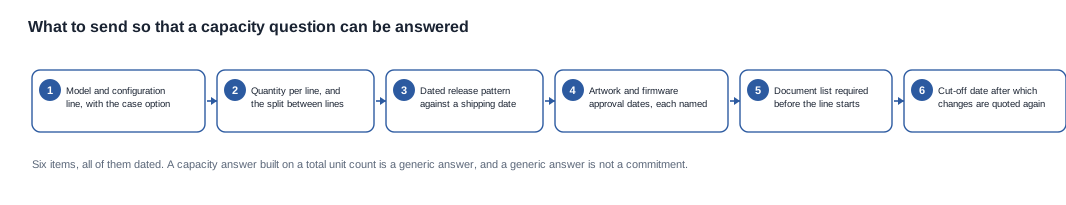
- Demandez sur quelles hypothèses repose le chiffre indiqué. Configuration, quantité, état de départ et période. Un chiffre de capacité dépourvu de ces quatre éléments est une fourchette de possibilités présentée comme un fait.
- Comptez les changements de configuration dans votre propre commande. Les lignes de configuration distinctes, les tirages et les versions de firmware. Si le décompte est élevé, le levier d’action se trouve dans votre commande et non dans l’usine.
- Demandez quel changement déplacerait la date et de combien. Une variation de la quantité, du motif, de la configuration ou de l’état de départ. Un fournisseur incapable de dire lequel déplacerait la date décrit une file d’attente plutôt qu’une contrainte.
- Demandez ce qui arrive à la date si la commande est fractionnée. C’est la question la plus utile de toute la série, car elle permet de déterminer si la contrainte est un créneau, un matériel ou un document.
À quoi ressemble une réponse testée sur la capacité
Une déclaration de capacité qui a été testée présente une forme précise qu’il vaut la peine de reconnaître, car elle est peu courante. Elle nomme l’étape. Elle indique les quatre hypothèses sur lesquelles repose le chiffre — la configuration, la quantité, l’état de départ et la période. Elle précise quel changement unique déplacerait la date et de combien. Elle indique également ce qui ne la déplacerait pas, car un fournisseur capable de vous dire que le fractionnement de la commande n’aide pas vous a indiqué où la contrainte ne se trouve pas.
La version non testée a une forme complètement différente : un chiffre sans hypothèses, un refus d’expliquer ce dont il dépend et l’assurance que le créneau conviendra. Les deux sont fréquemment fournies dans la même conversation, car la seconde est celle vers laquelle se rabat un fournisseur lorsque la première n’est pas disponible. Un acheteur qui connaît la différence peut continuer à poser la première question jusqu’à obtenir la première réponse.
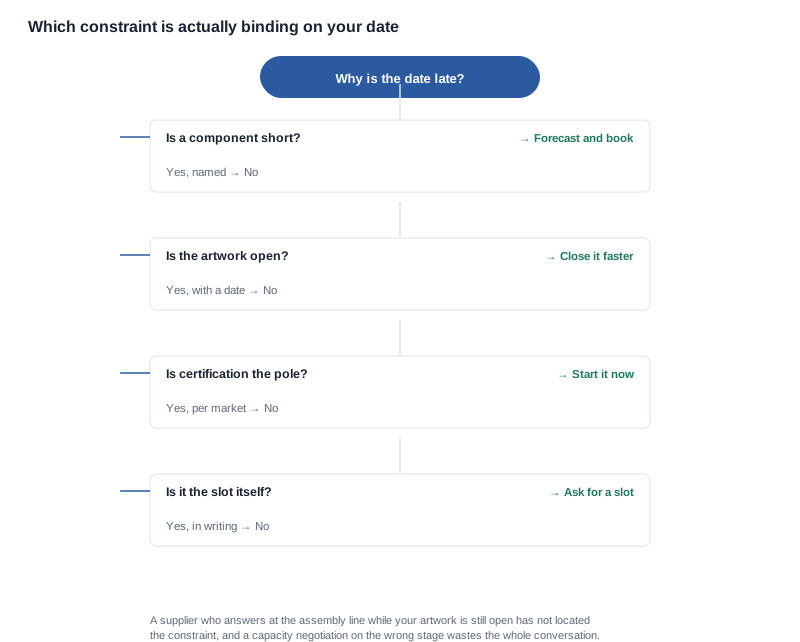
L’autre aspect pratique consiste à savoir quoi faire du nom d’une étape. Un nom d’étape est une instruction de routage, pas une solution. « Artwork » désigne la file d’approbation de l’acheteur, et le remède consiste à dater les approbations et à nommer les approbateurs. « Certification » désigne la voie réglementaire pour un marché de destination, et le remède consiste à ouvrir l’ensemble des documents et à affecter un producteur à chaque entrée. « Component » désigne une prévision et une réservation. « Slot » désigne un mécanisme de réservation. « Forwarder » désigne le mode d’expédition. Une seule de ces cinq catégories constitue un problème de capacité de l’usine, et c’est celle que l’acheteur a le moins de chances de pouvoir résoudre.
Les questions à poser au sujet de la production de lunettes connectées et ce qui complète chaque réponse
- Quelle étape conditionne effectivement ma date ? Réponse : une étape nommée, par écrit.
- Que suppose votre estimation concernant la configuration et la quantité ? Réponse : les quatre hypothèses énoncées.
- Combien de lots de production distincts mon commande génère-t-elle ? Réponse : un nombre fourni par le fournisseur, comparé au vôtre.
- Qu’est-ce qui modifierait la date, et de combien ? Réponse : une modification précise et un effet précis.
- La date change-t-elle si la commande est répartie en trois livraisons ? Réponse : oui ou non, avec une justification.
- De quoi avez-vous besoin de ma part, et pour quand, afin de libérer le créneau ? Réponse : une liste datée avec les responsables désignés.
- Que se passe-t-il si la configuration change après la réservation du créneau ? Réponse : une règle de révision ou de reconfirmation du devis.
Où une conversation sur la capacité de production de lunettes connectées dérape
Quatre défaillances de la capacité de production de lunettes connectées qui surviennent par surprise, et le contrôle pour chacune
La capacité qui était une file d’attente depuis le début. Le symptôme est un acheteur qui négocie ferme sur une date qui bouge de toute façon, alors que le véritable obstacle était une signature que personne n’avait été invité à donner. La cause profonde est que la conversation a commencé à la ligne d’assemblage, parce que c’est là que la pression semblait la plus naturelle. Le contrôle consiste à demander l’étape déterminante nommée avant toute négociation et à accepter la réponse, même si elle fait peser la charge sur l’acheteur.
La commande qui s’est fragmentée. Le symptôme est un planning correct sur le papier, mais ralenti lorsque la commande a été répartie pour des raisons commerciales après la réservation du créneau. La cause profonde est qu’une division de la configuration est devenue une division des livraisons, chacune nécessitant sa propre préparation. Le contrôle consiste à compter les préparations après chaque changement commercial, et non avant.
Le créneau qui n’était qu’une place dans la file d’attente. Le symptôme est une commande importante traitée comme prioritaire, puis placée derrière des commandes plus petites. La cause profonde est que l’importance suppose une priorité, sans aucun mécanisme derrière cette déduction. Le contrôle consiste à inscribed dans la commande une réservation nommée assortie d’un coût ou d’une condition.
La voie réglementaire qui a commencé après la réservation de la ligne. Le symptôme est un stock fini, mais impossible à expédier, parce que le dossier prévu pour un marché de destination n’était pas disponible. La cause profonde est que la voie réglementaire ne figure pas sur le chemin critique de l’usine et n’apparaît donc jamais dans son planning. Le contrôle consiste à joindre la liste des documents au planning, avec un responsable et une date pour chaque élément, et à lancer la procédure avant la confirmation du créneau.
Rien de tout cela n’est inhabituel, et chaque point coûte moins cher à prévenir qu’à expliquer après coup.
La négociation sur la capacité, point par point
Ce qui est négociable. Le rythme des livraisons, car une livraison progressive fondée sur une prévision ferme ou une répartition trimestrielle constitue généralement le facteur le plus facile à intégrer au planning d’une usine. Le nombre de configurations, car regrouper les coloris et les options de coque dans une même commande offre davantage à une usine que le volume lui-même. La réservation du créneau et son coût de maintien. La condition de démarrage, car un créneau réservé pour une configuration figée ne présente pas les mêmes avantages qu’un créneau réservé pour une configuration encore ouverte. Et le nombre d’allers-retours de création graphique inclus dans le prix, car chaque aller-retour correspond à une préparation que le fournisseur absorbe.
Ce qui ne l’est pas. Le coût et le délai de la voie réglementaire pour le marché de destination, qui constituent un coût fixe par modèle et par marché. La situation de l’approvisionnement en composants, qui est un fait et non une position négociable. Les équipements immobilisés par l’usine. Et le coût de l’outillage lui-même, bien que son amortissement sur le premier ordre soit négociable.
Ce qui ne doit pas être négocié. Le gel de la configuration, car une date de capacité achetée avec une configuration non figée comporte un risque lié aux spécifications. Et la règle d’inspection, car un planning accéléré par la suppression du contrôle des produits finira par échouer ailleurs qu’à l’usine.
Une question sur la capacité de production de lunettes connectées, illustrée par un exemple
Un scénario de capacité où l’étape déterminante n’est finalement pas l’usine
La situation ci-dessous est délibérément fictive : la marque, les configurations, le marché et le délai annoncé sont des hypothèses choisies pour rendre le diagnostic clair. Aucun ordre de production ni aucune relation fournisseur n’est décrit. L’objectif est de proposer une méthode pour localiser une contrainte, et non de raconter le lancement d’un produit.
Le scénario : une marque lance un programme de lunettesEquipées d’une caméra dans un canal de distribution européen, avec une date de mise en rayon immuable. Le fournisseur a annoncé un délai et refuse de préciser s’il peut être raccourci. L’acheteur envisage trois configurations et a déjà demandé une fois une date plus rapide.
L’étape 1 consiste à ne plus demander une date plus rapide, mais à déterminer quelle étape est bloquante. La réponse est que la validation des visuels est en cours et que deux validations ne comportent pas de date. Ce n’est pas l’usine qui bloque, ce qui rebat entièrement les cartes de la discussion.
L’étape 2 consiste à comparer les trois configurations avec le nombre de configurations annoncé. Deux des trois partagent le même modèle et ne diffèrent que par la couleur, tandis que la troisième diffère par sa option de boîtier. Cela représente deux ensembles de composants et deux versions de firmware, et non trois, soit une configuration supplémentaire que l’acheteur n’avait pas comptabilisée.
L’étape 3 consiste à vérifier la voie réglementaire, car le marché de destination figure sur la liste des points critiques et que le plan de l’usine ne le prévoit pas. Le dossier documentaire de la configuration commandée doit être ouvert avant la confirmation du créneau, et non après.
L’étape 4 consiste à poser la question qui permet de tester le créneau : la date change-t-elle si la commande est répartie en trois livraisons ? La réponse est non, car la contrainte vient des visuels et non du créneau. Ce résultat négatif est utile, car il signifie que le réflexe de l’acheteur de demander un créneau réservé n’aurait rien apporté.
L’étape 5 consiste à formaliser le plan : deux configurations, des validations de visuels datées avec des responsables désignés, l’ouverture préalable de la voie documentaire et une date limite au-delà de laquelle les modifications devront être à nouveau chiffrées. La date ne bougera pas beaucoup. Le programme ne comporte alors plus d’inconnue.
Où se situe Cynrin en matière de capacité et quelle est la prochaine étape
Nous dirons clairement qu’un échange sur la capacité sans référence publiée ne repose que sur des convictions. Nous préférons vous dire que cette référence n’est pas publiée plutôt que de vous fournir un chiffre qui sera faux au moment où votre commande sera planifiée. Nous disposons des données produit — gamme de modèles, capacités des cellules, temps de charge, niveaux et options de boîtier, usage nominal — et nous vous indiquerons lesquels des quatre leviers relèvent de nous et lesquels relèvent de vous.
Nous seront également clairs sur l’ordre des étapes. La plupart des retards lors d’une première commande de production ne sont pas imputables à la ligne de l’usine, mais aux visuels, à la documentation et à la date de gel de la configuration. Si vous souhaitez une réponse à la question "pouvez-vous augmenter ma capacité", commencez par geler votre configuration et votre liste de documents, puis demandez quelle étape est bloquante. Le cadre de planification de la capacité de production présente la structure, tandis que le cas pratique d’audit d’usine montre quoi vérifier lors de votre visite.
Envoyez les lignes de configuration, les quantités et la date, et nous vous indiquerons combien de configurations votre commande génère et ce qui doit être finalisé avant qu’un créneau vaille la peine d’être réservé.


