
A capacidade de produção de óculos inteligentes não pode ser aumentada com base num número, porque nos nossos materiais publicados não existe qualquer número que se possa aumentar. O catálogo apresenta a capacidade das baterias, os tempos de carga, a autonomia de utilização especificada, os métodos de carregamento e a capacidade dos estojos. Não indica a produção diária, o número de linhas, o regime de turnos nem durante quantas semanas uma vaga de produção fica à frente de um comprador. Os valores de capacidade e os prazos de entrega não são publicados para a nossa fábrica, e não vamos inventar um plausível aqui.
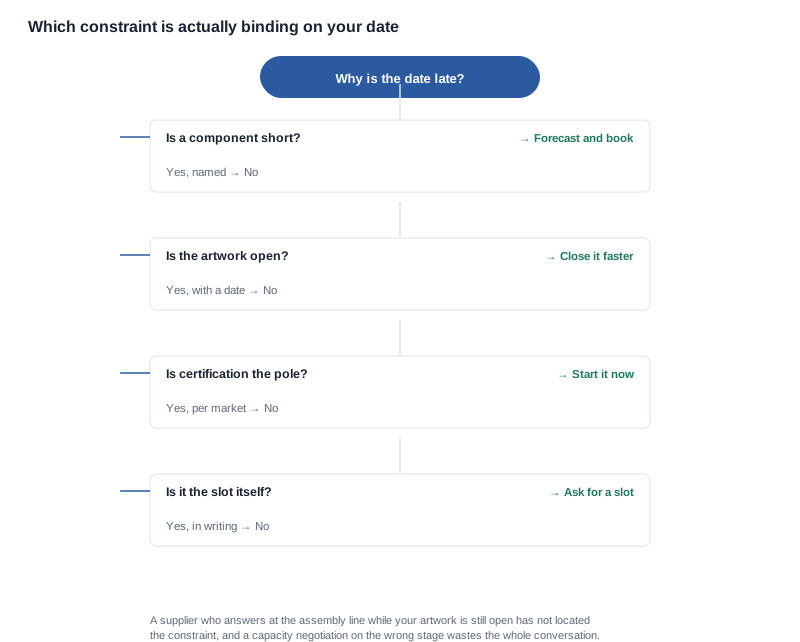
Assim, a pergunta honesta não é "como aumentamos a capacidade". É "qual é a restrição que está realmente a limitar a minha data e quanto me custa cada alavanca disponível". É uma pergunta melhor, na mesma medida, porque um comprador que negoceia na etapa errada acaba por obter uma concessão sobre algo que nunca foi a restrição.
Capacidade de produção de óculos inteligentes: o que pode e o que não pode ser medido
A resposta breve sobre a capacidade de produção de óculos inteligentes
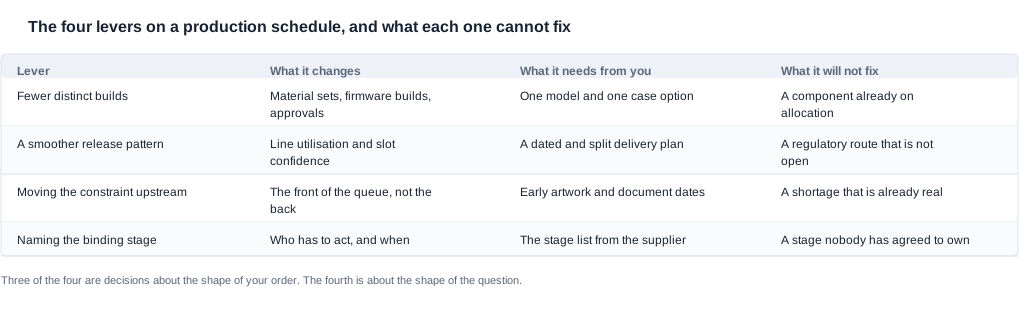
Num calendário de produção, há quatro alavancas, mas apenas uma é uma alavanca da fábrica. Pode reduzir o número de configurações distintas na sua encomenda, pode uniformizar o padrão de largada em vez de o concentrar em picos, pode antecipar o início da fila iniciando mais cedo a produção da arte e da documentação, e pode exigir que o fornecedor identifique a etapa limitante. As três primeiras são decisões que pode tomar antes da encomenda; a quarta é uma pergunta que determina se vale a pena tomar sequer as outras três.
Nenhuma delas aumenta a capacidade física da fábrica. O que fazem é impedir que peça a uma fábrica para fazer algo que já consegue fazer e que confunda uma fila com uma escassez.
O comprador por trás desta pergunta e o calendário que está a defender
O leitor é um gestor de compras do lado da marca, um comprador de canal ou um importador que recebeu uma data e não acredita nela, ou que recebeu uma data e acredita nela, mas não consegue verificá-la. Muitas vezes chega com um plano que já atrasou uma vez, e a questão é se deve pressionar para obter uma data mais rápida, alterar a encomenda ou alterar a forma como esta está estruturada.
O que está a gerir é um calendário com um ponto fixo — um lançamento, uma janela de venda a retalho, a chegada de um contentor — e um plano cuja estrutura controla em parte. O que teme é mais específico do que "o fornecedor é lento". É que vai negociar com força numa etapa que nunca foi limitante e que vai descobrir a verdadeira restrição depois de a encomenda estar placed, quando já não tem margem de manobra.
O segundo medo é o que mais custa. Um comprador que comprime um calendário ao aceitar uma configuração que ainda não foi congelada está a comprar uma data com um risco de especificação, e, nesta categoria, o risco de especificação surge na fase anterior ao envio como uma questão documental que retém a mercadoria.
O contexto comercial que transforma a capacidade de produção de óculos inteligentes numa negociação
Porque é que a restrição limitante é invisível do exterior da fábrica
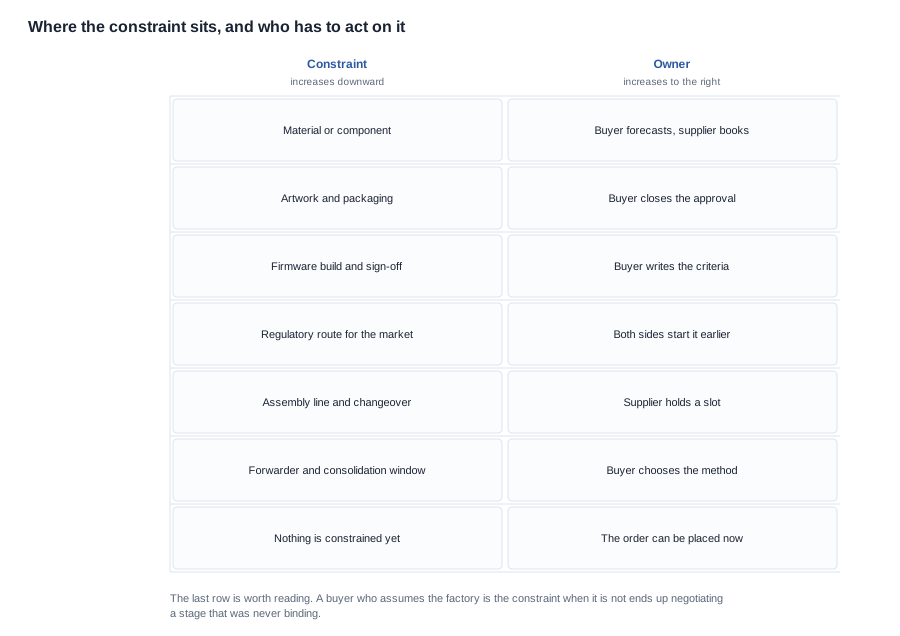
A restrição de uma fábrica depende da semana, da configuração e da carteira de encomendas, e muda. Pode ser um componente com afetação neste mês e uma mudança de configuração no mês seguinte. Pode ser uma pessoa que valida o firmware. Pode ser o percurso regulatório para um mercado de destino, que é muitas vezes mais longo do que o percurso de montagem e raramente está no caminho crítico da própria fábrica, porque não ocupa a linha.
Os compradores partem sempre do princípio de que a restrição está na linha de montagem, porque é o elemento mais visível que se pode imaginar e porque "a linha está cheia" soa a um problema de capacidade e, por isso, parece algo com que se pode negociar. Um fornecedor que responde "podemos fazer isso em três semanas" enquanto a sua arte ainda está em análise não resolveu o seu problema; deu-lhe um número relativo a uma etapa que não era limitante.
A informação publicada é deliberada a este respeito. A capacidade de produção, o número de linhas, o regime de turnos e os prazos de entrega padrão não são publicados para a nossa fábrica, e a razão é que um valor de capacidade sem uma configuração, uma quantidade, uma condição de início e um intervalo de datas não é uma medição. Um comprador que compara duas fábricas com base num valor bruto de capacidade está a comparar dois produtos diferentes, porque a capacidade é uma propriedade da configuração e da semana, não do edifício.
O que o conjunto de especificações publicado lhe diz, e não lhe diz, sobre a capacidade
O catálogo diz-lhe mais sobre a pressão sobre a capacidade do que a maioria dos compradores percebe, porque cada escolha de configuração que faz representa uma preparação que cria.
A gama de câmaras, por si só, abrange oito modelos na faixa de 8 MP — o V03 e o MT5, o CY05 e o MT6, o V06 e o CY03, e o V03 Pro e o KY06 — e três na faixa de 13 MP: o L1 Pro e o S7, e o L2 Utral. As capacidades das baterias nos modelos com câmara vão de 220 mAh no V03, no MT5 e no V03 Pro, passando por 260 mAh no S7, no KY06 e no V06, e 265 mAh no MT6, até 290 mAh no L1 Pro, no L2 Utral, no CY03 e no CY05. As opções de estojo acrescentam outro fator: o L2 Utral está disponível com 900 mAh ou 1400 mAh; o CY03, o CY05 e o L1 Pro incluem um estojo de 1400 mAh; o MT6 tem um estojo dobrável de 1200 mAh; o KY06 e o MT5 têm um estojo cuja capacidade não foi publicada; e o V03 Pro não inclui estojo.
Acima disso, há as opções de configuração publicadas — três combinações de cores no V03 Pro, quatro no V06 e dois tamanhos de estojo no L2 Utral — e o facto de a funcionalidade de IA estar publicada para vinte dos vinte e oito modelos da gama. Cada uma destas opções corresponde a um conjunto de materiais distinto, uma compilação de firmware distinta, uma aprovação distinta e um conjunto de documentação distinto. Um comprador que pede "quatro configurações" está a pedir quatro configurações, e nenhuma capacidade de montagem elimina essa necessidade.
Mais dois factos publicados são relevantes para uma análise de capacidade. O tempo de carregamento é publicado para todos os modelos — até duas horas em vinte e seis deles e cerca de uma hora no D17 e no ZH12 —, mas sem um estado de carga inicial ou um critério de interrupção, pelo que não pode ser utilizado para comparar a duração de uma interrupção do turno nem a rapidez com que um estojo de carregamento é renovado num centro de distribuição. E a versão de Bluetooth é publicada para catorze dos vinte e oito modelos, sem que nenhum modelo com câmara publique uma versão de rádio; uma linha de especificações por resolver não é um detalhe administrativo, porque cada linha por resolver representa um item pendente na fila.
Os limiares que revelam onde reside a verdadeira restrição da produção de smart glasses
Como cada restrição é identificada
A tabela abaixo constitui o conjunto de trabalho para identificar uma restrição. Cada linha indica como a restrição é identificada, o requisito que tem de ser cumprido antes de a considerar determinante e como se manifesta quando é confundida com outra coisa.
| Possível restrição | Como é identificada | Requisito a cumprir | Com o que é habitualmente confundida |
|---|---|---|---|
| Alocação de componentes | O fornecedor indica a peça e a recuperação prevista | Uma peça identificada com uma reserva associada | Falta de capacidade de montagem |
| Aprovação da arte e da embalagem | As datas de aprovação do comprador comparadas com o plano | Aprovações datadas e com aprovadores identificados | Um fornecedor lento |
| Compilação e validação do firmware | Existência de critérios de aceitação por escrito | Critérios escritos antes da libertação da compilação | Um atraso de montagem |
| Via regulatória por mercado | Documento em falta e responsável pela sua produção | Um documento identificado com um responsável e uma data | Um limite de capacidade da fábrica |
| Mudança de configuração e preparação | Número de compilações distintas incluídas na encomenda | Uma compilação ou um número de preparação indicado | Falta de capacidade |
| Transporte e consolidação | Método de expedição pressuposto na cotação | Método registado na encomenda | Um problema da fábrica |
| Posição na lista de encomendas | Se uma vaga está reservada ou em fila | Uma reserva com um mecanismo definido | A única restrição possível |
As últimas duas linhas são as que os compradores esquecem. Uma janela de transporte situa-se totalmente fora da fábrica e é frequentemente confundida com um atraso de produção, enquanto a posição na lista de encomendas é muitas vezes a verdadeira restrição, mesmo quando a conversa incide sobre a linha de produção. Ambas são fáceis de distinguir e caras de confundir.
Os dados publicados que determinam quantas preparações cada configuração exige
Cada linha de especificações publicada que varia consoante a configuração pode corresponder a uma preparação, e um comprador pode contabilizá-las antes da encomenda em vez de as descobrir depois.
- Modelo e nível. Oito modelos a 8 MP e três a 13 MP. Dois níveis em uma única encomenda significam duas versões de firmware e dois conjuntos de documentos, independentemente de o comprador considerá-los um único produto.
- Configuração da caixa. Existem quatro posições distintas publicadas para as caixas nos modelos de câmera — 900 mAh, 1200 mAh, 1400 mAh e uma caixa cuja capacidade não foi publicada —, além de um modelo sem caixa.
- Cor. Três combinações de cores no V03 Pro e quatro no V06.
- Método de Carregamento. Carregamento magnético em dezessete modelos e Type C em sete, com quatro modelos de câmera que não publicam nenhuma linha referente ao método de Carregamento, o que determina se um dock acompanha a embalagem ou consta em uma linha separada de acessórios.
- Capacidade da Bateria. Quatro grupos distintos de capacidade apenas entre os modelos de câmera, de 220 mAh a 290 mAh.
A maneira certa de usar esta lista é como uma contagem de configurações. Pegue a encomenda que pretende fazer, escreva cada linha como uma configuração, conte as linhas distintas e pergunte como fica a troca de configuração do fornecedor para esse número. Isso transforma uma preocupação vaga com a capacidade em uma pergunta específica, e a resposta a uma pergunta específica é o início de uma negociação que realmente pode ser concluída.
Como verificar uma alegação de capacidade de produção de smart glasses
Analisando as evidências de capacidade em sequência
- Pergunte qual etapa é o gargalo e obtenha a resposta por escrito. Não basta dizer que a fábrica está ocupada; é necessário indicar a etapa. Um fornecedor que se recusa a identificar a etapa ainda não está pronto para essa conversa, e a resposta indica se vale continuar pressionando.
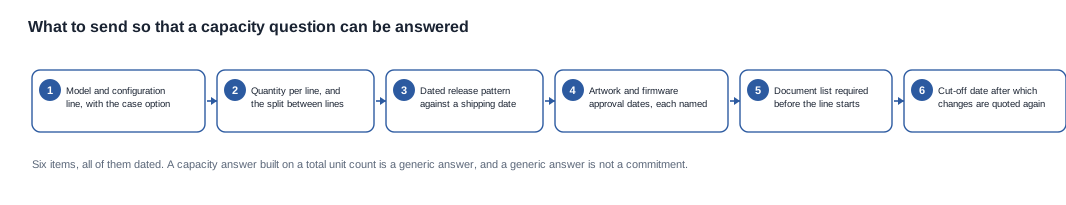
- Pergunte quais são as premissas do número informado. Configuração, quantidade, condição inicial e intervalo de datas. Um número de capacidade sem essas quatro informações é uma gama de possibilidades apresentada como um fato.
- Conte as configurações da sua própria encomenda. As linhas de configuração distintas, os lotes de impressão e as versões de firmware. Se a contagem for elevada, o problema está na sua encomenda, não na fábrica.
- Pergunte o quefaria mudar a data e em quanto. Uma alteração na quantidade, no padrão, na configuração ou na condição inicial. Um fornecedor que não consegue dizer qual desses fatores mudaria a data está descrevendo uma fila, não uma restrição.
- Pergunte o que acontece com a data se a encomenda for dividida. Esta é a pergunta mais útil de toda a sequência, porque permite verificar se a restrição é um espaço de produção, um material ou um documento.
Como é uma resposta de capacidade testada
Uma alegação de capacidade que foi testada tem uma estrutura específica, e vale reconhecê-la porque é incomum. Ela indica a etapa. Informa as quatro premissas nas quais se baseia o número — a configuração, a quantidade, a condição inicial e o intervalo de datas. Diz qual alteração única mudaria a data e em quanto. E diz o que não a mudaria, porque um fornecedor capaz de informar que dividir a encomenda não ajudará já revelou onde a restrição não está.
A versão não testada tem uma estrutura completamente diferente: um número sem premissas, uma recusa em explicar do que depende e a garantia de que o espaço de produção estará disponível. As duas versões são frequentemente apresentadas na mesma conversa, porque a segunda é aquilo a que o fornecedor recorre quando a primeira não está disponível. Um comprador que conhece a diferença pode continuar fazendo a primeira pergunta até obter a primeira resposta.
Outro aspecto prático é o que fazer com o nome de uma etapa. O nome de uma etapa é uma instrução de encaminhamento, não uma solução. “Arte” significa a fila de aprovação do próprio comprador, e a solução é datar as aprovações e identificar os responsáveis. “Certificação” significa o caminho regulatório para um mercado de destino, e a solução é abrir o conjunto de documentos e atribuir um responsável a cada item. “Componente” significa uma previsão e uma reserva. “Espaço de produção” significa um mecanismo de reserva. “Transportadora” significa o método de expedição. Apenas uma dessas cinco opções representa um problema de capacidade da fábrica, e é justamente aquela que o comprador tem menos probabilidades de resolver.
Perguntas a fazer sobre a capacidade de produção de smart glasses e o que completa cada resposta
- Qual etapa vincula a minha data? Conclusão: uma etapa identificada, por escrito.
- O que a sua estimativa pressupõe quanto à configuração e à quantidade? Conclusão: todas as quatro premissas declaradas.
- Quantas builds distintas o meu pedido gera? Conclusão: uma contagem do fornecedor, comparada com a sua.
- O que alteraria a data e em quanto? Conclusão: uma alteração específica e um efeito específico.
- A data muda se o pedido for dividido em três liberações? Conclusão: sim ou não, com uma justificativa.
- O que precisa de mim, e até quando, para liberar a vaga? Conclusão: uma lista com datas e responsáveis identificados.
- O que acontece se a configuração mudar depois de a vaga ser reservada? Conclusão: uma regra de reemissão ou de novo orçamento.
Onde uma conversa sobre capacidade de produção de óculos inteligentes dá errado
Quatro falhas de capacidade de produção de smart glasses que chegam como surpresa e o controle para cada uma
A capacidade que sempre foi uma fila. O sintoma é um comprador negociando duro por uma data que muda de qualquer forma, enquanto o verdadeiro bloqueio era uma assinatura que ninguém havia sido solicitado. A causa raiz é que a conversa começou na linha de montagem, porque era ali que a pressão parecia mais natural. O controle é solicitar a etapa vinculante identificada antes de qualquer negociação e aceitar a resposta, mesmo que ela transfira o ônus ao comprador.
O pedido que se fragmentou. O sintoma é um cronograma que estava bom no papel, mas desacelerou quando o pedido foi dividido por motivos comerciais após a reserva da vaga. A causa raiz é que uma divisão de configuração se tornou uma divisão de liberação, e cada liberação tem sua própria preparação. O controle é contar as preparações após cada mudança comercial, não antes dela.
A vaga que era uma posição na fila. O sintoma é um pedido grande tratado como importante e, depois, colocado atrás de pedidos menores. A causa raiz é que o tamanho implica prioridade sem qualquer mecanismo por trás dessa implicação. O controle é uma reserva identificada, com um custo ou uma condição, incluída no pedido.
A rota regulatória que começou depois de a linha ser reservada. O sintoma é a mercadoria concluída e unable de avançar porque o conjunto de documentos para um mercado de destino não estava pronto. A causa raiz é que a rota regulatória não faz parte do caminho crítico da fábrica e, portanto, nunca aparece no plano da fábrica. O controle é anexar a lista de documentos ao cronograma, com um responsável e uma data para cada item, e iniciar a rota antes de a vaga ser confirmada.
Nada aqui é incomum, e cada um desses problemas custa menos prevenir do que explicar depois.
A negociação de capacidade, item por item
O que muda. O padrão de liberação, porque uma liberação contínua com base em uma previsão firme ou uma divisão trimestral costuma ser o que a fábrica consegue acomodar com mais facilidade em seu plano. A quantidade de configurações, porque consolidar variações de cor e opções de estojo em um único pedido vale mais para a fábrica do que o volume em si. A reserva da vaga e quanto custa mantê-la. A condição de início, porque uma vaga mantida com base em uma configuração congelada é uma proposta diferente de uma vaga mantida com base em uma configuração aberta. E as rodadas de arte incluídas no preço, porque cada rodada representa uma preparação que o fornecedor absorve.
O que não muda. O custo e o ciclo da rota regulatória para o mercado de destino, que é um custo fixo por modelo e por mercado. A situação de fornecimento de componentes, que é um fato, não uma posição. Os equipamentos de capital da fábrica. E o custo do ferramental em si, embora a sua amortização no primeiro pedido seja negociável.
O que não pode ser negociado. O congelamento da configuração, porque uma data de capacidade comprada com uma configuração não congelada é uma data com um risco de especificação associado. E a regra de inspeção, porque um cronograma comprimido pela eliminação da verificação da mercadoria é um cronograma que vai falhar em algum lugar que não seja a fábrica.
Uma pergunta sobre capacidade de produção de óculos inteligentes, respondida como exemplo prático
Um cenário de capacidade em que a etapa vinculante acaba não sendo a fábrica
A situação abaixo é deliberadamente fictícia: a marca, as configurações, o mercado e o prazo cotado são premissas escolhidas para tornar o diagnóstico legível. Nenhum pedido de produção nem relação com fornecedor está descrita. O que ela apresenta é uma forma de localizar uma restrição, não uma história sobre um lançamento.
O cenário: uma marca tem um programa com câmera que será lançado em um canal de varejo europeu, com uma data fixa de disponibilidade nas lojas. O fornecedor cotou um prazo, mas se recusou a informar se ele pode ser reduzido. O comprador tem três configurações em mente e já pediu uma vez uma data mais rápida.
O primeiro passo é parar de pedir uma data mais rápida e perguntar qual etapa está limitando. A resposta é que a arte está aberta e que duas aprovações não têm data. A etapa não é da fábrica, o que muda completamente a conversa.
O segundo passo é comparar as três configurações com a quantidade de configurações publicada. Duas das três compartilham o mesmo modelo e diferem apenas na cor, enquanto a terceira difere pela opção da caixa. Portanto, são dois conjuntos de materiais e duas versões de firmware, não três — ou seja, uma configuração a mais do que o comprador havia considerado.
O terceiro passo é verificar a rota regulatória, porque o mercado de destino está na lista crítica e o plano da fábrica não o inclui. O conjunto de documentos da configuração encomendada precisa ser aberto antes de a vaga ser confirmada, não depois.
O quarto passo é fazer a pergunta que testa a vaga: a data muda se o pedido for dividido em três entregas? A resposta é que não, porque a restrição está na arte, não na vaga. Esse é um resultado negativo útil, pois significa que o instinto do comprador de reservar uma vaga não teria proporcionado nenhum benefício.
O quinto passo é elaborate o plano: duas configurações, aprovações de arte com datas e responsáveis identificados, a rota documental aberta primeiro e uma data-limite após a qual as alterações serão cotadas novamente. A data não muda muito. O programa simplesmente deixa de ter uma incógnita.
Onde a Cynrin está quanto à capacidade e qual é a próxima ação
Diremos claramente que uma conversa sobre capacidade sem uma base publicada é apenas uma conversa sobre crenças, e preferimos informar que a base não é publicada a entregar um número que já estará errado quando o seu pedido for agendado. Temos os dados ao nível do produto — o conjunto de modelos, as capacidades das baterias, os tempos de carregamento, os níveis e as opções da caixa, bem como a utilização especificada — e informaremos quais dos quatro fatores podemos ajustar e quais dependem de si.
Também seremos diretos quanto à sequência. A maioria dos atrasos no primeiro pedido de produção não está na linha da fábrica; está na arte, na documentação e na data de congelamento da configuração. Se quiser a resposta para «podem aumentar a minha capacidade», comece por congelar a sua configuração e a lista de documentos e, em seguida, pergunte qual etapa está limitando. O framework de planejamento da capacidade de produção apresenta a estrutura, e o exemplo prático de auditoria a uma fábrica mostra o que observar durante a visita.
Envie as linhas de configuração, as quantidades e a data, e informaremos quantas configurações o seu pedido cria e o que tem de ser concluído antes de uma vaga valer a pena ser reservada.


