
Um programa de cores para óculos inteligentes parece uma decisão sobre pigmentos, mas se comporta como um problema de especificação. O pigmento é fácil; o que consome o cronograma é chegar a um acordo sobre o que significa "o seu azul" em uma pequena peça moldada, vista sob a luz de uma loja, ao lado de uma tela. Este guia apresenta as opções de personalização da cor da armação realmente publicadas em nosso catálogo, as partes da armação em que a cor se comporta de maneira diferente e a linguagem de referência que mantém um programa de cores fora da fila de devoluções.
O catálogo é deliberadamente escasso em informações sobre cores, e vale saber exatamente o quanto antes de elaborar uma proposta. Apenas dois modelos de toda a linha publicam uma linha de cores. A entrada do eletrocrômico publica a ideia de uma cor que muda, sem associar a ela uma string de modelo. Todo o restante não é publicado, e a resposta correta a isso é uma pergunta, não uma suposição.
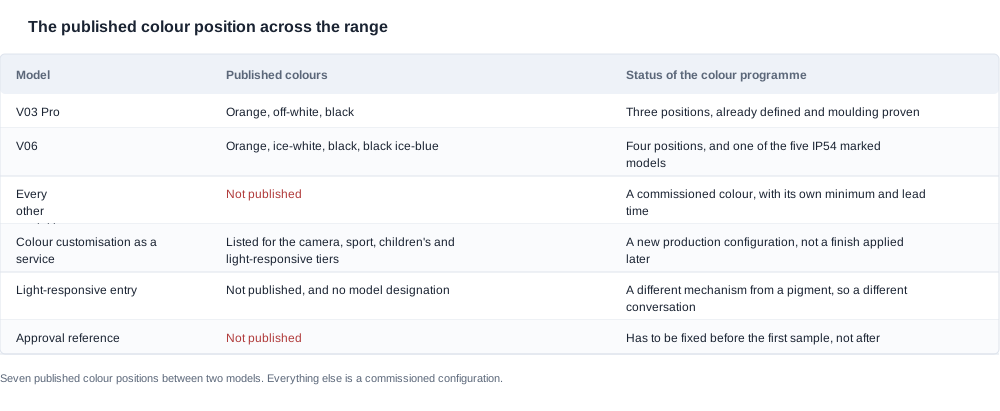
Opções de personalização da cor da armação: os fatos publicados
Apenas duas entradas do catálogo contêm informações sobre cores.
O V03 Pro publica três opções de cor e é o único modelo com câmera da linha com lentes fotocromáticas. Essa combinação tem importância comercial, porque uma lente fotocromática é um programa de cores que segue seu próprio cronograma — ela escurece com a luz e retorna com a temperatura, e não pode ser correspondida visualmente a uma cor de armação em uma avaliação interna.
O V06 publica quatro cores. É o único outro modelo da linha com alguma linha de cores publicada.
Todo o restante não é publicado. Isso abrange os oito modelos da categoria de Áudio — K01 e YK12, D12 e LC-105-1, G07 e K02, e D11 e LC-105-2 — os três modelos da categoria esportiva — YKC02, D17 e ZH12 — três dos onze modelos com câmera que não são o V03 Pro ou o V06, os três modelos infantis — A05, A06 e A07 — a entrada dos óculos de realidade aumentada e a entrada de condução óssea.
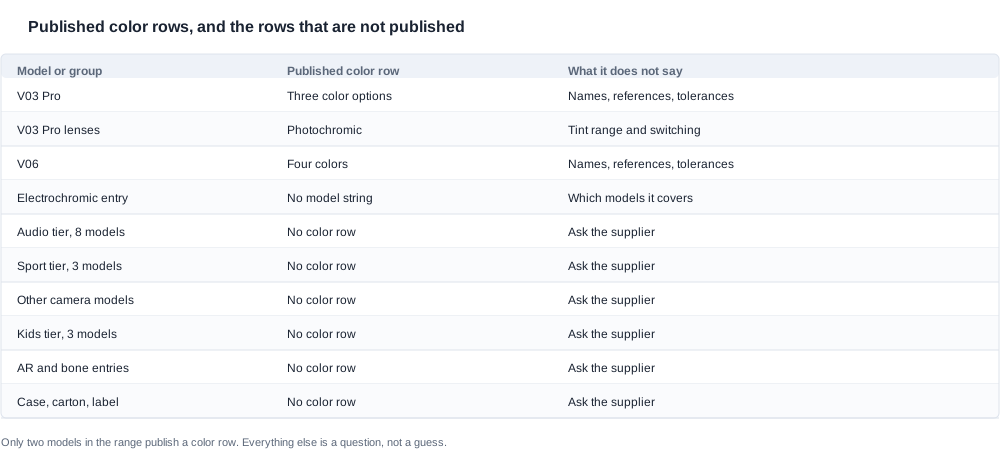
A consequência prática é que quem planeja uma linha com marca está planejando uma conversa de desenvolvimento, não uma seleção em um catálogo de amostras de cores. A lista publicada informa o que existe como configuração padrão. Não informa o que pode ser feito para uma cor de marca, quanto tempo leva, quanto custa nem quantas unidades de uma cor precisam ser pedidos.
Portanto, os critérios para um requisito de cor devem ser definidos antes de qualquer orçamento:
- O formato permanece inalterado? Uma cor aplicada a um molde existente é uma alteração de acabamento. Uma cor que exige um novo perfil de haste, um novo ponte nasal ou um novo formato frontal é um projeto de ferramental, e os dois são orçados de maneiras diferentes.
- Quais superfícies estão incluídas? Frontal, haste, ponta da haste, dobradiça e ferragens, aro interno e, em seguida, estojo, insert, caixa e etiqueta. Cada superfície tem um processo e uma tolerância diferentes.
- É um modelo ou uma linha completa? Uma política de cores para toda a linha exige uma amostra principal, um padrão de referência e uma regra. A amostragem de cores por modelo é a fonte mais comum de programas que nunca convergem.
- Já existe uma peça principal para correspondência? Se o comprador já possui uma peça física de referência, ela se torna o padrão, e o método é a comparação com ela. Caso contrário, a referência precisa ser criada e aprovada primeiro, o que representa uma etapa no cronograma, não um detalhe dentro dele.
Nenhum desses quatro critérios tem um número publicado associado. O preço unitário, a quantidade mínima do pedido, o prazo de entrega, a taxa da amostra e a garantia não são publicados, assim como todas as referências de cor, tolerâncias e mínimos por cor. Considere cada um desses itens como uma linha na solicitação de orçamento, e não como uma suposição herdada de um programa anterior.
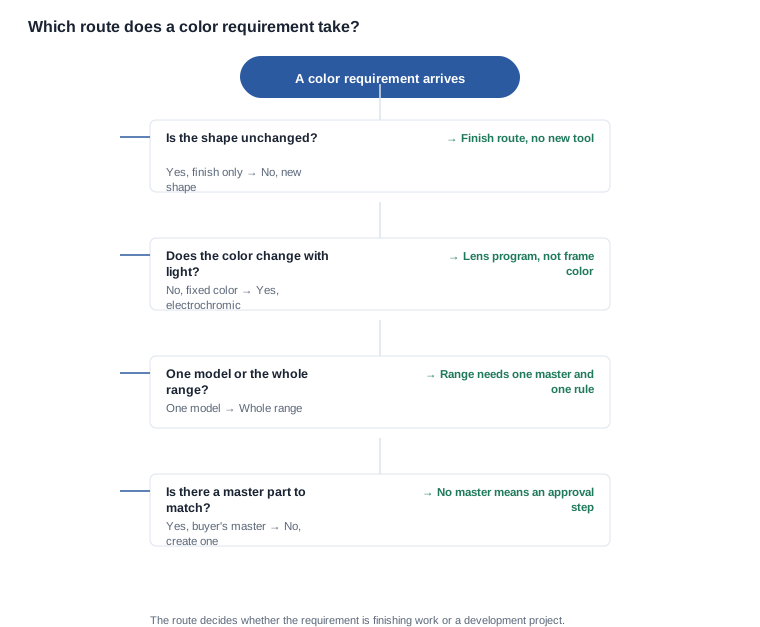
O caminho de decisão acima é curto e existe para impedir um erro específico: tratar um requisito de cor como uma operação de acabamento quando ele é, na verdade, um projeto de desenvolvimento. O caminho determina qual orçamento você deve solicitar, qual cronograma deve ser informado e quais critérios de aceitação se aplicam.
Mais um ponto sobre o escopo cabe aqui, e não mais adiante. "Nossa cor" não é um único requisito. Uma cor de marca aplicada a uma linha normalmente se transforma em três ou quatro requisitos distintos — um para cada combinação de material e acabamento em uso —, cada um com sua própria peça principal, tolerância e quantidade mínima. Uma proposta que solicita "azul de marca" uma única vez para toda a linha retornará com três orçamentos e uma pergunta sobre qual deles se aplica a cada parte.
Opções de personalização em toda a armação: hastes, lentes e ferragens
Uma armação não corresponde a uma única decisão de cor. São cinco ou seis, e as restrições técnicas não estão distribuídas uniformemente entre elas.
A frente e a haste superior apresentam a maior área visível e a menor restrição técnica. É nessa superfície que normalmente se aplica a cor da marca e onde o processo de impressão ou revestimento tem mais espaço para atuar.
A haste lateral é diferente nas linhas com câmera, porque concentra os componentes eletrônicos — a célula, o circuito de proteção, a placa e, nos modelos com câmera, um módulo sensor. Uma haste que precisa acomodar esses componentes tem menos superfície disponível para uma área de cor uniforme e maior probabilidade de ser dividida entre uma seção revestida e outra moldada. As opções de cor das hastes laterais da linha são abordadas no artigo sobre cores das hastes laterais, que analisa a questão da geometria das hastes em mais detalhes do que o programa de armação.
A ponteira da haste lateral é uma superfície de uso. Frequentemente, é especificada em uma cor diferente da haste — normalmente uma seção mais escura ou com toque mais suave — e é a parte que o cliente percebe quando o produto tem dois anos de uso. Sua especificação deve ser deliberada, não simplesmente herdada da haste lateral.
A dobradiça e os componentes metálicos raramente são pintados. Parafusos, corpos de dobradiça e elementos metálicos decorativos recebem revestimento metálico ou tratamento anodizado, e o limite do processo difere do limite da pintura. Uma cor de componente metálico que parece viável em uma amostra pode estar fora da faixa viável para peças com revestimento metálico produzidas em grande volume.
A lente e o aro interno são onde o tom da lente encontra a cor da armação. Uma lente tingida altera a perceived de tudo que está atrás dela, portanto a cor da armação ao lado precisa ser avaliada através da lente, e não ao lado dela. A questão do material das lentes é abordada no artigo sobre materiais das lentes; para o programa de cores, o ponto prático é que a armação e a lente devem ser avaliadas como um único objeto.
A opção eletrocrômica está fora de todos esses casos. É a única opção de catálogo cuja cor muda com a aplicação de tensão e não possui uma string de modelo. Por não possuir uma string de modelo, não pode ser cotada como uma configuração de um modelo específico. Trata-se de uma discussão de desenvolvimento e é o ponto natural para perguntar quais são os modelos reais, qual é o comportamento de alternância e o que a especificação publicada dessa opção contém e não contém.
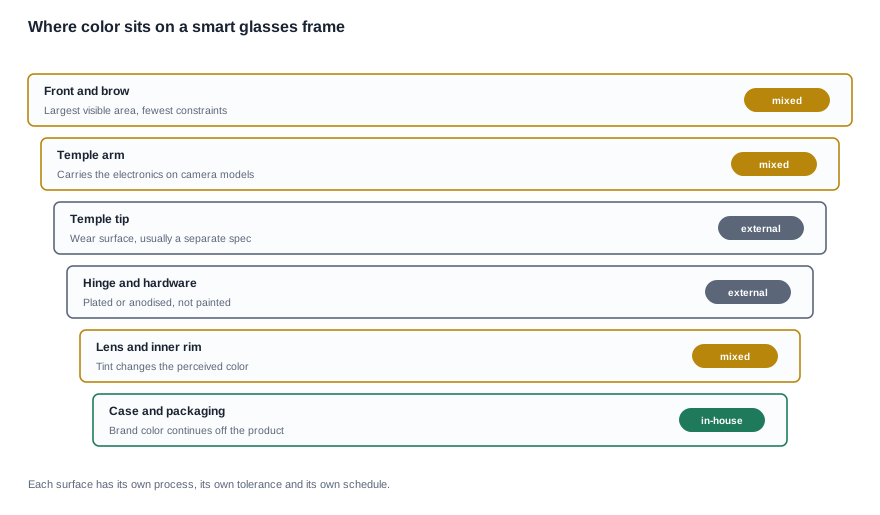
Há mais uma cor que fica totalmente fora da armação e que frequentemente é esquecida no briefing: a embalagem e o estojo. Uma cor de marca presente apenas no produto parece um acréscimo tardio quando colocada ao lado de uma caixa em outra cor. As opções de cor padrão da linha são apresentadas na página de opções de cor OEM padrão e são a referência para o que um programa pode herdar em vez de desenvolver.
Para uma marca de óculos, a interação é ainda mais delicada. Uma armação icônica possui um sistema de cores — uma cor específica para a frente, uma cor específica para as hastes laterais e um acabamento específico para os componentes metálicos —, e um programa de óculos inteligentes precisa decidir quanto desse sistema permanece viável em contato com uma bateria, uma placa e um método de Carregamento. A discussão sobre preservação do design da armação aborda como essa relação costuma ser apresentada.
Opções de personalização e a referência de cor que precisa ser acordada
A maioria das divergências de cor não são divergências de cor. São divergências de referência: as duas partes acreditavam estar olhando para o mesmo padrão, mas não estavam.
Uma especificação que sobrevive à produção precisa ter seis partes, e vale escrevê-las nesta ordem:
- O material ou substrato. O mesmo pigmento se comporta de forma diferente em substratos distintos, e uma cor aprovada em um polímero pode não ser reproduzível em outro. Quando a linha oferece vários materiais — e as opções de material publicadas para a linha estão apresentadas em nossa página de materiais e ergonomia —, a referência de cor precisa indicar o material ao qual se aplica.
- O acabamento. Brilho, acetinado, fosco, toque suave e texture alteram a forma como uma cor aparece sob a luz, e uma versão fosca de uma cor representa uma cor diferente aos olhos do comprador.
- O padrão de referência. Uma referência nomeada e publicada — uma referência Pantone ou RAL, ou a peça-mestre do próprio comprador — e não uma descrição. "Azul da marca" não é uma especificação.
- As superfícies às quais se aplica. Somente a frente, frente e haste lateral, frente, haste lateral e componentes metálicos. Na prática, a mesma referência aplicada a três superfícies resulta em três cores.
- A condição de visualização. Sob qual luz a comparação é feita, a que distância e contra qual fundo. Uma luz de cabine, uma luz de vitrine e uma tela de celular produzem três avaliações diferentes da mesma peça.
- A tolerância e o método de inspeção. Qual é a proximidade aceitável e por qual método — comparação visual sob uma condição de luz especificada, medição instrumental por um método especificado ou ambos, com o instrumento e o método identificados.
Esse sexto item é aquele que não podemos preencher para você. Não há tolerância publicada para correspondência de cor em nenhum modelo, porque a tolerância é uma propriedade do combinação específica entre material e acabamento, e não uma propriedade do produto. O artigo sobre correspondência de cores explica os mecanismos de criação de uma referência e a terminologia de inspeção correspondente.
A alternativa prática é uma lista de critérios de aceitação que indique o método, em vez do número. Algo como: as peças são aprovadas por comparação visual com o padrão físico retido, sob uma condição de iluminação definida, e por medição instrumental quando o método é especificado. Assim, a questão de saber até onde a correspondência é suficiente é respondida pelo padrão do próprio comprador, que é o local mais adequado para defini-la.
O padrão físico merece mais uma frase, porque é o seguro mais barato do programa. Uma peça aprovada — representativa da produção, no material e acabamento finais — retida pelas duas partes, referenciada por um número de peça e fotografada sob uma condição de iluminação definida para registro. Todas as questions posteriores sobre cor são respondidas colocando as duas peças lado a lado.
Opções de personalização: os dois erros que mais consomem tempo
O primeiro erro é aprovar uma cor pela tela. Uma fotografia de uma peça é uma fotografia da peça sob uma única iluminação e com uma única câmera. Ela achata a textura, mente sobre o brilho e não pode representar uma peça vista em perspectiva. O resultado habitual é que a peça impressa, revestida ou plaqueada chega sem corresponder, e a solução exige novas artes, novas chapas, nova configuração de revestimento e, possivelmente, o descarte de unidades finalizadas.
A regra é simples e eficaz: nenhuma cor é aprovada pela tela. Uma imagem em tela pode ser usada para fazer uma seleção preliminar, nunca para aprovação final.
O segundo erro é tratar uma mudança de cor como uma mudança de material, ou como uma mudança de qualquer coisa além da cor. Um comprador que lê “podemos fazer a sua cor” pode entender “todo o restante do produto permanece inalterado”, mas o restante do produto não fica inalterado. Uma superfície revestida acrescenta espessura. Um material diferente altera a flexibilidade, o peso, a durabilidade e a qualidade percebida. E, em um programa esportivo ou de ciclismo, a questão do peso é decisiva, porque um grama a mais na haste muda o equilíbrio na cabeça — a discussão sobre otimização de peso para marcas de esportes e ciclismo mostra como essa compensação costuma ser tratada.
O único dado de peso publicado em todo o catálogo é o do MT6: 158 g para os óculos, excluindo explicitamente sua estojo dobrável de 1200 mAh. É o único modelo da linha em que um comprador pode discutir o peso com base em um número, e não em uma sensação, e vale a pena usá-lo como ponto de referência para qualquer programa no qual se preveja que um revestimento, um sistema de cores ou uma revisão das hastes alterará a massa.
Um terceiro erro, mais discreto, completa o conjunto: esquecer que o programa de cores vai além do produto. O estojo, o inserto, a caixa, a etiqueta, a capa do manual e a bolsa do cabo têm cores. Eles são produzidos em cronogramas diferentes, por processos distintos de impressão ou moldagem, e com seus próprios mínimos. Uma cor de marca que não for especificada para esses itens será fornecida na cor padrão, e ela ficará visível exatamente no lugar em que o cliente abre a caixa.
Opções de personalização em um programa de cores: a ordem de trabalho
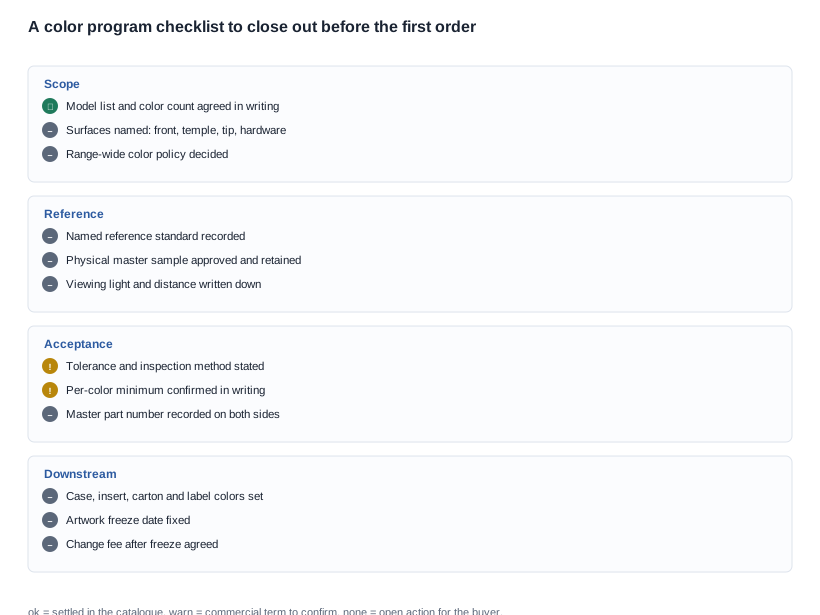
Um programa de cores executado na ordem correta consiste principalmente em espera; um programa de cores executado fora de ordem consiste principalmente em retrabalho. A sequência abaixo é a que funciona.
Primeira etapa — fazer uma seleção preliminar dos modelos. Escolha, na linha publicada, os modelos que possuem uma linha de cores ou que você pretende desenvolver. O V03 Pro e o V06 são as duas referências publicadas. Qualquer outro modelo da sua linha é um item em desenvolvimento e deve ser identificado como tal desde o início.
Segunda etapa — definir as superfícies. Decida quais superfícies terão a cor da marca e quais permanecerão na cor padrão. Essa decisão precisa vir antes da arte, porque a arte é diferente para cada combinação.
Terceira etapa — confirmar o material e o acabamento. Use as opções de material publicadas como ponto de partida, confirme qual delas o fornecedor realmente produzirá para a sua cor e confirme se a cor será aplicada por revestimento, impressão ou plaqueamento.
Quarta etapa — criar o padrão físico. Produza uma peça no material e acabamento pretendidos, providencie sua aprovação presencial, quando possível, retenha-a nas duas partes e registre a aprovação por escrito, com o número da peça e a condição de visualização.
Etapa cinco — congelar a arte. A referência de cor, o mapa de superfícies, o número da peça e o registro de aprovação são congelados em conjunto, com uma data. Tudo o que acontecer depois desse ponto será uma solicitação de alteração.
Etapa seis — aprovar a amostra de pré-produção e, em seguida, a amostra-padrão. Dois objetos diferentes, com duas funções diferentes. A amostra de pré-produção comprova que a configuração pode ser produzida e que a cor é viável. A amostra-padrão é a referência usada para avaliar as unidades de produção e passa a fazer parte dos critérios de aceitação.
Etapa sete — redigir os critérios de aceitação. Para cada cor e cada superfície: a referência, o método, a fonte da tolerância, quem realiza a inspeção, em que etapa do processo e o que acontece com uma unidade em não conformidade. É aqui que os critérios de inspeção devem ser registrados, e não em um acordo verbal com a fábrica.
Etapa oito — fechar a condição comercial. Preço unitário por cor, quantidade mínima por pedido de cada cor, custo de preparação por cor, taxa de alteração da arte após o congelamento, quantidade mínima de embalagens, tabela de preços por volume e condições de entrega. Nenhum desses valores é publicado, e todos diferem dos números da configuração padrão.
As perguntas a fazer ao fornecedor para que nada importante dependa apenas de uma amostra:
- Quais opções de cor existem atualmente para os modelos da minha linha e para quais superfícies?
- Quais das minhas superfícies recebem revestimento, impressão ou banho metálico, e qual processo é usado em cada uma?
- Qual é o prazo de produção de uma cor que não existe como opção padrão?
- Qual é a quantidade mínima por cor e como ela difere da quantidade mínima do produto?
- Existe um custo de preparação ou de matriz por cor? Ele é cobrado por pedido ou por ano?
- Vocês podem fornecer um mestre físico representativo da produção para aprovação, e quem fica com ele?
- Qual é a tolerância usada na inspeção, por qual método e onde ela está registrada?
- Qual é a taxa de alteração da arte após o congelamento e como uma solicitação de alteração é conduzida?
- Quais itens de comunicação de marketing utiliza a cor — estojo, inserto, caixa, rótulo — e quais são suas quantidades mínimas?
- Como é a amostra-padrão e como as unidades de produção são avaliadas em relação a ela?
Três dessas perguntas merecem uma observação, pois são as que definem a forma comercial do programa, e não a técnica.
A pergunta 4 é a questão da exposição. Uma quantidade mínima por cor representa estoque. Se a resposta for um número por cor e por material, o capital de trabalho necessário para uma linha de quatro cores em dois materiais será um valor real e deverá entrar no planejamento da linha antes da escolha da data de lançamento, e não depois da chegada do primeiro pedido de compra.
A pergunta 5 é a questão da amortização. Os custos de preparação e de matriz costumam ser cotados por pedido, e não por ano, o que significa que se repetem durante toda a vida da cor, em vez de serem cobrados uma única vez. Um programa que pressupõe um custo de preparação único descobrira o contrário no segundo pedido, normalmente no momento menos conveniente.
A pergunta 7 é a questão da exequibilidade. Se a resposta indicar um método — uma iluminação especificada, um instrumento especificado, um procedimento de comparação especificado — os critérios de aceitação serão concretos. Se retornar apenas um número, sem método, o critério não poderá ser aplicado de maneira consistente por um inspetor, e as disputas se transformarão em discussões sobre percepção, e não sobre peças.
As alavancas de negociação são específicas, e não genéricas. A tabela de preços unitários por volume é a mais evidente. A quantidade mínima por cor é a segunda, pois frequentemente é o número que define discretamente sua exposição em estoque. A taxa de alteração da arte é a terceira e protege você mais do que um desconto na Primeira Ordem. A quarta é a quantidade mínima de embalagens, frequentemente maior que a quantidade mínima do produto em uma produção de cor de baixo volume.
Há dois sinais de alerta a observar. O primeiro é um fornecedor que confirma uma cor sem perguntar a qual superfície você se refere — isso significa que a confirmação se refere ao programa padrão dele, e não ao seu produto. O segundo é um fornecedor que cota uma tolerância sem indicar um método, pois uma tolerância sem método não pode ser medida e, portanto, não pode ser exigida.
As armadilhas que se repetem em programas de cores são: aprovar a partir de uma tela, fazer a correspondência com uma página de catálogo impresso, e não com uma peça física, esquecer que o tom da lente altera a cor percebida da armação, alterar a cor depois que as ferramentas de produção são abertas e tratar a quantidade mínima por cor como se fosse a quantidade mínima do produto. Todas essas situações são problemas documentais, e todas são resolvidas registrando a referência desde cedo.
O que publicamos, publicamos com precisão: três opções de cor para o V03 Pro com lentes fotocromáticas, quatro cores para o V06, e nada mais. O que não for publicado, vamos perguntar, responder por escrito e incluir no pedido como um item com um responsável.
Leituras relacionadas


