
Die Produktionskapazität für Smart Glasses ist eine Kennzahl, die sich leicht beschreiben, aber schwer planen lässt. Am schnellsten lässt sich verstehen, was sie planbar macht, indem man sie scheitern sieht. Dies ist ein hypothetisches Beispiel und kein Kundenprojekt: Der Käufer, die Menge, der Markt und die Termine sind konstruiert, um eine Methode zu veranschaulichen; keiner dieser Punkte beschreibt einen echten Auftrag. Das Beispiel zeigt die Abfolge von Entscheidungen, die aus einem angebotenen Stundensatz einen Zeitplan entstehen lässt, der aufgeht – und den Punkt, an dem der Plan nicht mehr aufgeht und geändert werden muss. Es richtet sich an den Einkaufsmanager der Marke, den Vertriebseinkäufer und den Importeur, der einen Starttermin und eine Menge hat und wissen muss, ob beides zusammenpasst. Der Abschnitt Produktionskapazität behandelt dieselbe Methode aus der Perspektive der Lieferkette, während der Abschnitt Musterbewertung den Freigabeschritt zwischen Angebot und Plan abdeckt.
Ein durchgerechneter Plan für die Produktionskapazität von Smart Glasses – von Anfang bis Ende
Das hypothetische Programm und die Gründe für diese Darstellung
Das konstruierte Programm ist ein Markteinführung über den europäischen Vertrieb mit drei Kamera-Konfigurationen, die als ein Programm bestellt und als eine Sendung geliefert werden. Die drei Konfigurationen wurden gewählt, weil es sich um tatsächlich unterschiedliche Bauvarianten handelt und nicht um drei Farbvarianten desselben Modells: eine Einstiegskonfiguration mit 8 Megapixeln, magnetischem Laden, abnehmbarem Innenrahmen und IP54-Kennzeichnung; eine Einstiegskonfiguration mit 13 Megapixeln, magnetischem Laden, demselben abnehmbaren Rahmen und derselben IP54-Kennzeichnung sowie eine Einstiegskonfiguration mit 8 Megapixeln, die mit einer faltbaren Ladehülle mit einer Kapazität von 1.200 Milliamperestunden ausgeliefert wird. Die ersten beiden Modelle sind im Katalog mit einer 260-Milliamperestunden-Zelle und einer Laufzeit von fünf bis acht Stunden angegeben; beim dritten Modell sind eine 265-Milliamperestunden-Zelle und eine Laufzeit von etwa sieben Stunden angegeben. Zudem ist es das einzige Modell der Baureihe, für das ein Gewicht veröffentlicht wurde: 158 Gramm für die Brillen selbst, ohne die faltbare Hülle.
Diese Mischung ist wichtig, weil die drei Bauvarianten nicht denselben Aufwand verursachen. Zwei werden magnetisch geladen, eine nicht. Im veröffentlichten Katalog wird für vier der elf Kamera-Einstiegskonfigurationen überhaupt keine Lademethode angegeben. Das bedeutet, dass der Käufer bei einer Kameravariante nach dem Ladeweg fragen muss, statt auf eine Spezifikation zurückgreifen zu können. Die drei Konfigurationen liegen außerdem in zwei unterschiedlichen Auflösungsstufen, was einer der Gründe dafür ist, dass ein Prüfschritt innerhalb der Baureihe nicht stets derselbe ist.
Auch die Mengen sind konstruiert und bewusst unausgewogen: 40.000 Einheiten der ersten Konfiguration, 16.000 der zweiten und 4.000 der dritten. Insgesamt 60.000. Diese Unausgewogenheit ist realistisch, weil die Konfiguration, mit der ein Käufer startet, normalerweise die mit der einfachsten Lieferlage ist, während die später hinzugefügte Konfiguration gewöhnlich die mit der längsten Lieferzeit ist.
Die Annahmen, mit denen die Durchrechnung beginnt
Fünf Annahmen tragen das Beispiel. Sie werden zu Beginn genannt, weil ein durchgerechnetes Beispiel, das seine Annahmen verschleiert, die falsche Lektion vermittelt.
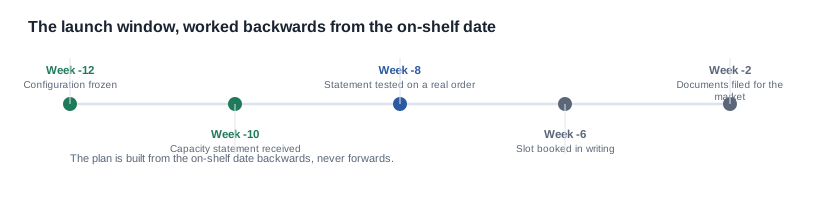
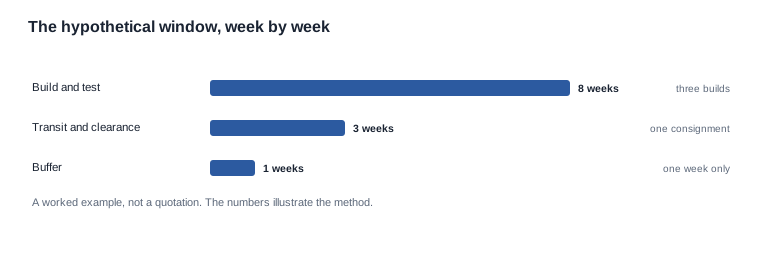
Der Regaltermin ist fest. Der Vertrieb hat sich bereits auf ein Startfenster festgelegt, und die Ware muss vier Wochen vor Beginn dieses Zeitraums im Lager des Händlers sein. Damit beträgt die gesamte Arbeitsphase ab dem Einfrieren der Konfiguration bis zum Regaltermin zwölf Wochen.
Die Bestellung ist eine Sendung. Keine Teillieferung, keine Lieferung in Teilen, denn eine Aufteilung verändert sowohl die Logistikberechnung als auch die zollrechtliche Lage und würde den Kern des Beispiels verschleiern.
Das Produktionsfenster beträgt acht Wochen. Zwölf Wochen abzüglich zwei Wochen Transport und einer Woche Puffer ergeben acht Wochen für Produktion und Prüfung, bei sechs Arbeitstagen pro Woche also 48 Arbeitstage.
Der Lieferant nennt eine Spanne, keinen festen Wert. Für die Kamerabaureihe liegen 900 bis 1.400 Einheiten pro Tag vor, basierend auf Linien, Schichten und Zykluszeit. Zudem ist eine zugesagte Auslastung berücksichtigt, die für die zweite Hälfte des Monats eine Linie aus dem Gebäude nimmt.
Die Auslieferungsrate wird separat angefragt. Der Käufer akzeptiert die Produktionsrate nicht als Antwort, denn ein Versandtermin hängt von Einheiten ab, die fertiggestellt, geprüft, verpackt und für den Versand freigegeben wurden, nicht von solchen, die lediglich montiert sind.
Mit diesen fünf Annahmen lässt sich die erforderliche Rate berechnen. 60.000 Einheiten an 48 Arbeitstagen ergeben 1.250 Einheiten pro Tag. Die angebotene Spanne reicht von 900 bis 1.400 Einheiten. Der Bedarf des Käufers liegt damit zwischen dem Mittelwert und dem oberen Ende der Spanne – die erste Hürde, die der Plan nehmen muss.
Planung des Zeitfensters rückwärts ab dem Regaltermin
Was die Berechnung über das untere Ende aussagt
Die Planungsgröße liegt am unteren Ende der Spanne, denn ein Programm, das auf die Mitte plant, plant auf eine Zahl, die niemand gemessen hat. Bei neunhundert Einheiten pro Tag ergeben achtundvierzig Arbeitstage zweiundvierzigtausenddreihundert Einheiten. Der Bedarf liegt bei sechzigtausend. Die Lücke beträgt sechzehntausendachthundert Einheiten, was nahezu einem Viertel des Auftrags entspricht.
Auch die Mitte der Spanne rettet den Plan nicht. Bei ungefähr eintausendeinhundertfünfzig Einheiten pro Tag erzeugt das Zeitfenster fünfundfünfzigtausendzweihundert Einheiten, was weiterhin zu wenig ist. Nur eine Rate von mindestens eintausendzweihundertfünfzig schließt das Zeitfenster, und diese Rate liegt im oberen Drittel der genannten Spanne, oberhalb ihres Mittelpunkts. Ein Plan, der erst aufgeht, wenn das Werk nahezu den oberen Rand seiner eigenen Spanne erreicht, ist kein Plan; er ist eine Prognose mit dem Wort „Plan“ im Anhang.
Dies ist die erste Lektion des Beispiels, und sie betrifft die Form der Antwort statt des Werks. Eine genannte Spanne ist kein Plan, und eine erforderliche Rate, die im oberen Drittel einer genannten Spanne liegt, ist ein Warnsignal dafür, dass der Plan auf Hoffnung aufgebaut wird.
Die Freigaberate und der Ort der tatsächlichen Lücke
Im Folgenden wird die Freigaberate innerhalb der genannten Spanne erfragt, und hier wird die Lücke erklärbar. Bei der eingerichteten Konfiguration wird ein erheblicher Teil des Arbeitstags durch den Prüfschritt, die Gehäusemontage bei der Variante mit faltbarem Gehäuse, das ausgeliefert wird, sowie die Warteschlange vor der Freigabebank beansprucht. Die Freigaberate liegt daher unter der Fertigungsrate, und die Differenz ist kein Rundungsfehler.
Die praktische Folge ist, dass die Lücke von sechzehntausendachthundert Einheiten kein Kapazitätsproblem des Werks ist. Möglicherweise stehen die Fertigungslinien durchaus zur Verfügung. Das Problem besteht darin, dass die Fertigungslinien, die Prüfbänke und das Freigabefenster gemeinsam keine sechzigtausend Einheiten in einem Zeitfenster von achtundvierzig Tagen bewegen können. Die Rechnung, die den Plan aufgehen lässt, muss daher den Freigabeschritt einbeziehen und nicht nur den Montageschritt.
Die drei Entscheidungen, die das Ergebnis bestimmen
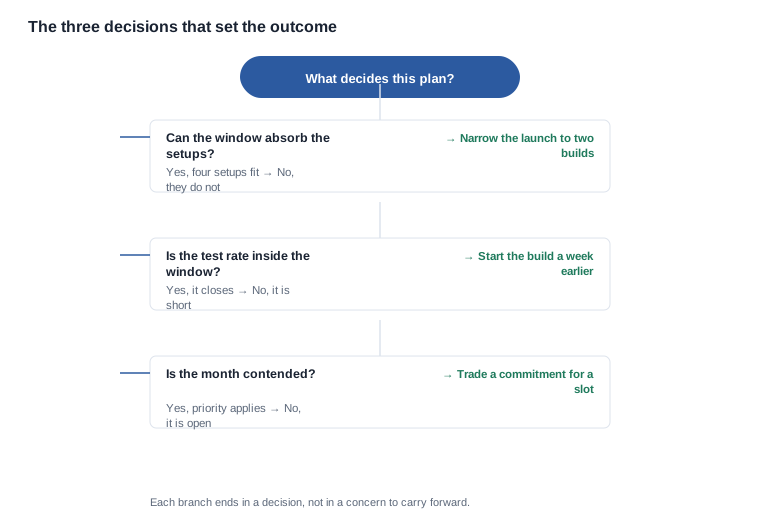
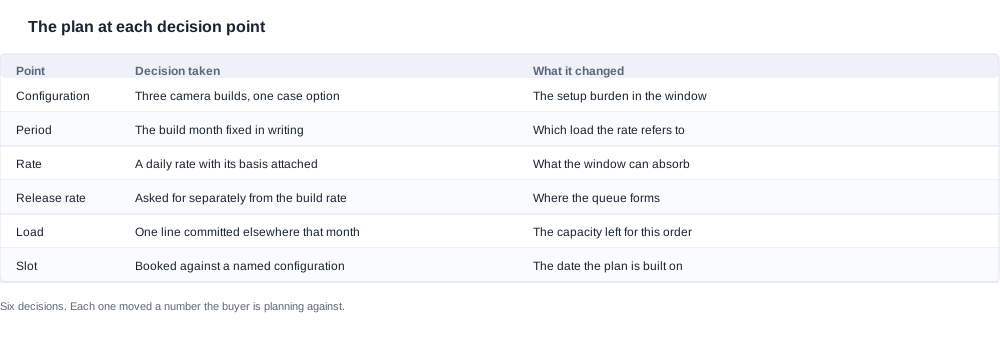
An dieser Stelle hat das Beispiel drei Optionen, von denen jede etwas anderes verändert, das dem Käufer wichtig ist.
Die erste Welle verkleinern. Die dreizehn Megapixel große Konfiguration aus dem Marktauftritt herausnehmen und in eine zweite Welle verschieben. Die erste Welle umfasst dann vierundvierzigtausend Einheiten, was bei neunhundert Einheiten pro Tag über achtundvierzig Tage bequem innerhalb des unteren Endes der Spanne liegt. Gleichzeitig wird die Konfiguration reduziert und die Rüstlast gesenkt. Der Preis dafür ist, dass im ersten Zeitfenster keine dreizehn Megapixel große Option im Regal verfügbar ist und der auf einen breiten Marktauftritt ausgelegte Vertriebsweg einen Teil seiner Bandbreite verliert.
Die Fertigung früher beginnen. Die Pufferwoche aus dem Zeitfenster herausnehmen und die Fertigung auf neun Wochen beziehungsweise vierundfünfzig Arbeitstage verlängern. Vierundvierzigtausend Einheiten sind bei neunhundert Einheiten pro Tag bequem zu schaffen, und die erste Welle von sechzigtausend Einheiten ist ebenfalls mit einer Rate von eintausendhundertelf Einheiten pro Tag zu schaffen, die innerhalb der Spanne liegt. Der Preis dafür ist, dass der Puffer entfällt und jede weitere Verzögerung sich unmittelbar auf den Verfügbarkeitstermin auswirkt.
Die Bestellung aufteilen. Zwei Teillieferungen, zuerst die größeren Konfigurationen, sodass das Programm mit dem Verkauf beginnen kann, bevor die gesamte Bestellung vorliegt. Der Preis dafür ist der, den das Beispiel anfangs als gegeben behandelt hat: Eine Aufteilung verändert die Logistik, die Abnahme und die Art und Weise, wie sich die Lieferlücke auswirkt, falls die zweite Sendung die verspätete ist.
Im konstruierten Beispiel entscheidet sich der Käufer für die erste und zweite Option gemeinsam, was der üblichen Form der Antwort entspricht: die erste Welle verkleinern und eine Woche früher beginnen, um einen gewissen Puffer zu erhalten. Das Ergebnis ist ein Plan, der am unteren Ende der genannten Spanne mit zwei Wochen Reserve aufgeht statt mit einer.
Der Plan wird an einer realen Bestellung geprüft
Wo die Aussage zutraf und wo nicht
Der korrigierte Plan wird anschließend an einer realen Bestellung geprüft, denn dieser Schritt deckt eine Zahl auf, an die niemand gedacht hat. Der Käufer nimmt die zuletzt aufgegebene Bestellung ähnlicher Größe bei diesem Lieferanten, ersetzt den neuen Konfigurationssatz und das neue Fertigungsfenster und rechnet die vom Lieferanten selbst genannten Zahlen darauf an.
Zwei Dinge kommen dabei heraus. Erstens gilt der angegebene Tageslohn für eine einzelne Konfiguration, die über einen langen Zeitraum läuft, wie es die Grundlage nahelegte, und die Zahl ist daher verwendbar. Zweitens waren die vier Konfigurationswechsel in der ersten Welle nicht im vom Lieferanten genannten Tageslohn enthalten, da dieser für jeweils nur eine Konfiguration angegeben wurde. Jeder Rüstwechsel kostet Zeit, in der keine verkaufbaren Einheiten entstehen, und vier davon innerhalb eines Zeitfensters von zweiundvierzig Tagen sind eine wesentliche Abweichung, keine Rundung.
An dieser Stelle entspricht der auf dem genannten Bereich aufgebaute Plan nicht mehr dem Plan, der tatsächlich umgesetzt wird – und genau diese Abweichung soll ein formeller Test aufdecken. Die Korrektur besteht darin, die Rüstzeit für die konkrete Fertigungsreihenfolge angeben zu lassen. Das ist eine Frage, die ein Lieferant beantworten kann, die im ursprünglichen Angebot jedoch nicht gestellt wurde.
Die Fragen in der Reihenfolge des Beispiels
Die schrittweise Prüfung ist nur hilfreich, wenn der Einkäufer sie wiederholen kann. Deshalb sind die Fragen hier in der Reihenfolge aufgeführt, in der sie tatsächlich gestellt wurden. Diese Reihenfolge ermöglichte es, dass die Antworten aufeinander aufbauten, und sie ist der Grund dafür, dass derselbe Lieferant anschließend mit einem anderen verglichen werden kann.
- Wie lautet das Fertigungsfenster, das rückwärts vom Datum berechnet wird, bis die Ware im Lager sein muss?
- Wie hoch muss die erforderliche Tagesrate für dieses Zeitfenster sein, sobald der Konfigurationssatz feststeht?
- Welche Rate würden Sie nennen – einschließlich Einheit, Zeitraum, Grundlage und Herleitung?
- Wie hoch ist die Freigaberate innerhalb dieses Bereichs für diese Konfiguration auf diesen Linien?
- Welche zugekauften Teile könnten die Ausbringung begrenzen, und wie lang sind ihre Lieferzeiten?
- Wie hoch ist die zugesagte Auslastung dieser Linien im Fertigungsmonat?
- Wie lange dauert ein Rüstwechsel für diese Fertigungsreihenfolge, und wie lang ist die längste Losebene?
- Wie sieht der Zeitplatz in einem Monat mit knapper Kapazität aus, und welche Prioritätsregel gilt?
- Wie hoch war die Rate beim letzten vergleichbaren Auftrag, und hat sie gehalten?
Vor der Bestellung ist Frage neun diejenige, die die gesamte Übung von reiner Rechenarbeit zu belastbaren Nachrichten macht, und Frage sieben wird am häufigsten übersprungen. Ein Einkäufer, der die Rüstzeit vor der Bestellung in den Unterlagen hat, kann einen nach dem Produktionsfreeze vorgenommenen Konfigurationswechsel kalkulieren; ein Einkäufer ohne diese Angabe muss ihn akzeptieren.
Die Kriterien, die diese neun Fragen erfüllen, sollten ausdrücklich benannt werden, da das Beispiel sie durchgehend geprüft hat: eine aus ihrer Grundlage reproduzierbare Rate, eine davon getrennte Freigaberate, eine benannte Teileexposition, eine benannte Auslastung, eine angegebene Rüstzeit, ein schriftlicher Zeitplatz sowie eine Aufzeichnung des tatsächlichen Geschehens beim letzten Mal. Beantwortet ein Lieferant alle neun Fragen schriftlich, bleibt für den Einkäufer nur ein enger, rechnerischer Umfang. Beantwortet er lediglich zwei, erhält der Einkäufer eine Fähigkeitsbeschreibung und muss entscheiden, wie viel Risiko er tragen will.
Die Korrektur und ihre Kosten
Nach Angabe der Rüstzeiten wird das Zeitfenster unter Berücksichtigung der vier Konfigurationswechsel neu geplant, statt sie als nicht vorhanden anzunehmen. Der daraus resultierende Plan liefert dem Einkäufer eine belastbare Zahl: Die erste Welle von vierundvierzigtausend Einheiten, gefertigt mit vier Konfigurationswechseln, wird innerhalb von zweiundvierzig Arbeitstagen am unteren Ende des genannten Bereichs abgeschlossen.
Die Kosten der Korrekturen sollten klar benannt werden, weil Einkaufsberichte meist nur das Ergebnis erfassen. Für ein Zeitfenster wurde die Option mit dreizehn Megapixeln gestrichen – eine kaufmännische Entscheidung mit einer Preis- und Marketingfolge. Der Plan arbeitete mit einem Puffer von einer statt zwei Wochen, wodurch die Fähigkeit des Programms, weitere Verzögerungen abzufangen, eingeschränkt wurde. Und die Zusage des Lieferanten wurde in einer bislang nicht vorhandenen Konkretheit vereinbart, was sowohl ein Gewinn als auch eine Einschränkung darstellt: Die Bestellung hängt nun von einer schriftlich festgehaltenen und überprüfbaren Freigaberate und Rüstzeit ab sowie von einer benannten Teilesituation.
Der letzte Punkt verbindet das Beispiel mit dem Risiko in der Lieferkette. Die genannte Rate setzte voraus, dass die Kameramodule, die Zellen und die faltbaren Gehäuse für die dritte Konfiguration rechtzeitig eintreffen. Der Einkäufer fragte, welche Teile die Ausbringung begrenzen könnten, und erhielt eine benannte Liste mit Lieferzeiten. Die dritte Konfiguration wies die längste Exposition auf, da das faltbare Gehäuse ein zugekauftes Teil mit nur einer Bezugsquelle ist. Diese Bedingung übernahm der Einkäufer in die weitere Planung – und sie hätte den Plan zum Scheitern gebracht.
Die Bruchstellen, die den Plan zum Scheitern gebracht hätten
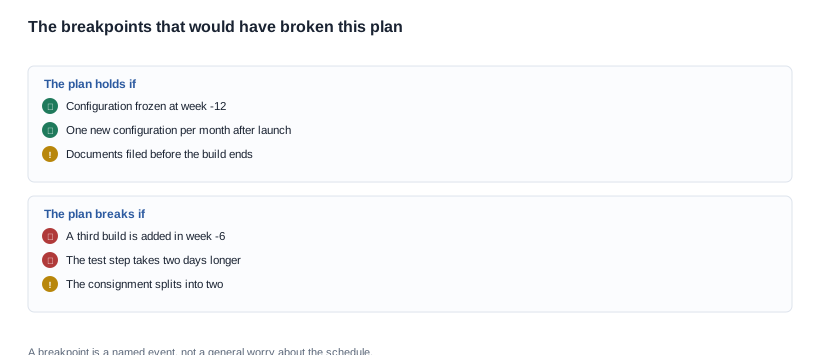
Vier benannte Bruchstellen
Ein Plan ist nicht robust, weil er einen Puffer hat. Er ist robust, weil die Dinge, die ihn scheitern lassen könnten, benannt wurden und jeder benannte Bruchpunkt einen Verantwortlichen und eine Reaktion hat.
In Woche sechs wurde eine dritte Konfiguration hinzugefügt. Der Start war bereits eingefroren, und eine neue Konfiguration innerhalb des Build-Zeitfensters bedeutet einen nicht einkalkulierten Rüstwechsel sowie eine Teilebedarfsmenge, die nicht bestellt war. Die Reaktion ist ein Change-Control-Punkt mit Datum und die Regel, dass eine Änderung nach dem Freeze sichtbare Termin- und Kostenfolgen hat.
Der Testschritt dauert zwei Tage länger als angegeben. Bei einem Zeitfenster von 48 Tagen sind zwei Tage vier Prozent des Zeitfensters, und sie werden vor allem anderen aus dem Puffer abgezogen. Die Reaktion ist eine wöchentliche Abfrage der Release-Rate im Abgleich mit dem Plan – eine günstige Kontrolle mit einem frühen Warnsignal.
Die Sendung teilt sich in zwei auf. Eine Aufteilung ist hier kein logistisches Problem, sondern eine Änderung der Zollposition und der Art und Weise, wie eine Lieferengpassausnahme im Vertrieb erfahren wird. Die Reaktion ist, die Aufteilungsregel im Voraus festzulegen, statt sie später festzustellen.
Die faltbare Hülle für die dritte Konfiguration kommt verspätet. Die Konfiguration mit dem niedrigsten Volumen im Beispiel hat die längste Vorlaufzeit, da die Hülle ein Zukaufteil mit einer einzigen Bezugsquelle ist. Die Reaktion ist, die Lieferzeit des Teils schriftlich anzufordern und das Startdatum der Konfiguration auf den Zeitpunkt zu legen, zu dem das Teil tatsächlich verfügbar ist, statt auf den Zeitpunkt, den der Plan vorsah.
Der am wahrscheinlichsten eintretende Bruchpunkt
Von den vier ist der am wahrscheinlichsten eintretende am einfachsten: eine Konfigurationsänderung nach dem Freeze. Der Grund dafür ist, dass der Konfigurationsfreeze eine kaufmännische Entscheidung ist, die Änderung dagegen meist ein kaufmännischer Wunsch. Ein Vertriebspartner bittet in Woche sechs um eine Farb- oder Gehäusevariante. Die Anfrage ist berechtigt und klein, doch ihre Annahme verursacht einen Rüstwechsel, den niemand einkalkuliert hat.
Der Plan des Beispiels behandelte dies, indem er die Änderung nach dem Freeze vor der Umsetzung sichtbar machte, statt sie zu verbieten. Es handelt sich um dieselbe Disziplin, die auch für den Starttermin, den Dokumentationsweg und die Optionen der KI-Kamerabrillen gilt: Eine Änderung mit ausgewiesenen Kosten wird entschieden, während eine Änderung, die auf dem Papier nichts kostet, stillschweigend vorausgesetzt wird.
Was die exemplarische Durchführung vermittelt und was wir veröffentlichen
Die Methode, die das Beispiel veranschaulicht
Fünf Dinge führten das Beispiel von einer Angebotsspanne zu einem Plan, der alle Anforderungen erfüllt, und sie sind es wert, wiederholt zu werden, da sie die gesamte Methode darstellen. Arbeiten Sie rückwärts vom Datum, zu dem die Ware auf Lager sein muss. Rechnen Sie den Bedarf zunächst in eine Tagesrate um, bevor Sie ihn mit anderen Größen vergleichen. Planen Sie mit dem unteren Ende der Spanne, nicht mit dem Mittelwert. Fordern Sie die Release-Rate und die Rüstwechselzeit getrennt von der Build-Rate an, da beide zwischen der angegebenen Größe und der gelieferten Ware liegen. Und prüfen Sie das Ergebnis mit einem echten Auftrag, bevor der Auftrag erteilt wird.
Das Beispiel zeigt zudem, was ein Plan nicht ist. Er ist kein Angebot mit einem angehängten Datum und keine Rate mit einem eingezeichneten Zeitfenster. Er ist ein konkreter Satz an Entscheidungen zu Konfiguration, Menge, Zeitfenster und Reihenfolge, von denen jede eine Zahl verändert, mit der der Einkauf plant, und die bei jeder Verschiebung erneut geprüft werden kann.
Die kaufmännischen Bedingungen, die der Plan erzeugt
Ein Plan dieser Form ist außerdem die einzig sinnvolle Grundlage für Verhandlungen, weil er eine allgemeine Behauptung in eine Reihe konkreter Forderungen überführt. Wonach gefragt und worauf verzichtet werden soll, ergibt sich beides aus der exemplarischen Durchführung. Die Prioritätsregel, die Release-Rate, die Rüstwechselzeit und die ausgewiesene Abhängigkeit von bestimmten Teilen können nun vom Lieferanten zugesagt werden, weil der Einkauf die zugrunde liegenden Berechnungen durchgeführt hat. Im Gegenzug hat der Einkauf etwas, das der Lieferant möchte: eine eingefrorene Konfiguration, eine verbindliche Menge und ein realistisches statt optimistisches Zeitfenster.
Die Abwägungssache sind die üblichen, und das Beispiel macht sie konkret. Eine schmalere erste Welle schafft Planungssicherheit und kostet dafür eine größere Bandbreite im Regal. Eine verbindliche Abnahmemenge schafft einen besseren Platz und kostet dem Käufer Flexibilität, wenn sich die Nachfrage im Vertriebskanal verändert. Ein früherer Produktionsbeginn schafft einen Puffer und kostet Betriebskapital. Die Gesamtkosten der Abmachung ergeben sich aus dem Stückpreis, der Rücklagenreserve für Retouren, dem Dokumentationsweg und dem Bestand, der für einen Zeitplan vorgehalten wird, den der Käufer nicht kontrolliert – und in einem Fall wie diesem ist der letzte Posten meist der größte Wert im Modell. Die Risiken, die es zu benennen lohnt, hat das Beispiel bereits gefunden: ein Satz, der für eine Konfiguration angeboten, aber auf drei angewendet wird, eine Rüstzeit, die nie im Angebot enthalten war, und eine Teileexposition, die spät erkannt wurde.
Wer als Käufer wissen möchte, wie man den Plan bewertet, statt ihn zu verteidigen, sollte zu den neun Fragen oben zurückkehren und sie in derselben Reihenfolge auch einem zweiten Lieferanten stellen. Beim Vergleich zweier Werke geht es nicht darum, welcher überzeugender geklungen hat, sondern darum, welcher die größere Nähe zu den Fragen hergestellt hat.
Der Satz enthält eine Herleitung, eine Freigaberate und eine Rüstzeit
Wir werden einen Satz mit seiner Einheit, seinem Zeitraum, seiner Herleitung, seiner Freigaberate und seiner Rüstzeitannahme für eine benannte Konfiguration, einen Monat und eine Menge nennen und die dahinterstehende Linienzahl, das Schichtmuster und die Zykluszeit aufzeigen. Wir werden die gekauften Teile benennen, die den Ausstoß begrenzen könnten, jeweils mit Vorlaufzeit, und die zugesagte Auslastung im Produktionsmonat angeben. Denn ein Satz ohne zugrunde liegende Auslastung ist nicht verwendbar.
Wir werden keine pauschale tägliche Ausbringungsmenge, keine Linienzahl, kein Schichtmuster, keine Fehlerquote, keine Nacharbeitsquote und keine Kapazitätszahl für die gesamte Produktfamilie veröffentlichen und auch keinem Käufer einen solchen Satz nennen, der noch keine Konfiguration und keinen Monat festgelegt hat. Alle diese Werte hängen von der Mixzusammensetzung und dem aktuellen Auftragsbestand ab. Eine veröffentlichte Zahl wäre daher für eine nicht existierende Konfiguration richtig und für die tatsächliche Konfiguration irreführend. Wir werden keinen typischen Satz für die gesamte Bandbreite nennen und keine Zahl in einen Plan schreiben, die nicht auf einen Datensatz zurückgeführt werden kann.
Wir gehen stattdessen so vor, dass wir für ein Programm dieser Art den passenden Plan zurückgeben: das Produktionsfenster, das vom Datum zurückgerechnet wird, an dem die Ware im Lager sein muss, den Satz mit seiner Herleitung, die Freigaberate, die Rüstzeitannahme für die Produktionsreihenfolge und die Teile, die den Ausstoß begrenzen könnten. Jeder dieser Zahlenwerte enthält die Bedingung, von der er abhängt – genau das macht den Plan für einen Zeitplan nutzbar und nicht bloß beruhigend. Der Logistikabschnitt behandelt den Teil des Plans, der auf die Produktion folgt.
Weiterführende Lektüre
Senden Sie uns die Konfiguration, die Menge und den Monat, und wir senden Ihnen den Plan mit den darin festgehaltenen Annahmen zurück.


