
La capacité de production de lunettes connectées est le type de chiffre facile à décrire, mais difficile à utiliser pour planifier. Le moyen le plus rapide de comprendre ce qui permet de planifier consiste à observer son échec. Il s’agit d’un cas hypothétique et non d’un projet client : l’acheteur, la quantité, le marché et les dates sont fictifs afin d’illustrer une méthode, et aucun d’entre eux ne décrit une commande réelle. L’exemple montre la séquence de décisions qui transforme un tarif coté en un calendrier réalisable, ainsi que le point où le plan cesse d’être réalisable et doit être modifié. Il s’adresse au responsable des achats de la marque, à l’acheteur de la distribution et à l’importateur qui dispose d’une date de lancement et d’une quantité et qui doit déterminer si les deux sont compatibles. La section évaluation de la capacité de production présente la même méthode sous l’angle de l’offre, tandis que la section évaluation des échantillons couvre l’étape de validation située entre le devis et le plan.
Un plan Worked de capacité de production de lunettes connectées, de A à Z
Le programme hypothétique et les raisons de sa présentation
Le programme construit correspond au lancement sur le marché européen de trois configurations de caméras, commandées dans le cadre d’un même programme et livrées en une seule expédition. Les trois configurations ont été retenues parce qu’elles correspondent à des Builds véritablement différents, et non à trois déclinaisons colorielles d’un même modèle : une configuration d’entrée de gamme de huit mégapixels avec recharge magnétique, monture intérieure amovible et marquage IP54 ; une configuration d’entrée de gamme de treize mégapixels avec recharge magnétique, la même monture amovible et le même marquage IP54 ; et une configuration d’entrée de gamme de huit mégapixels livrée avec un étui de recharge pliable d’une capacité de douze cents milliampères-heure. Les deux premières sont publiées au catalogue avec une batterie de deux cent soixante milliampères-heure et une autonomie de cinq à huit heures ; la troisième est publiée avec une batterie de deux cent soixante-cinq milliampères-heure et une autonomie d’environ sept heures. Il s’agit du seul modèle de la gamme dont le poids est indiqué : cent cinquante-huit grammes pour les lunettes elles-mêmes, hors étui pliable.
Cette combinaison est importante, car les trois Builds ne nécessitent pas le même effort. Deux sont equipped d’une recharge magnétique, tandis que le troisième ne l’est pas. Par ailleurs, le catalogue publié ne mentionne aucune méthode de recharge pour quatre des onze configurations de caméra, ce qui signifie que la méthode de recharge applicable à un Build de caméra doit être demandée par l’acheteur plutôt que présumée. Les trois configurations se situent également dans deux niveaux de résolution différents, et le niveau de résolution est l’une des raisons pour lesquelles une étape de test ne demande pas le même temps sur toute la gamme.
Les quantités sont également construites et délibérément déséquilibrées : quarante mille unités de la première configuration, seize mille de la deuxième et quatre mille de la troisième, soit soixante mille unités au total. Ce déséquilibre est réaliste, car la configuration avec laquelle un acheteur lance généralement son produit est celle dont la situation d’approvisionnement est la plus simple, tandis que celle ajoutée ultérieurement est généralement celle qui présente le délai de livraison le plus long.
Les hypothèses de départ de la démonstration
Cinq hypothèses sous-tendent l’exemple. Elles sont présentées d’emblée, car une démonstration qui dissimule ses hypothèses transmet la mauvaise leçon.
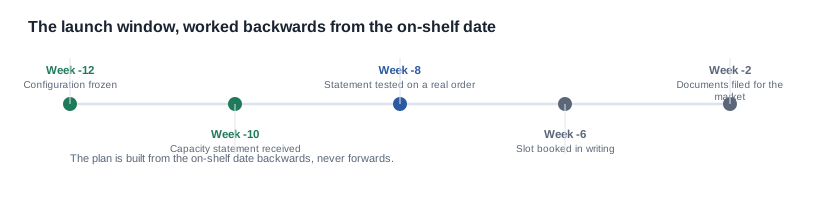
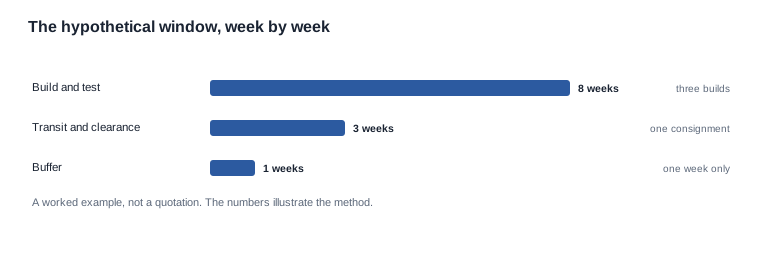
La date de mise en rayon est fixe. La distribution s’est déjà engagée sur une fenêtre de lancement, et les marchandises doivent être présentes dans l’entrepôt du vendeur quatre semaines avant l’ouverture de cette fenêtre, ce qui fixe toute la période de travail à douze semaines entre le gel des configurations et la date de mise en rayon.
La commande constitue une seule expédition. Aucune expédition fractionnée ni livraison partielle, car une expédition fractionnée modifie les calculs logistiques et la situation douanière, obscurcissant ainsi l’objectif de l’exemple.
La fenêtre de Build dure huit semaines. Douze semaines moins deux semaines de transport et une semaine de marge leaves huit semaines de Build et de test, soit quarante-huit jours ouvrés à raison de six jours par semaine.
Le fournisseurkot un intervalle, et non un chiffre unique. Entre neuf cents et mille quatre cents unités par jour pour la gamme de caméras, avec une base de calcul fondée sur les lignes de production, les équipes et le temps de cycle, ainsi qu’une charge already commitmentée qui mobilise une ligne de production pendant la seconde moitié du mois.
Le rythme de libération des marchandises est demandé séparément. L’acheteur n’accepte pas le rythme de production comme réponse, car une date d’expédition dépend des unités terminées, testées, conditionnées et dédouanées, et non des unités simplement assemblées.
Une fois ces cinq hypothèses posées, le rythme requis peut être calculé. Soixante mille unités réparties sur quarante-huit jours ouvrés représentent mille deux cent cinquante unités par jour. L’intervalle coté va de neuf cents à mille quatre cents unités. Le besoin de l’acheteur se situe entre le milieu et le haut de cet intervalle, ce qui constitue la première contrainte à laquelle le plan doit répondre.
Construire la fenêtre à rebours à partir de la date de mise en rayon
Ce que les calculs indiquent sur la borne inférieure
La figure de planification se situe à l’extrémité basse de la fourchette, car un programme qui planifie sur la valeur médiane planifie en fonction d’un chiffre que personne n’a mesuré. À neuf cents unités par jour, quarante-huit jours ouvrables produisent quarante-trois mille deux cents unités. Le besoin est de soixante mille unités. L’écart est de seize mille huit cents unités, soit près d’un quart de la commande.
La valeur médiane de la fourchette ne permet pas non plus de sauver le plan. À environ mille cent cinquante unités par jour, la fenêtre produit cinquante-cinq mille deux cents unités, ce qui reste insuffisant. Seul un rythme supérieur ou égal à mille deux cent cinquante unités permet de tenir la fenêtre, et ce rythme se situe dans le tiers supérieur de la fourchette citée, au-dessus de son point médian. Un plan qui n’atteint son objectif que lorsque l’usine produit près de l’extrémité haute de sa propre fourchette n’est pas un plan: c’est une prévision avec le mot « plan » ajouté.
C’est la première leçon de cet exemple, et elle porte sur la forme de la réponse plutôt que sur l’usine. Une fourchette citée n’est pas un plan, et un rythme requis situé dans le tiers supérieur d’une fourchette citée indique que le plan reposera sur de l’espoir.
Le rythme de libération et l’emplacement réel de l’écart
Il convient ensuite de demander le rythme de libération au sein de la fourchette citée, et c’est là que l’écart devient explicable. Pour la configuration retenue, une part importante de la journée de travail est consommée par l’étape de test, par l’assemblage des boîtiers pour l’entrée expédiée avec un boîtier pliable et par la file d’attente devant le poste de libération. Le rythme de libération est donc inférieur au rythme de production, et l’écart ne relève pas d’un simple arrondi.
La conséquence pratique est que l’écart de seize mille huit cents unités ne constitue pas un problème de capacité de l’usine. L’usine dispose peut-être bien des lignes nécessaires. Le problème est que les lignes, les postes de test et la fenêtre de libération ne peuvent pas faire passer soixante mille unités dans une fenêtre de quarante-huit jours, et le calcul qui permet de clore le plan doit inclure l’étape de libération, et pas seulement l’assemblage.
Les trois décisions qui déterminent le résultat
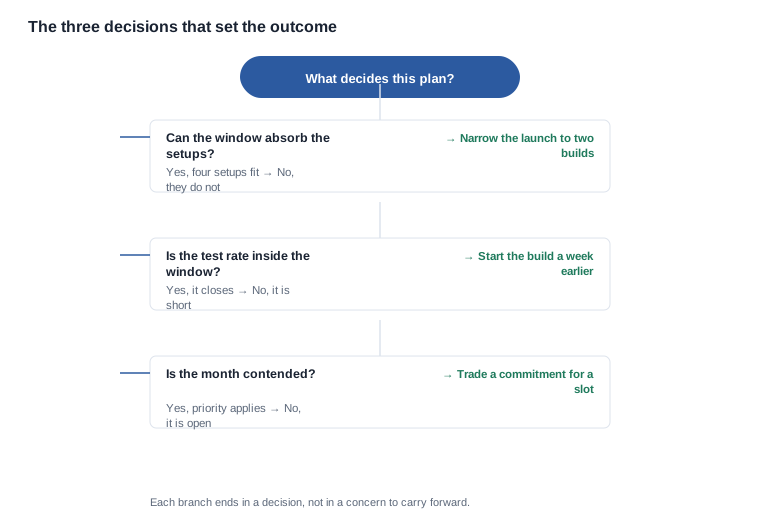
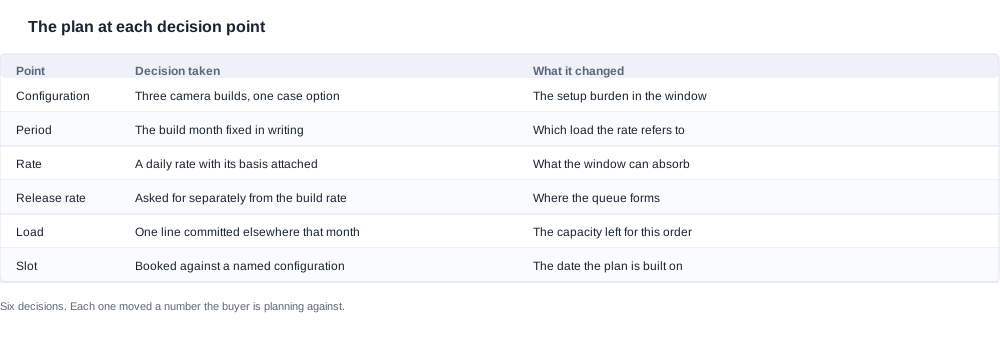
À ce stade, l’exemple présente trois options, chacune modifiant différemment un élément auquel l’acheteur attache de l’importance.
Réduire la première vague. Sortir la configuration à treize mégapixels du lancement pour la placer dans une deuxième vague. La première vague devient alors quarante-quatre mille unités, ce qui, à neuf cents unités par jour sur quarante-huit jours, se situe confortablement à l’extrémité basse de la fourchette, avec un ensemble de configurations réduit et une charge de préparation diminuée en même temps. Le coût est que le lancement ne propose aucune option à treize mégapixels en rayon durant la première fenêtre, et le canal conçu autour d’un lancement diversifié perd une partie de sa gamme.
Démarrer la production plus tôt. Retirer la marge d’une semaine de la fenêtre et prolonger la production à neuf semaines, soit cinquante-quatre jours ouvrables. Quarante-quatre mille unités à neuf cents unités par jour sont atteintes, et la première vague de soixante mille unités l’est également à un rythme de mille cent onze unités par jour, qui se situe dans la fourchette. Le coût est que la marge a disparu, et chaque retard ultérieur affecte directement la date de mise en rayon.
Diviser la commande. Deux expéditions, avec les configurations les plus volumineuses en premier, ce qui permet au programme de commencer à vendre avant que la commande entière soit disponible. Le coût est celui que l’exemple avait écarté au départ: une division modifie la logistique, le dédouanement et la manière dont la pénurie se matérialise si la deuxième expédition est celle qui arrive en retard.
Dans l’exemple construit, l’acheteur combine la première et la deuxième option, ce qui correspond à la forme habituelle de la réponse: réduire la première vague et démarrer une semaine plus tôt pour conserver une certaine marge. Le résultat est un plan qui se clôture à l’extrémité basse de la fourchette citée avec deux semaines de marge, plutôt qu’une.
Évaluation du plan au regard d’une commande réelle
Ce qui s’est vérifié et ce qui ne s’est pas vérifié
Le plan corrigé est ensuite appliqué à une commande réelle, car c’est cette étape qui permet de détecter un chiffre que personne n’a pensé à vérifier. L’acheteur reprend la commande la plus récente de taille comparable qu’il a passée auprès de ce fournisseur, remplace l’ensemble des configurations et la fenêtre de production par les nouveaux éléments, puis applique les chiffres indiqués par le fournisseur lui-même.
Deux éléments en ressortent. Le premier est que le tarif journalier annoncé est valable pour une seule configuration fonctionnant sur une longue période, ce que la base laissait entendre, et que ce chiffre est donc utilisable. Le second est que les quatre changements de configuration de la première vague n’étaient pas compris dans le tarif fournisseur, car celui-ci avait été établi pour une seule configuration à la fois. Chaque changement de configuration entraîne un temps perdu sans production d’unités commercialisables, et quatre changements sur une période de quarante-huit jours constituent une déduction importante, et non un simple arrondi.
C’est à ce stade qu’un plan fondé sur la fourchette annoncée cesse de correspondre au plan qui sera réellement exécuté, et c’est précisément le type de problème qu’un test formel est censé détecter. La correction consiste à faire indiquer le temps de changement de configuration pour la séquence de production précise, une question à laquelle un fournisseur peut répondre et que le devis initial n’avait pas soulevée.
Les questions à poser, dans l’ordre suivi par l’exemple
Cette démarche n’est utile que si l’acheteur peut la reproduire ; les questions sont donc listées ici dans l’ordre où elles ont effectivement été posées. Cet ordre a permis aux réponses de s’appuyer les unes sur les autres et explique pourquoi le même fournisseur pourra ensuite être comparé à un autre.
- Quelle est la fenêtre de production, calculée à rebours à partir de la date à laquelle les marchandises doivent être en stock ?
- Quel est le tarif journalier requis pour cette fenêtre, une fois la configuration fixée ?
- Quel tarif proposeriez-vous, avec son unité, sa période, sa base de calcul et son mode de dérivation ?
- Quel est le rythme de libération des lots sur cette période, pour cette configuration et sur ces lignes ?
- Quels composants achetés pourraient limiter la production en dessous de ce rythme, et quels sont leurs délais de livraison ?
- Quelle charge est engagée sur ces lignes au cours du mois de production ?
- Quelle est la durée d’un changement de configuration pour cette séquence de production, et quelle est la longueur maximale d’une série de production ?
- Quel créneau est disponible sur un mois contraint, et quelle règle de priorité s’applique ?
- Quel était le rythme sur la dernière commande comparable, et a-t-il été tenu ?
Avant de commander, la neuvième question est celle qui transforme cet exercice arithmétique en une source de preuves, et la septième est celle qui est le plus souvent négligée. Un acheteur disposant dans son dossier du temps de changement de configuration avant de passer commande peut chiffrer le coût d’un changement de configuration après la validation finale de la production ; celui qui ne l’a pas doit l’accepter.
Les critères que ces neuf questions permettent de vérifier méritent d’être énoncés, car ils constituent ce que l’exemple evaluait tout au long : un tarif reproductible à partir de sa base de calcul, un rythme de libération des lots distinct de ce tarif, une exposition nommée aux composants, une charge identifiée, un temps de changement de configuration explicité, un créneau consigné par écrit et un enregistrement de ce qui s’est réellement produit la dernière fois. Si un fournisseur répond par écrit aux neuf questions, le travail restant pour l’acheteur est limité et arithmétique. S’il n’en répond qu’à deux, l’acheteur dispose d’une description de ses capacités et doit décider du niveau de risque qu’il est prêt à assumer.
La correction et son coût
Une fois le temps de changement de configuration explicité, la fenêtre de production est replanifiée en y intégrant les quatre changements de configuration, plutôt que de les négliger, et le plan obtenu fournit à l’acheteur un chiffre sur lequel il peut s’engager : la première vague de quarante-quatre mille unités, produite à travers quatre changements de configuration, est achevée en quarante-huit jours ouvrés, au bas de la fourchette annoncée.
Le coût des corrections mérite d’être clairement indiqué, car les rapports d’achat ont tendance à ne consigner que le résultat. Le lancement a perdu son option de capteur de 13 mégapixels pour une période, ce qui constitue une décision commerciale assortie d’un coût et d’une conséquence marketing. Le plan n’a prévu qu’une marge d’une semaine au lieu de deux, ce qui a réduit la capacité du programme à absorber un délai supplémentaire. Et l’engagement du fournisseur est devenu précis d’une manière qu’il ne l’était pas auparavant, ce qui représente à la fois un avantage et une contrainte : la commande dépend désormais d’un rythme de libération des lots et d’un temps de changement de configuration consignés par écrit et vérifiables, ainsi que d’une situation relative aux composants clairement identifiée.
Le dernier point relie l’exemple au risque de la chaîne d’approvisionnement. Le tarif annoncé supposait que les modules de caméra, les cellules et les boîtiers pliants de la troisième configuration seraient livrés à temps. L’acheteur a demandé quels composants pourraient limiter la production et a obtenu une liste identifiée accompagnée des délais de livraison. La troisième configuration présentait l’exposition la plus importante, car le boîtier pliable est un composant acheté auprès d’un fournisseur unique. C’est le risque que l’acheteur a intégré au plan et celui qui aurait fait échouer ce plan.
Les points de rupture qui auraient fait échouer le plan
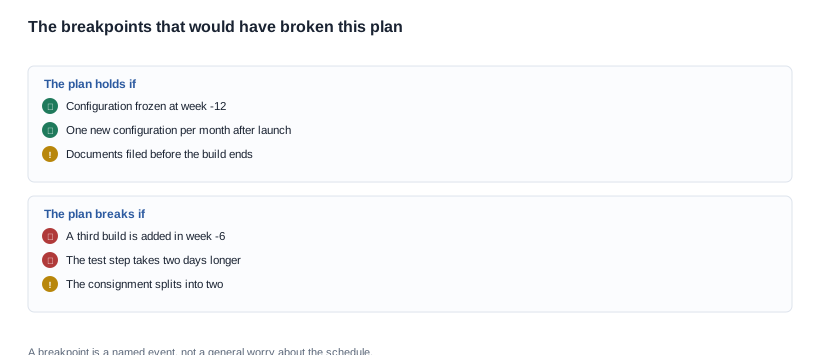
Quatre points de rupture identifiés
Un plan n’est pas robuste parce qu’il prévoit une marge tampon. Il est robuste parce que les éléments qui pourraient le faire échouer ont été identifiés, et que chaque point de rupture identifié désigne un responsable et une réponse.
Une troisième configuration ajoutée à la sixième semaine. Le lancement était déjà figé, et une nouvelle configuration au cours de la fenêtre de production ajoute un changement de série dont le coût n’a pas été chiffré, ainsi qu’une demande de pièces qui n’avait pas été commandée. La réponse consiste à instaurer un point de contrôle des modifications assorti d’une date, ainsi qu’une règle selon laquelle toute modification après le gel entraîne un coût de planning visible.
L’étape de test qui dure deux jours de plus que prévu. Sur une fenêtre de quarante-huit jours, deux jours représentent quatre pour cent de la fenêtre, et sont prélevés sur la marge tampon avant tout le reste. La réponse consiste à contrôler chaque semaine le rythme de libération par rapport au plan, un contrôle peu coûteux qui fournit un signal précoce.
L’expédition fractionnée en deux. Ici, un fractionnement n’est pas un simple inconfort logistique : il modifie la position douanière et la manière dont la channel vit une pénurie. La réponse consiste à définir à l’avance la règle de fractionnement plutôt que de la découvrir.
Le malle pliable livré tardivement pour la troisième configuration. La configuration au volume le plus faible dans l’exemple présente l’exposition la plus longue, car le malle est un article acheté auprès d’une source unique. La réponse consiste à demander le délai d’approvisionnement de la pièce par écrit et à fixer la date de début de la configuration au moment où la pièce est effectivement disponible, plutôt qu’à la date souhaitée par le plan.
Le point de rupture le plus probable
Parmi les quatre, celui qui est le plus susceptible de survenir est le plus simple : une modification de configuration après le gel. La raison est que le gel de la configuration relève d’une décision commerciale, tandis que la modification est généralement une demande commerciale. Un canal demande une couleur ou une option de malle à la sixième semaine. La demande est raisonnable et de faible ampleur, mais l’accepter entraîne un changement de série que personne n’a chiffré.
Le plan de l’exemple a traité ce cas en rendant la modification postérieure au gel visible avant qu’elle ne soit effectuée, plutôt qu’en l’interdisant. C’est la même discipline qui s’applique à la date de lancement, à la voie documentaire et aux options de la gamme de lunettes avec caméra IA : une modification assortie d’un coût déclaré est une modification qui sera décidée, tandis qu’une modification qui ne coûte rien sur le papier est une modification qui sera présumée.
Ce que la démonstration enseigne et ce que nous publions
La méthode illustrée par l’exemple
Cinq éléments ont permis de transformer la fourchette chiffrée en un plan qui se boucle. Ils méritent d’être rappelés, car ils constituent toute la méthode. Partir de la date à laquelle les marchandises doivent être en stock. Convertir le besoin en rythme journalier avant de le comparer à quoi que ce soit. Planifier sur la borne basse de la fourchette, et non sur celle du milieu. Demander le rythme de libération et le temps de changement de série séparément du rythme de production, car ces deux éléments se situent entre le chiffre annoncé et les marchandises livrées. Tester enfin le résultat avec une commande réelle avant de la passer.
L’exemple montre également ce qu’un plan n’est pas. Ce n’est pas un devis assorti d’une date, ni un rythme entouré d’une fenêtre. C’est un ensemble précis de décisions portant sur la configuration, le volume, la fenêtre et l’ordre des opérations, chacune modifiant un chiffre sur lequel l’acheteur planifie et pouvant être réexaminée lorsqu’un élément bouge.
Les conditions commerciales découlant du plan
Un plan de cette forme constitue également la seule base raisonnable de négociation, car il transforme une affirmation générale en un ensemble d’affirmations précises. Ce qu’il faut demander et ce qu’il faut concéder découlent tous deux de la démonstration. La règle de priorité, le rythme de libération, le temps de changement de série et l’exposition identifiée aux pièces sont autant d’éléments auxquels le fournisseur peut désormais s’engager, parce que l’acheteur a effectué les calculs qui leur donnent du sens. En échange, l’acheteur offre au fournisseur ce qu’il souhaite : une configuration figée, une quantité ferme et une fenêtre réaliste plutôt qu'optimiste.
Les compromis sont ceux habituels, et l’exemple les rend concrets. Une première vague plus limitée apporte une certitude sur le calendrier, mais réduit l’éventail de la gamme disponible en rayon. Un engagement de volume ferme garantit un meilleur emplacement, mais prive l’acheteur de flexibilité lorsque la demande du canal évolue. Un démarrage de production plus précoce constitue une marge de sécurité, mais mobilise du fonds de roulement. Le coût total de l’accord correspond au prix unitaire, à la réserve pour les retours, au circuit documentaire et au stock immobilisé en fonction d’un calendrier que l’acheteur ne maîtrise pas; dans un cas comme celui-ci, ce dernier poste est généralement le chiffre le plus élevé dans le modèle. Les pièges qu’il convient de signaler sont ceux que l’exemple a déjà identifiés: un tarif quoté pour une configuration et appliqué à trois, un changement de série jamais inclus dans le devis et une exposition sur les pièces découverte tardivement.
Un acheteur qui souhaite savoir comment évaluer le plan plutôt que comment le défendre doit revenir aux neuf questions ci-dessus et les poser à un second fournisseur dans le même ordre. La manière de comparer deux usines ne dépend pas de celle qui a semblé la plus confiante, mais de celle qui a fourni des réponses plus complètes.
Le tarif s’accompagne d’une justification, d’un rythme de lancement et d’un changement de série
Nous fournirons un tarif avec son unité, sa période, sa justification, son rythme de lancement et son hypothèse de changement de série pour une configuration, un mois et une quantité donnés, ainsi que le nombre de lignes, l’organisation des équipes et le temps de cycle qui sous-tendent ce tarif. Nous nommerons les pièces achetées susceptibles de plafonner la production, avec leur délai de livraison respectif, et préciserons la charge engagée sur le mois de production, car un tarif quoté sans indication de charge n’est pas exploitable.
Nous ne publierons pas de chiffre de production quotidienne, de nombre de lignes, d’organisation des équipes, de taux de défauts, de taux de retouches ou de capacité pour l’ensemble de la gamme, et ne fournirons pas ces données à un acheteur n’ayant pas défini une configuration et un mois. Toutes dépendent de la combinaison de produits et du carnet de commandes en cours; un chiffre publié serait donc exact pour une configuration inexistante et trompeur pour celle qui existe. Nous ne présenterons pas de fourchette typique et n’inscrirons aucun chiffre dans un plan s’il ne peut être rattaché à un document traçable.
Ce que nous faisons, c’est prendre un programme de cette nature et renvoyer le plan correspondant: la fenêtre de production calculée à rebours à partir de la date à laquelle les marchandises doivent être en stock, le tarif et sa justification, le rythme de lancement, l’hypothèse de changement de série pour la séquence de production et les pièces susceptibles de plafonner la production. Chacun de ces chiffres est assorti des conditions dont il dépend, ce qui rend le plan exploitable dans un calendrier et non simplement rassurant. La section logistique traite de la partie du plan située après la production.
Lectures associées
Envoyez-nous la configuration, la quantité et le mois, et nous vous renverrons le plan avec les hypothèses qui y sont inscrites.


