
Moc produkcyjna smart glasses to liczba, którą łatwo opisać, ale trudno zaplanować, a najszybszym sposobem zrozumienia, co czyni ją planowalną, jest obserwacja sytuacji, w której plan się nie powodzi. To hipotetyczny przypadek, a nie projekt klienta: nabywca, ilość, rynek i daty zostały skonstruowane w celu zilustrowania metody i żadne z nich nie opisują rzeczywistego zamówienia. Przykład pokazuje kolejność decyzji, która przekształca podaną stawkę w harmonogram możliwy do realizacji, a także punkt, w którym plan przestaje być możliwy do domknięcia i wymaga zmian. Jest napisany z myślą o menedżerze ds. zakupów po stronie marki, nabywcy kanałowym oraz importerze, który ma datę premiery i ilość i musi sprawdzić, czy mogą one współistnieć. Sekcja ocena zdolności produkcyjnej przedstawia tę samą metodę od strony podaży, a sekcja ocena próbek opisuje etap zatwierdzenia znajdujący się między ofertą a planem.
Przykładowy plan mocy produkcyjnej smart glasses od początku do końca
Hipotetyczny program i powód takiego ujęcia
Skonstruowany program obejmuje europejską premierę kanałową trzech konfiguracji kamer, zamówionych jako jeden program i dostarczanych jako jedna przesyłka. Trzy konfiguracje wybrano, ponieważ rzeczywiście różnią się budową, a nie są trzema wariantami kolorystycznymi jednego produktu: wejściowy model z ładowaniem magnetycznym i matrycą 8 MP, z wyjmowaną ramką wewnętrzną oraz oznaczeniem IP54; wejściowy model z ładowaniem magnetycznym i matrycą 13 MP, z taką samą wyjmowaną ramką i oznaczeniem IP54; oraz wejściowy model z matrycą 8 MP, który jest dostarczany ze składanym etui do ładowania o pojemności 1200 mAh. Pierwsze dwa modele są opublikowane w katalogu z ogniwem o pojemności 260 mAh i czasem pracy od 5 do 8 godzin; trzeci ma w katalogu ogniwo o pojemności 265 mAh i czas pracy około 7 godzin, a jedynie dla niego podano masę, czyli 158 g dla samych okularów, bez składanego etui.
Taki zestaw jest istotny, ponieważ trzy konfiguracje nie wymagają tego samego nakładu pracy. Dwie mają ładowanie magnetyczne, a jedna nie, ponadto opublikowany katalog w ogóle nie podaje metody ładowania dla czterech spośród jedenastu wejściowych konfiguracji kamer, co oznacza, że trasę ładowania dla danej konfiguracji nabywca musi ustalić, zamiast zakładać ją na podstawie specyfikacji. Trzy modele są również umieszczone na dwóch różnych poziomach rozdzielczości, a poziom rozdzielczości jest jednym z powodów, dla których etap testów nie ma stałego przebiegu w całej gamie.
Ilości również zostały skonstruowane i celowo są niezrównoważone: 40 000 sztuk pierwszej konfiguracji, 16 000 drugiej i 4 000 trzeciej. Łącznie 60 000 sztuk. Taki brak równowagi jest realistyczny, ponieważ konfiguracją, z którą nabywca rozpoczyna premierę, jest zwykle ta o najprostszej sytuacji w zakresie dostaw, a ta dodana później zwykle ma najdłuższy czas realizacji.
Założenia, od których rozpoczyna się omówienie
Przykład opiera się na pięciu założeniach, które przedstawiono na wstępie, ponieważ przykład obliczeniowy ukrywający swoje założenia uczy błędnej lekcji.
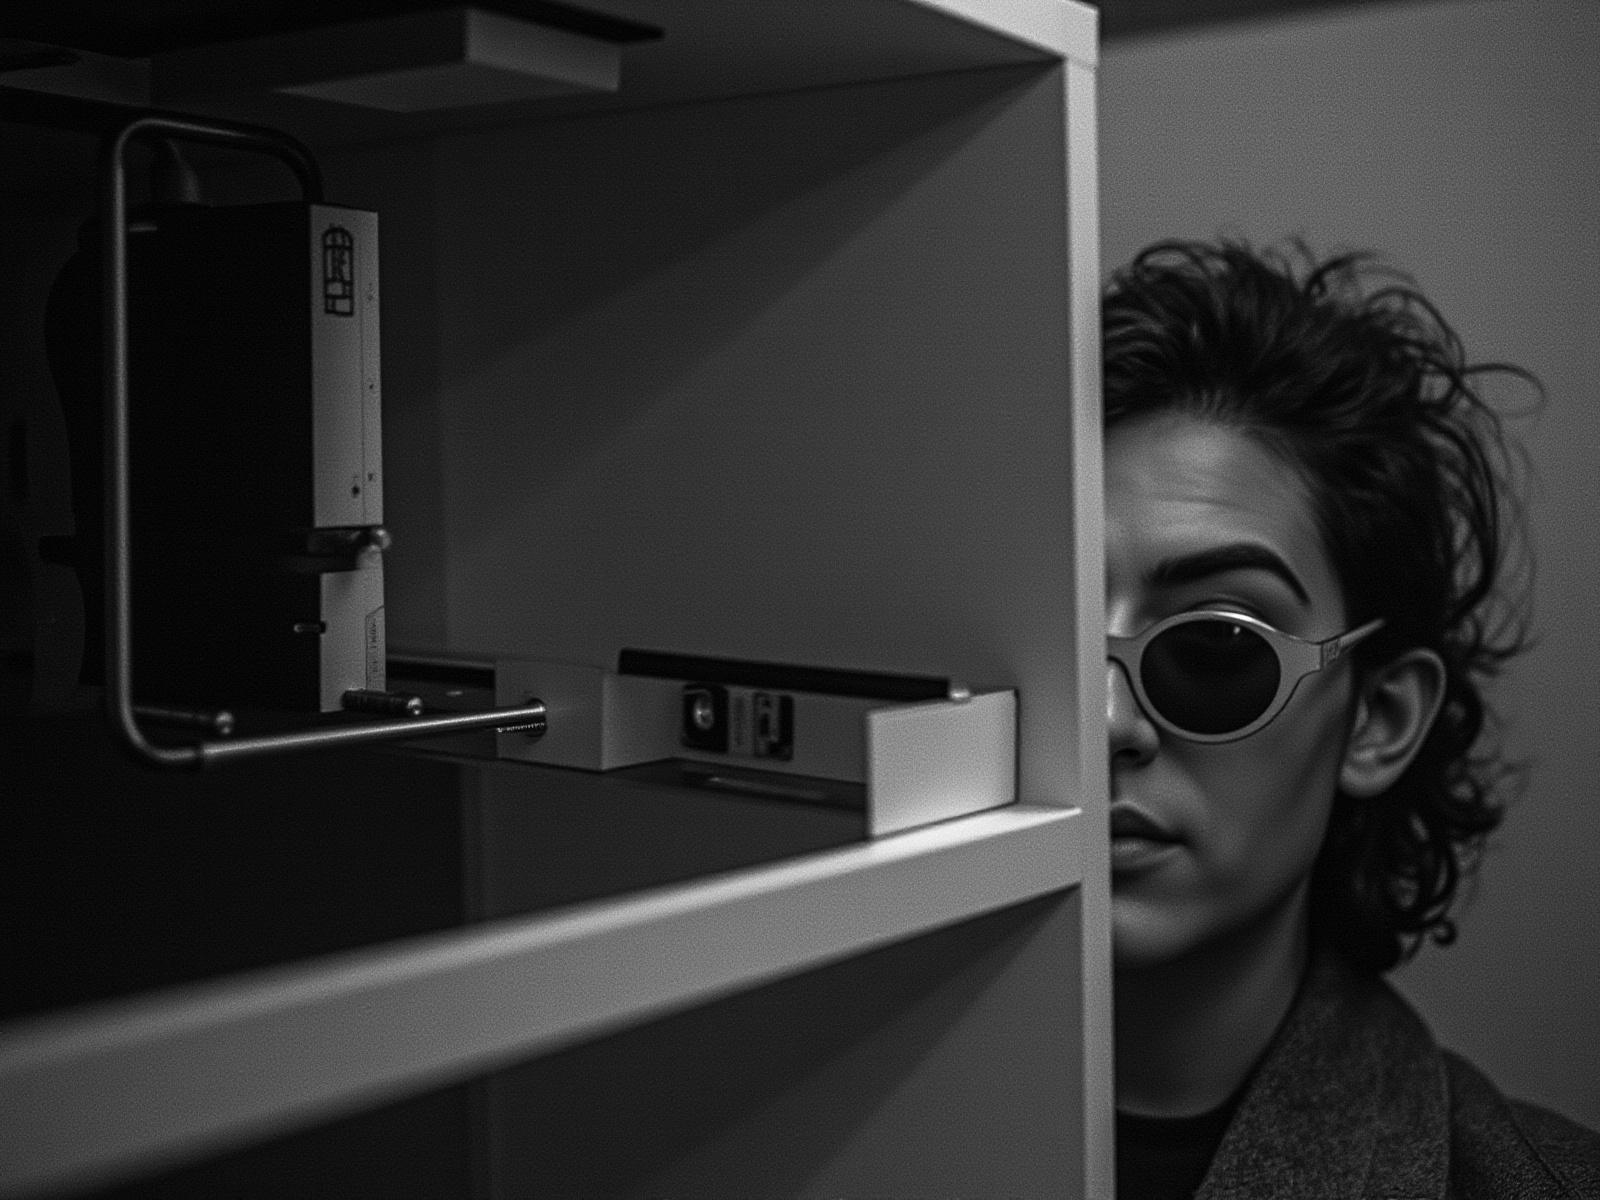
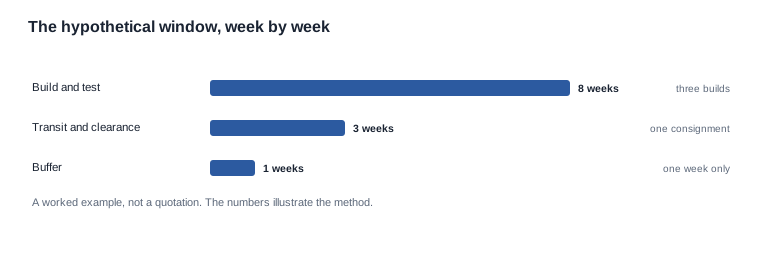
Data pojawienia się produktu na półce jest ustalona. Kanał zobowiązał się już do okna premiery, a towary muszą trafić do magazynu sprzedawcy cztery tygodnie przed jego otwarciem, co daje łączny okres realizacji wynoszący 12 tygodni od zamrożenia konfiguracji do daty pojawienia się produktu na półce.
Zamówienie jest jedną przesyłką. Bez dzielenia wysyłki ani dostawy częściowej, ponieważ podział zmieniałby obliczenia logistyczne i sytuację celną oraz zaciemniałby przekaz przykładu.
Okno produkcji trwa osiem tygodni. Od 12 tygodni odejmujemy dwa tygodnie transportu i jeden tydzień bufora, co pozostawia osiem tygodni na produkcję i testy, czyli 48 dni roboczych przy sześciu dniach pracy w tygodniu.
Dostawca podaje przedział, a nie konkretną liczbę. Od 900 do 1400 sztuk dziennie dla gamy kamer, wraz z podstawą obliczeń obejmującą linie produkcyjne, zmiany i czas cyklu, a także z deklarowanym obciążeniem, które na drugą połowę miesiąca zajmuje jedną linię w zakładzie.
Tempo wysyłek jest określane oddzielnie. Nabywca nie przyjmuje tempa produkcji jako odpowiedzi, ponieważ data wysyłki zależy od sztuk wyprodukowanych, przetestowanych, zapakowanych i dopuszczonych, a nie od samych sztuk zmontowanych.
Po uwzględnieniu tych pięciu założeń można obliczyć wymagane tempo. 60 000 sztuk w ciągu 48 dni roboczych to 1250 sztuk dziennie. Podany przedział wynosi od 900 do 1400. Wymaganie nabywcy mieści się między środkiem a górną granicą tego przedziału, co stanowi pierwszy test, który plan musi przejść.
Wyznaczanie okna wstecz od daty pojawienia się produktu na półce
Co mówią obliczenia o dolnej granicy przedziału
Wartość planistyczna stanowi dolny koniec zakresu, ponieważ program, który planuje na poziomie środka tego zakresu, opiera się na liczbie, której nikt nie zmierzył. Przy dziewięciu setkach sztuk dziennie w ciągu czterdziestu ośmiu dni roboczych można wyprodukować czterdzieści trzy tysiące dwieście sztuk. Zapotrzebowanie wynosi sześćdziesiąt tysięcy. Niedobór to szesnaście tysięcy osiemset sztuk, czyli niespełna jedna czwarta zamówienia.
Środek zakresu nie ratuje również planu. Przy około tysiącu sto pięćdziesiąciu sztuk dziennie w tym okresie powstaje pięćdziesiąt pięć tysięcy dwieście sztuk, co wciąż stanowi niedobór. Dopiero tempo na poziomie tysiąca dwustu pięćdziesięciu sztuk lub wyższym pozwala zamknąć ten okres, a takie tempo znajduje się w górnej części podanego zakresu, powyżej jego midpointu. Plan, który można zamknąć wyłącznie wtedy, gdy fabryka osiąga tempo bliskie górnemu końcowi własnego zakresu, nie jest planem; jest prognozą z dopisaną etykietą „plan”.
To pierwsza lekcja tego przykładu i dotyczy ona kształtu odpowiedzi, a nie samej fabryki. Podany zakres nie jest planem, a wymagane tempo mieszczące się w górnej części podanego zakresu jest ostrzeżeniem, że plan zostanie opracowany w oparciu o nadzieję.
Tempo wydania produkcji i miejsce, w którym naprawdę powstaje niedobór
Następnie należy poprosić o tempo wydania produkcji w ramach podanego zakresu — właśnie tutaj niedobór staje się zrozumiały. W przypadku zbudowanej konfiguracji znaczną część dnia roboczego pochłania etap testów, montaż etui dla wersji wysyłanej z etui składanym oraz oczekiwanie w kolejce przed stanowiskiem wydania. Tempo wydania produkcji jest więc niższe od tempa produkcji, a różnica nie jest błędem zaokrągleń.
Praktyczną konsekwencją jest to, że niedobór szesnastu tysięcy osiemset sztuk nie jest problemem zdolności produkcyjnej fabryki. Fabryka może mieć odpowiednie linie. Problem polega na tym, że linie, stanowiska testowe i okres wydania nie są w stanie przepuścić sześćdziesięciu tysięcy sztuk w ciągu czterdziestu ośmiu dni, a obliczenia zamykające plan muszą uwzględniać etap wydania, a nie tylko montażu.
Trzy decyzje, które determinują wynik
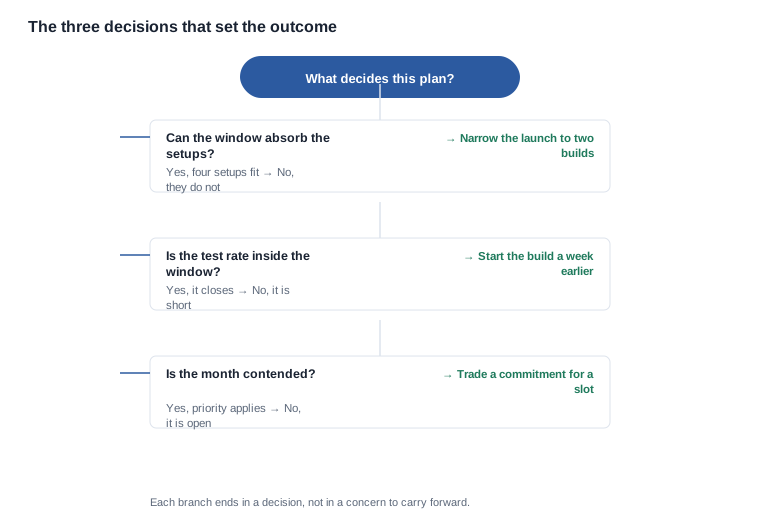
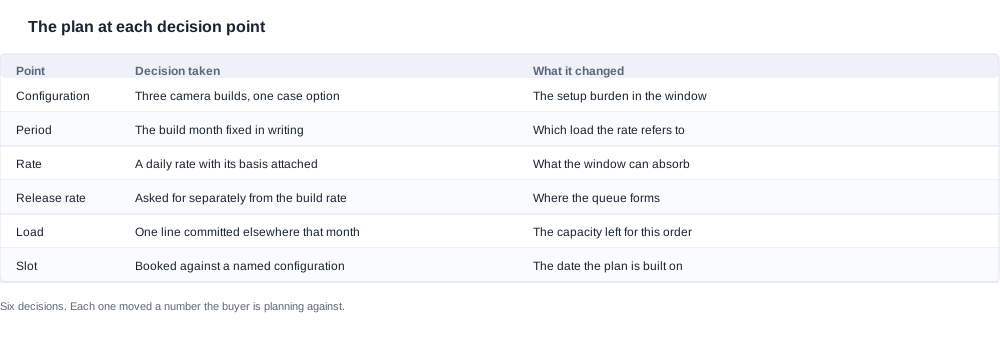
Na tym etapie przykład daje trzy możliwości, a każda z nich inaczej wpływa na aspekt istotny dla kupującego.
Zawęzić pierwszą falę. Przenieść konfigurację z trzynastomegapikselowym aparatem poza premierę do drugiej fali. Pierwsza fala obejmuje czterdzieści cztery tysiące sztuk, co przy dziewięciu setkach sztuk dziennie przez czterdzieści osiem dni mieści się z zapasem w dolnej części zakresu, jednocześnie ograniczając liczbę konfiguracji i obciążenie związane z przygotowaniem produkcji. Kosztem jest brak opcji z trzynastomegapikselowym aparatem na półce w pierwszym okresie oraz utrata części asortymentu przez kanał sprzedaży zbudowany wokół szerokiej premiery.
Rozpocząć produkcję wcześniej. Usunąć tydzień buforu z okresu i wydłużyć produkcję do dziewięciu tygodni, czyli pięćdziesięciu czterech dni roboczych. Czterdzieści cztery tysiące sztuk przy dziewięciu setkach dziennie zamyka się z dużym zapasem, a pierwsza fala licząca sześćdziesiąt tysięcy sztuk również zamyka się przy tempie tysiąca sto jedenaście sztuk dziennie, które mieści się w podanym zakresie. Kosztem jest utrata buforu, przez co każde kolejne opóźnienie bezpośrednio wpływa na datę dostępności produktu w sklepach.
Podzielić zamówienie. Dwie przesyłki, najpierw większe partie, co pozwala rozpocząć sprzedaż przed realizacją całego zamówienia. Koszt jest taki, jak na początku założono w tym przykładzie: podział zmienia logistykę, odprawy oraz sposób, w jaki niedobór wpłynie na wynik, jeśli opóźniona zostanie druga przesyłka.
W skonstruowanym przykładzie kupujący łączy pierwszą i drugą opcję, co odpowiada typowemu kształtowi odpowiedzi: zawężenie pierwszej fali i rozpoczęcie produkcji o tydzień wcześniej, aby zachować część buforu. W rezultacie plan zamyka się w dolnej części podanego zakresu, z dwoma tygodniami zapasu zamiast jednego.
Testowanie planu na rzeczywistym zamówieniu
Miejsca, w których założenie się sprawdziło i te, w których nie
Skorygowany plan zostaje następnie sprawdzony na rzeczywistym zamówieniu, ponieważ właśnie ten krok pozwala wychwycić liczbę, której nikt nie pomyślał zweryfikować. Kupujący przyjmuje ostatnie podobnej wielkości zamówienie złożone u tego dostawcy, podstawia nowy zestaw konfiguracji i nowy okres produkcji, a następnie stosuje do niego dane podane przez samego dostawcę.
Z przedstawienia wynikają dwie rzeczy. Po pierwsze, podana stawka dzienna obowiązuje w przypadku jednej konfiguracji realizowanej przez długi okres, co było zgodne z przyjętą podstawą, dlatego można uznać tę wartość za użyteczną. Po drugie, cztery zmiany konfiguracji w pierwszej fali nie zostały uwzględnione w podanej stawce, ponieważ została ona wyceniona dla jednej konfiguracji naraz. Każda zmiana zajmuje czas, w którym nie powstaje żadna gotowa do sprzedaży jednostka, a cztery takie zmiany w oknie trzydziestu ośmiu dni stanowią istotną korektę, a nie jedynie zaokrąglenie.
To moment, w którym plan oparty na podanym przedziale przestaje odpowiadać planowi, który faktycznie zostanie zrealizowany. Jednocześnie jest to dokładnie ten punkt, który powinien wykryć formalny test. Korekta polega na uzyskaniu czasu trwającego zmianę konfiguracji dla konkretnej sekwencji produkcyjnej. Jest to pytanie, na które dostawca może odpowiedzieć, a którego nie poruszyła pierwotna wycena.
Pytania, które należy zadać w kolejności zgodnej z przykładem
Przykład jest użyteczny tylko wtedy, gdy kupujący może go powtórzyć, dlatego pytania wymieniono tutaj w kolejności, w jakiej faktycznie je zadawano. Dzięki tej kolejności odpowiedzi mogły się na siebie rozrastać, a także dzięki niej można później porównać tego samego dostawcę z innym.
- Jakie jest okno produkcyjne, wyliczone wstecz od dnia, w którym towary muszą trafić do magazynu?
- Jaka jest wymagana stawka dzienna dla tego okresu po ustaleniu zestawu konfiguracji?
- Jaką stawkę by Państwo podali w wycenie wraz z jednostką, okresem, podstawą i sposobem obliczenia?
- Jaka jest stawka realizacji w tym przedziale dla tej konfiguracji i tych linii produkcyjnych?
- Które kupowane części mogą ograniczyć wielkość produkcji poniżej tej stawki i jaki jest ich czas realizacji zamówienia?
- Jaki jest przewidziany wolumen produkcji na tych liniach w miesiącu realizacji zamówienia?
- Jak długo trwa zmiana konfiguracji dla tej sekwencji produkcyjnej i jaka jest najdłuższa seria produkcyjna?
- Kiedy przypada okno produkcyjne w miesiącu o dużym zapotrzebowaniu i jakie obowiązuje zasada priorytetów?
- Jaka była stawka przy ostatnim porównywalnym zamówieniu i czy została utrzymana?
Przed złożeniem zamówienia pytanie dziewiąte zamienia całe ćwiczenie z arytmetyki w dowód, a pytanie siódme jest najczęściej pomijane. Kupujący, który przed złożeniem zamówienia dysponuje w dokumentacji czasem trwającym zmianę konfiguracji, może wycenić zmianę konfiguracji po zakończeniu ustalania produkcji. Ten, który go nie ma, musi ją zaakceptować.
Warto wyraźnie wskazać kryteria spełniane przez te dziewięć pytań, ponieważ to właśnie one były testowane w całym przykładzie: stawka możliwa do odtworzenia na podstawie założeń, odrębna stawka realizacji, określone zagrożenie związane z częściami, wskazany wolumen, podany czas zmiany konfiguracji, zapisane okno produkcyjne oraz rejestr tego, co faktycznie wydarzyło się ostatnim razem. Jeśli dostawca odpowie na wszystkie dziewięć pytań na piśmie, pozostała praca kupującego będzie ograniczona i polegać będzie na obliczeniach. Jeśli odpowie tylko na dwa, kupujący otrzyma opis możliwości dostawcy oraz będzie musiał podjąć decyzję, ile ryzyka jest gotów ponieść.
Korekta i jej koszt
Po podaniu czasu trwającego zmianę konfiguracji okno produkcyjne planuje się ponownie, uwzględniając w nim cztery zmiany konfiguracji, zamiast pomijać je. Powstały w ten sposób plan daje kupującemu wartość, którą może zaakceptować: pierwsza fala obejmująca czterdzieści cztery tysiące sztuk, zrealizowana przy czterech zmianach konfiguracji, zostanie zakończona w ciągu czterdziestu ośmiu dni roboczych przy dolnej granicy podanego przedziału.
Koszt korekt warto przedstawić wprost, ponieważ raporty zakupowe zwykle odnotowują jedynie wynik. Wprowadzenie produktu na rynek pozbawiło się na jeden cykl wariantu z kamerą o rozdzielczości 13 megapikseli. Jest to decyzja handlowa o określonej wartości pieniężnej i konsekwencjach marketingowych. Plan przewidywał tydzień rezerwy zamiast dwóch tygodni, co ograniczyło zdolność programu do absorbowania kolejnego opóźnienia. Zobowiązanie dostawcy stało się ponadto bardziej konkretne niż wcześniej, co stanowi zarówno korzyść, jak i ograniczenie. Zamówienie zależy teraz od stawki realizacji i czasu trwającego zmianę konfiguracji, które zostały zapisane i można je sprawdzić, a także od wskazanego stanu części.
Ostatni punkt łączy przykład z ryzykiem łańcucha dostaw. Podana stawka zakładała, że moduły kamer, ogniwa oraz składane obudowy dla trzeciej konfiguracji dotrą na czas. Kupujący zapytał, które części mogą ograniczyć wielkość produkcji, i otrzymał konkretną listę wraz z czasami realizacji zamówień. Trzecia konfiguracja wiązała się z najdłuższym okresem ekspozycji, ponieważ składana obudowa jest częścią zakupowaną od jednego dostawcy. To warunek przeniósł kupujący dalej i właśnie on złamałby plan.
Punkty graniczne, które złamałyby plan
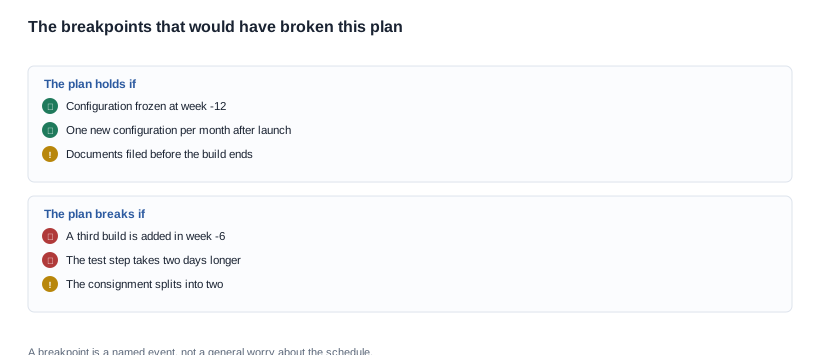
Cztery wskazane punkty graniczne
Plan nie jest odporny dlatego, że ma zapas. Jest odporny dlatego, że nazwano rzeczy, które by go złamały, a każdy nazwany punkt krytyczny ma właściciela i przypisane działanie.
Trzecia konfiguracja dodana w szóstym tygodniu. Premierowy start był już zamrożony, a nowa konfiguracja w oknie produkcyjnym oznacza przestawienie, którego nie uwzględniono w kosztach, oraz zapotrzebowanie na części, których nie zamówiono. Rozwiązaniem jest punkt kontroli zmian z ustalonym terminem oraz zasada, że zmiana po zamrożeniu wiąże się z widocznym kosztem harmonogramowym.
Etap testowy trwający dwa dni dłużej niż zaplanowano. W oknie trwającym czterdzieści osiem dni dwa dni to cztery procent okna, które zostają odjęte od zapasu przed wszystkim innym. Rozwiązaniem jest cotygodniowe sprawdzanie tempa wydań względem planu, czyli tani mechanizm kontroli dający sygnał wcześnie.
Partia dzieląca się na dwie. Podział nie jest tutaj logistyczną niedogodnością; oznacza zmianę stanu celnego oraz sposób, w jaki kanał odczuwa niedobór. Rozwiązaniem jest wcześniejsze ustalenie reguły podziału, zamiast odkrywania jej w trakcie realizacji.
Składany etui docierające z opóźnieniem na potrzeby trzeciej konfiguracji. Konfiguracja o najmniejszym wolumenie w przykładzie wiąże się z najdłuższą ekspozycją, ponieważ etui jest elementem zakupionym od jednego dostawcy. Rozwiązaniem jest uzyskanie pisemnego terminu dostawy części oraz ustalenie daty rozpoczęcia konfiguracji na moment faktycznej dostępności części, a nie zgodnie z oczekiwaniami planu.
Najbardziej prawdopodobny scenariusz
Spośród czterech scenariuszy najbardziej prawdopodobny jest najprostszy: zmiana konfiguracji po zamrożeniu. Wynika to z tego, że zamrożenie konfiguracji jest decyzją handlową, natomiast sama zmiana jest zwykle prośbą handlową. W szóstym tygodniu kanał prosi o nowy kolor lub wariant etui, a prośba jest uzasadniona i niewielka, jednak jej przyjęcie wiąże się z przestawieniem produkcji, którego nikt nie wycenił.
Plan z przykładu poradził sobie z tym, czyniąc zmiany po zamrożeniu widocznymi przed ich wprowadzeniem, zamiast ich zakazywać. Jest to ta sama zasada, którą stosuje się do daty premiery, ścieżki dokumentacyjnej i opcji okularów z kamerą AI: zmiana o ustalonym koszcie zostaje podjęta świadomie, natomiast zmiana, która na papierze nic nie kosztuje, zostaje założona.
Czego uczy przewodnik i co publikujemy
Metoda przedstawiona w przykładzie
Pięć elementów przeniosło przykład z podanego przedziału do planu, który można domknąć. Warto je powtórzyć, ponieważ stanowią całą metodę. Należy pracować wstecz od daty, do której towary muszą być dostępne w magazynie. Zapotrzebowanie należy przeliczyć na dzienną wartość przed porównaniem go z jakimkolwiek innym wskaźnikiem. Plan należy oprzeć na dolnym końcu przedziału, a nie na jego środku. Należy poprosić o tempo wydań i czas przestawienia produkcji osobno od tempa produkcji, ponieważ oba te parametry znajdują się między wartością podaną w ofercie a dostarczonymi towarami. Wynik należy sprawdzić na podstawie prawdziwego zamówienia, zanim zostanie ono złożone.
Przykład pokazuje również, czym plan nie jest. Nie jest ofertą z dopisaną datą ani wskaźnikiem z narysowanym oknem. Jest konkretnym zestawem decyzji dotyczących konfiguracji, wolumenu, okna i kolejności operacji. Każda z nich zmienia liczbę, na której opiera się planowanie kupującego, i każdą z nich można ponownie rozważyć, gdy coś się zmieni.
Warunki handlowe wynikające z planu
Plan o takiej strukturze jest również jedyną sensowną podstawą do negocjacji, ponieważ przekształca ogólne twierdzenie w zestaw konkretnych twierdzeń. Zarówno o co prosić, jak i na co się zgodzić wynika z przewodnika. Reguła priorytetów, tempo wydań, czas przestawienia produkcji i wskazana ekspozycja związana z częściami to parametry, do których dostawca może teraz się zobowiązać, ponieważ kupujący wykonał obliczenia nadające im znaczenie. W zamian kupujący dysponuje tym, czego dostawca potrzebuje: zamrożoną konfiguracją, pewną wielkością zamówienia i realistycznym, a nie optymistycznym oknem.
Kompromisy są typowe, a ten przykład pokazuje je w konkretnym ujęciu. Węższa pierwsza fala daje pewność harmonogramu, ale kosztuje szerokość asortymentu na półce. Zobowiązanie do odbioru określonej wolumenu zapewnia lepsze miejsce w harmonogramie, ale kosztuje kupującemu elastyczność, gdy zmienia się popyt w kanale. Wcześniejsze rozpoczęcie produkcji daje bufor, ale wiąże się z zamrożeniem kapitału obrotowego. Całkowity koszt takiego rozwiązania to cena jednostkowa plus rezerwa na zwroty plus koszt obsługi dokumentacyjnej plus zapas magazynowy utrzymywany na potrzeby harmonogramu, którego kupujący nie kontroluje, a w takim przypadku ta ostatnia pozycja jest zwykle największą liczbą w modelu. Warto wskazać pułapki, które przykład już ujawnił: stawkę podaną dla jednej konfiguracji i zastosowaną do trzech, zmianę ustawień, która nigdy nie znalazła się w ofercie, oraz ekspozycję na ryzyko dotyczące części, odkrytą zbyt późno.
Kupujący, który chce wiedzieć, jak ocenić plan, a nie jak go bronić, powinien wrócić do dziewięciu pytań powyżej i zadać je drugiemu dostawcy w tej samej kolejności. Porównanie dwóch fabryk nie zależy od tego, która z nich brzmiała bardziej pewnie, lecz od tego, która udzieliła odpowiedzi bardziej zbliżonych do siebie.
Stawka obejmuje wyliczenie, tempo wydawania produkcji i czas zmiany ustawień
Przedstawimy stawkę wraz z jednostką, okresem, wyliczeniem, tempem wydawania produkcji i założeniem dotyczącym zmiany ustawień dla określonej konfiguracji, miesiąca i wolumenu, a także pokażemy liczbę linii, system zmianowy i czas cyklu, które za nią stoją. Wymienimy kupowane części, które mogą ograniczać wydajność, wraz z terminem dostawy każdej z nich, oraz podamy zobowiązany wolumen w miesiącu produkcji, ponieważ stawka podana bez obciążenia produkcyjnego nie nadaje się do wykorzystania.
Nie będziemy publikować stałego wskaźnika dziennej wydajności, liczby linii, systemu zmianowego, wskaźnika wad, wskaźnika ponownej obróbki ani liczby określającej zdolność produkcyjną całej oferty. Nie podamy też takiej wartości kupującemu, który nie ustalił konfiguracji i miesiąca. Wszystkie te parametry zależą od struktury produkcji i bieżącego portfela zamówień, więc opublikowana wartość byłaby prawdziwa dla nieistniejącej konfiguracji i myląca dla tej, która faktycznie istnieje. Nie będziemy podawać typowej wartości dla oferty ani wpisywać do planu liczby, której nie można powiązać z dokumentem źródłowym.
W zamian przyjmiemy program o takim kształcie i zwrócimy plan, który do niego pasuje: okres produkcji wyliczony wstecz od daty, do której towar musi trafić do magazynu, stawkę wraz z wyliczeniem, tempo wydawania produkcji, założenie dotyczące zmiany ustawień w sekwencji produkcyjnej oraz części, które mogą ograniczać wydajność. Każda z tych liczb jest opatrzona warunkami, od których zależy, dzięki czemu plan można wykorzystać w harmonogramie, a nie jedynie przedstawić jako zapewniający spokój. Sekcja dotycząca logistyki omawia część planu, która obejmuje etapy po produkcji.
Powiązane lektury
Prześlij konfigurację, wolumen i miesiąc, a zwrócimy plan wraz z zapisanymi w nim założeniami.


