
Produktionskapaciteten för smarta glasögon är den typ av siffra som är lätt att beskriva men svår att planera utifrån, och det snabbaste sättet att förstå vad som gör den planerbar är att se ett exempel där planeringen misslyckas. Det här är ett hypotetiskt fall och inte ett kundprojekt: köparen, antalet, marknaden och datumen är konstruerade för att illustrera en metod, och inget av dem beskriver en verklig order. Exemplet visar den beslutsordning som förvandlar ett offererat tempo till en tidplan som går ihop, och den punkt där planen slutar gå ihop och måste ändras. Det är skrivet för inköpschefen på varumärkessidan, distributören och importören som har ett lanseringsdatum och en kvantitet och behöver veta om de två kan förenas. Avsnittet om bedömning av produktionskapacitet täcker samma metod ur leverantörssynpunkt, och avsnittet om provutvärdering täcker godkännandesteget som ligger mellan offert och plan.
En genomarbetad plan för produktionskapacitet för smarta glasögon, från början till slut
Det hypotetiska programmet och skälet till att det presenteras på det här sättet
Det konstruerade programmet är en lansering av tre kamera konfigurationer på den europeiska distributörsmarknaden, som beställs som ett program och levereras som en enda sändning. De tre har valts eftersom de verkligen är olika utföranden och inte tre färgvarianter av samma modell: en entry med magnetladdning, åtta megapixlar, avtagbar inre ram och IP54-märkning, en entry med magnetladdning, tretton megapixlar, samma avtagbara ram och IP54-märkning samt en entry med åtta megapixlar som levereras med ett hopfällt laddningsfodral med kapaciteten tolvhundra milliampetimmar. De två första publiceras i katalogen med ett cell på tvåhundrasextio milliampetimmar och en drifttid på fem till åtta timmar; den tredje publiceras med ett cell på tvåhundrasextiofem milliampetimmar och en drifttid på cirka sju timmar, och det är den enda modellen i sortimentet med en publicerad vikt, etthundrafemtion gram för glasögonen själva, utan det hopfällda fodralet.
Den här blandningen spelar roll eftersom de tre utförandena kräver olika mycket arbete. Två har magnetladdning, en har inte, och den publicerade katalogen anger inte laddningsmetod alls för fyra av de elva kameraentréerna, vilket innebär att laddningssättet för ett kamerautförande är en fråga som köparen måste ställa i stället för en specifikation som kan antas. De tre ligger också på två olika upplösningsnivåer, och upplösningsnivån är en av anledningarna till att ett provsteg inte är konstant i hela sortimentet.
Kvantiteterna är också konstruerade och avsiktligt ojämnt fördelade: fyrtiotusen enheter av den första konfigurationen, sextontusen av den andra och fyratusen av den tredje. Totalt sextiotusen. Ojämvikten är realistisk, eftersom den konfiguration som köparen lanserar med normalt är den som har den enklaste leveranssituationen, medan den som läggs till senare normalt är den som har längst ledtid.
Antagandena som genomgången utgår från
Fem antaganden bär exemplet, och de anges i förväg eftersom ett genomarbetat exempel som döljer sina antaganden lär fel lärdom.
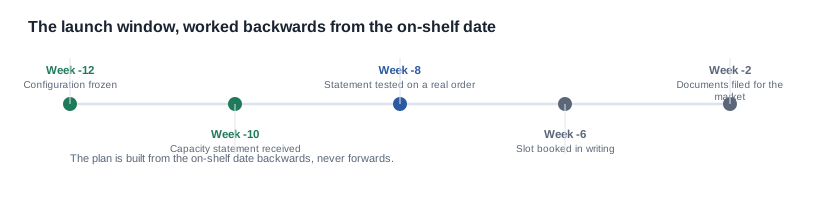
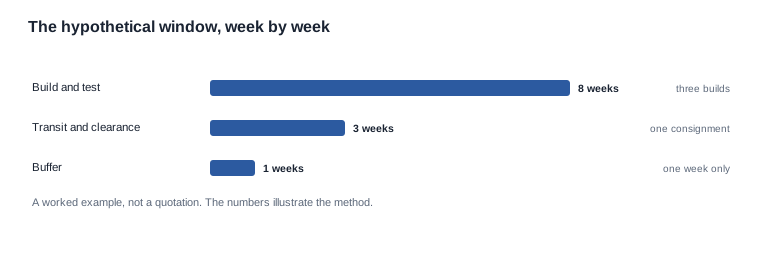
Datumet för varor i butik är fast. Distributören har redan åtagit sig ett lanseringsfönster, och varorna måste finnas i säljarens lager fyra veckor innan fönstret öppnas, vilket gör hela arbetsperioden till tolv veckor från fryningen av konfigurationen till datumet för varor i butik.
Ordern är en enda sändning. Ingen delad leverans, ingen delvis leverans, eftersom en delad leverans ändrar både logistikberäkningen och tullsituationen och skulle dölja det som exemplet syftar till att visa.
Produktionsfönstret är åtta veckor. Tolv veckor minus två veckors transport och en veckas buffert ger åtta veckor för produktion och provning, vilket vid sex arbetsdagar i veckan blir fyrtiåtta arbetsdagar.
Leverantören anger ett intervall, inte en siffra. Mellan niohundra och fjortonhundra enheter per dag för kamerasortimentet, med produktionslinjer, skift och cykeltid som angivna grunder, och med en beläggning som under den andra halvan av månaden tar en produktionslinje ur drift i byggnaden.
Frisläppningstempot begärs separat. Köparen accepterar inte produktionstempot som svar, eftersom ett utskickningsdatum beror på enheter som är färdiga, provade, förpackade och godkända av tullen, inte på enheter som är monterade.
Med dessa fem antaganden på plats kan det nödvändiga temptot beräknas. Sextiotusen enheter under fyrtiåtta arbetsdagar blir ettusen tvåhundrafemtio enheter per dag. Det offererade intervallet sträcker sig från niohundra till fjortonhundra. Köparens krav ligger mellan mitten och den övre delen av intervallet, vilket är det första planen måste klara.
Att bygga tidplanen bakåt från datumet för varor i butik
Vad beräkningen säger om den lägre delen av intervallet
Planeringssiffran ligger i den lägre änden av intervallet, eftersom ett program som planerar till mitten planerar till ett antal som ingen har mätt. Vid niohundra enheter per dag ger fyrtioåtta arbetsdagar fyrtiotusen tvåhundra enheter. Kravet är sextiotusen. Underskottet är sextonusen åttahundra enheter, vilket är nästan en fjärdedel av ordern.
Mitten av intervallet räcker inte heller för att rädda planen. Vid ungefär ettusen etthundrafemtio enheter per dag ger tidsfönstret femtiotusen tvåhundra enheter, vilket fortfarande är för lite. Endast en takt på minst ettusen tvåhundrafemtio enheter per dag gör att tidsfönstret går ihop, och den takt ligger i den övre tredjedelen av det angivna intervallet, över dess mittpunkt. En plan som bara går ihop när fabriken levererar nära toppen av sitt eget intervall är inte en plan; det är en prognos med ordet plan kopplad till.
Detta är exemplets första läxa, och det handlar om formen på svaret snarare än om fabriken. Ett angivet intervall är inte en plan, och en nödvändig takt som hamnar i den övre tredjedelen av ett angivet intervall är en varning om att planen vilar på hopp.
Avsättningstakten och var den faktiska underskottet finns
Nu följer det att fråga efter avsättningstakten inom det angivna intervallet, och det är här som underskottet blir förklarat. Med den aktuella konfigurationen upptar testmomentet, montering av fodralet på den version som levereras med ett vikfodral och kön framför avsättningsbänken en väsentlig del av arbetsdagen. Avsättningstakten ligger därför under byggtakten, och skillnaden är inte ett avrundningsfel.
Den praktiska konsekvensen är att underskottet på sextonusen åttahundra enheter inte är ett problem med fabrikskapaciteten. Fabriken kan mycket väl ha linorna. Problemet är att linorna, testbänkarna och avsättningstidsfönstret tillsammans inte kan passera sextiotusen enheter genom ett fyrtioåttodagarsfönster, och den aritmetik som sluter planen måste omfatta avsättningsmomentet, inte bara monteringsmomentet.
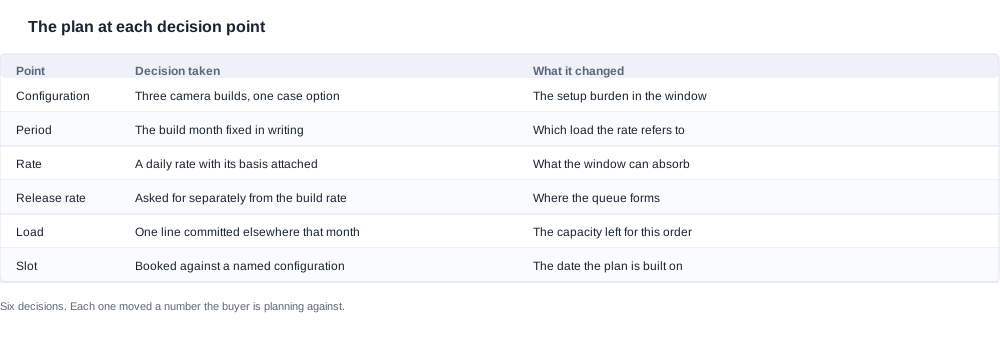
De tre beslut som avgör utfallet
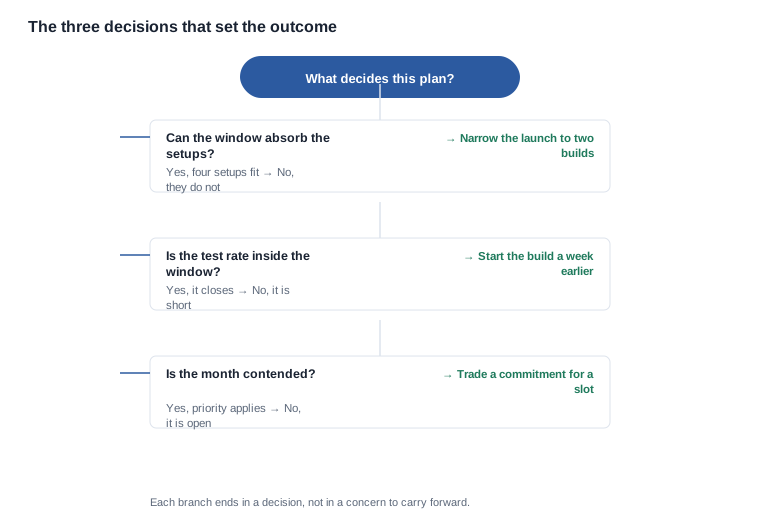
På det här stadiet har exemplet tre alternativ, och varje alternativ förändrar något köparen bryr sig om på olika sätt.
Begränsa den första vågen. Flytta konfigurationen med tretton megapixlar från lanseringen till en andra våg. Den första vågen blir fyrtiofyrtusen enheter, vilket vid niohundra enheter per dag under fyrtioåtta dagar ligger bekvämt i den lägre änden av intervallet. Samtidigt minskar antalet konfigurationer och bördan med omställningar. Kostnaden är att det inte finns någon version med tretton megapixlar i butik under det första tidsfönstret, och kanalen som byggdes kring en bred lansering tappar en del av sitt sortiment.
Starta byggningen tidigare. Ta bort en veckas buffert från tidsfönstret och förläng byggtiden till nio veckor, alltså femtiofyra arbetsdagar. Fyrtiofyrtusen enheter vid niohundra per dag går bekvämt ihop, och den första vågen på sextiotusen enheter går också ihop vid en takt på ettusen etthundraelva enheter per dag, vilket ligger inom intervallet. Kostnaden är att bufferten är borta, och varje efterföljande försening påverkar direkt datumet för varan i butik.
Dela upp ordern. Två leveranser, med de större konfigurationerna först, vilket gör att programmet kan börja sälja innan hela ordern finns. Kostnaden är den som exemplet från början bortsatte: en uppdelning påverkar logistiken, tullhanteringen och sättet som bristen slår ned om det är den andra leveransen som blir sen.
I det konstruerade exemplet väljer köparen det första och det andra alternativet tillsammans, vilket är den vanliga formen på svaret: begränsa den första vågen och börja en vecka tidigare för att behålla viss buffert. Resultatet är en plan som går ihop i den lägre änden av det angivna intervallet och som har två veckors marginal i stället för en.
Testa planen mot en verklig order
Där det korrigerade uttalandet stämde och där det inte gjorde det
Den korrigerade planen körs sedan mot en verklig order, eftersom det är steget som fångar ett antal som ingen kom att kontrollera. Köparen tar den senaste ordern av jämförbar storlek som den lagt hos den här leverantören, ersätter den nya konfigurationsuppsättningen och den nya byggtiden och kör leverantörens egna angivna siffror mot den.
Det finns två resultat. Det första är att den angivna dagssatsen gäller för en enda konfiguration under ett långt tidsfönster, vilket var vad underlaget antydde, och att siffran därför går att använda. Det andra är att de fyra konfigurationsbytena i den första vågen inte ingår i den sats leverantören angav, eftersom satsen avsåg en konfiguration i taget. Varje byte tar tid och genererar inga säljbara enheter, och fyra byte inom ett fyrtiåttiodagarsfönster utgör en väsentlig avdrift, inte bara avrundning.
Det är vid denna punkt som en plan baserad på det angivna intervallet slutar matcha den plan som faktiskt kommer att köras, och det är precis den punkt som ett formellt test är avsett att identifiera. Korrigeringen är att få bytestiden angiven för den specifika produktionssekvensen, vilket är en fråga som leverantören kan besvara och som den ursprungliga offerten inte väckte.
Frågorna att ställa, i den ordning exemplet ställde dem
Genomgången är endast användbar om köparen kan upprepa den, och därför listas frågorna här i den ordning de faktiskt ställdes. Ordningen gjorde att svaren kunde bygga på varandra, och den är också skälet till att samma leverantör senare kan jämföras med en annan.
- Vilket är produktionsfönstret, omräknat bakåt från det datum då varorna måste finnas i lager?
- Vilken dagssats krävs för det fönstret, när konfigurationsuppsättningen är fastställd?
- Vilken sats skulle ni ange, med enhet, period, underlag och beräkningsmetod?
- Vilken släppsats gäller inom det intervallet för denna konfiguration och dessa produktionslinjer?
- Vilka inköpta komponenter kan begränsa produktionen under denna nivå, och vilka är deras ledtider?
- Vilken belastning är åtagen på dessa linjer under produktionsmånaden?
- Hur lång tid tar ett byte för denna produktionssekvens, och vilken är längsta körlängden?
- Vilken plats finns i en konkurrerande månad, och vilken prioritetsregel gäller?
- Vilken sats gällde vid den senaste jämförbara ordern, och höll den?
Innan ni beställer är det fråga nio som förvandlar hela övningen från aritmetik till evidens, och fråga sju är den som oftast hoppas över. En köpare som har bytestiden i underlaget före beställningen kan kalkylera en konfigurationsändring efter fryspunkten; en köpare som saknar den måste acceptera förändringen.
Det är värde att ange vilka kriterier dessa nio frågor uppfyller, eftersom det är vad exemplet testade hela vägen: en sats som kan reproduceras utifrån sitt underlag, en släppsats som är separat från den, en angiven exponering för komponenter, en angiven belastning, en angiven bytestid, en dokumenterad plats i produktionsplanen och en dokumentation av vad som faktiskt hände förra gången. Om leverantören besvarar alla nio skriftligen är köparens återstående arbete snävt och aritmetiskt. Om leverantören besvarar två har köparen i stället en beskrivning av förmågan och ett beslut att fatta om hur mycket risk man är beredd att bära.
Korrigeringen och vad den kostade
När bytestiden har angetts planeras fönstret om med de fyra konfigurationsbytena inräknade i stället för att bortse från dem, och den resulterande planen ger köparen en siffra att förbinda sig till: den första vågen med fyrtiofyra tusen enheter, tillverkad med fyra konfigurationsbyten, avslutas inom fyrtioåtta arbetsdagar vid den lägsta nivån i det angivna intervallet.
Det är värde att tydligt ange kostnaden för korrigeringarna, eftersom inköpsrapporter ofta endast registrerar resultatet. lanseringen förlorade sitt trettonmegapixelalternativ för ett fönster, vilket är ett kommersiellt beslut med en prisbilaga och en marknadsföringskonsekvens. Planen kördes med en veckas buffert i stället för två, vilket minskade projektets förmåga att absorbera ytterligare förseningar. Och leverantörens åtagande blev specifikt på ett sätt det tidigare inte var, vilket är både en vinst och en begränsning: ordern är nu beroende av en släppsats och en bytestid som har dokumenterats och kan kontrolleras, och av en komponentläge som har angetts.
Den sista punkten är där exemplet kopplas till risken i leveranskedjan. Den angivna satsen förutsatte att kameramodulerna, cellerna och de vikbara fodralen för den tredje konfigurationen skulle komma i tid. Köparen frågade vilka komponenter som skulle kunna begränsa produktionen och fick en angiven lista med ledtider. Den tredje konfigurationen hade störst exponering eftersom det vikbara fodralet är en inköpt komponent från en enda leverantör. Det var detta förhållande köparen förde vidare, och det var det förhållande som hade brutit planen.
Brytpunkterna som hade brutit planen
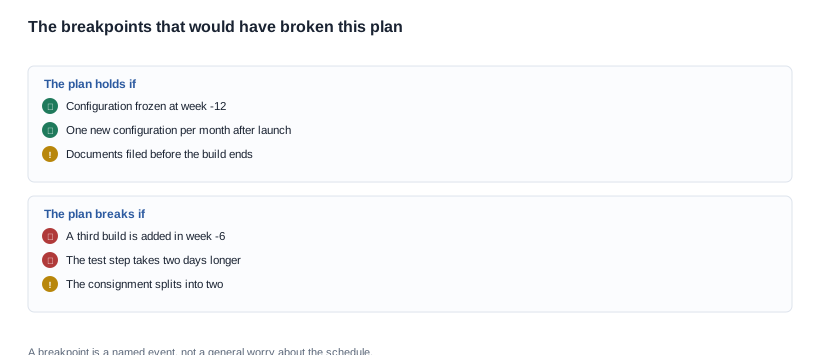
Fyra angivna brytpunkter
En plan är inte robust för att den har en buffert. Den är robust för att de omständigheter som skulle kunna bryta den har namngetts, och varje namngiven brytpunkt har en ansvarig och ett åtgärdssätt.
En tredje konfiguration lades till i vecka sex. Lanseringen var redan fryst, och en ny konfiguration inom byggperioden innebär ett byte som inte har kostnadsberäknats och en komponent efterfrågan som inte har beställts. Åtgärden är en ändringskontrollpunkt med datum och en regel om att en ändring efter frysen har en synlig schablonkostnad.
Teststeget tar två dagar längre än angivet. På ett fyrtiåttiodagarsfönster är två dagar fyra procent av fönstret, och de dagarna tas från bufferten innan något annat gör det. Åtgärden är en veckovis kontroll av produktionstakten mot planen, vilket är en enkel kontroll som ger en tidig signal.
Sendningen delas i två. En delning är inte ett logistiskt problem i det här sammanhanget; den är en ändring av tullstatusen och av hur en brist upplevs i kanalen. Åtgärden är att bestämma delningsregeln i förväg i stället för att upptäcka den i efterhand.
Fodralet som fälls kommer för sent till den tredje konfigurationen. Konfigurationen med lägst volym i exemplet har längst exponering, eftersom fodralet är en köpt komponent med en enda leverantör. Åtgärden är att begära komponentens ledtid skriftligen och att hålla konfigurationens startdatum vid den tidpunkt komponenten faktiskt är tillgänglig, i stället för vid den tidpunkt planen önskade.
Den som var mest sannolik
Av de fyra är den mest sannolika att inträffa också den enklaste: en konfigurationsändring efter frysen. Skälet är att konfigurationsfrysningen är ett kommersiellt beslut, medan ändringen vanligtvis är en kommersiell begäran. En kanal begär en färg eller ytterligare en fodralalternativ i vecka sex, begäran är rimlig och liten, och att acceptera den innebär ett byte som ingen har prissatt.
Planen i exemplet hanterade detta genom att göra ändringar efter frysen synliga innan de genomfördes, i stället för att förbjuda dem. Det är samma disciplin som gäller lanseringsdatumet, dokumentationsvägen och alternativen för AI-kameraglasögon: en ändring med en angiven kostnad är en ändring som fattas ett beslut om, och en ändring som inte kostar något på papper är en ändring som antas utan diskussion.
Vad genomgången lär ut och vad vi publicerar
Metoden som exemplet visar
Fem saker förde exemplet från ett prissatt spann till en plan som går ihop, och de är värda att upprepa eftersom de utgör hela metoden. Arbeta bakåt från det datum varor måste finnas i lager. Omvandla efterfrågan till en daglig takt innan du jämför den med något annat. Planera mot den lägre delen av spannet, inte mitten. Begär produktionstakt och bytestid separat från byggtakten, eftersom båda ligger mellan det angivna värdet och de levererade varorna. Och testa resultatet mot en verklig beställning innan beställningen läggs.
Exemplet visar också vad en plan inte är. Den är inte ett offertförslag med ett datum, och den är inte en takt med ett fönster ritat runt sig. Den är en uppsättning specifika beslut om konfiguration, volym, fönster och ordning, där varje beslut ändrar en siffra som köparen planerar mot och där varje beslut kan ses över om något förändras.
De kommersiella villkoren som planen resulterar i
En plan av den här formen är också det enda rimliga underlaget för förhandling, eftersom den omvandlar ett generellt påstående till en uppsättning specifika påståenden. Vad som bör begäras och vad som bör efterges följer båda av genomgången. Prioriteringsregeln, produktionstakten, bytestiden och den namngivna exponeringen för komponenter är allt sådant som leverantören nu kan åtaga sig, eftersom köparen har gjort de beräkningar som gör dem meningsfulla. I utbyte får köparen något leverantören vill ha: en fryst konfiguration, en fast kvantitet och ett realistiskt snarare än optimistiskt fönster.
Avvägningarna är de vanliga, och exemplet gör dem konkreta. En snävare första våg ger schemaläggningssäkerhet men kostar ett bredare sortiment i butiken. En fast volymbeställning ger en bättre plats i produktionen men kostar köparens flexibilitet när kanalens efterfrågan förändras. En tidigare produktionsstart ger ett buffertlager men binder upp rörelsekapital. Den totala kostnaden för arrangementet är enhetspriset plus reserven för returer plus kostnaden för dokumentationsvägen plus det lager som hålls mot en produktionsplan som köparen inte styr, och i ett fall som detta är det sistnämnda vanligtvis den största posten i modellen. De fallgropar som är värda att nämna är de som exemplet redan hittat: en prisnivå som angivits för en konfiguration men tillämpas på tre, ett byte av produktlinje som aldrig ingick i offerten och en exponering för komponentbrist som upptäcktes sent.
En köpare som vill veta hur planen ska utvärderas, snarare än hur den ska försvaras, bör gå tillbaka till de nio frågorna ovan och ställa dem till en andra leverantör i samma ordning. Hur två fabriker ska jämföras handlar inte om vilken av dem som lät mer säker, utan om vilken av dem som gav svar närmare varandra.
Prisnivån kommer med en härledning, en produktionsplan och ett byte av produktlinje
Vi kommer att ange en prisnivå med sin enhet, sin period, sin härledning, sin produktionsplan och sitt antagande om byte av produktlinje för en angiven konfiguration, månad och kvantitet, och vi visar antalet produktionslinjer, skiftschemat och cykeltiden bakom den. Vi anger de inköpta komponenter som kan begränsa produktionen, med leveranstid för varje komponent, och vi anger den åtagande belastningen under produktionsmånaden, eftersom en prisnivå utan belastning inte går att använda.
Vi kommer inte att publicera en fast daglig produktionssiffra, ett antal produktionslinjer, ett skiftschema, en felandel, en omarbetningsandel eller en kapacitetssiffra för hela sortimentet, och vi kommer inte att lämna en sådan siffra till en köpare som inte har fastställt konfiguration och månad. Alla dessa är beroende av produktionsmixen och den aktuella orderboken, så en publicerad siffra skulle vara korrekt för en konfiguration som inte finns och missvisande för den som gör det. Vi kommer inte att ange ett representativt sortiment, och vi kommer inte att skriva in en siffra i en plan som inte kan spåras tillbaka till en dokumentation.
Vad vi gör är att ta ett program av denna typ och returnera den plan som hör till det: produktionsfönstret, räknat bakåt från datumet varorna måste finnas i lager, prisnivån med sin härledning, produktionsplanen, antagandet om byte av produktlinje för produktionssekvensen och de komponenter som kan begränsa produktionen. Varje enskild av dessa siffror anges tillsammans med de förutsättningar den beror på, och det är det som gör planen användbar i ett schema och inte bara lugnande. Avsnittet om logistik täcker den del av planen som ligger efter produktionen.
Relaterad läsning
Skicka konfigurationen, kvantiteten och månaden, så returnerar vi planen med alla antaganden utskrivna i den.


