
La capacità produttiva di smart glasses è il tipo di numero facile da descrivere e difficile da cui Pianificare, e il modo più rapido per capire cosa lo rende pianificabile è osservare un caso in cui la pianificazione fallisce. Si tratta di un caso ipotetico, non di un progetto per un cliente: l’acquirente, la quantità, il mercato e le date sono costruiti per illustrare un metodo e non descrivono alcun ordine reale. L’esempio mostra la sequenza di decisioni che trasforma un prezzo unitarioPreventivo in un calendario che viene rispettato, nonché il punto in cui la pianificazione smette di chiudersi e deve essere modificata. Il testo è rivolto al responsabile degli acquisti lato brand, all’acquirente del canale e all’importatore che ha una data di lancio e una quantità e deve stabilire se le due cose siano compatibili. La sezione sulla valutazione della capacità produttiva illustra lo stesso metodo dal punto di vista della fornitura, mentre la sezione sulla valutazione dei campioni descrive il passaggio di approvazione compreso tra il preventivo e il piano.
Un piano completo della capacità produttiva di smart glasses, dall’inizio alla fine
Il programma ipotetico e il motivo di questa impostazione
Il programma costruito prevede il lancio in un canale europeo di tre configurazioni di fotocamera, ordinate come un unico programma e consegnate in un’unica spedizione. Le tre configurazioni sono state scelte perché sono realmente diverse, anziché essere tre varianti di colore dello stesso prodotto: un modello entry da otto megapixel con ricarica magnetica, telaio interno rimovibile e marcatura IP54; un modello entry da tredici megapixel con ricarica magnetica, lo stesso telaio rimovibile e la stessa marcatura IP54; e un modello entry da otto megapixel fornito con una custodia di ricarica pieghevole da milletrecentocinquanta milliampere-ora di capacità. I primi due sono pubblicati nel catalogo con una batteria da duecentosessanta milliampere-ora e un’autonomia di cinque-otto ore; il terzo è pubblicato con una batteria da duecentosessantacinque milliampere-ora e un’autonomia di circa sette ore ed è l’unico modello della gamma per cui viene indicato il peso: centocinquantotto grammi per gli occhiali stessi, custodia pieghevole esclusa.
Questa combinazione è importante perché le tre configurazioni non richiedono lo stesso impegno. Due utilizzano la ricarica magnetica e una no; inoltre, per quattro delle undici voci con fotocamera, il catalogo pubblicato non riporta alcun metodo di ricarica, il che significa che la modalità di ricarica di una configurazione è una domanda che l’acquirente deve porre, anziché una specifica che può presupporre. Le tre configurazioni si collocano inoltre a due diversi livelli di risoluzione, e il livello di risoluzione è uno dei motivi per cui la fase di test non è costante per tutta la gamma.
Anche le quantità sono state costruite e sono volutamente sbilanciate: quarantamila unità della prima configurazione, sedicimila della seconda e quattromila della terza. In totale sessantamila. Lo sbilanciamento è realistico, perché la configurazione con cui l’acquirente lancia normalmente il prodotto è quella con una posizione fornitiva più semplice, mentre quella aggiunta in seguito è di norma quella con il lead time più lungo.
Le ipotesi da cui parte il caso pratico
Cinque ipotesi sostengono l’esempio e sono presentate inizialmente perché un caso pratico che nasconde le proprie ipotesi insegna la lezione sbagliata.
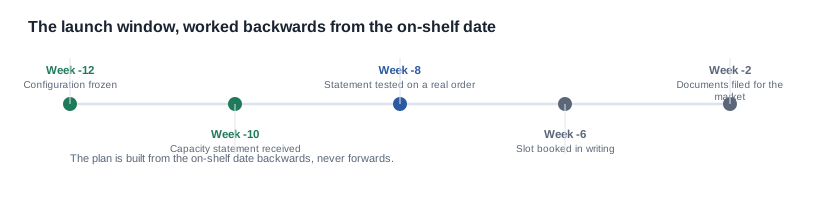
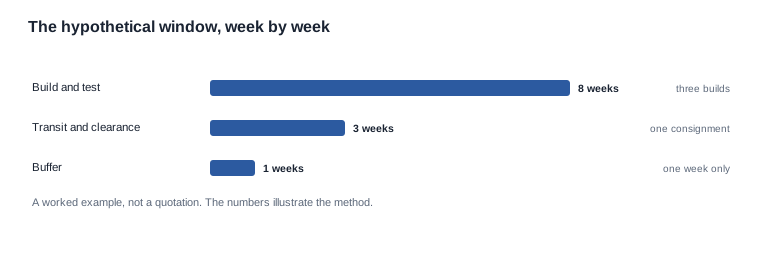
La data di esposizione sugli scaffali è fissata. Il canale ha già impegnato una finestra di lancio e la merce deve trovarsi nel magazzino del venditore quattro settimane prima dell’apertura di tale finestra, il che colloca l’intero periodo operativo a dodici settimane dalla congelazione della configurazione alla data di esposizione sugli scaffali.
L’ordine è una sola spedizione. Nessuna spedizione frazionata, nessuna consegna parziale, perché una divisione modifica il calcolo logistico e la posizione doganale e offusquerebbe il punto centrale dell’esempio.
La finestra di produzione è di otto settimane. Dodici settimane meno due settimane di transito e una settimana di margine lasciano otto settimane di produzione e test, equivalenti, a sei giorni lavorativi a settimana, a quarantotto giorni lavorativi.
Il fornitore propone un intervallo, non una cifra. Tra novecento e millequattrocento unità al giorno per la gamma con fotocamera, sulla base dichiarata di linee, turni e tempo ciclo, con un carico impegnato che occupa una linea dell’edificio nella seconda metà del mese.
Il ritmo di rilascio viene richiesto separatamente. L’acquirente non accetta il ritmo di produzione come risposta, perché una data di spedizione dipende dalle unità che sono state completate, testate, imballate e sdoganate, non da quelle semplicemente assemblate.
Una volta fissate queste cinque ipotesi, è possibile calcolare il ritmo richiesto. Sessantamila unità in quarantotto giorni lavorativi corrispondono a milleduecentocinquanta unità al giorno. L’intervalloPreventivato va da novecento a millequattrocento. Il requisito dell’acquirente si colloca tra il punto medio e il limite superiore, ed è la prima condizione che il piano deve soddisfare.
Costruzione a ritroso della finestra a partire dalla data di esposizione sugli scaffali
Che cosa indica il calcolo sul limite inferiore
La cifra pianificata è il limite inferiore dell'intervallo, perché un programma che pianifica sul valore medio sta pianificando un numero che nessuno ha misurato. A novecento unità al giorno, quarantotto giorni lavorativi producono quarantatreimiladuecento unità. Il requisito è di sessantamila unità. Il deficit è di sedicimilacinquecento unità, pari a quasi un quarto dell'ordine.
Anche pianificando sul valore medio dell'intervallo non si risolve il problema. A circa millecentocinquanta unità al giorno, la finestra produce cinquantacinquemiladuecento unità, ancora insufficienti. Solo una frequenza pari o superiore a milleduecentocinquanta unità chiude la finestra, e tale frequenza si colloca nel terzo superiore dell'intervallo indicato, al di sopra del suo punto medio. Un piano che si chiude solo quando la fabbrica consegna output vicino al limite superiore del proprio intervallo non è un piano: è una previsione con la parola piano.
Questa è la prima lezione dell'esempio, riguarda la forma della risposta più che la fabbrica. Un intervallo indicato non è un piano, e un tasso richiesto che ricade nel terzo superiore di un intervallo è un avvertimento che il piano si baserà sulla speranza.
Il tasso di rilascio e l'ubicazione reale del deficit
Si tratta quindi di richiedere il tasso di rilascio all'interno dell'intervallo indicato, ed è qui che il deficit diventa spiegabile. Sulla configurazione costruita, una parte significativa della giornata lavorativa viene assorbita dalla fase di test, dal montaggio della custodia per l'entry in uscita con custodia pieghevole e dalla coda davanti al banco di rilascio. Il tasso di rilascio si colloca quindi al di sotto del tasso di produzione, e la differenza non è dovuta all'arrotondamento.
La conseguenza pratica è che il deficit di sedicimilacinquecento unità non è un problema di capacità produttiva della fabbrica. La fabbrica potrebbe avere le linee necessarie. Il problema è che linee, banchi di test e finestra di rilascio, insieme, non riescono a far transitare sessantamila unità in quarantotto giorni, e il calcolo che chiude il piano deve includere la fase di rilascio, non solo quella di montaggio.
Le tre decisioni che determinano il risultato
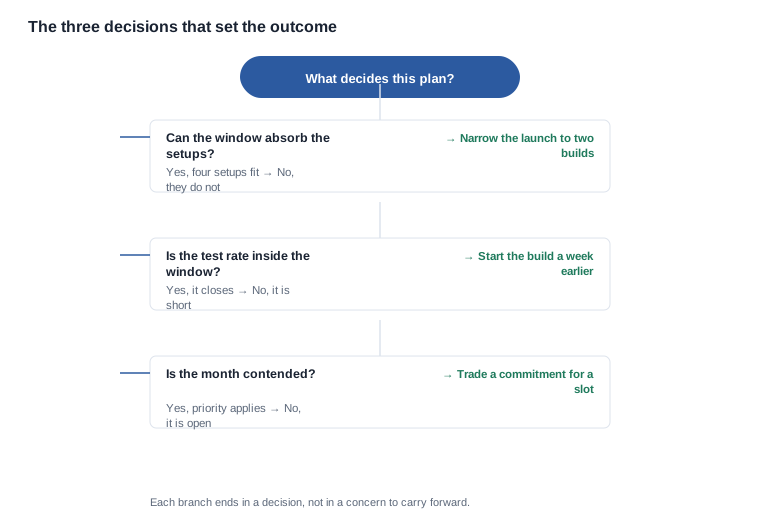
A questo punto l'esempio presenta tre opzioni, ognuna delle quali influenza in modo diverso qualcosa a cui l'acquirente tiene.
Ridurre il primo lotto. Spostare la configurazione da tredici megapixel dal lancio a un secondo lotto. Il primo lotto diventa di quarantaquattromila unità, che a novecento unità al giorno per quarantotto giorni rientrano ampiamente nel limite inferiore dell'intervallo, con una serie di configurazioni ridotta e un onere di setup ridotto allo stesso tempo. Il costo è che il lancio non avrà un'opzione da tredici megapixel disponibile sugli scaffali nella prima finestra, e il canale costruito attorno a un'apertura ampia perderà parte della propria offerta.
Anticipare l'inizio della produzione. Eliminare il buffer di una settimana dalla finestra e prolungare la produzione a nove settimane, cioè cinquantatre giorni lavorativi. Quarantaquattromila unità a novecento unità al giorno vengono completate ampiamente, e anche il primo lotto di sessantamila unità viene completato con un tasso di millecentoundici unità al giorno, interno all'intervallo. Il costo è che il buffer non è più disponibile e ogni successivo ritardo si ripercuote direttamente sulla data di disponibilità sugli scaffali.
Suddividere l'ordine. Due consegne, prima quelle con le configurazioni più complesse, il che permette al programma di iniziare a vendere prima che l'intero ordine sia disponibile. Il costo è quello che l'esempio aveva escluso inizialmente: la suddivisione modifica la logistica, lo sdoganamento e il modo in cui la carenza si manifesta se è la seconda spedizione a arrivare in ritardo.
Nell'esempio costruito l'acquirente combina la prima e la seconda opzione, che è la forma abituale della risposta: ridurre il primo lotto e anticipare di una settimana l'inizio per mantenere una parte del buffer. Il risultato è un piano che si chiude al limite inferiore dell'intervallo indicato, con due settimane di margine anziché una.
Test del piano rispetto a un ordine reale
Dove le affermazioni si sono rivelate valide e dove no
Il piano corretto viene quindi testato rispetto a un ordine reale, perché è il passaggio che intercetta un numero su cui nessuno aveva pensato di verificare. L'acquirente prende l'ordine più recente di dimensioni simili che ha effettuato presso questo fornitore, sostituisce la nuova serie di configurazioni e la nuova finestra di produzione e applica a quest'ultimo le cifre dichiarate dal fornitore stesso.
Ne emergono due aspetti. Il primo è che la tariffa giornalera indicata vale per un’unica configurazione operativa per un periodo prolungato, proprio come suggeriva la base di calcolo, e che il valore è quindi utilizzabile. Il secondo è che i quattro cambi di configurazione della prima ondata non erano previsti nella tariffa indicata dal fornitore, poiché la tariffa era stata calcolata per una configurazione per volta. Ogni cambio richiede tempo durante il quale non vengono prodotti pezzi vendibili, e quattro cambi all’interno di una finestra di quarantotto giorni costituiscono una riduzione significativa, non un arrotondamento.
È il punto in cui un piano basato sull’intervallo indicato smette di corrispondere al piano che verrà effettivamente attuato, ed è esattamente il punto che una verifica formale dovrebbe individuare. La correzione consiste nel richiedere che il tempo di cambio venga indicato per la specifica sequenza produttiva: una domanda a cui il fornitore può rispondere e che il preventivo originale non aveva posto.
Le domande da formulare, nell’ordine dell’esempio
La procedura è utile solo se l’acquirente può ripeterla, perciò le domande sono elencate qui nell’ordine in cui sono state effettivamente poste. L’ordine ha permesso alle risposte di costruirsi l’una sull’altra ed è il motivo per cui lo stesso fornitore può essere successivamente confrontato con un altro.
- Qual è la finestra produttiva, calcolata a ritroso dalla data in cui la merce deve essere disponibile a magazzino?
- Qual è la tariffa giornaliera richiesta per quella finestra, una volta fissata la configurazione?
- Qual è la tariffa che verresti indicata, con la relativa unità, il periodo, la base di calcolo e la sua derivazione?
- Qual è la velocità di rilascio all’interno di tale intervallo, per questa configurazione, su queste linee?
- Quali componenti acquistati potrebbero limitare la produzione a un valore inferiore e quali sono i loro tempi di consegna?
- Qual è il carico impegnato su queste linee nel mese di produzione?
- Quanto dura un cambio per questa sequenza produttiva e qual è la durata massima di una serie?
- Qual è lo slot previsto in un mese con scarsità di capacità e qual è la regola di priorità?
- Qual era la tariffa applicata all’ultimo ordine comparabile ed è stata confermata?
Prima di ordinare, la nona domanda è quella che trasforma l’intero esercizio da calcolo aritmetico in evidenza documentale, mentre la settima è quella che viene più spesso omessa. Un acquirente che dispone del tempo di cambio nei documenti prima della formalizzazione dell’ordine può valutare il costo di una modifica della configurazione successiva alla congelazione; chi non lo dispone deve accettarla.
Vale la pena enunciare i criteri che queste nove domande soddisfano, poiché sono quelli che l’esempio ha verificato in tutte le fasi: una tariffa riproducibile a partire dalla propria base di calcolo, una velocità di rilascio distinta dalla tariffa, un’esposizione identificata con i nomi dei componenti, un carico identificato, un tempo di cambio dichiarato, uno slot messo per iscritto e un registro di ciò che è realmente accaduto nell’ultima occasione. Se un fornitore risponde per iscritto a tutte e nove, il lavoro restante per l’acquirente è circoscritto e aritmetico. Se ne risponde a due, l’acquirente dispone di una descrizione delle capacità e deve decidere quanto rischio accettare.
La correzione e il suo costo
Dopo che il tempo di cambio viene dichiarato, la finestra viene ripianificata includendo i quattro cambi di configurazione anziché ignorarli e il piano risultante fornisce all’acquirente un valore sul quale può impegnarsi: la prima ondata di quarantaquattromila unità, prodotta attraverso quattro cambi di configurazione, si conclude entro quarantotto giorni lavorativi nella parte bassa dell’intervallo indicato.
Il costo delle correzioni merita di essere dichiarato apertamente, perché i report degli acquisti tendono a registrare soltanto il risultato finale. Il lancio ha perso, per una finestra produttiva, l’opzione da tredici megapixel: una decisione commerciale con un prezzo associato e una conseguenza sul marketing. Il piano è stato gestito con un margine di sicurezza di una settimana anziché di due, riducendo la capacità del programma di assorbire un ulteriore ritardo. Inoltre, l’impegno del fornitore è diventato specifico in un modo che prima non lo era, il che rappresenta sia un vantaggio sia un vincolo: l’ordine dipende ora da una velocità di rilascio e da un tempo di cambio messi per iscritto e verificabili, nonché da una posizione sui componenti identificata nominalmente.
L’ultimo punto collega l’esempio al rischio della catena di fornitura. La tariffa indicata presupponeva che i moduli fotocamera, le batterie e le custodie pieghevoli della terza configurazione sarebbero arrivati in tempo. L’acquirente ha chiesto quali componenti potessero limitare la produzione e ha ricevuto un elenco nominale con i relativi tempi di consegna. La terza configurazione era quella con la maggiore esposizione, perché la custodia pieghevole è un componente acquistato da un unico fornitore. È questa la condizione che l’acquirente ha portato avanti ed è la condizione che avrebbe fatto fallire il piano.
I punti critici che avrebbero fatto fallire il piano
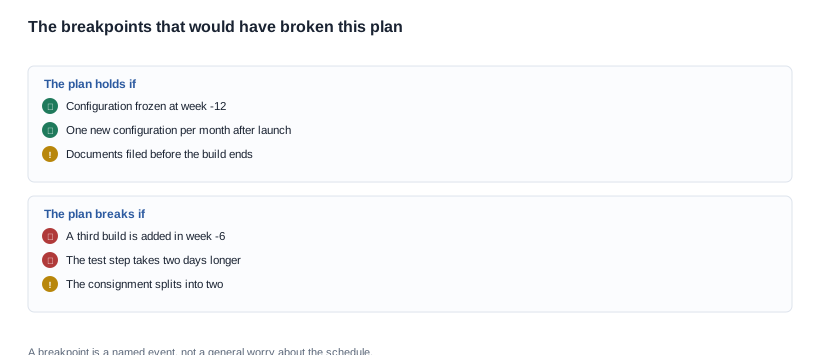
Quattro punti critici identificati
Un piano non è robusto perché ha un margine. È robusto perché sono stati identificati gli elementi che potrebbero interromperlo e ogni punto di rottura identificato ha un responsabile e una risposta.
Una terza configurazione aggiunta nella sesta settimana. Il lancio era già congelato e una nuova configurazione all'interno della finestra di produzione aggiunge un cambio di produzione non incluso nei costi e una domanda di componenti non ancora ordinata. La risposta è un punto di controllo delle modifiche con una data e una regola secondo cui ogni modifica successiva al congelamento comporta un costo di pianificazione visibile.
La fase di test che dura due giorni più del previsto. Su una finestra di quarantotto giorni, due giorni equivalgono al quattro per cento della finestra e vengono sottratti dal margine prima di ogni altra cosa. La risposta è un controllo settimanale del ritmo di rilascio rispetto al piano, un controllo economico che fornisce un segnale precoce.
La merce in consignazione che si divide in due lotti. Qui una divisione non è un inconveniente logistico, ma una modifica alla posizione doganale e al modo in cui il canale percepisce una carenza. La risposta è stabilire in anticipo la regola di divisione anziché scoprirla solo in seguito.
Il contenitore pieghevole che arriva in ritardo per la terza configurazione. La configurazione con il volume più basso nell'esempio presenta la maggiore esposizione, perché il contenitore è un componente acquistato da un'unica fonte. La risposta è richiedere per iscritto il tempo di approvvigionamento del componente e fissare la data di avvio della configurazione al momento in cui il componente è effettivamente disponibile, anziché al momento previsto dal piano.
Quello più probabile
Tra i quattro, quello più probabile è anche il più semplice: una modifica della configurazione dopo il congelamento. Il motivo è che il congelamento della configurazione è una decisione commerciale, mentre la modifica è soltanto una richiesta commerciale. Un canale chiede una variante di colore o di contenitore nella sesta settimana; la richiesta è ragionevole e di piccola entità, ma accettarla comporta un cambio di produzione che nessuno ha quantificato.
Il piano dell'esempio ha gestito questa circostanza rendendo visibile la modifica successiva al congelamento prima che venisse applicata, anziché vietandola. È la stessa disciplina che si applica alla data di lancio, al percorso della documentazione e alle opzioni della gamma di occhiali con fotocamera AI: una modifica che comporta un costo dichiarato viene valutata, mentre una modifica che non comporta alcun costo sulla carta viene data per scontata.
Che cosa insegna l'analisi dettagliata e che cosa pubblichiamo
Il metodo dimostrato dall'esempio
Cinque elementi hanno trasformato l'esempio da un intervallo di prezzi in un piano completo, e vale la pena ripeterli perché costituiscono l'intero metodo. Partire a ritroso dalla data in cui la merce deve essere disponibile in magazzino. Convertire il fabbisogno in un ritmo giornaliero prima di confrontarlo con qualsiasi altro dato. Pianificare sul limite inferiore dell'intervallo, non su quello centrale. Richiedere il ritmo di rilascio e il tempo di cambio di produzione separatamente dal ritmo di produzione, perché entrambi si collocano tra il valore indicato e la merce consegnata. Verificare infine il risultato con un ordine reale prima che l'ordine venga effettuato.
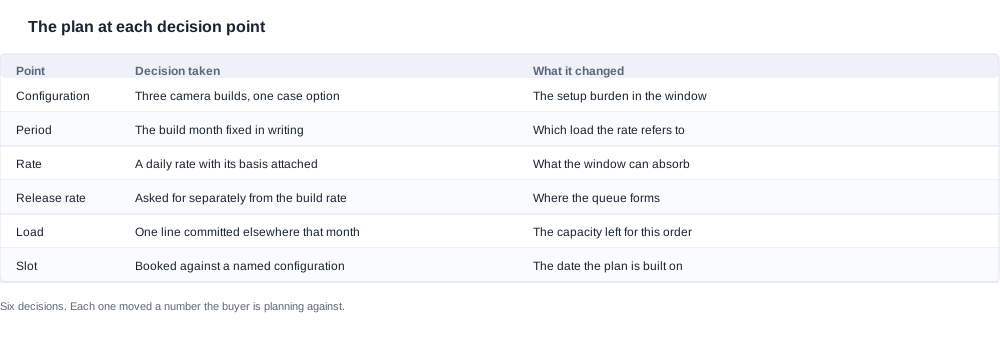
L'esempio mostra anche che cosa non è un piano. Non è un preventivo con una data in allegato, né un ritmo di produzione circondato da una finestra temporale. È un insieme preciso di decisioni relative a configurazione, volume, finestra e sequenza, ciascuna delle quali modifica un dato rispetto al quale l'acquirente sta pianificando e che può essere rivista quando qualcosa cambia.
Le condizioni commerciali generate dal piano
Un piano di questo tipo è anche l'unica base sensata per negoziare, perché trasforma una dichiarazione generale in una serie di dichiarazioni specifiche. Che cosa richiedere e che cosa concedere discendono entrambi dall'analisi dettagliata. La regola di priorità, il ritmo di rilascio, il tempo di cambio di produzione e l'esposizione identificata per i singoli componenti sono tutti elementi dei quali il fornitore può ora assumersi l'impegno, perché l'acquirente ha svolto i calcoli che li rendono significativi. In cambio, l'acquirente dispone di ciò che il fornitore desidera: una configurazione congelata, una quantità certa e una finestra realistica anziché ottimistica.
I compromessi sono quelli consueti, e l’esempio li rende concreti. Un primo lotto più ristretto garantisce certezza nei tempi, ma sacrifices l’ampiezza della gamma sugli scaffali. L’impegno a un volume fisso assicura una posizione più favorevole nel calendario, ma fa perdere all’acquirente flessibilità quando cambia la domanda del canale. Un avvio anticipato della produzione acquista un margine di sicurezza, ma assorbe capitale circolante. Il costo totale dell’accordo è rappresentato dal prezzo unitario, dalla riserva per i resi, dall’iter documentale e dall’inventario mantenuto a fronte di un calendario che l’acquirente non controlla; in un caso come questo, quest’ultimo di solito è il valore più elevato nel modello. Le criticità che vale la pena menzionare sono quelle già individuate dall’esempio: una tariffa quotata per una sola configurazione e applicata a tre, un cambio linea mai incluso nel preventivo e un’esposizione sui componenti scoperta solo tardivamente.
Un acquirente che desidera capire come valutare il piano, anziché come sostenerlo, dovrebbe tornare alle nove domande di cui sopra e porle a un secondo fornitore nello stesso ordine. Il modo per confrontare due fabbriche non dipende da quale delle due è parsa più sicura di sé, ma da quale ha prodotto risposte più solide.
La tariffa comprende derivazione, tasso di rilascio e cambio linea
Presenteremo una tariffa con la relativa unità, il periodo, la derivazione, il tasso di rilascio e l’ipotesi di cambio linea per una configurazione, un mese e una quantità specificati, mostrando il numero di linee, il regime dei turni e il tempo ciclo alla base. Indicheremo i componenti acquistati che potrebbero limitare la produzione, con il lead time di ciascuno, e comunicheremo il carico impegnato nel mese di produzione, perché una tariffa presentata senza indicare il carico non è utilizzabile.
Non pubblicheremo un output giornaliero costante, un numero di linee, un regime dei turni, un tasso di difettosità, un tasso di rilavorazione o un valore di capacità per l’intera gamma, né presenteremo una tariffa a un acquirente che non abbia definito una configurazione e un mese. Tutti questi elementi dipendono dal mix produttivo e dal portafoglio ordini in corso; pertanto, un valore pubblicato risulterebbe valido per una configurazione inesistente e fuorviante per quella reale. Non indicheremo una gamma tipica e non inseriremo un valore in un piano che non può essere ricondotto a una documentazione.
Quello che facciamo è prendere un programma di questa forma e restituire il piano corrispondente: la finestra di produzione calcolata a ritroso dalla data in cui la merce deve essere disponibile in magazzino, la tariffa con la relativa derivazione, il tasso di rilascio, l’ipotesi di cambio linea per la sequenza produttiva e i componenti che potrebbero limitare l’output. Ognuno di questi valori è accompagnato dalla condizione da cui dipende: è ciò che rende il piano utilizzabile per la pianificazione, anziché limitarsi a rassicurare. La sezione logistica copre la parte del piano successiva alla produzione.
Letture correlate
Inviate la configurazione, la quantità e il mese: vi restituiremo il piano con le relative ipotesi.


