
A capacidade de produção de smart glasses é o tipo de número fácil de descrever e difícil de usar no planejamento, e a forma mais rápida de entender o que torna esse planejamento possível é observar um caso em que ele falha. Este é um caso hipotético, e não um projeto de cliente: o comprador, a quantidade, o mercado e as datas foram criados para ilustrar um método, e nenhum deles descreve um pedido real. O que o exemplo demonstra é a sequência de decisões que transforma uma taxa cotada em um cronograma viável, além do ponto em que o plano deixa de fechar e precisa ser alterado. Foi escrito para o gerente de compras da marca, o comprador de canal e o importador que tem uma data de lançamento e uma quantidade e precisa saber se as duas coisas podem coexistir. A seção avaliação da capacidade de produção cobre o mesmo método pelo lado do fornecimento, e a seção avaliação de amostras cobre a etapa de aprovação entre a cotação e o plano.
Um plano prático de capacidade de produção de smart glasses, do início ao fim
O programa hipotético e o motivo de ser apresentado desta forma
O programa criado é o lançamento de três configurações de câmera para o mercado europeu, encomendado como um único programa e entregue em um único consignment. As três foram escolhidas porque são realmente configurações diferentes, e não três variações de cor do mesmo produto: uma entrada de oito megapixels com carregamento magnético, armação interna removível e marcação IP54; uma entrada de treze megapixels com carregamento magnético, a mesma armação removível e marcação IP54; e uma entrada de oito megapixels que acompanha um estojo de carregamento dobrável com capacidade de dozecentas miliampere-horas. As duas primeiras são publicadas no catálogo com uma bateria de duzentos e sessenta miliampere-horas e autonomia de cinco a oito horas; a terceira é publicada com uma bateria de duzentos e sessenta e cinco miliampere-horas e autonomia de aproximadamente sete horas, sendo o único modelo da linha com peso publicado: cento e cinquenta e oito gramas para as próprias glasses, sem incluir o estojo dobrável.
Essa combinação importa porque as três configurações não exigem o mesmo esforço. Duas têm carregamento magnético e uma não tem, e o catálogo publicado não registra qualquer método de carregamento para quatro das onze entradas com câmera. Isso significa que a rota de carregamento de uma configuração com câmera é uma pergunta que o comprador precisa fazer, e não uma especificação que ele pode presumir. As três também estão em dois níveis diferentes de resolução, e o nível de resolução é um dos motivos pelos quais a etapa de teste não é constante em toda a linha.
As quantidades também foram criadas de propósito, e estão deliberadamente desequilibradas: quarenta mil unidades da primeira configuração, dezesseis mil da segunda e quatro mil da terceira. Total de sessenta mil. O desequilíbrio é realista, porque a configuração com que o comprador inicia o lançamento normalmente é aquela com a situação de fornecimento mais simples, e a que é adicionada depois normalmente é a que tem o maior prazo de entrega.
As premissas a partir das quais o exemplo parte
Cinco premissas sustentam o exemplo, e são apresentadas desde o início porque um exemplo prático que oculta suas premissas ensina a lição errada.
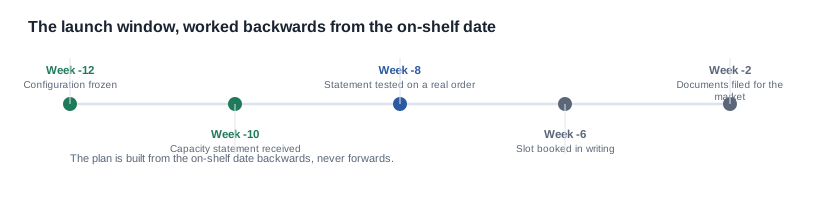
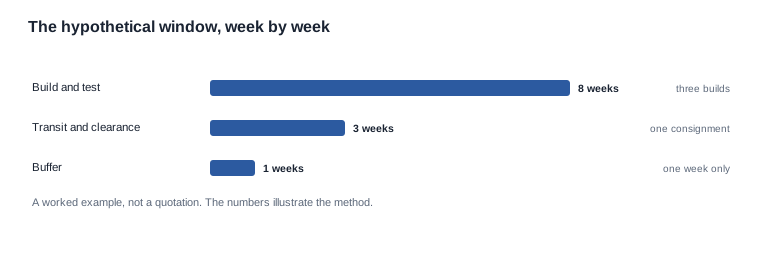
A data de exibição nas prateleiras é fixa. O canal já assumiu o compromisso com uma janela de lançamento, e as mercadorias precisam estar no warehouse do vendedor quatro semanas antes da abertura dessa janela, o que estabelece todo o período de trabalho em doze semanas, desde o congelamento da configuração até a data de exibição nas prateleiras.
O pedido é um único consignment. Sem expedição separada nem entrega parcial, porque uma divisão altera a logística e a situação aduaneira e esconderia o ponto que o exemplo está whatsappDemonstrando.
A janela de produção é de oito semanas. Doze semanas, menos duas semanas de trânsito e menos uma semana de folga, deixam oito semanas de produção e teste, o que, a seis dias úteis por semana, equivale a quarenta e oito dias úteis.
O fornecedor cota uma faixa, não um valor. Entre novecentas e mil e quatrocentas unidades por dia para a linha com câmeras, com uma base declarada de linhas, turnos e tempo de ciclo, além de uma carga comprometida que retira uma linha de produção da fábrica na segunda metade do mês.
A taxa de expedição é solicitada separadamente. O comprador não aceita a taxa de produção como resposta, porque uma data de expedição depende de unidades concluídas, testadas, embaladas e liberadas, e não de unidades montadas.
Com essas cinco premissas estabelecidas, é possível calcular a taxa necessária. Sessenta mil unidades em quarenta e oito dias úteis equivalem a mil duzentas e cinquenta unidades por dia. A faixa cotada vai de novecentas a mil e quatrocentas. A exigência do comprador fica entre o ponto médio e o topo da faixa, e essa é a primeira condição que o plano precisa suportar.
Construindo a janela de trás para frente a partir da data de exibição nas prateleiras
O que a aritmética indica sobre o limite inferior
O número do planejamento está na extremidade inferior da faixa, porque um programa que faz o planejamento pela mediana está planejando com base em um número que ninguém mediu. Com novecentas unidades por dia, quarenta e oito dias úteis produzem quarenta e três mil e duzentas unidades. O requisito é de sessenta mil. A defasagem é de dezesseis mil e oitocentas unidades, aproximadamente um quarto do pedido.
A mediana da faixa também não salva o plano. Com cerca de mil cento e cinquenta unidades por dia, a janela produz cinquenta e cinco mil e duzentas unidades, o que ainda é insuficiente. Somente uma taxa igual ou superior a mil duzentas e cinquenta unidades fecha a janela, e essa taxa fica no terço superior da faixa citada, acima do ponto médio. Um plano que só fecha quando a fábrica entrega próxima ao topo da sua própria faixa não é um plano; é uma previsão com a palavra “plano” anexada.
Esta é a primeira lição do exemplo, e é uma lição sobre o formato da resposta, não sobre a fábrica. Uma faixa citada não é um plano, e uma taxa exigida que fica no terço superior de uma faixa citada é um aviso de que o plano será construído sobre a expectativa.
A taxa de liberação e onde reside realmente a defasagem
O passo seguinte é solicitar a taxa de liberação dentro da faixa citada, e é aqui que a defasagem se torna explicável. Na configuração definida, uma parte significativa do dia de trabalho é consumida pela etapa de teste, pela montagem da caixa na entrada que inclui uma caixa dobrável e pela fila diante da bancada de liberação. Portanto, a taxa de liberação fica abaixo da taxa de produção, e a diferença não é um erro de arredondamento.
A consequência prática é que a defasagem de dezesseis mil e oitocentas unidades não é um problema de capacidade da fábrica. A fábrica pode até ter as linhas. O problema é que as linhas, as bancadas de teste e a janela de liberação, juntas, não conseguem processar sessenta mil unidades em uma janela de quarenta e oito dias, e a aritmética que fecha o plano precisa incluir a etapa de liberação, não apenas a etapa de montagem.
As três decisões que determinam o resultado
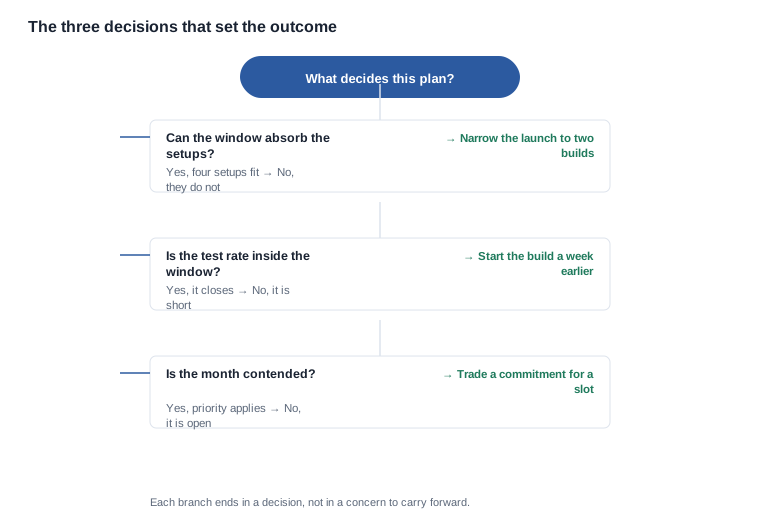
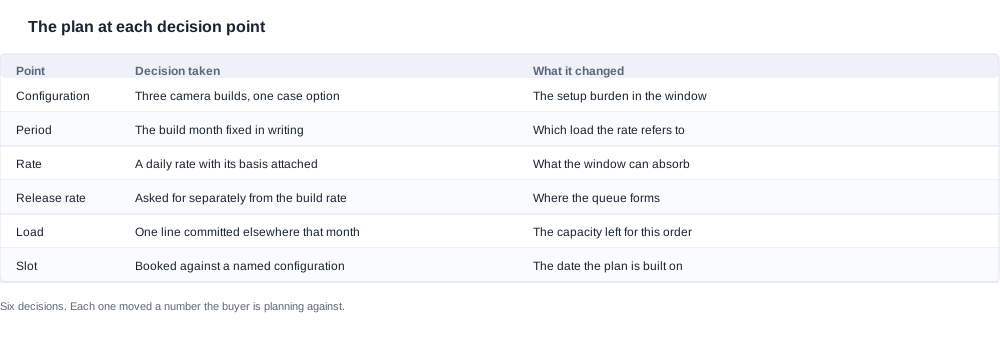
Neste ponto, o exemplo tem três opções, e cada uma altera de maneira diferente algo importante para o comprador.
Reduzir a primeira onda. Tirar a configuração de treze megapixels do lançamento e colocá-la em uma segunda onda. A primeira onda passa a ter quarenta e quatro mil unidades, o que, a novecentas unidades por dia durante quarenta e oito dias, fica confortavelmente dentro da extremidade inferior da faixa, com o conjunto de configurações reduzido e a carga de preparação diminuída ao mesmo tempo. O custo é que o lançamento não terá uma opção de treze megapixels disponível nas prateleiras durante a primeira janela, e o canal montado para uma abertura ampla perderá parte da sua variedade.
Iniciar a produção mais cedo. Retirar a margem de uma semana da janela e estender a produção para nove semanas, ou cinquenta e quatro dias úteis. Quarenta e quatro mil unidades a novecentas por dia fecham confortavelmente, e a primeira onda de sessenta mil unidades também fecha a uma taxa de mil cento e onze unidades por dia, dentro da faixa. O custo é que a margem desaparece, e qualquer atraso posterior afeta diretamente a data de disponibilidade nas prateleiras.
Dividir o pedido. Fazer dois embarques, com as configurações maiores primeiro, o que permite que o programa comece a vender antes de todo o pedido existir. O custo é o que o exemplo assumiu inicialmente: a divisão altera a logística, a liberação alfandegária e a forma como a falta será sentida se o segundo embarque for o atrasado.
No exemplo construído, o comprador adota a primeira opção e a segunda em conjunto, que é o formato usual da resposta: reduzir a primeira onda e começar uma semana mais cedo para manter alguma margem. O resultado é um plano que fecha na extremidade inferior da faixa citada, com duas semanas de folga em vez de uma.
Testando o plano com um pedido real
Onde a premissa se confirmou e onde não se confirmou
O plano corrigido é então testado com um pedido real, porque essa é a etapa que identifica um número que ninguém se deu a verificar. O comprador usa o pedido mais recente de tamanho semelhante que fez a este fornecedor, substitui o novo conjunto de configurações e a nova janela de produção e compara os números publicados pelo próprio fornecedor com o pedido.
Duas coisas decorrem disso. A primeira é que a diária declarada se mantém para uma única configuração operando durante um longo período, como sugeria a base de cálculo, e que, portanto, o valor é utilizável. A segunda é que as quatro mudanças de configuração da primeira onda não estavam incluídas na diária cotada pelo fornecedor, pois a cotação pressuponha uma configuração por vez. Cada troca de configuração consome tempo sem gerar unidades vendáveis, e quatro trocas dentro de uma janela de quarenta e oito dias representam uma dedução relevante, não um simples arredondamento.
É neste ponto que um plano elaborado com base na faixa cotada deixa de corresponder ao plano que será efetivamente executado, e é exatamente este o ponto que um teste formal deve identificar. A correção consiste em solicitar que o tempo de troca de configuração seja declarado para a sequência de produção específica, uma questão que o fornecedor pode responder e que a cotação original não levanta.
As perguntas a fazer, na ordem em que o exemplo as fez
O passo a passo só é útil se o comprador puder repeti-lo. Por isso, as perguntas estão listadas aqui na ordem em que foram efetivamente feitas. A ordem fez com que as respostas se complementassem e é a razão pela qual o mesmo fornecedor pode depois ser comparado com outro.
- Qual é a janela de produção, calculada retroativamente a partir da data em que as mercadorias precisam estar em estoque?
- Qual é a diária necessária para essa janela, depois de fixado o conjunto de configurações?
- Qual é a diária que você cotaria, com a respetiva unidade, período, base de cálculo e metodologia?
- Qual é a taxa de liberação dentro dessa faixa, para esta configuração, nestas linhas?
- Que componentes adquiridos podrían limitar a produção abaixo dessa taxa e quais são os seus prazos de entrega?
- Qual é a carga comprometida nessas linhas no mês de produção?
- Quanto tempo demora uma troca de configuração nesta sequência de produção e qual é a extensão do ciclo mais longo?
- Qual é o espaço asignado num mês com procura konkorrente e qual é a regra de prioridade?
- Qual era a diária na última encomenda comparável e manteve-se?
Antes, a nona pergunta é a que converte todo o exercício de aritmética em evidência, e a sétima é a que é mais frequentemente ignorada. Um comprador que tenha o tempo de troca de configuração nos ficheiros antes de-effectuar a encomenda pode calcular o custo de uma mudança de configuração após a congelação; um comprador que não o tenha terá de a aceitar.
Vale a pena enunciar os critérios que estas nove perguntas satisfazem, pois são eles que o exemplo testou ao longo de todo o processo: uma diária reproduzível a partir da sua base de cálculo, uma taxa de liberação distinta da diária, uma exposição a componentes identificada, uma carga identificada, um tempo de troca de configuração declarado, um espaço de produção por escrito e um registo do que aconteceu efetivamente da última vez. Se um fornecedor responder por escrito a todas as nove perguntas, o trabalho restante do comprador é limitado e aritmético. Se responder apenas a duas, o comprador tem uma descrição de capacidades e uma decisão a tomar sobre quanto risco pretende assumir.
A correção e o seu custo
Depois de declarado o tempo de troca de configuração, a janela é replaneada com as quatro mudanças de configuração incluídas, em vez de serem presumidas inexistentes, e o plano resultante proporciona ao comprador um valor que pode assumir: a primeira onda de quarenta e quatro mil unidades, produzida através de quatro mudanças de configuração, é concluída dentro de quarenta e oito dias úteis, na extremidade inferior da faixa cotada.
Vale a pena declarar claramente o custo das correções, porque os relatórios de compras tendem a registar apenas o resultado. O lançamento perdeu a opção de treze megapixels durante uma janela, uma decisão comercial associada a um preço e a uma consequência de marketing. O plano passou a ter uma margem de uma semana, em vez de duas, o que reduziu a capacidade do programa de absorver um atraso adicional. E o compromisso do fornecedor tornou-se específico de uma forma que antes não tinha, o que representa tanto um ganho como uma limitação: a encomenda depende agora de uma taxa de liberação e de um tempo de troca de configuração que foram registados por escrito e podem ser verificados, além de depender de uma situação de componentes que foi identificada.
Este último aspeto liga o exemplo ao risco da cadeia de-Abastecimento. A diária cotada pressuponha que os módulos de câmera, as baterias e as capas articuladas da terceira configuração chegariam a tempo. O comprador perguntou que componentes poderiam limitar a produção e recebeu uma lista identificada, com os respetivos prazos de entrega, e a terceira configuração era a que apresentava a maior exposição, porque a capa articulada é um artigo adquirido com uma única fonte. Esta foi a condição que o comprador manteve em aberto e que teria feito o plano falhar.
Os pontos de rutura que teriam feito o plano falhar
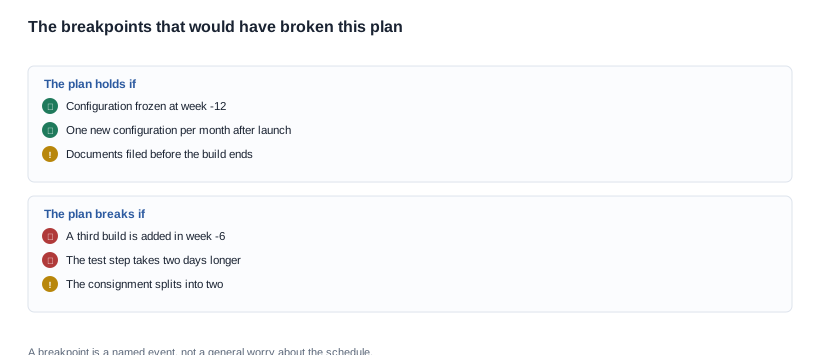
Quatro pontos de rutura identificados
Um plano não é robusto por ter uma reserva. Ele é robusto porque os fatores que poderiam inviabilizá-lo foram identificados, e cada ponto de quebra identificado tem um responsável e uma resposta.
Uma terceira configuração acrescentada na sexta semana. O lançamento já estava congelado, e uma nova configuração dentro da janela de produção acrescenta uma troca que não foi orçamentada e uma demanda de componentes que não estava encomendada. A resposta é um ponto de controle de mudanças com uma data e uma regra segundo a qual toda alteração após o congelamento gera um custo de cronograma visível.
A etapa de teste durando dois dias a mais do que o previsto. Em uma janela de quarenta e oito dias, dois dias equivalem a quatro por cento da janela, e saem da reserva antes de qualquer outra coisa. A resposta é uma verificação semanal da taxa de liberação comparada ao plano, um controle barato que oferece um sinal precoce.
O consignamento sendo dividido em dois. Uma divisão não representa aqui apenas uma inconveniência logística; é uma alteração na situação aduaneira e na forma como uma escassez é sentida pelo canal. A resposta é definir a regra de divisão com antecedência, em vez de descobri-la depois.
O estojo dobrável chegando tarde para a terceira configuração. A configuração de menor volume no exemplo é a que tem a maior exposição, porque o estojo é um item adquirido de uma única fonte. A resposta é solicitar por escrito o prazo de entrega do componente e manter a data de início da configuração no momento em que o componente estiver realmente disponível, e não no momento previsto no plano.
O mais provável
Dos quatro, o mais provável de ocorrer é o mais simples: uma alteração de configuração após o congelamento. A razão é que o congelamento da configuração é uma decisão comercial, enquanto a alteração costuma ser uma solicitação comercial. Na sexta semana, um canal solicita uma cor ou uma opção de estojo; a solicitação é razoável e pequena, mas aceitá-la custa uma troca que ninguém orçou.
O plano do exemplo tratou disso tornando visíveis as alterações posteriores ao congelamento antes que fossem feitas, em vez de proibi-las. É a mesma disciplina que se aplica à data de lançamento, à rota da documentação e às opções da linha de óculos com câmera de IA: uma alteração com um custo declarado é uma alteração que será decidida, enquanto uma alteração que não custa nada no papel é uma alteração que será presumida.
O que o exemplo passo a passo ensina e o que publicamos
O método que o exemplo demonstra
Cinco elementos levaram o exemplo de uma faixa cotada a um plano que fecha, e vale a pena repeti-los porque constituem todo o método. Trabalhe de trás para frente a partir da data em que as mercadorias precisam estar em estoque. Converta a necessidade em uma taxa diária antes de compará-la com qualquer coisa. Planeje com base no extremo inferior da faixa, e não no meio. Solicite a taxa de liberação e o tempo de troca separadamente da taxa de produção, pois ambos ficam entre o valor cotado e as mercadorias entregues. E teste o resultado com um pedido real antes de fazer o pedido.
O exemplo também mostra o que um plano não é. Não é uma cotação com uma data anexada, nem uma taxa com uma janela desenhada ao redor. É um conjunto específico de decisões sobre configuração, volume, janela e sequenciamento, cada uma delas alterando um número que o comprador usa como referência de planejamento, e cada uma delas podendo ser revista quando algo muda.
Os termos comerciais gerados pelo plano
Um plano desse tipo também é a única base sensata para negociação, porque converte uma reivindicação geral em um conjunto de reivindicações específicas. O que solicitar e o que ceder decorrem ambos do processo passo a passo. A regra de prioridade, a taxa de liberação, o tempo de troca e a exposição identificada dos componentes são itens dos quais o fornecedor agora pode se comprometer, porque o comprador fez os cálculos que lhes dão sentido. Em contrapartida, o comprador tem algo que o fornecedor deseja: uma configuração congelada, uma quantidade firme e uma janela realista, e não otimista.
As compensações são as de sempre, e o exemplo as torna concretas. Uma primeira onda mais restrita compra certeza de cronograma e custa amplitude na prateleira. Um compromisso firme de volume garante uma posição melhor na programação e custa ao comprador flexibilidade quando a demanda do canal muda. Um início de produção mais antecipado compra folga e custa capital de giro. O custo total do arranjo é o preço unitário mais a reserva para devoluções, mais a via de documentação, mais o estoque mantido diante de um cronograma que o comprador não controla; em um caso como este, o último item costuma ser o maior número da planilha. Os riscos que vale nomear são os que o próprio exemplo já identificou: uma tarifa cotada para uma configuração e aplicada a três, uma troca de linha que nunca constou na cotação e uma exposição a componentes descoberta tardiamente.
Um comprador que queira saber como avaliar o plano, em vez de como defendê-lo, deve voltar às nove perguntas acima e formulá-las a um segundo fornecedor na mesma ordem. Como comparar duas fábricas não depende de qual delas pareceu mais confiante, mas de qual delas produziu respostas mais próximas.
A tarifa vem acompanhada de memória de cálculo, taxa de liberação e troca de linha
Vamos produzir uma tarifa com sua unidade, período, memória de cálculo, taxa de liberação e premissa de troca de linha para uma configuração, mês e quantidade específicos, além de mostrar o número de linhas, o padrão de turnos e o tempo de ciclo que a sustentam. Vamos indicar as peças compradas que podem limitar a produção, com o prazo de entrega de cada uma, e informaremos a carga comprometida no mês de produção, pois uma tarifa cotada sem carga não é utilizável.
Não publicaremos uma produção diária constante, número de linhas, padrão de turnos, taxa de defeitos, taxa de retrabalho ou número de capacidade para toda a linha de produtos, nem cotaremos esses dados a um comprador que não tenha definido uma configuração e um mês. Todos são funções da composição da produção e da carteira de pedidos atual; portanto, um número publicado seria verdadeiro para uma configuração que não existe e enganoso para a que existe. Não cotaremos uma faixa típica nem incluiremos um número em um plano que não possa ser rastreado até um registro.
O que fazemos é receber um programa de produção deste formato e devolver o plano correspondente: a janela de produção calculada de trás para frente a partir da data em que a mercadoria precisa estar em estoque, a tarifa com sua memória de cálculo, a taxa de liberação, a premissa de troca de linha para a sequência de produção e as peças que podem limitar a produção. Cada um desses números traz a condição da qual depende, e é isso que torna o plano utilizável em um cronograma, e não apenas reconfortante. A seção de logística cobre a parte do plano posterior à produção.
Leituras relacionadas
Envie a configuração, a quantidade e o mês, e devolveremos o plano com as premissas incorporadas.


