
La consistencia de calidad de las gafas inteligentes afecta al plazo de entrega a través de los puntos de control que impone al calendario de producción, y un plazo citado sin sus puntos de control es un dato que el comprador no puede utilizar. La regla práctica es breve: cada control de consistencia es una espera que suma tiempo calendario o un documento que lo reduce, y los controles que justifican su coste son los que están al principio del calendario. Una configuración congelada, una inspección de la primera unidad integrada en la producción piloto y una muestra retenida por lote cuestan pocos días, pero su omisión resulta cara. Una inspección de recepción más estricta al final de la producción cuesta pocos días, pero sale cara. El orden de estas decisiones, no el precio unitario, determina la fecha de entrega que puede comunicarse a un socio de canal. Esta página explica los puntos de control, qué espera cada uno, qué datos omite una cotización de plazo de entrega y cómo evaluar un calendario antes de pedir.
Consistencia de calidad de las gafas inteligentes y calendario de producción
La pregunta sobre el plazo de entrega que responde esta página
El lector es alguien que compra del lado de la marca: un comprador de canal o un importador que recibe un plazo de entrega en una cotización y no sabe cómo utilizarlo. El programa tiene una fecha asociada —un lanzamiento, una temporada comercial, una ventana de envío, un festival— y el plazo cotizado no encaja de forma evidente. La ansiedad rara vez se relaciona con el precio unitario y casi nunca con las especificaciones. Se debe a una fecha que no se puede mover y a una fábrica que dice que la fecha depende de la cantidad pedida y del calendario actual, lo cual no constituye una respuesta con la que un comprador pueda planificar.
Tres decisiones sustentan esa ansiedad y deben tomarse en este orden. La primera es qué controles tendrá el programa, porque un control añadido al principio del calendario y uno añadido al final tienen efectos muy distintos sobre la fecha. La segunda es dónde se asumirá el riesgo del calendario, normalmente en la inspección de recepción y la autorización final, ya que ambos se encuentran después del punto en que el coste de un retraso es más alto. La tercera es qué establece el contrato que ocurre cuando un punto de control genera un resultado no conforme, porque la alternativa a una respuesta por escrito es improvisarla, y las respuestas improvisadas son las que mueven la fecha.
El error que conviene evitar es tratar el plazo de entrega como una característica del proveedor. En esta categoría no lo es, porque el catálogo no publica ningún plazo de entrega para ninguno de los veintiocho modelos. Lo que sí publica es el tiempo de carga: hasta dos horas en veintiséis modelos y aproximadamente una hora en el D17 y el ZH12, además del método de carga, que es magnético en diecisiete modelos, Type C en siete y no se publica en cuatro modelos con cámara. Esas filas describen el trabajo al final de una línea de producción, no el tiempo transcurrido desde el pedido hasta la entrega, y un comprador que ha recibido una fecha de entrega en lugar de un calendario negocia a ciegas.
Por qué un plazo de entrega nunca es una sola cifra
En una cotización de gafas inteligentes, se denominan plazo de entrega tres intervalos distintos que se confunden constantemente. El primero es el intervalo de fabricación, desde el inicio de la producción hasta la finalización del lote. El segundo es el intervalo de calidad, desde la fabricación de la primera unidad hasta la autorización del lote, que incluye todos los puntos de control y todas las retrabajos que estos provocan. El tercero es el intervalo de entrega, desde la autorización hasta la llegada, que incluye el embalaje, la reserva del transporte, los trámites aduaneros y el transporte terrestre.
Si un proveedor cita el primer intervalo cuando el comprador está planificando con el tercero, no está engañándolo; son objetos simplemente distintos, y solo el segundo es el que controla el programa de consistencia. Por eso «cómo afecta la calidad al plazo de entrega» tiene una respuesta precisa: afecta al intervalo de calidad, no directamente al intervalo de fabricación, y solo alcanza al intervalo de entrega a través de la documentación de autorización y del retrabajo que provoca un punto de control no conforme.
Hay una segunda razón por la que el número parece inestable. El plazo de entrega indicado para un Primer Pedido corresponde a un programa de producción distinto del indicado para un pedido repetido, porque el primer pedido incluye la preparación: la hoja de configuración, la prueba del diseño gráfico, la prueba del embalaje, la fabricación de la primera unidad y la primera ronda de revisión; el pedido repetido no incluye nada de eso. Quien compara la cotización de un primer pedido con la de un pedido repetido, o con la cotización de un pedido repetido de la competencia, está comparando dos objetos distintos y saca una conclusión sobre la fábrica que el proceso de esta no permite.
Las etapas que se encuentran en la ruta crítica
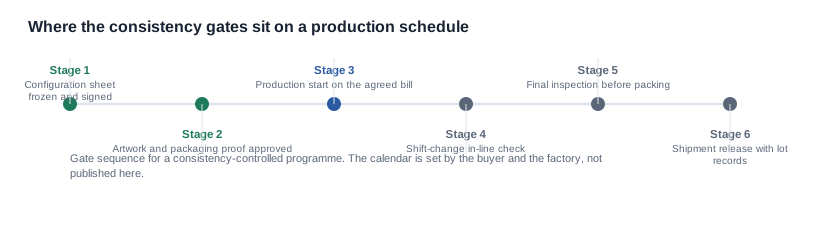
El siguiente calendario es el conjunto estándar de etapas de control de la consistencia para un programa con un modelo de cámara, en el orden en que se producen. Está organizado deliberadamente de modo que las etapas que pueden comprimirse a bajo coste aparecen primero y las que son más costosas de comprimir, al final.
Primera etapa: la configuración congelada
Esta es la etapa más económica de la lista y la que más veces se omite. Antes de iniciar la producción, el comprador y la fábrica acuerdan qué incluye la unidad: la batería, la opción de estuche, la interfaz de carga, el color, la versión del firmware, el embalaje y los accesorios. Cada uno de ellos es una variable publicada en el catálogo y cada uno ofrece la posibilidad de que dos unidades con la misma denominación de modelo sean distintas.
El catálogo lo ilustra con tres ejemplos fáciles de comprobar. El L2 Utral se publica con dos opciones de estuche, de 900 mAh y 1400 mAh, por lo que «el L2 Utral» no constituye una especificación hasta que se indica el estuche. El V03 Pro se publica en tres colores y el V06 en cuatro, de modo que un plan de dos colores representa dos configuraciones, no una. Y los cuatro modelos de cámara cuyo método de carga no se publica —el MT6 y el L1 Pro, y el CY03 y el CY05— son cuatro modelos en los que el accesorio de carga debe especificarse con palabras en lugar de leerse de una línea. Una etapa que puede completarse en una tarde elimina del calendario la mayor fuente de variación, ya que un lote que debe retenerse porque la opción de estuche era ambigua deberá retenerse de nuevo si el emparejamiento se detecta en la inspección final.
Segunda etapa: la primera unidad
La comprobación de la primera unidad responde a una pregunta: ¿la unidad que la fábrica está a punto de fabricar coincide con la unidad que el comprador aprobó? Conviene realizar pronto esta comprobación, porque una revisión de la primera unidad efectuada después del lote piloto ya ha consumido el lote piloto.
La economía es el motivo por el que se adelanta. Una primera unidad fabricada dentro del lote piloto cuesta una unidad y un técnico. La misma comprobación realizada en el primer envío de un pedido de producción cuesta todo el envío, porque el pedido queda retenido hasta que se evalúa el resultado. Esa es la diferencia entre un retraso medido en horas y otro medido en todo el ciclo de producción, y es la forma más habitual en que un programa de consistencia alarga discretamente la fecha de entrega.
Las filas publicadas definen con qué debe coincidir la primera unidad, porque cada modelo de cámara tiene un conjunto fijo de características publicadas: un nivel de resolución, una capacidad de batería, una interfaz de carga o la ausencia explícita de esta, una opción de estuche y una banda de autonomía publicada. La batería de 290 mAh del L1 Pro y del L2 Utral, del CY03 y del CY05; la de 265 mAh del MT6; la de 220 mAh del V03 Pro y el MT5, y el V03; la de 260 mAh del S7 y el V06, y el KY06. Ocho modelos se sitúan en el nivel de 8 MP y tres en el de 13 MP. Comprobar una primera unidad frente al nivel incorrecto equivale a aprobarla aunque no sea la unidad que el comprador quería.
Tercera etapa: la comprobación en línea
La comprobación en línea consiste en tomar una muestra pequeña durante la producción, en lugar de al final. Su valor no es estadístico, sino temporal. Una comprobación realizada en el cambio de turno indica a la fábrica si merece la pena continuar con el resto de la producción, mientras que una comprobación efectuada únicamente al final solo le dice qué ha fabricado ya.
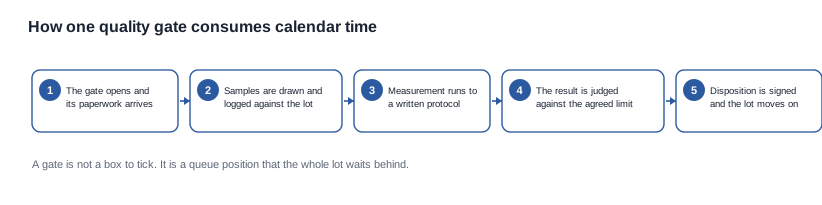
Una etapa de control no es una casilla que deba marcarse. Es una posición en una cola a la que espera todo el lote, y los cinco pasos que la integran —la recepción de la documentación, la toma y el registro de las muestras, la medición conforme a un protocolo escrito, la evaluación del resultado frente a un límite y la firma de la disposición— explican por qué una etapa descrita como «rápida» todavía puede retrasar la entrega varios días.
Esta es la fase más sensible, la que más depende de la regla de aceptación, ya que la regla debe existir antes de que la comprobación tenga sentido. Una muestra sin un límite asignado genera una cifra, pero no una decisión; y una decisión tomada sin un límite es una negociación, no un control. Los criterios deben redactarse de antemano, lo que también explica por qué esta fase se comprime mal: redactar un límite, acordarlo y obtener el resultado llevan tiempo, y ese tiempo no desaparece si la regla se escribe tarde.
Fase cuatro: la inspección final
La inspección final es la fase más costosa y la que con más frecuencia se presupone como el control principal. No lo es. Una inspección final aplicada a un lote cuya configuración se congeló y cuya primera unidad coincidió es un paso de verificación que suele aprobarse rápidamente, porque la variación que habría causado un fallo se eliminó antes de fabricar el lote. En cambio, una inspección final aplicada a un lote cuya configuración nunca se congeló es una disputa esperando a, y la disputa se resuelve reteniendo el lote, lo que constituye el mayor riesgo aislado para el calendario.
Existe una segunda razón por la que la inspección final resulta costosa: ocurre después de haber añadido el valor. Todas las unidades del lote ya han consumido materiales y mano de obra, y un lote rechazado debe reprocesarse, reinspeccionarse y liberarse de nuevo. La pregunta práctica que debe hacerse a un proveedor no es si existe la inspección final, sino qué ocurre con el lote ante el primer fallo; y los criterios que lo determinan se establecen en la orden de compra.
Fase cinco: la documentación de salida
La última fase es la menos visible y la que con mayor frecuencia provoca un cambio de fecha sin ningún tipo de disputa. Un lote no puede liberarse sin los registros que lo vinculan con la configuración, y un registro que se compiles después del empaquetado en lugar de durante la producción se compilará tarde. Un identificador de lote, una versión de la lista de materiales, el resultado de la primera unidad, los resultados en línea y el resultado de la inspección final son cinco documentos, y cada uno debe existir antes de firmar la salida.
La disciplina que permite comprimir esta fase es mundana: recoger los registros a medida que se producen, en lugar de al final. Una fábrica que fotografía el resultado de la primera unidad y lo carga el mismo día ha ahorrado un día de seguimiento en cada lote; una fábrica que guarda la documentación en una carpeta hasta empaquetar el envío le ha añadido un día. No se trata de una carencia de capacidad, sino de un hábito, y los hábitos son la palanca más barata para el calendario de todo el programa.
Lo que queda fuera de un plazo de entrega cotizado
Las cuatro inputs que nadie incluye en la cotización
Normalmente, una cotización de plazo de entrega cubre únicamente la fabricación. Cuatro factores de la fecha de entrega se omiten sistemáticamente, y un comprador que no los haya solicitado está planificando con una cifra que no puede cumplirse.
- El intervalo de preparación. El primer pedido incluye la hoja de configuración, la prueba de arte, la prueba de embalaje y la fabricación de la primera unidad; el segundo pedido no incluye ninguno de ellos. Dos cotizaciones del mismo modelo y con la misma cantidad no son comparables si una corresponde a un primer pedido y la otra no.
- El ciclo de aprobación. Cada ronda de arte y cada ronda de embalaje constituyen un ciclo que finaliza cuando la marca responde, y la duración de ese ciclo depende del propio proceso de revisión del comprador, no de la fábrica. Un proveedor que cotiza un calendario que supone una aprobación el mismo día está cotizando un calendario que supone el comportamiento del comprador.
- La documentación de salida. Como se ha indicado, el tiempo entre el resultado final y la salida firmada corresponde a la búsqueda de documentos, y depende por completo del control de la fábrica.
- La ruta hacia el mercado de destino. La vía regulatoria del mercado de destino tiene su propio ciclo y, en la Unión Europea, se rige por la Directiva de equipos de radio (UE) 2014/53/UE. Este ciclo es una consecuencia del requisito y no es negociable, por lo que un calendario que no deje margen para él será un calendario con retraso.
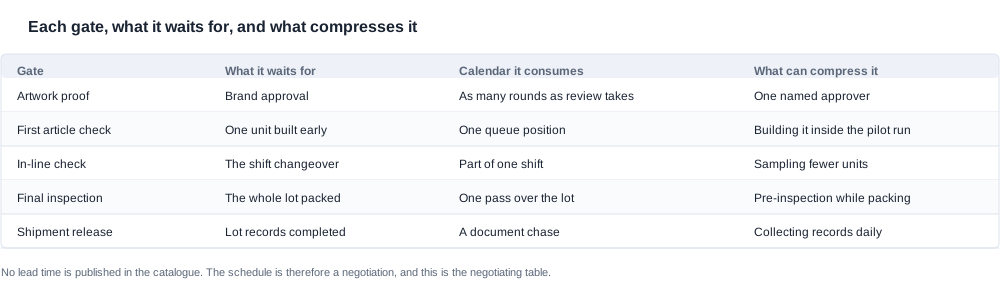
La tabla es la mesa de negociación, no una descripción. Cada fila nombra una fase, aquello que espera, el calendario que consume y el único factor que la comprime. Conviene observar que el elemento que comprime cada fila es una decisión, no una máquina. Este es el argumento que debe defenderse en una negociación del plazo de entrega: el calendario no es inmutable, pero cualquier compresión posible debe pagarse en algún punto, y corresponde al comprador decidir dónde se paga.
Interpretar un plazo de entrega frente al catálogo
El catálogo puede indicar al comprador si un calendario cotizado es coherente internamente, aunque no publique ningún calendario propio. El tiempo de carga se publica para los veintiocho modelos, por lo que el comprador puede comprobar si el plazo de producción cotizado permite completar y probar el proceso de carga en todas las unidades, y si las unidades que se envían con un estuche tienen tiempo suficiente para emparejarse e inspeccionarse. También puede indicar qué modelos son los más difíciles de programar: los cuatro modelos con cámara cuyo método de carga no se publica en absoluto, porque la logística de esa etapa debe acordarse en lugar de asumirse, y los modelos con cámara que se envían con un estuche, porque la inspección del estuche y la unidad constituye una operación independiente con un modo de fallo independiente.
Los intervalos de funcionamiento añaden una segunda comprobación. Cinco modelos con cámara se publican con un funcionamiento aproximado de siete horas, cuatro con entre cinco y ocho horas, y dos con entre seis y ocho horas. Un programa que asume una jornada completa de uso y un modelo publicado con un intervalo de cinco a ocho horas tiene un margen más amplio que un programa que asume media jornada y un modelo publicado con un funcionamiento aproximado de siete horas. Un comprador que no ha percibido ese margen no ha presupuestado las reclamaciones de campo que genera.
Comprimir un calendario sin perder el control
Las palancas que funcionan
Cuatro palancas comprimen un calendario sin debilitar el programa, y las cuatro son decisiones, no gastos. La primera consiste en adelantar los puntos de control: una inspección de la primera unidad integrada en la prueba piloto, una prueba de arte aprobada antes de la producción en lugar de después, y una hoja de configuración firmada antes de la orden de compra. La segunda consiste en realizar las revisiones en paralelo en lugar de en serie, de modo que la prueba de arte, la prueba de embalaje y la revisión de la configuración estén abiertas al mismo tiempo, en vez de una tras otra. La tercera consiste en fijar el tamaño de la muestra y el límite antes de la producción en lugar de durante ella, porque un límite acordado después de haber visto un resultado es un límite ajustado a la respuesta. La cuarta consiste en recopilar los registros a medida que se producen, que es la palanca más barata de las cuatro y la que más a menudo se deja sin aprovechar.
Vale la pena mencionar otras dos palancas porque se proponen con frecuencia. Un proveedor que ofrece omitir la inspección de la primera unidad a cambio de una fecha más temprana está ofreciendo trasladar un coste del calendario al campo, y esa operación debería rechazarse por escrito en lugar de aceptarse verbalmente. Un comprador que ofrece una prima por un intervalo más corto está comprando certeza de calendario con dinero, y el mismo dinero gastado en el control de la primera unidad normalmente aporta más, porque este control elimina retrabajos en lugar de comprimir una cola.
Las palancas que cuestan más de lo que ahorran
Tres aparentes ahorros son trampas. Aumentar el tamaño de la muestra de recepción acorta el ciclo de recepción sin Toc la variación que genera las devoluciones, por lo que aumenta el coste de recepción y no mejora la fecha de entrega. Presionar a la fábrica para que reduzca el intervalo de producción comprime una cola y aumenta el riesgo de un fallo en línea, lo que supone un retraso mayor para un lote más caro. Y acordar una fecha de expedición antes de disponer del resultado final sustituye un calendario por una esperanza, y el resultado de esa operación es una fecha que el comprador debe explicar a un socio comercial.
El principio general merece enunciarse porque se aplica fuera de esta categoría: un ahorro de calendario que elimina un control es un préstamo, y ese préstamo se repaga con retrabajos, reclamaciones y una reserva para devoluciones que alguien debe justificar. La señal de que un calendario se ha optimizado así es una inspección final que tarda más de lo debido y una primera unidad que nadie encuentra.
Modos de fallo en un calendario de producción
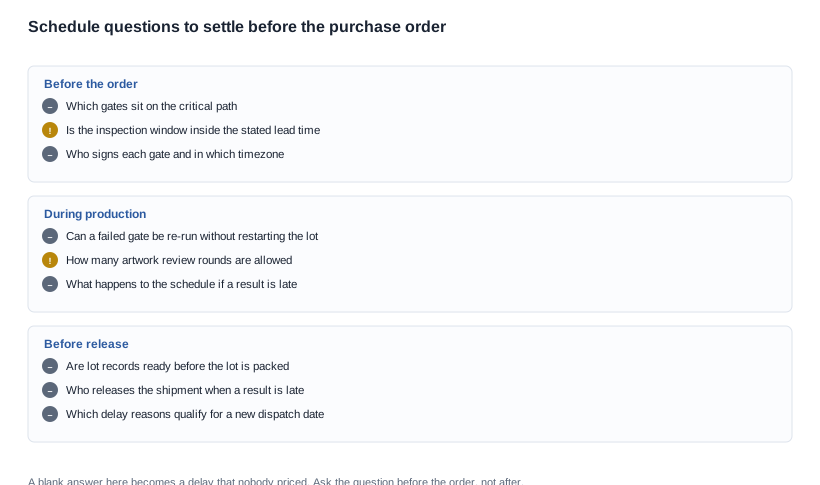
Cuatro fallos llegan al comprador como sorpresas de calendario, y cada uno puede detectarse de antemano si los criterios están por escrito. La lista de comprobación anterior recoge las preguntas que deben formularse antes de pedir, y una respuesta en blanco en cualquiera de sus líneas se convierte en un retraso que nadie ha presupuestado.
La fecha que daba por supuesta una aprobación el mismo día. El calendario de la fábrica se elaboró con una sola ronda de aprobación de arte, mientras que el proceso de revisión de la marca requirió tres. El control consiste en indicar el número de rondas de revisión permitidas en la orden de compra y designar un único aprobador, de modo que el ciclo de aprobación tenga una duración definida.
La retención que nunca se planificó. Si falla el resultado de la primera pieza, se retiene el lote y no existe ninguna regla escrita sobre qué hacer a continuación, por lo que la reinspección y el retrabajo se improvisan. El control consiste en incluir en el pedido la regla para el primer fallo: qué se vuelve a probar, cuántas unidades y cuál es la nueva fecha de expedición.
La documentación que llegó tarde. El lote se terminó el día acordado y el envío se retrasó tres días por un registro que podría haberse elaborado durante la producción. El control consiste en indicar desde el inicio el conjunto de registros y exigirlo junto con la liberación.
El punto de control que detuvo la línea. Una comprobación en línea falla y la fábrica detiene la línea en lugar de continuar, porque la regla no indica qué hacer con las unidades ya fabricadas. El control consiste en establecer la disposición —retrabajo, destrucción o segregación— para cada punto de fallo, de modo que un fallo detenga un lote y no una línea.
Un escenario de compra y lo que publicamos
Un calendario elaborado
El caso práctico que se presenta a continuación se creó para sustentar un argumento sobre las fechas, no para informar de unaendedor. No se identifica ningún cliente ni se reclama ningún pedido; el modelo de cámara, la fecha de lanzamiento fija, las tres rondas de arte y el único contacto de aprobación son datos supuestos, de modo que la secuencia que va desde una fecha cotizada hasta otra defendible pueda seguirse paso a paso.
Una marca tiene una fecha de lanzamiento que no puede moverse y una cotización para un modelo de cámara de 13 MP cuyo plazo de entrega solo cabe si todo ocurre exactamente como se describe. El modelo es uno de los tres del nivel de 13 MP, la batería es de 290 mAh, la autonomía publicada es de unas siete horas y el modelo es una de las opciones de 1400 mAh publicadas para el L1 Pro, el CY05 y el CY03. La marca no tiene ficha de configuración, ni paso de primera pieza, ni un proceso de revisión con tres aprobadores.
El primer paso es dividir el calendario en los tres intervalos que realmente contiene, porque la cotizaciónSpecifies el intervalo de fabricación y la marca planifica contra el intervalo de entrega. El segundo paso consiste en añadir el intervalo de preparación que omite la cotización, las tres rondas de arte y la documentación de liberación, e identificar la vía regulatoria del mercado de destino como una restricción fija, no como un supuesto. El tercer paso es definir los puntos de control: una ficha de configuración que indique la batería, el modelo, la interfaz, el color, la versión del firmware y el embalaje; una primera pieza fabricada dentro del lote piloto; una comprobación en línea al cambiar de turno; una inspección final; y un conjunto de registros recopilado a medida que avanza la producción. El cuarto paso es cotizar las compensaciones: la primera pieza dentro del lote piloto cuesta una unidad y un técnico, y elimina la posibilidad de retener todo el lote; la alternativa —una comprobación de primera pieza en el primer envío de producción— no ahorra nada y pone la fecha en riesgo. El quinto paso consiste en redactar las reglas de fallo, de modo que una comprobación en línea fallida detenga un lote y no una línea, y que una primera pieza fallida tenga una reinspección definida y una nueva fecha de expedición.
El resultado es un calendario que sobre el papel es más largo que la cotización y que en la práctica es más corto, porque la versión del programa que cabe en la fecha es la que sitúa los puntos de control donde corresponde. No fue necesario visitar la fábrica en ningún momento, y el ejercicio produjo un conjunto de acuerdos, no un conjunto de garantías.
Lo que publicamos y lo que no cotizaremos
Aquí, el calendario es una negociación y el catálogo es una especificación; no deben confundirse. Publicamos las filas de características eléctricas y de configuración exactamente como las indica el catálogo —la disponibilidad de colores, las interfaces de carga, las capacidades de las baterías, las opciones de modelo y los niveles de resolución, las franjas de autonomía publicadas, los tiempos de carga y, para un modelo, el peso de la unidad completa con sus exclusiones— y publicamos con la misma visibilidad la ausencia de plazos de entrega, tolerancias, tasas de defectos, datos de capacidad y registros de certificación. No publicamos un plazo de entrega para ningún modelo, porque depende de la cantidad del pedido, la configuración, el calendario vigente y el mercado de destino, y una cifra que depende de los cuatro factores es una conversación, no una especificación.
Las filas que no publicamos para esta categoría son estas: producción y capacidad de línea, historial de entregas puntuales, historial de defectos y retrabajos, registros de certificación de cada modelo y sus fechas de validez, números de informes de pruebas de ingressión, modelos de sensores, mediciones acústicas, clasificaciones de vida útil y el peso de cualquier modelo distinto del MT6. Cuando un modelo no tiene una cifra publicada, la respuesta que podemos dar es una pregunta para el proveedor, no una cifra nuestra. Toda programación debe recoger dos limitaciones, porque ambas se preguntan antes de realizar un pedido y no después: la marca IP54 del V06 y del S7 es una anotación de catálogo, no una afirmación respaldada por un informe, y el texto del catálogo no incluye ninguna marca CE, FCC o RoHS para ningún modelo. Ambas se resuelven solicitar documentación, y una solicitud de documentación enviada antes de la producción no adelanta la fecha.
Lo que sí podemos hacer es tomar una fecha cotizada, un modelo y un mercado de destino, y decirte qué hitos debe incluir el intervalo cotizado, cuáles de las filas publicadas debe indicar la hoja de configuración y dónde es más probable que falle la programación. El tratamiento general del tema se encuentra en el glosario de consistencia de la calidad de las gafas inteligentes, el contexto de programación está en cómo afecta la capacidad de producción al plazo de entrega y los errores más comunes se explican en errores de capacidad de producción que conviene evitar. La página principal es consistencia de la calidad de las gafas inteligentes y la gama de productos está en gafas con cámara de IA.
La acción que debes tomar ahora. Envíanos el modelo, la configuración, el mercado de destino y la fecha que debes cumplir, y te diremos qué hitos debe incluir esa fecha, cuáles de las filas publicadas debe nombrar la hoja de configuración y dónde negociar. Una programación construida con los hitos en el orden correcto vale más que una fecha cotizada más corta que se entregue más tarde.
Lecturas relacionadas
- El tratamiento general: consistencia de la calidad de las gafas inteligentes
- El contexto de capacidad y programación: cómo afecta la capacidad de producción al plazo de entrega
- Los errores más comunes: errores comunes de capacidad de producción
Envíanos el modelo, el mercado de destino y la fecha, y te mostraremos los hitos que esa fecha debe incluir: la estructura de programación detrás de la consistencia de la calidad de las gafas inteligentes, sin inventar ni un solo plazo de entrega.


