
Konsekvent kvalitet på smarta glasögon påverkar ledtiden genom de gränser den lägger på produktionsschemat, och en ledtid som anges utan dessa gränser är ett tal som köparen inte kan använda. Den praktiska regeln är kort: varje kvalitetskontroll är antingen ett stopp som lägger till kalendertid eller ett dokument som tar bort tid, och de kontroller som är värda att betala för är de som ligger i början av schemat. En låst konfiguration, en kontroll av första artikeln som byggs in i provkörningen och ett kvarvarande prov per parti kostar få dagar men är dyra att hoppa över. En strängare kontroll av inkommande material i slutet av produktionen kostar få dagar men mycket pengar. Ordningen på dessa beslut, inte enhetspriset, avgör det leveransdatum som kan ges till en kanalpartner. Den här sidan beskriver gränserna, vad varje gräns väntar på, vilka uppgifter som utelämnas i en offert på ledtid och hur du bedömer ett schema innan du beställer.
Konsekvent kvalitet på smarta glasögon och produktionsschemat
Frågan om ledtid som den här sidan besvarar
Läsaren är någon som köper på varumärkessidan, en kanalinköpare eller en importör som har en ledtid i en offert och inte vet vad som ska göras med den. Programmet har ett datum kopplat till sig — en lansering, en säsong i butik, en fraktplats, en festival — och den angivna ledtiden passar uppenbart inte. Oronheten handlar sällan om enhetspriset och nästan aldrig om specifikationen. Den handlar om ett datum som inte kan flyttas och om en fabrik som säger att datumet beror på beställningsmängden och det aktuella schemat, vilket inte är ett svar som en köpare kan planera kring.
Tre beslut ligger under den här oronheten, och de måste fattas i den här ordningen. Det första är vilka kontroller programmet ska ha, eftersom en kontroll som läggs till i början av schemat och en kontroll som läggs till i slutet har helt olika effekt på datumet. Det andra är var schemarisken ska bäras, vilket vanligtvis är kontrollen av inkommande material och den slutligafrigivningen, eftersom båda ligger efter den punkt där kostnaden för en försening är högst. Det tredje är vad avtalet säger om vad som händer när en gräns ger ett underkänt resultat, eftersom alternativet till ett skriftligt svar är ett improvisation, och improviserade svar är de som flyttar datumet.
Det fel som ska undvikas är att betrakta ledtiden som en leverantörsegenskap. I den här kategorin är den inte det, eftersom katalogen inte anger någon ledtid för någon av de tjugåtta modellerna. Det katalogen anger är laddningstid — upp till två timmar för tjugosex modeller och cirka en timme för D17 och ZH12 — samt laddningsmetoden, som är magnetisk för sexton modeller, Type C för sju och inte alls publicerad för fyra kameramodeller. De raderna beskriver arbetet i slutet av en produktionslinje, inte den förflutna tiden från beställning till leverans, och en köpare som har fått ett leveransdatum i stället för ett schema förhandlar i blindo.
Varför en ledtid aldrig är ett enda tal
Tre olika tidsintervall kallas ledtid i en offert för smarta glasögon, och de blandas ständigt ihop. Det första är tillverkningstiden, från det att tillverkningen börjar till det att partiet är klart. Det andra är kvalitetstiden, från det att den första enheten tillverkas till det att partiet frigörs, vilket omfattar alla gränser och allt omarbete som gränserna utlöser. Det tredje är leveranstiden, från frigivningen till ankomsten, vilket omfattar packning, bokning, tull och inlandstransport.
En leverantör som anger det första intervallet när köparen planerar utifrån det tredje är inte vilseledande; de två är helt enkelt olika objekt, och endast det andra är det som kvalitetsprogrammet styr. Det är därför som ”hur påverkar kvaliteten ledtiden” har ett exakt svar: den påverkar kvalitetstiden, den påverkar inte tillverkningstiden direkt, och den når leveranstiden endast via frigivningsdokumentationen och via omarbetet som ett underkänt resultat vid en gräns orsakar.
Det finns en andra anledning till att sifran känns instabil. En ledtid som anges för en första order beskriver ett annat program än en ledtid som anges för en återorder, eftersom den första ordern omfattar förberedelserna – konfigurationsbladet, korrekturen av grafiken, korrekturen av förpackningen, tillverkningen av första artikeln och den första granskningsomgången – medan en återorder inte omfattar något av detta. En köpare som jämför ett offertförslag för en första order med ett offertförslag för en återorder, eller med en konkurrents offertförslag för en återorder, jämför två olika saker och drar slutsatser om fabriken som fabrikens process inte ger stöd för.
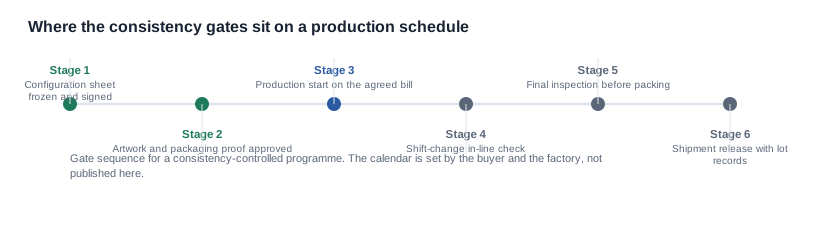
Grindarna på den kritiska vägen
Schemat nedan visar den standardmässiga uppsättningen av kvalitetsgränder för ett program med kameramodeller, i den ordning de inträffar. De är avsiktligt ordnade så att de grindar som kan komprimeras billigt kommer först och de som är dyra att komprimera kommer sist.
Grind ett: den frysta konfigurationen
Det här är den billigaste grinden i listan och den som oftast hoppas över. Innan tillverkningen börjar kommer köparen och fabriken överens om vad som ingår i enheten: cellen, alternativet för fodrall, laddningsgränssnittet, färgen, firmwareversionen, förpackningen och tillbehören. Varje enskildhet är en publicerad variabel i katalogen och varje enskildhet innebär att två enheter med samma modellbeteckning kan skilja sig åt.
Katalogen gör detta tydligt med tre exempel som är enkla att kontrollera. L2 Utral publiceras med två alternativ för fodrall, 900 mAh och 1400 mAh, så ”L2 Utral” är inte en specifikation förrän fodrallet anges. V03 Pro publiceras i tre färger och V06 i fyra, så en plan med två färger innebär två konfigurationer, inte en. De fyra kameramodeller vars laddningsmetod inte publiceras – MT6 och L1 Pro samt CY03 och CY05 – är fyra modeller där laddningstillbehöret måste specificeras i ord i stället för att läsas av från en rad. En grind som tar en eftermiddag i anspråk tar bort den största källan till variation från schemat, eftersom en parti som måste hållas kvar på grund av ett oklart alternativ för fodrall också måste hållas kvar om kombinationen upptäcks vid den slutliga inspektionen.
Grind två: första artikeln
Kontrollen av första artikeln besvarar en fråga: matchar enheten som fabriken håller på att tillverka enheten som köparen har godkänt? Det är värt att göra kontrollen i förväg, eftersom en kontroll av första artikeln som sker efter pilotkörningen redan har förbrukat pilotkörningen.
Ekonomin är skälet till att den flyttas. En första artikel som tillverkas inom pilotkörningen kostar en enhet och en tekniker. Samma kontroll som utförs på den första leveransen i en produktionsorder kostar hela leveransen, eftersom ordern hålls kvar tills resultatet har bedömts. Det är skillnaden mellan en försening som mäts i timmar och en försening som mäts i hela produktionscykeln, och det är det vanligaste sättet på vilket ett konsekventkvalitetsprogram i smyg förlänger ett leveransdatum.
De publicerade raderna anger vad första artikeln måste matcha, eftersom varje kameramodell har en fast uppsättning publicerade egenskaper: en upplösningsnivå, en cellkapacitet, ett laddningsgränssnitt eller att ett sådant uttryckligen saknas, ett alternativ för fodrall och ett publicerat driftstidsintervall. Cellen med 290 mAh i L1 Pro och L2 Utral samt CY03 och CY05, 265 mAh i MT6, 220 mAh i V03 Pro och MT5 samt V03, 260 mAh i S7 och V06 samt KY06. Åtta modeller ligger i nivån 8 MP och tre i nivån 13 MP, och en första artikel som kontrolleras mot fel nivå är en kontroll som godkänner en enhet som köparen inte ville ha.
Grind tre: kontrollen i produktionsflödet
Kontrollen i produktionsflödet är ett litet urval som tas under tillverkningen i stället för i slutet av den. Dess värde är inte statistiskt utan tidsmässigt. En kontroll som tas vid skiftbytet berättar för fabriken om det återstående produktionen är värd att fortsätta med, medan en kontroll som endast tas i slutet berättar vad fabriken redan har tillverkat.
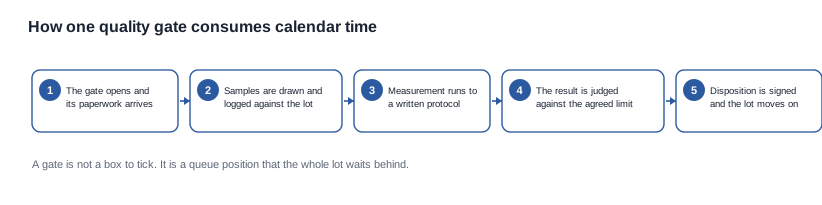
En grind är inte en ruta att bocka av. Det är en köposition som hela partiet väntar bakom, och de fem stegen i den – att dokumentationen kommer in, att prover tas och registreras, att mätningen utförs enligt ett skriftligt protokoll, att resultatet bedöms mot en gräns och att dispositionen signeras – är skälet till att en grind som beskrivs som ”snabb” fortfarande kan flytta ett leveransdatum med flera dagar.
Detta är den gate som är mest känslig för acceptanskravet, eftersom kravet måste finnas innan kontrollen blir meningsfull. Ett prov utan något gränsvärde ger ett tal men inget beslut, och ett beslut som fattats utan gränsvärde är en förhandling snarare än en kontroll. Kriterierna måste skrivas i förväg, vilket också är skälet till att denna gate komprimeras dåligt: det tar tid att ta fram ett gränsvärde, komma överens om det och få resultatet tillbaka, och ingen av den tiden försvinner om regeln skrivs sent.
Gate fyra: slutinspektionen
Slutinspektionen är den dyraste gate och den som oftast förutsätts vara den huvudsakliga kontrollen. Så är det inte. En slutinspektion som tillämpas på en sats där konfigurationen frysts och det första exemplet matchade är ett verifieringssteg som vanligen går snabbt, eftersom den variation som hade orsakat ett fel redan hade eliminerats innan satsen tillverkades. En slutinspektion som tillämpas på en sats där konfigurationen aldrig frysts är en tvist väntande att inträffa, och tvisten löses genom att satsen hålls kvar, vilket utgör schemats enskilt största risk.
Det finns ett andra skäl till att slutinspektionen är dyr: den sker efter att värdet har adderats. Varje enhet i satsen har redan förbrukat material och arbetskraft, och en underkänd sats måste omarbetas, inspekteras om och frisläppas om. Den praktiska frågan att ställa till en leverantör är inte om slutinspektionen finns, utan vad som händer med satsen vid det första felet, och kriterierna som besvarar frågan anges i inköpsordern.
Gate fem: frisläppningsdokumentationen
Den sista gate är den minst synliga och den som oftast gör att ett datum flyttas utan att någon tvist alls uppstår. En sats kan inte frisläppas utan de register som knyter den till konfigurationen, och ett register som sammanställs efter packningen i stället för under produktionen är ett register som kommer att sammanställas sent. En satsidentifierare, en version av materialförteckningen, resultatet för det första exemplet, resultaten i processen och resultatet av slutinspektionen är fem dokument, och alla måste finnas innan frisläppningen undertecknas.
Disciplinen som komprimerar denna gate är vardaglig: samla in registren när de produceras i stället för i slutet. En fabrik som fotograferar resultatet för det första exemplet och laddar upp det samma dag har tagit bort en dag av jakt på varje sats, medan en fabrik som sparar dokumentationen i en mapp tills leveransen packats har lagt till en. Detta är inte en kapacitetsbrist. Det är en vana, och vanor är den billigaste schematräknaren i hela programmet.
Vad en angiven ledtid utelämnar
De fyra faktorer som ingen tar med i offerten
En offert på ledtid omfattar normalt endast tillverkning. Fyra faktorer som påverkar leveransdatumet lämnas regelmässigt ute, och en köpare som inte har frågat om dem schemalägger mot ett tal som inte går att nå.
- Ställtiden. Den första ordern omfattar konfigurationsbladet, korrekturen av grafiken, korrekturen av förpackningen och tillverkningen av det första exemplet, medan den andra ordern inte omfattar något av det. Två offerter för samma modell i samma antal är inte jämförbara om den ena är en första order och den andra inte är det.
- Godkännandecykeln. Varje grafikomgång och varje förpackningsomgång är en cykel som slutar när varumärket svarar, och cykelns längd bestäms av köparens egen granskningsprocess, inte av fabriken. En leverantör som anger ett schema som förutsätter godkännande samma dag anger ett schema som förutsätter köparens beteende.
- Frisläppningsdokumentationen. Som tidigare nämnts är tiden mellan det slutliga resultatet och den undertecknade frisläppningen en dokumentjakt, och den ligger helt under fabrikens kontroll.
- Vägen till destinationmarknaden. Den regulatoriska vägen för destinationmarknaden har en egen cykel, och inom Europeiska unionen går den genom Radioutrustningsdirektivet (EU) 2014/53/EU. Den cykeln är en följd av kraven och är inte förhandlingsbar, så ett schema som inte lämnar utrymme för den kommer att försenas.
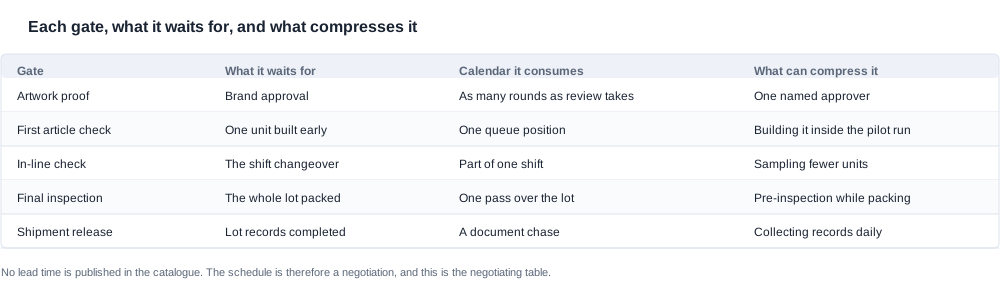
Tabellen är förhandlingsbordet snarare än en beskrivning. Varje rad anger en gate, vad den väntar på, hur mycket kalendertid den förbrukar och den enda faktor som komprimerar den, och det är värt att notera att komprimeringen i varje rad är ett beslut snarare än en maskin. Detta är argumentet som bör föras vid en förhandling om ledtid: schemat är inte fast, men varje möjlig komprimering måste betalas någonstans, och köparen bör avgöra var betalningen ska hamna.
Att tolka en ledtid mot katalogen
Katalogen kan visa en köpare om en angiven tidplan är internt sammanhängande, även om den inte publicerar någon egen tidplan. Laddningstiden publiceras för samtliga tjugoåtta modeller, så en köpare kan fråga om den angivna produktionstiden ger utrymme att slutföra och testa laddningssteget på varje enhet, och om de enheter som levereras med ett fodral har tid att kopplas ihop och kontrolleras. Den kan också visa vilka modeller som är svårast att schemalägga: de fyra kameramodellerna vars laddningsmetod inte publiceras alls, eftersom logistiken för det steget måste avtalas i stället för att antas, och de kameramodeller som levereras med ett fodral, eftersom kontroll av fodral och enhet är en separat åtgärd med en separat felhantering.
De angivna drifttiderna utgör en andra kontroll. Fem kameramodeller publiceras med cirka sju timmar, fyra med fem till åtta timmar och två med sex till åtta timmar. Ett program som antar en full arbetsskift och en modell som publiceras med fem till åtta timmar har ett bredare intervall än ett program som antar en halv skift och en modell som publiceras med cirka sju timmar. En köpare som inte har uppmärksammat intervallet har inte prissatt de fältklagomål som intervallet orsakar.
Komprimera en tidplan utan att förlora kontrollen
De åtgärder som fungerar
Fyra åtgärder kan komprimera en tidplan utan att försvaga programmet, och samtliga är beslut snarare än utgifter. Den första är att flytta kontrollpunkterna tidigare: en kontroll av första artikel som byggs in i pilotkörningen, ett korrektur godkänt före i stället för efter tillverkningen och en konfigurationsblankett som undertecknas före beställningen. Den andra är att köra granskningarna parallellt i stället för i tur och ordning, så att korrekturet, paketförslaget och konfigurationsgranskningen är öppna samtidigt i stället för det ena efter det andra. Den tredje är att fastställa urvalstorlek och gränsvärden före produktionskörningen i stället för under den, eftersom en gräns som avtalas efter att ett resultat har setts är en gräns som har anpassats till svaret. Den fjärde är att samla in dokumentationen medan den skapas, vilket är den billigaste av de fyra åtgärderna och den som oftast lämnas ogjord.
Ytterligare två åtgärder bör nämnas eftersom de ofta föreslås. En leverantör som erbjuder sig att hoppa över kontrollen av första artikel i utbyte mot ett kortare datum erbjuder sig att flytta en kostnad från tidplanen till fältet, och den avvägningen bör avböjas skriftligen i stället för att accepteras muntligt. En köpare som erbjuder ett tillägg för ett kortare intervall köper tidplanssäkerhet med pengar, och samma pengar som läggs på kontrollen av första artikel köper vanligen mer, eftersom kontrollen eliminerar omarbetning i stället för att komprimera en kö.
De åtgärder som kostar mer än de sparar
Tre skenbara besparingar är fallor. Att öka storleken på det inkommande urvalet kortar mottagningscykeln utan att påverka den variation som orsakar returerna, så mottagningskostnaden stiger utan att leveransdatumet förbättras. Att pressa fabriken för ett kortare tillverkningsintervall komprimerar en kö och ökar risken för ett fel i produktionsflödet, vilket innebär en längre försening och ett dyrare parti. Att avtala ett avgånsdatum innan slutresultatet finns ersätter en tidplan med ett hopp, och resultatet av den avvägningen är ett datum som köparen måste förklara för en distributionspartner.
Den allmänna principen bör framhållas eftersom den tillämpas även utanför denna kategori: en besparing i tidplanen som innebär att en kontroll tas bort är ett lån, och lånet återbetalas genom omarbetning, klagomål och en returavsättning som någon måste motivera. Tecknet på att en tidplan har optimerats på detta sätt är en slutkontroll som tar längre tid än den borde och en första artikel som ingen kan hitta.
Felhantering i en produktionstidplan
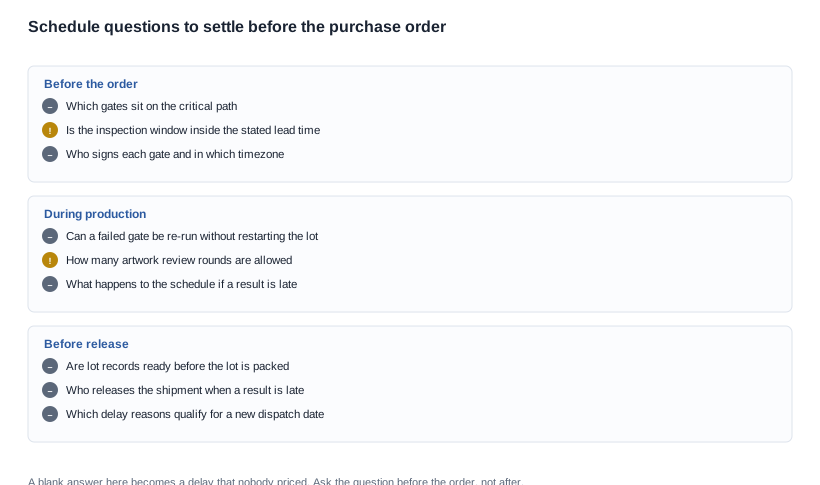
Fyra fel når en köpare som en överraskning i tidplanen, och samtliga går att se i förväg om kriterierna skrivs ner. Checklistan ovan är de frågor som bör ställas före beställningen, och ett tomt svar på någon rad blir en försening som ingen har prissatt.
Datumet som utgick från att godkännandet skulle ske samma dag. Fabrikens tidplan byggdes på ett godkännande av korrektur i en omgång, medan varumärkets granskningsprocess tog tre. Kontrollen är att ange antalet tillåtna granskningsomgångar i beställningen och att utse en godkännare, så att godkännandecykeln har en definierad längd.
En kvalitetssäkring som aldrig planerades för. Om resultatet från en första kontroll misslyckas spärras partiet, och det finns ingen skriven regel för vad som händer härnäst. Återinspektionen och omtillverkningen improviseras därför. Kontrollen är att skriva in regeln för ett första misslyckande i ordern: vad som ska testas om, hur många enheter och vilket nytt leveransdatum som gäller.
Papperarbetet som kom för sent. Partiet färdigställdes den avtalade dagen, men leveransen förskjuts tre dagar på grund av en dokumentation som hade kunnat tas fram under produktionen. Kontrollen är att ange dokumentunderlaget från början och kräva att det medföljer vid frigörningen.
Spärren som stoppade produktionslinjen. En kontroll under produktionen misslyckas och fabriken stoppar linjen i stället för att fortsätta, eftersom regeln inte anger vad som ska hända med de enheter som redan tillverkats. Kontrollen är att ange åtgärden — omtillverkning, skrotning eller avsöndring — för varje felkontroll, så att ett misslyckande stoppar ett parti i stället för en produktionslinje.
En inköpsscenario och vad vi publicerar
En tidsplan som arbetats igenom
Det genomförda exemplet nedan skapades för att bära ett resonemang om datum, inte för att redovisa ett uppdrag. Ingen kund anges och ingen order påstås; kameramodellen, det fastställda lanseringsdatumet, de tre grafiska rundorna och den enda godkännande kontakten är antaganden, så att sekvensen från ett offereratum till ett försvarsbart datum kan följas steg för steg.
En varumärke har ett lanseringsdatum som inte kan flyttas och en offert på en kameramodell med 13 MP vars ledtid endast håller om allt går exakt enligt beskrivningen. Modellen är en av de tre i 13 MP-kategorin, batteriet är 290 mAh, den publicerade drifttiden är cirka sju timmar och fodralet är ett av de 1400 mAh-alternativ som publicerats för L1 Pro, CY05 och CY03. Varumärket har ingen konfigurationsspecifikation, inget steg med första kontroll och en granskningsprocess med tre godkännare.
Det första steget är att dela upp tidsplanen i de tre intervall som den faktiskt innehåller, eftersom offerten avser tillverkningsintervallet medan varumärket planerar mot leveransintervallet. Det andra steget är att lägga till det installationsintervall som offerten utelämnar, de tre grafiska rundorna, frigöringsdokumentationen och att ange den regulatoriska vägen för destinationsmarknaden som en fastställd begränsning i stället för ett antagande. Det tredje steget är att fastställa uppsättningen av kontrollpunkter: en konfigurationsspecifikation som anger batteri, fodral, gränssnitt, färg, firmwareversion och förpackning; en första kontroll som utförs inom pilotproduktionen; en kontroll under produktionen vid skiftbyte; en slutinspektion; och ett dokumentunderlag som samlas in löpande under produktionen. Det fjärde steget är att prissätta avvägningarna: en första kontroll inom pilotproduktionen kräver en enhet och en tekniker men tar bort en möjlig spärrning av hela partiet; alternativet — en första kontroll på den första produktionsleveransen — sparar ingenting och riskerar datumet. Det femte steget är att skriva misslyckandereglerna, så att ett misslyckande under produktionen stoppar ett parti i stället för en produktionslinje och ett misslyckat resultat från den första kontrollen har en definierad återinspektion och ett nytt leveransdatum.
Resultatet är en tidsplan som är längre på papper än offerten och kortare i praktiken, eftersom den version av programmet som håller datumet är den där kontrollpunkterna sitter på rätt ställen. Inget fabriksbesök behövdes någonstans, och det övningen resulterade i var ett antal överenskommelser, inte ett antal löften.
Vad vi publicerar och vad vi inte kommer att offerera
Här är tidsplanen en förhandling och katalogen en specifikation, och de två ska inte förväxlas. Vi publicerar de elektriska raderna och konfigurationsraderna exakt som katalogen anger dem — färgtillgängligheten, laddningsgränssnitten, batterikapaciteterna, fodralalternativen och upplösningsnivåerna, de publicerade drifttidsintervallen, laddtiderna och, för en modell, enhetens totalvikt med dess undantag — och vi publicerar avsaknaden av ledtider, toleranser, felaktighetsnivåer, kapacitetsdata och certifieringsdokument med samma tydlighet. Vi publicerar ingen ledtid för någon modell, eftersom en ledtid beror på ordervolymen, konfigurationen, den aktuella tidsplanen och destinationsmarknaden, och ett tal som beror på alla fyra är ett samtal, inte en specifikation.
De rader vi inte publicerar för den här kategorin är dessa: produktions- och linjekapacitet, historik över leverans i tid, historik över defekter och omarbeten, certifieringsdokument per modell och deras giltighetsdatum, testrapportnummer för ingress, sensormodeller, akustiska mätningar, livscykelklassningar och vikten av andra modeller än MT6. När en modell saknar publicerat värde är det svaret vi kan ge en fråga till leverantören i stället för ett nummer från oss. Två begränsningar bör ingå i alla scheman, eftersom båda brukar ifrågasättas före en beställning och inte efter: IP54-märkningen på V06 och S7 är en kataloganteckning och inte ett rapportbelagt påstående, och katalogtexten innehåller ingen CE-, FCC- eller RoHS-märkning för någon modell. Båda kan hanteras genom en dokumentförfrågan, och en dokumentförfrågan som skickas före tillverkningen flyttar inte datumet.
Det vi kan göra är att ta ett offererat datum, en modell och en destinationsmarknad och berätta vilka grindar det offererade intervallet måste omfatta, vilka publicerade rader konfigurationsbladet måste ange och var schemat sannolikt misslyckas. Den allmänna behandlingen av ämnet finns i ordlistan över kvalitetskonsekvens, planeringssammanhanget finns i hur produktionskapacitet påverkar ledtiden och fällorna finns i vanliga misstag kring produktionskapacitet som bör undvikas. Pelarsidan är kvalitetskonsekvens och produktsortimentet finns i AI-kameraglasögon.
Åtgärden att vidta nu. Skicka modellen, konfigurationen, destinationsmarknaden och det datum du måste nå, så berättar vi vilka grindar datumet måste omfatta, vilka publicerade rader konfigurationsbladet måste ange och var förhandlingen bör ske. Ett schema som byggs på grindarna i rätt ordning är mer värt än ett datum som erbjuds med kortare ledtid men levereras senare.
Relaterad läsning
- Den allmänna behandlingen — kvalitet på smarta glasögon
- Kapacitets- och planeringssammanhanget — hur produktionskapacitet påverkar ledtiden
- Fällorna — vanliga misstag kring produktionskapacitet
Skicka modellen, destinationsmarknaden och datumet, så visar vi grindarna som datumet måste omfatta — planeringsstrukturen bakom kvalitet på smarta glasögon, utan en enda uppdiktad ledtid.


