
La coerenza della qualità degli occhiali smart influenza il lead time attraverso i vincoli che impone al programma di produzione, e un lead time indicato senza specificare tali vincoli è un numero che l'acquirente non può utilizzare. La regola pratica è semplice: ogni controllo di coerenza è o un fermo che aggiunge giorni di calendario o un documento che ne elimina uno; i controlli che vale la pena pagare sono quelli che si collocano all'inizio del programma. Una configurazione congelata, un controllo del primo articolo integrato nel lotto pilota e un campione conservato per ogni lotto costano pochi giorni e sono estremamente costosi da omettere. Un controllo di ricevimento più rigoroso al termine della produzione costa pochi giorni in termini di tempo, ma è molto costoso in termini di denaro. A stabilire la data di consegna che può essere comunicata a un partner commerciale non è il prezzo unitario, ma l'ordine di queste decisioni. Questa pagina illustra i vincoli, gli elementi che ciascuno attende, gli input che un'offerta di lead time omette e come valutare un programma prima di ordinare.
Coerenza della qualità degli occhiali smart e programma di produzione
La domanda sul lead time a cui questa pagina dà risposta
Il lettore è un acquirente dal lato del brand, un distributore o un importatore che dispone di un lead time in un'offerta e non sa come utilizzarlo. Il programma è collegato a una data — un lancio, una stagione commerciale, una finestra di spedizione, un festival — e il lead time indicato non è evidentemente compatibile con essa. L'ansia riguarda raramente il prezzo unitario e quasi mai la specifica. Riguarda una data che non può essere spostata e una fabbrica che afferma che la data dipende dalla quantità ordinata e dal programma attuale, il che non costituisce una risposta su cui l'acquirente possa pianificare.
Alla base di questa ansia vi sono tre decisioni, che devono essere prese in quest'ordine. La prima riguarda i controlli che il programma dovrà prevedere, perché un controllo aggiunto all'inizio del programma e uno aggiunto alla fine producono effetti molto diversi sulla data. La seconda riguarda il punto in cui sarà gestito il rischio di programma, di norma il controllo di ricevimento e il rilascio finale, poiché entrambi si collocano dopo il momento in cui il costo di un ritardo è più elevato. La terza riguarda ciò che il contratto prevede in caso di esito negativo di un controllo, perché l'alternativa a una risposta scritta è una risposta improvvisata, e sono proprio le risposte improvvisate a spostare la data.
Il modo di fallimento da evitare è considerare il lead time una caratteristica del fornitore. In questa categoria non lo è, perché il catalogo non pubblica alcun lead time per nessuno dei ventotto modelli. Ciò che il catalogo pubblica è invece il tempo di ricarica — fino a due ore per ventisei modelli e circa un'ora per D17 e ZH12 — e il metodo di ricarica, che è magnetico per diciassette modelli, Type C per sette e non pubblicato per quattro modelli con fotocamera. Queste righe descrivono le operazioni alla fine di una linea, non il tempo trascorso dall'ordine alla consegna, e un acquirente che ha ricevuto una data di consegna in luogo di un programma sta negoziando senza informazioni.
Perché un lead time non è mai un unico numero
In un'offerta di occhiali smart, tre intervalli diversi sono indicati come lead time e vengono confusi costantemente tra loro. Il primo è l'intervallo di produzione, dal momento in cui inizia la realizzazione fino al completamento del lotto. Il secondo è l'intervallo di qualità, dal momento in cui viene realizzato il primo esemplare fino al rilascio del lotto, e comprende tutti i controlli e tutte le rilavorazioni da essi innescate. Il terzo è l'intervallo di consegna, dal rilascio all'arrivo, e comprende l'imballaggio, la prenotazione del trasporto, le procedure doganali e il trasporto inland.
Un fornitore che indica il primo intervallo quando l'acquirente sta pianificando rispetto al terzo non sta ingannando nessuno; si tratta semplicemente di due elementi diversi, e soltanto il secondo è quello controllato dal programma di coerenza. Ecco perché la domanda «come influenzano la qualità il lead time» ha una risposta precisa: la qualità influenza l'intervallo di qualità, non influenza direttamente l'intervallo di produzione e raggiunge l'intervallo di consegna soltanto tramite la documentazione di rilascio e le rilavorazioni causate da un esito negativo di un controllo.
Esiste un secondo motivo per cui il numero appare instabile. Un tempo di consegna indicato per un primo ordine descrive un programma diverso da quello indicato per un ordine di reinvio, perché il primo ordine comporta tutte le attività preparatorie — la scheda di configurazione, la prova dell'artwork, la prova del packaging, la realizzazione del primo articolo e il primo ciclo di revisione — mentre l'ordine di reinvio non ne comporta nessuna. Un acquirente che confronta un preventivo per un primo ordine con un preventivo per un ordine di reinvio, o con quello di un concorrente per un ordine di reinvio, sta confrontando due oggetti diversi e trarrà una conclusione sulla fabbrica che il processo della fabbrica non supporta.
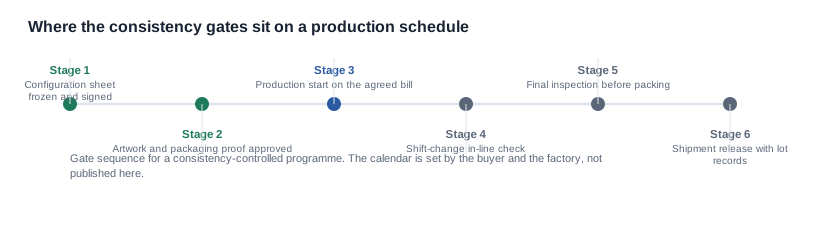
I gate presenti sul percorso critico
Il calendario seguente presenta l'insieme standard dei gate di coerenza per un programma di modelli con fotocamera, nell'ordine in cui si verificano. La sequenza è stata definita deliberatamente in modo che i gate che possono essere compressi a basso costo vengano prima e quelli costosi da comprimere vengano dopo.
Gate uno: configurazione congelata
È il gate più economico dell'elenco e anche quello che viene più spesso ignorato. Prima dell'avvio della produzione, l'acquirente e la fabbrica concordano cosa sia incluso nell'unità: la batteria, l'opzione della custodia, l'interfaccia di ricarica, il colore, la versione del firmware, il packaging e gli accessori. Ciascuno di questi elementi è una variabile pubblicata nel catalogo e ognuno rappresenta un modo in cui due unità con la stessa denominazione di modello possono differire.
Il catalogo lo chiarisce con tre esempi facili da verificare. L2 Utral è pubblicato in due opzioni di custodia, da 900 mAh e 1400 mAh, quindi «L2 Utral» non costituisce una specifica finché non viene indicata la custodia. V03 Pro è pubblicato in tre colori e V06 in quattro, quindi un piano bicolore corrisponde a due configurazioni, non a una. Inoltre, i quattro modelli con fotocamera per cui il metodo di ricarica non è pubblicato — MT6 e L1 Pro, CY03 e CY05 — sono quattro modelli per cui l'accessorio di ricarica deve essere specificato a parole anziché essere letto da una voce di catalogo. Un gate che richiede un pomeriggio elimina la maggiore fonte di variabilità dal calendario, perché un lotto che deve essere trattenuto a causa di un'ambiguità sull'opzione della custodia è un lotto che dovrà essere trattenuto di nuovo se l'abbinamento viene individuato soltanto durante l'ispezione finale.
Gate due: primo articolo
Il controllo del primo articolo risponde a una domanda: l'unità che la fabbrica sta per produrre corrisponde all'unità approvata dall'acquirente? Conviene collocarlo in anticipo, perché un controllo del primo articolo effettuato dopo la produzione pilota ha già consumato la produzione pilota.
È l'aspetto economico a determinarne lo spostamento. Un primo articolo prodotto all'interno della produzione pilota costa un'unità e un tecnico. Lo stesso controllo eseguito sulla prima spedizione di un ordine di produzione costa l'intera spedizione, perché l'ordine viene trattenuto finché il risultato non è stato valutato. Questa è la differenza tra un ritardo misurato in ore e uno misurato nell'intero ciclo di produzione, ed è il modo più comune in cui un programma di coerenza estende silenziosamente una data di consegna.
Le voci pubblicate definiscono a che cosa deve corrispondere il primo articolo, perché ogni modello con fotocamera dispone di un insieme fisso di caratteristiche pubblicate: un livello di risoluzione, la capacità della batteria, un'interfaccia di ricarica o la sua assenza esplicita, un'opzione di custodia e una fascia di autonomia pubblicata. La batteria da 290 mAh dell'L1 Pro e dell'L2 Utral, del CY03 e del CY05; quella da 265 mAh dell'MT6; quella da 220 mAh del V03 Pro e dell'MT5, nonché del V03; quella da 260 mAh dell'S7 e del V06, nonché del KY06. Otto modelli rientrano nel livello da 8 MP e tre in quello da 13 MP; un primo articolo controllato rispetto al livello sbagliato è un controllo che consentirà il passaggio di un'unità che l'acquirente non desiderava.
Gate tre: controllo in linea
Il controllo in linea è un piccolo campione prelevato durante la produzione anziché al suo termine. Il suo valore non è statistico, ma temporale. Un controllo effettuato al cambio turno indica alla fabbrica se vale la pena continuare la produzione restante, mentre un controllo effettuato soltanto alla fine le comunica ciò che ha già prodotto.
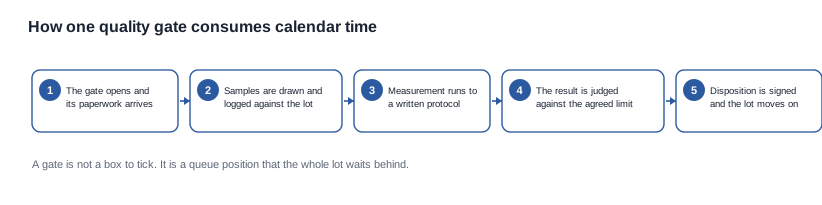
Un gate non è una casella da spuntare. È una posizione in coda alla quale l'intero lotto deve attendere, e i cinque passi che vi sono compresi — arrivo della documentazione, prelievo e registrazione dei campioni, esecuzione della misurazione secondo un protocollo scritto, valutazione del risultato rispetto a un limite e firma della disposizione — spiegano perché un gate descritto come «rapido» può comunque spostare di giorni una data di consegna.
Questo è il punto di controllo più sensibile alla regola di accettazione, perché la regola deve esistere prima che il controllo possa avere significato. Un campione senza limiti associati produce un numero, ma non una decisione, e una decisione presa senza limiti è una negoziazione anziché un controllo. I criteri devono essere definiti in anticipo, motivo per cui anche questo punto di controllo si comprime male: definire un limite, concordarlo e ottenere il risultato richiedono tutti tempo, e quel tempo non diminuisce se la regola viene scritta tardi.
Punto di controllo quattro: l'ispezione finale
L'ispezione finale è il punto di controllo più costoso e quello che più spesso si presume essere il controllo principale. Non lo è. Un'ispezione finale applicata a un lotto la cui configurazione è stata congelata e il cui primo articolo corrisponde è una fase di verifica che di solito si conclude rapidamente, perché la variazione che avrebbe causato un fallimento è stata eliminata prima della produzione del lotto. Un'ispezione finale applicata a un lotto la cui configurazione non è mai stata congelata è una disputa in vista, e la disputa viene risolta trattenendo il lotto, il che rappresenta il maggiore rischio singolo per il calendario.
Esiste un secondo motivo per cui l'ispezione finale è costosa: avviene dopo che il valore è stato aggiunto. Ogni unità del lotto ha già consumato materiale e manodopera, mentre un lotto respinto deve essere rilavorato, reispezionato e rilasciato nuovamente. La domanda pratica da porre a un fornitore non è se l'ispezione finale esista, ma che cosa accada al lotto al primo fallimento; i criteri che forniscono la risposta sono stabiliti nell'ordine di acquisto.
Punto di controllo cinque: la documentazione di rilascio
L'ultimo punto di controllo è il meno visibile ed è quello che più spesso fa slittare una data senza alcuna disputa. Un lotto non può essere rilasciato senza i registri che lo collegano alla configurazione, e un registro assemblato dopo l'imballaggio anziché durante la produzione sarà assemblato in ritardo. Un identificativo del lotto, una versione della distinta base, il risultato del primo articolo, i risultati dei controlli in linea e il risultato dell'ispezione finale sono cinque documenti, ciascuno dei quali deve esistere prima che il rilascio venga firmato.
La disciplina che comprime questo punto di controllo è banale: raccogliere i registri man mano che vengono prodotti anziché alla fine. Una fabbrica che fotografa il risultato del primo articolo e lo carica lo stesso giorno ha eliminato un giorno di sollecitudini per ogni lotto, mentre una fabbrica che conserva la documentazione in una cartella fino all'imballaggio della spedizione ne ha aggiunto uno. Non si tratta di una carenza di capacità, ma di un'abitudine, e le abitudini sono la leva più economica sull'intero calendario del programma.
Che cosa esclude il lead time quotato
I quattro input che nessuno inserisce nel preventivo
Un preventivo del lead time copre normalmente soltanto la produzione, null'altro. Quattro input che incidono sulla data di consegna vengono sistematicamente omessi, e un acquirente che non li ha richiesti sta pianificando rispetto a un numero che non può essere rispettato.
- L'intervallo di preparazione. Il primo ordine comprende la scheda di configurazione, la bozza dell'arte, la bozza del packaging e la produzione del primo articolo, mentre il secondo ordine non ne comprende nessuna. Due preventi per lo stesso modello e la stessa quantità non sono comparabili se uno riguarda un primo ordine e l'altro no.
- Il ciclo di approvazione. Ogni round dell'arte e ogni round del packaging è un ciclo che termina quando il brand fornisce una risposta, e la durata di quel ciclo dipende dal processo di revisione dell'acquirente, non dalla fabbrica. Un fornitore che presenta un calendario che presuppone un'approvazione in giornata sta presentando un calendario che presuppone il comportamento dell'acquirente.
- La documentazione di rilascio. Come indicato sopra, il tempo tra il risultato finale e il rilascio firmato è dedicato alla raccolta dei documenti ed è interamente sotto il controllo della fabbrica.
- L'itinerario verso il mercato di destinazione. L'iter regolamentare per il mercato di destinazione ha un proprio ciclo e, nell'Unione europea, passa dalla Direttiva sulle apparecchiature radio (UE) 2014/53/UE. Quel ciclo è una conseguenza del requisito e non è negoziabile, quindi un calendario che non gli lascia spazio è un calendario che porterà a un ritardo.
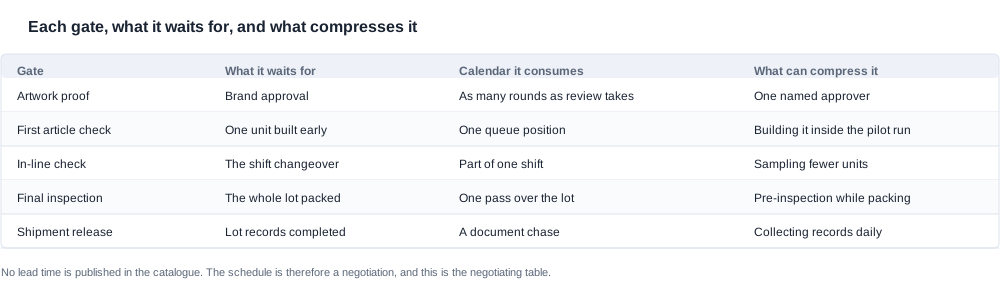
La tabella è una tavola di negoziazione, non una descrizione. Ogni riga indica un punto di controllo, ciò che attende, il calendario che consuma e l'unico fattore che lo comprime; vale la pena osservare che il fattore di compressione in ogni riga è una decisione, non una macchina. È questo l'argomento da portare in una negoziazione sul lead time: il calendario non è fisso, ma ogni compressione disponibile deve essere pagata da qualche parte, ed è all'acquirente che spetta decidere dove ricada il costo.
Confrontare il lead time con il catalogo
Il catalogo può indicare a un acquirente se un calendario proposto è internamente coerente, anche se non pubblica alcun calendario proprio. Il tempo di ricarica è pubblicato per tutti i ventotto modelli, così un acquirente può chiedere se la finestra di produzione indicata consente di completare e testare la fase di ricarica su ogni unità, e se le unità spedite con un case hanno il tempo necessario per essere abbinate e verificate. Può inoltre indicare quali modelli sono più difficili da pianificare: i quattro modelli con fotocamera per i quali il metodo di ricarica non viene pubblicato affatto, poiché la logistica di questa fase deve essere concordata e non può essere assunta, e i modelli con fotocamera spediti con un case, perché il controllo di case e unità è un'operazione separata, con un proprio modo di fallire.
Le fasce di autonomia aggiungono un secondo controllo. Per cinque modelli con fotocamera viene pubblicata un'autonomia di circa sette ore, per quattro di cinque-otto ore e per due di sei-otto ore. Un programma che presuppone un turno di lavoro completo e un modello con un'autonomia pubblicata di cinque-otto ore presenta una fascia più ampia rispetto a un programma che presuppone un mezzo turno e un modello con un'autonomia pubblicata di circa sette ore. Un acquirente che non ha notato la fascia non ha contabilizzato i reclami sul campo generati da quella differenza.
Comprimere un calendario senza perdere il controllo
Le leve che funzionano
Quattro leve comprimono un calendario senza indebolire il programma, e tutte e quattro riguardano decisioni anziché spese. La prima consiste nel anticipare i gate: un controllo del primo articolo integrato nel pilot run, una bozza di arte approvata prima della produzione anziché dopo, e una scheda di configurazione firmata prima dell'ordine di acquisto. La seconda consiste nello svolgere le revisioni in parallelo anziché in serie, in modo che la bozza di arte, la bozza del packaging e la revisione della configurazione siano aperte contemporaneamente anziché una dopo l'altra. La terza consiste nel fissare la dimensione del campione e il limite prima della produzione anziché durante di essa, perché un limite concordato dopo aver visto il risultato è un limite adattato alla risposta. La quarta consiste nel raccogliere i registri man mano che vengono prodotti: è la leva più economica delle quattro e quella che più spesso viene trascurata.
Vale la pena menzionare altre due leve, perché vengono proposte di frequente. Un fornitore che offre di saltare il primo articolo in cambio di una data più ravvicinata sta offrendo di spostare un costo dal calendario al campo, e questo compromesso dovrebbe essere rifiutato per iscritto anziché accettato verbalmente. Un acquirente che offre un sovrapprezzo per un intervallo più breve sta pagando con denaro la certezza del calendario. La stessa somma spesa sul gate del primo articolo tende a comprare di più, perché il gate elimina il rework anziché comprimere una coda.
Le leve che costano più di quanto facciano risparmiare
Tre apparenti risparmi sono trappole. Aumentare la dimensione del campione in ingresso riduce il ciclo di ricezione senza intervenire sulla variazione che genera i resi, facendo quindi aumentare il costo di ricezione senza migliorare la data di consegna. Sollecitare lo stabilimento ad ottenere un intervallo di produzione più breve comprime una coda e aumenta il rischio di un guasto in linea, che si traduce in un ritardo più lungo per un lotto più costoso. Concordare una data di spedizione prima che sia disponibile il risultato finale sostituisce un calendario con una speranza, e il risultato di questo compromesso è una data che l'acquirente deve spiegare a un partner di canale.
Vale la pena enunciare il principio generale, perché si applica anche al di fuori di questa categoria: un risparmio di calendario che elimina un controllo è un prestito, che viene restituito sotto forma di rework, reclami e fondo per i resi che qualcuno deve giustificare. Il segno che un calendario è stato ottimizzato in questo modo è un'ispezione finale che richiede più tempo del dovuto e un primo articolo che nessuno riesce a trovare.
Modi di fallimento in un calendario di produzione
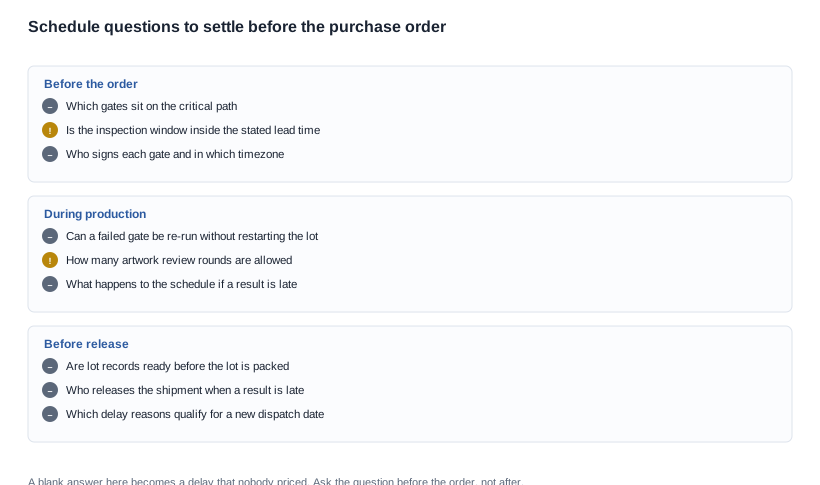
Quattro guasti raggiungono l'acquirente come una sorpresa di calendario, e ognuno è visibile in anticipo se i criteri sono messi per iscritto. L'elenco sopra riportato è l'insieme delle domande da porre prima di ordinare, e una risposta vuota su qualsiasi riga si trasforma in un ritardo che nessuno ha contabilizzato.
La data che presupponeva un'approvazione in giornata. Il calendario dello stabilimento era basato su un'unica revisione dell'arte, mentre il processo di revisione del brand ne richiedeva tre. Il controllo consiste nell'indicare nell'ordine di acquisto il numero di round di revisione consentiti e nel designare un unico approvatore, in modo che il ciclo di approvazione abbia una durata definita.
La fermata che non era stata prevista. Un esito del primo articolo fallisce, il lotto viene bloccato e non esiste una regola scritta su ciò che accade dopo, quindi la re-ispezione e la rilavorazione vengono improvvisate. Il controllo consiste nel inserire nel ordine la regola per il primo fallimento: cosa viene sottoposto a nuova prova, quanti esemplari e quale sia la nuova data di spedizione.
La documentazione arrivata in ritardo. Il lotto è stato completato nel giorno concordato e la spedizione è slittata di tre giorni per un documento che avrebbe potuto essere prodotto durante la lavorazione. Il controllo consiste nell’indicare dall’inizio l’insieme dei documenti richiesti e nel renderlo obbligatorio al momento del rilascio.
Il gate che ha fermato la linea. Un controllo in linea fallisce e lo stabilimento ferma la linea invece di continuare, perché la regola non stabilisce cosa fare con gli esemplari già assemblati. Il controllo consiste nel definire la destinazione — rilavorazione, scarto o segregazione — per ciascun punto di controllo, in modo che un fallimento fermi un lotto anziché una linea.
Uno scenario di acquisto e ciò che pubblichiamo
Un piano sviluppato passo per passo
Il caso esaminato di seguito è stato costruito per sostenere un ragionamento sulle date, non per riferire un incarico. Non viene indicato alcun cliente né rivendicato alcun ordine; il modello della fotocamera, la data fissa di lancio, i tre round di grafica e l’unico referente per l’approvazione sono tutti ipotizzati, così da poter seguire passo per passo il passaggio da una data preventivata a una data sostenibile.
Un brand ha una data di lancio che non può essere spostata e un preventivo per un modello di fotocamera da 13 MP con un tempo di consegna che è compatibile soltanto se tutto procede esattamente come descritto. Il modello è uno dei tre nella fascia da 13 MP, la batteria è da 290 mAh, l’autonomia dichiarata è di circa sette ore e la custodia è una delle opzioni da 1400 mAh pubblicate per L1 Pro, CY05 e CY03. Il brand non dispone di una scheda di configurazione né di una fase di primo articolo, e il processo di revisione prevede tre approvatori.
Il primo passo è scomporre il piano nei tre intervalli che contiene effettivamente, perché il preventivo fa riferimento all’intervallo di produzione mentre il brand pianifica sull’intervallo di consegna. Il secondo passo è aggiungere l’intervallo di preparazione omesso dal preventivo, i tre round di grafica e la documentazione di rilascio, nonché definire l’iter normativo per il mercato di destinazione come un vincolo fisso anziché come un’ipotesi. Il terzo passo è stabilire l’insieme dei gate: una scheda di configurazione che indichi batteria, custodia, interfaccia, colore, build del firmware e packaging; un primo articolo assemblato all’interno del pilot run; un controllo in linea al cambio turno; un’ispezione finale; e un insieme di documenti raccolti durante l’avanzamento della lavorazione. Il quarto passo è quantificare i compromessi: il primo articolo all’interno del pilot run costa un esemplare e un tecnico ed elimina un possibile blocco dell’intero lotto; l’alternativa — un controllo del primo articolo sulla prima spedizione di produzione — non fa risparmiare nulla e mette a rischio la data. Il quinto passo è definire le regole in caso di fallimento, così che un controllo in linea fallito fermi un lotto anziché una linea e un primo articolo fallito preveda una re-ispezione definita e una nuova data di spedizione.
Il risultato è un piano più lungo sulla carta rispetto al preventivo e più breve nella pratica, perché la versione del programma compatibile con la data è quella in cui i gate sono collocati correttamente. Non è stato necessario alcun sopralluogo in fabbrica in nessun momento e l’esercizio ha prodotto un insieme di accordi anziché un insieme di rassicurazioni.
Ciò che pubblichiamo e ciò che non preventiveremo
Qui, il piano è una negoziazione e il catalogo è una specificazione; i due non devono essere confusi. Pubblichiamo le righe relative alle specifiche elettriche e alla configurazione esattamente come indicate nel catalogo — la disponibilità dei colori, le interfacce di ricarica, le capacità delle batterie, le opzioni di custodia e le fasce di risoluzione, le fasce di autonomia pubblicate, i tempi di ricarica e, per un modello, il peso dell’intero dispositivo con le relative esclusioni — e pubblichiamo con la stessa evidenza l’assenza di tempi di consegna, tolleranze, tassi di difetto, dati sulla capacità produttiva e certificazioni. Non pubblichiamo un tempo di consegna per alcun modello, perché dipende dalla quantità ordinata, dalla configurazione, dal piano corrente e dal mercato di destinazione; un numero che dipende da tutti e quattro è una conversazione, non una specificazione.
Le righe che non pubblichiamo per questa categoria sono queste: capacità produttiva e di linea, cronologia delle consegne puntuali, cronologia dei difetti e delle rilavorazioni, certificazioni per modello e rispettive date di validità, numeri dei rapporti sulle prove di protezione dagli agenti esterni, modelli dei sensori, misurazioni acustiche, durate nominali dei cicli e peso di qualsiasi modello diverso dal MT6. Quando un modello non ha un dato pubblicato, possiamo rispondere con una domanda al fornitore anziché con un nostro numero. Qualsiasi pianificazione deve includere due limiti, perché entrambe le questioni vengono poste prima di un ordine anziché dopo: la marcatura IP54 sul V06 e sull'S7 è un'annotazione di catalogo e non un'affermazione supportata da una relazione, mentre il testo del catalogo non riporta alcuna marcatura CE, FCC o RoHS per alcun modello. Entrambe si risolvono richiedendo un documento, ma una richiesta di documento inviata prima della produzione non sposta la data.
Quello che possiamo fare è ricevere una dataPreventivata, un modello e un mercato di destinazione e indicarti quali gate deve contenere l'intervallo preventivato, quali delle righe pubblicate deve citare la scheda di configurazione e dove la pianificazione è più probabile fallire. L'approfondimento generale sull'argomento si trova nel glossario sulla coerenza della qualità, il contesto di pianificazione è disponibile in come la capacità produttiva influisce sul lead time e le trappole sono descritte in gli errori da evitare sulla capacità produttiva. La pagina pilastro è dedicata alla coerenza della qualità, mentre la gamma prodotti si trova alla pagina smart glasses con fotocamera AI.
L'azione da intraprendere ora. Inviaci il modello, la configurazione, il mercato di destinazione e la data che devi rispettare; ti indicheremo quali gate deve contenere tale data, quali delle righe pubblicate deve citare la scheda di configurazione e dove trattare. Una pianificazione basata sui gate nell'ordine corretto vale più di una data più breve preventivata e consegnata in ritardo.
Letture correlate
- L'approfondimento generale — coerenza della qualità degli occhiali smart
- Il contesto su capacità e pianificazione — come la capacità produttiva influisce sul lead time
- Le trappole — errori comuni sulla capacità produttiva
Inviaci il modello, il mercato di destinazione e la data: ti mostreremo i gate che la data deve contenere, ossia la struttura di pianificazione alla base della coerenza della qualità degli occhiali smart, senza inventare un solo lead time.


