
De kwaliteitsconsistentie van slimme brillen beïnvloedt de levertijd via de controles die zij aan het productieschema toevoegt, en een levertijd die zonder deze controles wordt opgegeven, is een getal dat de inkoper niet kan gebruiken. De praktische regel is kort: elke consistentiecontrole is óf een blokkade die extra kalenderdagen toevoegt, óf een document dat er één bespaart, en de controles waarvoor het waard is om te betalen, staan vooraan in het schema. Een bevroren configuratie, een eerste-Artikelcontrole die in de proefproductie is ingebouwd en een teruggehouden monster per partij zijn goedkoop in dagen, maar duur om weg te laten. Een aangescherpte inspectie van binnenkomende goederen aan het einde van de productie is goedkoop in dagen, maar duur in geld. De volgorde van deze beslissingen, en niet de eenheidsprijs, bepaalt de leverdatum die aan een channelpartner kan worden doorgegeven. Op deze pagina worden de controles beschreven, waarop elk ervan wacht, welke gegevens een levertijdofferte weglat en hoe u een schema kunt beoordelen voordat u bestelt.
Kwaliteitsconsistentie slimme brillen en het productieschema
De levertijdvraag die deze pagina beantwoordt
De lezer is iemand die inkoopt voor het merk, een channelinkoper of importeur die in een offerte een levertijd tegenkomt en niet weet wat ermee moet doen. Het programma heeft een datum — een lancering, een detailhandelsSeizoen, een verzendslot, een festival — en de opgegeven levertijd past er niet duidelijk in. De bezorgdheid heeft zelden te maken met de eenheidsprijs en vrijwel nooit met de specificatie. Het gaat om een datum die niet kan worden verplaatst en om een fabriek die zegt dat de datum afhangt van de bestelhoeveelheid en het huidige schema, wat geen antwoord is waarop een inkoper kan plannen.
Drie beslissingen liggen ten grondslag aan die bezorgdheid en moeten in deze volgorde worden genomen. De eerste is welke controles het programma krijgt, omdat een controle die vooraan aan het schema wordt toegevoegd een heel andere invloed op de datum heeft dan een controle die achteraan wordt toegevoegd. De tweede is waar het schemarisico wordt gedragen, meestal de inspectie van binnenkomende goederen en de finale vrijgave, omdat beide plaatsvinden nadat de kosten van een vertraging het hoogst zijn. De derde is wat het contract bepaalt wanneer een controle een mislukt resultaat oplevert, omdat het alternatief voor een schriftelijk antwoord een improvisationeel antwoord is, en juist die improvisationele antwoorden de datum verschuiven.
De fout die moet worden vermeden, is de levertijd te behandelen als een eigenschap van de leverancier. In deze categorie is zij dat niet, omdat de catalogus voor geen van de achtentwintig modellen een levertijd publiceert. Wat de catalogus wel publiceert, is de laadtijd — tot twee uur voor zesentwintig modellen en ongeveer één uur voor de D17 en de ZH12 — en de laadmethode, die magnetisch is bij zeventien modellen, Type C bij zeven modellen en helemaal niet wordt vermeld bij vier cameramodellen. Deze gegevens beschrijven het werk aan het einde van een productielijn, niet de verstreken tijd van bestelling tot levering, en een inkoper die in plaats van een schema een leverdatum heeft gekregen, onderhandelt in het donker.
Waarom een levertijd nooit één getal is
In een offerte voor slimme brillen worden drie verschillende intervallen levertijd genoemd, en ze worden voortdurend met elkaar verward. Het eerste is het productie-interval, vanaf het moment dat de productie begint tot het moment dat de partij is voltooid. Het tweede is het kwaliteitsinterval, vanaf het moment dat het eerste exemplaar is gebouwd tot het moment dat de partij wordt vrijgegeven, en dat omvat elke controle en elke herwerking die door de controles wordt veroorzaakt. Het derde is het bezorginterval, van vrijgave tot aankomst, en dat omvat het verpakken, de vrachtboeking, de douane en het binnenlandse transport.
Een leverancier die het eerste interval opgeeft terwijl de inkoper op het derde plant, bedriegt niet; de twee zijn simpelweg verschillende zaken, en alleen het tweede wordt door het consistentieprogramma beheerst. Daarom heeft de vraag "hoe beïnvloedt kwaliteit de levertijd" een precies antwoord: kwaliteit beïnvloedt het kwaliteitsinterval, beïnvloedt het productie-interval niet rechtstreeks en bereikt het bezorginterval alleen via de vrijgavedocumentatie en via de herwerking die een mislukte controle veroorzaakt.
Er is een tweede reden waarom het aantal instabiel aanvoelt. Een levertijd die voor een Eerste Orde wordt opgegeven, beschrijft een ander programma dan een levertijd voor een herhaalbestelling, omdat de eerste bestelling de voorbereiding omvat — het configuratieblad, het artworkproef, het verpakkingsproef, de bouw van het eerste artikel en de eerste beoordelingsronde — terwijl een herhaalbestelling daar geen van alles bij heeft. Een inkoper die een offerte voor een eerste bestelling vergelijkt met een offerte voor een herhaalbestelling, of met een offerte van een concurrent voor een herhaalbestelling, vergelijkt twee verschillende zaken en trekt een conclusie over de fabriek waarvoor het proces van de fabriek geen basis biedt.
De controlepunten op de kritieke route
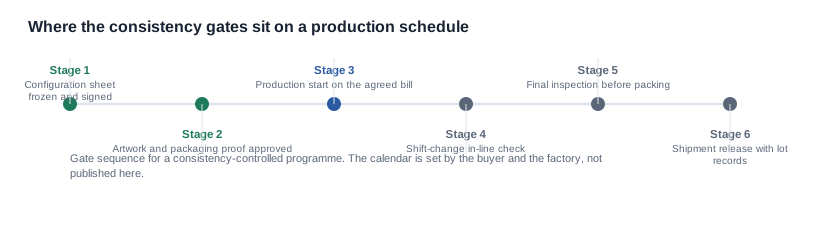
Het onderstaande schema toont de standaardreeks consistentiecontrolepunten voor een programma met camermodellen, in de volgorde waarin ze plaatsvinden. De volgorde is bewust zo gekozen dat de goedkoop in te shorten controlepunten eerst komen en de duur in te shorten controlepunten als laatste.
Controlepunt één: de bevroren configuratie
Dit is het goedkoopste controlepunt op de lijst en het wordt het vaakst overgeslagen. Voordat de productie begint, spreken de inkoper en de fabriek af wat er in het toestel zit: de accu, de uitvoering van het etui, de oplaadinterface, de kleur, de firmwareversie, de verpakking en de accessoires. Elk van deze elementen is een gepubliceerde variabele in de catalogus en elk vormt een manier waarop twee toestellen met dezelfde modelnaam kunnen verschillen.
De catalogus maakt dit duidelijk met drie eenvoudig te controleren voorbeelden. De L2 Utral wordt gepubliceerd in twee uitvoeringen van het etui, met 900 mAh en 1400 mAh, dus “de L2 Utral” is pas een specificatie zodra het etui is benoemd. De V03 Pro wordt gepubliceerd in drie kleuren en de V06 in vier, dus een plan met twee kleuren bestaat uit twee configuraties, niet één. En bij de vier cameramodellen waarvan de oplaadmethode niet is gepubliceerd — de MT6 en de L1 Pro, en de CY03 en de CY05 — moet het oplaadaccessoire in woorden worden gespecificeerd in plaats van uit een regel te worden afgelezen. Een controlepunt dat een middag kost, haalt de grootste bron van variatie uit het schema, omdat een partij die moet worden vastgehouden vanwege een onduidelijke etuioptie ook opnieuw moet worden vastgehouden als de combinatie pas bij de eindinspectie wordt ontdekt.
Controlepunt twee: het eerste artikel
De controle van het eerste artikel beantwoordt één vraag: komt het toestel dat de fabriek gaat bouwen overeen met het toestel dat de inkoper heeft goedgekeurd? Deze controle hoort vroeg, want een controle van het eerste artikel die pas na de proefproductie plaatsvindt, verbruikt al het werk dat de proefproductie heeft gekost.
De economische afweging is de reden dat deze controle naar voren wordt verplaatst. Een eerste artikel dat binnen de proefproductie wordt gebouwd, kost één toestel en één technicus. Dezelfde controle bij de eerste zending van een productieorder kost de volledige zending, omdat de order wordt vastgehouden totdat het resultaat is beoordeeld. Dat is het verschil tussen een vertraging die in uren wordt gemeten en een vertraging die de volledige productiecyclus omvat, en het is de meest voorkomende manier waarop een consistentieprogramma stilletjes een leverdatum opschuift.
De gepubliceerde rijen bepalen waaraan het eerste artikel moet voldoen, omdat elk cameramodel een vaste reeks gepubliceerde eigenschappen heeft: een resolutieklasse, een accucapaciteit, een oplaadinterface of een expliciete afwezigheid daarvan, een etuioptie en een gepubliceerde bandbreedte voor de gebruiksduur. De accu van 290 mAh in de L1 Pro en de L2 Utral, en de CY03 en de CY05, de 265 mAh in de MT6, de 220 mAh in de V03 Pro en de MT5, en de V03, de 260 mAh in de S7 en de V06, en de KY06. Acht modellen vallen in de 8 MP-klasse en drie in de 13 MP-klasse. Een eerste artikel dat tegen de verkeerde klasse wordt gecontroleerd, is een controle waarbij een toestel wordt goedgekeurd dat de inkoper niet wilde.
Controlepunt drie: de controle tijdens de productie
De controle tijdens de productie is een kleine steekproef die tijdens de productierun wordt genomen in plaats van aan het einde. De waarde ervan is niet statistisch, maar temporeel. Een controle bij de ploegwisseling laat de fabriek weten of het overige deel van de productie de moeite waard is om voort te zetten, terwijl een controle die alleen aan het einde plaatsvindt de fabriek vertelt wat deze al heeft gebouwd.
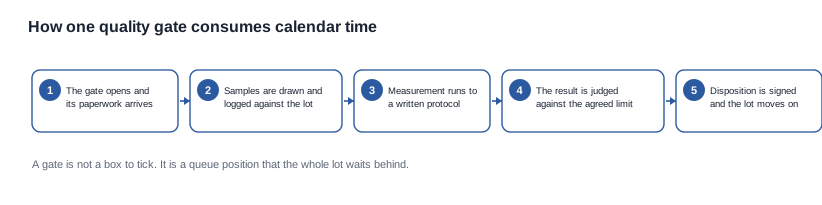
Een controlepunt is geen vakje dat moet worden afgevinkt. Het is een wachtrijpositie waar de hele partij op wacht. De vijf stappen binnen het controlepunt — de documentatie die binnenkomt, de monsters die worden genomen en geregistreerd, de meting die volgens een schriftelijk protocol wordt uitgevoerd, de beoordeling van het resultaat tegen een grenswaarde en de ondertekening van de beslissing — zijn de reden dat een controlepunt dat als “snel” wordt omschreven een leverdatum toch met dagen kan opschuiven.
Deze poort is het meest gevoelig voor de acceptatieregel, omdat de regel moet bestaan voordat de controle betekenisvol is. Een monster zonder limiet levert een getal en geen besluit op, en een besluit zonder limiet is een onderhandeling in plaats van een beheersmaatregel. De criteria moeten vooraf worden vastgelegd, en daarom laat deze poort zich ook moeilijk comprimeren: het opstellen van een limiet, het erover afspreken en het resultaat terugkrijgen vragen allemaal tijd, en geen van die tijd verdwijnt als de regel laat wordt opgesteld.
Poort vier: de eindinspectie
De eindinspectie is de duurste poort en wordt het vaakst aangenomen de belangrijkste beheersmaatregel te zijn. Dat is zij niet. Een eindinspectie van een partij waarvan de configuratie is bevroren en waarvan het eerste artikel overeenkwam, is een verificatiestap die doorgaans snel wordt afgerond, omdat de variatie die tot een afkeuring zou hebben geleid vóór de productie van de partij al was verwijderd. Een eindinspectie van een partij waarvan de configuratie nooit is bevroren, is eenconflict in wording, en dat conflict wordt opgelost door de partij in de wacht te houden, wat het grootste afzonderlijke risico voor de planning is.
Er is een tweede reden waarom de eindinspectie duur is: deze vindt plaats nadat de waarde is toegevoegd. Elke eenheid in de partij heeft al materiaal en arbeid verbruikt, en een afgekeurde partij moet opnieuw worden bewerkt, geïnspecteerd en vrijgegeven. De praktische vraag die u aan een leverancier moet stellen, is niet of er een eindinspectie bestaat, maar wat er bij de eerste afkeuring met de partij gebeurt, en de criteria die daarop antwoorden, worden in de inkooporder vastgelegd.
Poort vijf: de vrijgiftedocumentatie
De laatste poort is het minst zichtbaar en veroorzaakt het vaakst dat een datum verschuift zonder enig conflict. Een partij kan niet worden vrijgegeven zonder de documenten die deze aan de configuratie koppelen, en een document dat na het inpakken in plaats van tijdens de productie wordt samengesteld, wordt laat samengesteld. Een partijidentifier, een versie van de stuklijst, het resultaat van het eerste artikel, de resultaten van de tussentijdse inspecties en het resultaat van de eindinspectie zijn vijf documenten, en elk daarvan moet bestaan voordat de vrijgave wordt ondertekend.
De discipline waarmee deze poort wordt gecomprimeerd is alledaags: verzamel de documenten terwijl ze worden opgesteld in plaats van aan het einde. Een fabriek die het resultaat van het eerste artikel fotografeert en het dezelfde dag uploadt, bespaart een dag aan opvolging voor elke partij, terwijl een fabriek die het papierwerk in een map bewaart totdat de zending is ingepakt, een dag toevoegt. Dit is geen tekort aan capaciteit. Het is een gewoonte, en gewoontes zijn de goedkoopste manier om de planning in het hele programma te beïnvloeden.
Wat een opgegeven doorlooptijd buiten beschouwing laat
De vier invoerfactoren die niemand in de offerte opneemt
Een offerte voor de doorlooptijd dekt doorgaans alleen de productie. Vier factoren die van invloed zijn op de leverdatum worden routinematig weggelaten, en een inkoper die er niet naar vraagt, plant tegen een getal dat niet haalbaar is.
- De voorbereidingsperiode. De eerste order omvat de configuratieformulier, de artworkproef, de verpakkingsproef en de bouw van het eerste artikel, terwijl de tweede order geen van deze omvat. Twee offertes voor hetzelfde model in dezelfde hoeveelheid zijn niet vergelijkbaar als de ene een eerste order betreft en de andere niet.
- De goedkeuringscyclus. Elke artworkronde en elke verpakkingsronde is een cyclus die eindigt wanneer het merk antwoordt, en de duur van die cyclus wordt bepaald door het eigen beoordelingsproces van de inkoper, niet door de fabriek. Een leverancier die een planning offerteert uitgaande van een goedkeuring op dezelfde dag, offerteert een planning uitgaande van het gedrag van de inkoper.
- De vrijgiftedocumentatie. Zoals hierboven vermeld, is de tijd tussen het eindresultaat en de ondertekende vrijgave een zoektocht naar documenten, en die staat volledig onder controle van de fabriek.
- De route naar de bestemmingsmarkt. De regelgevingsroute voor de bestemmingsmarkt heeft een eigen cyclus, en in de Europese Unie verloopt deze via de Radio Equipment Directive (EU) 2014/53/EU. Die cyclus is een gevolg van de vereisten en is niet onderhandelbaar, dus een planning die daar geen ruimte voor laat, zal te laat zijn.
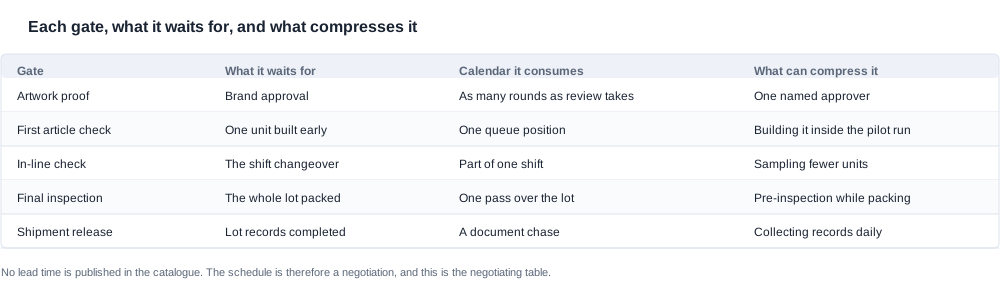
De tabel is de onderhandelingstafel in plaats van een beschrijving. Elke rij noemt een poort, waar deze op wacht, welke kalender deze verbruikt en welke ene factor deze comprimeert, en het is de moeite waard op te merken dat de factor die in elke rij voor compressie zorgt, een besluit is in plaats van een machine. Dat is het argument om tijdens een onderhandeling over de doorlooptijd naar voren te brengen: de planning ligt niet vast, maar elke beschikbare compressie moet ergens worden betaald, en de inkoper moet bepalen waar die betaling terechtkomt.
De doorlooptijd afzetten tegen de catalogus
De catalogus kan een inkoper vertellen of een opgegeven planning intern coherent is, ook al publiceert de catalogus zelf geen planning. De laadtijd is voor alle achtentwintig modellen gepubliceerd, zodat een inkoper kan nagaan of de opgegeven productieperiode voldoende tijd biedt om het laden op elke eenheid af te ronden en te testen, en of de eenheden die met een case worden verzonden voldoende tijd hebben om gekoppeld en gecontroleerd te worden. De catalogus kan de inkoper ook vertellen welke modellen het lastigst zijn om in te plannen: de vier cameramodellen waarvan de laadmethode helemaal niet is gepubliceerd, omdat de logistiek van die stap moet worden afgesproken in plaats van aangenomen, en de cameramodellen die met een case worden verzonden, omdat de controle van een case en een eenheid een aparte handeling is met een afzonderlijk foutscenario.
De looptijdbereiken vormen een tweede controle. Voor vijf cameramodellen is een looptijd van ongeveer zeven uur gepubliceerd, voor vier modellen vijf tot acht uur en voor twee modellen zes tot acht uur. Een programma dat uitgaat van een volledige werkshift gebruik en een model waarvoor vijf tot acht uur is gepubliceerd, heeft een breder bereik dan een programma dat uitgaat van een halve shift en een model waarvoor ongeveer zeven uur is gepubliceerd. Een inkoper die het bereik over het hoofd heeft gezien, heeft de klachten uit het veld niet in de prijs verwerkt die dit bereik veroorzaakt.
Een planning verkorten zonder controle te verliezen
De hefbomen die werken
Vier hefbomen verkorten een planning zonder het programma te verzwakken, en alle vier zijn beslissingen, geen uitgaven. De eerste is om de controlepunten naar voren te halen: een controle van het eerste exemplaar die in de proefproductie is ingebouwd, een artworkproef die vóór de productie wordt goedgekeurd in plaats van erna, en een configuratieformulier dat vóór de inkooporder wordt ondertekend. De tweede is om de beoordelingen parallel in plaats van opeenvolgend uit te voeren, zodat de artworkproef, de verpakkingsproef en de configuratiebeoordeling tegelijkertijd openstaan in plaats van na elkaar. De derde is om voor de productierun de monstergrootte en de tolerantiegrens vast te leggen in plaats van tijdens de run, omdat een grens die wordt overeengekomen nadat de uitkomst bekend is, een grens is die op het antwoord is afgestemd. De vierde is om de dossiers te verzamelen terwijl ze worden geproduceerd. Dit is de goedkoopste van de vier hefbomen en wordt het vaakst overgeslagen.
Er zijn nog twee hefbomen die het vermelden waard zijn omdat ze vaak worden voorgesteld. Een leverancier die aanbiedt het eerste exemplaar over te slaan in ruil voor een eerdere datum, biedt aan een kost van de planning naar het veld te verplaatsen, en die afweging moet schriftelijk worden geweigerd in plaats van mondeling te worden geaccepteerd. Een inkoper die een toeslag biedt voor een korter interval, koopt planningszekerheid met geld, en hetzelfde geld, besteed aan het controlepunt voor het eerste exemplaar, levert doorgaans meer op, omdat dat controlepunt herwerk elimineert in plaats van een wachtrij te verkorten.
De hefbomen die meer kosten dan ze besparen
Drie schijnbare besparingen zijn valkuilen. Het vergroten van de monstergrootte bij ontvangst verkort de ontvangstcyclus zonder de variatie aan te pakken die de retourzendingen veroorzaakt, waardoor de ontvangstkosten stijgen en de leverdatum niet verbetert. Er harder op de fabriek aandringen om het productieinterval te verkorten, verkort een wachtrij en verhoogt het risico op een fout tijdens de productie, wat een langere vertraging met een duurdere partij betekent. En een verzenddatum afspreken voordat de einduitslag beschikbaar is, vervangt een planning door een hoop, en het gevolg van die afweging is een datum die de inkoper aan een kanaalpartner moet uitleggen.
Het algemene principe is het vermelden waard omdat het ook buiten deze categorie geldt: een besparing in de planning die een controlemaatregel opheft, is een lening, en die lening wordt afgelost in herwerk, klachten en een reserve voor retourzendingen die iemand moet verantwoorden. Het teken dat een planning op deze manier is geoptimaliseerd, is een eindcontrole die langer duurt dan zou moeten en een eerste exemplaar dat niemand kan vinden.
Foutscenario's in een productieplanning
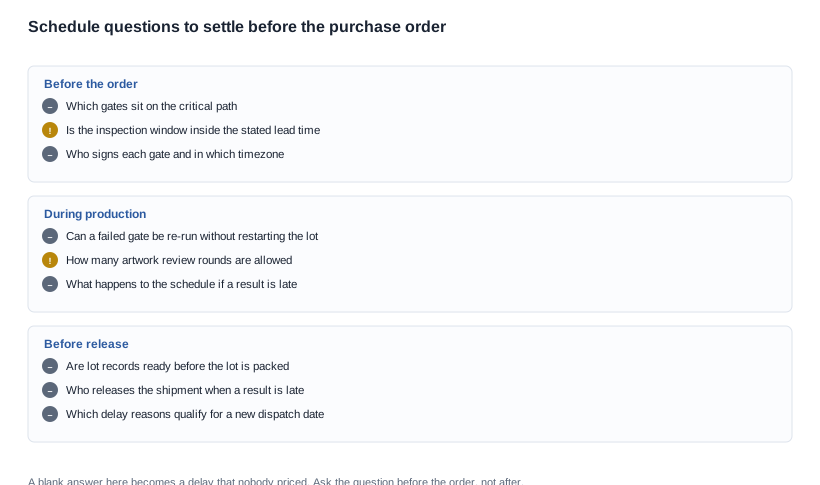
Vier fouten bereiken een inkoper als een verrassing in de planning, en elk daarvan is vooraf zichtbaar als de criteria worden vastgelegd. De checklist hierboven bevat de vragen die u moet stellen voordat u bestelt, en een leeg antwoord op een van de regels wordt een vertraging die niemand heeft ingekost.
De datum uitging van een goedkeuring op dezelfde dag. De planning van de fabriek was gebaseerd op één beoordelingsronde voor de artwork, terwijl het beoordelingsproces van het merk er drie kostte. De controlemaatregel is om het aantal toegestane beoordelingsrondes in de inkooporder te vermelden en één goedkeurder aan te wijzen, zodat de goedkeuringslus een vastgestelde doorlooptijd heeft.
De vertraging die nooit was gepland. Een eerste-Artikel-resultaat faalt, de partij wordt tegengehouden en er bestaat geen schriftelijke regel voor wat er daarna gebeurt, waardoor de herinspectie en de herwerking improviseren. De controle is om de regel voor een eerste fout in de opdracht op te nemen: wat opnieuw wordt getest, hoeveel eenheden dat zijn en wat de nieuwe verzenddatum is.
De documentatie die te laat binnenkwam. De partij was op de afgesproken dag klaar en de zending vertrok drie dagen later vanwege een document dat tijdens de productie had kunnen worden opgesteld. De controle is om de documentenset aan het begin vast te leggen en er bij de vrijgifte aan te eisen.
De controle die de productielijn stillegde. Een controle tijdens de productie faalt en de fabriek stopt de lijn in plaats van door te werken, omdat de regel niet aangeeft wat er met de reeds geproduceerde eenheden moet gebeuren. De controle is om voor elk faalpunt de bestemming vast te leggen — herwerken, afkeuren of scheiden — zodat een fout een partij stopt in plaats van een productielijn.
Een inkoopsituatie en wat we publiceren
Een planning die is doorgerekend
De hieronder doorgerekende casus is opgesteld om een standpunt over datums te onderbouwen, niet om een opdracht te rapporteren. Er wordt geen klant genoemd en er wordt geen opdracht geclaimd; het cameramodel, de vaste lanceringsdatum, de drie artworkrondes en de enkele goedkeuringscontactpersoon zijn allemaal aangenomen, zodat de reeks van een geciteerde datum naar een verdedigbare datum stap voor stap kan worden gevolgd.
Een merk heeft een lanceringsdatum die niet kan worden verschoven en een offerte voor een cameramodel van 13 MP met een levertijd die alleen past als alles precies verloopt zoals beschreven. Het model is een van de drie modellen in de 13 MP-klasse, de accu is 290 mAh, de gepubliceerde gebruiksduur is ongeveer zeven uur en de behuizing is een van de 1400 mAh-opties die zijn gepubliceerd voor de L1 Pro, de CY05 en de CY03. Het merk heeft geen configuratieblad, geen stap voor een eerste artikel en een beoordelingsproces met drie goedkeurders.
De eerste stap is om de planning op te breken in de drie intervallen die deze daadwerkelijk bevat, omdat de offerte de productieperiode citeert terwijl het merk plant tegen de leverperiode. De tweede stap is om de niet-opgenomen voorbereidingsperiode toe te voegen, evenals de drie artworkrondes, de vrijgiftedocumentatie en de regelgevingroute voor de bestemmingmarkt als vaste randvoorwaarde vast te leggen in plaats van als aanname. De derde stap is om de controleset te bepalen: een configuratieblad met de accu, de behuizing, de interface, de kleur, de firmwarebuild en de verpakking; een eerste artikel dat binnen de proefproductie wordt gebouwd; een controle tijdens de productie bij de ploegwissel; een eindinspectie; en een documentenset die tijdens de productie wordt verzameld. De vierde stap is om de afwegingen te beprijzen: het bouwen van een eerste artikel binnen de proefproductie kost een eenheid en een technicus en voorkomt een mogelijke vertraging van de volledige partij; het alternatief — een controle van het eerste artikel bij de eerste productiezending — bespaart niets en brengt de datum in gevaar. De vijfde stap is om de foutregels vast te leggen, zodat een mislukte controle tijdens de productie een partij stopt in plaats van een productielijn en een mislukt eerste artikel een duidelijk omschreven herinspectie en een nieuwe verzenddatum heeft.
Het resultaat is een planning die op papier langer is dan de offerte, maar in de praktijk korter, omdat de versie van het programma die op de datum past degene is waarin de controles op de juiste momenten zijn ingepland. Op geen enkel moment was een fabrieksbezoek nodig en de oefening heeft een reeks afspraken opgeleverd in plaats van een reeks toezeggingen.
Wat we publiceren en waarover we geen offerte geven
Hier is de planning een onderhandeling en is de catalogus een specificatie; die twee mogen niet worden verward. We publiceren de elektrische rijen en de configuratierijen precies zoals de catalogus ze vermeldt — de beschikbare kleuren, de oplaadinterfaces, de accucapaciteiten, de behuizingsopties en de resolutieklassen, de gepubliceerde bands voor de gebruiksduur, de laadtijden en, voor één model, het gewicht van de volledige eenheid met de uitsluitingen — en we maken het ontbreken van levertijden, toleranties, defectpercentages, capaciteitsgegevens en certificeringsdocumenten eveneens even duidelijk. We publiceren voor geen enkel model een levertijd, omdat een levertijd afhangt van de orderhoeveelheid, de configuratie, de actuele planning en de bestemmingmarkt, en een getal dat van alle vier afhangt een gesprek is en geen specificatie.
De rijen die we voor deze categorie niet publiceren zijn de volgende: productie- en lijncapaciteit, historie van levering op tijd, historie van defecten en herwerk, certificeringsgegevens per model en de geldigheidsdata daarvan, nummers van ingressietestrapporten, sensormodellen, akoestische metingen, ratings voor levensduur in cycli en het gewicht van een model anders dan de MT6. Wanneer er voor een model geen gepubliceerd cijfer beschikbaar is, kunnen wij u een vraag aan de leverancier stellen, maar geen cijfer van onszelf. Twee beperkingen horen in elke planning te staan, omdat beide al vóór een bestelling aan de orde komen: de IP54-markering op de V06 en de S7 is een catalogusannotatie en geen claim die door een rapport wordt ondersteund, en in de catalogustek staat voor geen enkel model een CE-, FCC- of RoHS-markering. Beide kunnen worden beantwoord met een documentaanvraag, en een documentaanvraag die vóór de productie wordt verstuurd, verandert de datum niet.
Wat wij wel kunnen doen, is een opgegeven datum, een model en een bestemmingsmarkt nemen en u vertellen welke mijlpalen de opgegeven periode moet bevatten, welke van de gepubliceerde rijen de configuratiespecificatie moet vermelden en waar de planning het meest waarschijnlijk zal mislukken. De algemene behandeling van het onderwerp vindt u in de glossary over kwaliteitsconsistentie, de planningscontext in hoe productiecapaciteit de levertijd beïnvloedt en de valkuilen in productiecapaciteitsfouten om te vermijden. De hoofdpagina staat op kwaliteitsconsistentie en het productassortiment vindt u bij AI camera glasses.
De actie die u nu moet ondernemen. Stuur ons het model, de configuratie, de bestemmingsmarkt en de datum die u moet halen, en wij vertellen u welke mijlpalen die datum moet bevatten, welke van de gepubliceerde rijen de configuratiespecificatie moet vermelden en waar u moet onderhandelen. Een planning die is opgebouwd rond de mijlpalen in de juiste volgorde is meer waard dan een datum die korter is opgegeven maar later wordt geleverd.
Gerelateerd leesmateriaal
- De algemene behandeling — kwaliteitsconsistentie slimme brillen
- De context rond capaciteit en planning — hoe productiecapaciteit de levertijd beïnvloedt
- De valkuilen — veelvoorkomende fouten bij productiecapaciteit
Stuur ons het model, de bestemmingsmarkt en de datum, en wij tonen u de mijlpalen die die datum moet bevatten — de planningsstructuur achter de kwaliteitsconsistentie slimme brillen, zonder één verzonnen levertijd.


