
La cohérence de la qualité des lunettes connectées influe sur le délai de livraison en raison des points de contrôle qu’elle impose au calendrier de production. Un délai de livraison chiffré sans ses points de contrôle n’est pas un chiffre que l’acheteur peut exploiter. La règle pratique est simple: chaque contrôle de cohérence est soit une attente qui ajoute du temps calendaire, soit un document qui en retire, et les contrôles qui justifient leur coût sont ceux placés en début de calendrier. Une configuration figée, un contrôle du premier article intégré à la série pilote et un échantillon conservé par lot coûtent peu de temps en jours, mais sont coûteux à omettre. Un contrôle renforcé des articles entrants à la fin de la production coûte peu de temps en jours, mais est coûteux en argent. C’est l’ordre de ces décisions, et non le prix unitaire, qui détermine la date de livraison à communiquer à un partenaire de distribution. Cette page présente les points de contrôle, ce dont chacun dépend, les éléments qu’un devis de délai de livraison omet, ainsi que la manière d’évaluer un calendrier avant de passer commande.
Cohérence de la qualité des lunettes connectées et calendrier de production
La question sur le délai de livraison à laquelle cette page répond
Le lecteur est un acheteur du côté de la marque, un acheteur de distribution ou un importateur qui reçoit un délai de livraison dans un devis et ne sait pas comment l’utiliser. Le programme est associé à une date — un lancement, une saison de vente, un créneau d’expédition, un festival — et le délai de livraison indiqué ne correspond manifestement pas à celle-ci. L’inquiétude porte rarement sur le prix unitaire et presque jamais sur les spécifications. Elle concerne une date immovable et une usine qui affirme que cette date dépend de la quantité commandée et du calendrier actuel, ce qui ne constitue pas une réponse permettant à l’acheteur de planifier ses activités.
Trois décisions se cachent derrière cette inquiétude et doivent être prises dans cet ordre. La première consiste à déterminer les contrôles prévus dans le programme, car un contrôle ajouté au début du calendrier et un contrôle ajouté à la fin ont des effets très différents sur la date. La deuxième consiste à déterminer où sera porté le risque lié au calendrier, généralement lors du contrôle des articles entrants et de la libération finale, puisque ces deux étapes interviennent après le point où le coût d’un retard est le plus élevé. La troisième consiste à déterminer ce que le contrat prévoit lorsqu’un point de contrôle aboutit à un échec, car l’alternative à une réponse écrite est une réponse improvisée, et ce sont les réponses improvisées qui font bouger la date.
Le mode de défaillance à éviter consiste à considérer le délai de livraison comme une caractéristique du fournisseur. Dans cette catégorie, ce n’est pas le cas, car le catalogue ne publie aucun délai de livraison pour l’un des vingt-huit modèles. Ce que le catalogue publie, en revanche, est le temps de recharge — jusqu’à deux heures pour vingt-six modèles et environ une heure pour les D17 et ZH12 — ainsi que le mode de recharge, magnétique pour dix-sept modèles, Type C pour sept modèles et non publié pour quatre modèles de lunettes avec caméra. Ces lignes décrivent les opérations à la fin d’une ligne de production, et non le délai écoulé entre la commande et la livraison. Un acheteur qui reçoit une date de livraison à la place d’un calendrier négocie donc à l’aveugle.
Pourquoi un délai de livraison n’est jamais un chiffre unique
Trois intervalles différents sont qualifiés de délai de livraison dans un devis de lunettes connectées, et ils sont constamment confondus. Le premier est l’intervalle de fabrication, qui s’étend du début de la production à l’achèvement du lot. Le deuxième est l’intervalle qualité, qui s’étend de la fabrication de la première unité à la libération du lot et comprend tous les points de contrôle ainsi que toutes les retouches qu’ils déclenchent. Le troisième est l’intervalle de livraison, qui s’étend de la libération à l’arrivée et comprend l’emballage, la réservation du transport, les formalités douanières et le transport intérieur.
Un fournisseur qui annonce le premier intervalle alors que l’acheteur planifie selon le troisième ne fait pas preuve de malhonnêteté; il s’agit simplement de deux objets différents, et seul le deuxième relève du programme de cohérence. C’est pourquoi la question « comment la qualité influe-t-elle sur le délai de livraison? » reçoit une réponse précise: elle influe sur l’intervalle qualité, pas directement sur l’intervalle de fabrication, et n’atteint l’intervalle de livraison que par l’intermédiaire des documents de libération et des retouches dues à l’échec d’un point de contrôle.
Il existe une deuxième raison pour laquelle ce délai semble instable. Un délai de production annoncé pour un premier ordre concerne un programme différent de celui annoncé pour une commande de réapprovisionnement, car le premier ordre comprend la préparation: la fiche de configuration, l{Proof d Packaging, la vérification de la fabrication du premier article et le premier cycle de validation — tandis qu’une commande de réapprovisionnement n’inclut aucune de ces étapes. Un acheteur qui compare un devis pour un premier ordre à un devis pour une commande de réapprovisionnement, ou à celui d’un concurrent pour une commande de réapprovisionnement, compare deux objets différents et tire une conclusion sur l’usine que son processus ne permet pas de justifier.
Les points de contrôle situés sur le chemin critique
Le planning ci-dessous présente l’ensemble standard des points de contrôle de cohérence d’un programme de lunettes avec caméra, dans l’ordre où ils se produisent. Il est délibérément séquencé de manière à placer en premier les points de contrôle qui peuvent être compressés à moindre coût, et en dernier ceux qui sont plus coûteux à compresser.
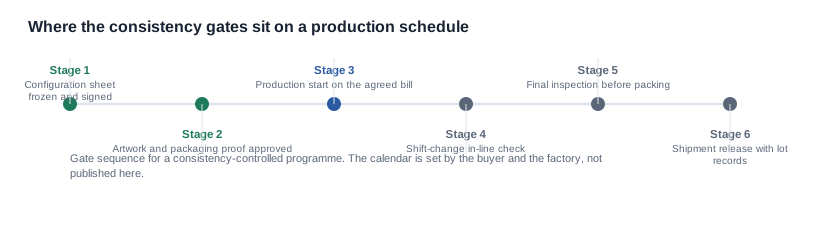
Point de contrôle un: la configuration figée
C’est le point de contrôle le moins coûteux de la liste, et aussi celui qui est le plus souvent négligé. Avant le lancement de la production, l’acheteur et l’usine conviennent du contenu de l’appareil: la batterie, l’option de boîtier, l’interface de recharge, la couleur, la version du micrologiciel, l’emballage et les accessoires. Chacun de ces éléments correspond à une variable publiée dans le catalogue et constitue une possibilité de divergence entre deux appareils portant la même désignation de modèle.
Le catalogue illustre ce principe par trois exemples faciles à vérifier. Le L2 Utral est publié avec deux options de boîtier, de 900 mAh et 1400 mAh; « le L2 Utral » ne constitue donc pas une spécification tant que le boîtier n’est pas précisé. Le V03 Pro est publié en trois couleurs et le V06 en quatre; un projet bichromie correspond donc à deux configurations, et non à une seule. Les quatre modèles de caméra dont la méthode de recharge n’est pas publiée — le MT6 et le L1 Pro, ainsi que le CY03 et le CY05 — sont quatre modèles pour lesquels l’accessoire de recharge doit être décrit en toutes lettres plutôt que lu sur une ligne. Un point de contrôle qui ne prend qu’un après-midi élimine la principale source de variation du planning: un lot devant être immobilisé parce qu’une option de boîtier était ambiguë devra l’être à nouveau si l’appariement n’est découvert qu’à l’inspection finale.
Point de contrôle deux: le premier article
La vérification du premier article répond à une seule question: l’appareil que l’usine s’apprête à fabriquer correspond-il à celui que l’acheteur a approuvé? Il est préférable de la placer tôt, car une vérification du premier article effectuée après la série pilote a déjà consommé cette série pilote.
L’économie de production explique pourquoi elle est avancée. Un premier article fabriqué dans le cadre de la série pilote coûte un appareil et le temps d’un technicien. La même vérification effectuée sur la première expédition d’une commande de production coûte l’expédition entière, car la commande est immobilisée jusqu’à ce que le résultat soit évalué. C’est la différence entre un retard mesuré en heures et un retard mesuré sur l’ensemble du cycle de production; il s’agit également du moyen le plus courant par lequel un programme de cohérence prolonge discrètement une date de livraison.
Les lignes publiées définissent les éléments que le premier article doit reprendre, car chaque modèle de caméra possède un ensemble fixe de caractéristiques publiées: un niveau de résolution, une capacité de batterie, une interface de recharge ou l’absence explicite de celle-ci, une option de boîtier et une plage d’autonomie publiée. La batterie de 290 mAh du L1 Pro et du L2 Utral, ainsi que du CY03 et du CY05; les 265 mAh du MT6; les 220 mAh du V03 Pro et du MT5, ainsi que du V03; les 260 mAh du S7 et du V06, ainsi que du KY06. Huit modèles se situent dans la catégorie 8 MP et trois dans la catégorie 13 MP; un premier article vérifié par rapport à la mauvaise catégorie permet de valider un appareil que l’acheteur ne souhaitait pas.
Point de contrôle trois: le contrôle en cours de production
Le contrôle en cours de production consiste à prélever un petit échantillon pendant la fabrication, plutôt qu’à la fin. Sa valeur n’est pas statistique, mais temporelle. Un contrôle effectué au changement d’équipe indique à l’usine si la production restante peut être poursuivie, tandis qu’un contrôle effectué uniquement à la fin lui indique ce qu’elle a déjà fabriqué.
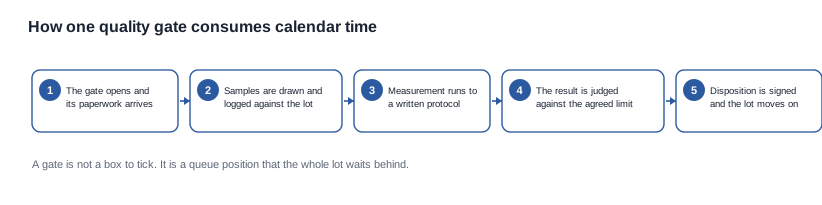
Un point de contrôle n’est pas une case à cocher. Il correspond à une position dans la file d’attente sur laquelle l’ensemble du lot doit attendre, et les cinq étapes qui le composent — la réception des documents, le prélèvement et l’enregistrement des échantillons, la réalisation des mesures selon un protocole écrit, l’évaluation du résultat par rapport à une limite et la signature de la décision — expliquent qu’un point de contrôle qualifié de « rapide » peut nonetheless une date de livraison de plusieurs jours.
C’est le contrôle le plus sensible à la règle d’acceptation, car celle-ci doit exister avant que le contrôle n’ait du sens. Un échantillon sans limite associée produit un chiffre, mais aucune décision; et une décision prise sans limite relève de la négociation, non du contrôle. Les critères doivent être définis à l’avance, ce qui explique également que ce contrôle se compresse mal: la rédaction d’une limite, sa validation et la récupération du résultat prennent du temps, et aucun de ces délais ne disparaît si la règle est rédigée tard.
Contrôle quatre: l’inspection finale
L’inspection finale est le contrôle le plus coûteux et celui que l’on suppose le plus souvent être le contrôle principal. Ce n’est pas le cas. Une inspection finale appliquée à un lot dont la configuration a été figée et dont la pièce de référence a été validée constitue une étape de vérification qui se termine généralement rapidement, car les variations qui auraient caused un échec ont été éliminées avant la fabrication du lot. En revanche, une inspection finale appliquée à un lot dont la configuration n’a jamais été figée est un litige annoncé, et ce litige se règle en bloquant le lot, ce qui représente le principal risque isolé pour le calendrier.
L’inspection finale est coûteuse pour une deuxième raison: elle intervient après l’ajout de valeur. Chaque unité du lot a déjà consommé des matières et du travail, et un lot refusé doit être retraité, réinspecté et libéré à nouveau. La question concrète à poser à un fournisseur n’est pas de savoir si l’inspection finale existe, mais ce qui arrive au lot au premier échec; les critères qui y répondent sont établis dans le bon de commande.
Contrôle cinq: les documents de libération
Le dernier contrôle est le moins visible et celui qui entraîne le plus souvent un décalage de date, sans aucun litige. Un lot ne peut être libéré sans les enregistrements qui l’associent à sa configuration, et un enregistrement assemblé après l’emballage plutôt que pendant la production sera assemblé tard. Un identifiant de lot, une version de nomenclature, le résultat de la pièce de référence, les résultats des contrôles en cours et le résultat de l’inspection finale correspondent à cinq documents, et chacun doit exister avant la signature de la libération.
La discipline qui permet de compresser ce contrôle est banale: recueillir les enregistrements au fur et à mesure de leur production plutôt qu’à la fin. Une usine qui photographie le résultat de la pièce de référence et le transmet le même jour a supprimé une journée de relances pour chaque lot, tandis qu’une usine qui conserve les documents dans un dossier jusqu’au colisage de l’expédition en a ajouté une. Ce n’est pas une lacune de compétences, mais une habitude, et les habitudes sont le levier de calendrier le moins coûteux de tout le programme.
Ce qu’un délai de livraison chiffré ne mentionne pas
Les quatre éléments que personne ne fait figurer dans le devis
Un devis de délai de livraison couvre normalement la fabrication, et rien d’autre. Quatre facteurs déterminant la date de livraison sont systématiquement omis, et un acheteur qui ne les a pas interrogés planifie en fonction d’un délai qui ne peut pas être respecté.
- L’intervalle de préparation. La première commande comprend la fiche de configuration, l’épreuve d executions graphiques, l’épreuve d’emballage et la fabrication de la pièce de référence, tandis que la seconde commande n’en comprend aucune. Deux devis pour le même modèle et la même quantité ne sont pas comparables si l’un correspond à une première commande et l’autre non.
- La boucle de validation. Chaque série de révisions des executions graphiques et de l’emballage constitue un cycle qui s’achève lorsque la marque répond, et la durée de ce cycle est déterminée par le processus d’examen de l’acheteur lui-même, non par l’usine. Un fournisseur qui propose un calendrier supposant une validation dans la journée propose un calendrier qui dépend du comportement de l’acheteur.
- Les documents de libération. Comme indiqué plus haut, le délai entre le résultat final et la libération signée correspond à une recherche documentaire, et il relève entièrement du contrôle de l’usine.
- L’itinéraire vers le marché de destination. L’itinéraire réglementaire vers le marché de destination possède son propre cycle et, dans l’Union européenne, passe par la directive sur les équipements radioélectriques (UE) 2014/53/UE. Ce cycle découle de l’exigence réglementaire et n’est pas négociable; par conséquent, un calendrier qui ne lui ménage aucun délai est un calendrier qui sera en retard.
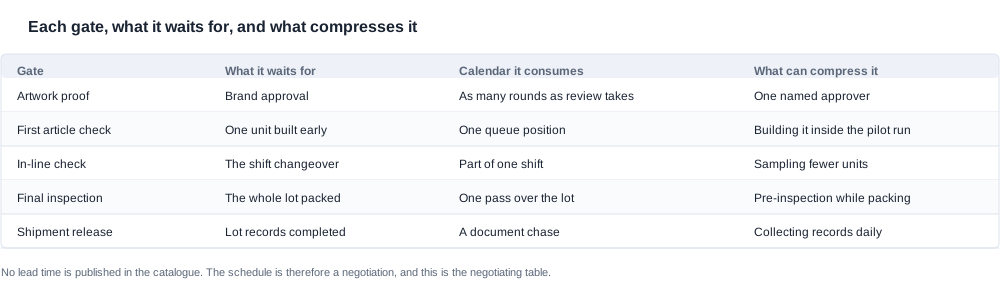
Le tableau constitue une table de négociation plutôt qu’une simple description. Chaque ligne désigne un contrôle, ce qu’il attend, le temps de calendrier qu’il consomme et le seul élément qui permet de le compresser. Or, le levier de compression de chaque ligne est une décision, non une machine. C’est l’argument à défendre lors d’une négociation sur le délai de livraison: le calendrier n’est pas figé, mais chaque compression possible doit être financée quelque part, et l’acheteur devrait décider où consentir cet effort.
Analyser un délai de livraison au regard du catalogue
Le catalogue peut indiquer à un acheteur si un calendrier annoncé est cohérent, même s'il ne publie aucun calendrier propre. Le temps de recharge est publié pour les vingt-huit modèles, ce qui permet de demander si la fenêtre de production annoncée permet de terminer et de tester la recharge sur chaque unité, et si les unités expédiées avec un étui disposent de suffisamment de temps pour être appairées et contrôlées. Le catalogue peut également indiquer quels modèles sont les plus difficiles à planifier: les quatre modèles avec caméra dont la méthode de recharge n'est pas publiée, car la logistique de cette étape doit être convenue plutôt que présumée, ainsi que les modèles avec caméra expédiés avec un étui, car le contrôle conjoint de l'étui et de l'unité constitue une opération distincte, avec un mode de défaillance distinct.
Les plages de durée d'utilisation ajoutent un deuxième contrôle. Cinq modèles avec caméra sont publiés à environ sept heures, quatre entre cinq et huit heures et deux entre six et huit heures. Un programme qui suppose une utilisation pendant une période complète de travail et un modèle publié entre cinq et huit heures présente une plage plus large qu'un programme qui suppose une demi-journée de travail et un modèle publié à environ sept heures. Un acheteur qui n'a pas remarqué la plage n'a donc pasé dans ses coûts les réclamations terrain générées par celle-ci.
Compresser un calendrier sans perdre le contrôle
Les leviers efficaces
Quatre leviers permettent de compresser un calendrier sans affaiblir le programme, et tous relèvent de décisions plutôt que de dépenses. Le premier consiste à avancer les points de contrôle: un contrôle du premier article intégré à la série pilote, une épreuve d'artwork approuvée avant la production plutôt qu'après, et une fiche de configuration signée avant le bon de commande. Le deuxième consiste à mener les revues en parallèle plutôt qu'en série, afin que l'épreuve d'artwork, l'épreuve d'emballage et la revue de la configuration soient ouvertes simultanément au lieu de l'être successivement. Le troisième consiste à fixer la taille de l'échantillon et la limite avant la série de production plutôt que pendant celle-ci, car une limite convenue après l'obtention d'un résultat est une limite ajustée à la réponse. Le quatrième consiste à recueillir les enregistrements au fur et à mesure de leur production; c'est le levier le moins coûteux des quatre et celui que l'on néglige le plus souvent.
Deux autres leviers mérite d'être mentionnés, car ils sont fréquemment proposés. Un fournisseur qui propose de sauter le contrôle du premier article en échange d'une date plus rapide offers de transférer un coût du calendrier au terrain; ce compromis devrait être refusé par écrit plutôt qu'accepté oralement. Un acheteur qui propose une prime pour un intervalle plus court achète de la certitude de calendrier avec de l'argent. La même somme dépensée sur le contrôle du premier article permet généralement d'obtenir davantage, car ce contrôle élimine les retouches au lieu de compresser une file d'attente.
Les leviers qui coûtent plus qu'ils n'économisent
Trois économies apparentes sont des pièges. Augmenter la taille de l'échantillon entrant resserre le cycle de réception sans agir sur la variation à l'origine des retours; le coût de réception augmente donc, sans amélioration de la date de livraison. Presser l'usine d'adopter un intervalle de production plus court comprime une file d'attente et accroît le risque de défaillance en cours de ligne, ce qui entraîne un retard plus long pour un lot plus coûteux. Fixer une date d'expédition avant de disposer du résultat final remplace un calendrier par un espoir, et le résultat de ce compromis est une date que l'acheteur doit expliquer à un partenaire de distribution.
Le principe général mérite d'être énoncé, car il s'applique au-delà de cette catégorie: une économie de calendrier qui supprime un point de contrôle constitue un emprunt, remboursé par des retouches, des réclamations et une provision pour retours que quelqu'un doit justifier. Le signe qu'un calendrier a été optimisé de cette manière est un contrôle final qui dure plus longtemps qu'il ne le devrait et un premier article que personne ne retrouve.
Les modes de défaillance d'un calendrier de production
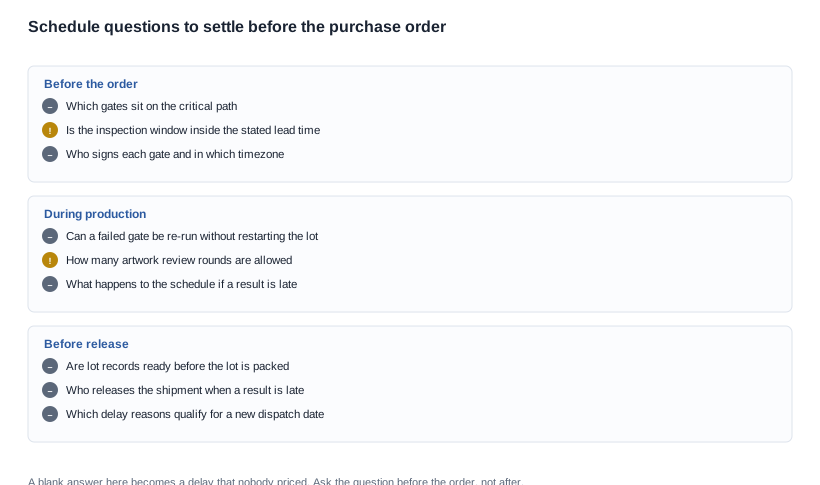
Quatre défaillances parviennent à l'acheteur sous forme de surprise liée au calendrier, et chacune peut être anticipée si les critères sont consignés par écrit. La liste de contrôle ci-dessus rassemble les questions à poser avant de commander, et une réponse laissée vide sur l'une de ses lignes devient un retard que personne n'a chiffré.
La date qui supposait une approbation le jour même. Le calendrier de l'usine reposait sur un cycle unique d'approbation de l'artwork, tandis que le processus de revue de la marque en exigeait trois. Le contrôle consiste à indiquer le nombre de cycles de revue autorisés dans le bon de commande et à désigner un approbateur, afin que la boucle d'approbation ait une durée définie.
Le maintien qui n’avait jamais été prévu. Le résultat de la pièce d’essai échoue, le lot est retenu et aucune règle écrite ne prévoit la suite, si bien que le réexamen et la retouche sont improvisés. Le contrôle consiste à inscrire la règle en cas de premier échec dans la commande: ce qui doit être retesté, combien d’unités et quelle sera la nouvelle date d’expédition.
Les documents qui sont arrivés en retard. Le lot a été terminé le jour convenu et l’expédition a été décalée de trois jours dans l’attente d’un document qui aurait pu être produit pendant la production. Le contrôle consiste à définir dès le début le dossier de documents et à l’exiger lors de la libération.
Le point de contrôle qui a arrêté la ligne. Un contrôle en cours de production échoue et l’usine arrête la ligne plutôt que de poursuivre, car la règle ne précise pas quoi faire des unités déjà assemblées. Le contrôle consiste à indiquer le traitement — retouche, rebut ou séparation — pour chaque point de défaillance, afin qu’un échec arrête un lot plutôt qu’une ligne.
Un scénario d’achat et ce que nous publions
Un planningment analysé
Le cas analysé ci-dessous a été construit pour étayer un argument sur les dates, et non pour rendre compte d’une mission. Aucun client n’est cité et aucune commande n’est revendiquée; le modèle de caméra, la date de lancement fixe, les trois tours de validation graphique et le contact unique chargé de l’approbation sont tous hypothétiques, afin de pouvoir suivre étape par étape le cheminement d’une date provisoire à une date défendable.
Une marque dispose d’une date de lancement immuable et d’un devis pour un modèle de caméra de 13 MP, dont le délai ne peut être respecté que si tout se déroule exactement comme décrit. Le modèle fait partie des trois du niveau 13 MP, la batterie est de 290 mAh, l’autonomie publiée est d’environ sept heures et le boîtier fait partie des options de 1400 mAh publiées pour la L1 Pro, la CY05 et la CY03. La marque ne dispose ni de fiche de configuration, ni d’étape d’essai de première pièce, ni d’un processus de validation comportements par trois approbateurs.
La première étape consiste à décomposer le planning en trois intervalles qu’il contient réellement, car le devis porte sur l’intervalle de fabrication tandis que la marque planifie selon l’intervalle de livraison. La deuxième étape consiste à ajouter l’intervalle de réglage omis par le devis, les trois tours de validation graphique et le dossier de libération, puis à désigner la voie réglementaire applicable au marché de destination comme une contrainte fixe et non comme une hypothèse. La troisième étape consiste à définir l’ensemble des points de contrôle: une fiche de configuration indiquant la batterie, le boîtier, l’interface, la couleur, la version du micrologiciel et l’emballage; un premier article assemblé pendant la production pilote; un contrôle en cours de production au changement d’équipe; une inspection finale; et un dossier de documents rheumatoid collecté au fil de la production. La quatrième étape consiste à chiffrer les compromis: le premier article assemblé pendant la production pilote coûte une unité et la présence d’un technicien, tout en éliminant le risque de retenue de l’ensemble du lot; l’alternative — un contrôle de première pièce sur la première expédition de production — n aucune économie et met la date en péril. La cinquième étape consiste à écrire les règles de gestion des échecs, afin qu’un contrôle en cours de production interrompu un lot plutôt qu’une ligne et qu’un premier article non conforme fasse l’objet d’un réexamen défini et d’une nouvelle date d’expédition.
Le résultat est un planning plus long sur le papier que le devis, mais plus court dans la pratique, car la version du programme qui respecte la date est celle où les points de contrôle sont correctement positioned. Aucune visite d’usine n’a été nécessaire à quelque moment que ce soit, et cet exercice a produit un ensemble d’accords plutôt qu’un ensemble d’assurances.
Ce que nous publions et ce que nous ne chiffrerons pas
Ici, le planning relève de la négociation et le catalogue constitue une spécification; les deux ne doivent pas être confondus. Nous publions les lignes relatives aux caractéristiques électriques et à la configuration exactement telles qu’elles figurent au catalogue — la disponibilité des couleurs, les interfaces de recharge, les capacités des batteries, les options de boîtier et les niveaux de résolution, les plages d’autonomie publiées, les temps de charge et, pour un modèle, le poids de l’appareil entier avec ses exclusions — et nous publions avec la même visibilité l’absence de délais de livraison, de tolérances, de taux de défauts, de données de capacité et de dossiers de certification. Nous ne publions aucun délai de livraison pour un modèle, car celui-ci dépend de la quantité commandée, de la configuration, du planning en cours et du marché de destination; un nombre dépendant de ces quatre facteurs relève d’une conversation et non d’une spécification.
Les lignes que nous ne publions pas pour cette catégorie sont les suivantes: la production et la capacité de la ligne de fabrication, l’historique des livraisons dans les délais, l’historique des défauts et des retouches, les dossiers de certification par modèle et leurs dates de validité, les numéros de rapports d’essai d’étanchéité, les modèles de capteurs, les mesures acoustiques, les coefficients de durée de vie et le poids de tout modèle autre que le MT6. Lorsqu’aucun chiffre n’est publié pour un modèle, la seule réponse que nous pouvons fournir est une question à poser au fournisseur, et non un chiffre de notre part. Deux limites doivent figurer dans tout planning, car elles sont vérifiées avant une commande et non après: la mention IP54 sur le V06 et le S7 est une annotation de catalogue, et non une declaration étayée par un rapport, et le texte du catalogue ne comporte aucune mention CE, FCC ou RoHS pour quelque modèle que ce soit. Ces deux points nécessitent une demande de document, et une telle demande envoyée avant la production ne permet pas de reporter la date.
Ce que nous pouvons faire, c’est partir d’une date proposée, d’un modèle et d’un marché de destination pour vous indiquer les étapes que l’intervalle annoncé doit contenir, les lignes publiées que la fiche de configuration doit mentionner et le point où le planning est susceptible d’échouer. Le traitement général du sujet figure dans le glossaire de la cohérence de la qualité, le contexte de planification se trouve dans l’article sur l’incidence de la capacité de production sur le délai de livraison, et les pièges à éviter sont présentés dans notre article sur les erreurs de capacité de production à éviter. La page pilier est consacrée à la cohérence de la qualité, et la gamme de produits est présentée dans les lunettes avec caméra IA.
La marche à suivre maintenant. Envoyez-nous le modèle, la configuration, le marché de destination et la date à respecter, et nous vous indiquerons les étapes que cette date doit contenir, les lignes publiées que la fiche de configuration doit mentionner et les points sur lesquels négocier. Un planning construit autour des étapes dans le bon ordre vaut davantage qu’une date annoncée plus courte et livrée plus tard.
Lectures complémentaires
- Le traitement général — cohérence de la qualité des lunettes connectées
- Le contexte de capacité et de planification — incidence de la capacité de production sur le délai de livraison
- Les pièges à éviter — erreurs courantes de capacité de production
Envoyez-nous le modèle, le marché de destination et la date, et nous vous montrerons les étapes que cette date doit contenir — la structure de planification sous-jacente à la cohérence de la qualité des lunettes connectées, sans aucun délai de livraison inventé.


