
Spójność jakości smart glasses wpływa na czas realizacji zamówienia poprzez bramki, które wyznacza w harmonogramie produkcji, a czas realizacji podany bez tych bramek jest liczbą, której kupujący nie może wykorzystać. Praktyczna zasada jest prosta: każde kontrolne działanie to albo wstrzymanie dodające dni kalendarzowe, albo dokument skracający czas realizacji; warto opłacić te kontrole, które znajdują się na początku harmonogramu. Zamrożona konfiguracja, kontrola pierwszej próbki wbudowana w uruchomienie pilotażowe oraz zachowana próbka z każdej partii są tanie w ujęciu dni, lecz kosztowne, gdy się je pominie. Zaostrzona kontrola materiałów wejściowych na końcu produkcji jest tania w ujęciu dni, lecz kosztowna pod względem wydatków. Kolejność tych decyzji, a nie cena jednostkowa, wyznacza termin dostawy, który można przekazać partnerowi kanału dystrybucji. Na tej stronie przedstawiono bramki, na co każda z nich oczekuje, jakich danych nie uwzględnia wycena czasu realizacji oraz jak ocenić harmonogram przed złożeniem zamówienia.
Spójność jakości smart glasses a harmonogram produkcji
Pytanie o czas realizacji zamówienia, na które odpowiada ta strona
Czytelnikiem jest osoba kupująca po stronie marki, kupiec kanałowy lub importer, który dysponuje czasem realizacji podanym w ofercie i nie wie, jak się z nim postąpić. Programowi przypisano termin — premierę, sezon sprzedaży, slot wysyłkowy lub festiwal — a podany czas realizacji nie pasuje jednoznacznie. Niepokój rzadko dotyczy ceny jednostkowej i niemal nigdy specyfikacji. Dotyczy nieruchomego terminu oraz fabryki, która twierdzi, że termin zależy od wielkości zamówienia i bieżącego harmonogramu, co nie stanowi odpowiedzi, na której kupujący może oprzeć plan.
U podłoża tego niepokoju leżą trzy decyzje, które trzeba podjąć w określonej kolejności. Po pierwsze, jakie kontrole obejmie program, ponieważ kontrola dodana na początku harmonogramu i kontrola dodana na jego końcu mają bardzo różny wpływ na termin. Po drugie, gdzie poniesione zostanie ryzyko opóźnienia harmonogramu; zwykle dotyczy to kontroli materiałów wejściowych i końcowego zatwierdzenia, ponieważ obie etapy następują po punkcie, w którym koszt opóźnienia jest najwyższy. Po trzecie, co umowa przewiduje w przypadku uzyskania niezadowalającego wyniku na bramce, ponieważ alternatywą dla pisemnej odpowiedzi jest odpowiedź improwizowana, a właśnie takie odpowiedzi powodują zmianę terminu.
Trybem awarii, którego należy unikać, jest traktowanie czasu realizacji jako cechy dostawcy. W tej kategorii tak nie jest, ponieważ katalog nie publikuje czasu realizacji dla żadnego z dwudziestu ośmiu modeli. Publikuje natomiast czas ładowania — do dwóch godzin dla dwudziestu sześciu modeli oraz około jednej godziny dla D17 i ZH12 — oraz metodę ładowania: magnetyczną w siedemnastu modelach, Type C w siedmiu i niepublikowaną w czterech modelach z kamerą. Wiersze te opisują czynności na końcu linii produkcyjnej, a nie czas upływający od zamówienia do dostawy; kupujący, który otrzymał zamiast harmonogramu termin dostawy, negocjuje bez pełnej wiedzy.
Dlaczego czas realizacji nigdy nie jest jedną liczbą
W ofercie smart glasses termin realizacji zamówienia określa się w odniesieniu do trzech różnych przedziałów czasowych, które ciągle są ze sobą mylone. Pierwszym jest przedział produkcyjny — od rozpoczęcia wytwarzania do zakończenia partii. Drugim jest przedział jakościowy — od wyprodukowania pierwszego egzemplarza do zatwierdzenia partii; obejmuje on każdą bramkę oraz każdą poprawkę wynikającą z ich wyników. Trzecim jest przedział dostawy — od zatwierdzenia do dotarcia przesyłki; obejmuje on pakowanie, rezerwację transportu, odprawę celną i transport lądowy.
Dostawca podający pierwszy przedział, gdy kupujący planuje na podstawie trzeciego, nie postępuje nieuczciwie; są to po prostu różne przedziały, a tylko przedział jakościowy pozostaje pod kontrolą programu spójności. Dlatego pytanie „jak jakość wpływa na czas realizacji zamówienia” ma precyzyjną odpowiedź: wpływa ona na przedział jakościowy, nie wpływa bezpośrednio na przedział produkcyjny, a na przedział dostawy oddziałuje wyłącznie poprzez dokumentację zatwierdzenia oraz poprawki wynikające z niezadowalającego wyniku na bramce.
Istnieje jeszcze jedna przyczyna, dla której termin realizacji wydaje się niestabilny. Termin podany dla pierwszego zamówienia opisuje inny proces niż termin podany dla zamówienia powtórzonego, ponieważ pierwsze zamówienie wiąże się z pracami przygotowawczymi — arkuszem konfiguracji, proofem projektu graficznego, proofem opakowania, partią pilotażową i pierwszą rundą przeglądu — podczas gdy zamówienie powtórzone nie wiąże się z żadną z tych prac. Kupujący porównujący ofertę na pierwsze zamówienie z ofertą na zamówienie powtórzone lub z ofertą konkurenta na zamówienie powtórzone porównuje dwa różne przedmioty i wyciąga wniosek dotyczący zakładu, którego proces produkcji tego wniosku nie potwierdza.
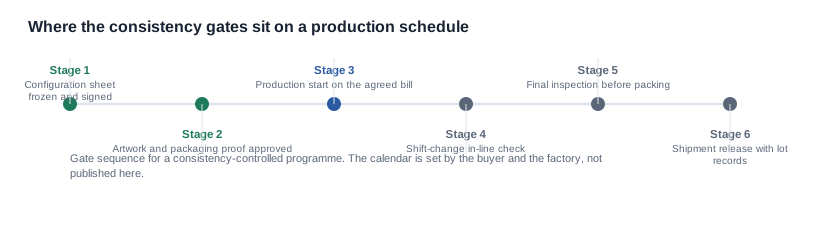
Etapy kontroli na ścieżce krytycznej
Poniższy harmonogram przedstawia standardowy zestaw punktów kontroli spójności dla programu modelu z kamerą, w kolejności ich występowania. Jest celowo ułożony tak, aby najpierw znalazły się etapy, które można skrócić przy niewielkich kosztach, a na końcu te, których skrócenie jest kosztowne.
Pierwszy punkt kontroli: zamrożona konfiguracja
To najtańszy punkt kontroli na liście i jednocześnie najczęściej pomijany. Przed rozpoczęciem produkcji kupujący i zakład uzgadniają zawartość egzemplarza: ogniwo, wariant etui, interfejs ładowania, kolor, wersję oprogramowania, opakowanie oraz akcesoria. Każdy z tych elementów jest opisany w katalogu jako zmienna, a każdy z nich może sprawić, że dwa egzemplarze o tej samej nazwie modelu będą się różnić.
Katalog ilustruje to trzema łatwymi do sprawdzenia przykładami. L2 Utral występuje w dwóch wariantach etui, o pojemności 900 mAh i 1400 mAh, więc określenie „L2 Utral” nie jest specyfikacją, dopóki nie wskazano wariantu etui. V03 Pro występuje w trzech kolorach, a V06 w czterech, więc plan dwukolorowy oznacza dwie konfiguracje, a nie jedną. Cztery modele kamer, dla których nie opublikowano metody ładowania — MT6 i L1 Pro oraz CY03 i CY05 — to modele, w których akcesorium ładowące trzeba określić słownie, a nie odczytać z tabeli. Punkt kontroli, który można przeprowadzić w ciągu jednego popołudnia, usuwa z harmonogramu największe źródło zmienności, ponieważ partia oczekująca na rozstrzygnięcie z powodu niejednoznacznego wariantu etui będzie musiała ponownie czekać, jeśli niezgodność parowania zostanie wykryta podczas kontroli końcowej.
Drugi punkt kontroli: pierwsza sztuka
Kontrola pierwszej sztuki odpowiada na jedno pytanie: czy egzemplarz, który zakład ma wyprodukować, jest zgodny z egzemplarzem zatwierdzonym przez kupującego? Warto przeprowadzić ją wcześnie, ponieważ kontrola pierwszej sztuki wykonana po uruchomieniu partii pilotażowej pochłania już koszt tej partii.
To właśnie względy ekonomiczne uzasadniają wcześniejsze wykonanie kontroli. Pierwsza sztuka wyprodukowana w ramach partii pilotażowej kosztuje jeden egzemplarz i czas technika. To samo sprawdzenie przeprowadzone przy pierwszej wysyłce zamówienia produkcyjnego kosztuje całą wysyłkę, ponieważ zamówienie jest wstrzymywane do czasu oceny wyniku. Różnica między opóźnieniem mierzonym w godzinach a opóźnieniem obejmującym cały cykl produkcyjny to najczęstszy sposób, w jaki program zapewnienia spójności po cichu wydłuża termin dostawy.
Opublikowane wiersze określają, z czym musi być zgodna pierwsza sztuka, ponieważ każdy model kamery ma stały zestaw opisanych cech: klasę rozdzielczości, pojemność ogniwa, interfejs ładowania lub jednoznaczny brak takiego interfejsu, wariant etui oraz opublikowany zakres czasu pracy. Ogniwa 290 mAh w modelach L1 Pro, L2 Utral, CY03 i CY05, 265 mAh w MT6, 220 mAh w V03 Pro i MT5 oraz V03, 260 mAh w S7, V06 i KY06. Osiem modeli należy do klasy 8 MP, a trzy do klasy 13 MP, dlatego kontrola pierwszej sztuki wykonana względem niewłaściwej klasy potwierdzi zgodność egzemplarza, którego kupujący nie zamierzał.
Trzeci punkt kontroli: kontrola w trakcie produkcji
Kontrola w trakcie produkcji obejmuje niewielką próbkę pobraną podczas wytwarzania, a nie po jego zakończeniu. Jej wartość nie ma charakteru statystycznego, lecz czasowy. Kontrola przeprowadzona przy zmianie zmiany mówi zakładowi, czy warto kontynuować pozostałą produkcję, natomiast kontrola wykonana wyłącznie na końcu informuje zakład o tym, co już wyprodukował.
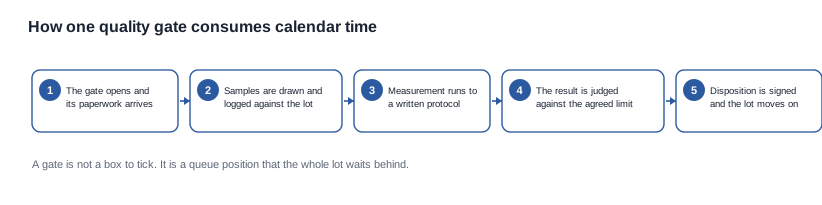
Punkt kontroli to nie pole do odhaczenia. To pozycja w kolejce, na którą oczekuje cała partia, a pięć etapów w jej obrębie — otrzymanie dokumentacji, pobranie i zarejestrowanie próbek, wykonanie pomiarów zgodnie z pisemną procedurą, ocena wyniku względem dopuszczalnego limitu oraz podpisanie decyzji — wyjaśnia, dlaczego punkt kontroli określony jako „szybki” może nadal przesunąć termin dostawy o kilka dni.
To brama, w której kryterium akceptacji ma największe znaczenie, ponieważ musi ono istnieć, zanim kontrola nabierze sensu. Próbka bez przypisanego limitu daje jedynie wynik, ale nie pozwala podjąć decyzji, a decyzja podjęta bez limitu to negocjacja, a nie kontrola. Kryteria muszą zostać określone z góry, co jest również powodem, dla którego tej bramce trudno skrócić czas: napisanie limitu, uzgodnienie go i otrzymanie wyniku wymagają czasu, a jeśli reguła zostanie określona późno, żaden z tych etapów nie zniknie.
Brama czwarta: kontrola końcowa
Kontrola końcowa jest najdroższą bramą i tą, która najczęściej jest uznawana za główną kontrolę. Tak nie jest. Kontrola końcowa zastosowana do partii o zamrożonej konfiguracji, której pierwsza sztuka wzorcowa odpowiada wymaganiom, jest etapem weryfikacji, który zwykle przebiega szybko, ponieważ wariancja, która mogłaby spowodować niezgodność, została wyeliminowana przed wyprodukowaniem partii. Kontrola końcowa zastosowana do partii, w której konfiguracja nigdy nie została zamrożona, to zapowiedź sporu, który zostaje rozstrzygnięty przez zatrzymanie partii — a jest to największe pojedyncze zagrożenie dla harmonogramu.
Istnieje jeszcze drugi powód, dla którego kontrola końcowa jest kosztowna: odbywa się po dodaniu wartości. Każda sztuka w partii zużyła już materiał i robociznę, a odrzucona partia wymaga ponownego wykonania, ponownej kontroli i ponownego zatwierdzenia. Praktyczne pytanie, które należy zadać dostawcy, nie brzmi, czy kontrola końcowa istnieje, lecz co dzieje się z partią przy pierwszej niezgodności. Kryteria, które na to odpowiadają, są określone w zamówieniu zakupowym.
Brama piąta: dokumentacja zwolnieniowa
Ostatnia brama jest najmniej widoczna i najczęściej powoduje przesunięcie terminu bez jakiegokolwiek sporu. Partii nie można zwolnić bez dokumentów, które łączą ją z konfiguracją, a dokument przygotowany po pakowaniu, a nie podczas produkcji, zostanie przygotowany z opóźnieniem. Identyfikator partii, wersja listy materiałowej, wynik kontroli pierwszej sztuki wzorcowej, wyniki kontroli międzyoperacyjnych oraz wynik kontroli końcowej to pięć dokumentów, a każdy z nich musi istnieć przed podpisaniem zwolnienia.
Zasada, która skraca ten etap, jest prosta: zbierać dokumenty w miarę ich powstawania, a nie na końcu. Fabryka, która fotografuje wynik kontroli pierwszej sztuki wzorcowej i przesyła go tego samego dnia, skróciła każdej partii o jeden dzień poszukiwań, a fabryka, która przechowuje dokumentację w segregatorze do czasu zapakowania wysyłki, dodała jeden dzień. To nie jest luka w możliwościach. To nawyk, a nawyki są najtańszym narzędziem skracania harmonogramu w całym programie.
Co pomija podany czas realizacji zamówienia
Cztery dane, których nikt nie uwzględnia w ofercie
Oferta czasu realizacji zamówienia zwykle obejmuje wyłącznie produkcję. Cztery dane wpływające na termin dostawy są regularnie pomijane, a kupujący, który o nie nie zapyta, planuje realizację według wartości, której nie można dotrzymać.
- Okres przygotowania produkcji. Pierwsze zamówienie obejmuje kartę konfiguracji, proof projektu graficznego, proof opakowania i wykonanie pierwszej sztuki wzorcowej, natomiast drugie zamówienie nie obejmuje żadnego z tych elementów. Dwie oferty dla tego samego modelu w tej samej ilości nie są porównywalne, jeśli jedna dotyczy pierwszego zamówienia, a druga nie.
- Cykl zatwierdzania. Każda iteracja projektu graficznego i opakowania to cykl kończący się odpowiedzią marki, a jego długość zależy od własnego procesu zatwierdzania kupującego, a nie od fabryki. Dostawca, który podaje harmonogram zakładający zatwierdzenie w tym samym dniu, przedstawia harmonogram oparty na założeniach dotyczących zachowania kupującego.
- Dokumentacja zwolnieniowa. Jak wyżej, czas między wynikiem końcowym a podpisanym zwolnieniem to poszukiwanie dokumentów, za które fabryka odpowiada w całości.
- Trasa do rynku docelowego. Ścieżka regulacyjna dla rynku docelowego ma własny cykl, a w Unii Europejskiej przebiega zgodnie z dyrektywą w sprawie urządzeń radiowych (UE) 2014/53/UE. Cykl ten wynika z wymogu i nie podlega negocjacjom, dlatego harmonogram, który nie zostawia na niego miejsca, okaże się opóźniony.
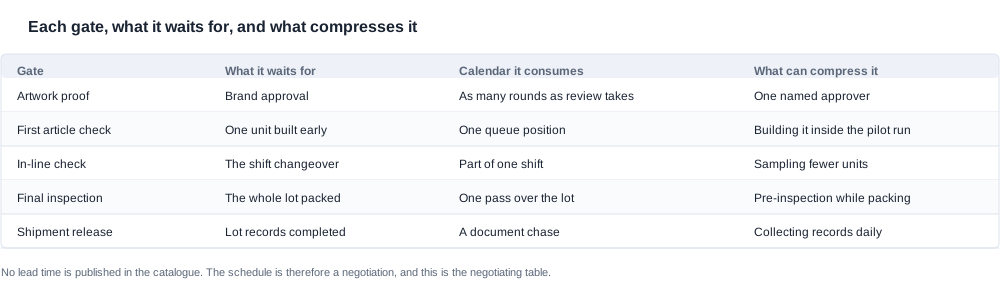
Tabela jest stołem negocjacyjnym, a nie opisem. Każdy wiersz wskazuje bramę, element, na który oczekuje, zużywany przez nią czas w kalendarzu oraz jedyną czynność, która ją skraca. Warto zauważyć, że w każdym wierszu czynnikiem skracającym czas jest decyzja, a nie maszyna. To właśnie argument, który należy przedstawić podczas negocjacji czasu realizacji zamówienia: harmonogram nie jest sztywny, ale każde możliwe skrócenie trzeba gdzieś opłacić, a kupujący powinien zdecydować, gdzie trafi koszt.
Porównywanie czasu realizacji zamówienia z katalogiem
Katalog może powiedzieć kupującemu, czy podany harmonogram jest wewnętrznie spójny, mimo że sam nie publikuje harmonogramu. Czas ładowania jest opublikowany dla wszystkich dwudziestu ośmiu modeli, więc kupujący może sprawdzić, czy podany okres produkcji pozwala na ukończenie i przetestowanie etapu ładowania każdego egzemplarza oraz czy jednostki wysyłane z etui mają wystarczająco czasu na sparowanie i kontrolę. Może także wskazać, które modele są najtrudniejsze do zaplanowania: cztery modele z kamerą, dla których w ogóle nie opublikowano metody ładowania, ponieważ logistykę tego etapu trzeba uzgodnić, a nie zakładać, oraz modele z kamerą wysyłane z etui, ponieważ kontrola kompletu etui i egzemplarza to odrębna operacja z odrębnym trybem awarii.
Przedziały czasu działania stanowią drugie sprawdzenie. Dla pięciu modeli z kamerą opublikowano około siedmiu godzin, dla czterech od pięciu do ośmiu godzin, a dla dwóch od sześciu do ośmiu godzin. Program zakładający pełną zmianę pracy i model opisany jako działający od pięciu do ośmiu godzin ma szerszy przedział niż program zakładający pół zmiany i model opisany jako działający przez około siedem godzin. Kupujący, który nie zauważył przedziału, nie uwzględnił w wycenie skarg z rynku, które ten przedział generuje.
Skracanie harmonogramu bez utraty kontroli
Co działa
Cztery dźwignie skracają harmonogram bez osłabiania programu i wszystkie cztery opierają się na decyzjach, a nie wydatkach. Pierwszą jest przesunięcie punktów kontrolnych wcześniej: kontrola pierwszego egzemplarza wbudowana w przebieg pilotażowy, zatwierdzenie próbny projektu graficznego przed rozpoczęciem produkcji, a nie po niej, oraz podpisanie arkusza konfiguracji przed zamówieniem zakupowym. Drugą jest prowadzenie przeglądów równolegle, a nie kolejno, tak aby próbny projekt graficzny, próbne opakowanie i przegląd konfiguracji były otwarte jednocześnie, zamiast następować po sobie. Trzecią jest ustalenie wielkości próby i dopuszczalnego odchylenia przed rozpoczęciem serii produkcyjnej, a nie w jej trakcie, ponieważ limit uzgodniony po zobaczeniu wyniku jest limitem dopasowanym do odpowiedzi. Czwarta to zbieranie zapisów w miarę ich powstawania, co jest najtańszą z czterech dźwigni i tą, którą najczęściej się pomija.
Warto wspomnieć także o dwóch kolejnych dźwigniach, ponieważ są często proponowane. Dostawca oferujący pominięcie kontroli pierwszego egzemplarza w zamian za wcześniejszą datę przenosi koszt z harmonogramu na rynek, dlatego taki kompromis należy odrzucić na piśmie, a nie przyjmować ustnie. Kupujący oferujący dopłatę za krótszy interwał kupuje za pieniądze pewność harmonogramu, a te same pieniądze wydane na punkt kontrolny pierwszego egzemplarza zwykle przynoszą więcej, ponieważ punkt ten eliminuje prace poprawkowe, a nie skraca kolejkę.
Co kosztuje więcej, niż oszczędza
Trzy pozorne oszczędności to pułapki. Zwiększenie wielkości próby odbiorczej skraca cykl przyjęcia, ale nie eliminuje zmienności powodującej zwroty, więc koszt przyjęcia rośnie, a termin dostawy się nie poprawia. Naciskanie na fabrykę skrócenia interwału produkcyjnego ściska kolejkę i zwiększa ryzyko awarii w trakcie procesu, co oznacza dłuższe opóźnienie i droższą partię. Uzgodnienie daty wysyłki przed uzyskaniem wyniku końcowego zastępuje harmonogram nadzieją, a skutek tej wymiany to data, którą kupujący musi wyjaśnić partnerowi kanału dystrybucji.
Warto wyrazić ogólną zasadę, ponieważ ma zastosowanie także poza tą kategorią: oszczędność harmonogramu, która usuwa kontrolę, jest pożyczką, którą trzeba spłacić pracami poprawkowymi, skargami i rezerwą na zwroty, którą ktoś musi uzasadnić. Oznaką optymalizacji harmonogramu w ten sposób jest kontrola końcowa trwająca dłużej, niż powinna, oraz brak możliwości odnalezienia pierwszego egzemplarza.
Tryby awarii w harmonogramie produkcyjnym
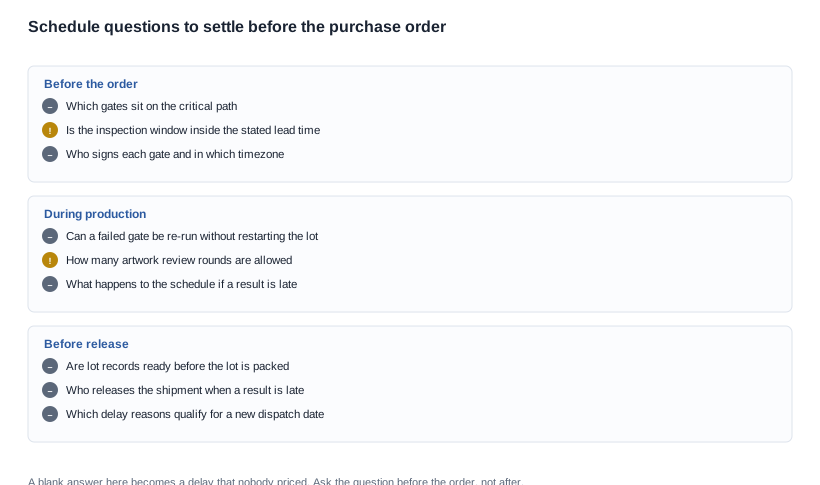
Cztery awarie docierają do kupującego jako niespodzianka w harmonogramie, a każdą z nich można wcześniej przewidzieć, jeśli kryteria zostaną zapisane. Powyższa lista kontrolna zawiera pytania, które należy zadać przed złożeniem zamówienia, a pusta odpowiedź w dowolnym jej wierszu oznacza opóźnienie, którego nikt nie wycenił.
Data zakładająca zatwierdzenie tego samego dnia. Harmonogram fabryki oparto na jednorundowym zatwierdzeniu projektu graficznego, natomiast proces przeglądu marki wymagał trzech rund. Kontrolą jest określenie w zamówieniu zakupowym dozwolonej liczby rund przeglądu i wskazanie jednego zatwierdzającego, aby pętla zatwierdzenia miała określoną długość.
Wstrzymanie, którego nie przewidziano. Wynik kontroli pierwszej sztuki jest niezgodny z wymaganiami, partie zostaje wstrzymana, a nie ma pisemnej reguły określającej dalsze działania, więc ponowna kontrola i poprawka są przeprowadzane ad hoc. Kontrolą jest wpisanie do zamówienia reguły postępowania w razie pierwszej niezgodności: co należy ponownie sprawdzić, ile sztuk objęto kontrolą oraz jaki będzie nowy termin wysyłki.
Dokumentacja, która dotarła z opóźnieniem. Partię ukończono w uzgodniony dzień, a wysyłkę przesunięto o trzy dni z powodu dokumentu, który mógł zostać przygotowany w trakcie produkcji. Kontrolą jest wskazanie zestawu dokumentów na początku oraz wymaganie jego dołączenia do dokumentu zezwalającego na wysyłkę.
Brama, która zatrzymała linię. Kontrola w toku produkcji wykazuje niezgodność, a fabryka zatrzymuje linię zamiast kontynuować pracę, ponieważ reguła nie określa, co zrobić z już wyprodukowanymi sztukami. Kontrolą jest wskazanie dla każdego punktu kontroli dalszego postępowania — poprawki, utylizacji lub odseparowania — tak aby niezgodność zatrzymywała partię, a nie całą linię.
Scenariusz zakupowy i to, co publikujemy
Harmonogram po analizie
Przeanalizowany poniżej przypadek opracowano w celu przedstawienia argumentu dotyczącego terminów, a nie w celu opisania realizowanego projektu. Nie wskazujemy klienta ani nie deklarujemy zamówienia; model kamery, stała data premiery, trzy rundy prac nad materiałami graficznymi oraz jeden punkt zatwierdzenia są założeniami umożliwiającymi prześledzenie krok po kroku kolejności od terminu podanego w ofercie do terminu możliwego do obrony.
Marka ma wyznaczoną datę premiery, której nie można przesunąć, oraz ofertę na model kamery 13 MP z terminem realizacji, który jest możliwy wyłącznie wtedy, gdy wszystko przebiegnie dokładnie zgodnie z opisem. Model należy do jednego z trzech modeli w klasie 13 MP, akumulator ma pojemność 290 mAh, opłaszany czas pracy wynosi około siedmiu godzin, a obudowa należy do opcji o pojemności 1400 mAh opublikowanych dla L1 Pro, CY05 i CY03. Marka nie ma arkusza konfiguracji, etapu kontroli pierwszej sztuki ani procesu przeglądu z trzema osobami zatwierdzającymi.
Pierwszym krokiem jest rozbicie harmonogramu na trzy przedziały, które rzeczywiście zawiera, ponieważ oferta podaje przedział produkcyjny, a marka planuje według przedziału dostawy. Drugim krokiem jest dodanie przedziału przygotowania produkcji, którego oferta nie uwzględnia, a także trzech rund prac nad materiałami graficznymi, dokumentacji zezwalającej na wysyłkę oraz wskazanie trasy regulacyjnej dla rynku docelowego jako ograniczenia ustalonego, a nie założenia. Trzecim krokiem jest ustalenie zestawu bram: arkusza konfiguracji określającego akumulator, obudowę, interfejs, kolor, wersję oprogramowania układowego i opakowanie; pierwszej sztuki wyprodukowanej w trakcie uruchomienia pilotażowego; kontroli w toku produkcji przy zmianie zmiany; kontroli końcowej oraz zestawu dokumentów zbieranych w miarę postępu produkcji. Czwartym krokiem jest wycena kompromisów: wyprodukowanie pierwszej sztuki w trakcie uruchomienia pilotażowego kosztuje jedną sztukę i jednego technika, a jednocześnie eliminuje możliwość wstrzymania całej partii; alternatywa — kontrola pierwszej sztuki w pierwszej partii produkcyjnej — nie pozwala zaoszczędzić niczego i stwarza ryzyko dla terminu. Piątym krokiem jest opracowanie reguł postępowania w razie niezgodności, tak aby niezgodność podczas kontroli w toku produkcji zatrzymywała partię, a nie linię, a niezgodność pierwszej sztuki miała określone zasady ponownej kontroli i nowy termin wysyłki.
Rezultatem jest harmonogram, który na papierze jest dłuższy niż oferta, ale w praktyce krótszy, ponieważ wersję programu umożliwiającą dotrzymanie terminu stanowi ta, w której bramy znajdują się we właściwych miejscach. W żadnym momencie nie było potrzeby odwiedzania fabryki, a efektem ćwiczenia jest zestaw uzgodnień, a nie zestaw zapewnień.
Co publikujemy i czego nie będziemy podawać w ofercie
W tym przypadku harmonogram jest przedmiotem negocjacji, a katalog stanowi specyfikację; nie należy ich ze sobą mylić. Publikujemy wiersze dotyczące parametrów elektrycznych i konfiguracji dokładnie tak, jak podaje katalog — dostępność kolorów, interfejsy ładowania, pojemności akumulatorów, opcje obudów i klasy rozdzielczości, opublikowane zakresy czasu pracy, czasy ładowania, a w przypadku jednego modelu także wagę całego urządzenia wraz z wyłączeniami — z równą widocznością publikujemy również brak danych dotyczących terminów realizacji, tolerancji, współczynników wadliwości, danych pojemnościowych i dokumentów certyfikacyjnych. Nie publikujemy terminu realizacji dla żadnego modelu, ponieważ termin realizacji zależy od wielkości zamówienia, konfiguracji, bieżącego harmonogramu i rynku docelowego, a liczba zależna od wszystkich czterech czynników jest przedmiotem rozmowy, a nie specyfikacją.
Wierszy, których nie publikujemy dla tej kategorii, to: produkcja i zdolność linii produkcyjnej, historia terminowości dostaw, historia defektów i poprawek, certyfikaty poszczególnych modeli wraz z datami ich ważności, numery raportów z testów odporności na przenikanie, modele czujników, pomiary akustyczne, deklarowana liczba cykli oraz waga każdego modelu poza MT6. Jeśli dla danego modelu nie opublikowano wartości, możemy udzielić odpowiedzi jedynie w formie pytania do dostawcy, a nie podać własnej liczby. W każdym harmonogramie należy uwzględnić dwa ograniczenia, ponieważ o oba pytano przed złożeniem zamówienia, a nie po nim: oznaczenie IP54 dla V06 i S7 jest adnotacją katalogową, a nie deklaracją opartą na raporcie, a tekst katalogowy nie zawiera żadnego oznaczenia CE, FCC ani RoHS dla żadnego modelu. Wszystkie kwestie można wyjaśnić, wysyłając prośbę o dokumenty, lecz wysłana przed rozpoczęciem produkcji prośba o dokumenty nie przesuwa terminu.
Możemy natomiast przyjąć podany termin, model i docelowy rynek, a następnie wskazać, które bramki musi obejmować podany interwał, które z opublikowanych wierszy musi wymienić arkusz konfiguracji oraz w którym miejscu harmonogram najprawdopodobniej zawiedzie. Ogólne omówienie tematu znajduje się w słowniku spójności jakości, kontekst harmonogramowania opisano w artykule wpływ zdolności produkcyjnych na termin realizacji, a typowe pułapki wskazano w artykule błędy związane ze zdolnością produkcyjną, których należy unikać. Strona główna sekcji to spójność jakości, a asortyment produktów znajduje się w sekcji okulary z kamerą AI.
Działanie, które należy podjąć teraz. Prześlij nam model, konfigurację, docelowy rynek i termin, który musisz dotrzymać, a wskażemy bramki, które termin musi obejmować, opublikowane wiersze, które musi wymienić arkusz konfiguracji, oraz miejsca, w których warto negocjować. Harmonogram oparty na bramkach we właściwej kolejności jest cenniejszy niż krótszy podany termin, który zostanie przekroczony.
Powiązane lektury
- Ogólne omówienie — spójność jakości smart glasses
- Kontekst zdolności produkcyjnych i harmonogramowania — wpływ zdolności produkcyjnych na termin realizacji
- Typowe pułapki — błędy związane ze zdolnością produkcyjną
Prześlij model, docelowy rynek i termin, a pokażemy bramki, które termin musi obejmować — strukturę harmonogramowania stojącą za spójnością jakości smart glasses, bez ani jednego wymyślonego terminu realizacji.


