
Sur un graphique, un calendrier ODM semble prévisible, mais il se révèle être une succession de décisions interdépendantes. C’est pourquoi un acheteur qui demande un planning obtient un nombre, tandis qu’un acheteur qui demande une chronologie obtient quelque chose sur quoi il peut réellement planifier. Il vaut mieux être clair dès le départ sur cette distinction, car les deux termes sont souvent employés de façon interchangeable, alors qu’ils alimentent des échanges très différents.
Un planning est un ensemble de dates. Une chronologie est un ensemble de décisions, de dépendances pour chacune d’elles et de conséquences sur les phases en aval en cas de dérapage. Dans une catégorie où les délais de production, les quantités minimales de commande et les chiffres de capacité ne sont pas publiés et sont confirmés pour chaque demande, seule la chronologie peut être communiquée honnêtement. Cette vue d’ensemble de la chronologie de développement ODM décrit donc les phases, les décisions prises dans chacune d’elles et les points de contrôle où un programme peut glisser.
Cette distinction a une raison pratique dans une catégorie où aucun chiffre fixe n’est publié. Lorsque les délais de production et les capacités sont confirmés pour chaque demande, le seul élément qu’un acheteur peut conserver d’un échange à l’autre est la structure — les phases, les points de contrôle et les dépendances — car elle résiste à des chiffres erronés, contrairement à une date. Un acheteur qui a intégré la structure des phases peut absorber une variation du délai de production; un acheteur qui ne détient qu’une seule date n’a aucun moyen d’y répondre.
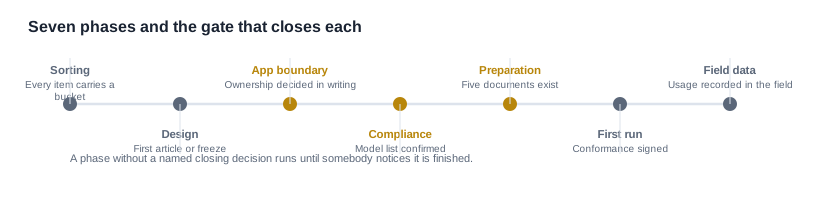
Vue d’ensemble de la chronologie de développement ODM: sept phases et la décision qui clôt chacune
Phase 1: triage des exigences. Il ne s’agit pas de recueillir les exigences, mais de les trier. Chaque exigence est classée dans l’une des trois catégories: imposée par la plateforme, configurable au sein de la plateforme ou réellement personnalisée. Dans notre gamme, l’espace de configuration est concret. Les configurations de cellules sont disponibles en 55 mAh × 2, 70 mAh × 2, 90 mAh × 2, 100 mAh simple et 115 mAh, avec des cellules de caméra de 220 mAh à 290 mAh. La recharge est magnétique ou Type-C. Les options de boîtier sont de 900, 1200 et 1400 mAh. La résolution de la caméra est de 8 MP et 13 MP, et les options de couleurs sont publiées pour deux modèles. Tout ce qui dépasse cet espace relève d’un développement, et qualifier une telle exigence de simple configuration parce que cela semble anodin constitue le classement erroné le plus coûteux à ce stade. Le point de contrôle consiste en une liste d’exigences où chaque élément est associé à sa catégorie; sans elle, la phase 2 devient une négociation plutôt qu’une conception.
Phase 2: conception et industrialisation. Monture, branches, disposition de l’électronique, interface de recharge et commandes. La contrainte publiée ici est que le poids de la monture n’est pas publié pour tous les modèles de la gamme, à l’exception d’un seul, et que la décision relative à la batterie détermine la section transversale des branches, ce qui signifie que cette phase et la suivante forment en réalité une seule et même phase. Le point de contrôle correspond au premier article ou au gel de la conception, avec une tolérance documentée pour les points restant ouverts — et cette seconde option n’est pas une version allégée de la première: il s’agit d’une décision différente aux conséquences différentes.
Phase 3: micrologiciel, application et interface de communication. Détermination du responsable de l’application, de la politique de versionnage et du devenir de la plateforme à la fin de la collaboration. C’est la phase qui est le plus souvent différée et celle qui possède la plus longue période de prolongement, car une application représente une obligation permanente plutôt qu’un livrable. Le point de contrôle consiste en une décision écrite sur la propriété du logiciel, et l’enjeu n’est pas de savoir qui a écrit le code, mais qui doit en assurer la maintenance en cas de modification de la relation avec le fournisseur.
Phase 4: Conformité. Documents requis, laboratoire et marchés concernés. Aucune ligne de certification par modèle ne figure dans le catalogue; la phase de conformité d’un programme doit donc être cadrée à partir des documents écrits fournis par l’usine pour le modèle et le marché concernés, et non à partir d’un tableau publié. Lorsque les travaux de certification, plutôt que la production, constituent la contrainte, la date du programme est simplement la date de certification, et considérer cela comme un problème de production conduit à un plan qui ne peut pas fonctionner. Le point de contrôle consiste à confirmer que la liste des modèles figurant sur chaque document correspond à ce qui sera effectivement livré.
Phase 5: préparation de la production. Nomenclature figée, matrice des variantes, plan d’inspection du premier article, procédure de gestion des modifications et enregistrement de traçabilité pour l’emballage. C’est l’enregistrement de traçabilité qui est le plus souvent différé et le plus lourdement négligé, car il permet de traiter une réclamation au titre de la garantie deux ans plus tard. Le point de contrôle consiste à vérifier que les cinq documents existent et sont en état d’être utilisés par une autre personne.
Phase 6: première série de production et vérification du premier article. Point auquel le processus est testé sur des unités réelles plutôt que sur un banc d’essai. Le point de contrôle consiste en la signature de la conformité du premier article, sur la base d’une taille d’échantillon et d’un ensemble de critères définis.
Phase 7: Expédition et retour de terrain. Les données de terrain sont la seule étape qui produit des informations sur l’utilisation réelle, et c’est aussi celle que la plupart des programmes escamotent, ce qui explique notamment que les durées de fonctionnement publiées restent non confrontées à la réalité.
Les phases sont présentées dans l’ordre où elles se produisent généralement, et non dans celui où elles doivent être ressources. En pratique, deux d’entre elles avancent en parallèle dès le départ — le tri des exigences et la première vérification de la voie de Conformité — parce que toutes deux coûtent peu, modifient les spécifications et deviennent coûteuses dès qu’une conception est figée sans en tenir compte. L’enchaînement qui prend les gens au dépourvu est celui de la phase 3, car la propriété du logiciel n’est abordée que tardivement, lorsque le coût de modification de la réponse a déjà tellement augmenté que personne ne veut plus l’entendre.
Il vaut mieux être clair également sur les phases qui produisent un artefact visible, car les programmes gèrent l’attention plutôt que le temps. Les phases 1, 4 et 7 produisent des documents et des données. Les phases 2 et 6 produisent des unités physiques. La phase 5 produit des documents que personne ne relira, sauf en cas de problème. La phase qui ne produit rien visible est celle qui glisse, car il n’existe aucun artefact dont l’absence serait remarquée avant que la phase suivante ne puisse démarrer — c’est pourquoi une phase de documentation sans contrôle constitue l’élément le plus dangereux d’un quelconque plan.
Un autre point structurel mérite d’être souligné à propos des contrôles eux-mêmes. Un contrôle n’a de réalité que s’il peut interrompre le programme; or, dans la pratique, la plupart sont consultatifs: la phase se termine, l’artefact apparaît, et personne ne le vérifie par rapport à quoi que ce soit. Pour qu’un contrôle devienne effectif, trois éléments sont nécessaires, tous trois peu coûteux. Il faut un signataire désigné plutôt qu’une équipe. Il faut un test défini plutôt qu’un simple avis selon lequel tout semble correct. Il faut également une conséquence, afin que l’arrivée au contrôle sans la réponse attendue entraîne un retard que quelqu’un ressente. Les programmes qui ajoutent ces trois éléments à leurs contrôles existants signalent généralement le même résultat: moins de surprises dans la seconde moitié du programme et un calendrier qui dérive moins souvent, mais qui dérive pour des raisons explicites.
Ce qui fait réellement glisser un programme
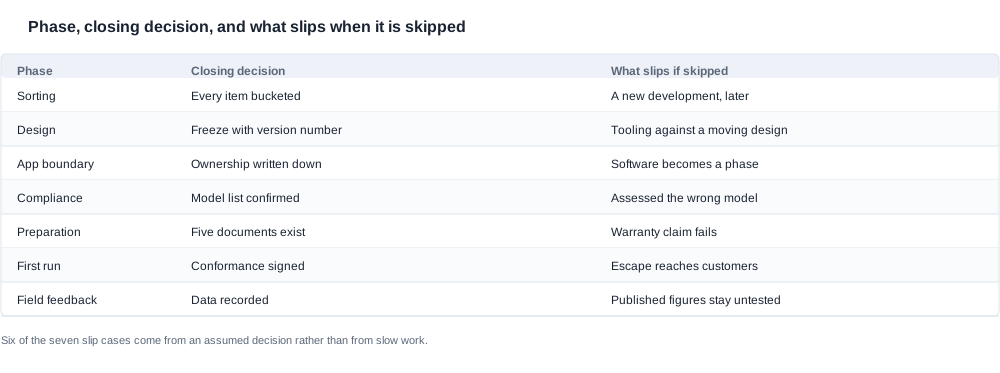
Les retards dans un programme ODM sont rarement dus au fait qu’un travail prend plus de temps que prévu. Ils sont causés par une décision que tout le monde supposait déjà prise. Six d’entre elles expliquent la grande majorité des retards, et toutes six présentent la même forme: une hypothèse plutôt qu’un échec.
L’exigence qui n’a jamais été triée, qui se révèle nécessiter un nouveau développement trois phases plus tard. La phase de tri coûte une journée; le découvrir à la phase 5 coûte un retard dans le planning.
L’approbation esthétique lors du premier article, plutôt qu’avant celui-ci. La couleur et la finition constituent les motifs de rejet du premier article les plus fréquents, et l’approbation doit être réalisée sur un échantillon physique, dans des conditions d’observation définies — et non sur une photographie affichée à l’écran, ni sur un accord verbal lors d’une réunion antérieure.
La propriété de l’application laissée en suspens, puis découverte comme constituant un développement à la phase 3 plutôt qu’une décision.
La liste des modèles de certification, dans laquelle le document couvre une famille sans que le modèle précis destiné à la commercialisation y soit indiqué. Ce point est découvert par un client plutôt que par l’usine, ce qui le rend considérablement plus coûteux.
Le remplacement de la cellule, qui modifie la documentation de transport et la position de Conformité du produit, et que personne n’a signalé parce que personne ne savait que la référence de la cellule figurait dans le dossier. Un changement qui ressemble à une décision interne d’approvisionnement mais qui se comporte comme un événement de Conformité définit précisément un risque qui nécessite un responsable, et non une simple alerte.
Le dossier de traçabilité, reporté jusqu’à la première réclamation au titre de la garantie, moment où l’information n’existe plus et ne peut être reconstituée à partir de l’unité que vous avez sous les yeux.
Ces six problèmes réapparaissent de manière si fiable parce que chacun se situe à la frontière entre deux parties qui croient chacune que l’autre en est responsable. Le remède n’est pas la vigilance; c’est un contrôle doté d’un signataire désigné, car un contrôle transforme une hypothèse en réponse, et une réponse peut être consignée.
Il existe une deuxième raison pour laquelle ces cas limites se concentrent aux transitions entre phases plutôt qu’à l’intérieur des phases. Le travail au sein d’une phase a un responsable naturel et une fin naturelle: il est donc auto-porteur. Une transition est le moment où la responsabilité est transférée, et les hypothèses se logent précisément dans ces transferts. La conséquence pratique est que les questions qui méritent d’être posées ne portent pas sur l’avancement au sein d’une phase, mais sur ce qu’une partie s’apprête à supposer de l’autre — et qu’il est peu coûteux d’obtenir les réponses à ces questions au moment de la transition, presque impossible de les obtenir ensuite, parce que les deux parties se sont déjà adaptées à l’hypothèse.
Il convient également de déterminer lesquels des six problèmes sont récupérables et lesquels ne le sont pas. Une validation esthétique peut être recommencée sur un échantillon en quelques jours. Une liste de modèles pour la certification peut généralement être corrigée en faisant évaluer le bon modèle, au prix d’un délai sur le chemin critique. Une substitution de cellule déjà livrée ne peut plus être corrigée; elle peut seulement être contenue, ce qui explique pourquoi la règle de substitution vaut davantage que l’avis de substitution. Une traçabilité qui n’a jamais été créée ne peut pas être rétrospectivement établie pour des unités déjà sorties. Savoir dans quelle catégorie un problème relève avant qu’il ne survienne constitue l’essentiel de l’intérêt d’examiner cette liste au début plutôt que de l’apprendre plus tard.
Classer les six problèmes de cette manière indique également les postes où il vaut la peine de dépenser la marge de manœuvre. Les efforts consacrés aux éléments récupérables sont en grande partie perdus, puisqu’ils se résorberont de toute façon; ce sont les efforts consacrés aux problèmes irrécupérables qui changent le résultat. En pratique, cela signifie que le budget de contingence doit être affecté à la traçabilité, à la règle de substitution et à la liste des modèles pour la certification, et non aux boucles de validation que tout le monde surveille instinctivement. Il s’agit d’une répartition inhabituelle à proposer, et c’est pourquoi cette liste mérite d’être lue deux fois avant le lancement d’un programme plutôt qu’après son retard.
Quelle phase contraint votre programme
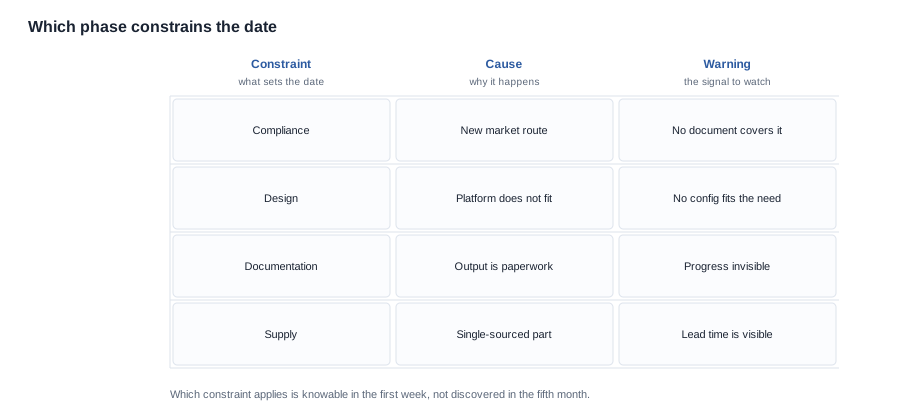
La plupart des programmes possèdent exactement une phase qui détermine la date, et elle est normalement identifiable dès le début plutôt que découverte à la fin. Savoir laquelle il est change entièrement la planification: un programme contraint par la Conformité se pilote en lançant la Conformité tôt, tandis qu’un programme contraint par la préparation de la production se pilote en retirant des documents du chemin critique.
Les programmes contraints par la Conformité sont courants lorsque le marché cible exige une voie de certification que l’usine ne détient pas déjà. Le premier signe avant-coureur est une exigence de marché qu’aucun document existant ne couvre. La réponse consiste à mettre en place la voie de certification et le laboratoire avant le gel de la conception, car une décision de conception invalidant une configuration évaluée constitue le type de modification tardive le plus coûteux.
Les programmes contraints par la conception sont ceux dans lesquels la plateforme ne convient réellement pas et où un changement structurel est nécessaire. Le premier signe avant-coureur est une exigence qui ne peut pas être satisfaite par la configuration. La réponse consiste à ordonner la décision avant l’outillage, car il s’agit de la seule contrainte pour laquelle une décision précoce vaut davantage qu’une action précoce.
Les programmes contraints par la documentation donnent l’impression que rien ne se passe et sont les plus frustrants à gérer, car le travail est réel mais les progrès sont invisibles. Le premier signe avant-coureur est une phase dont le résultat consiste en un ensemble de documents plutôt qu’en un ensemble d’unités. La réponse consiste à planifier explicitement les documents et à leur désigner un signataire.
Les programmes contraints par l’approvisionnement deviennent visibles plus tôt que les autres, car un composant contraint possède généralement un délai de livraison visible par tous. La réponse consiste à identifier les composants issus d’une source unique avant que la conception ne dépende d’eux, plutôt qu’après.
La contrainte applicable peut être déterminée dès la première semaine. Le fait de la découvrir au cinquième mois relève de l’attention, et non de l’information.
Connaître la contrainte vaut davantage qu’il n’y paraît à première vue, car elle détermine à qui il faut demander la date. Un programme contraint par la Conformité doit caler sa date sur la voie d’évaluation et considérer la production comme un élément à organiser en conséquence. Un programme contraint par la conception doit caler sa date sur la décision structurelle et considérer la Conformité comme une vérification. Un programme contraint par la documentation doit caler sa date sur la disponibilité du signataire, ce qui constitue le facteur le plus souvent négligé et le plus facile à corriger en désignant simplement la personne à l’avance plutôt qu’en ajoutant des ressources. Dans les trois cas, le mode de défaillance est identique: une seule date est communiquée, représentant la somme de toutes les phases, alors que l’acheteur avait besoin de la marge de variation sur la phase réellement variable.
Il existe une quatrième contrainte, facile à manquer parce qu’elle relève de l’acheteur et non de l’usine: la date de mise sur le marché. Un programme peut être techniquement libre de toute contrainte et manquer malgré tout son objectif, car l’engagement a été pris envers un canal de distribution plutôt qu’envers un programme, et la date du canal ne peut pas être repoussée. Lorsque c’est la véritable contrainte, la réponse utile n’est pas d’accélérer la production, mais de modifier ce qui sera livré lors de la première vague: une configuration plus limitée, un marché plus tardif ou un lancement échelonné. En effet, l’alternative consiste à/epuiser la marge de chaque phase pour protéger une date choisie arbitrairement dès le départ. Demander laquelle de ces quatre contraintes est déterminante est l’une des questions les moins coûteuses de tout l’accompagnement, et elle change souvent la réponse. Les critères de décision sont assez simples à appliquer sans aucune connaissance spécialisée: si la phase comporte une dépendance externe que personne dans la pièce ne contrôle, c’est qu’elle constitue la contrainte; si tout ce qu’elle contient est décidé en interne, elle n’en est pas une.
Quatre questions qui transforment un calendrier en plan
-
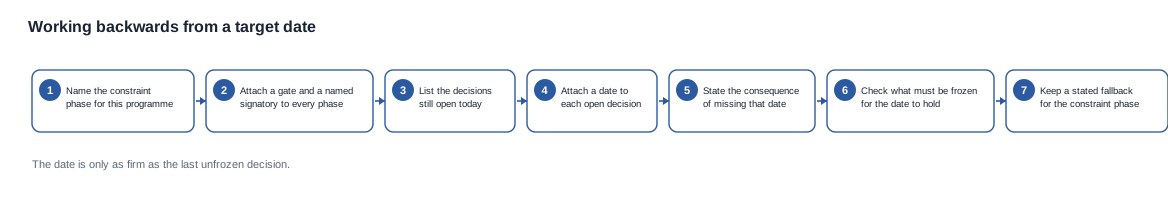
Quel est le jalon de clôture de chaque phase et qui le signe? Une phase sans décision de clôture désignée se poursuit jusqu’à ce que quelqu’un remarque qu’elle est terminée, et dans un programme chargé, personne ne le remarque.
-
Quelle phase constitue la contrainte de ce programme? Il s’agit généralement de la Conformité, de la documentation ou de la conception, et cette contrainte est identifiable dès le début plutôt qu’au moment du jalon.
-
Que faut-il figer pour que la date soit respectée? La date n’est aussi ferme que la dernière décision non figée. La question utile n’est donc pas de savoir quel est le niveau de confiance de chacun, mais quels éléments précis restent ouverts.
-
Quel est le plan prévu si la phase contrainte glisse? Un programme doté d’un plan de repli explicite pour sa phase critique peut se redresser en quelques jours; sans plan de repli, il doit être entièrement replanifié et perd plusieurs semaines.
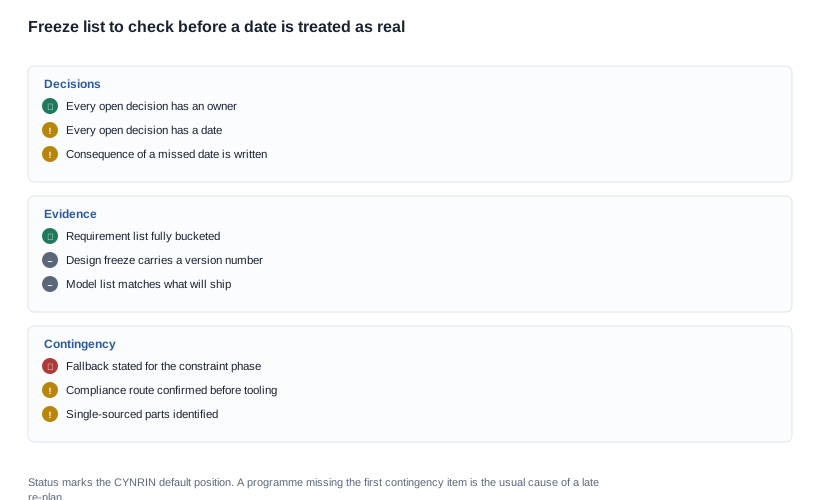
Une cinquième question mérite d’être ajoutée pour toute personne qui remonte le calendrier à partir d’une date commerciale fixe: que faudrait-il pour que cette date soit honnête? La réponse consiste généralement en une liste de décisions figées et en une voie de Conformité achevée, et elle est souvent plus courte que ce que prévoit le plan du programme. Si cette liste ne peut pas être établie, la date relève de l’espoir et non du plan; le signaler tôt constitue le service le moins coûteux que l’un des participants au programme puisse rendre.
La même question fonctionne dans le sens inverse et se révèle souvent plus utile. C’est elle qui transforme cet accompagnement en liste de contrôle plutôt qu’en rapport d’avancement. Si un acheteur demande ce qui pourrait être retiré afin de rendre la date confortable, la réponse est presque toujours une décision plutôt qu’une tâche: une exigence qui n’a pas encore été tranchée, une approbation qui n’a pas été désignée, un document qui n’a pas de responsable. Il s’agit d’un meilleur compromis que de comprimer la production, car comprimer la production déplace le risque qualité vers un endroit où il ne peut plus être perçu, tandis que le retrait d’une décision le déplace vers un endroit où il peut encore être discuté.
Ce que nous publions concernant le calendrier, et ce que nous ne publierons pas
Nous ne publions pas de calendrier ODM, de délai de livraison ni de capacité de production sur ce site. Tous ces éléments dépendent d’une configuration, d’une quantité, d’un état de certification et du calendrier actuel. Un chiffre publié hors de ce contexte est un chiffre sur lequel personne ne peut planifier; c’est pire que l’absence de chiffre, car il finit intégré à une étude de faisabilité et défendu comme tel.
Ce que nous pouvons vous fournir, en revanche, c’est la structure des phases et les jalons, car cette partie est réellement réutilisable et ne dépend pas des spécificités de votre programme. C’est aussi la partie qui vous indique quelles questions poser, et ce sont ces questions qui déterminent réellement la date.
La distinction que nous établissons ne sépare pas l’utilité de la prudence. Elle sépare les chiffres qui résistent à l’examen face à un programme concret de ceux qui n’y résistent pas. Un délai de livraison publié n’est valable pour aucun programme particulier; un délai de livraison indiqué pour une configuration, une quantité, un état de certification et un calendrier actuels précis est valable pour ce programme le jour où il a été communiqué, ce qui constitue le seul type de chiffre sur lequel un bon de commande peut reposer. Nous préférons répondre deux fois à la même question pour deux configurations réelles plutôt qu’une seule fois pour une configuration hypothétique.
Si nous communiquez la configuration, la quantité, les marchés et la date à partir de laquelle vous remontez le calendrier, nous vous indiquerons quelle phase constitue la contrainte de votre programme et ce qui doit être figé avant que cette date devienne réaliste.
Lectures complémentaires
- Développement ODM
- La phase de conception et ses décisions
- Étape de production en masse
- Liste de contrôle du processus de développement
Envoyez-nous la configuration, la quantité, les marchés et la date, et nous vous indiquerons quelle phase constitue la contrainte.


