
La dernière étape d’un programme de développement de lunettes intelligentes par un OEM ou un ODM n’est pas le moment où l’usine commence à produire. C’est le moment où une série de production contrôlée a démontré que l’unité que vous avez approuvée est bien celle qui sera expédiée, dans les volumes commandés, avec l’outillage déjà payé. Tout ce qui précède cette étape vise à rendre possible une unité de qualité. Cette étape sert à déterminer si des unités de qualité résistent à la répétition.
La plupart des programmes n’échouent pas au banc d’essai, où une seule unité est assemblée et testée avec soin par des personnes qui savent exactement quoi vérifier. Ils échouent dans l’intervalle entre le dernier échantillon d’ingénierie et la première caisse expédiée, car cet intervalle contient la transition entre une fabrication unitaire et une fabrication reproductible. L’objectif d’une série pilote est de provoquer cette transition de manière délibérée, sous supervision, avec la possibilité d’arrêter le processus et de le corriger, plutôt que de la découvrir lors de la première expédition client.
Cet article explique à quoi sert une série pilote, ce qu’elle détecte et qu’une série d’échantillons d’ingénierie ne permet pas de détecter, comment une série pilote est inspectée et validée, et ce que vous devez convenir avec votre fournisseur avant la transition vers la production en volume.
Processus de développement et production en masse: la série pilote
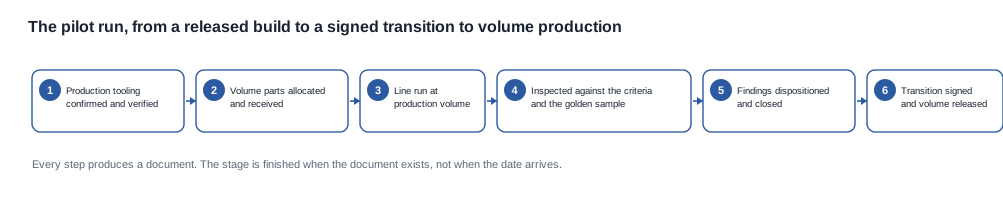
Une série pilote est une série produite avec l’outillage de production, dans les volumes de production, en utilisant les matériaux de production et la main-d’œuvre de la ligne de production, avant que le programme ne soit libéré pour la production en masse sans restrictions. Ces trois qualificatifs constituent toute la définition. Retirez-en un seul et vous n’avez plus une série pilote.
Si l’outillage utilisé n’est pas l’outillage de production, vous n’avez pas testé l’outillage. Si la quantité concerne quelques unités plutôt qu’un volume de production, vous n’avez pas testé la ligne. Si les pièces proviennent d’une allocation pilote ou d’un stock d’échantillons, vous n’avez pas testé la chaîne d’approvisionnement du tout. L’intérêt de cette étape réside précisément dans l’élimination de ces qualifications.
En pratique, la série pilote répond à quatre questions auxquelles aucune étape antérieure ne peut répondre. Premièrement, la ligne peut-elle produire physiquement cette unité de manière répétée, au rythme prévu, sans le type d’intervention que seule une main experte peut dissimuler? Deuxièmement, les composants fournis par la chaîne d’approvisionnement se comportent-ils comme ceux qui ont été approuvés lors de la validation d’ingénierie, ou ont-ils évolué? Troisièmement, l’unité terminée correspond-elle toujours à l’échantillon de référence une fois sortie d’une ligne de production plutôt que d’un banc d’ingénierie? Quatrièmement, la chaîne d’emballage et de documentation fonctionne-t-elle de la même manière en volume, selon la séquence qu’un entrepôt suivra réellement?
Pour l’acheteur, cette étape constitue le premier point où le profil de risque change de nature. Jusque-là, vous achetiez du jugement technique. À ce stade, vous achetez de la discipline industrielle. L’unité peut être conforme et le processus demeurer incorrect, et c’est exactement cette différence que la série pilote est conçue pour révéler.
Une série pilote fournit également la première réponse défendable à la question que tout responsable des achats de canal finit par poser: quel est le coût réel d’une unité issue de ce programme pour être livrée dans notre entrepôt, y compris les étapes d’emballage et de documentation que nous avons spécifiées? Ce chiffre n’a de sens que lorsque le processus est stable, ce qui explique qu’une demande formulée plus tôt ait tendance à produire un chiffre qui évolue.
Ce que signifie concrètement « volume de production »
Le volume de production est un concept lié à la ligne, et non au marketing. Il désigne la quantité à laquelle la ligne fonctionne dans sa configuration normale, avec les opérateurs habituels, selon la séquence habituelle, au rythme normal, sans que l’équipe d’ingénierie soit postée au poste pour observer chaque unité. Si la série pilote est exécutée à une quantité si faible que la ligne reste inactive pendant la majeure partie de la série, ou si élevée qu’elle nécessite des équipes supplémentaires et de la main-d’œuvre temporaire, elle ne représente pas l’état stable dans un cas comme dans l’autre.
L’importance de ce point tient au fait que bon nombre de modes de défaillance évoqués ci-dessous dépendent de la fréquence. Un outil produisant une pièce légèrement hors tolérance une fois sur quelques centaines de pièces n’apparaîtra pas dans une petite série. Une quantité erronée par carton, qui se produit lorsqu’un agent de conditionnement change d’équipe, n’apparaîtra pas si la même personne assemble toute la série. Une tolérance respectée dans une condition ambiante et qui dérive dans une autre ne sera pas mise en évidence si la série pilote se déroule en une seule session confortable. La série pilote est conçue pour être sans particularité, et une production sans particularité est précisément l’aspect d’une fabrication reproductible.
Le statut de l’outillage à ce stade
Au moment où une série pilote est planifiée, les outillages sont terminés et vérifiés, et leur coût est engagé. La série pilote constitue donc le point d’irréversibilité maximale dans l’ensemble du processus de développement. Les étapes précédentes permettent encore à l’acheteur de changer d’orientation à moindre coût. Lors de la série pilote, une modification des spécifications impose de retoucher les outillages, et toute retouche devient un nouvel événement commercial qui doit être renégocié.
C’est pourquoi l’étape pilote existe en tant que jalon distinct plutôt que d’être intégrée à la première commande de production. Une fois les outillages payés et les pièces affectées, les options réalistes de l’acheteur se réduisent à accepter, trier ou relancer. Un jalon situé avant que la décision ne devienne coûteuse vaut davantage que toutes les garanties proposées ensuite.
Ce que la série pilote produit pour l’acheteur
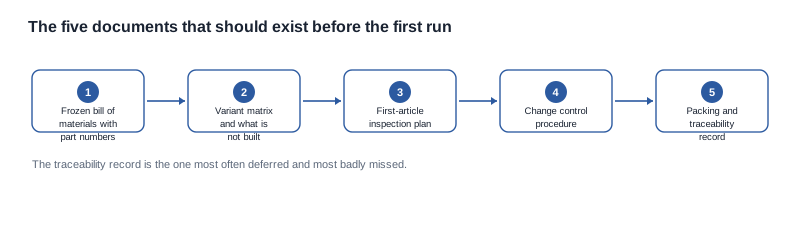
Une série pilote bien menée laisse derrière elle un dossier documentaire, qui constitue la véritable livrable de cette étape. Il doit contenir le dossier de production pilote, le dossier d’inspection avec les résultats obtenus au regard des critères écrits, le traitement de chaque constat, les échantillons physiques conservés, l’approbation signée du passage à l’étape suivante et le dossier documentaire de production mis à jour. Ensemble, ces éléments forment la base de preuves sur laquelle nous nous appuierons pour la première commande de production en volume et pour toute conversation ultérieure sur la cohérence entre les expéditions.
Nous sera transparents sur la limite de cette étape. Une série pilote est une activité de vérification, et non une activité commerciale. La commande pilote est une commande réelle soumise à des conditions réelles et doit être traitée comme telle, mais sa fonction consiste à franchir le dernier jalon du processus de développement. Un programme qui considère la série pilote comme une occasion de remise afin d’exiger un meilleur prix unitaire a changé la signification de cette étape, et ce changement se manifeste plus tard par un passage précipité à la production plutôt que par une transition maîtrisée.
La série pilote est le moment où le processus de développement cesse d’être un ensemble de documents pour devenir une opération reproductible. Ce que l’acheteur côté marque achète réellement à ce stade n’est ni le casque, ni le micrologiciel, mais la certitude que le même produit arrivera dans l’entrepôt une deuxième fois, une troisième fois, puis plusieurs milliers de fois.
Ce que la série pilote détecte et qu’une série d’échantillons ne permet pas de détecter
Une série d’échantillons d’ingénierie est réalisée dans des conditions idéales. Les pièces sont sélectionnées, montées et contrôlées par les ingénieurs précis qui ont conçu le programme. Par construction, chaque unité qui passe les tests est une unité dont une personne a obtenu le fonctionnement attendu. C’est précisément pourquoi elle ne permet pas de savoir ce qui se produit dans le cas de la production en volume.
Les défaillances suivantes sont inhérentes à une fabrication unique et lui échappent pratiquement. Chacune relève d’un effet de substitution ou de répétition, et chacune est régulièrement détectée lors d’une série pilote.
Substitution de composants après affectation. Pendant la phase d’ingénierie, les pièces exactes prévues pour le programme sont disponibles, car quelqu’un les a réservées. Dans le cas de la production en volume, les pièces sont affectées par le fournisseur en fonction des prévisions, des autres programmes, ainsi que de la situation en matière de prix et d’approvisionnement. Une pièce peut être remplacée par une pièce fonctionnellement similaire offrant des caractéristiques acoustiques différentes, un module radio différent, une tolérance différente pour le contrôleur de charge ou un comportement d’affichage différent sous faible luminosité. Le dossier d’ingénierie ne mentionne aucun changement, car la référence de la pièce n’a pas changé. La série pilote est le premier moment où l’affectation réelle de production est présente dans l’usine.
Le signe indicators de ce type de problème est une unité qui réussit tous les tests fonctionnels, mais se comporte légèrement différemment de l’échantillon de référence dans des domaines que la validation binaire ne permet pas de détecter. C’est pourquoi la comparaison avec l’échantillon de référence effectuée lors de la série pilote est confiée à une personne autorisée à signaler toute différence, plutôt qu’à une simple liste de contrôle qui se contente de vérifier si le résultat reste dans les tolérances. Un composant substitué qui respecte toujours les tolérances, mais sonne différemment, sera accepté par une liste de contrôle et rejeté par un échantillon de référence.
Usure des outillages et dérive lors des premières pièces. Les moules d’injection, les outils d’emboutissage et les outillages souples se comportent différemment lors des premières pièces, puis à nouveau après quelques centaines de cycles. Les pièces produites avec un outil lors de sa première utilisation peuvent réussir toutes les inspections à réception tout en s’assemblant avec un ajustement légèrement différent, ce qui modifie la chambre acoustique, le dégagement de l’antenne ou la pression exercée par un bouton. Un échantillon d’ingénierie fabriqué avec un outil tout juste mis en service constitue le pire environnement possible pour détecter ce phénomène, car l’outil n’est pas encore entré dans sa plage de fonctionnement.
Une complication supplémentaire est qu’un outil peut sembler correct tout en étant inadapté. Les dimensions, le poids et l’apparence peuvent tous rester dans la plage convenue, tandis que la finition de surface, le déversement ou la pression de moulage se comportent différemment lors des cycles répétés. Le seul essai fiable consiste à répéter les cycles, et c’est pourquoi le volume pilote n’est pas un chiffre décoratif.
Dérive de l’assemblage dans les conditions de la ligne de production. Sur un banc d’ingénierie, un assembleur réalise une opération en unlimited temps et avec toute son attention, et peut compenser manuellement une pièce limite. Sur une ligne de production, l’opération est répartie, chronométrée et répétée par plusieurs personnes aux habitudes différentes, et la compensation qui s’effectuait silencieusement en ingénierie ne se produit tout simplement pas. Les problèmes d’assemblage, les variations d’application de la colle, la dérive du couple de vissage et les différences de cheminement des câbles apparaissent tous ici, et nulle part auparavant.
La conséquence pratique pour un acheteur est qu’un défaut offrant une large marge de tolérance se répartira sur l’ensemble de la série plutôt que de se concentrer, tandis qu’un défaut causé par une pièce ou un poste précis formera des groupes. L’inspection pilote doit consigner la répartition, et pas seulement le nombre, car celle-ci indique si la série doit être relancée, triée ou si aucune action n’est nécessaire.
Comportement de l’emballage et de la préparation des commandes. L’emballage est conçu et examiné comme une conception à part entière, mais il est mis à l’épreuve en volume, selon la séquence de l’entrepôt et sous la pression d’un délai d’expédition. Les erreurs d’insertion, les accessoires incorrects dans le carton, les documents manquants ou en double, les confusions de langue ou d’étiquette et les comptages de cartons ne correspondant pas aux quantités commandées se manifestent à ce stade. Pour une marque, ce sont les défaillances qui parviennent au client final avec votre nom sur la boîte.
Cette catégorie couvre également la couche documentaire qui accompagne le carton physique. Un dossier de documents de production correct au stade de l’ingénierie peut contenir une révision obsolète au moment où la ligne fonctionne en volume, car les révisions circulent plus vite que les personnes. Demander la révision des documents réellement utilisée lors de la série pilote, plutôt que la dernière révision enregistrée, est une simple question qui évite un malentendu coûteux.
Répartition du rendement. Une série d’ingénierie vous indique qu’une unité conforme est réalisable. Une série pilote vous indique quelle proportion d’unités est conforme sans intervention. La répartition des défaillances sur une ligne vous apprend quelque chose qu’aucune unité fabriquée à la main ne peut révéler: si un problème est systémique, auquel cas il touche toute la série, ou isolé, auquel cas il ne concerne qu’un petit nombre d’unités et peut faire l’objet d’un tri.
Une façon utile de concevoir la question est qu’un échantillon d’ingénierie répond à « cette conception peut-elle être réalisée du tout », tandis qu’une série pilote répond à « cette conception peut-elle être réalisée par cette ligne, de cette manière, de façon répétée et à ce volume ». La seconde question détermine si votre première expédition sera un produit ou des excuses, et c’est celle que nous exigerons de voir tranchée avant la libération de toute commande en volume.
Nous dirons clairement qu’un fournisseur incapable d’expliquer pourquoi une série pilote a échoué, en désignant une étape de processus précise et une cause racine précise, n’a pas beaucoup tiré parti de cette étape. La valeur d’une série pilote ne réside pas dans sa réussite, mais dans le fait qu’elle a produit une réponse défendable à une question que personne n’avait posée avant le début de la série.
Comment une série pilote est inspectée et validée
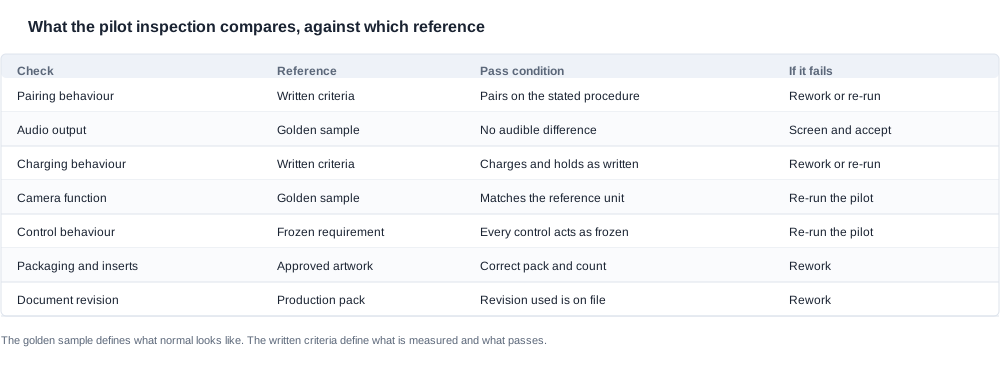
Une série pilote est évaluée simultanément selon deux références: l’échantillon de référence et les critères d’inspection écrits. Aucune n’est facultative, et aucune ne remplace le rôle de l’autre.
L’échantillon de référence est l’unité de référence signée qui définit la limite entre acceptable et non acceptable. Il a été établi à un stade antérieur du programme et sert de base de comparaison physique pour les unités de production lorsqu’une question se pose sur la nature d’une différence: défaut ou variation. L’échantillon de référence définit à quoi ressemble la normalité. Les critères d’inspection écrits définissent ce qui est mesuré, comment il est mesuré et quelle condition doit être remplie pour être considéré conforme. L’échantillon de référence seul laisse le fournisseur décider, unité par unité, ce qui constitue une différence, ce qui est précisément le point sur lequel une ligne de production dérive avec le temps.
L’inspection pendant une série pilote est normalement plus approfondie que l’inspection finale de routine utilisée pour un ordre de production en cours, car l’objectif de la série pilote est de découvrir ce que produit la ligne, et pas seulement de rejeter ce qui est manifestement incorrect. Le comportement de l’appairement, la sortie audio, le comportement de recharge, toute fonction de caméra et son mode de commande, ainsi que l’ajustement physique du produit sont tous examinés. Des échantillons physiques sont conservés à l’issue de la série afin que les constats puissent être reproduits plutôt que discutés.
La raison pour laquelle l’inspection pilote est délibérément plus large que l’inspection de production est d’ordre structurel. L’inspection de production est conçue pour protéger un processus stable et peut donc être étroite et rapide. L’inspection pilote est le mécanisme qui établit que le processus est stable et doit être assez large pour détecter ce que personne n’a pensé à vérifier. Une inspection pilote qui se contente de répéter le contrôle final de routine a dupliqué une routine et manqué l’essentiel.
La décision de traitement
Lorsque l’inspection pilote détecte une défaillance, la réponse consiste à la corriger et à relancer le processus, et non à expédier le produit malgré tout. C’est le comportement le plus important à rechercher chez un fournisseur, et il vaut mieux l inscribed explicitement dans l’accord de développement plutôt que de le supposer. Une inspection pilote qui échoue et est relancée coûte du temps. Une inspection pilote qui échoue et est ignorée coûte le même argent, mais aucun des enseignements acquis, et elle déplace la découverte vers le canal client, où la correction coûte bien plus cher.
Le traitement doit être choisi parmi un petit nombre d’options explicites, et le choix doit être consigné avec une justification:
- Retouche. Les unités peuvent être mises en conformité sans nouvelle production. Cette option convient lorsque le défaut tient à une opération d’assemblage ou de conditionnement qui peut être corrigée.
- Tri et acceptation. Les unités défectueuses peuvent être identifiées et retirées, et la population restante est acceptable. Cette option ne convient qu’aux défaillances isolées, détectables et clairement délimitées.
- Rejet et relance. La série n’est pas exploitable et une nouvelle série pilote est nécessaire. Cette option convient aux défaillances systémiques et à tout ce qui affecte l’outillage ou la compilation du firmware.
- Relance de l’ensemble de l’inspection pilote. Le processus a été corrigé et l’inspection pilote doit être entièrement répétée afin de démontrer que la correction fonctionne.
L’option qui n’existe pas consiste à expédier malgré tout avec une note. Cette option transforme une défaillance contrôlée en défaillance non contrôlée et supprime définitivement les preuves nécessaires pour identifier la cause racine. C’est aussi l’option la plus susceptible d’être proposée informellement, ce qui est précisément la raison pour laquelle les autres possibilités doivent être consignées avant la série plutôt que improvisées pendant celle-ci.
Le contenu du document de validation
Le passage de la phase pilote à la production en série est un événement signé, et le document qui l’atteste doit être lisible par une personne extérieure au programme. Il doit confirmer que l’inspection pilote a été réalisée avec l’outillage de production et au volume de production, que le contrôle a été effectué selon les critères convenus et par rapport à l’échantillon de référence, que les constats ont été clos avec un traitement consigné et que la série de production est autorisée à démarrer.
Il doit également indiquer le nom du signataire, préciser ce qu’il est autorisé à engager et référencer les révisions de la spécification, des critères d’inspection et de la documentation de production utilisées pendant la série. Une signature apposée par un responsable de production qui n’est pas habilité à autoriser une modification de spécification ou un engagement relatif à l’outillage est une signature sans décision sous-jacente, et il vaut mieux poser la question avant de la demander plutôt qu’après.
L’approbation de la transition marque également le moment où la responsabilité change de forme. Avant celle-ci, le programme est un travail conjoint comportant des inconnues partagées. Après celle-ci, il existe un produit doté d’une configuration définie, d’une méthode d’inspection documentée et d’une relation d’approvisionnement. Les preuves sur lesquelles nous nous appuierons ultérieurement, lorsque la première expédition sera contestée, sont exactement cet ensemble de documents, et il vaut mieux vérifier dès maintenant qu’il peut être lu par une personne qui n’a pas participé au programme.
Les documents issus de cette étape — procès-verbal d’inspection pilote, traitement des constats, échantillons conservés, approbation de transition signée et dossier mis à jour de la documentation de production — sont ce que l’acheteur reçoit, et ils constituent la base probatoire de la première commande de production et de toute discussion ultérieure sur la cohérence.
Ce que l’acheteur doit finalement détenir est un dossier permettant à un tiers de comprendre ce qui a été produit et comment il a été évalué, sans avoir besoin d’appeler l’usine pour l’interpréter. Si ce dossier est lacunaire, le passage au volume de production repose sur une hypothèse plutôt que sur une décision.
Questions à poser avant le passage à la production
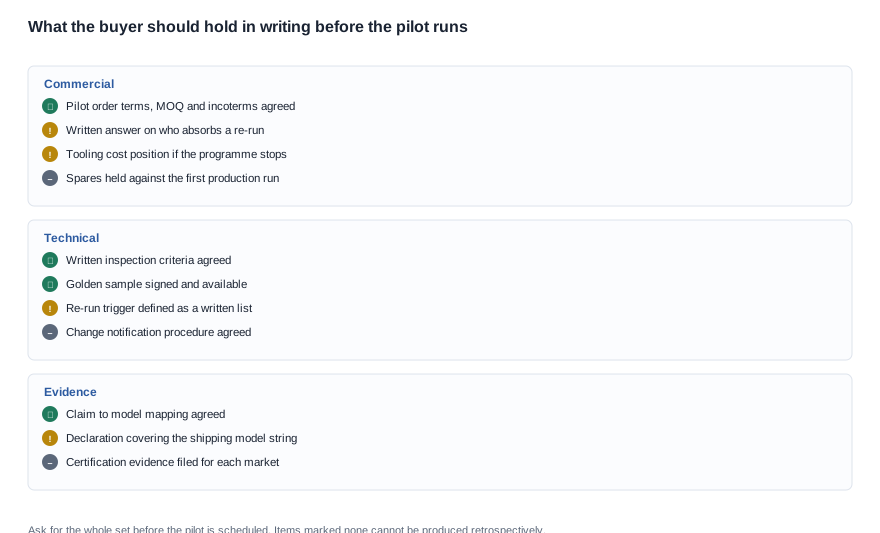
La chose la plus utile qu’un acheteur puisse faire avant une série pilote est de régler à l’avance les questions commerciales et procédurales, car plusieurs d’entre elles ne deviennent visibles qu’après qu’une défaillance s’est déjà produite.
-
Qui absorbe le coût d’une relance? Si l’inspection pilote échoue pour une raison imputable à l’ingénierie du fournisseur, à la configuration de la ligne ou à l’outillage, la relance et les rebuts qui en résultent doivent être pris en charge par le fournisseur. Si elle échoue parce qu’une exigence a été modifiée après la gelification des spécifications, ou parce qu’une décision côté acheteur est arrivée tardivement, le traitement du coût doit être décidé à l’avance plutôt qu’au moment de la désaccord. Demandez-le par écrit, en le rattachant au déclencheur de relance, avant de planifier l’inspection pilote.
-
Qu’est-ce qui déclenche exactement une relance, par opposition à une retouche ou à un tri? Obtenez la liste écrite. Un déclencheur qui mentionne une « écart significatif » n’est pas un déclencheur; un déclencheur qui désigne les critères d’inspection et les catégories de défauts qui ne peuvent pas être éliminés par tri en est un.
-
Quelle est la commande pilote et comment se situe-t-elle par rapport à la première commande? Demandez si les unités pilotes sont distinctes de la première commande de production ou si elles sont décomptées de celle-ci, quels sont les incoterms et la spécification de conditionnement, et comment les pièces de rechange sont gérées pendant la période de transition. Une inspection pilote traitée discrètement comme une première commande de faible quantity change le sens de cette étape.
-
Quels documents sont issus de l’inspection pilote? Demandez le procès-verbal d’inspection, le traitement des constats, le dispositif de conservation des échantillons, l’approbation de transition signée et le dossier de documentation de production, et demandez à les recevoir comme élément de livraison de l’inspection pilote plutôt que comme faveur ultérieure.
-
Que contrôle-t-on sur chaque unité après la transition et que contrôle-t-on sur un échantillon? Demandez les critères d’inspection finale par écrit et confirmez qu’ils correspondent aux critères de l’inspection pilote, afin que celle-ci ne constitue pas une norme isolée que la ligne en production n’applique pas discrètement.
-
Qui signe la transition et à quoi est-il autorisé à s’engager? Un responsable de production qui signe une transition qu’il n’est pas habilité à autoriser en matière de dépenses d’outillage ou de modification de spécification appose une signature sans décision sous-jacente.
-
Que devient l’outillage si le programme s’arrête après l’inspection pilote? C’est le symétrique de la question sur l’outillage à l’étape d’ingénierie, et il mérite la même réponse écrite, car l’outillage est alors entièrement payé et le coût sunk est au maximum.
-
Quelle allégation le produit est-il autorisé à formuler et quelles preuves l’étayent? Demandez ce que la documentation et le conditionnement du produit sont autorisés à déclarer, et quelles preuves de certification étayent chaque allégation. Si la réponse est qu’une allégation figure uniquement dans le matériel marketing, il s’agit d’un risque actif pour un partenaire de distribution, qui doit être résolu avant la commande en volume, et non après une réclamation.
-
Quelles pièces de rechange et quelles unités de retouche sont stockées, et selon quel dispositif? Demandez combien d’unités de rechange sont conservées pour la première série de production, où elles sont stockées et quel dispositif est prévu pour le remplacement sous garantie des premières expéditions. C’est ici que les échanges sur le MOQ et la garantie convergent réellement, et il vaut mieux les avoir avant l’expédition du premier carton plutôt que pendant le traitement d’une réclamation.
-
Comment m’informerez-vous d’un changement survenu après la transition? Demandez quel préavis le fournisseur fournira en cas de substitution d’un composant, de modification d’une compilation de firmware ou de publication d’une révision de la documentation. Un fournisseur dépourvu de processus de notification des modifications changera quelque chose, et vous l Hirez d’un client plutôt que d’une note.
-
Quel compromis accepteriez-vous en cas de conflit entre l’inspection pilote et le calendrier? Posez la question de manière à obtenir une réponse plutôt qu’un principe. Tous les fournisseurs diront que l’inspection pilote est prioritaire. La version instructive est de savoir ce qu’ils sacrifieraient si ce n’était pas le cas, et si ce sacrifice porterait sur l’outillage, le calendrier, la quantité ou la documentation.
Une fois le processus compris, le vocabulaire commercial est simple, et la séquence que nous demanderons est celle qui place les décisions relatives aux risques avant la commande en volume plutôt qu’après. Une commande pilote comporte un MOQ, des incoterms, un délai de production ainsi qu’une négociation sur le coût des outillages et des pièces de rechange, exactement comme une commande de production. La différence réside dans l’objectif et la traçabilité documentaire. Une fois la transition signée, le programme devient une relation d’approvisionnement ordinaire, appuyée par une commande d’achat ordinaire, et l’intérêt de l’étape pilote est que la partie ordinaire est arrivée sans surprises.
Nous préciserons également ce que cette étape n’est pas. Ce n’est pas le lieu pour négocier un prix unitaire plus faible, car la quantité concernée ne permet pas de réaliser les économies d’une série de production, et une remise négociée à ce stade signifie soit très peu de choses, soit indique que la commande pilote sera traitée comme une petite commande. Ce n’est pas le lieu pour introduire de nouvelles exigences, car une exigence introduite après le gel relève d’une nouvelle version du produit et implique de nouveaux outillages ainsi que de nouveaux travaux sur le micrologiciel. Et ce n’est pas le lieu pour sauter l’inspection parce que la série semble impeccable, car l’impeccabilité est précisément le résultat que l’inspection doit permettre d’obtenir.
Pour approfondir la méthode de développement dans son ensemble, consultez la vue d’ensemble de cette composante à l’adresse /oem-odm-process. La partie documentaire du processus est traitée à l’adresse /blog/development-process-documentation. La séquence de bout en bout est décrite à l’adresse /blog/development-process-how-it-works, et la question de la planification de ce qu’il advient de la capacité une fois la production en volume démarrée est abordée séparément à l’adresse /procurement/production-capacity.


