
La cohérence de la qualité est une promesse que toutes les factories font, mais qu’aucune factory ne prouve, sauf si la demande est formulée correctement. La raison pour laquelle cette question est difficile à traiter dans cette catégorie ne réside pas dans une réticence, mais dans une lacune de documentation ayant une forme bien précise. La fiche produit de ce catalogue couvre vingt-huit modèles et, pour chacun d’eux, elle indique qu’aucune photo de produit, aucune vidéo et aucun rapport de détection n’ont été fournis. Les pages du catalogue publient des lignes de spécifications: niveaux de pixels, capacités des cellules, limites de charge, chiffres d’autonomie, méthodes de recharge, capacités des étuis de recharge et, dans deux cas, une indication de resistance à la pénétration. Aucune d’elles ne publie de mesure permettant de comparer un deuxième exemplaire. La cohérence ne peut donc pas être déduite de la documentation, et la question utile pour un acheteur est de savoir quelle méthode permet de traiter chaque ligne et combien d’exemplaires cette méthode nécessite réellement.
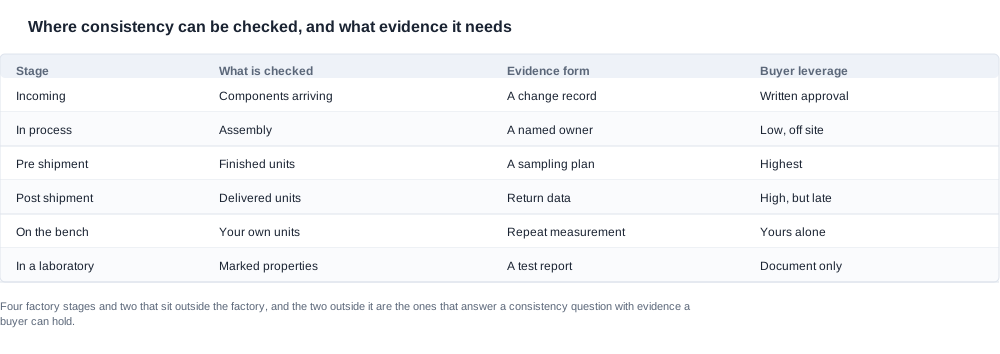
Où la cohérence peut être vérifiée et quelles preuves sont nécessaires
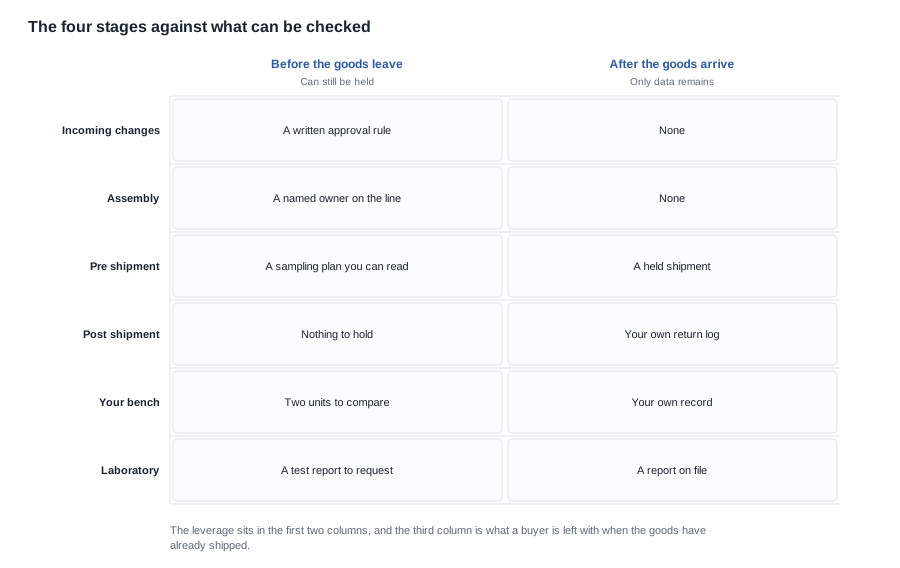
Le tableau ci-dessous distingue les quatre étapes situées à l’intérieur d’une factory des deux étapes qui se trouvent en dehors, car ce sont ces deux dernières qui produisent des preuves qu’un acheteur peut conserver.
| Étape | Élément contrôlé | Forme de la preuve | Influence de l’acheteur |
|---|---|---|---|
| Réception | Composants entrants | Un registre des modifications | Approbation écrite |
| En cours de production | Assemblage | Un responsable désigné | Faible, hors site |
| Avant expédition | Exemplaires finis | Un plan d’échantillonnage | Maximale |
| Après expédition | Exemplaires livrés | Des données de retour | Élevée, mais tardive |
| Sur le banc d’essai | Vos propres exemplaires | Mesures répétées | Réservée à vous |
| En laboratoire | Propriétés mesurées | Un rapport d’essai | Document uniquement |
Deux éléments de ce tableau méritent une lecture attentive, car ce sont précisément ceux où les programmes sous-estiment leur propre position.
Le premier est que l’influence de l’acheteur n’est pas répartie uniformément entre les quatre étapes de la factory. Lors de l’inspection à la réception, le contrôle de l’acheteur est indirect mais réel, car l’exigence selon laquelle toute modification d’un composant doit être approuvée par écrit peut être inscrite dans le bon de commande plutôt que demandée poliment. Au niveau de l’assemblage, le contrôle est presque nul en l’absence d’une personne sur place, et la meilleure solution disponible consiste à établir qu’un ingénieur désigné est responsable de la ligne et que tout écart par rapport à l’échantillon approuvé constitue un événement consigné. Lors de l’inspection avant expédition, le contrôle est à son maximum, car les marchandises existent et l’expédition peut être bloquée. Lors des mesures après expédition, le contrôle est réel, mais il arrive trop tard pour protéger la commande déjà présente dans le canal de distribution, ce qui explique pourquoi les étapes précédentes comptent davantage que les programmes ne le reconnaissent généralement.
Le second est que deux lignes se situent entièrement en dehors de la factory et qu’elles sont précisément celles qui permettent de répondre à une question de cohérence au moyen de preuves. Un contrôle sur banc d’essai, répété sur plusieurs exemplaires, produit une comparaison qu’aucun registre de contrôle interne ne peut remplacer. Un contrôle en laboratoire produit un document. Le reste de la discussion sur la qualité se déroule dans les locaux de la factory, selon les règles de la factory, ce qui ne constitue pas une raison de la mistrustier, mais une raison de clarifier quelles lignes vous pouvez vérifier vous-même et lesquelles vous acceptez sur la base d’un document.
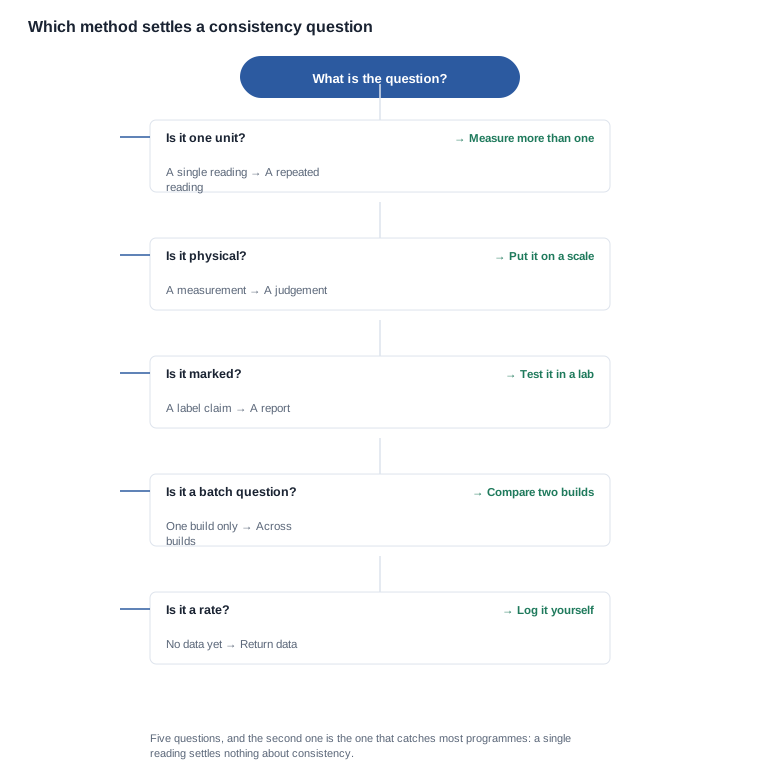
La méthode nécessaire pour répondre à une question de cohérence des plateformes prêtes pour l’OEM
L’échec le plus courant dans un programme qualité consiste à traiter une mesure comme si elle constituait un contrôle de cohérence. Un exemplaire posé sur une balance vous donne un nombre. Deux exemplaires posés sur une balance vous donnent un écart, et cet écart constitue les premières données réelles dont dispose un acheteur. Trois exemplaires vous donnent quelque chose se rapprochant davantage d’une dispersion. La règle est simple: les questions de cohérence exigent des mesures répétées, tandis qu’une seule lecture répond à une question entièrement différente.
Ce point est important ici, car le catalogue publie très peu de données comparables. Le niveau de pixels est publié et correspond à une plage de deux valeurs covering les modèles de caméra; il s’agit donc d’une spécification et non d’une question de cohérence. Pour aucun modèle, le capteur, l’objectif, le champ de vision, le format de capture, la fréquence d’images et l’organisation du stockage ne sont publiés, et chacune de ces caractéristiques correspond à une ligne pour laquelle la seule preuve disponible est la mesure d’un exemplaire. Il en va de même pour les dimensions d’image, l’entrée de recharge et l’autonomie dans toute autre condition que celle le catalogue aperimenté par hasard.
Le catalogue contient une seule valeur de référence, et il convient de l'examiner avec précaution plutôt que de la traiter à la légère. Un seul modèle de caméra indique un poids de cent cinquante-huit grammes,Mentionné dans la même légende d'image qu'un étui de recharge pliable, et le catalogue ne précise pas si cette valeur concerne les lunettes ou l'étui. Ainsi, l'acheteur ne se trouve pas face à une absence totale de référence, mais à une situation plus délicate: une référence dont la portée n'est pas précisée. Sans déterminer au préalable ce qui a été pesé, il est impossible d'affirmer qu'une unité mesurée sur sa propre balance correspond à cette valeur ou ne lui correspond pas. Cette question relève d'une brève demande écrite, qu'il vaut mieux formuler avant la livraison des unités plutôt qu'après, car elle détermine si la mesure peut être utilisée.
Deux autres lignes dépassent le cadre d'une vérification en atelier, et toutes deux concernent les modèles de sport. Une indication d'étanchéité figure sur deux modèles, et la fiche produit précise qu'il s'agit d'une annotation du catalogue, sans numéro de rapport d'essai d'un tiers à l'appui, et qu'un niveau d'étanchéité ne peut être revendiqué publiquement sans rapport d'essai. Par conséquent, la cohérence de cette caractéristique ne peut être établie ni à partir de la documentation ni par une vérification en atelier; seul un laboratoire peut l'établir. Pour un acheteur, la position honnête est donc que cette ligne constitue dès l'origine une question documentaire, et non une question de mesure restée sans réponse.
Une troisième catégorie mérite d'être distinguée: c'est celle qui est le plus souvent prise à tort pour un problème de qualité, alors qu'il s'agit en réalité d'un problème de documentation. Certaines lignes de ces modèles ne sont pas publiées parce que les mesures sont difficiles à réaliser, ni parce que l'usine refuse de les communiquer. Elles ne sont pas publiées parce que la caractéristique sous-jacente n'a tout simplement pas été caractérisée. La fiche produit l'indique à plusieurs endroits, de manière cohérente. Pour le modèle photochromique, elle précise que la vitesse de réponse des verres, l'uniformité du changement et la transmission lumineuse du verre constituent les principales mesures de cette catégorie, et que le catalogue ne fournit aucun paramètre de performance des verres, ce qui signifie qu'il n'existe aucune base permettant de revendiquer une différenciation, ni, à égalité, d'effectuer une comparaison de cohérence. Pour les modèles audio, la fiche précise qu'aucune mesure tierce ne backs les performances acoustiques. Les deux catégories dont toute la proposition repose sur un comportement physique sont donc précisément celles où ce comportement n'est pas mesuré. Enfin, pour les modèles dont les lignes de spécifications publiées sont identiques, cette identité ne constitue pas une coïncidence à expliquer par une différence de qualité: elle correspond simplement à ce qu'indique la documentation. Un programme qui y lit un problème de qualité perdra beaucoup de temps à chercher une cause que la fiche ne contient pas.
Cette distinction modifie les demandes que l'acheteur devrait formuler. Lorsqu'une ligne n'est pas publiée parce que la caractéristique n'a jamais été caractérisée, demander une mesure constitue la demande appropriée, et une usine incapable d'en fournir une vous communique une information pertinente. Lorsqu'une ligne n'est pas publiée pour des raisons de sensibilité commerciale, la demande peut recevoir une réponse utile. En revanche, lorsqu'une ligne n'est pas publiée parce que la catégorie n'est pas encore prête, aucune demande ne produira de réponse comparable, et un programme qui continue d'en formuler achète du temps plutôt que de l'information. Le critère pratique consiste à déterminer si une personne pourrait définir une méthode de mesure. Si la réponse est que personne dans le métier ne dispose d'une telle méthode, la position honnête est que la catégorie en est à ses débuts, et la conduite à tenir consiste à traiter cette situation comme une décision de catégorie plutôt que comme un problème de qualité.
Une propriété supplémentaire de la cohérence mérite d’être mentionnée, car c’est elle qui la distingue de la conformité. La conformité est une propriété binaire d’une unité: celle-ci correspond à la spécification ou non, et elle est évaluée sur une seule unité par rapport à une référence donnée. La cohérence est une propriété d’une population: elle décrit l’ampleur des variations entre les unités et ne peut être observée qu’à l’échelle de plusieurs unités. C’est pourquoi un contrôle de conformité et un contrôle de cohérence nécessitent des éléments de preuve différents, même lorsqu’ils portent sur la même propriété physique, et pourquoi une seule unité conforme ne vous apprend rien sur la conformité des cent suivantes. C’est également la raison pour laquelle un programme qui réalise sa première inspection sur un échantillon d’une seule unité a effectué un contrôle de conformité sans rien consigner sur la cohérence, quel que soit le nombre d’autres essais réalisés en parallèle. La conséquence pratique est que le nombre d’unités examinées lors d’un contrôle avant expédition constitue lui-même une décision qualité, et c’est la seule décision qu’un acheteur peut prendre unilatéralement en l’inscrivant dans la commande.
Ce qu’il faut exiger, sous une forme qui permet d’obtenir une réponse
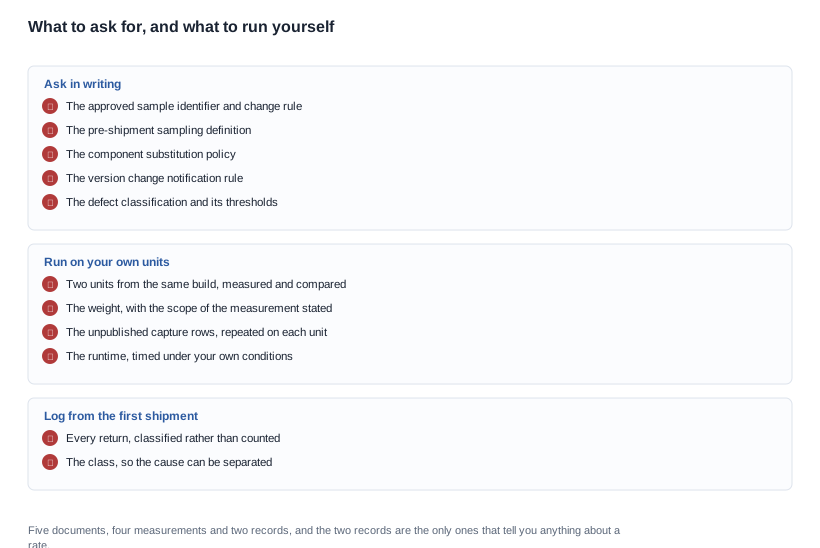
Cinq demandes, chacune formulée de manière que la réponse soit un document plutôt qu’une assurance.
Un échantillon approuvé et une règle pour le modifier. Non pas une déclaration selon laquelle les unités seront conformes à une norme, mais l’identification de l’unité approuvée, une règle exigeant qu’un changement de composants, de micrologiciel ou de processus nécessite un nouvel échantillon d’approbation, ainsi qu’un enregistrement indiquant que la version précédente reste au dossier. Sans cette règle, une usine peut améliorer le produit en Contournant les visuels, tandis que l’emballage continue d’indiquer l’ancienne version.
Une définition du contrôle avant expédition. Non pas un pourcentage, mais une définition. Quelles catégories de défauts existent, quel est le nombre acceptable, qui réalise l’inspection, si cette inspection est interne ou confiée à un tiers et ce qui se produit en cas d’échec. Si la réponse indique que chaque unité est contrôlée, la question complémentaire utile est de savoir en quoi consiste ce contrôle et ce qu’il enregistre, car un contrôle qui n’enregistre rien ne peut pas être audité ultérieurement.
Une politique de substitution des composants. Les cellules, les modules, le micrologiciel et les matériaux modifient tous le produit, et la question à trancher est de savoir si une substitution nécessite une approbation écrite et où cette exigence est consignée. Elle doit figurer dans la commande plutôt que dans une conversation, car une conversation n’est pas un moyen de contrôle.
Une règle de notification des changements de version. C’est la ligne qui coûte le plus cher aux programmes de marque privée, car un changement de version est invisible sur l’emballage mais visible par le client, et le dossier ne fournit aucune donnée de version pour les modèles de la gamme. Demandez comment les versions sont enregistrées, comment l’acheteur est averti et si un changement de version rouvre l’approbation de l’échantillon.
Une classification des défauts. Les retours arrivent sous forme d’anecdotes, sauf s’il existe une classification avec des seuils convenus, et c’est cette classification qui permet d’interpréter un taux de retour. Une rayure sur une branche, une cellule incapable de conserver sa charge et une connexion intermittente défectueuse sont trois problèmes différents ayant trois causes différentes, et un chiffre unique de retours les mélange en une donnée sur laquelle il est impossible d’agir.
La cinquième demande comporte une subtilité qui mérite d’être explicitée, car c’est celle qui est le plus souvent mal formulée. Une classification n’est utile que si les seuils sont convenus plutôt que proposés, et cet accord doit intervenir avant la première expédition, et non après la première dispute. Les catégories de défauts qui comptent pour cette catégorie ne sont pas celles qu’une liste générique contiendrait. Ce sont celles qui découlent des informations effectivement publiées sur ces modèles: une durée de fonctionnement inférieure à la valeur indiquée sur la page, un comportement de charge qui diffère de la méthode déclarée, un poids de monture qui varie d’une unité à l’autre, un boîtier qui ne contient pas les éléments annoncés dans la configuration, une lentille ou un ajustement mal positionné, un marquage de résistance à l’intrusion qui s Turns out not to hold, and a unit that will not pair. Une liste générique de défauts cosmétiques et fonctionnels capturera les défauts faciles et en missedra those that are hardest for a channel to handle, which is the unit that behaves differently from the one that was approved, and the unit whose charge does not last a working day.
Il existe un point connexe quant à la personne qui fixe le nombre d’acceptation, et il vaut être direct à ce sujet. Un nombre écrit par l’usine est un nombre que l’usine valide. Un nombre écrit par l’acheteur, même imparfait, a une signification pour le canal de l’acheteur lui-même, car les conséquences d’un échec sont celles de l’acheteur: une expédition immobilisée, une annonce de canal reportée, un taux de retour qui évolue. La formulation qui fonctionne comprend une classe de défauts, un seuil et une conséquence explicite, convenus à l’avance. Il est préférable d’avoir cette conversation avant la première commande de production plutôt que pendant le premier litige concernant une expédition. Rien de tout cela n’exige que l’usine dispose d’un système qualité sophistiqué. Cela exige simplement que les deux parties consignent par écrit ce qu’elles examinent respectivement.
Ce que l’acheteur peut vérifier sans l’usine
Cinq éléments, et chacun fournit des preuves que l’acheteur détient, plutôt que des preuves qu’on lui présente.
- Commandez deux unités et comparez-les, au lieu de comparer une seule unité à une spécification. La différence entre deux unités de la même série de production constitue les premières données réelles de constance disponibles, pour le coût d’une unité supplémentaire et d’une fiche de mesure.
- Pesez vos propres unités et précisez le périmètre de la mesure. Que la valeur du catalogue puisse être reproduite ou non, votre propre valeur de poids est une référence que vous détenez, et c’est celle qui compte pour les allégations relatives à l’expédition et au confort.
- Testez les lignes que le catalogue ne publie pas, et renouvelez chaque mesure sur chacune de vos unités. Le format de capture et la fréquence d’images lus dans un fichier enregistré, la durée de fonctionnement chronométrée dans vos propres conditions et l’entrée de charge mesurée à partir d’une source que vous contrôlez. La répétition sur plusieurs unités transforme trois observations distinctes en une dispersion, et cette dispersion répond à la question de la constance.
- Réalisez vous-même le contrôle avant expédition de la première commande, puis décidez, en fonction de cette expérience, si vous souhaitez le poursuivre. Une première commande est le lieu le moins coûteux pour apprendre ce qu’un contrôle coûte et ce qu’il détecte; l’alternative consiste à l’apprendre lors de la deuxième commande.
- Classez vos propres retours dès la première expédition, et présentez cette classification au fournisseur. C’est la seule voie vers un taux de défauts digne de sens, car c’est la seule voie vers des données que vous contrôlez, et c’est à ce stade qu’un taux devient même possible.
Quatre signaux d’alerte sont à surveiller dans une conversation sur la qualité, et ils sont faciles à repérer. Le premier est une affirmation de constance étayée par une seule unité. Le deuxième est une valeur de référence dont le périmètre n’est pas précisé, ce qui correspond exactement à la situation de l’unique valeur de poids de ce catalogue: un nombre dont le périmètre ne peut être établi ne peut pas servir de base de comparaison. Le troisième est un taux présenté sans classification sous-jacente, car un taux sans classification ne peut être attribué et, par conséquent, ne peut pas être réduit. Le quatrième est une propriété mesurée présentée comme établie, ce qui, dans cette catégorie, concerne le marquage de protection contre les intrusions sur deux modèles, pour lesquels le dossier indique qu’aucun numéro de rapport d’essai n’étaye l’annotation du catalogue. Avant de vous engager dans un programme qualité, vérifiez ces quatre points: chacun d’eux décrit une conversation qui a eu lieu avec une usine et qui a produit une réponse rassurante plutôt qu’une réponse vérifiable.
Comment évaluer un programme qualité au regard du dossier
Un programme qualité n’est jamais meilleur que le dossier qui le sous-tend, et celui-ci est volontairement limité. Nous ne citerons pas de taux de défauts, de dossier de contrôle à réception, de plan d’échantillonnage ou de rapport de contrôle qualité que le dossier du produit ne contient pas, et nous ne décrirons pas un système de contrôle comme s’il était documenté alors que sa documentation ne figure pas au dossier. Nous ne présenterons pas l’unique poids publié dans le catalogue comme une référence pour vos unités tant que son périmètre n’aura pas été confirmé, car le catalogue ne précise pas ce qu’il mesure. Nous ne considérerons pas un marquage de protection contre les intrusions comme une propriété vérifiée, car le dossier indique qu’il s’agit d’une annotation du catalogue sans numéro de rapport d’essai à l’appui. Et nous ne décrirons pas une seule unité mesurée comme une preuve de constance, car la constance est une propriété d’une population, et une unité ne constitue pas une population.
Ce que l’enregistrement permet de soutenir, c’est une répartition des tâches qui rend un programme qualité efficace. Le catalogue établit les lignes de spécification, et il le fait suffisamment bien pour permettre de dresser une présélection. Un contrôle sur banc, répété sur plusieurs unités, établit les lignes physiques et les lignes capturées, et constitue le seul moyen d’accéder à la plupart d’entre elles. Un laboratoire établit les propriétés marquées, et la demande de ce rapport doit être formulée au début plutôt qu’à la fin. Enfin, le registre des retours du client, classés plutôt que comptés, est la seule source permettant de calculer un taux, et il commence avec la première expédition, et non après celle-ci.
Une marque qui sépare ces quatre sources et demande les cinq documents sous la forme présentée ci-dessus se dote d’un dossier qualité qu’elle peut remettre à un client ou à un auditeur. La discipline d’échantillonnage qui précède l’ensemble du processus est exposée dans OEM ready platforms sample before bulk, la question de la certification qui précède la qualité est traitée dans certification checks, et la question de la sélection des modèles qui précède les deux se trouve dans OEM ready platforms which models are ready. La page consacrée à l’évaluation des échantillons présente le format d’évaluation lui-même, tandis que la page consacrée à la cohérence de la qualité explique comment les enregistrements post-expédition sont conservés.
Indiquez-nous le marché, la quantité et les modes de défaillance que vous souhaitez le plus éviter, et nous vous dirons lesquels des cinq étapes de vérification vous pouvez mener vous-même et lesquels dépendent de documents que vous devez demander.


