
Die Kapazität ist die Zahl, die entscheidet, ob eine Bestellung einen planmäßigen Produktionslauf darstellt oder eine ausgehandelte Ausnahme, und zugleich die Zahl, die ein Werk am wenigsten bereit ist zu veröffentlichen. Entscheidend ist nicht, ob es eine Kapazitätsangabe gibt. Entscheidend ist, ob der Lieferant darlegen kann, wie die Zahl zustande gekommen ist und was mit Ihrer Bestellung geschieht, wenn der Monat voll ist.
Das Risiko in dieser Kategorie lässt sich reduzieren, und die Reduzierung ergibt sich aus drei Quellen. Die erste ist die Zusammensetzung der Bestellung, denn eine Bestellung mit mehr Konfigurationen, als die Linie in einem Zeitfenster bewältigen kann, nimmt genau den Produktionsslot in Anspruch, auf den der Käufer gerechnet hat. Die zweite ist die Engpassbedingung selbst, die in dieser Kategorie häufiger in einem zugekauften Bauteil als in der Montagelinie besteht. Ein Käufer, der weiß, wo der Engpass liegt, kann entsprechend planen, statt sich an einer Kapazitätsangabe zu orientieren. Die dritte ist die Priorität. Sie ist eine Vertragsbedingung, kein Gefallen, und muss festgehalten werden, bevor der betreffende Monat zu dem entscheidenden Monat wird.
Unsere eigene Position muss zuerst genannt werden, denn genau dieser Teil ist tatsächlich nicht veröffentlichbar. Unser Katalog beschreibt das Werk – gegründet 2018, eine 20,000 Quadratmeter große Produktionsbasis, mehr als 200 Mitarbeitende, darunter ein Forschung- und Entwicklungsteam mit über 30 Personen. Wir veröffentlichen keine Produktionsmenge je Modell, keine Anzahl der Linien, kein Schichtmodell und keine Produktionsvorlaufzeit. Ebenso werden wir keine Kapazitätszahl nennen, die wir nicht vor dem Käufer herleiten können. Ein Käufer, der einen Marktauftritt plant, benötigt die zweite Art von Zahl; die erste Art ist kein Ersatz dafür.
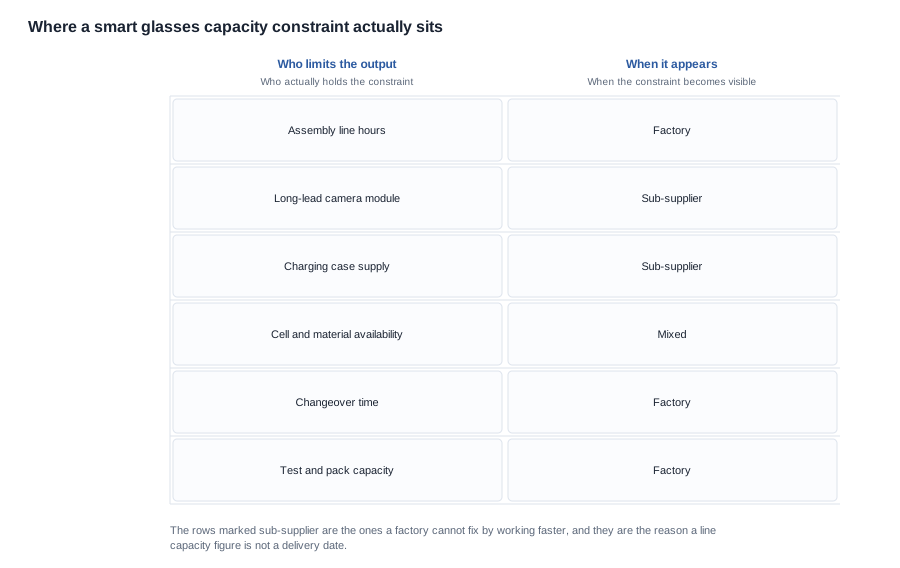
Smart-Glasses-Produktion: Wo der tatsächliche Engpass liegt
Die Lesenden hier sind Einkaufsverantwortliche auf Markenseite,_channelbuyer oder Importeure, und die Situation ist eine von drei: Eine angegebene Vorlaufzeit ist länger als das für den Marktauftritt verfügbare Zeitfenster erlaubt, und der Käufer muss wissen, ob sie verkürzt werden kann; eine Erstmusterbestellung wurde pünktlich abgewickelt, während die Nachbestellung ohne Angabe von Gründen mit zwei Monaten längerer Vorlaufzeit angeboten wird; oder ein Lieferant hat eine Kapazitätszusage gemacht, und der Käufer muss entscheiden, ob diese überhaupt belastbar ist.
Allen drei liegt dieselbe Frage zugrunde, und sie bezieht sich nicht auf die Größe des Werks. Die Frage lautet: Was würde diese Bestellung tatsächlich daran hindern, im vorgesehenen Zeitfenster gefertigt zu werden, und wer verfügt über dieses Hindernis? Die geschäftliche Sorge hinter einem Kapazitätsgespräch besteht selten darin, dass das Werk zu klein ist. Es ist beschäftigt – mit der Bestellung eines anderen, mit einer anderen Konfiguration oder mit dem Warten auf ein Bauteil.
In dieser Kategorie ist die Antwort meist ein zugekaufter statt eines in das Linienkonzept integrierten Moduls. Ein Kameramodell dieser Baureihe basiert auf einem zugekauften Bildgebungsmodul, das Ladecase ist ein Zukauf, und die Batterie ist ein Zukauf. Der Montagevorgang selbst ist comparatively einfach und comparatively schnell. Was die Ausbringung einer Smart-Glasses-Linie in einem durch Engpässe gekennzeichneten Monat begrenzt, ist sehr häufig die Verfügbarkeit eines dieser Module. Ein Werk, das die Linienkapazität angibt, während ein Unterlieferant den tatsächlichen Engpass kontrolliert, hat den falschen Engpass benannt.
Dies ist eine geschäftliche Tatsache mit einer praktischen Folge. Wenn der Engpass ein zugekauftes Modul ist, liegen die Hebel des Käufers bei der Anzahl der Konfigurationen und beim Bestellzeitpunkt, nicht bei der Geschwindigkeit des Werks. Die Aufforderung an das Werk, schneller zu arbeiten, bewirkt nichts. Die Frage an das Werk, welches Modul den Engpass bildet und wie lange dessen Vorlaufzeit beträgt, zeigt dem Käufer, was er tun soll.
Warum Kapazität in dieser Kategorie selten ein Montageproblem ist
Es lohnt sich, die Struktur der Lieferkette ausdrücklich darzulegen, denn sie erklärt, wie das Kapazitätsgespräch verläuft. Ein Smart-Glasses-Programm besteht aus drei sehr unterschiedlichen Arten von Zulieferungen, und jede verhält sich unter Druck anders.
Der Montagevorgang ist am wenigsten durch Engpässe begrenzt. Der Zusammenbau eines Gehäuses, einer Platine, eines Akkus und eines optischen Moduls ist schnell, wiederholbar und lässt sich einfach durch eine zusätzliche Schicht erweitern. Deshalb kann ein Werk seine Montagekapazität immer genau angeben. Ein Käufer, der auf Basis der Montagekapazität verhandelt, verhandelt mit der einzigen Zahl, die nicht das Problem darstellt.
Die zugekauften Module bilden den mittleren Fall. Das Bildgebungsmodul, die Ladecase und die Batterie stammen jeweils von Unterlieferanten mit eigenen Mindestbestellmengen und eigenen Vorlaufzeiten. Die Fertigungskapazität eines Werks ist daher durch das begrenzt, was ihm tatsächlich zur Verfügung steht. Eine Kapazitätsangabe, die nicht mit der Verfügbarkeit der Module abgeglichen wurde, ist eine Angabe in Linienstunden und keine Ausbringungszahl.
Die Fertigwaren und Verpackungsmaterialien bilden den dritten Fall, und sie verhalten sich auf eine Weise, die Käufer überrascht. Eine individuelle Verpackung, Druckgrafiken und die Verpackung für einen bestimmten Markt können eine längere Lieferzeit haben als die Elektronik, weil sie nach einer druckfertigen Datei gefertigt werden, die erst nach der Freigabe der Druckdaten vorliegt. Wer die Druckdaten spät einfriert, hat die Verpackungsrestriktion an den Anfang des Zeitplans gezogen, ohne etwas am Werk geändert zu haben.
Die geschäftliche Konsequenz besteht darin, dass eine Kapazitätsdiskussion, die bei der Montagestückzahl beginnt und darüber argumentiert, sich mit der falschen Ressource auseinandersetzt. Die drei Fragen, die in der ersten Runde gestellt werden sollten, lauten: Welches Modul ist der Engpass, wie lange beträgt seine Lieferzeit und werden die Verpackungsmaterialien auf Basis der Druckdaten oder auf Basis des Produktionslaufs bestellt? Die Antworten verändern den Zeitplan; die Montagestückzahl tut dies nicht.
Risiken reduzieren: Drei wirksame Hebel
Die Anzahl der Konfigurationen im Zeitfenster reduzieren. Dies ist derselbe Hebel wie in der Diskussion über die Mindestbestellmenge, und er wirkt hier aus demselben grund. Jede Konfiguration ist ein separater Lauf mit einer Rüstzeit davor. Drei Läufe in einem Zeitfenster, das für zwei geplant war, sind eine im Auftrag verborgene Zeitplanungsanforderung. Wer den Produktstart auf weniger Farbvarianten konsolidiert und diese bei der Nachbestellung hinzufügt, reduziert nicht nur die Mindestmenge, sondern auch die Rüstzeiten und damit die Kapazität, die der Auftrag beansprucht.
Den Zeitpunkt der Bestellung statt ihrer Größe ändern. Die Kapazität in dieser Kategorie ist selten über ein Quartal konstant, weil die Module und Fertigungszellen eigenen Zyklen folgen und weil in Werken saisonale Nachfragemuster herrschen. Eine Bestellung in einem bereits ausgelasteten Zeitfenster konkurriert mit anderen Aufträgen. Dieselbe Menge in einem ruhigeren Zeitfenster zu bestellen kostet weniger Prioritätsdruck und manchmal auch weniger, und der Hebel des Einkäufers liegt hier in der Prognose statt in der Verhandlung.
Die Abhängigkeit vom eingeschränkten Bauteil reduzieren. Ist der Engpass ein zugekauftes Modul oder ein Gehäuse, kann ein Käufer, der eine veröffentlichte Konfiguration akzeptiert, die ein bereits verfügbares Modul einsetzt, die eigene Bestellung aus der Warteschlange nehmen. Dies ist eine Produktentscheidung mit einer lieferbezogenen Konsequenz und eine der wenigen Stellen in dieser Kategorie, an denen die Konfigurationswahl des Käufers den Zeitplan verändert.
Der Schwellenwert für eine Kapazitätsangabe
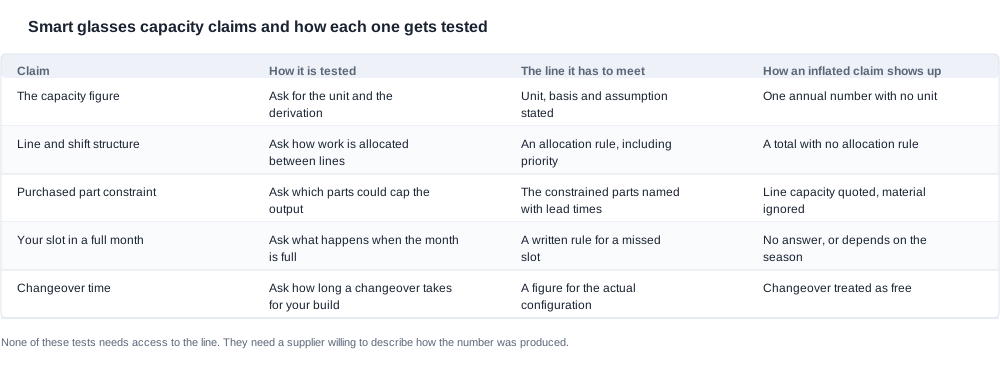
Eine Kapazitätsangabe lässt sich überprüfen, ohne das Werk zu besuchen. Die folgende Tabelle enthält die maßgeblichen Prüfkriterien. In jeder Zeile wird dargestellt, wie die Angabe gemessen wird, welche Vorgabe sie erfüllen muss und wie sich eine überhöhte Angabe zeigt.
| Angabe | Überprüfung | Erforderliche Grundlage | Anzeichen einer überhöhten Angabe |
|---|---|---|---|
| Die Kapazitätszahl | Einheit und Herleitung erfragen | Einheit, Bezugsgröße und Annahme sind vollständig angegeben | Eine Jahreszahl ohne Einheit |
| Linien- und Schichtstruktur | Erfragen, wie Arbeitsaufträge auf die Linien verteilt werden | Eine Verteilungsregel einschließlich Prioritäten | Eine Gesamtzahl ohne Verteilungsregel |
| Einschränkung durch zugekaufte Bauteile | Erfragen, welche Bauteile die Produktionsmenge begrenzen könnten | Die eingeschränkten Bauteile sind mit ihren Lieferzeiten benannt | Linienkapazität angegeben, Materialien nicht berücksichtigt |
| Der eigene Platz in einem vollen Monat | Erfragen, was geschieht, wenn der Monat vollständig belegt ist | Eine schriftliche Regel für einen verpassten Platz | Keine Antwort oder eine saisonabhängige Antwort |
| Auswirkung der Rüstzeiten | Erfragen, wie lange eine Rüstzeit für den eigenen Produktionslauf dauert | Ein Wert für die tatsächliche Konfiguration | Rüstzeiten werden als kostenlos und unbegrenzt behandelt |
| Längste zusammenhängende Losgröße | Erfragen, wie viele Einheiten einer Konfiguration hintereinander gefertigt werden können | Eine Zahl für den eigenen Produktionslauf | Keine Antwort, da sie je nach Konfiguration variiert |
Zwei Zeilen tragen den Großteil der Prüfung. Die Verteilungsregel unterscheidet ein Werk, mit dessen Kapazität der Käufer planen kann, von einem Werk, das von Monat zu Monat neu entscheidet, und sie wird fast nie schriftlich festgehalten, bevor die Kapazität bestritten wird. Die Zeile zu den Rüstzeiten deckt Fälle auf, in denen ein Auftrag nicht in den Rhythmus der Linie passt: Ein Produktionslauf mit drei Farbvarianten in einem Zeitfenster beansprucht den Platz, den der Auftrag als frei angenommen hatte, da jede Farbvariante ein separater Lauf mit einer Rüstzeit davor ist.
Es gibt eine dritte Prüfung, die überhaupt nichts mit dem Werk zu tun hat und dennoch die zuverlässigste ist: Die Zahl sollte anhand der eigenen Auftragsmenge auf Plausibilität geprüft werden. Nennt ein Werk eine monatliche Produktionsmenge, die ein Vielfaches der größten je geforderten Bestellung beträgt, hat es einen theoretischen Wert angegeben. Mit dem nachgewiesenen Wert sollte der Käufer planen.
Überprüfung einer Kapazitätsangabe vor der Anzahlung
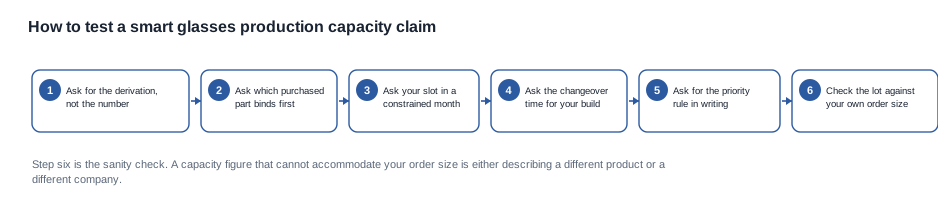
Die Überprüfung in dieser Kategorie besteht aus einer Reihe von Fragen und einem Plausibilitätstest. Am besten funktioniert sie vor der Bestellung und nicht danach.
- Fragen Sie nach der Herleitung, nicht nach dem Ergebnis. Eine Zahl, die aus einer Linienzahl, einem Schichtmuster und einer Taktzeit stammt, lässt sich mit der eigenen Bestellung des Einkäufers abgleichen. Eine Zahl aus dem Umsatz dagegen nicht.
- Fragen Sie, wo die tatsächliche Einschränkung liegt. In dieser Kategorie ist sie häufiger ein Zukaufmodul als die Montagelinie. Fragen Sie, welche Teile die Produktion begrenzen und welche Lieferzeiten sie haben.
- Fragen Sie, welche Kontingentierung der Einkäufer in einem vollen Monat hätte, und lassen Sie sich das schriftlich bestätigen. Ein Werk mit einer dokumentierten Prioritätsregel ist ein Werk, mit dem man planen kann. Ein Werk ohne solche Regel entscheidet von Monat zu Monat neu.
- Fragen Sie nach der Rüstzeit und der längsten Serienlänge für die konkrete Konfiguration des Einkäufers. Ein Programm, das in einem Monat drei Farbvarianten benötigt, hat eine Planungsanforderung, die eine einzelne Kapazitätszahl verdeckt.
- Fragen Sie, was passiert, wenn ein Zeitfenster verpasst wird. Freigabemitteilung, Umplanung und die Frage, ob die Anzahlung mitverschoben wird. Die Antwort ist wichtiger als die Kapazitätszahl, weil das verpasste Zeitfenster genau der Fall ist, dem der Einkäufer tatsächlich begegnen wird.
- Vergleichen Sie die Angabe mit dem eigenen Volumen des Einkäufers. Das ist die Plausibilitätsprüfung, bei der sich theoretische Zahlen am häufigsten als unrealistisch erweisen.
Diese Fragen sollten in der ersten Anfrage-Runde gestellt werden, denn jede einzelne verändert entweder den Preis oder den Termin:
- Einheit der Kapazitätszahl und Herleitung?
- Welche Zukaufteile könnten die Produktion unterhalb dieser Zahl begrenzen?
- Welches Zeitfenster erhalten wir in einem überlasteten Monat, und welche Prioritätsregel gilt?
- Wie lange beträgt die Rüstzeit für unsere Konfiguration, und wie lang ist die längste Serienlänge?
- Was geschieht mit der Bestellung, wenn das Zeitfenster verpasst wird, und welche Mitteilung erhalten wir?
- Wie ändert sich die Antwort, wenn unsere Bestellung eine statt drei Konfigurationen umfasst?
Wer alle sechs Fragen in der ersten Runde stellt, ermittelt, welches Angebot vollständig ist, denn ein Kapazitätsvergleich ist nur zwischen zwei Lieferanten aussagekräftig, wenn beide dieselben Fragen beantwortet haben. Der Artikel zur Produktionskapazität der Smart Glasses Schritt für Schritt behandelt die Planungsseite, während der Artikel zum üblichen Bereich der Produktionskapazität der Smart Glasses als Vergleichstool dient.
Priorität ist eine Vertragsklausel, kein Gefallen
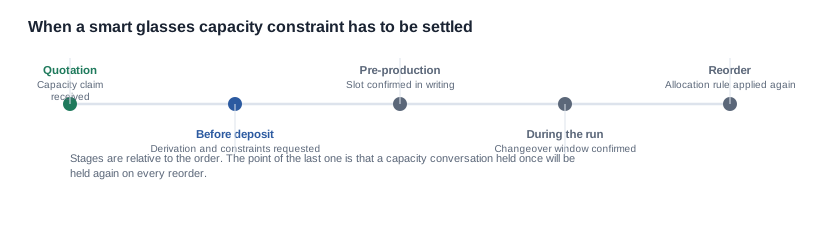
Die kaufmännische Frage im Zusammenhang mit Kapazität lautet Priorität, und sie muss schriftlich festgehalten werden. Folgende Angaben sollten enthalten sein: das Datum, an dem das Zeitfenster reserviert wurde, die in einem überlasteten Monat geltende Prioritätsregel, die Mitteilungsfrist für die Freigabe eines Zeitfensters sowie die Abhilfe, wenn ein Zeitfenster aufgrund der werkseigenen Planung verpasst wird.
Mit Mengenverpflichtungen lässt sich Priorität erlangen, aber eine Mengenprognose ohne entsprechende Verpflichtung gewährt überhaupt keine Priorität. Ist ein Starttermin fest vorgegeben, hat die Gewissheit ihren Preis. Dieser sollte als separate Position ausgewiesen und nicht im Stückpreis versteckt werden – andernfalls kann der Einkäufer nicht erkennen, ob der Terminplan des Werks eine Zusage oder nur eine Hoffnung ist.
Einer Klausel sollte man widersprechen: einer unbegrenzten Prioritätsklausel. reserves das Recht, das Zeitfenster des Einkäufers nach eigenem Ermessen neu zuzuweisen, behält es das Risiko selbst und überlässt dem Kunden die Folgen. Lässt sich keine feste Priorität vereinbaren, ist die beste Alternative eine schriftliche Freigabemitteilung und eine klar geregelte Umplanung. Zudem sollte das Terminrisiko im eigenen Modell des Einkäufers bepreist und nicht einfach wegdefiniert werden.
Woran Kapazitätsgespräche scheitern
Die Kapazitätszahl stammt aus dem Umsatz. Eine Zahl wurde ohne Einheit oder Herleitung genannt und lag um ein Vielfaches über der erreichbaren Produktion. Bestehen Sie auf Einheit, Herleitung und Annahmen und prüfen Sie die Zahl anhand der eigenen Bestellmenge des Einkäufers auf Plausibilität.
Der Monat war bereits voll. Die Bestellung wurde in einen Zeitraum mit freier Kontingentierung eingeplant. Verlangen Sie die Prioritätsregel und die Reservierung des Zeitfensters schriftlich und buchen Sie das Zeitfenster, bevor das Programm angekündigt wird.
Das Bauteil, das die Linie begrenzte. Montagekapazität war verfügbar, doch ein einzelnes Zukaufteil legte die tatsächliche Obergrenze fest. Fragen Sie, welche Teile die Produktion begrenzen, und verlangen Sie, dass ihre Lieferzeiten im Terminplan statt nur im Gespräch berücksichtigt werden.
Die Rüstzeit, die niemand kalkuliert hatte. Drei Farbvarianten in einem Zeitfenster beanspruchten den Zeitraum, der für die Bestellung als frei eingeplant war. Fragen Sie nach der Rüstzeit und der längsten Serienlänge und berücksichtigen Sie beide im Produktionsplan.
Das Kapazitätsgespräch endete nach der ersten Bestellung. Die Nachbestellung wurde mit einer längeren Lieferzeit angeboten, und niemand fragte nach dem Grund, weil die erste Bestellung gut verlaufen war. Die Kapazitätslage muss bei jeder Nachbestellung neu ermittelt werden. Der günstigste Zeitpunkt dafür ist, solange die erste Bestellung noch läuft und der Bau des Werks noch ansteht.
Keiner dieser Gründe rechtfertigt einen Lieferantenwechsel. Jeder von ihnen ist eine Position, die in die Bestellung gehört hätte, und jede ist vor der ersten Lieferung günstiger zu erfassen als später festzustellen.
Eine Kapazitätsangabe auseinandergenommen
Betrachten wir ein hypothetisches Szenario statt eines realen Kundenprojekts. Ein Einkaufsleiter auf Marktenseite hat ein Kameramodell mit Ladeetui, eine Menge, die in ein einziges Quartal passt, und einen festen Verkaufsstarttermin. Der Lieferant nennt eine Kapazitätsangabe, eine Lieferzeit und einen Fertigungsplatz.
Die Angabe wird in der Reihenfolge geprüft, die die Tabelle vorgibt. Die Herleitung wird angefordert, und es stellt sich heraus, dass es sich um Stunden am Band und nicht um die Ausbringungsmenge handelt, sodass die Angabe schon in der ersten Zeile nicht standhält. Der limitierende Teil wird benannt, und das ist nicht das Kameramodul – es ist das Ladeetui, weil das Etui in einem längeren Zyklus bestellt wird als die Elektronik und der Einkäufer die Option mit 1400 mAh gewählt hat, statt eine Konfiguration mit einem verfügbaren Etui zu wählen. Die Rüstzeit für die beiden Farbvarianten des Einkäufers und die maximale Losgröße bestätigen, dass die Bestellung in einen einzigen Fertigungslauf passt.
Daraus folgen drei Dinge, und keines davon lautet „mehr Kapazität anfordern“. Die Konfigurationsentscheidung ändert sich – der Einkäufer wechselt zu der Etui-Option, die im fraglichen Zeitraum lieferbar ist, was eine Produktentscheidung mit versorgungsseitigen Auswirkungen ist. Der Zeitplan ändert sich – die Bestellung wird in den ruhigeren Teil des Quartals gelegt statt in das zugesagte Zeitfenster. Und die kaufmännische Bedingung ändert sich – die Prioritätsregel, der Reservierungstermin für den Fertigungsplatz und die Folgen eines verpassten Platzes werden in das Bestellformular aufgenommen, weil der Einkäufer nun erkennt, dass genau dieser Monat darüber entscheidet.
Die Gesamtkosten des Kapazitätsgesprächs, richtig gemessen, setzen sich aus dem dafür benötigten Verwaltungszeitaufwand und dem beseitigten Terminrisiko zusammen. Verglichen mit den Kosten desselben Gesprächs nach der Bestellung – wenn der Einkäufer keinen Verhandlungsspielraum mehr und keinen alternativen Monat hat, in den die Bestellung verlagert werden könnte – liegen die beiden Werte nicht einmal annähernd beieinander. Das ist der Zielkonflikt, den die Warnsignale beschreiben: Eine vor der Anzahlung auseinandergenommene Kapazitätsangabe ist eine Bedingung, die Sie festhalten können; dieselbe nach der Anzahlung auseinandergenommene Angabe ist lediglich eine Beschwerde.
Was wir zur Kapazität veröffentlichen – und was nicht
Die Grenze, die wir einhalten: Eine Kapazitätsangabe ohne Herleitung ist eine Vertriebszahl mit technischem Etikett, und ein Einkäufer, der darauf seine Planung aufbaut, plant im Grunde auf nichts. Wir veröffentlichen die Spezifikationszeilen und die Konfigurationsoptionen, auf die es bei einer Kapazitätsbetrachtung tatsächlich ankommt, und wir werden eine offene Zeile nicht mit einem typischen Wert aus den allgemeinen Lieferantendaten füllen.
Was das für diese Produktpalette praktisch bedeutet: Die Kameraauflösungsklasse je Modell – acht Kameramodelle mit 8 MP und drei mit 13 MP – ist der Input, der bestimmt, welches Kameramodul eine Konfiguration benötigt. Die Akkukapazität, die Laufzeit, die Ladezeit und die Lademethode je Modell sind die Inputs für die Zelle und die Ladeschnittstelle. Die Kapazität des Ladeetuis – 1400 mAh, 900 oder 1400 mAh sowie das faltbare Etui mit 1200 mAh beim MT6 – ist der Input für die Etui-Versorgung. Die Schutzartangabe bei den beiden Modellen, die eine aufweisen, dem V06 und dem S7, sowie das Stückgewicht des einen Modells, für das ein Gewicht veröffentlicht wird, dem MT6 mit 158 g für das Brillenkörper einschließlich Akku und Kamera, ohne das faltbare Etui, sind die Inputs für die Verpackung und die Logistikplanung.
Was wir nicht veröffentlichen: Ausbringungsmengen, Linienzahlen, Schichtmodelle, Mindestlosgrößen, Rüstzeiten, Produktionslieferzeiten, Mindestbestellmengen oder Stückpreise. Was wir tun werden, ist eine Konfiguration, eine Menge, ein Zielzeitraum und ein Markt entgegennehmen und Ihnen mitteilen, welcher Teil der Fertigung voraussichtlich den Engpass bildet, was zum Fertigungsplatz gefragt werden sollte und welche Bedingungen eine Priorität vertraglich regeln würden.
Der Abschnitt Produktionskapazität der Smart Glasses beschreibt den übergreifenden Rahmen, die Übersicht der Einkaufsrisiken erfasst das umgebende Bild, und im Abschnitt Lieferzeit wird der Terminplan behandelt, in den diese Zahlen passen müssen.
Senden Sie uns die Modelle, die Konfigurationen, die Mengen und den Zeitraum, von dem aus Sie rückwärts planen, und wir teilen Ihnen mit, welcher Teil der Fertigung voraussichtlich den Engpass bildet.
Senden Sie die Konfiguration, die Menge und den Zeitraum, und wir benennen den Teil der Fertigung, der voraussichtlich den Engpass bildet.


