
重要なのは、生産能力の数字がそもそも存在するかどうかではありません。数字の算出根拠を示せるか、また疯狂的な需要が埋まっている月に注文がどう扱われるかを説明できるかどうかです。
このカテゴリーにおけるリスクは軽減可能で、その手段は3つあります。1つ目は注文の内容です。1つの生産枠でラインが吸収できる数より多くの構成点到ある注文は、買い手が予定していた枠を消費します。2つ目は制約そのものです。このカテゴリーでは、制約は組み立てラインよりも外在的な購入部品であることが多く、制約がどこにあるかを知っている買い手は、数字ではなく制約を基準に計画を立てられます。3つ目は優先度です。これは便宜ではなく契約条項であり、対象月が重要な月となる前に文書化する必要があります。
これは公表 できない部分だからです。当社のカタログには、2018年に設立された20,000平方メートルの生産拠点、200名超のスタッフ(30名超の研究開発チームを含む)が記載されています。モデル別の生産量、ライン数、勤務シフト、生産リードタイムは公表していません。また、買い手の目の前で算出できない生産能力の数字を提示することはありません。発売を計画している買い手には2種類目の数字が必要であり、1種類目の数字で代用することはできません。
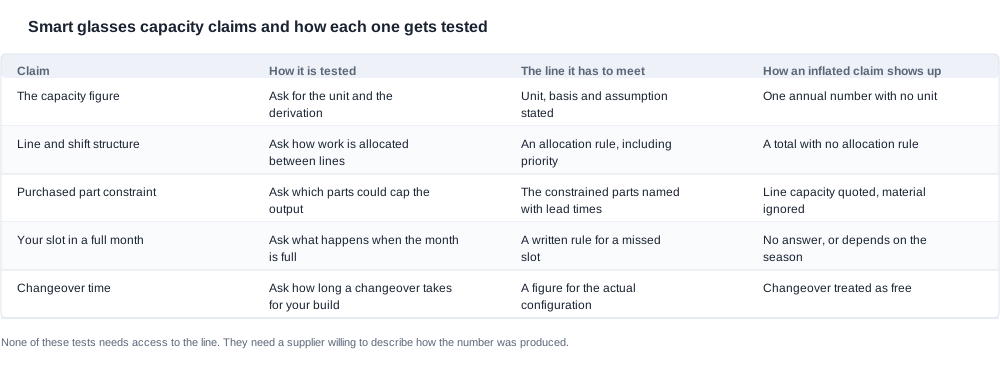
スマートグラスの生産能力:実際に制約となる箇所
ここで想定している読者、品牌側の調達担当者、販売チャネル担当者、輸入業者です。状況は以下のいずれかです。提示されたリードタイムが発売に間に合う期間より長く、短縮可能かどうかを知る必要がある。あるいは、サプライヤーが生産能力のコミットメントを示し、それに意味があるかどうか、買い手が判断しなければならない。
他の買い手の注文で忙しい、別の構成点で忙しい、あるいは部品を待っているために忙しいのです。
このカテゴリーでの答えは通常、ラインではなく購入モジュールです。この なカメラのモデルは、購入するイメージングモジュールを軸に組み立てられ、充電ケースとセルも購入します組み立て工程自体 comparatively simpleで、比較的高速です。
これは実務上の結果を伴う商業上の事実です。
このカテゴリーの生産能力が組み立て問題になることが少ない理由
サプライチェーンの構造を明示しておく価値があります。能力の会話がそのためのようになるからです。スマートグラスプログラムは、非常に異なる3種類の供給から成り、それぞれが圧力の下で異なる挙動を示します。
組み立て工程は最も制約が少ない工程です。ハウジング、基板、バッテリー、光学モジュールを組み合わせる工程は高速で再現性が高く、シフトを追加することも容易です。組み立て能力の数字を基準に交渉する買い手は、問題ではない唯一の数字を基準に交渉していることになります。
購入モジュールは中間的な事例です。イメージングモジュール、充電ケース、セルはいずれも、最小発注数量とリードタイムを持つサブサプライヤーから調達されます。モジュールの供給可能性と照合していない生産能力の数字は、ライン稼働時間に基づく数字であり、生産量に基づく数字ではありません。
は3第三個要因であり、買 者にとっては予想外の挙動を示します。それらは印刷可能なファイルに基づいて製造されますが、そのファイルは artwork が承認されるまで存在しないからです。
商用上の結果として、組立台数から始めて議論する生産能力の会話は、正しい資源について議論、河北ます。最初に確認すべき3つの質問は、どのモジュールが制約になっているか、そのリードタイムがどれくらいか、そして包装資材が artwork を基準に発注されているか、組立を基準に発注されているかです。答えによってスケジュールは変わります。組立台数では変わりません。
エクスポージャーを減らす:有効な3つのレバー
期間中の構成数を減らす。これは最小発注量の会話で用いたのと同じレバーであり、ここでも同じunderlying理由で機能します。各構成はセットアップを前段にもつ別のロットであり、2つを計画した期間に3つのロットを入れることは、注文の中に隠れたスケジュール要件です。発売を少ないカラーバ に統合し、再発注時に追加する買 者は、最小数量を減らすだけでなく、切替回数を減らし、その が消費する生産能力も減らしています。
注文量ではなく注文タイミングを変える。このカテゴリーの生産能力は、四半期全体で一定であることがまれです。すでに確定している期間に入れた注文は、競合する注文です。同じ数量でも、より闲散な期間に入れることで、優先度による圧力JX に価格も下がることがあります。者が使えるレバーは交渉ではなく予測です。
制約部品への依存を減らす。のモジュールを使用する公開済みの構成を受け入れる買 者は、自分の注文を待機列から外せます。
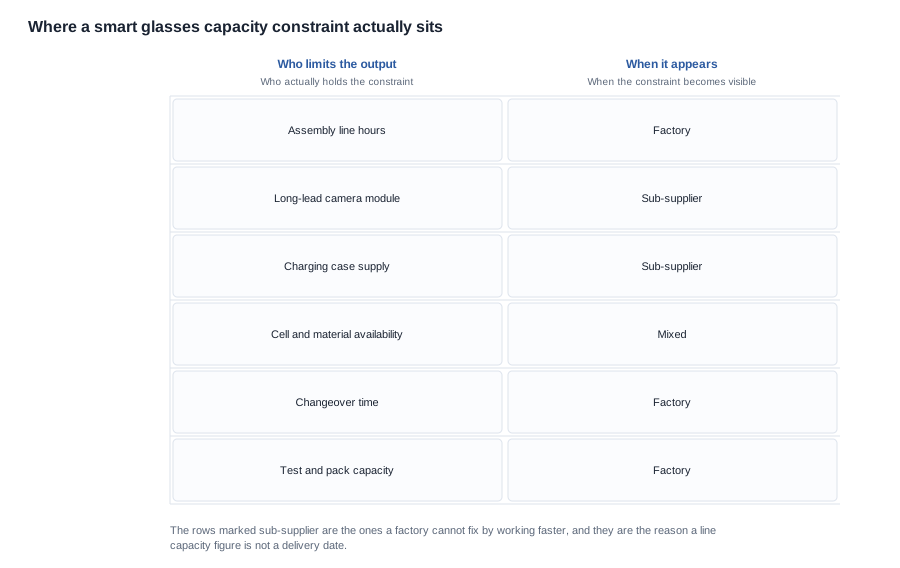
生産能力の申告に設定する基準
| 申告内容 | 検証方法 | 満たすべき基準 | |
|---|---|---|---|
| 生産能力の数値 | 単位と算出根拠を求める | 単位、基準、前提をすべて明記する | 単位のない年間数値だけを示す |
| ラインとシフトの構成 | 工程が各ラインにどう割り当てられるか求める | 優先度を含む割り当てルール | 割り当てルールのない合計値だけを示す |
| 調達部品による制約 | 生産量を制限し得る部品を求める | 制約部品とリードタイムを明記する | ライン生産能力だけを示し、資材は無視する |
| 満月時における割り当て枠 | 回答がない、または季節によって変わるとする | ||
| 切替による影響 | 当該生産の切替所要時間を求める | 実際の構成に対応する数値を示す | 切替を無料かつ無制限と扱う |
| 1つの構成を連続して何台生産できるか求める | 当該生産に対応する数値を示す | 構成によって異なるため回答がない |
2つの行が特に重要です。また、対象月が問題になる前には_ まで文書化されることがほとんどありません。切替の行は、注文がラインのリズムに合わない 者を洗い出します。1つの期間に3つのカラーバを生産すると、各カラーバ変種はセットアップを前段にもつ別のロットであるため、注文が空き枠と想定していた枠まで消費してしまいます。
者自身の注文数量と照合し、申告された数値の妥当性を確認してください。者が計画すべき数値は、実証された数値です。
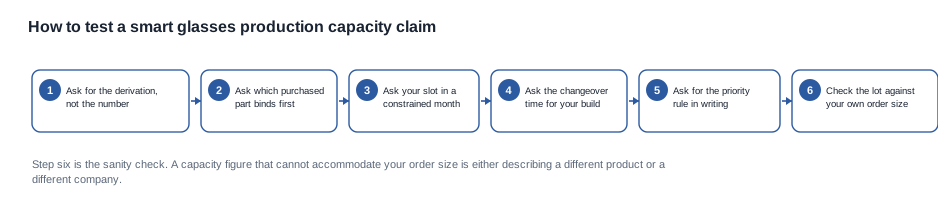
入金前に生産能力の数値を検証する
このカテゴリーにおける検証は、質問と整合性確認からなり、注文後ではなく注文前に行うのが最も効果的です。
- 結論ではなく、算出根拠を尋ねてください。台数、交代勤務パターン、サイクルタイムから導かれた数値であれば、買い手自身の受注数量と照合して検証できます。売上金額から導かれた数値では、検証できません。
- 実際の制約がどこにあるかを尋ねてください。この分野では、制約は組立ラインよりも購入部品にある います。生産量を制限する部品と、そのリードタイムを確認してください。
- 満月時の買い手への割当枠がどの厅になるかを尋ね、書面で受け取ってください。
- 買い手の特定構成における切り替え時間と、最長連続生産台数を尋ねてください。1か月に3つのカラー構成が必要になるプログラムには、単一の生産能力数値では表せないスケジュール上の要件があります。
- 生産枠の解放通知、 順の変更、そして前払金が移動するかどうかです。答えは生産能力の数値より重要です。
- 提示された数値と買い手自身の数量を比較してください。妥当性の確認であり、理論上の数値が露見する最も多い確認です。
これらは最初のお問い合わせ段階で確認する価値があります。どの質問も、価格または納期を変えるからです:
- 生産能力の単位は何ですか。また、どのように算出されましたか?
- その数値を下回る形で生産を制限し得る購入部品はどれですか?
- 生産枠が制約される月における当社の割当枠はどのようなもので、優先ルールは何ですか?
- 当社の構成における切り替え時間はどれくらいで、最長連続生産台数はどれくらいですか?
最初の段階で6項目すべてを尋ねた買い手は、どの見積もりが完全かを明確化しています。生産能力の比較は、同じ質問に回答した2社の間でのみ成立するからです。生産能力を段階的に解説した記事では計画側の側面を、生産能力の標準範囲に関する記事では比較ツール介绍了しています。
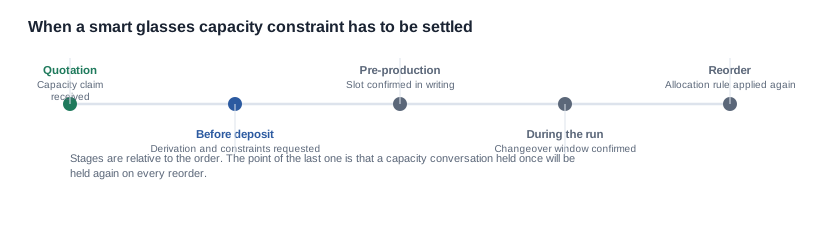
優先順位は厚意ではなく契約条項です
生産能力に関連する商務上の問題は優先順位であり、書面で定めていなければなりません。
数量コミットメントを用いて優先順位を獲得することはできますが、数量の予測では一切優先順位は得られません。
供給者が買い手の割当枠を自由に再配分する権利を留保しているなら、リスクだけを残し、その結果については買い手に転嫁しています。
生産能力についてお話し落到る点
売上金額から導かれた生産能力の数値。単位も算出根拠もないままに提示され、達成可能な生産量の数倍 でした。単位、算出根拠、前提を求め、買い手自身の注文数量と照合して妥当性を確認してください。
すでに満杯だった月。割当枠を利用できない時期に注文がスケジュールされました。優先ルールと割当枠を書面で求め、プログラムの発表前に割当枠を確保してください。
ラインを制限した部品。組立能力には空きがある一方、単一の購入部品が実質的な上限を決めていました。生産量を制限する部品と、そのリードタイムを会話ではなくスケジュールに明記するよう求めてください。
誰原価を算定しなかった切り替え。1つの製造期間に3つのカラー構成を生産 in the slot the order assumed was free。切り替え時間と最長連続生産台数を求め、生産計画に織り込んでください。
最初の注文後に止まった生産能力の話。再注文はより長いリードタイムで見積もられ first orderが順調だったため、誰も理由を尋ねませんでした。
いずれも発注に記載すべき項目であり、初回出荷後に判明させるよりも初回出荷前に記載するほうが費用もかかりません。
生産能力の申告を分解する
実際のクライアント案件ではなく、仮想的なシナリオを想定してみましょう。ブランド側の調達担当者が、充電ケース付きのカメラモデル を 1 四半期分に収まる数量で、決まった発売日 発注するとします。サプライヤーは生産能力の数値、リードタイム、枠を提示します。
この申告は、表で示されている順序どおりに検証されます。算出過程を求めると、その数値は操業時間ではなく生産数量ではなく、最初の行で成立しません。制約となる部品が示されますが、イメージングモジュールではなく充電ケースです。買い手の 2 色仕様に対する切替時間と最長連続生産台数から、この発注は 1 回の生産に収まることが確認できます。
ここから導かれることが 3 つありますが、いずれも「生産能力的增加請求」ではありません。構成が変更されます。これは供給への影響を伴う製品上の判断です。タイミングも変更されます。確定済みの生産枠ではなく、四半期比較的閑散な時期に発注します。商業条件も変更されます。
生産能力について協議する総コストを正しく測定すると、行政対応時間から解消した日程リスクを差し引いた金額になります。これが警鐘が示しているトレードオフです。入金前に生産能力の申告を分解できれば、条項として書き込めます。同じ申告を入金後に分解すれば、申立てにすぎません。
生産能力について公開することと公開しないこと
我たち的な線引きは次のとおりです。算出根拠のない生産能力の数値は、技術用語をまとった営業上の数字であり、それを根拠に計画した買い手は何も根拠も持たないまま計画したことになります。
このシリーズでは具体的には、次の意味を持ちます。モデルごとのバッテリー容量、連続使用時間、充電時間、充電方式は、セルと充電インターフェースを選ぶ材料です。充電ケースの容量(1400 、900 または 1400 、MT6 の折りたたみ式 1200 ケース)は、ケースの供給を検討する材料です。防水・防塵表示のある 2 モデル(V06 と S7)と、重量を公開している唯一のモデル(MT6。バッテリーとカメラを含むメガネ本体(含む)で、折りたたみ式ケースを除く)の製品重量は、包装と物流計画を策定する材料です。
公開しないのは次の項目です。生産数量、ライン数、勤務交替パターン、最小生産台数、切替時間、生産リードタイム、最低発注数量、単価。
生産能力評価のセクションではより広い枠組みを、調達リスクの概要では周辺 、リードタイムのセクションでは、これらの数値が適合すべき日程について説明しています。
モデル、構成、数量、遡って計画している対象時期をお知らせいただければ、組み立て工程のどの部分が制約になる可能性が最も高いかをお伝えします。
構成、数量、対象時期をお知らせください。組み立て工程のどの部分が制約になる可能性が最も高いかを明示します。


