
La capacità è il numero che determina se un ordine rientra in una produzione pianificata o è un’eccezione negoziata, ed è anche il numero che uno stabilimento è meno incline a pubblicare. Non conta se esiste una cifra di capacità. Conta se il fornitore è in grado di mostrare come è stata calcolata e che cosa accade al tuo ordine quando il mese è già pieno.
L’esposizione in questa categoria è riducibile, e la riduzione proviene da tre fattori. Il primo è la struttura dell’ordine, perché un ordine con più configurazioni di quanta la linea riesca ad assorbire in un’unica finestra occupa lo slot su cui l’acquirente contava. Il secondo è il vincolo stesso, che in questa categoria è più spesso un componente acquistato anziché la linea di assemblaggio; un acquirente che sa dove si trova il vincolo può pianificare di conseguenza anziché fare riferimento a una cifra. Il terzo è la priorità, che è una clausola contrattuale e non una cortesia, e deve essere messa per iscritto prima che il mese in questione diventi quello decisivo.
La nostra posizione va indicata per prima, perché è la parte realmente impossibile da pubblicare. Il nostro catalogo descrive lo stabilimento — fondato nel 2018, una base produttiva di 20.000 metri quadrati, oltre 200 dipendenti, di cui un team di ricerca e sviluppo di oltre 30 persone. Non pubblica una cifra di output per modello, il numero di linee, il regime dei turni o il lead time di produzione, e non citeremo una capacità che non siamo in grado di derivare apertamente davanti all’acquirente. L’acquirente che pianifica un lancio necessita del secondo tipo di numero, e il primo non è un suo sostituto.
Capacità produttiva di occhiali smart: dove si trova realmente il vincolo
Il lettore è un responsabile degli acquisti lato brand, un acquirente del canale o un importatore, e la situazione è una tra tre: il lead time indicato supera la finestra di lancio consentita e l’acquirente deve sapere se può essere ridotto; un primo ordine è stato consegnato per tempo, ma per il riordine vengono indicati due mesi dopo senza alcuna motivazione; oppure un fornitore ha offerto un impegno sulla capacità e l’acquirente deve stabilire se significhi qualcosa.
Alle base di tutte e tre c’è la stessa domanda, che non riguarda le dimensioni dello stabilimento. È questa: che cosa impedirebbe effettivamente la realizzazione di questo ordine nella finestra prevista, e chi ne dispone? La paura commerciale sottostante a una conversazione sulla capacità riguarda raramente il fatto che lo stabilimento sia piccolo. Riguarda il fatto che lo stabilimento sia occupato — con l’ordine di qualcun altro, con una configurazione diversa o in attesa di un componente.
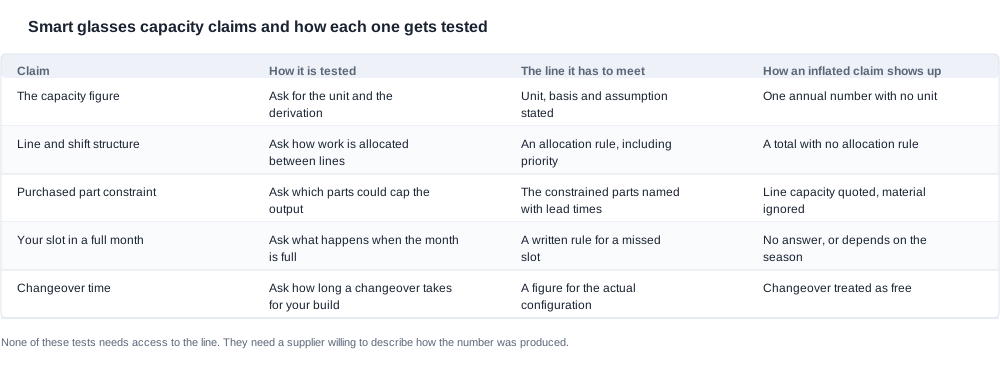
In questa categoria, la risposta è di solito un modulo acquistato anziché la linea. Un modello con telecamera in questa gamma è costruito attorno a un modulo di imaging acquistato; anche la custodia di ricarica è acquistata, così come la batteria. L’operazione di assemblaggio è relativamente semplice e rapida. A limitare l’output di una linea di occhiali smart in un mese vincolato è molto spesso la disponibilità di uno di questi moduli; uno stabilimento che indica la capacità della linea mentre un subfornitore detiene il limite reale ha descritto il vincolo sbagliato.
È un fatto commerciale con una conseguenza pratica. Se il vincolo è un modulo acquistato, le leve a disposizione dell’acquirente sono il numero di configurazioni e il momento in cui viene effettuato l’ordine, non la velocità dello stabilimento. Chiedere allo stabilimento di lavorare più rapidamente non serve a nulla. Chiedere allo stabilimento quale modulo determina il vincolo e quanto è il suo lead time indica all’acquirente che cosa fare.
Perché in questa categoria la capacità è raramente un problema di assemblaggio
Vale la pena chiarire esplicitamente la struttura della supply chain, perché spiega l’andamento delle conversazioni sulla capacità. Un programma di smart glasses si costruisce a partire da tre tipi di fornitura molto diversi, ciascuno dei quali si comporta in modo differente sotto pressione.
L’operazione di assemblaggio è quella meno vincolata. L’assemblaggio di un housing, una scheda, una batteria e un modulo ottico è rapido, ripetibile e facilmente estendibile con un turno aggiuntivo; è per questo che uno stabilimento sarà sempre in grado di descrivere con precisione la propria capacità di assemblaggio. Un acquirente che negozia rispetto alla cifra di assemblaggio sta negoziando rispetto all’unico numero che non rappresenta il problema.
I moduli acquistati rappresentano il caso intermedio. Il modulo di imaging, la custodia di ricarica e la batteria provengono tutti da subfornitori con le proprie quantità minime d’acquisto e i propri lead time, e la capacità di uno stabilimento di realizzare il prodotto è limitata da ciò che è stato ordinato a tale riguardo. Una cifra di capacità che non è stata verificata rispetto alla disponibilità dei moduli è una cifra di ore-linea, non di output.
I prodotti finiti e i materiali di imballaggio rappresentano il terzo caso e si comportano in un modo che surprises gli acquirenti. I cartoni personalizzati, le grafiche stampate e il packaging per la vendita al dettaglio destinato a un mercato specifico possono avere un lead time più lungo dell’elettronica, perché vengono prodotti sulla base di un file pronto per la stampa che non esiste finché la grafica non viene approvata. Un acquirente che blocca la grafica tardi ha spostato il vincolo dell’imballaggio all’inizio del programma senza modificare nulla nella fabbrica.
La conseguenza commerciale è che una discussione sulla capacità che parte dal numero di assemblaggi e si concentra su quel dato sta analizzando la risorsa sbagliata. Le tre domande da porre inizialmente sono quale modulo crea il vincolo, quanto è lungo il suo lead time e se i materiali di imballaggio vengono ordinati in base alla grafica o al piano di produzione. Le risposte modificano il programma; il numero di assemblaggi no.
Ridurre l’esposizione: tre leve efficaci
Ridurre il numero di configurazioni nella finestra. È la stessa leva utilizzata nella discussione sul quantity minimo e funziona per lo stesso motivo di fondo. Ogni configurazione è una produzione separata, preceduta da un setup, e tre produzioni in una finestra pianificata per due costituiscono un requisito di programma nascosto dentro un ordine. Un acquirente che consolida il lancio riducendo le varianti di colore e le aggiunge al momento del riordino non sta soltanto riducendo il minimo, ma anche i cambi configurazione e, di conseguenza, la capacità consumata dall’ordine.
Modificare il momento dell’ordine anziché la sua quantità. In questa categoria, la capacità è raramente costante nell’arco di un trimestre, perché i moduli e le celle arrivano secondo cicli propri e perché una fabbrica segue schemi stagionali della domanda. Un ordine inserito in una finestra già impegnata compete per le risorse. Un ordine inserito in una finestra meno affollata della stessa quantità comporta meno pressione sulla priorità e talvolta un prezzo inferiore; in questo caso, la leva dell’acquirente è la previsione e non la negoziazione.
Ridurre la dipendenza dal componente vincolato. Quando il vincolo è un modulo acquistato o un case, un acquirente disposto ad accettare una configurazione pubblicata che utilizza un modulo già disponibile rimuove il proprio ordine dalla coda. Si tratta di una decisione di prodotto con una conseguenza sulla fornitura, ed è uno dei pochi ambiti di questa categoria in cui la scelta della configurazione da parte dell’acquirente modifica il programma.
La soglia stabilita per una dichiarazione di capacità
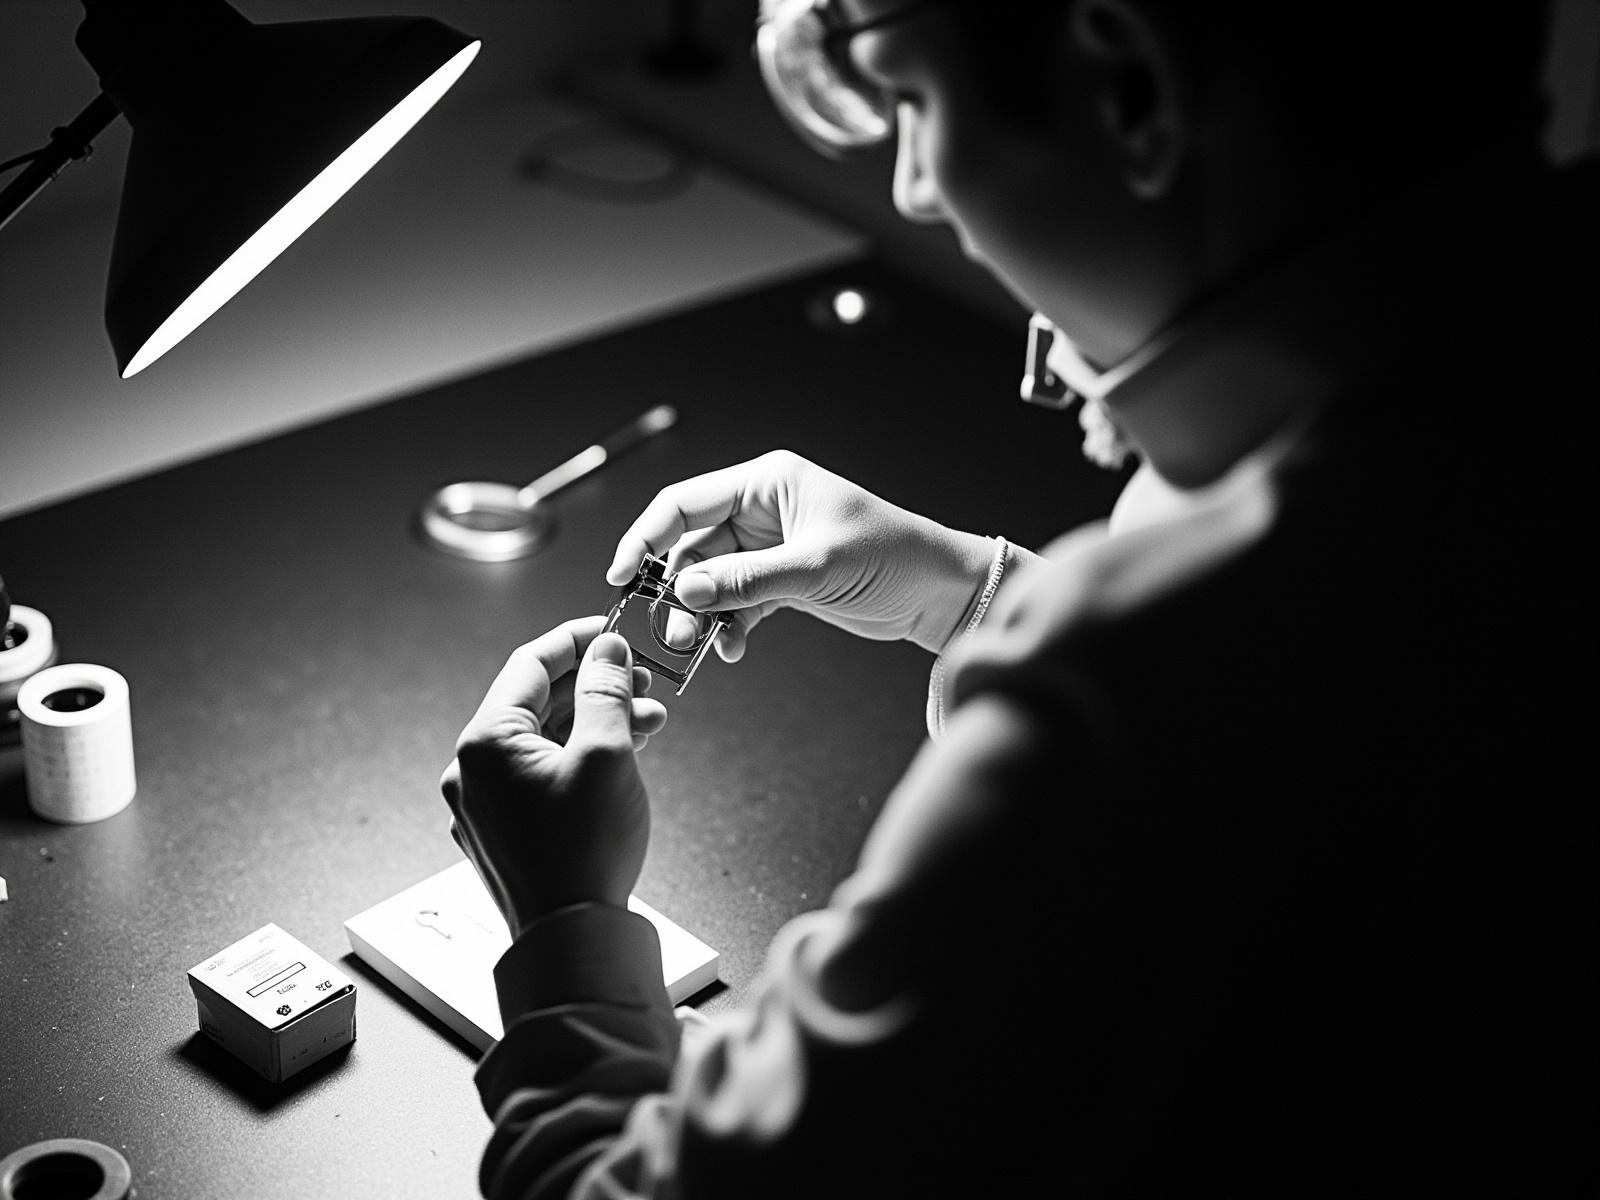
Una dichiarazione di capacità può essere verificata senza visitare la fabbrica. La tabella seguente presenta i criteri operativi: ogni riga indica come viene misurata la dichiarazione, il requisito che deve soddisfare e il modo in cui emerge una dichiarazione gonfiata.
| Dichiarazione | Come viene verificata | Il requisito che deve soddisfare | Come emerge una dichiarazione gonfiata |
|---|---|---|---|
| Il dato sulla capacità | Richiedere l’unità e il calcolo | Unità, base di calcolo e presupposti tutti dichiarati | Un unico dato annuo senza indicazione dell’unità |
| Struttura delle linee e dei turni | Chiedere come viene distribuito il lavoro tra le linee | Una regola di allocazione, inclusa la priorità | Un totale privo di regole di allocazione |
| Vincolo sui componenti acquistati | Chiedere quali componenti potrebbero limitare la produzione | I componenti vincolati indicati con i relativi lead time | Capacità di linea citata, materiali ignorati |
| La vostra finestra in un mese pieno | Chiedere cosa accade quando il mese è già completo | Una regola scritta per una finestra non rispettata | Nessuna risposta, oppure dipende dalla stagione |
| Impatto dei cambi configurazione | Chiedere quanto tempo richiede un cambio configurazione per la vostra produzione | Un dato riferito alla configurazione reale | Cambi configurazione considerati gratuiti e illimitati |
| Durata massima di una produzione | Chiedere quante unità di una stessa configurazione possono essere prodotte consecutivamente | Un numero riferito alla vostra produzione | Nessuna risposta, perché varia in base alla configurazione |
Due righe contano per la maggior parte del peso. La regola di allocazione distingue una fabbrica con cui un acquirente può pianificare da una che decide ogni mese, e quasi mai viene messa per iscritto prima che il mese diventi oggetto di contesa. La riga sui cambi configurazione individua gli acquirenti il cui ordine non si adatta al ritmo della linea: una produzione con tre varianti di colore in una sola finestra consuma lo slot che l’ordine presumeva libero, perché ogni variante di colore è una produzione separata, preceduta da un setup.
Esiste un terzo test che non riguarda affatto la fabbrica ed è il più affidabile dei tre: confrontare il dato con la dimensione dell’ordine dell’acquirente. Una fabbrica che indica un output mensile molte volte superiore al più grande ordine che le è mai stato chiesto di produrre sta comunicando un valore teorico; il numero su cui l’acquirente dovrebbe pianificare è quello effettivamente dimostrato.
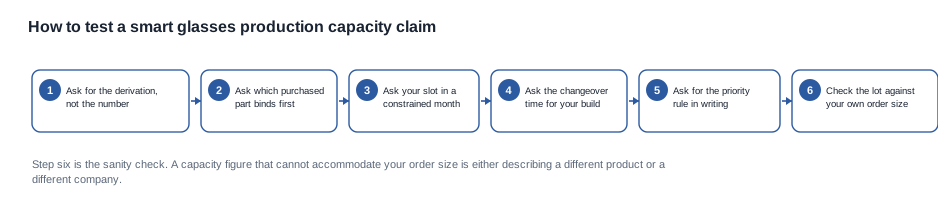
Verificare un dato sulla capacità prima del deposito
In questa categoria, la verifica consiste in una serie di domande e in un controllo di coerenza, ed è più efficace prima dell’ordine che dopo.
- Chiedi il calcolo, non la conclusione. Un dato derivato dal numero di linee, dal pattern dei turni e dal tempo di ciclo può essere verificato rispetto all’ordine dell’acquirente. Un dato derivato dalle vendite no.
- Chiedi dove si trova realmente il vincolo. In questa categoria è più spesso un modulo acquistato rispetto alla linea di assemblaggio. Chiedi quali componenti limitano la produzione e quali tempi di consegna hanno.
- Chiedi quale sarebbe l’allocazione dell’acquirente in un mese completo, e ottienila per iscritto. Una fabbrica con una regola di priorità documentata è una fabbrica pianificabile. Una fabbrica senza una regola decide di mese in mese.
- Chiedi il tempo di cambio linea e la lunghezza massima della produzione per la configurazione specifica dell’acquirente. Un programma che richiede tre varianti di colore in un mese ha un requisito di pianificazione che un singolo dato sulla capacità nasconde.
- Chiedi cosa succede quando si perde uno slot. Avviso di rilascio, ripianificazione e se l’acconto segue lo slot. La risposta conta più del dato sulla capacità, perché perdere uno slot è il caso che l’acquirente dovrà realmente affrontare.
- Confronta l’affermazione con il volume dell’acquirente. È il controllo di coerenza ed è quello che più spesso rivela un dato teorico.
Le domande da formulare valgono la pena di essere poste già nel primo giro di richieste, perché ciascuna modifica il prezzo o la data:
- Qual è l’unità di misura del dato sulla capacità e come è stato calcolato?
- Quali componenti acquistati potrebbero limitare la produzione al di sotto di tale valore?
- Qual è il nostro slot in un mese vincolato e qual è la regola di priorità?
- Quanto dura un cambio linea per la nostra configurazione e qual è la lunghezza massima della produzione?
- Cosa succede all’ordine se si perde lo slot e quale avviso viene fornito?
- Come cambia la risposta se il nostro ordine presenta una configurazione invece di tre?
Un acquirente che pone tutte e sei le domande nel primo giro sta stabilendo quale preventivo è completo, perché un confronto sulla capacità funziona solo tra due fornitori che hanno risposto alle stesse domande. L’articolo sulla capacità produttiva di occhiali smart passo dopo passo affronta l’aspetto della pianificazione, mentre l’articolo sull’intervallo tipico della capacità produttiva di occhiali smart è lo strumento di confronto.
La priorità è una clausola contrattuale, non una cortesia
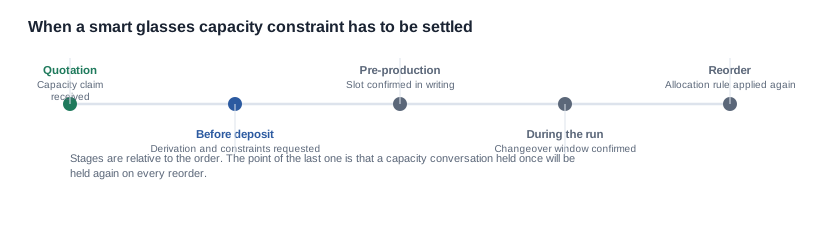
La domanda commerciale collegata alla capacità è la priorità, che deve essere messa per iscritto. Le clausole da avere sono la data in cui lo slot è stato prenotato, la regola di priorità applicabile in un mese vincolato, il periodo di preavviso per il rilascio di uno slot e il rimedio in caso di slot perso a causa della pianificazione della fabbrica.
Gli impegni di volume possono essere utilizzati per ottenere la priorità, ma una previsione di volume che non costituisce un impegno non acquista alcuna priorità. Quando una data di lancio è fissa, il prezzo di quella certezza è un sovrapprezzo e dovrebbe essere indicato come voce separata anziché essere nascosto nel prezzo unitario — in questo modo l’acquirente può capire se il calendario della fabbrica è una promessa o una speranza.
C’è una clausola che vale la pena resistere: una clausola di priorità a tempo indeterminato. Un fornitore che si riserva il diritto di riassegnare lo slot dell’acquirente a propria discrezione ha mantenuto il rischio e ne ha trasferito le conseguenze. Quando non è possibile ottenere una priorità fissa, la cosa migliore successiva è un avviso di rilascio scritto e una ripianificazione definita, oltre a far incorporare il rischio di calendario nel modello dell’acquirente anziché darlo per scongiurato.
Dove una conversazione sulla capacità va storta
Il dato sulla capacità derivato dalle vendite. È stato indicato un valore senza un’unità di misura o un calcolo, ed era diverse volte superiore alla produzione realizzabile. Richiedi l’unità di misura, il calcolo e l’ipotesi, e verifica la coerenza del dato rispetto alla dimensione dell’ordine dell’acquirente.
Il mese che era già completo. L’ordine è stato pianificato in un periodo per il quale non era disponibile alcuna allocazione. Chiedi la regola di priorità e lo slot per iscritto, e prenota lo slot prima che il programma venga annunciato.
Il componente che ha limitato la linea. Era disponibile capacità di assemblaggio, ma è stato un singolo componente acquistato a determinare il limite reale. Chiedi quali componenti limitano la produzione e quali tempi di consegna sono indicati nel calendario anziché restare nella conversazione.
Il cambio linea che nessuno ha quantificato nei costi. Tre varianti di colore in una sola finestra hanno consumato lo slot che l’ordine presupponeva libero. Chiedi il tempo di cambio linea e la lunghezza massima della produzione, e integrali nel piano di produzione.
La conversazione sulla capacità interrotta dopo il primo ordine. Il riordino è stato quotato con un tempo di consegna più lungo e nessuno ha chiesto perché, perché il primo ordine era andato bene. La posizione sulla capacità deve essere ristabilita a ogni riordino, e il momento più economico per farlo è mentre il primo ordine è ancora in corso e la fabbrica ha ancora la produzione davanti.
Nessuno di questi è un motivo per cambiare fornitore. Ciascuno è un elemento che dovrebbe essere stato inserito nell’ordine e che costa meno scrivere prima della prima spedizione che scoprire successivamente.
Un’affermazione sulla capacità smontata
Consideriamo uno scenario ipotetico anziché un vero progetto per un cliente. Un responsabile degli acquisti del brand ha un modello di fotocamera con custodia di ricarica, una quantità compatibile con un solo trimestre e una data di promozione prestabilita. Il fornitore indica una capacità, un lead time e uno slot.
L’affermazione viene verificata nell’ordine presentato nella tabella. Viene richiesta la derivazione e si scopre che il dato riguarda le ore di linea anziché la produzione, quindi non supera la prima riga. La parte vincolante viene indicata e non è il modulo di imaging: è la custodia di ricarica, perché viene ordinata con un ciclo più lungo rispetto all’elettronica e l’acquirente ha scelto l’opzione da 1400 mAh anziché una configurazione con una custodia disponibile. Il dato sul cambio linea per le due varianti di colore dell’acquirente e la lunghezza massima della serie confermano che l’ordine rientra in un’unica produzione.
Ne seguono tre conseguenze, nessuna delle quali è «chiedere più capacità». Cambia la decisione sulla configurazione: l’acquirente passa all’opzione di custodia fornibile nella finestra prevista, una decisione di prodotto con una conseguenza sulla fornitura. Cambia la pianificazione: l’ordine viene inserito nel periodo meno congestionato del trimestre anziché nella finestra già impegnata. E cambiano le condizioni commerciali: la regola di priorità, la data di prenotazione dello slot e la conseguenza di uno slot mancato vengono inserite nel modulo d’ordine, perché l’acquirente ha ora verificato che è esattamente il mese in cui queste tre condizioni determinano l’esito.
Il costo totale della conversazione sulla capacità, misurato correttamente, è il tempo impiegato per la gestione amministrativa più il rischio di pianificazione eliminato. Rispetto al costo della stessa conversazione dopo la conferma dell’ordine, quando l’acquirente non ha più alcun margine di negoziazione né un mese alternativo in cui spostarsi, il calcolo non è nemmeno vicino. È il compromesso descritto dai segnali di allerta: un’affermazione sulla capacità smontata prima del deposito è una condizione che puoi scrivere; la stessa affermazione, smontata dopo, è una lamentela che puoi presentare.
Cosa pubblichiamo sulla capacità e cosa non pubblicheremo
Il confine che manteniamo: un dato sulla capacità privo di derivazione è un obiettivo commerciale con un’etichetta tecnica, e un acquirente che pianifica in base a esso non sta pianificando in base a nulla. Pubblichiamo le righe delle specifiche e le opzioni di configurazione su cui una conversazione sulla capacità effettivamente si fonda e non compileremo una riga vuota con un valore indicativo tratto dai dati generali di un fornitore.
In concreto, per questa gamma: il livello di risoluzione della fotocamera per ogni modello, con otto modelli di fotocamera da 8 MP e tre da 13 MP, è il fattore che determina quale modulo di imaging consuma una configurazione. La capacità della Batteria, l’autonomia, il tempo di ricarica e il metodo di ricarica per ogni modello sono i fattori che determinano la cella e l’interfaccia di ricarica. La capacità della custodia di ricarica — 1400 mAh, 900 o 1400 mAh e la custodia pieghevole da 1200 mAh per MT6 — è il fattore che determina la fornitura delle custodie. La marcatura di protezione contro l’ingresso di liquidi sui due modelli che la riportano, V06 e S7, e il peso unitario dell’unico modello per il quale viene pubblicato, MT6 a 158 g per il corpo degli occhiali, incluso batteria e fotocamera ed esclusa la custodia pieghevole, sono i fattori che determinano il packaging e il piano logistico.
Cosa non pubblichiamo: quantità prodotte, numero di linee, turni, lunghezze minime delle serie, tempi di cambio linea, lead time di produzione, quantità minime d’ordine o prezzi unitari. Cosa faremo, invece, è ricevere una configurazione, una quantità, una finestra target e un mercato, quindi indicarti quale parte della produzione è più probabilmente vincolante, che cosa conviene chiedere dello slot e quali condizioni potrebbero inserire la priorità in un quadro contrattuale.
La sezione sulla valutazione della capacità produttiva espone il quadro più ampio, la panoramica dei rischi di acquisto descrive il contesto circostante e la sezione sui lead time riguarda la pianificazione in cui questi dati devono rientrare.
Inviaci i modelli, le configurazioni, le quantità e la finestra di riferimento, e ti indicheremo quale parte della produzione è più probabilmente destinata a vincolarla.
Invia la configurazione, la quantità e la finestra e ti indicheremo la parte della produzione più probabilmente vincolante.


