
La capacité est le chiffre qui détermine si une commande relève d’une série de production planifiée ou d’une exception négociée, et c’est aussi celui qu’une usine est le moins dispositionnée à publier. La question n’est pas de savoir si un chiffre de capacité existe. Elle est de déterminer si le fournisseur peut expliquer comment ce chiffre a été obtenu et ce qui arrive à votre commande lorsque le mois est complet.
L’exposition dans cette catégorie peut être réduite, et cette réduction provient de trois sources. La première est la structure de la commande, car une commande comportant davantage de configurations que la ligne ne peut absorber durant une seule fenêtre consomme le créneau sur lequel l’acheteur comptait. La deuxième est la contrainte elle-même, qui, dans cette catégorie, est plus souvent un composant acheté que la ligne d’assemblage; un acheteur qui sait où se situe la contrainte peut planifier en fonction de celle-ci plutôt que d’un chiffre. La troisième est la priorité, qui est une clause contractuelle plutôt qu’une faveur commerciale et qui doit être consignée avant que le mois concerné ne devienne le mois critique.
Notre propre position doit être présentée en premier, car il s’agit de la partie qui n’est véritablement pas publiable. Notre catalogue décrit l’installation — fondée en 2018, une base de production de 20 000 mètres carrés, plus de 200 employés, dont une équipe de recherche et développement de plus de 30 personnes. Il ne publie ni débit par modèle, ni nombre de lignes, ni organisation des équipes, ni délai de production, et nous ne citerons pas un chiffre de capacité que nous ne sommes pas en mesure d’expliquer devant l’acheteur. Un acheteur qui planifie un lancement a besoin du second type de chiffre, et le premier ne peut le remplacer.
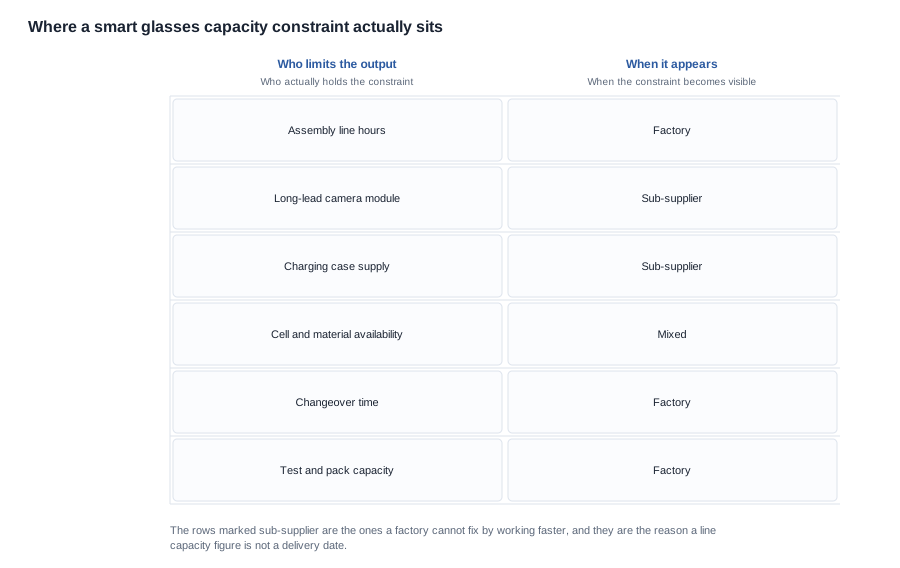
Capacité de production de lunettes connectées: où se situe réellement la contrainte
Le lecteur concerné ici est un responsable des achats côté marque, un acheteur de canal ou un importateur, et la situation correspond à l’un des trois cas suivants: un délai de production quoted est plus long que la fenêtre de lancement ne l’autorise et l’acheteur doit savoir s’il peut être comprimé; une première commande a été honorée dans les délais, mais la nouvelle commande est chiffrée à deux mois plus tard sans aucune raison indiquée; ou un fournisseur a proposé un engagement de capacité et l’acheteur doit déterminer s’il a une portée réelle.
À la base de ces trois situations se pose la même question, qui ne concerne pas la taille de l’usine. La voici: qu’est-ce qui empêcherait réellement cette commande d’être produite durant la fenêtre prévue, et qui en est responsable? La crainte commerciale sous-jacente à une discussion sur la capacité est rarement que l’usine soit trop petite. C’est qu’elle est occupée — par la commande d’un autre, par une configuration différente, ou par l’attente d’un composant.
Dans cette catégorie, la réponse est généralement un module acheté plutôt que la ligne. Un modèle de caméra de cette gamme repose sur un module d’imagerie acheté, le boîtier de recharge est acheté, et la batterie est achetée. L’opération d’assemblage elle-même est relativement simple et relativement rapide. Ce qui limite le débit d’une ligne de lunettes connectées pendant un mois contraint est très souvent la disponibilité de l’un de ces modules; une usine qui annonce la capacité de sa ligne alors qu’un sous-fournisseur détient la véritable contrainte a décrit le mauvais goulot d’étranglement.
Il s’agit d’un fait commercial ayant une conséquence pratique. Si la contrainte est un module acheté, les leviers de l’acheteur sont le nombre de configurations et le moment de la commande, et non la vitesse de l’usine. Demander à l’usine d’accélérer ne produit aucun effet. Demander à l’usine quel module constitue la contrainte et quel est son délai de production indique à l’acheteur quoi faire.
Pourquoi la capacité dans cette catégorie est rarement un problème d’assemblage
Il vaut la peine de décrire explicitement la structure de la chaîne d’approvisionnement, car elle explique pourquoi la discussion sur la capacité se déroule de cette manière. Un programme de lunettes connectées repose sur trois types de fournitures très différents, dont chacun se comporte différemment sous pression.
L’opération d’assemblage est la moins contrainte. L’assemblage d’un boîtier, d’une carte, d’une batterie et d’un module optique est rapide, répétitif et facile à accélérer en ajoutant une équipe, ce qui explique pourquoi une usine est toujours en mesure de décrire sa capacité d’assemblage avec précision. Un acheteur qui négocie face au chiffre d’assemblage négocie en fait face au seul chiffre qui ne pose pas problème.
Les modules achetés constituent le cas intermédiaire. Le module d’imagerie, le boîtier de recharge et la batterie proviennent tous de sous-fournisseurs ayant leurs propres quantités minimales de commande et leurs propres délais de production, et la capacité de production d’une usine est limitée par les quantités commandées auprès d’elle. Un chiffre de capacité qui n’a pas été vérifié par rapport à la disponibilité des modules représente des heures de ligne de production, et non un débit de production.
Les produits finis et les matériaux d’emballage constituent le troisième cas, et leur comportement surprend les acheteurs. Un carton sur mesure, une illustration imprimée et l’emballage destiné à la vente pour un marché donné peuvent avoir un délai de livraison plus long que celui des composants électroniques, car ils sont fabriqués à partir d’un fichier prêt pour l’impression qui n’existe qu’une fois l’illustration validée. Un acheteur qui finalise tard l’illustration a déplacé la contrainte d’emballage au début du calendrier sans rien modifier chez le fabricant.
La conséquence commerciale est qu’une discussion sur la capacité qui part du volume d’assemblage et porte sur ce chiffre porte en réalité sur la mauvaise ressource. Les trois questions à poser lors de la première série de discussions sont les suivantes: quel module constitue la contrainte, quel est son délai de livraison et les matériaux d’emballage sont-ils commandés en fonction de l’illustration ou du planning de production. Les réponses déterminent le calendrier; le volume d’assemblage, non.
Réduire l’exposition: trois leviers efficaces
Réduire le nombre de configurations sur la période. Il s’agit du même levier que dans la discussion sur la quantité minimale de commande, et il agit ici pour la même raison sous-jacente. Chaque configuration correspond à une série de production distincte précédée d’un réglage, et trois séries sur une période prévue pour deux constituent une exigence de planning dissimulée dans une commande. Un acheteur qui regroupe le lancement en moins de déclinaisons de couleurs et les ajoute lors d’une nouvelle commande ne fait pas que réduire la quantité minimale; il réduit également les changements de série et, par conséquent, la capacité consommée par la commande.
Modifier le moment de la commande plutôt que son volume. La capacité dans cette catégorie est rarement constante d’un trimestre à l’autre, car les modules et les cellules de production arrivent selon leurs propres cycles et qu’une usine suit des saisonnalités de demande. Une commande passée sur une période déjà engagée est une commande en concurrence avec d’autres. Une commande passée sur une période plus calme, pour la même quantité, exerts moins de pression sur les priorités et parfois un coût moins élevé; dans ce cas, le levier de l’acheteur est la prévision plutôt que la négociation.
Réduire la dépendance à la pièce contrainte. Lorsque la contrainte est un module acheté ou un boîtier, un acheteur prêt à accepter une configuration publiée utilisant un module déjà disponible sort sa commande de la file d’attente. Il s’agit d’une décision produit ayant des conséquences sur l’approvisionnement, et c’est l’un des rares cas dans cette catégorie où le choix de configuration de l’acheteur modifie le calendrier.
Le seuil à respecter pour une déclaration de capacité
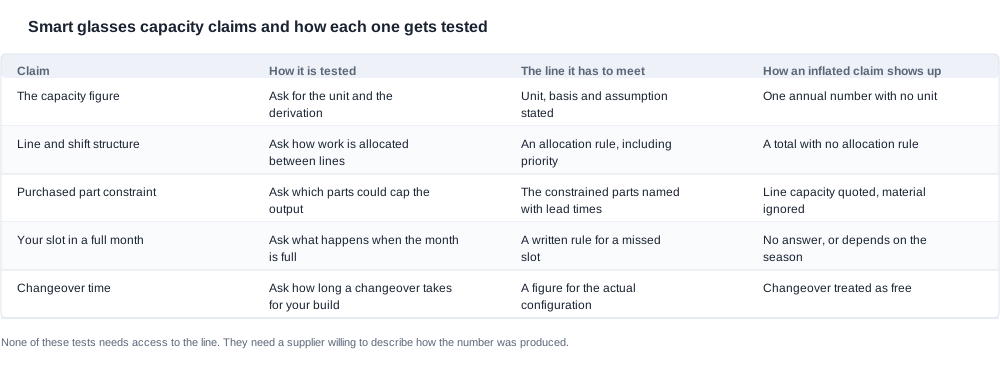
Une déclaration de capacité peut être évaluée sans visiter l’usine. Le tableau ci-dessous présente les critères à appliquer; chaque ligne indique comment la déclaration est mesurée, le seuil qu’elle doit atteindre et la manière dont une déclaration surestimée se manifeste.
| Déclaration | Méthode d’évaluation | Seuil à atteindre | Manifestation d’une déclaration surestimée |
|---|---|---|---|
| Le chiffre de capacité | Demander l’unité et le mode de calcul | Unité, base de calcul et hypothèse toutes indiquées | Un chiffre annuel sans unité |
| Organisation des lignes et des équipes | Demander comment le travail est réparti entre les lignes | Une règle de répartition, y compris les priorités | Un total sans règle de répartition |
| Contrainte liée aux pièces achetées | Demander quelles pièces pourraient limiter la production | Les pièces contraintes nommées avec leurs délais de livraison | Capacité des lignes citée, matériaux ignorés |
| Votre créneau dans un mois complet | Demander ce qui se produit lorsque le mois est complet | Une règle écrite pour un créneau non honoré | Aucune réponse, ou une réponse dépendante de la saison |
| Impact des changements de série | Demander combien de temps prend un changement de série pour votre production | Un chiffre pour la configuration réelle | Changements de série considérés comme gratuits et illimités |
| Durée maximale d’une série | Demander combien d’unités d’une même configuration peuvent être produites ensemble | Un chiffre pour votre production | Aucune réponse, car la durée varie selon la configuration |
Deux lignes:pèsent le plus lourd. La règle de répartition distingue une usine que l’acheteur peut planifier d’une usine qui décide chaque mois, et elle n’est presque jamais consignée avant que le mois ne soit contesté. La ligne sur les changements de série permet de repérer un acheteur dont la commande ne correspond pas au rythme de la ligne: une production comportant trois déclinaisons de couleurs sur une seule période consomme le créneau que la commande supposait libre, car chaque déclinaison constitue une série distincte précédée d’un réglage.
Il existe un troisième test, qui ne concerne pas du tout l’usine et qui est le plus fiable des trois: vérifier la cohérence du chiffre avec le volume de commande de l’acheteur lui-même. Une usine qui annonce une production mensuelle bien supérieure à la plus grosse commande qu’elle ait jamais été chargée de fabriquer propose un chiffre théorique; le chiffre sur lequel l’acheteur doit planifier est celui qui a été démontré.
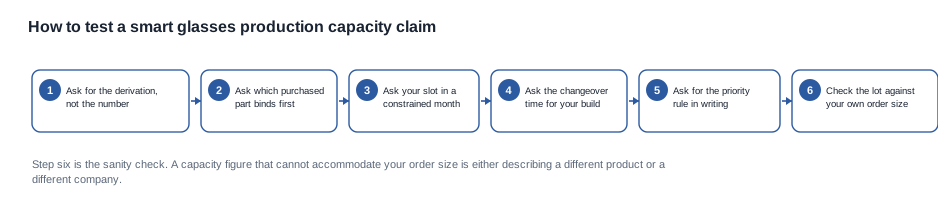
Vérifier un chiffre de capacité avant le versement de l’acompte
Dans cette catégorie, la vérification consiste à poser une série de questions et à contrôler la cohérence des données. Elle est bien plus efficace avant la commande qu’après celle-ci.
- Demandez le calcul, pas seulement la conclusion. Un chiffre issu d’uneeffective, d’un planning par équipes et d’un temps de cycle peut être vérifié par rapport à la commande de l’acheteur. Un chiffre issu des ventes, non.
- Demandez où se situe réellement la contrainte. Dans cette catégorie, il s’agit plus souvent d’un module acheté que de la ligne d’assemblage. Demandez quelles pièces limitent la production et quels sont leurs délais de livraison.
- Demandez quelle serait l’allocation de l’acheteur sur un mois complet, et obtenez-la par écrit. Une usine dotée d’une règle de priorité documentée est une usine que l’on peut planifier. Une usine dépourvue de règle en décide chaque mois.
- Demandez le temps de changement de série et la longueur maximale de série pour la configuration spécifique de l’acheteur. Un programme nécessitant trois coloris en un mois impose une planification qu’un simple chiffre de capacité ne révèle pas.
- Demandez ce qui se produit lorsqu’un créneau est manqué. Préavis de libération, replanification et transfert éventuel de l’acompte. La réponse compte davantage que le chiffre de capacité, car le créneau manqué est précisément le cas auquel l’acheteur sera confronté.
- Comparez l’affirmation au volume de l’acheteur. Il s’agit d’un contrôle de cohérence, et c’est celui qui révèle le plus souvent un chiffre purement théorique.
Les questions à poser méritent d’être intégrées au premier tour de demandes, car chacune modifie le prix ou la date:
- Quelle est l’unité du chiffre de capacité, et comment a-t-il été calculé?
- Quels composants achetés pourraient limiter la production en dessous de ce chiffre?
- Quel est notre créneau dans un mois contraint, et quelle est la règle de priorité?
- Quel est le temps de changement de série pour notre configuration, et quelle est la longueur maximale de série?
- Que devient la commande si le créneau est manqué, et quel préavis est donné?
- Comment la réponse change-t-elle si notre commande comporte une seule configuration au lieu de trois?
Un acheteur qui pose ces six questions dès le premier tour détermine quelle proposition est complète, car une comparaison des capacités n’a de sens que entre deux fournisseurs ayant répondu aux mêmes questions. L’article détaillant les étapes de la capacité de production traite de la planification, tandis que l’article sur la plage typique de capacité de production est l’outil de comparaison.
La priorité est une clause contractuelle, pas une faveur
La question commerciale liée à la capacité est la priorité, et elle doit être consignée par écrit. Les éléments à obtenir sont la date de réservation du créneau, la règle de priorité applicable dans un mois contraint, le délai de préavis pour libérer un créneau et le recours en cas de créneau manqué en raison de la planification de l’usine.
Les engagements de volume peuvent servir à obtenir une priorité, mais une prévision de volume qui ne constitue pas un engagement n’accorde aucune priorité. Lorsqu’une date de lancement est fixée, le prix de cette certitude se traduit par une prime qui doit être chiffrée séparément plutôt que d’être dissimulée dans le prix unitaire — sinon, l’acheteur ne peut pas déterminer si le planning de l’usine repose sur une promesse ou sur unsimple espoir.
Une clause mérite d’être contestée: une clause de priorité sans limite de durée. Un fournisseur qui se réserve le droit de réaffecter le créneau de l’acheteur à sa discrétion conserve le risque et en transfère les conséquences. Lorsqu’une priorité fixe ne peut être obtenue, la meilleure solution consiste à prévoir par écrit un préavis de libération et une replanification définie, ainsi qu’à intégrer le risque de planification au modèle de l’acheteur plutôt que de le négliger.
Où l’échange sur la capacité dérape
Le chiffre de capacité issu des ventes. Un chiffre a été communiqué sans unité ni méthode de calcul, et il représentait plusieurs fois la production réalisable. Exigez l’unité, le calcul et l’hypothèse sous-jacente, puis contrôlez la cohérence du chiffre par rapport au volume de commande de l’acheteur.
Le mois déjà complet. La commande a été planifiée sur une période ne disposant d’aucune allocation. Demandez la règle de priorité et le créneau par écrit, et réservez le créneau avant l’annonce du programme.
Le composant qui limitait la ligne. La capacité d’assemblage était disponible, mais un seul composant acheté définissait la véritable limite. Demandez quelles pièces limitent la production et inscrivez leurs délais de livraison dans le planning plutôt que de les mentionner uniquement oralement.
Le changement de série que personne n’a chiffré. Trois coloris dans une même fenêtre ont consommé le créneau que la commande supposait libre. Demandez le temps de changement de série et la longueur maximale de série, puis intégrez-les au plan de production.
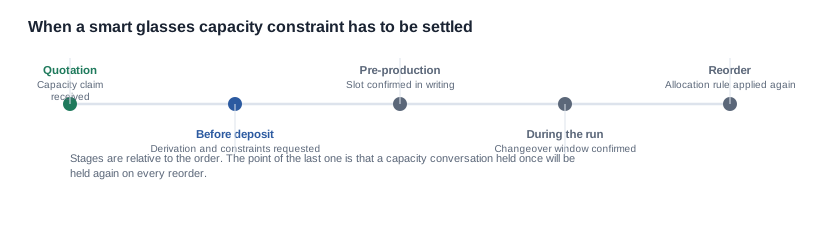
L’échange sur la capacité qui s’est arrêté après la première commande. La réapprovisionnement a été chiffré avec un délai plus long, sans que personne n’ait demandé pourquoi, car la première commande s’était bien déroulée. La position en matière de capacité doit être réétablie à chaque réapprovisionnement, et le moment le moins coûteux pour le faire est celui où la première commande est encore en cours et où l’usine a toujours la production à venir devant elle.
Aucune de ces raisons ne justifie un changement de fournisseur. Chacune correspond à une ligne qui aurait dû figurer dans la commande, et chacune coûte moins à inscrire avant la première expédition qu'à découvrir ensuite.
Une affirmation de capacité Passed au crible
Considérons un scénario hypothétique plutôt qu'un véritable projet client. Un responsable des achats côté marque dispose d'un modèle de caméra avec boîtier de recharge, d'une quantité pouvant être produite en un trimestre et d'une date de mise en vente fixe. Le fournisseur cite un chiffre de capacité, un délai de production et un créneau.
L'affirmation est testée dans l'ordre présenté par le tableau. Le calcul est demandé et il s'avère que le chiffre correspond à des heures de ligne de production plutôt qu'à une capacité de production; il ne withstand donc pas le test de la première ligne. La contrainte est identifiée: ce n'est pas le module d'imagerie, mais le boîtier de recharge, car le boîtier est commandé sur un cycle plus long que l'électronique et l'acheteur a retenu l'option de 1400 mAh plutôt qu'une configuration pour laquelle un boîtier est disponible. Le chiffre de changement de série pour les deux coloris de l'acheteur et la longueur maximale de série confirment que la commande peut être produite en une seule série.
Trois conséquences en découlent, et aucune ne consiste à « demander davantage de capacité ». La décision de configuration change: l'acheteur passe à l'option de boîtier pouvant être fournie dans la fenêtre requise, ce qui constitue une décision produit ayant des répercussions sur l'approvisionnement. Le calendrier change: la commande est placée dans la période moins chargée du trimestre plutôt que dans la fenêtre déjà engagée. Et les conditions commerciales changent: la règle de priorité, la date de réservation du créneau et les conséquences d'un créneau manqué sont inscrites dans le bon de commande, car l'acheteur a désormais compris qu'il s'agit précisément du mois où ces trois conditions déterminent le résultat.
Le coût total de l'échange sur la capacité, correctement mesuré, correspond au temps administratif consacré à celui-ci, augmenté du risque de calendrier éliminé. Comparé au coût du même échange après la passation de la commande — lorsque l'acheteur n'a plus aucun levier de négociation ni aucun autre mois vers lequel se reporter — le calcul n'est pas proche. C'est là que se situe le compromis décrit par les signaux d'alerte: une affirmation de capacité passée au crible avant le versement de l'acompte peut devenir une condition à inscrire dans le contrat; la même affirmation passée au crible après ce versement ne peut plus donner lieu qu'à une réclamation.
Ce que nous publions au sujet de la capacité, et ce que nous ne publierons pas
La limite que nous respectons: un chiffre de capacité sans justification du calcul n'est qu'un argument commercial revêtu d'un habillage technique, et un acheteur qui planifie en fonction de celui-ci planifie en fonction de rien. Nous publions les lignes de spécifications et les options de configuration auxquelles un échange sur la capacité se réduit effectivement, et nous ne comblerons pas une ligne laissée ouverte avec un chiffre courant issu des données générales d'un fournisseur.
Concrètement, pour cette gamme: le niveau de résolution de la caméra par modèle, avec huit modèles de caméra en 8 MP et trois en 13 MP, détermine le module d'imagerie consommé par une configuration. La capacité de la Batterie, l'autonomie, le temps de Recharge et le mode de Recharge par modèle déterminent la cellule et l'interface de Recharge. La capacité du boîtier de recharge — 1400 mAh, 900 ou 1400 mAh, ainsi que le-boîtier pliable de 1200 mAh pour le MT6 — détermine l'approvisionnement en boîtiers. Le marquage d'étanchéité contre les corps étrangers des deux modèles qui en portent un, le V06 et le S7, ainsi que le poids unitaire du seul modèle dont le poids est publié, le MT6 à 158 g pour le corps des lunettes, notamment la batterie et la caméra, et hors boîtier pliable, déterminent le conditionnement et le plan logistique.
Ce que nous ne publions pas: chiffres de production, nombre de lignes, organisation des équipes, longueurs minimales de série, temps de changement de série, délais de production, quantités minimales de commande ou prix unitaires. En revanche, nous pouvons prendre une configuration, une quantité, une fenêtre cible et un marché, puis vous indiquer l'étape de la fabrication qui est la plus susceptible de devenir contraignante, ce qu'il convient de demander à propos du créneau et quelles conditions permettraient d'établir contractuellement la priorité.
La section Évaluation de la capacité de production présente le cadre plus large, la vue d'ensemble des risques d'approvisionnement couvre le contexte général, et la section délai de production traite du calendrier dans lequel ces chiffres doivent s'insérer.
Envoyez-nous les modèles, les configurations, les quantités et la fenêtre à partir de laquelle vous travaillez à rebours, et nous vous indiquerons quelle étape de la fabrication est la plus susceptible de la contraindre.
Envoyez la configuration, la quantité et la fenêtre, et nous nommerons l'étape de la fabrication la plus susceptible de la contraindre.


