
Możliwości produkcyjne to liczba, która decyduje, czy dane zamówienie stanowi zaplanowaną serię produkcyjną, czy negocjowany wyjątek. To jednocześnie liczba, której fabryka najmniej chce ujawniać. Weryfikacja nie polega na sprawdzeniu, czy istnieje wartość określająca zdolność produkcyjną. Weryfikacja polega na sprawdzeniu, czy dostawca potrafi wyjaśnić, jak obliczono tę wartość i co dzieje się z zamówieniem, gdy dany miesiąc jest już w pełni zaplanowany.
Ekspozycja w tej kategorii jest możliwa do ograniczenia, a redukcja wynika z trzech źródeł. Pierwszym jest kształt zamówienia, ponieważ zamówienie z większą liczbą konfiguracji, niż linia jest w stanie przyjąć w jednym oknie produkcyjnym, zajmuje termin, na który liczył kupujący. Drugim jest samo ograniczenie, które w tej kategorii częściej stanowi komponent zakupiony niż linia montażowa, a kupujący, który wie, gdzie znajduje się ograniczenie, może zaplanować działania z uwzględnieniem tego faktu, zamiast opierać się na wartości liczbowej. Trzecim jest priorytet, który jest warunkiem umowy, a nie grzecznością, i musi zostać zapisany, zanim dany miesiąc stanie się miesiącem o znaczeniu krytycznym.
Nasza własna pozycja wymaga wyjaśnienia na początku, ponieważ to część, której rzeczywiście nie można upublicznić. Nasz katalog opisuje zakład — założony w 2018 roku, bazę produkcyjną o powierzchni 20,000 metrów kwadratowych, ponad 200 pracowników, w tym zespół badawczo-rozwojowy liczący ponad 30 osób. Nie publikujemy wartości produkcyjnych dla poszczególnych modeli, liczby linii, systemu zmianowego ani czasu realizacji produkcji. Nie podamy również wartości określającej zdolność produkcyjną, której nie potrafimy wyjaśnić kupującemu. Kupujący planujący premierę potrzebuje liczby drugiego rodzaju, a liczba pierwszego rodzaju nie jest jej substytutem.
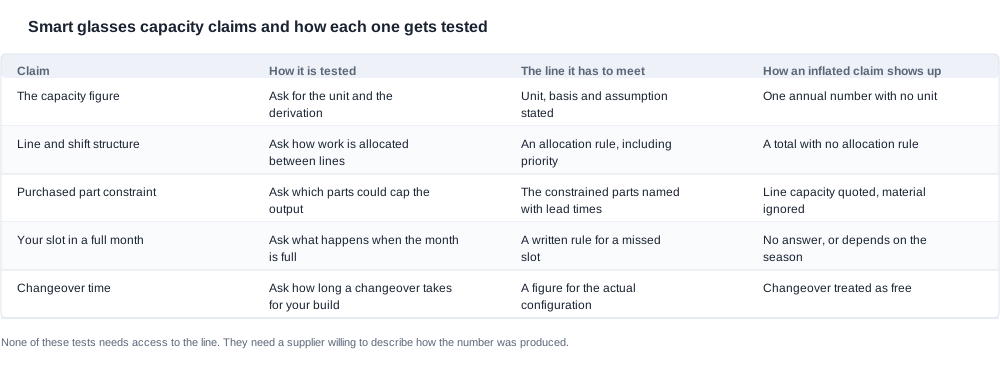
Zdolność produkcyjna smart glasses: gdzie naprawdę znajduje się ograniczenie
Czytelnikiem jest tutaj osoba odpowiedzialna za zakupy po stronie marki, kupujący w kanale dystrybucji lub importer. Sytuacja ma jeden z trzech charakterów: podany czas realizacji jest dłuższy niż dopuszczalne okno premiery, a kupujący musi ustalić, czy można go skrócić; pierwsze zamówienie zostało zrealizowane na czas, natomiast przy zamówieniu powtórnym podano termin dwie miesiące późniejszy bez podania przyczyny; albo dostawca zobowiązał się do określonej zdolności produkcyjnej, a kupujący musi ocenić, czy takie zobowiązanie ma jakiekolwiek znaczenie.
U podłoża wszystkich trzech przypadków leży to samo pytanie, które nie dotyczy wielkości fabryki. Chodzi o to, co faktycznie uniemożliwiłoby wyprodukowanie tego zamówienia w wyznaczonym oknie i kto kontroluje ten zasób. Uzasadniony komercyjnie lęk rozmowy o zdolności produkcyjnej rzadko wynika z faktu, że fabryka jest mała. Wynika z tego, że fabryka jest zajęta — zajęta zamówieniem innego klienta, inną konfiguracją albo oczekiwaniem na komponent.
Odpowiedzią w tej kategorii jest zwykle kupowany moduł, a nie linia montażowa. Model z kamerą w tej ofercie opiera się na zakupowanym module obrazującym, etui do ładowania również jest kupowane, a tak samo akumulator. Sama operacja montażowa jest stosunkowo prosta i szybka. To, co ogranicza wydajność linii smart glasses w miesiącu o wysokim obciążeniu, bardzo często stanowi dostępność jednego z tych modułów. Fabryka, która podaje zdolność produkcyjną linii, podczas gdy rzeczywiste ograniczenie znajduje się u poddostawcy, wskazuje niewłaściwe wąskie gardło.
Jest to fakt komercyjny o praktycznych konsekwencjach. Jeśli ograniczeniem jest kupowany moduł, dostępne dla kupującego narzędzia to liczba konfiguracji i termin złożenia zamówienia, a nie szybkość pracy fabryki. Proszenie fabryki o szybszą pracę niczego nie zmienia. Pytanie do fabryki o to, który moduł stanowi ograniczenie i jaki jest jego czas realizacji, pokazuje kupującemu, co należy zrobić.
Dlaczego zdolność produkcyjna w tej kategorii rzadko jest problemem montażu
Warto wyraźnie opisać strukturę łańcucha dostaw, ponieważ wyjaśnia ona przebieg rozmów o zdolności produkcyjnej. Program inteligentnych okularów opiera się na trzech bardzo różnych rodzajach dostaw, a każdy z nich reaguje na presję w inny sposób.
Operacja montażowa jest najmniej ograniczona. Złożenie obudowy, płytki, baterii i modułu optycznego jest szybkie, powtarzalne i łatwe do obsługi przy dodatkowej zmianie, dlatego fabryka zawsze potrafi trafnie opisać swoją zdolność montażową. Kupujący, który negocjuje na podstawie wartości dotyczącej montażu, negocjuje w oparciu o jedyną liczbę, która nie stanowi problemu.
Kupowane moduły stanowią przypadek pośredni. Moduł obrazujący, etui do ładowania i akumulator pochodzą od poddostawców, którzy stosują własne minimalne wielkości zamówień i własne terminy realizacji. Zdolność fabryki do produkcji jest ograniczona przez ilość zamówioną u tych poddostawców. Wartość określająca zdolność produkcyjną, której nie porównano z dostępnością modułów, opisuje liczbę godzin pracy linii, a nie wydajność produkcji.
Gotowe produkty i materiały opakowaniowe to trzeci przypadek, a ich zachowanie zaskakuje kupujących. Opakowanie kartonowe, grafika drukowana i opakowanie detaliczne dla konkretnego rynku mogą mieć dłuższy termin realizacji niż elektronika, ponieważ powstają na podstawie pliku przygotowanego do druku, którego nie ma, dopóki grafika nie zostanie zatwierdzona. Kupujący, który zbyt późno zatwierdza grafikę, przenosi ograniczenie dotyczące opakowań na początek harmonogramu, nie zmieniając niczego w zakładzie.
Konsekwencją biznesową jest to, że rozmowa o zdolności produkcyjnej, która zaczyna się od liczby montażowej i skupia się na jej kwestionowaniu, dotyczy niewłaściwego zasobu. Trzy pytania warte zadania w pierwszej rundzie to: który moduł stanowi wąskie gardło, jaki jest jego termin realizacji oraz czy materiały opakowaniowe są zamawiane zgodnie z grafiką, czy z harmonogramem produkcji. Odpowiedzi wpływają na harmonogram; liczba montażowa nie.
Zmniejszanie ekspozycji: trzy skuteczne dźwignie
Zmniejsz liczbę konfiguracji w danym okresie. To ta sama dźwignia, o której mowa w rozmowie o minimalnej wielkości zamówienia, i działa tutaj z tego samego powodu. Każda konfiguracja to odrębna seria poprzedzona przygotowaniem produkcyjnym, a trzy serie w oknie zaplanowanym na dwie są ukrytym w zamówieniu wymogiem harmonogramowym. Kupujący, który konsoliduje premierę do mniejszej liczby wariantów kolorystycznych i dodaje je przy zamówieniu uzupełniającym, nie tylko obniża minimalną wielkość zamówienia, ale również zmniejsza liczbę przejść produkcyjnych, a tym samym zapotrzebowanie na zdolność produkcyjną.
Zmień termin realizacji zamówienia, a nie jego wielkość. Zdolność produkcyjna w tej kategorii rzadko pozostaje stała w skali kwartału, ponieważ moduły i gniazda produkcyjne pojawiają się zgodnie z własnymi cyklami, a zakłady realizują sezonowe wzorce popytu. Zamówienie złożone w oknie, które jest już zajęte, konkuruje o zasoby. Zamówienie tej samej wielkości złożone w spokojniejszym okresie wiąże się z mniejszym naciskiem na priorytet, a czasem także z niższą ceną; dźwignią działającą w tym przypadku jest prognoza, a nie negocjacje.
Zmniejsz zależność od komponentu stanowiącego wąskie gardło. Jeśli ograniczeniem jest kupowany moduł lub obudowa, kupujący, który zgodzi się na opublikowaną konfigurację wykorzystującą już dostępny moduł, usuwa własne zamówienie z kolejki. To decyzja produktowa mająca konsekwencje w zakresie dostaw i jedno z niewielu miejsc w tej kategorii, w którym wybór konfiguracji przez kupującego wpływa na harmonogram.
Próg wymagany do zgłoszenia zdolności produkcyjnej
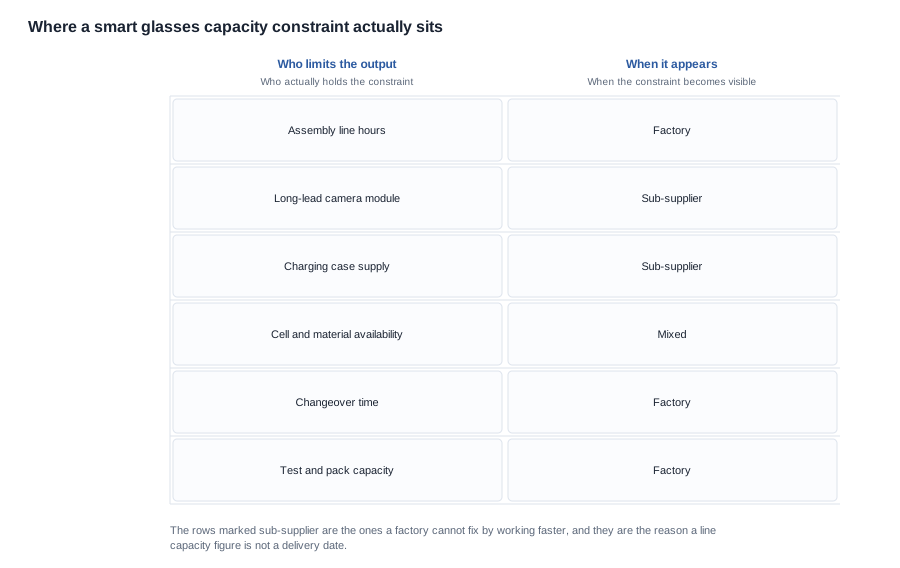
Zgłoszenie zdolności produkcyjnej można zweryfikować bez wizyty w zakładzie. Poniższa tabela przedstawia roboczy zestaw kryteriów; każdy wiersz określa sposób pomiaru zgłoszenia, wymagany poziom, którego musi ono osiągnąć, oraz sposób ujawnienia zawyżonego wyniku.
| Zgłoszenie | Sposób weryfikacji | Wymagany poziom | Jak ujawnia się zawyżone zgłoszenie |
|---|---|---|---|
| Wartość zdolności produkcyjnej | Poproś o jednostkę i sposób obliczenia | Podana jednostka, podstawa i założenie | Jedna roczna liczba bez jednostki |
| Linie i struktura zmian | Poproś o sposób alokacji pracy między liniami | Reguła alokacji, wraz z priorytetem | Łączna wartość bez reguły alokacji |
| Ograniczenie dotyczące kupowanego komponentu | Poproś o wskazanie części, które mogą ograniczać wolumen produkcji | Wskazane części ograniczające wraz z terminami realizacji | Podana zdolność linii, z pominięciem materiałów |
| Twój slot w pełnym miesiącu | Poproś o wyjaśnienie, co się dzieje, gdy miesiąc jest już pełny | Spisana reguła dotycząca niewykorzystanego slotu | Brak odpowiedzi albo odpowiedź zależna od sezonu |
| Wpływ przejść produkcyjnych | Poproś o czas trwania przejścia produkcyjnego dla Twojej konfiguracji | Wartość dla rzeczywistej konfiguracji | Przejścia produkcyjne uznane za bezpłatne i nieskończone |
| Najdłuższa długość serii | Poproś o liczbę sztuk jednej konfiguracji, które można wyprodukować w serii | Liczba dotycząca Twojej konfiguracji | Brak odpowiedzi, ponieważ zależy od konfiguracji |
Największe znaczenie mają dwa z tych wierszy. Reguła alokacji odróżnia zakład, wokół którego kupujący może planować, od takiego, który podejmuje decyzje każdego miesiąca, a przed spornym miesiącem niemal nigdy nie jest spisana. Wiersz dotyczący przejść produkcyjnych ujawnia problem zamówień, których rytm nie odpowiada pracy linii: seria obejmująca trzy warianty kolorystyczne w jednym oknie zajmuje slot, który w założeniach zamówienia był dostępny, ponieważ każdy wariant kolorystyczny to odrębna seria poprzedzona przygotowaniem produkcyjnym.
Istnieje jeszcze jedna metoda weryfikacji, która w ogóle nie dotyczy zakładu i jest najbardziej wiarygodna z trzech: sprawdź wartość pod kątem zgodności z wielkością własnego zamówienia kupującego. Zakład, który podaje miesięczny wolumen wielokrotnie większy niż największe zamówienie, jakie kiedykolwiek otrzymał do realizacji, przedstawił wartość teoretyczną, a kupujący powinien planować na podstawie wartości potwierdzonej w praktyce.
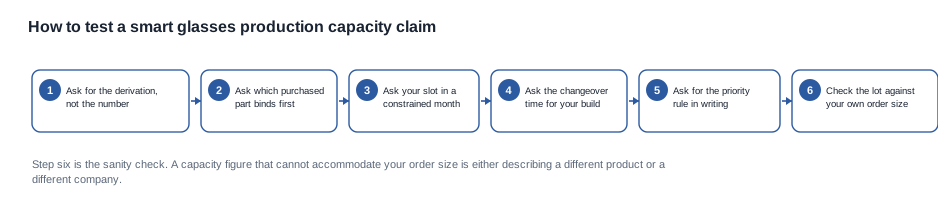
Weryfikowanie wartości zdolności produkcyjnej przed wpłatą zaliczki
Weryfikacja w tej kategorii obejmuje zestaw pytań i sprawdzenie spójności. Najlepiej przeprowadzić ją przed złożeniem zamówienia, a nie po nim.
- Poproś o wyliczenie, a nie o wniosek. Wartość wynikająca z liczby linii, grafiku zmian i czasu cyklu można porównać z własnym zamówieniem kupującego. Wartości pochodzącej ze sprzedaży — nie.
- Zapytaj, gdzie naprawdę znajduje się ograniczenie. W tej kategorii częściej jest to kupowany moduł, a nie linia montażowa. Zapytaj, które części ograniczają wydajność i jaki jest ich czas realizacji zamówienia.
- Zapytaj, jakie przydziały kupujący otrzymałby w pełnym miesiącu, i uzyskaj odpowiedź na piśmie. Zakład z udokumentowaną zasadą priorytetów to zakład, wokół którego można planować. Zakład bez takiej zasady podejmuje decyzje każdego miesiąca.
- Zapytaj o czas przełączenia i najdłuższą serię produkcyjną dla konkretnej konfiguracji kupującego. Program wymagający trzech wariantów kolorystycznych w jednym miesiącu stwarza wymaganie harmonogramowe, które ukrywa pojedynczy wskaźnik zdolności produkcyjnej.
- Zapytaj, co się stanie, gdy termin zostanie przeoczony. Zawiadomienie o zwolnieniu terminu, zmiana kolejności i przeniesienie zaliczki. Odpowiedź ma większe znaczenie niż wskaźnik zdolności produkcyjnej, ponieważ przeoczony termin to sytuacja, z którą kupujący faktycznie się zmierzy.
- Porównaj deklarację z własną wielkością zamówienia kupującego. To kontrola zdrowego rozsądku, która najczęściej ujawnia wartości teoretyczne.
Pytania, które należy zadać, warto umieścić w pierwszej rundzie zapytań, ponieważ każde z nich wpływa na cenę lub termin:
- Jaka jest jednostka miary wskaźnika zdolności produkcyjnej i w jaki sposób został wyliczony?
- Które kupowane części mogą ograniczyć wydajność poniżej tej wartości?
- Jaki jest nasz termin w miesiącu o ograniczonej zdolności produkcyjnej i jaka obowiązuje zasada priorytetów?
- Ile trwa przełączenie dla naszej konfiguracji i jaka jest najdłuższa seria produkcyjna?
- Co stanie się z zamówieniem, jeśli termin zostanie przeoczony, i jakie zawiadomienie zostanie wysłane?
- Jak zmieni się odpowiedź, jeśli nasze zamówienie będzie obejmować jedną konfigurację zamiast trzech?
Kupujący, który zada wszystkie sześć pytań w pierwszej rundzie, ustala, która oferta jest kompletna, ponieważ porównanie zdolności produkcyjnych działa wyłącznie między dwoma dostawcami, którzy udzielili odpowiedzi na te same pytania. Artykuł o zdolności produkcyjnej krok po kroku omawia aspect planowania, a artykuł o typowym zakresie zdolności produkcyjnej stanowi narzędzie do porównania.
Priorytet to warunek umowy, a nie uprzejmość
Kwestią komercyjną związaną ze zdolnością produkcyjną jest priorytet, który musi zostać zapisany. Przydatne warunki to data zarezerwowania terminu, zasada priorytetów obowiązująca w miesiącu o ograniczonej zdolności produkcyjnej, okres uprzedzenia wymagany przy zwalnianiu terminu oraz środek zaradcowy w przypadku przeoczenia terminu z powodu harmonogramu samego zakładu.
Zobowiązania wolumenowe można wykorzystać do uzyskania priorytetu, ale prognoza wolumenowa, która nie jest zobowiązaniem, nie zapewnia żadnego priorytetu. Jeśli data premiery jest ustalona, ceną tej pewności jest dopłata, którą należy wycenić jako osobną pozycję, a nie ukrywać w cenie jednostkowej — w przeciwnym razie kupujący nie będzie w stanie ocenić, czy harmonogram zakładu jest obietnicą, czy jedynie nadzieją.
Warto oprzeć się jednemu warunkowi: klauzuli o nieokreślonym czasie obowiązywania priorytetu. Dostawca, który zastrzega sobie prawo do przeniesienia terminu kupującego według własnego uznania, zachowuje ryzyko, a jego konsekwencje przenosi na kupującego. Gdy nie można uzyskać stałego priorytetu, najlepszym rozwiązaniem jest pisemne zawiadomienie o zwolnieniu terminu i określona zmiana kolejności, wraz z uwzględnieniem ryzyka harmonogramowego w modelu kupującego, zamiast zakładania, że ryzyko zniknie.
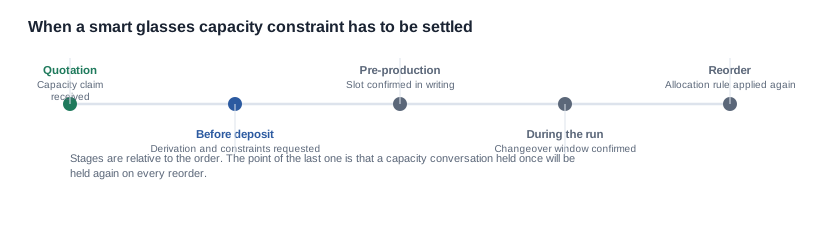
W których miejscach rozmowa o zdolności produkcyjnej idzie nie tak
Wartość zdolności produkcyjnej pochodząca ze sprzedaży. Podano wskaźnik bez jednostki miary i bez wyliczenia, a jego wartość była kilkukrotnie wyższa od osiągalnej wydajności. Należy zażądać jednostki miary, wyliczenia i przyjętych założeń oraz porównać wskaźnik z wielkością własnego zamówienia kupującego.
Miesiąc, który był już w pełni zajęty. Zamówienie zaplanowano w okresie bez dostępnej zdolności produkcyjnej. Należy poprosić o zasadę priorytetów i termin na piśmie oraz zarezerwować termin przed ogłoszeniem programu.
Komponent, który ograniczał linię. Dostępna była zdolność montażowa, ale rzeczywistą granicę wyznaczała pojedyncza kupowana część. Należy zapytać, które części ograniczają wydajność, i ująć ich czasy realizacji zamówienia w harmonogramie, a nie wyłącznie w rozmowie.
Przełączenie, którego nikt nie wycenił. Trzy warianty kolorystyczne w jednym okresie zajęły termin, który w zamówieniu uznano za wolny. Należy poprosić o czas przełączenia i najdłuższą serię produkcyjną oraz uwzględnić je w planie produkcji.
Rozmowa o zdolności produkcyjnej, która zakończyła się po pierwszym zamówieniu. Zamówienie uzupełniające wyceniono z dłuższym czasem realizacji zamówienia, ale nikt nie zapytał dlaczego, ponieważ pierwsze zamówienie przebiegło bez problemów. Stan zdolności produkcyjnej należy ustalać ponownie przy każdym zamówieniu uzupełniającym, a najtańszy moment to okres, w którym pierwsze zamówienie jest wciąż realizowane i zakład nadal ma produkcję na planie.
Żaden z tych elementów nie jest powodem do zmiany dostawcy. Każdy z nich powinien znaleźć się w zamówieniu, a jego zapisanie jest tańsze przed pierwszą wysyłką niż odkrycie go później.
Analiza deklaracji dotyczącej zdolności produkcyjnych
Rozważmy scenariusz hipotetyczny, a nie prawdziwy projekt klienta. Menedżer zakupów po stronie marki dysponuje modelem aparatu z etui do ładowania, wolumenem, który mieści się w jednym kwartale, oraz stałą datą rozpoczęcia sprzedaży. Dostawca podaje wartość określającą zdolność produkcyjną, czas realizacji zamówienia i termin produkcji.
Deklaracja jest sprawdzana w kolejności przedstawionej w tabeli. Poproszono o obliczenia, z których wynika, że podana wartość oznaczała godziny pracy linii, a nie wolumen produkcji, dlatego nie wytrzymała już pierwszego wiersza. Wskazano wąskie ogniwo, a jest nim etui do ładowania, ponieważ jest zamawiane w dłuższym cyklu niż elektronika, a kupujący wybrał opcję 1400 mAh zamiast konfiguracji z dostępnym etui. Wartość dotycząca czasu przezbroju dla dwóch wariantów kolorystycznych kupującego oraz najdłuższa seria produkcyjna potwierdzają, że zamówienie mieści się w jednej serii.
Z tego wynikają trzy konsekwencje i żadna z nich nie oznacza „poproś o większą zdolność produkcyjną”. Zmienia się konfiguracja — kupujący przechodzi na wariant etui, który można dostarczyć w wymaganym przedziale czasowym, co jest decyzją produktową pociągającą za sobą konsekwencje w zakresie dostaw. Zmienia się harmonogram — zamówienie zostaje umieszczone w spokojniejszym okresie kwartału, a nie w zarezerwowanym oknie. Zmienia się również warunek handlowy — zasada priorytetności, data rezerwacji terminu produkcji oraz konsekwencje niewykorzystania terminu trafiają do formularza zamówienia, ponieważ kupujący widzi teraz, że właśnie w tym miesiącu te trzy warunki decydują o wyniku.
Całkowity koszt rozmowy o zdolności produkcyjnych, rzetelnie zmierzony, składa się z czasu administracyjnego, który zajęła, oraz ryzyka harmonogramowego, które wyeliminowała. W porównaniu z kosztem tej samej rozmowy po złożeniu zamówienia — gdy kupujący nie ma już żadnej siły nacisku ani alternatywnego miesiąca, do którego mógłby przenieść produkcję — różnica jest ogromna. Opisują to czerwone flagi: deklarację zdolności produkcyjnej poddaną analizie przed wpłatą zaliczki można uwzględnić w warunkach umowy; tę samą deklarację poddaną analizie po jej wpłacie można jedynie przedstawić jako reklamację.
Co publikujemy na temat zdolności produkcyjnych, a czego nie będziemy publikować
Utrzymujemy wyraźną granicę: liczba określająca zdolność produkcyjną bez obliczeń jest wartością sprzedażową ubraną w techniczny etykiet, a kupujący, który na niej opiera swój plan, opiera go na niczym. Publikujemy dane techniczne i warianty konfiguracji, które faktycznie wpływają na rozmowę o zdolności produkcyjnej, natomiast nie uzupełnimy pustego wiersza typową wartością z ogólnych danych dostawcy.
W praktyce oznacza to dla tej serii następujące informacje: poziom rozdzielczości aparatu w każdym modelu — osiem modeli aparatów ma 8 MP, a trzy 13 MP — stanowi dane wejściowe określające, który moduł obrazowy zużywa dana konfiguracja. Pojemność baterii, czas pracy, czas ładowania i metoda ładowania w każdym modelu są danymi wejściowymi dla ogniwa i interfejsu ładowania. Pojemność etui do ładowania — 1400 mAh, 900 lub 1400 mAh oraz składane etui 1200 mAh w modelu MT6 — stanowi dane wejściowe dla dostaw etui. Oznaczenie stopnia ochrony w dwóch modelach, które go posiadają, czyli V06 i S7, oraz masa jednostki w jednym modelu, dla którego masa jest publikowana, czyli 158 g dla korpusu okularów wraz z baterią i aparatem, bez składanego etui, stanowią dane wejściowe dla planu opakowania i logistyki.
Nie publikujemy: wartości określających wolumen produkcji, liczby linii, grafików zmian, minimalnych długości serii, czasów przezbroju, czasów realizacji produkcji, minimalnych wielkości zamówień ani cen jednostkowych. Możemy natomiast przyjąć konfigurację, wolumen, docelowy przedział czasowy i rynek, a następnie wskazać, który element procesu produkcji najprawdopodobniej stanie się wąskim ogniwem, co należy zapytać dostawcę w odniesieniu do terminu produkcji oraz które warunki należy uregulować umownie, aby nadać priorytetom wiążącą podstawę prawną.
Sekcja oceny zdolności produkcyjnych przedstawia szersze ramy, przegląd ryzyka zakupowego obejmuje kontekst, a sekcja dotycząca czasu realizacji zamówienia opisuje harmonogram, w którym te wartości muszą się zmieścić.
Prześlij nam modele, konfiguracje, wolumeny i przedział czasowy, w którym pracujesz wstecz, a wskażemy element produkcji, który najprawdopodobniej będzie stanowił ograniczenie.
Prześlij konfigurację, wolumen i przedział czasowy, a wskażemy element produkcji, który najprawdopodobniej będzie stanowił ograniczenie.


