
La capacidad es el número que determina si un pedido constituye una producción programada o una excepción negociada, y es el dato que una fábrica está menos dispuesta a publicar. La prueba no es si existe una cifra de capacidad. La prueba es si el proveedor puede explicar cómo se obtuvo esa cifra y qué ocurre con su pedido cuando el mes está completo.
La exposición en esta categoría se puede reducir, y la reducción procede de tres ámbitos. El primero es la configuración del pedido, porque un pedido con más configuraciones de las que la línea puede absorber en una ventana consume el espacio que el comprador tenía previsto. El segundo es la propia restricción, que en esta categoría suele ser un componente comprado más que la línea de montaje; un comprador que conozca dónde se encuentra la restricción puede planificar en torno a ella en lugar de hacerlo en torno a una cifra. El tercero es la prioridad, que es una cláusula contractual y no una cortesía, y debe constar por escrito antes de que llegue el mes en cuestión.
Nuestra propia posición debe exponerse primero, porque es la parte que realmente no es publicable. Nuestro catálogo describe la instalación: fundada en 2018, una base de producción de 20,000 metros cuadrados, más de 200 empleados, incluido un equipo de investigación y desarrollo de más de 30 personas. No publica una cifra de producción por modelo, un número de líneas, un patrón de turnos ni un plazo de entrega de producción, y no cotizaremos una cifra de capacidad que no podamos derivada ante el comprador. Un comprador que planifique un lanzamiento necesita el segundo tipo de cifra, y el primero no lo sustituye.
Producción de gafas inteligentes: dónde se encuentra realmente la restricción
En este caso, el lector es un responsable de compras por parte de la marca, un comprador de canal o un importador, y la situación es una de estas tres: el plazo de entrega cotizado es mayor que el período del lanzamiento y el comprador necesita saber si puede acortarse; un primer pedido se entregó a tiempo y la repetición del pedido se cotiza con dos meses de retraso sin indicar el motivo; o un proveedor ha ofrecido un compromiso de capacidad y el comprador debe decidir si significa algo.
Tras las tres situaciones late la misma pregunta, que no se refiere al tamaño de la fábrica. Es la siguiente: ¿qué impediría realmente fabricar este pedido dentro de la ventana prevista y quién controla ese factor? El temor comercial que subyace a una conversación sobre capacidad rara vez es que la fábrica sea pequeña. Es que la fábrica está ocupada: ocupada con el pedido de otra persona, ocupada con una configuración diferente u ocupada esperando un componente.
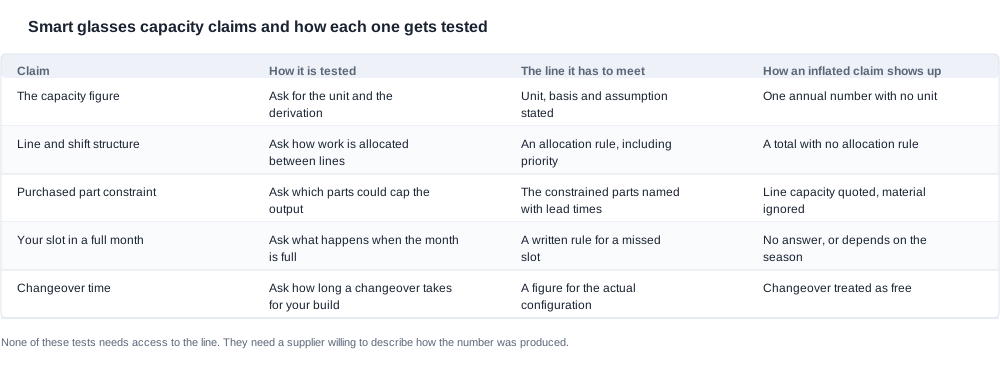
En esta categoría, la respuesta suele ser un módulo comprado en lugar de la línea. Un modelo de cámara de esta gama se monta en torno a un módulo de imagen que se compra, el estuche de carga también se compra y la batería también. La propia operación de montaje es comparativamente sencilla y rápida. Lo que limita la producción de una línea de gafas inteligentes en un mes restringido es, con mucha frecuencia, la disponibilidad de uno de esos módulos; una fábrica que cotiza la capacidad de la línea mientras un subproveedor controla el límite real ha identificado el cuello de botella equivocado.
Este es un hecho comercial con una consecuencia práctica. Si la restricción es un módulo comprado, las palancas del comprador son el número de configuraciones y el momento del pedido, no la velocidad de la fábrica. Pedir a la fábrica que trabaje más rápido no sirve de nada. Preguntar a la fábrica qué módulo impone la restricción y cuál es su plazo de entrega indica al comprador qué debe hacer.
Por qué la capacidad en esta categoría rara vez es un problema de montaje
Conviene ser explícito sobre la estructura de la cadena de suministro, porque explica por qué las conversaciones sobre capacidad se developlan de esta manera. Un programa de gafas inteligentes se compone de tres tipos de suministro muy diferentes, y cada uno se comporta de otra forma bajo presión.
La operación de montaje es la menos restringida. Ensamblar una carcasa, una placa, una batería y un módulo óptico es rápido, repetible y permite añadir un turno con facilidad; por eso, una fábrica siempre podrá describir con exactitud su capacidad de montaje. Un comprador que negocia frente a la cifra de montaje está negociando frente al único número que no representa el problema.
Los módulos comprados constituyen el caso intermedio. El módulo de imagen, el estuche de carga y la batería proceden de subproveedores con sus propias cantidades mínimas de compra y sus propios plazos de entrega, y la capacidad de fabricación de una fábrica está limitada por lo que se haya pedido. Una cifra de capacidad que no se haya contrastado con la disponibilidad de los módulos representa las horas de línea, no la producción.
Los productos terminados y materiales de embalaje son el tercer caso y se comportan de una forma que sorprende a los compradores. Un cartón personalizado, una ilustración impresa y el embalaje para un mercado concreto pueden tener un plazo de entrega más largo que el de los componentes electrónicos, porque se fabrican a partir de un archivo listo para imprimir que no existe hasta que se aprueba la ilustración. Un comprador que fija la ilustración tarde ha trasladado la restricción del embalaje al principio del calendario sin cambiar nada de la fábrica.
La consecuencia comercial es que una conversación sobre capacidad que parte del número de unidades ensambladas y discrepa de él se centra en el recurso equivocado. Las tres preguntas que conviene hacer en la primera ronda son qué módulo impone la restricción, cuál es su plazo de entrega y si los materiales de embalaje se piden según la ilustración o según la producción. Las respuestas modifican el calendario; el número de unidades ensambladas no.
Reducir la exposición: tres palancas eficaces
Reducir el número de configuraciones en el periodo. Esta es la misma palanca que se aplica al hablar del pedido mínimo y funciona aquí por el mismo motivo subyacente. Cada configuración es una producción separada con una preparación previa, y tres producciones en un periodo planificado para dos son una necesidad de calendario oculta dentro de un pedido. Un comprador que consolida el lanzamiento en menos variantes de color y las añade al repetir el pedido no solo reduce el mínimo, sino que también reduce los cambios de configuración y, por tanto, la capacidad que consume el pedido.
Modificar el momento del pedido en lugar de su tamaño. La capacidad en esta categoría rara vez se mantiene constante durante un trimestre, porque los módulos y las celdas llegan siguiendo sus propios ciclos y porque la fábrica aplica patrones de demanda estacionales. Un pedido realizado en un periodo que ya está comprometido compite por recursos. Un pedido colocado en un periodo de menor actividad para la misma cantidad cuesta menos en términos de presión por prioridad y, en ocasiones, también en precio; en este caso, la palanca del comprador es la previsión, no la negociación.
Reducir la dependencia del componente limitado. Cuando la restricción es un módulo comprado o una carcasa, un comprador dispuesto a aceptar una configuración publicada que utilice un módulo ya disponible saca su pedido de la cola. Esta es una decisión de producto con una consecuencia para el suministro, y es uno de los pocos puntos de esta categoría donde la elección de configuración del comprador modifica el calendario.
El umbral establecido para una declaración de capacidad
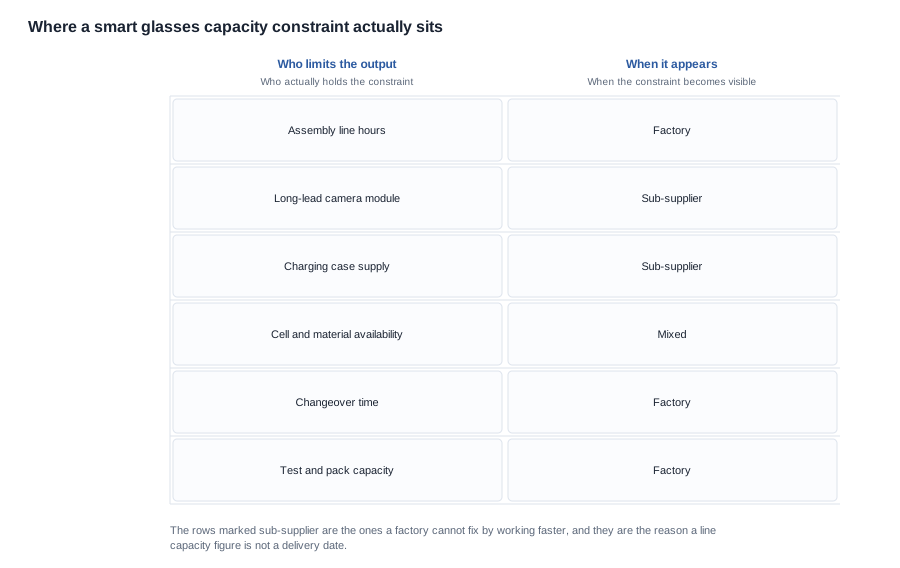
Una declaración de capacidad puede comprobarse sin visitar la fábrica. La tabla siguiente recoge los criterios operativos; cada fila indica cómo se mide la declaración, el nivel que debe alcanzar y cómo se manifiesta una declaración inflada.
| Declaración | Cómo se comprueba | El nivel que debe alcanzar | Cómo se manifiesta una declaración inflada |
|---|---|---|---|
| La cifra de capacidad | Solicitar la unidad y el cálculo | Unidad, base y supuesto deben estar indicados | Una cifra anual sin unidad |
| Estructura de líneas y turnos | Preguntar cómo se reparte el trabajo entre las líneas | Una regla de asignación, incluida la prioridad | Un total sin regla de asignación |
| Restricción por componente comprado | Preguntar qué componentes podrían limitar la producción | Los componentes restringidos, con sus plazos de entrega | Capacidad de línea cotizada y materiales omitidos |
| Su hueco en un mes completo | Preguntar qué ocurre cuando el mes está completo | Una regla escrita para los huecos perdidos | Sin respuesta, o dependiente de la temporada |
| Impacto de los cambios de configuración | Preguntar cuánto tarda un cambio de configuración para su producción | Una cifra para la configuración real | El cambio de configuración se considera gratuito e ilimitado |
| Duración máxima de una producción | Preguntar cuántas unidades de una misma configuración pueden producirse en serie | Una cifra para su producción | Sin respuesta, porque varía según la configuración |
Dos filas soportan la mayor parte del peso. La regla de asignación es la que distingue una fábrica en la que el comprador puede planificar de otra que decide cada mes, y casi nunca se documenta antes de que se cuestione el mes. La fila de los cambios de configuración detecta al comprador cuyo pedido no encaja en el ritmo de la línea: una producción con tres variantes de color en un mismo periodo consume el hueco que el comprador daba por disponible, porque cada variante es una producción separada con una preparación previa.
Existe una tercera comprobación que no tiene nada que ver con la fábrica y es la más fiable de las tres: contrastar la cifra con el propio volumen del pedido del comprador. Una fábrica que cotiza una producción mensual muchas veces superior al mayor pedido que le hayan pedido fabricar ha cotizado una cifra teórica, y el número contra el que el comprador debe planificar es el demostrado.
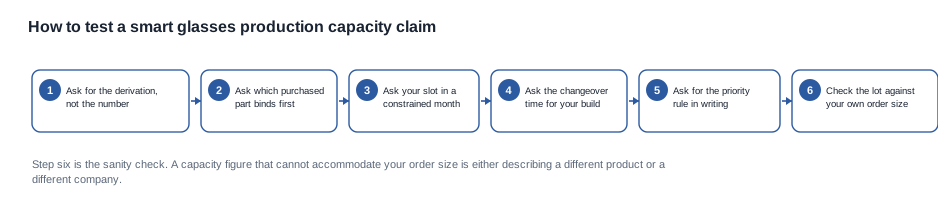
Verificar una cifra de capacidad antes del anticipo
En esta categoría, la verificación consiste en una serie de preguntas y una comprobación de coherencia, y funciona mejor antes del pedido que después.
- Pida la derivación, no la conclusión. Una cifra obtenida a partir del número de líneas de producción, un patrón de turnos y un tiempo de ciclo puede contrastarse con el pedido del propio comprador. Una obtenida a partir de un dato de ventas, no.
- Pida dónde se encuentra realmente la restricción. En esta categoría, la restricción suele ser un módulo comprado con mayor frecuencia que la línea de ensamblaje. Pregunte qué componentes limitan la producción y qué plazos de entrega tienen.
- Pida cuál sería la asignación del comprador en un mes completo y obténgala por escrito. Una fábrica con una regla de prioridad documentada es una fábrica que permite planificar. Una fábrica sin ella decide cada mes.
- Pida el tiempo de cambio de configuración y la longitud máxima de la serie para la configuración específica del comprador. Un programa que necesita tres variantes de color en un mes tiene un requisito de programación que una única cifra de capacidad oculta.
- Pida qué ocurre si no se respeta un espacio de producción. Aviso de liberación, reprogramación y si el depósito se traslada con el pedido. La respuesta importa más que la cifra de capacidad, porque el incumplimiento de un espacio es el caso que el comprador realmenteangelo enfrentará.
- Compare la afirmación con el volumen del propio comprador. Esta es la comprobación de sentido común y la que con mayor frecuencia revela una cifra teórica.
Vale la pena incluir estas preguntas en la primera ronda de consultas, porque cada una modifica el precio o la fecha:
- ¿Cuál es la unidad de la cifra de capacidad y cómo se ha derivado?
- ¿Qué componentes comprados podrían limitar la producción por debajo de esa cifra?
- ¿Qué espacio de producción nos corresponde en un mes restringido y cuál es la regla de prioridad?
- ¿Cuánto dura un cambio de configuración para nuestra configuración y cuál es la longitud máxima de la serie?
- ¿Qué ocurre con el pedido si no se respeta el espacio de producción y qué aviso se recibe?
- ¿Cómo cambia la respuesta si nuestro pedido incluye una configuración en lugar de tres?
Un comprador que hace las seis preguntas en la primera ronda está estableciendo qué cotización está completa, porque una comparación de capacidad solo es válida entre dos proveedores que han respondido a las mismas preguntas. El artículo sobre la capacidad de producción de gafas inteligentes paso a paso cubre el aspecto de la planificación, y el artículo sobre el rango típico de capacidad de producción de gafas inteligentes es la herramienta de comparación.
La prioridad es una condición contractual, no un favor
La cuestión comercial asociada a la capacidad es la prioridad, y debe constar por escrito. Las cláusulas que conviene incluir son la fecha de reserva del espacio de producción, la regla de prioridad aplicable en un mes restringido, el plazo de aviso para liberar un espacio y el remedio previsto si la propia programación de la fábrica impide respetar el espacio asignado.
Los compromisos de volumen pueden utilizarse para obtener prioridad, pero una previsión de volumen que no constituye un compromiso no otorga ninguna prioridad. Cuando la fecha de lanzamiento es fija, el precio de esa certeza es una prima que debe cotizarse como una partida separada, en lugar de quedar oculta en el precio unitario; de lo contrario, el comprador no podrá determinar si la programación de la fábrica es una promesa o una expectativa.
Conviene resistirse a una condición: una cláusula de prioridad sin límite. Un proveedor que se reserva el derecho de reasignar el espacio del comprador a su discretion conserva el riesgo y traslada la consecuencia. Cuando no puede obtenerse una prioridad fija, la mejor alternativa es un aviso de liberación por escrito y una reprogramación definida, además de integrar el riesgo de programación en el modelo del propio comprador en lugar de presuponer que no existe.
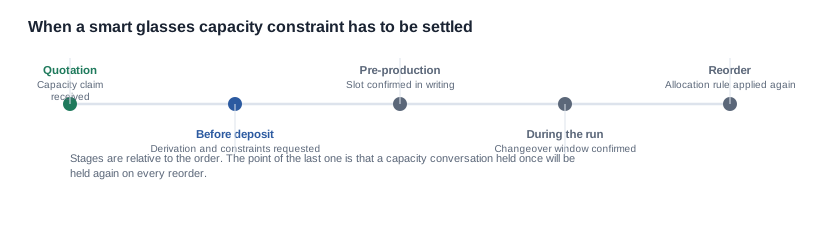
Dónde sale mal una conversación sobre capacidad
La cifra de capacidad procede de ventas. Se cotizó una cifra sin unidad ni derivación, y era varias veces superior a la producción alcanzable. Exija la unidad, la derivación y la hipótesis, y compruebe la coherencia de la cifra con el tamaño del pedido del comprador.
El mes ya estaba completo. El pedido se programó en un período sin asignación disponible. Pida la regla de prioridad y el espacio de producción por escrito, y reserve el espacio antes de anunciar el programa.
El componente que limitó la línea. Había capacidad de ensamblaje disponible, pero un único componente comprado establecía el límite real. Pregunte qué componentes limitan la producción y qué plazos de entrega figuran en la programación, no solo en la conversación.
El cambio de configuración que nadie presupuestó. Tres variantes de color en un solo período consumieron el espacio que el pedido daba por disponible. Pida el tiempo de cambio de configuración y la longitud máxima de la serie, e intégrelos en el plan de producción.
La conversación sobre capacidad que se detuvo después del primer pedido. El pedido de reposición se cotizó con un plazo de entrega mayor y nadie preguntó por qué, porque el primer pedido había salido bien. La posición de capacidad debe restablecerse en cada pedido de reposición, y el momento más barato para hacerlo es mientras el primer pedido aún está en curso y la fábrica todavía tiene la unidad de producción por delante.
Ninguna de estas es una razón para cambiar de proveedor. Todas son líneas que deberían haberfigure en el pedido, y todas son más baratas de escribir antes del primer envío que de descubrir después.
Una afirmación de capacidad desmontada
Considere un escenario hipotético en lugar de un proyecto real de un cliente. Un responsable de compras del lado de la marca tiene un modelo de cámara con un estuche de carga, una cantidad que cabe en un solo trimestre y una fecha fija de salida a la venta. El proveedor cotiza una cifra de capacidad, un plazo de entrega y un espacio de producción.
La afirmación se pone a prueba en el orden que establece la tabla. Se solicita la justificación y se descubre que la cifra corresponde a horas de línea, no a producción, por lo que no supera la primera fila. Se identifica la parte limitada, y no es el módulo de imagen: es el estuche de carga, porque el estuche se pide en un ciclo más largo que la electrónica y el comprador ha elegido la opción de 1400 mAh en lugar de una configuración con un estuche disponible. La cifra de cambio de las dos variantes de color del comprador y la longitud máxima de la tirada confirman que el pedido cabe en una sola producción.
De esto se derivan tres cosas, y ninguna es «pedir más capacidad». La decisión de configuración cambia: el comprador pasa a la opción de estuche que puede suministrarse en el periodo previsto, lo que es una decisión de producto con consecuencias para el suministro. La programación cambia: el pedido se realiza en la parte menos cargada del trimestre en lugar de en el periodo comprometido. Y la condición comercial cambia: la regla de prioridad, la fecha de reserva del espacio de producción y la consecuencia de no respetarlo se incorporan al pedido, porque el comprador ya ha comprobado que este es exactamente el mes en el que esos tres términos deciden el resultado.
El coste total de la conversación sobre capacidad, medido correctamente, es el tiempo de administración que ha requerido más el riesgo de programación que ha eliminado. Comparado con el coste de la misma conversación después de realizar el pedido, cuando al comprador no le queda margen de negociación ni otro mes al que trasladarlo, la diferencia es considerable. Este es el equilibrio que describen las señales de alerta: una afirmación de capacidad desmontada antes del anticipo es una condición que se puede incluir en el pedido; la misma afirmación desmontada después es una reclamación que se puede presentar.
Lo que publicamos sobre capacidad y lo que no publicaremos
El límite que mantenemos: una cifra de capacidad sin justificación es una cifra comercial con una etiqueta técnica, y un comprador que planifica basándose en ella no ha planificado nada. Publicamos las filas de especificaciones y las opciones de configuración de las que realmente depende una conversación sobre capacidad, y no rellenaremos una fila vacía con una cifra típica de los datos generales de un proveedor.
Lo que eso significa en la práctica, para esta gama: el nivel de resolución de la cámara de cada modelo, con ocho modelos de cámara de 8 MP y tres de 13 MP, es el factor que determina qué módulo de imagen consume una configuración. La capacidad de la batería, la autonomía, el tiempo de carga y el método de carga de cada modelo son los factores que determinan la batería y la interfaz de carga. La capacidad del estuche de carga —1400 mAh, 900 o 1400 mAh y el estuche plegable de 1200 mAh para el MT6— determina el suministro de estuches. La protección contra la entrada de agua y polvo de los dos modelos que la incluyen, el V06 y el S7, y el peso unitario del único modelo cuyo peso publicamos, el MT6 con 158 g para el cuerpo de las gafas, incluido batería y cámara y excluido el estuche plegable, son los factores que determinan el embalaje y el plan logístico.
Lo que no publicamos: cifras de producción, número de líneas, patrones de turnos, longitudes mínimas de tirada, tiempos de cambio, plazos de producción, cantidades mínimas de pedido ni precios unitarios. Lo que sí haremos es tomar una configuración, una cantidad, un periodo objetivo y un mercado, e indicarle qué parte de la producción tiene más probabilidades de ser el factor limitante, qué debe preguntar sobre el espacio de producción y qué condiciones establecerían la prioridad sobre una base contractual.
La sección de evaluación de la capacidad de producción expone el marco más amplio, la descripción general del riesgo de compras cubre el contexto que lo rodea y la sección sobre plazos de entrega aborda la programación en la que estas cifras deben encajar.
Envíenos los modelos, las configuraciones, las cantidades y el periodo respecto al que está trabajando hacia atrás, y le diremos qué parte de la producción tiene más probabilidades de limitarlo.
Envíenos la configuración, la cantidad y el periodo, e identificaremos la parte de la producción con más probabilidades de limitarlo.


