
Capaciteit is het getal dat bepaalt of een order een geplande productierun is of een onderhandelde uitzondering, en het is het getal dat een fabriek het minst graag publiceert. De test is niet of er een capaciteitscijfer bestaat. De test is of de leverancier kan aantonen hoe dat cijfer is afgeleid en wat er met uw order gebeurt wanneer de maand vol is.
De blootstelling in deze categorie is te beperken, en die beperking komt uit drie bronnen. De eerste is de samenstelling van de order, omdat een order met meer configuraties dan de lijn in één venster kan absorberen de plek verbruikt waarop de inkoper rekende. De tweede is de beperking zelf, die in deze categorie vaker een ingekochte component is dan de montagelijn, en een inkoper die weet waar de beperking zit, kan eromheen plannen in plaats van rond een cijfer. De derde is prioriteit, een contractuele bepaling en geen hoffelijkheid, die moet worden vastgelegd voordat de betreffende maand de maand wordt die ertoe doet.
Onze eigen positie moet als eerste worden vermeld, omdat dit het onderdeel is dat werkelijk niet openbaar mag worden gemaakt. Onze catalogus beschrijft de fabriek — opgericht in 2018, een productieoppervlak van 20.000 vierkante meter, meer dan 200 medewerkers, inclusief een onderzoeks- en ontwikkelingsteam van ruim 30. We publiceren geen productiecijfer per model, geen aantal lijnen, geen ploegpatroon of productielevertijd, en we zullen geen capaciteitscijfer noemen dat we niet ter plekke bij de inkoper kunnen afleiden. Een inkoper die een lancering plant, heeft het tweede soort getal nodig, en het eerste soort is daar geen vervanging voor.
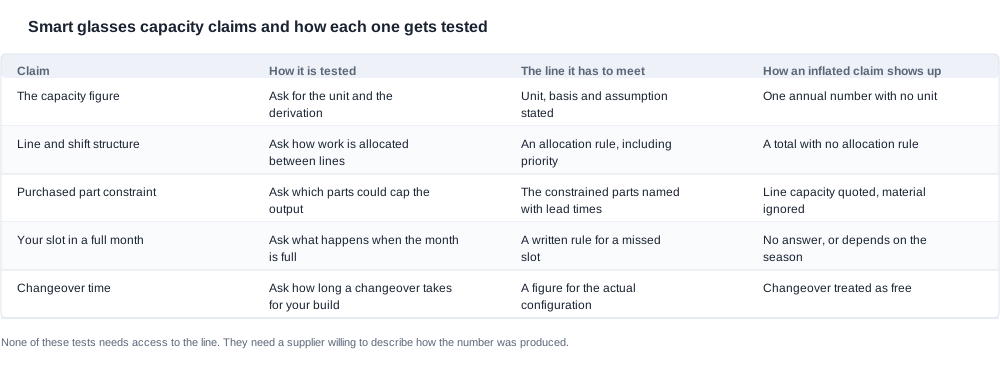
Productiecapaciteit slimme brillen: waar de beperking werkelijk zit
De lezer hier is een inkoopleider aan de merkzijde, een kanaalinkoper of een importeur, en de situatie is een van drie: een opgegeven levertijd is langer dan het lanceringsvenster toestaat en de inkoper moet weten of die kan worden ingekort; een eerste order is op tijd geleverd en de herbestelorder wordt zonder opgegeven reden twee maanden later geplaatst; of een leverancier heeft een capaciteitsverplichting aangeboden en de inkoper moet beslissen of die ergens toe doet.
Onder alle drie ligt dezelfde vraag, en die gaat niet over de omvang van de fabriek. Het gaat om dit: wat zou deze order er werkelijk van weerhouden om binnen het venster te worden geproduceerd, en wie heeft dat iets in handen? De zakelijke angst onder een gesprek over capaciteit is zelden dat de fabriek klein is. Het gaat erom dat de fabriek druk bezet is — druk met de order van iemand anders, druk met een andere configuratie, of druk wachtend op een component.
Het antwoord in deze categorie is doorgaans een ingekochte module en niet de lijn. Een cameramodel in dit assortiment wordt gebouwd rond een ingekochte beeldmodule, het laadstation wordt ingekocht en de cel wordt ingekocht. De montagehandeling zelf is vergelekenbaar eenvoudig en snel. Wat de output van een lijn slimme brillen in een beperkte maand begrenst, is zeer vaak de beschikbaarheid van een van die modules, en een fabriek die lijncapaciteit opgeeft terwijl een toeleverancier de werkelijke beperking in handen heeft, beschrijft de verkeerde knelpunt.
Dat is een zakelijk feit met een praktisch gevolg. Als de beperking een ingekochte module is, dan zijn de hefbomen van de inkoper het aantal configuraties en het moment van de order, niet de snelheid van de fabriek. De fabriek vragen om sneller te werken helpt niet. De fabriek vragen welke module de beperking vormt en hoe lang de levertijd daarvan is, vertelt de inkoper wat hij moet doen.
Waarom capaciteit in deze categorie zelden een montageprobleem is
Het is de moeite waard om expliciet te zijn over de vorm van de toeleveringsketen, omdat die verklaart waarom het gesprek over capaciteit deze loop neemt. Een programma voor slimme brillen bestaat uit drie zeer verschillende soorten toelevering, en elke soort reageert anders onder druk.
De montagehandeling is het minst beperkt. Een behuizing, een printplaat, een batterij en een optische module samenvoegen gaat snel, is herhaalbaar en is eenvoudig uit te breiden met een extra ploeg, waardoor een fabriek zijn montagecapaciteit altijd nauwkeurig kan beschrijven. Een inkoper die onderhandelt op basis van het montagecijfer, onderhandelt op basis van het enige getal dat niet het probleem is.
De ingekochte modules vormen het middelste geval. De beeldmodule, het laadstation en de cel komen allemaal van toeleveranciers met eigen minimale afnamehoeveelheden en eigen levertijden, en de productiemogelijkheden van een fabriek worden begrensd door wat er tegen is besteld. Een capaciteitscijfer dat niet is getoetst aan de beschikbaarheid van modules is een cijfer in lijnuren en geen productiecijfer.
De gereedde producten en verpakkingsmaterialen vormen de derde casus en gedragen zich op een manier die inkopers verrast. Een op maat gemaakte doos, bedruk artwork en de retailverpakking voor een specifieke markt kunnen een langere doorlooptijd hebben dan de elektronica, omdat ze worden gemaakt op basis van een drukklare file die pas bestaat nadat het artwork is goedgekeurd. Een inkoper die het artwork laat bevriezen, heeft de verpakkingsknelpunt naar voren in de planning verplaatst zonder iets aan de fabriek te veranderen.
Het commerciële gevolg is dat een capaciteitsgesprek dat begint met het montageaantal en daarover discussieert, over de verkeerde resource gaat. De drie vragen die in de eerste ronde de moeite waard zijn, zijn welke module de knelpunt vormt, hoe lang de doorlooptijd daarvan is en of de verpakkingsmaterialen worden besteld op basis van het artwork of op basis van de productie. De antwoorden verplaatsen de planning; het montageaantal niet.
De blootstelling beperken: drie effectieve hefbomen
Beperk het aantal configuraties in het tijdvak. Dit is dezelfde hefboom als bij het gesprek over de minimale bestelhoeveelheid en werkt hier om dezelfde onderliggende reden. Elke configuratie is een afzonderlijke productie met een setup ervoor, en drie producties in een tijdvak dat voor twee was gepland, is een planningsvereiste die zich in een bestelling verschuilt. Een inkoper die de lancering consolideert tot minder kleurvarianten en deze bij nabestellingen toevoegt, beperkt niet alleen de minimale hoeveelheid, maar ook de omsteltijden en daarmee de capaciteit die de bestelling verbruikt.
Verander de timing van de bestelling in plaats van de omvang. De capaciteit in deze categorie is zelden constant gedurende een kwartaal, omdat de modules en de cellen elk hun eigen cycli hebben en omdat een fabriek seizoensgebonden vraagpatronen verwerkt. Een bestelling in een tijdvak dat al is toegewezen, is een bestelling die concurreert. Dezelfde hoeveelheid in een rustiger tijdvak plaatsen kost minder prioriteitsdruk en soms minder prijs, en de hefboom van de inkoper is hier de prognose in plaats van de onderhandeling.
Beperk de afhankelijkheid van het onderdelen dat de knelpunt vormt. Als de knelpunt een ingekochte module of een behuizing is, haalt een inkoper die een gepubliceerde configuratie met een reeds beschikbaar module wil accepteren, de eigen bestelling uit de wachtrij. Dit is een productbeslissing met een consequentie voor de toevoer en een van de weinige plekken in deze categorie waarop de configuratiekeuze van de inkoper de planning beïnvloedt.
De drempel voor een capaciteitsclaim
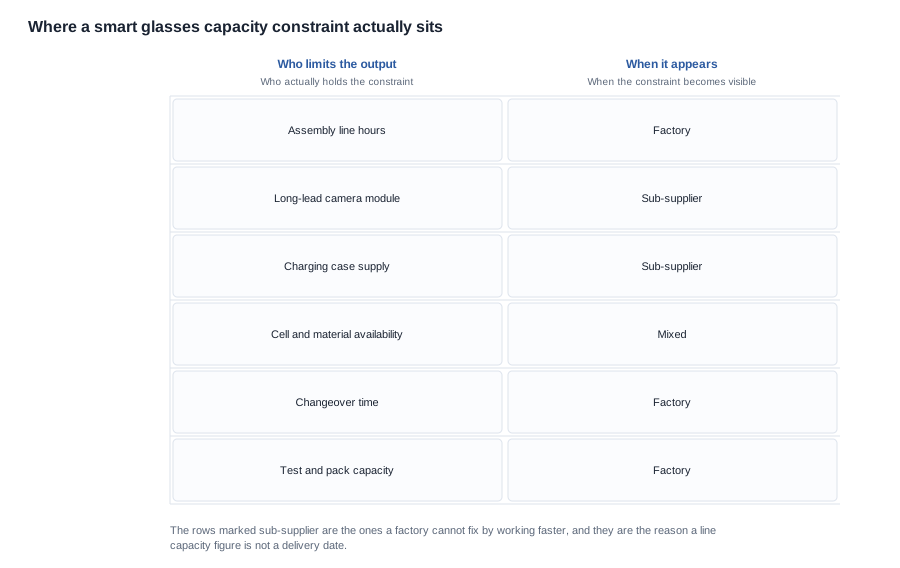
Een capaciteitsclaim is zonder een fabrieksbezoek te testen. De tabel hieronder bevat de operationele criteria; elke rij geeft aan hoe de claim wordt gemeten, aan welke norm deze moet voldoen en hoe een opgeklopte claim zichtbaar wordt.
| Claim | Testmethode | Norm waaraan deze moet voldoen | Hoe een opgeklopte claim zichtbaar wordt |
|---|---|---|---|
| Het capaciteitscijfer | Vraag naar de eenheid en de berekening | Eenheid, basis en aannames zijn alle drie vermeld | Eén jaarlijks cijfer zonder eenheid |
| Lijn- en ploegstructuur | Vraag hoe werkzaamheden over lijnen worden verdeeld | Een verdelingsregel, inclusief prioriteit | Een totaal zonder verdelingsregel |
| Knelpunt bij ingekochte onderdelen | Vraag welke onderdelen de output kunnen beperken | De beperkende onderdelen zijn vermeld, inclusief hun doorlooptijden | Lijncapaciteit wordt opgegeven en materiaal wordt genegeerd |
| Uw plek in een volle maand | Vraag wat er gebeurt wanneer de maand vol is | Een schriftelijke regel voor een gemiste plek | Geen antwoord, of het antwoord hangt af van het seizoen |
| Invloed van omstellingen | Vraag hoe lang een omstelling duurt voor uw productie | Een cijfer voor de daadwerkelijke configuratie | Omstellingen worden als gratis en onbeperkt beschouwd |
| Langste productierun | Vraag hoeveel eenheden van één configuratie aaneengesloten kunnen worden geproduceerd | Een getal voor uw productie | Geen antwoord, omdat dit per configuratie verschilt |
Twee rijen dragen het meeste gewicht. De verdelingsregel onderscheidt een fabriek waarmee een inkoper kan plannen van een fabriek die elke maand nieuwe beslissingen neemt, en deze wordt vrijwel nooit opgeschreven voordat er discussie over de maand ontstaat. De rij over omstellingen is degene die een inkoper signaleert wanneer diens bestelling niet past in het ritme van de lijn: een productie met drie kleurvarianten in één tijdvak gebruikt de plek die de bestelling als vrij beschouwde, omdat elke kleurvariant een afzonderlijke productie is met een setup ervoor.
Er is een derde test die helemaal niet over de fabriek gaat en die van de drie het meest betrouwbaar is: toets het cijfer aan de eigen bestelomvang van de inkoper. Een fabriek die een maandelijkse output opgeeft die vele malen groter is dan de grootste bestelling die deze ooit heeft gebouwd, geeft een theoretisch cijfer op, en het cijfer waarop de inkoper moet plannen is het bewezen cijfer.
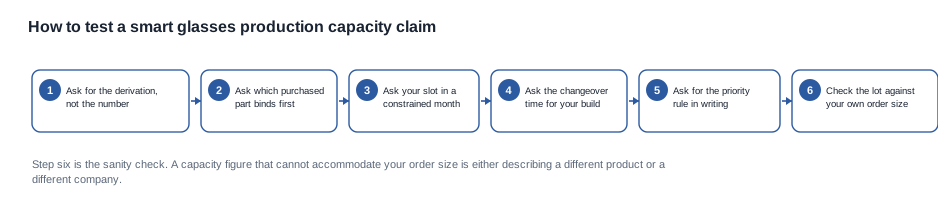
Een capaciteitscijfer verifiëren vóór de aanbetaling
Verificatie in deze categorie bestaat uit een reeks vragen en een consistentiecontrole en werkt het beste vóór de bestelling in plaats van erna.
- Vraag om de onderbouwing, niet om de conclusie. Een cijfer dat is gebaseerd op een lijncapaciteit, een ploegenschema en een cyclustijd kan worden gecontroleerd tegen de eigen orders van de inkoper. Een cijfer dat is gebaseerd op een verkoopcijfer niet.
- Vraag waar de knelpunt in werkelijkheid zit. In deze categorie is dat vaker een ingekochte module dan de assemblage. Vraag welke onderdelen de output beperken en welke levertijden ze hebben.
- Vraag wat de toewijzing van de inkoper in een volledige maand zou zijn en leg dit vast. Een fabriek met een vastgelegde prioriteitsregel is een fabriek waarop gepland kan worden. Een fabriek zonder die regel beslist elke maand opnieuw.
- Vraag naar de omschakeltijd en de langste productiereeks voor de specifieke configuratie van de inkoper. Een programma dat in één maand drie kleuraanduidingen nodig heeft, heeft een planningsvereiste die een enkel capaciteitscijfer verhult.
- Vraag wat er gebeurt wanneer een plek wordt gemist. Vrijgavemelding, herschikking en of de aanbetaling meeverhuist. Het antwoord is belangrijker dan het capaciteitscijfer, omdat de gemiste plek de situatie is die de inkoper daadwerkelijk zal tegenkomen.
- Toets de claim aan het eigen volume van de inkoper. Dit is de plausibiliteitscontrole waarmee een theoretisch cijfer meestal wordt onthuld.
Deze vragen horen in de eerste aanvraagronde te worden gesteld, omdat elke vraag de prijs óf de datum verandert:
- Wat is de eenheid van het capaciteitscijfer en hoe is dit onderbouwd?
- Welke ingekochte onderdelen zouden de output onder dat cijfer kunnen beperken?
- Wat is onze plek in een maand met beperkte capaciteit en welke prioriteitsregel geldt?
- Hoe lang duurt een omschakeling voor onze configuratie en wat is de langste productiereeks?
- Wat gebeurt er met de order als de plek wordt gemist en welke melding ontvangen we?
- Hoe verandert het antwoord als onze order één configuratie in plaats van drie omvat?
Een inkoper die alle zes vragen in de eerste ronde stelt, bepaalt welke offerte volledig is, omdat een vergelijking van capaciteiten alleen werkt tussen twee leveranciers die op dezelfde vragen antwoord hebben. Het artikel over productiecapaciteit slimme brillen stap voor stap behandelt de planningskant en het artikel over het typische bereik van de productiecapaciteit is het vergelijkingshulpmiddel.
Prioriteit is een contractuele voorwaarde, geen beleefdheid
De commerciële vraag die bij capaciteit hoort, is prioriteit, en die moet worden vastgelegd. De belangrijkste bepalingen zijn de datum waarop de plek is gereserveerd, de prioriteitsregel die geldt in een maand met beperkte capaciteit, de opzegtermijn voor het vrijgeven van een plek en de herstelmaatregel wanneer een plek door de eigen planning van de fabriek wordt gemist.
Volumeverplichtingen kunnen worden gebruikt om prioriteit te verkrijgen, maar een volumeprognose die geen verplichting is, levert helemaal geen prioriteit op. Wanneer een lanceringsdatum vastligt, is de prijs van die zekerheid een toeslag. Deze moet als aparte post worden opgegeven en niet worden verborgen in de eenheidsprijs — anders kan de inkoper niet bepalen of het schema van de fabriek een toezegging of een hoop is.
Eén bepaling is het waard om weerstand te bieden: een prioriteitsclausule zonder einddatum. Een leverancier die het recht behoudt om de plek van de inkoper naar eigen discretie toe te wijzen, houdt het risico en draagt de gevolgen over. Wanneer geen vaste prioriteit kan worden verkregen, is de beste alternatieve oplossing een schriftelijke vrijgavemelding en een gedefinieerde herschikking, plus inschatting van het planningsrisico in het eigen model van de inkoper in plaats van dit risico weg te nemen.
Waar een capaciteitsgesprek misgaat
Het capaciteitscijfer dat uit de verkoopcijfers kwam. Er is een cijfer opgegeven zonder eenheid of onderbouwing, terwijl dit meerdere keren de haalbare output overtrof. Vraag om de eenheid, de onderbouwing en de aanname en toets het cijfer aan de eigen ordergrootte van de inkoper.
De maand die al vol was. De order was ingepland in een periode zonder beschikbare toewijzing. Vraag om de prioriteitsregel en de plek op schrift en reserveer de plek voordat het programma wordt aangekondigd.
Het onderdeel dat de lijn begrenste. Er was assemblagecapaciteit beschikbaar, maar één ingekocht onderdeel bepaalde de werkelijke grens. Vraag welke onderdelen de output beperken en neem hun levertijden op in het schema in plaats van in het gesprek.
De omschakeling die niemand had ingerekend. Drie kleuraanduidingen in één periode gebruikten de plek die de order als vrij beschikbaar had beschouwd. Vraag naar de omschakeltijd en de langste productiereeks en verwerk deze in het productieplan.
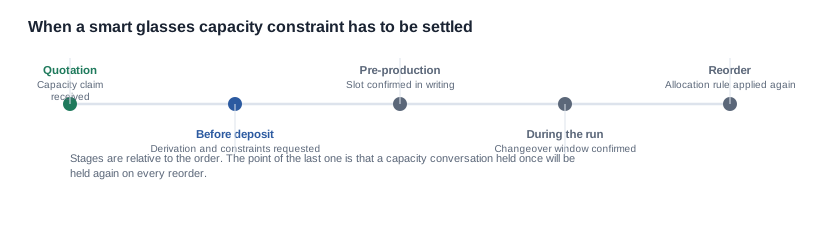
Het capaciteitsgesprek dat na de eerste order eindigde. De herbestelling werd met een langere levertijd opgegeven en niemand vroeg waarom, omdat de eerste order goed was verlopen. De capaciteitspositie moet bij elke herbestelling opnieuw worden vastgesteld. Het beste moment daarvoor is terwijl de eerste order nog loopt en de fabriek de productie nog voor zich heeft.
Geen van deze redenen is een aanleiding om van leverancier te veranderen. Het zijn allemaal regels die in de bestelling opgenomen zouden moeten worden, en ze zijn allemaal goedkoper om op te schrijven vóór de eerste zending dan om achteraf te ontdekken.
Een capaciteitsclaim onderzocht
Beschouw een hypothetisch scenario in plaats van een echt klantproject. Een inkoopmanager aan de kant van het merk heeft een cameramodel met een oplaadcase, een hoeveelheid die binnen één kwartaal past en een vaste verkoopdatum. De leverancier geeft een capaciteitscijfer, een levertijd en een tijdslot op.
De claim wordt getest in de volgorde die de tabel voorschrijft. De onderbouwing wordt opgevraagd en het cijfer blijkt lijnuren te zijn in plaats van output, waardoor het de eerste rij niet doorstaat. De beperkende component wordt benoemd, en dat is niet de beeldmodule — het is de oplaadcase, omdat de case op een langere cyclus wordt besteld dan de elektronica en de inkoper voor de 1400 mAh-optie heeft gekozen in plaats van een configuratie met een beschikbare case. Het wisseltijdscijfer voor de twee kleurvarianten van de inkoper en de maximale runlengte bevestigen dat de bestelling binnen één run past.
Daaruit volgen drie dingen, en geen ervan is "vraag om meer capaciteit". De configuratiekeuze verandert — de inkoper gaat over op de case-optie die binnen het tijdsvenster kan worden geleverd, wat een productkeuze met een consequentie voor de bevoorrading is. De planning verandert — de bestelling wordt in de rustigere periode van het kwartaal geplaatst in plaats van in het toegezegde tijdsvenster. En de commerciële voorwaarde verandert — de prioriteitsregel, de datum voor het reserveren van het tijdslot en de consequentie van een gemist tijdsslot komen in het bestelformulier terecht, omdat de inkoper nu heeft gezien dat dit precies de maand is waarin die drie voorwaarden de uitkomst bepalen.
De totale kosten van het gesprek over capaciteit, op de juiste manier gemeten, zijn de administratieve tijd die het kostte plus het planningsrisico dat het wegnam. Vergeleken met de kosten van hetzelfde gesprek nadat de bestelling was geplaatst — wanneer de inkoper geen invloed meer heeft en geen alternatieve maand om naartoe te verplaatsen — is de rekensom geen werkelijke concurrentie. Dat is de afweging die de rode vlaggen beschrijven: een capaciteitsclaim die vóór de aanbetaling wordt onderzocht, is een voorwaarde die je kunt vastleggen; dezelfde claim die achteraf wordt onderzocht, is een klacht die je kunt indienen.
Wat we publiceren over capaciteit, en wat we niet publiceren
De grens die we hanteren: een capaciteitscijfer zonder onderbouwing is een verkoopcijfer met een technisch etiket, en een inkoper die op basis daarvan plant, plant op basis van niets. We publiceren de specificatieregels en de configuratieopties waar een gesprek over capaciteit daadwerkelijk om draait, en we vullen een open rij niet met een typisch cijfer uit de algemene gegevens van een leverancier.
Wat dat in de praktijk betekent voor dit assortiment: de resolutietier van de camera per model, met acht cameramodels met 8 MP en drie met 13 MP, is de invoer die bepaalt welke beeldmodule een configuratie verbruikt. De batterijcapaciteit, gebruiksduur, laadtijd en laadmethode per model zijn de invoer voor de cel en de laadinterface. De capaciteit van de oplaadcase — 1400 mAh, 900 of 1400 mAh, en de opvouwbare case van 1200 mAh bij de MT6 — is de invoer voor de casebevoorrading. De IP-markering op de twee modellen die er een voeren, de V06 en de S7, en het gewicht van het enige model waarvoor een gewicht is gepubliceerd, de MT6 met 158 g voor het brilmontuur inclusief batterij en camera en exclusief de opvouwbare case, zijn de invoer voor de verpakking en het logistieke plan.
Wat we niet publiceren: outputcijfers, aantallen productielijnen, ploegpatronen, minimale runlengtes, wisseltijden, productielevertijden, minimale bestelhoeveelheden of eenheidsprijzen. Wat we wel doen, is een configuratie, een hoeveelheid, een doelvenster en een markt analyseren en u vertellen welk onderdeel van de productie waarschijnlijk de beperkende factor is, wat er over het tijdslot moet worden gevraagd en welke voorwaarden prioriteit op contractuele basis kunnen leggen.
Het onderdeel beoordeling van de productiecapaciteit beschrijft het bredere kader, het overzicht van inkooprisico's behandelt de context en het onderdeel over levertijd gaat in op de planning waarin deze cijfers moeten passen.
Stuur ons de modellen, configuraties, hoeveelheden en het tijdsvenster waarop u terugwerkt, dan vertellen we welk onderdeel van de productie dit waarschijnlijk het meest zal beperken.
Stuur de configuratie, de hoeveelheid en het tijdsvenster, dan benoemen we het onderdeel van de productie dat dit waarschijnlijk het meest zal beperken.


