
La consistencia de calidad es una afirmación que hacen todas las fábricas y que ninguna demuestra a menos que la solicitud esté redactada en el formato adecuado. La dificultad para responder en esta categoría no radica en la reticencia, sino en una laguna documental con una forma concreta. El registro de productos de este catálogo abarca veintiocho modelos y, para todos ellos, indica que no se han facilitado fotografías de los productos, vídeos ni informes de detección. Las páginas del catálogo publican filas de especificaciones: niveles de píxeles, capacidades de las celdas, límites de carga, cifras de autonomía, métodos de carga, capacidades de los estuches de carga y, en dos casos, una marca de protección contra la entrada de agua y polvo. Ninguna publica una medición con la que se pueda comparar una segunda unidad. Por tanto, la consistencia no puede deducirse de la documentación, y la pregunta útil para un comprador es qué método cierra cada fila y cuántas unidades necesita realmente ese método.
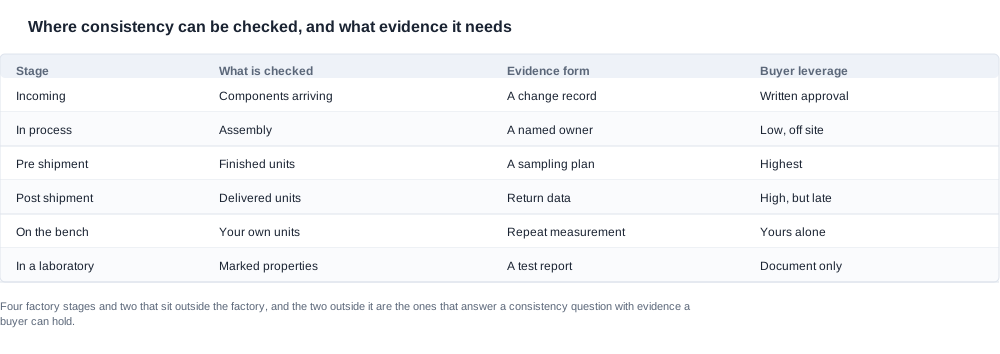
Dónde se puede comprobar la consistencia y qué evidencia se necesita
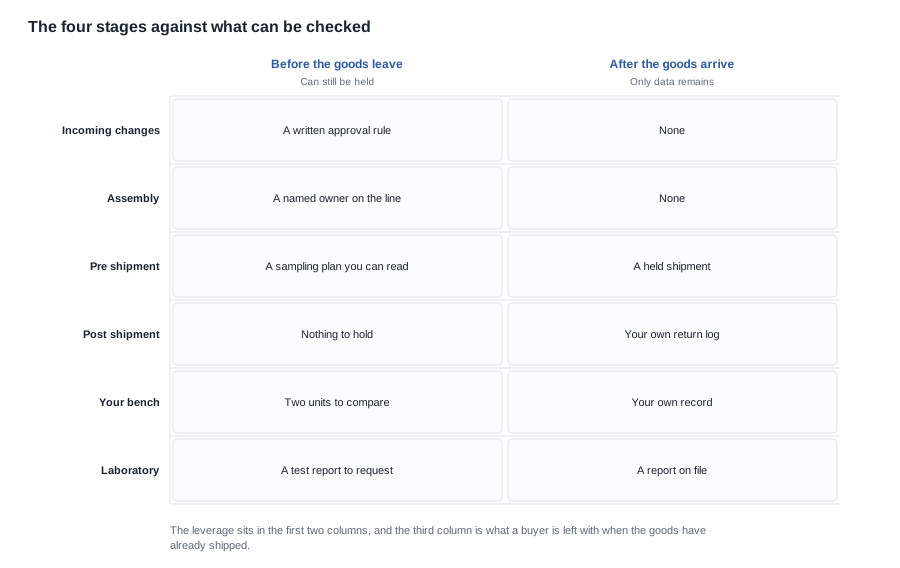
La tabla siguiente separa las cuatro etapas dentro de una fábrica de las dos situadas fuera de ella, porque estas dos últimas son las que producen evidencia que el comprador puede conservar.
| Etapa | Qué se comprueba | Forma de la evidencia | Influencia del comprador |
|---|---|---|---|
| Recepción | Componentes que llegan | Registro de cambios | Aprobación por escrito |
| En proceso | Montaje | Responsable identificado | Baja, fuera de las instalaciones |
| Antes del envío | Unidades terminadas | Plan de muestreo | Máxima |
| Después del envío | Unidades entregadas | Datos de devoluciones | Alta, pero tardía |
| En el banco de pruebas | Sus propias unidades | Medición repetida | Exclusivamente suya |
| En un laboratorio | Propiedades declaradas | Informe de ensayo | Solo documental |
Dos elementos de esta tabla deserve leerse con atención, porque son precisamente donde los programas capa Addressan su propia situación.
El primero es que la influencia no se distribuye por igual entre las cuatro etapas de la fábrica. En la inspección de recepción, el control del comprador es indirecto pero real, porque el requisito de que cualquier cambio en un componente necesite aprobación por escrito puede incorporarse a la orden de compra en lugar de solicitarse amablemente. En el montaje, el control es casi inexistente salvo que haya alguien presente en las instalaciones, y el mejor sustituto disponible es la regla de que un ingeniero identificado sea responsable de la línea y de que toda desviación respecto de la muestra aprobada se registre como un incidente. En la inspección previa al envío, el control alcanza su máxima intensidad, porque las unidades ya existen y se puede retener el envío. Y en la medición posterior al envío, el control es real, pero llega demasiado tarde para proteger el pedido que ya está en el canal de distribución; por eso, las etapas anteriores son más importantes de lo que normalmente se reconoce en los programas.
El segundo es que dos filas se sitúan completamente fuera de la fábrica y son las que responden con evidencia a una pregunta sobre consistencia. Una comprobación en el banco de pruebas, repetida en varias unidades, produce una comparación que ningún registro de inspección interna puede sustituir. Una comprobación en laboratorio produce un documento. El resto de la conversación sobre calidad tiene lugar en el propio edificio de la fábrica y según sus propios términos; esto no es una razón para desconfiar de ella, sino para dejar claro qué filas puede verificar usted mismo y cuáles acepta basándose en la solidez de un documento.
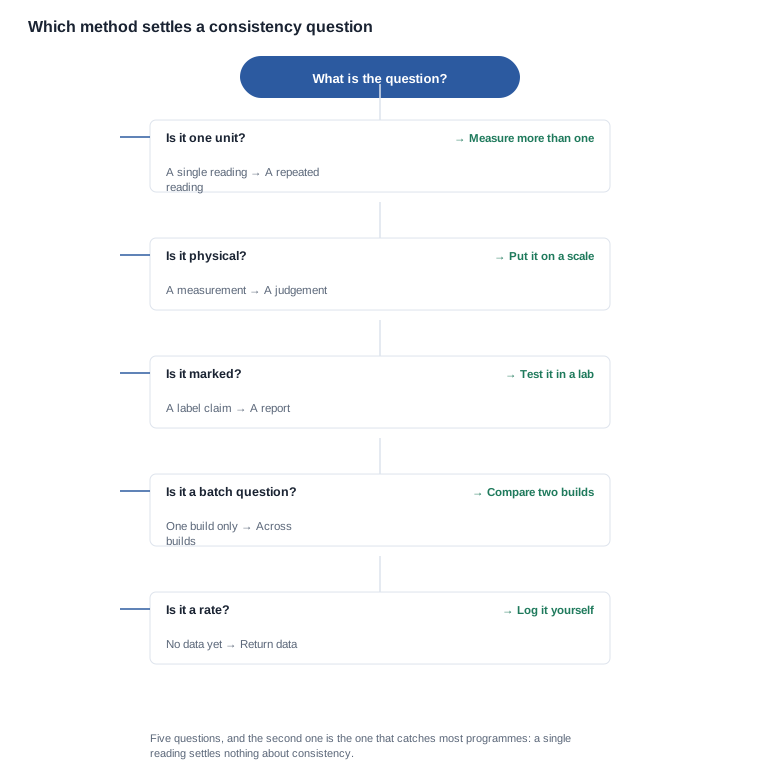
El método que necesita una pregunta sobre la consistencia de las plataformas listas para OEM
El fallo más habitual en un programa de calidad consiste en tratar una medición como si fuera una comprobación de consistencia. Una unidad sobre una balanza proporciona un número. Dos unidades sobre una balanza proporcionan una diferencia, y esa diferencia constituye los primeros datos reales de que dispone un comprador. Tres unidades dan lugar a algo más cercano a una dispersión. La regla es breve: las preguntas sobre consistencia se responden mediante la repetición, mientras que una sola lectura responde a una pregunta completamente distinta.
Esto importa aquí porque el catálogo publica muy poco que se pueda comparar. El nivel de píxeles se publica y constituye un intervalo de dos valores entre los modelos de cámara, por lo que se trata de una especificación y no de una pregunta sobre consistencia. Lo que no se publica para ningún modelo es el sensor, la lente, el campo de visión, el formato de captura, la frecuencia de fotogramas y la disposición del almacenamiento. Cada uno de estos elementos corresponde a una fila para la que la única evidencia disponible es la medición de una unidad. Lo mismo ocurre con las dimensiones de los fotogramas, la entrada de carga y la autonomía en cualquier conjunto de condiciones distinto del que el catálogo decidió utilizar.
Hay un único valor de referencia en todo el catálogo, y conviene tratarlo con cuidado en lugar de a la ligera. Un solo modelo de cámara publica un peso de ciento cincuenta y ocho gramos, impreso en el mismo pie de foto que un estuche de carga plegable, y el catálogo no indica si esa cifra corresponde a las gafas o al estuche. Por tanto, la situación a la que se enfrenta el comprador no es la ausencia total de una referencia, sino algo más complicado: una referencia cuyo alcance no se especifica, lo que significa que una unidad pesada en su propia balanza no puede considerarse coincidente ni no coincidente sin establecer primero qué se pesó. Esa pregunta es una breve solicitud por escrito, y merece la pena formularla antes de que lleguen las unidades, en lugar de después, porque determina si la medición es utilizable o no.
Otras dos filas quedan fuera del alcance de una comprobación en banco, y ambas corresponden a los modelos deportivos. En dos modelos aparece una marca de protección contra la entrada de agua y polvo, y el registro del producto indica que se trata de una anotación del catálogo sin ningún número de informe de pruebas de un tercero detrás, y que un nivel de protección requiere un informe de pruebas antes de poder declararse públicamente. Por consiguiente, la consistencia de esa propiedad no puede establecerse a partir de la documentación ni mediante una comprobación en banco; solo puede establecerla un laboratorio. La posición honesta del comprador es que esta fila plantea una cuestión documental desde el principio, y no una cuestión de medición fallida.
Hay una tercera categoría que conviene separar, y es la que con mayor frecuencia se confunde con un problema de calidad cuando en realidad es un problema de documentación. Algunas filas de estos modelos no se publican porque sus propiedades sean difíciles de medir, ni porque la fábrica no quiera compartirlas. No se publican porque la propiedad subyacente no se ha caracterizado en absoluto. El registro del producto lo indica en varios lugares, y el patrón es coherente. En el modelo fotocromático, el registro declara que la velocidad de respuesta del cristal, la uniformidad del cambio y la transmitancia luminosa del cristal son las mediciones principales de esa categoría, y que el catálogo no ofrece ningún parámetro de rendimiento del cristal, lo que significa que no existe ninguna base para una afirmación de diferenciación ni, tampoco, para una comparación de consistencia. En los modelos de Audio, el registro declara que el rendimiento acústico no cuenta con mediciones de terceros, por lo que las dos categorías cuya propuesta se basa por completo en un comportamiento físico son precisamente las dos en las que dicho comportamiento no se ha medido. Y en los modelos cuyas filas de especificaciones publicadas son idénticas entre sí, la identidad no es una coincidencia que deba explicarse mediante una diferencia de calidad, sino que es sencillamente lo que indica la documentación. Un programa que interprete en ello un problema de calidad perderá mucho tiempo buscando una causa que el registro no contiene.
Esta distinción cambia lo que el comprador debe solicitar. Para una fila que no se publica porque la propiedad nunca se caracterizó, la solicitud de una medición es la petición adecuada, y una fábrica que no pueda proporcionarla está comunicándole algo importante. Para una fila que no se publica por razones de sensibilidad comercial, la solicitud puede tener respuesta y la respuesta puede ser útil. Pero para una fila que no se publica porque la categoría aún no está lista, ninguna solicitud producirá una respuesta comparable, y un programa que siga insistiendo estará comprando tiempo en lugar de información. La prueba práctica es si la propiedad es de aquellas para las que alguien podría indicar un método y, si la respuesta es que nadie en el sector dispone de un método al respecto, la posición honesta es que la categoría se encuentra en una etapa temprana. La respuesta adecuada es tratar la situación como una decisión sobre la categoría y no como una decisión sobre la calidad.
Hay otra propiedad de la consistencia que merece mencionarse porque es la que la distingue de la conformidad. La conformidad es una propiedad binaria de una unidad: o coincide con la especificación o no, y se determina en una sola unidad comparada con una referencia indicada. La consistencia es una propiedad de una población: describe cuánto varían las unidades entre sí y solo puede observarse en varias unidades. Por eso, una comprobación de conformidad y una comprobación de consistencia necesitan pruebas diferentes, aunque examinen la misma propiedad física, y por eso que una sola unidad aprobada no indica si las siguientes cien también lo. También es la razón por la que un programa que realiza su primera inspección sobre una muestra de una unidad ha hecho una comprobación de conformidad y no ha registrado nada sobre la consistencia, sin importar cuántas otras pruebas haya realizado en paralelo. La consecuencia práctica es que el número de unidades que examina una comprobación previa al envío constituye en sí mismo una decisión de calidad, y es la única decisión que el comprador puede adoptar unilateralmente al incluirla en el pedido.
Qué exigir, con un formato que permita responder
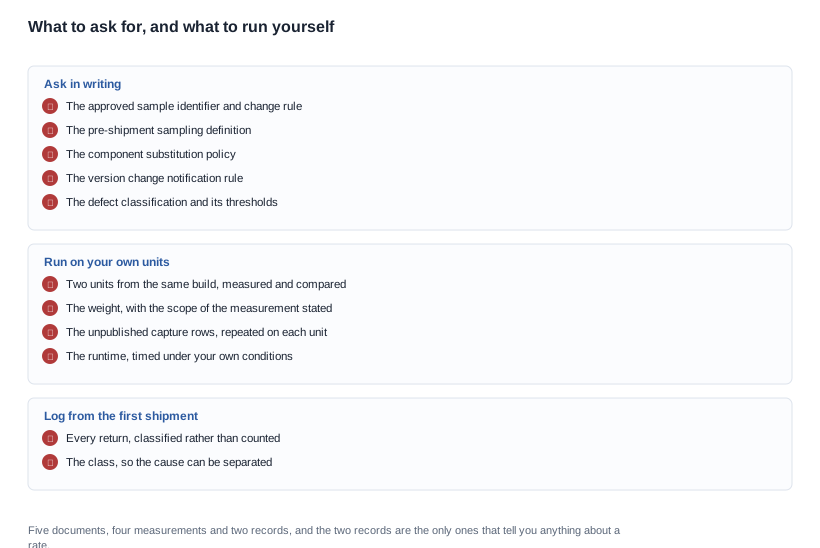
Cinco solicitudes, cada una formulada de modo que la respuesta sea un documento y no una declaración de intenciones.
Una muestra aprobada y una norma para modificarla. No una declaración de que las unidades se ajustarán a la norma, sino la identificación de la unidad aprobada, una norma que exija una nueva muestra de aprobación ante cualquier cambio en componentes, firmware o proceso, y un registro que confirme que la versión anterior permanece archivada. Sin esa norma, una fábrica puede mejorar el producto sin que se refleje en la ilustración de referencia, mientras que el embalaje continúa indicando lo anterior.
Una definición de la comprobación previa al envío. No un porcentaje, sino una definición. Qué clases de defectos existen, cuál es el número de aceptación, quién realiza la inspección, si es interna o de un tercero y qué ocurre cuando no se supera. Si la respuesta es que se comprueba cada unidad, la pregunta complementaria útil es en qué consiste la comprobación y qué registra, porque una comprobación que no registra nada no puede auditarse posteriormente.
Una política de sustitución de componentes. Las baterías, los módulos, el firmware y los materiales cambian el producto, y la cuestión que debe resolverse es si una sustitución exige aprobación por escrito y dónde se documenta esa exigencia. Debe constar en el pedido y no en una conversación, porque una conversación no constituye un control.
Una norma de notificación de cambios de versión. Este es el aspecto que supone el mayor coste para los programas de marca blanca, porque un cambio de versión no resulta visible en la caja, pero sí para el cliente, y el registro no proporciona datos de versión de ningún modelo de la gama. Pregunte cómo se registran las versiones, cómo se notifica al comprador y si un cambio de versión reabre la aprobación de la muestra.
Una clasificación de defectos. Las devoluciones llegan como anécdotas si no existe una clasificación con umbrales acordados, y esa clasificación es lo que permite interpretar la tasa de devoluciones. Un arañazo en una patilla, una batería que no retiene la carga y un fallo de conexión intermitente son tres problemas distintos con tres causas distintas, y un único número de devoluciones los mezcla en una cifra sobre la que no se puede actuar.
La quinta solicitud tiene una sutileza que conviene explicar, porque suele formularse de manera deficiente. Una clasificación solo resulta útil si los umbrales se acuerdan en lugar de solo proponerse, y el acuerdo debe alcanzarse antes del primer envío y no después de la primera discrepancia. Las clases de defectos relevantes para esta categoría no son las que incluiría una lista genérica, sino las que se derivan de lo que estos modelos realmente publican: una autonomía inferior a la indicada en la página, un comportamiento de carga que difiere del método declarado, un peso del armazón que varía entre unidades, un estuche que no contiene lo que indica la configuración, una lente o un ajuste que no se coloca correctamente, una marca de protección contra la entrada de agua y polvo que no resulta cumplirse y una unidad que no se empareja. Una lista genérica de defectos estéticos y funcionales.registerá los casos fáciles y omitirá los dos más difíciles de gestionar para un canal de distribución: la unidad que se comporta de forma distinta a la aprobada y la unidad cuya batería no dura una jornada laboral.
Hay un punto relacionado con quién establece el número de aceptación, y conviene ser directo al respecto. Un número indicado por la fábrica es un número que la fábrica aprueba. Un número indicado por el comprador, aunque sea imperfecto, es un número que significa algo para su propio canal, porque las consecuencias de una inspección fallida son responsabilidad del comprador: un envío retenido, un anuncio del canal aplazado o una tasa de devoluciones que cambia. La formulación que funciona es una clase de defecto, un umbral y una consecuencia definida, acordados de antemano. Vale la pena tener esa conversación antes del primer pedido de producción y no durante la primera disputa sobre un envío. Nada de esto exige que la fábrica tenga un sistema de calidad sofisticado. Exige que ambas partes anoten por escrito lo que cada una está evaluando.
Qué puede verificar un comprador sin la fábrica
Cinco cosas, y cada una genera pruebas que el comprador conserva, en lugar de pruebas que se le comunican.
- Pida dos unidades y compárelas, en vez de comparar una unidad con una especificación. La diferencia entre dos unidades de la misma producción constituye los primeros datos reales de consistencia disponibles y cuesta una unidad adicional y una hoja de medición.
- Pese sus propias unidades y indique el alcance de la medición. Independientemente de si se puede igualar la cifra del catálogo, el peso que usted mide es una referencia que le pertenece y es la relevante para el envío y para las afirmaciones sobre comodidad.
- Pruebe los parámetros que el catálogo no publica y repita cada medición en todas las unidades que tenga. El formato de captura y la tasa de fotogramas leídos de un archivo grabado, el tiempo de funcionamiento cronometrado bajo sus propias condiciones y la entrada de carga medida desde una fuente que usted controla. La repetición entre unidades convierte tres observaciones aisladas en una distribución, y esa distribución es la respuesta a la pregunta sobre consistencia.
- Realice usted mismo la inspección previa al envío del primer pedido y, a partir de esa experiencia, decida si desea seguir realizándola. El primer pedido es el lugar más barato para aprender cuánto cuesta una inspección y qué detecta; la alternativa es aprenderlo con el segundo pedido.
- Clasifique sus propias devoluciones desde el primer envío y presente la clasificación al proveedor. Este es el único camino hacia una tasa de defectos con sentido, porque es el único camino hacia datos que usted controla y el punto en el que esa tasa se vuelve posible.
Hay cuatro señales de alerta que conviene vigilar en una conversación sobre calidad y que son fáciles de identificar. La primera es una afirmación de consistencia respaldada por una sola unidad. La segunda es un valor de referencia cuyo alcance no se especifica, que es exactamente la situación del único dato de peso de este catálogo; un número sin alcance definido no se puede comparar. La tercera es una tasa ofrecida sin una clasificación que la respalde, porque una tasa sin clasificación no puede atribuirse y, por tanto, no puede reducirse. La cuarta es una propiedad marcada como si estuviera verificada, lo que en esta categoría se aplica a la marca de protección contra la entrada de agua y polvo de dos modelos cuyo registro indica que no existe ningún número de informe de pruebas detrás de la anotación del catálogo. Antes de comprometerse con un programa de calidad, compruebe estas cuatro señales, porque cada una describe una conversación mantenida con una fábrica que ha producido una respuesta cómoda en lugar de una respuesta auditable.
Cómo evaluar un programa de calidad frente al registro
Un programa de calidad solo es tan bueno como el registro que lo respalda, y este es deliberadamente limitado. No citaremos una tasa de defectos, un registro de inspección de entrada, un plan de muestreo ni un informe de control de calidad que el registro del producto no contenga, ni describiremos un sistema de control como si estuviera documentado cuando su documentación no figura en el registro. No presentaremos el único peso publicado en el catálogo como referencia para sus unidades hasta que se confirme su alcance, porque el catálogo no indica qué mide. No trataremos una marca de protección contra la entrada de agua y polvo como una propiedad verificada, porque el registro indica que es una anotación del catálogo sin ningún número de informe de pruebas detrás. Y no describiremos una sola unidad medida como prueba de consistencia, porque la consistencia es una propiedad de una población y una unidad no constituye una población.
Lo que sí respaldan los registros es una división del trabajo que hace eficiente un programa de calidad. El catálogo determina las filas de especificación y lo hace con la precisión suficiente para crear una lista corta de candidatos. Una comprobación en banco, repetida en varias unidades, determina las filas de propiedades físicas y capturadas, y es la única vía para obtener la mayoría de ellas. Un laboratorio determina las propiedades marcadas, y la solicitud de ese informe corresponde al inicio, no al final. Y el propio registro de devoluciones del comprador, clasificado en lugar de contabilizado, es la única fuente para calcular una tasa, y comienza con el primer envío, no después.
Una marca que separe esas cuatro fuentes y solicite los cinco documentos en el formato indicado termina con un expediente de calidad que puede entregar a un cliente o a un auditor. La disciplina de muestreo que precede a todo ello se explica en OEM ready platforms sample before bulk, la cuestión de la certificación que precede a la calidad se trata en certification checks y la cuestión de selección de modelos que precede a ambas se aborda en OEM ready platforms which models are ready. La página de evaluación de muestras explica el propio formato de evaluación, y la página de consistencia de calidad explica cómo se conservan los registros posteriores al envío.
Envíanos el mercado, la cantidad y los modos de fallo que más quieras evitar, y te diremos cuáles de los cinco pasos de verificación puedes realizar por tu cuenta y cuáles dependen de documentos que solicitar.


