
このカテゴリーで答えにくい理由は、拒否感ではなく、特定形状 ある文書の欠落です。このカタログの商品記録には28モデルが記載されており、いずれも製品寫真、動画、検出報告書が提供されていないと記されています。しかし、そのどれにも、第2の個品と比較できる測定値は掲載されていません。そのため文書だけでは一貫性を読み取ることができず、購入者にとって有用な問いは、どの方法がどの仕様欄を補完し、その方法に実際に何個の製品が必要かということです。
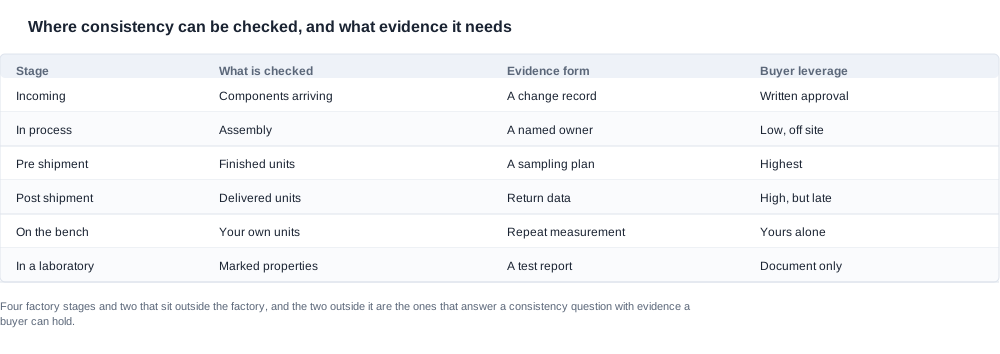
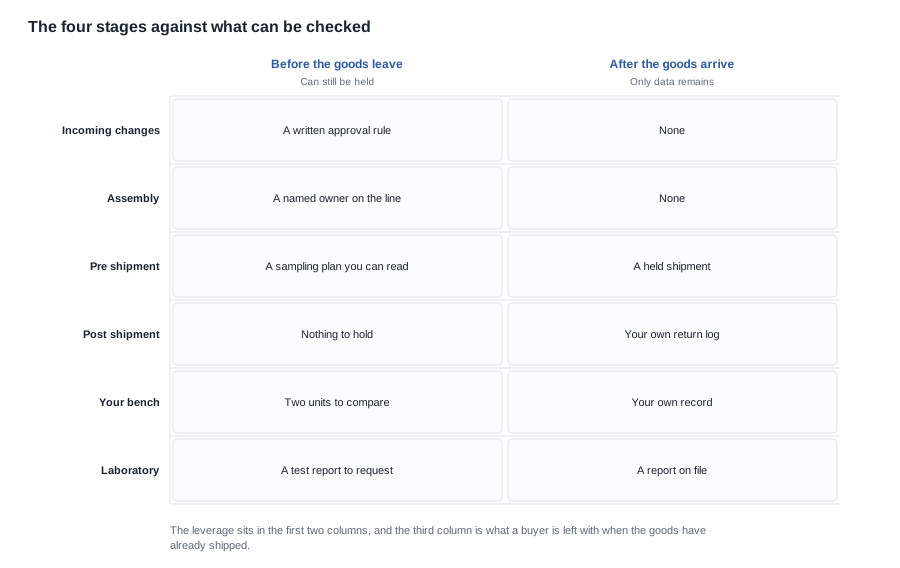
| 段階 | 確認対象 | 証拠の形式 | 購入者の支配力 |
|---|---|---|---|
| 入荷時 | 入荷する部品 | 変更記録 | 書面による承認 |
| 工程内 | 組立 | 担当者名 | 低。 |
| 出荷前 | 完成品 | 抜取検査計画 | 最も高い |
| 出荷後 | 納品された製品 | 返品データ | 高いが遅い |
| ベンチ上 | 反復測定 | 購入者のみ | |
| 実験室 | 表示された特性 | 試験報告書 | 文書のみ |
入荷検査では、部品の変更に書面で承認を求めるという条件を購入注文書に盛り込めるため_EL10_4f4b6d51b766_10f4b6d51b766 買い手側の管理は間接的ですが実在します。最善の代替策は、責任者が明確に指定された技術者がラインを管理し、承認済み見本からの逸脱を記録するルールを設けることです。
複数製品で実施するベンチ検査は、社内検査記録では代替できない比較結果を生み出します。実験室での検査は文書を生み出します。
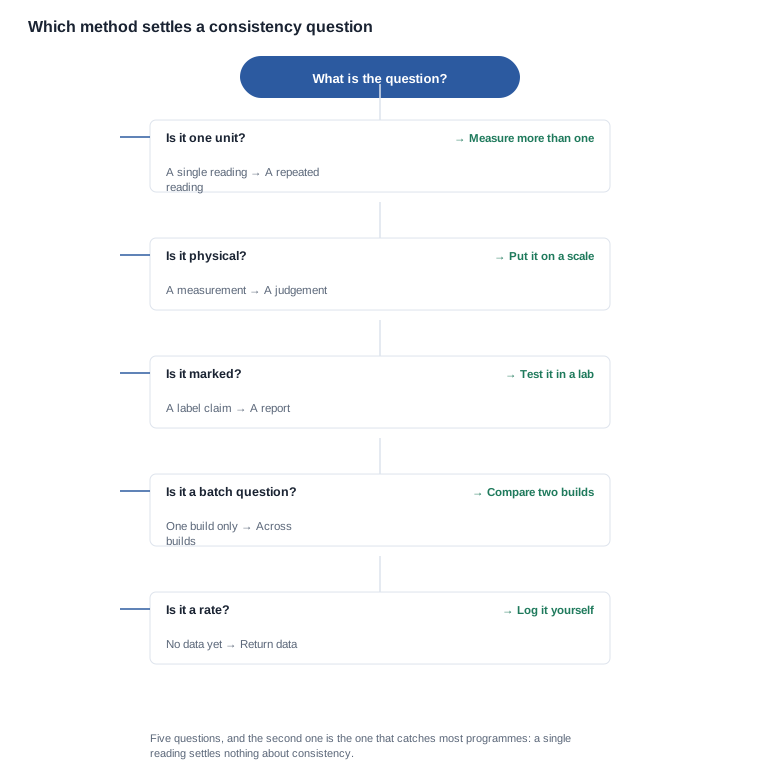
OEMリードプラットフォームの一貫性に関する疑問に必要な方法
品質プログラムで最もよくある失敗は、測定を一貫性検査であるかのように扱うことです。1個を量れば数値が得られます。2個を量れば差が得られ、その差が購入者が得る最初の実データです。3個を量れば、分布に近いものが得られます。規則は単純です。一貫性に関する問いには反復によって答え、単一の測定値はまったく別の問いに答えます。
ここで重要なのは、カタログに掲載されている比較可能な情報が非常に少ないことです。ピクセルグレードは掲載されており、カメラモデル全体では2つの値の範囲になっているため、これは仕様であり、一貫性に関する問いではありません。どのモデルについても、センサー、レンズ、視野角、捕捉形式、フレームレート、ストレージ構成は掲載されておらず、そのすべてにおいて、入手可能な唯一の証拠は製品1個による測定値です。フレーム寸法、充電入力、カタログがたまたま採用した条件以外での動作時間についても同様です。
カタログ全体には基準値が1つだけ記載されていますが、軽く扱ってよいものではありません。某カメラの1モデルでは、折りたたみ式充電ケースと同じ画像のキャプションに158gと印字されているものの、その数値がメガネ用かケース用かはカタログに記載されていません。つまり、何を計量したのかを確認しない限り、自社の秤で計量したが当該数値と一致する、または一致しないとはできません。この質問は書面での照会1回で解決でき、納品後にではなく、到着前に確認する価値があります。測定値の有効性そのものが決まるからです。
別の2項目は、机上検査では検証できませんが、いずれもスポーツモデルに該当します。2モデルには防塵・防水等級が記載されていますが、製品記録には、それが第三者試験報告書の番号に裏付けられたものではなく、カタログ上の注記であること、また保護等級を公に主張するには試験報告書が必要であることが記されています。この特性の整合性は文書から確認できず、机上検査でも確認できません。実験室での検証が必要です。
さらに分けて考えるべき3つ目の区分があり、実際には文書上の問題であるにもかかわらず、品質問題と誤認されが最も多いカテゴリです。出発点にある特性そのものが一切評価されていないからです。製品記録には複数箇所でそう明記されており、傾向は一貫しています。調光モデルでは、レンズの応答速度、変化の均一性、レンズの光透過率が当該カテゴリの主要評価指標であり、カタログにはいかなるレンズ性能パラメータも記載されていないとあります。オーディオモデルでは、音響性能に裏付ける第三者測定値がないと記載されています。このため、提案の核心が物理的挙動にある2つのカテゴリ恰恰、その挙動が未測定となっています。また、公開仕様が同一のモデル群については、その一致は品質差で説明するべき偶然ではなく、そのまま文書に記載されている内容にすぎません。
商業上機密を理由に未公開の項目については、請求に応えられ、その答えが有用となる可能性があります。実務上の判断基準は、その特性について測定方法を説明できるかどうかです。業界に方法を知る者が誰もいないという答えなら、诚実な見解は、そのカテゴリが発展途段階にあるというものであり、対応は品質上の判断ではなく、カテゴリそのものの判断として行うべきです。
一貫性には、もう一つ言及価値のある性質があります。それは、一貫性が適合性従何が異なる差別点だからです。適合性は個体の二値的な性質であり、仕様に適合しているかどうかのいずれかで、記載された基準と単一の個体を比較して判定します。一方、一貫性は集団の性質であり、個体同士 差異があるかを表すもので、個体を横断的に観察して初めて確認できます。したがって、適合性検査と一貫性検査では、同じ物理的特性を対象としていても必要な証拠が異なります。また、1個が合格しただけでは、次の100個が合格するかどうかを判断する材料にはなりません。出荷前検査で1個のサンプルしか検査していないプログラムは、適合性検査を実施したにとどまり、並行して他の試験をどれだけ多く実施していても、一貫性については何も記録していないのです。実際上の帰結として、出荷前検査で調べる個数自体が品質上の判断となります。これは、発注書に記載者が単独で決められる唯一の判断でもあります。
回答される形で求めるべき事項
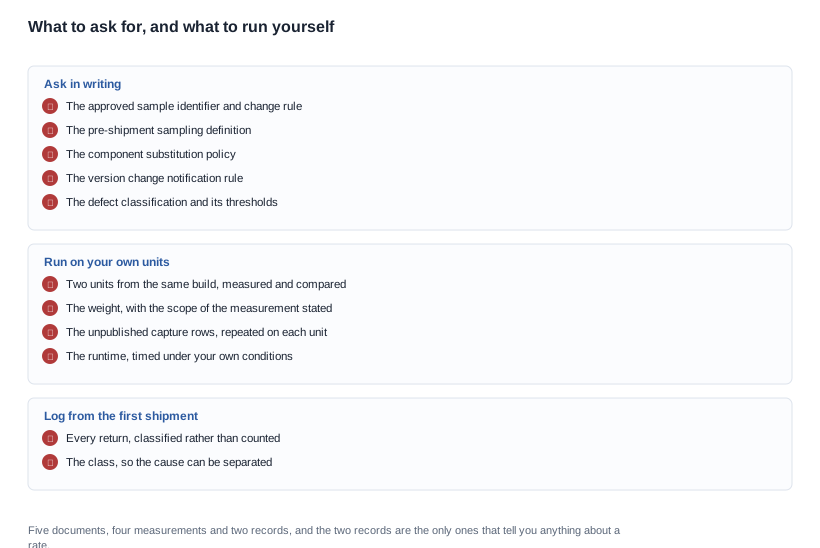
5つの依頼事項です。それぞれが、確約ではなく文書として回答されるように表述してあります。
承認済みサンプルと、変更に関するルール。
割合ではなく、定義が必要です。どのような欠陥区分があるか、許容個数はいくつか、誰が検査するか、その検査が社内か第三者か、および不合格時にどう対応するかを定めます。全個体を検査するという回答であれば、その検査 of何で、何を記録するのかを確認するのが有効です。何も記録しない検査は、後から監査することができません。
部品変更ポリシー。 セル、モジュール、ファームウェア、耗材は、いずれも製品に影響を与えます。変更に事前の書面承認が必要か、その要件がどこに記録されるかを確認する必要があります。これは会話ではなく、発注書に明記すべきです。会話は管理手段ではありません。
バージョン変更の通知ルール。 プライベートブランドプログラムで最も負担が大きいのはこの項目です。バージョンの記録方法、購入者への通知方法、バージョン変更によってサンプルの承認が再び必要になることを確認してください。
不具合の分類。 基準が合意された分類がなければ返品はただの逸話として扱われ、返品率を解釈できるのもその分類のおかげです。テンプルの傷、充電が保持されないバッテリー、時々発生する接続不良は、それぞれ原因の異なる3つの問題です。しかし、返品数を一つにまとめると、対応の根拠にならない数字になってしまいます。
5番目の依頼事項には、ここでは明文化する価値のある微妙な点があります。最も不適切な表現で要求されがちな点がそれです。分類が有効であるのは、しきい値が提案されたものではなく合意されたものであり、その合意が最初の ではなく、最初の議論の前に那份。一般的な外観および機能欠陥一覧では、>を捕らえられます。しかし、>が>に最も困難な2種類を逸します。一つは承認された個体とは異なる挙動をする個体であり、もう一つは一日分の作業時間計劃が持続する充電の確保されない個体です。
合格率の数値を誰が設定するか 問題があり、これは率直に述べる価値があります。バイヤーが記載した数値は不完全なものであっても、バイヤー自身の販売経路にとって意味を持つ数値です。不合格の結果を負担するのはバイヤーだからです。出荷の保留、販売経路への発表の延期、返品率の変動など、その影響はバイヤーに帰ります。有効な方式是、欠陥区分、しきい値、明示された結果をあらかじめ合意することです。この協議は、最初の生産指示の時点で行うのが望ましく、最初の出荷をめぐる最初の紛争発生在時ではありません。両者が、それぞれ何を確認しているかを文書化することが必要です。
確認できることは5つあり、いずれもバイヤーに提示された情報ではなく、バイヤーが保有する証拠を生みます。
- 2台を発注して比較することで、仕様書と1台を比較するのではなく、同じ製造 の2台を比較します。同じ製造 の2台間の差は、入手可能な最初の一貫性の実データであり、追加費用は1台と測定表だけです。
- 自分の製品の重さを量り、測定範囲を明示すること。カタログの数値に一致できるかどうかにかかわらず、自社の重量測定値は自分が保有する基準値であり、出荷や快適性の主張ではこの数値が重要です。
- カタログが公開していない項目をテストし、すべての製品で各測定を繰り返すこと。記録ファイルから読み取ったキャプチャ形式とフレームレート、自分の環境で計測した連続稼働時間、自分で管理する電源から測定した充電入力等等があります。各製品で繰り返すことで、3つの個別観測値のばらつきが得られ、そのばらつきが一貫性に関する問いへの答えになります。
- 初回発注の出荷前検査を自分で実施することで、その経験から継続するかどうかを決めます。検査にどの程度の費用と手間が必要か、何を検出できるかを学ぶには初回発注が最も低コストであり、代替手段は2回目の発注で学ぶことです。
- 初回出荷から返品を自分で分類し、その分類をサプライヤー面前で提示すること。意味のある不良率に到達する唯一の経路は、自分が管理するデータに到達する唯一の経路であり、この時点で初めて不良率を算出できます。
品質に関する協議で注意すべき危険信号は4つあり、いずれも容易に発見できます。1つ目は、単一製品で裏づけられた一貫性の主張です。2つ目は、測定範囲が明示されていない参照値であり、このカタログの1つの重量測定値がまさにこの状態です。範囲を明確にできない数値は、比較できません。3つ目は、分類を伴わずに提示された不良率です。分類のない不良率は原因を特定できず、したがって低減することもできません。4つ目は、確定した特性として提示された記載済み特性です。この分野では、2つのモデルの侵入保護表示が該当し、記録では、カタログの注記に試験報告書番号が付けられていないと記載されています。品質プログラムにコミットする前に、この4点を確認してください。確認してください。
記録に基づいて品質プログラムを読み取る方法
品質プログラムの良さは、その背後にある記録によって決まります。この品質プログラムは、意図的に対象を限定しています。製品記録に含まれていない不良率、Incoming-inspection記録、サンプリング計画、品質管理報告書は引用しません。また、管理体制を説明する文書化資料が記録にないにもかかわらず、管理体制が文書化されているかのように説明しません。カタログに掲載されている唯一の公開重量測定値を、社製品の基準値として提示することも、その測定範囲が確認されるまで行いません。カタログが何を測定したのか示していないためです。侵入保護表示を、検証済みの特性として扱うこともしません。記録では、この表示が試験報告書番号を伴わないカタログの注記であると明記されているためです。また、単一の測定済み製品を、一貫性の証拠として説明することもありません。一貫性は母集団の特性であり、1台は母集団ではないためです。
記録が支持しているのは、_ efficientな品質プログラムを実現する業務分担です。カタログが仕様項目を確定し、それに基づいて候補を絞り込むのに十分な粒度で仕様が定まります。各製品で繰り返すベンチチェックが物理特性および測定項目の評価を確定し、これらへの大部分はこれでしか確認できません。研究室が測定済み特性的评価を確定し、そのレポートの依頼は最後ではなく最初に行うべきです。
その前段となる抜き取り検査の規律は、大量生産前にサンプルを検査するOEM対応プラットフォームで説明されています。品質管理の前段階となる認証の確認については認証チェックで、両方の前段階となるモデル選定についてはOEM対応プラットフォームのモデル対応状況で説明しています。サンプル評価のページでは評価形式自体を、品質一貫性のページでは出荷後の記録の保管方法を説明しています。


