
La coerenza qualitativa è un'affermazione che ogni fabbrica fa e che nessuna fabbrica dimostra, a meno che la richiesta non sia formulata correttamente. In questa categoria la difficoltà a rispondere non dipende da riluttanza, ma da un vuoto documentale con una forma ben precisa. La scheda prodotto di questo catalogo copre ventotto modelli e, per ciascuno, indica che non sono stati forniti fotografie dei prodotti, video o rapporti di rilevamento. Le pagine del catalogo pubblicano righe di specifiche: livelli di risoluzione in pixel, capacità delle celle, limiti di carica, valori di autonomia, metodi di ricarica, capacità delle custodie di ricarica e, in due casi, una marcatura di protezione contro l'ingresso. Nessuna di esse pubblica però una misurazione con cui confrontare una seconda unità. La coerenza non può quindi essere ricavata dalla documentazione, e la domanda utile per un acquirente è quale metodo colma quale riga e di quante unità quel metodo ha effettivamente bisogno.
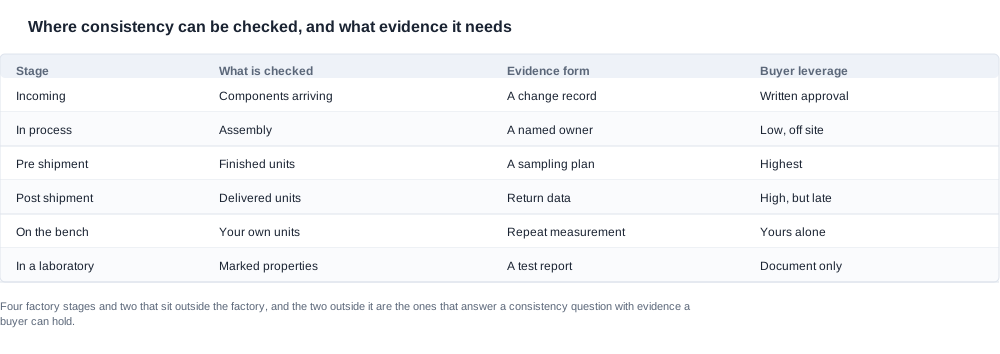
Dove può essere verificata la coerenza e quali prove sono necessarie
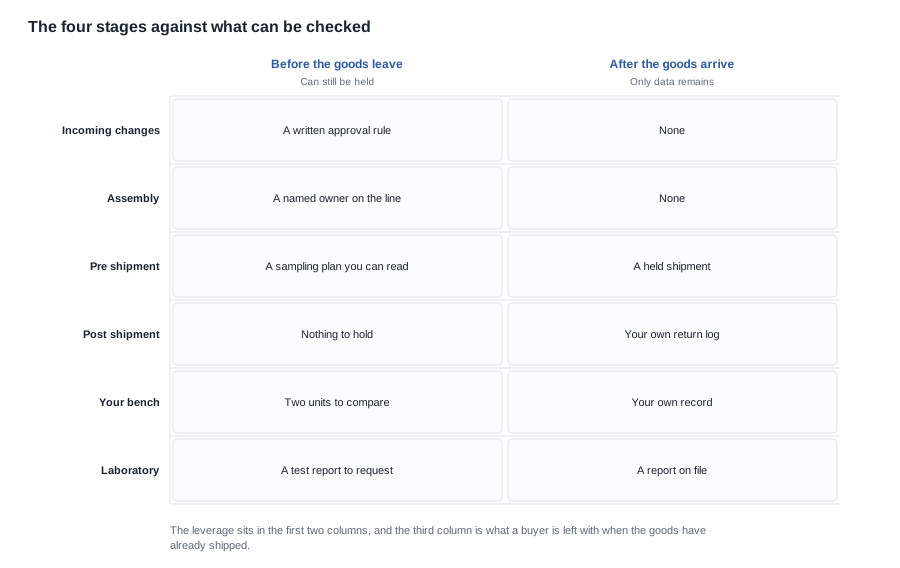
La tabella seguente separa le quattro fasi interne alla fabbrica dalle due esterne, perché sono queste ultime a generare prove che l'acquirente può conservare.
| Fase | Che cosa viene controllato | Forma della prova | Potere contrattuale dell'acquirente |
|---|---|---|---|
| Ingresso | Componenti in arrivo | Un registro delle modifiche | Approvazione scritta |
| In lavorazione | Assemblaggio | Un responsabile identificato | Basso, fuori sede |
| Prima della spedizione | Unità finite | Un piano di campionamento | Massimo |
| Dopo la spedizione | Unità consegnate | Dati sui resi | Elevato, ma tardivo |
| Su banco | Le unità dell'acquirente | Misurazioni ripetute | Di esclusiva titolarità dell'acquirente |
| In laboratorio | Proprietà contrassegnate | Un rapporto di prova | Solo documentale |
Due elementi della tabella meritano di essere letti con attenzione, perché sono quelli in cui i programmi valutano male la propria posizione.
Il primo è che il potere contrattuale non è distribuito equamente tra le quattro fasi della fabbrica. In fase di controllo all'ingresso, il controllo dell'acquirente è indiretto ma reale, poiché il requisito secondo cui una modifica a un componente richiede un'approvazione scritta può essere inserito nell'ordine di acquisto anziché richiesto per cortesia. In fase di assemblaggio, il controllo è quasi nullo, a meno che non sia presente qualcuno in sede, e la migliore alternativa disponibile è la regola secondo cui un ingegnere identificato è responsabile della linea e che ogni deviazione dal campione approvato deve essere registrata come evento. In fase di controllo prima della spedizione, il controllo è al massimo, perché la merce esiste e la spedizione può essere trattenuta. In fase di misurazione dopo la spedizione, il controllo è reale, ma arriva troppo tardi per tutelare l'ordine che è già in circolazione, motivo per cui le fasi precedenti sono più importanti di quanto i programmi diano loro credito.
Il secondo è che due righe si trovano interamente al di fuori della fabbrica e sono proprio quelle che forniscono una risposta documentata alla domanda sulla coerenza. Un controllo su banco, ripetuto su più unità, produce un confronto che nessun registro interno di controllo può sostituire. Un controllo in laboratorio produce un documento. Il resto del dialogo sulla qualità si svolge all'interno dell'edificio della fabbrica, secondo regole stabilite dalla fabbrica stessa: questo non è un motivo per diffidarne, ma è un motivo per essere chiari su quali righe è possibile verificare autonomamente e quali si accettano in base all'autorevolezza di un documento.
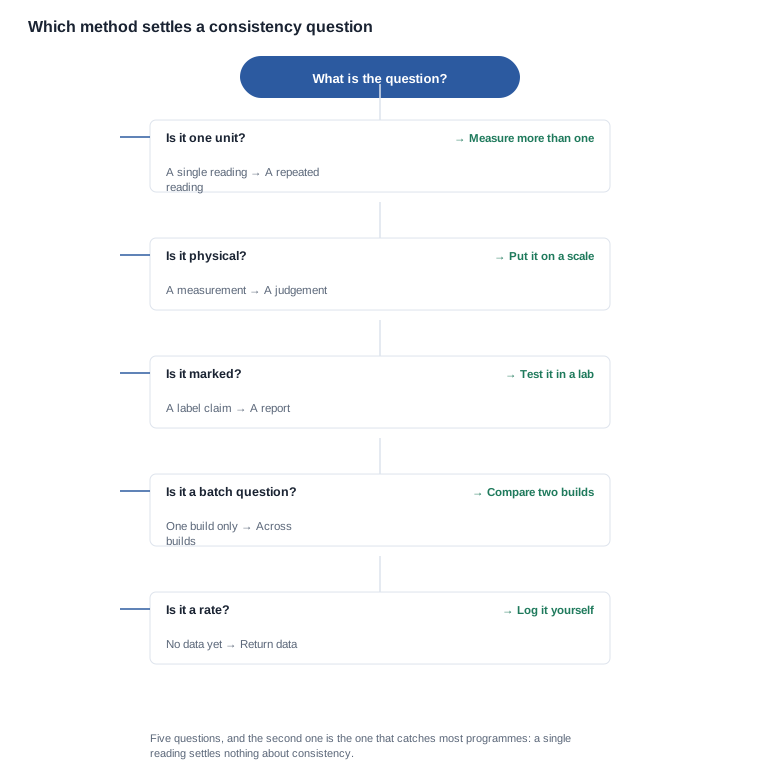
Il metodo necessario per una domanda sulla coerenza delle piattaforme OEM ready
L'errore più comune in un programma di qualità è trattare una singola misurazione come se fosse un controllo di coerenza. Una unità su una bilancia restituisce un numero. Due unità su una bilancia restituiscono una differenza, e la differenza è il primo dato reale a disposizione dell'acquirente. Tre unità restituiscono qualcosa di più vicino a un'intervallo. La regola è semplice: le domande sulla coerenza si rispondono mediante ripetizioni, mentre una singola lettura dà risposta a una domanda completamente diversa.
Qui è importante perché il catalogo pubblica pochissimi dati confrontabili. Il livello di risoluzione in pixel è pubblicato e corrisponde a un intervallo di due valori tra i modelli di telecamere, quindi si tratta di una specifica e non di una questione di coerenza. Per nessun modello sono invece pubblicati il sensore, l'obiettivo, il campo visivo, il formato di acquisizione, la frequenza dei fotogrammi e la configurazione della memoria; per ciascuno di questi elementi, l'unica prova disponibile è la misurazione di un'unità. Lo stesso vale per le dimensioni dei fotogrammi, per l'ingresso di ricarica e per l'autonomia in qualsiasi condizione diversa da quella usata nel catalogo.
Nel catalogo c’è un unico valore di riferimento, e merita di essere valutato con attenzione anziché trattato in modo superficiale. Un unico modello di telecamera indica un peso di centocinquanta grammi, riportato nella stessa didascalia dell’immagine di una custodia di ricarica pieghevole, mentre il catalogo non specifica se tale valore si riferisca agli occhiali o alla custodia. Quindi chi acquista non si trova davanti alla completa assenza di un riferimento, ma a una situazione più insolita: un riferimento il cui ambito non è indicato, il che significa che non è possibile affermare che un’unità pesata sulla propria bilancia corrisponda o non corrisponda al valore indicato senza prima stabilire cosa sia stato pesato. Per chiarire questo punto basta una breve richiesta scritta, ed è opportuno farla prima che le unità arrivino, non dopo, perché determina se la misurazione sia utilizzabile.
Altre due righe non rientrano tra quelle verificabili direttamente al banco e riguardano entrambe i modelli sportivi. Due modelli riportano un’indicazione di protezione contro l’ingresso, mentre la scheda prodotto precisa che si tratta di un’annotazione del catalogo, priva di un numero di rapporto di test di terze parti, e che un livello di protezione contro l’ingresso richiede un rapporto di test prima di essere dichiarato pubblicamente. La coerenza di questa proprietà non può quindi essere verificata tramite la documentazione, né direttamente al banco; può essere accertata soltanto in laboratorio. Per chi acquista, la posizione onesta è che questa riga rappresenta fin dall’inizio una questione documentale, non una questione di misurazione fallita.
C’è una terza categoria che vale la pena distinguere, ed è quella che più spesso viene scambiata per un problema di qualità, sebbene sia in realtà un problema documentale. Su questi modelli, alcune righe non sono pubblicate perché le relative proprietà sono difficili da misurare, né perché la fabbrica si rifiuti di condividerle. Non sono pubblicate perché la proprietà sottostante non è stata caratterizzata affatto. La scheda prodotto lo afferma in più punti, in modo coerente. Sul modello fotocromatico, la scheda indica che la velocità di risposta della lente, l’uniformità della variazione e la trasmittanza luminosa della lente costituiscono le misure fondamentali per questa categoria, ma il catalogo non fornisce alcun parametro prestazionale della lente. Non esiste quindi una base per rivendicare differenze di performance, né, allo stesso modo, una base per confrontarne la coerenza. Sui modelli audio, la scheda indica che le prestazioni acustiche non sono supportate da misurazioni di terze parti: le due categorie la cui proposta di valore si fonda interamente su un comportamento fisico sono dunque proprio quelle in cui tale comportamento non è stato misurato. Per quanto riguarda i modelli le cui righe di specifiche pubblicate sono identiche tra loro, l’identità non è una coincidenza da spiegare mediante una differenza di qualità, ma è semplicemente ciò che la documentazione afferma. Un programma che vi legga un problema di qualità perderà molto tempo alla ricerca di una causa che la scheda non contiene.
Questa distinzione modifica ciò che chi acquista dovrebbe richiedere. Per una riga non pubblicata perché la proprietà non è mai stata caratterizzata, la richiesta di una misurazione è la richiesta corretta, e una fabbrica incapace di fornirla sta comunicando qualcosa di concreto. Per una riga non pubblicata perché è commercialmente sensibile, la richiesta potrebbe ricevere una risposta, che potrebbe anche essere utile. Per una riga non pubblicata invece perché la categoria non è ancora pronta, nessuna richiesta produrrà una risposta confrontabile, e un programma che continua a chiedere non sta acquistando informazioni, ma soltanto tempo. Il criterio pratico è capire se la proprietà sia una di cui una persona possa indicare il metodo di misurazione. Se la risposta è che nell’intero settore nessuno dispone di un metodo, la posizione onesta è che la categoria è ancora in una fase iniziale e la reazione corretta è trattarla come una decisione di categoria, non come una decisione sulla qualità.
Un’ulteriore proprietà della coerenza merita di essere enunciata, perché è ciò che la distingue dalla conformità. La conformità è una proprietà binaria di un’unità: corrisponde alle specifiche oppure no, e viene determinata su una singola unità rispetto a un riferimento dichiarato. La coerenza è invece una proprietà di una popolazione: descrive quanto le unità variano tra loro e può essere osservata soltanto tra più unità. Ecco perché un controllo di conformità e un controllo di coerenza richiedono evidenze diverse, anche quando riguardano la stessa proprietà fisica, e perché il superamento del controllo da parte di una singola unità non dice nulla sul fatto che le successive cento lo supereranno. Ecco anche perché un programma che effettua la prima ispezione su un campione composto da una sola unità ha eseguito un controllo di conformità e non ha registrato nulla sulla coerenza, indipendentemente da quanti altri test abbia eseguito contemporaneamente. La conseguenza pratica è che il numero di unità sottoposte a un controllo pre-spedizione è esso stesso una decisione sulla qualità, nonché l’unica decisione che un acquirente può prendere unilateralmente, inserendola nell’ordine.
Cosa richiedere, in una forma che consenta di ricevere una risposta
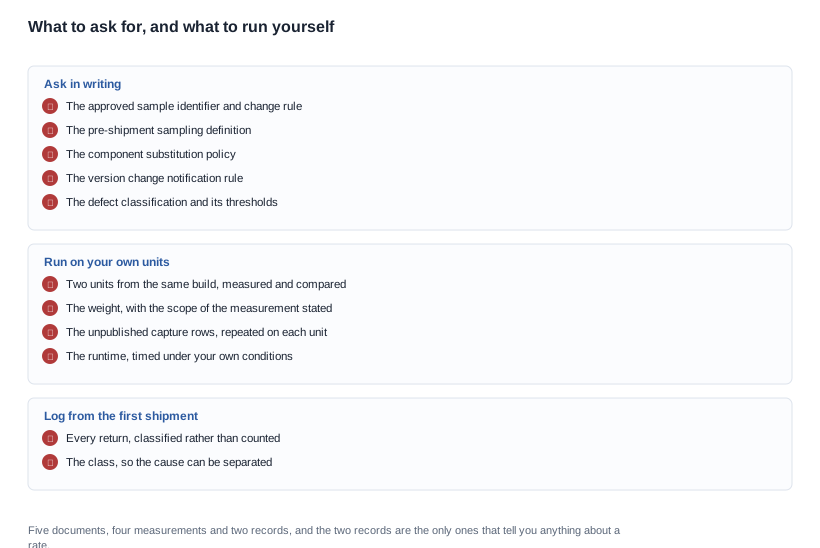
Cinque richieste, ciascuna formulata in modo che la risposta sia un documento anziché un’assicurazione.
Un campione approvato e una regola per la sua modifica. Non un’assicurazione che le unità saranno realizzate secondo lo standard, ma l’identificazione dell’unità approvata, una regola secondo cui qualsiasi modifica ai componenti, al firmware o al processo richiede un nuovo campione da approvare e una documentazione che attesti che la versione precedente rimanga archiviata. Senza questa regola, una fabbrica può migliorare il prodotto al di sotto del packaging presentato, mentre la confezione continua a riportare l’indicazione precedente.
Una definizione del controllo pre-spedizione. Non una percentuale, ma una definizione. Quali classi di difetti esistono, qual è il numero di unità accettabili, chi effettua l’ispezione, se l’ispezione è interna o affidata a terzi e cosa accade in caso di esito negativo. Se la risposta è che ogni unità viene controllata, la domanda di follow-up utile riguarda gli elementi di cui il controllo si compone e ciò che registra, perché un controllo che non registra nulla non può essere verificato in un secondo momento.
Una politica di sostituzione dei componenti. Celle, moduli, firmware e materiali modificano tutti il prodotto, e la questione da definire è se una sostituzione richieda un’approvazione scritta e dove tale requisito venga registrato. Deve essere riportato nell’ordine anziché in una conversazione, perché una conversazione non costituisce un controllo.
Una regola di notifica delle modifiche di versione. È la voce che comporta i maggiori costi per i programmi private label, perché una modifica di versione è invisibile nella confezione ma visibile al cliente, mentre la documentazione non riporta dati di versione per alcun modello della gamma. Chiedere come vengano registrate le versioni, come venga informato l’acquirente e se una modifica di versione richieda di riaprire l’approvazione del campione.
Una classificazione dei difetti. In assenza di una classificazione con soglie concordate, i resi arrivano come aneddoti; è la classificazione a rendere interpretabile il tasso di reso. Un graffio su un’asta, una cella che non mantiene la carica e un difetto intermittente di collegamento sono tre problemi diversi, con tre cause diverse, mentre un unico numero di resi li mescola in un dato sul quale non è possibile intervenire.
La quinta richiesta presenta una sfumatura che vale la pena chiarire, perché è la richiesta che più spesso viene formulata in modo inadeguato. Una classificazione è utile soltanto se le soglie sono concordate anziché proposte, e il raggiungimento dell’accordo deve avvenire prima della prima spedizione, non dopo la prima discussione. Le classi di difetti rilevanti per questa categoria non sono quelle che comparirebbero in un elenco generico, ma quelle che discendono da ciò che questi modelli pubblicano effettivamente: un’autonomia di funzionamento inferiore al valore indicato nella pagina, un comportamento di ricarica diverso dal metodo dichiarato, un peso della montatura variabile tra le unità, una custodia che non contiene ciò che la configurazione indica, una lente o una montatura che non si posiziona correttamente, una marcatura di protezione contro l’ingresso che si rivela non corrispondere alle prestazioni dichiarate e un’unità che non è in grado di associarsi. Un elenco generico di difetti estetici e funzionali evidenzierà i casi più semplici, ma non individuerà i due più difficili da gestire per un canale: l’unità che si comporta diversamente da quella approvata e l’unità la cui carica non dura una giornata lavorativa.
Esiste un punto correlato su chi stabilisce il numero di accettazione, ed è opportuno affrontarlo in modo diretto. Un numero indicato dalla fabbrica è un numero che la fabbrica si assegna. Un numero stabilito dall’acquirente, anche imperfetto, è un numero che significa qualcosa per il canale dell’acquirente, perché le conseguenze di un rifiuto ricadono sull’acquirente: una spedizione trattenuta, un annuncio ai canali posticipato, un tasso di resi in variazione. La formulazione efficace è una classe di difetti, una soglia e una conseguenza esplicita, concordate in anticipo. Conviene avere questa conversazione prima del primo ordine di produzione, anziché durante la prima controversia su una spedizione. Nulla di tutto questo richiede che la fabbrica disponga di un sistema di qualità sofisticato. Richiede che le due parti annotino per iscritto ciò che ciascuna sta valutando.
Cosa può verificare un acquirente senza la fabbrica
Cinque elementi, ciascuno dei quali produce prove in possesso dell’acquirente anziché informazioni che l’acquirente si vede semplicemente comunicare.
- Ordinare due unità e confrontarle, invece di confrontare una singola unità con una specifica. La differenza tra due unità della stessa build costituisce il primo dato reale di consistenza disponibile e richiede soltanto un’unità in più e una scheda di misurazione.
- Pesare le proprie unità e indicare l’ambito della misurazione. Che il valore riportato nel catalogo sia o meno replicabile, il proprio dato di peso è un riferimento di cui si dispone ed è quello rilevante per la spedizione e per le dichiarazioni di comfort.
- Testare le voci che il catalogo non pubblica e ripetere ogni misurazione su tutte le unità disponibili. Il formato di acquisizione e la frequenza dei fotogrammi letti da un file registrato, l’autonomia cronometrata nelle proprie condizioni e la potenza di ricarica misurata con un’alimentazione sotto il proprio controllo. La ripetizione tra le unità trasforma tre osservazioni separate in una distribuzione, che è la risposta alla domanda sulla consistenza.
- Eseguire personalmente il controllo pre-spedizione sul primo ordine, quindi decidere se proseguirlo in base a quell’esperienza. Il primo ordine è il luogo più economico in cui imparare quanto costa un controllo e che cosa intercetta; l’alternativa è scoprirlo con il secondo ordine.
- Classificare i propri resi a partire dalla prima spedizione e presentare la classificazione al fornitore. Questo è l’unico modo per ottenere un tasso di difetti significativo, perché è l’unico modo per disporre di dati controllati nonché il momento in cui diventa finalmente possibile calcolare un tasso.
Ci sono quattro segnali d’allarme da monitorare in una conversazione sulla qualità, tutti facili da individuare. Il primo è un’affermazione di consistenza supportata da una sola unità. Il secondo è un valore di riferimento il cui ambito non è indicato, ossia esattamente la situazione dell’unico dato di peso riportato in questo catalogo: un numero che non può essere circoscritto non può essere confrontato. Il terzo è un tasso proposto senza una classificazione a supporto, poiché un tasso privo di classificazione non può essere attribuito e quindi nemmeno ridotto. Il quarto è una proprietà contrassegnata come accertata, cosa che in questa categoria riguarda la marcatura di protezione contro l’ingresso di liquidi su due modelli, per i quali la documentazione indica che l’annotazione del catalogo non è supportata da alcun numero di rapporto di prova. Prima di impegnarsi in un programma di qualità, verificare la presenza di questi quattro elementi, perché ciascuno descrive una conversazione avuta con una fabbrica che ha prodotto una risposta comoda anziché verificabile.
Come leggere un programma di qualità rispetto alla documentazione
Un programma di qualità è valido quanto la documentazione che vi è associata, e questo è volutamente ristretto. Non citeremo un tasso di difetti, un registro di controllo in ingresso, un piano di campionamento o un rapporto di controllo qualità che la documentazione di prodotto non contiene, né descriveremo un sistema di controllo come se fosse documentato quando la relativa documentazione non è disponibile. Non presenteremo l’unico peso pubblicato nel catalogo come benchmark per le unità dell’acquirente finché il suo ambito non sarà confermato, perché il catalogo non specifica che cosa misura. Non tratteremo una marcatura di protezione contro l’ingresso di liquidi come proprietà verificata, poiché la documentazione indica che si tratta di un’annotazione del catalogo senza alcun numero di rapporto di prova a supporto. Non descriveremo una singola unità misurata come prova di consistenza, perché la consistenza è una proprietà di una popolazione e una sola unità non costituisce una popolazione.
Ciò che i dati supportano è una divisione del lavoro che rende efficiente un programma di qualità. Il catalogo definisce le righe delle specifiche e lo fa in modo sufficientemente preciso da consentire di predisporre una rosa di candidati. Una verifica in laboratorio, ripetuta su più unità, definisce le righe relative alle caratteristiche fisiche e a quelle documentate, ed è l’unicavia per ottenerne la maggior parte. Un laboratorio definisce le proprietà contrassegnate, e la richiesta della relativa relazione va fatta all’inizio anziché alla fine. Il registro dei resi dell’acquirente, classificato anziché semplicemente contato, è l’unica fonte di un tasso di reso e deve iniziare con la prima spedizione, non dopo.
Un brand che distingue queste quattro fonti e richiede i cinque documenti nella forma sopra indicata ottiene un fascicolo di qualità che può consegnare a un cliente o a un auditor. La disciplina del campionamento che precede tutto questo è descritta in OEM ready platforms sample before bulk, la questione relativa alla certificazione, che precede la qualità, è trattata in certification checks, mentre la questione della selezione del modello, che precede entrambe, è illustrata in OEM ready platforms which models are ready. La pagina sulla valutazione dei campioni descrive il formato della valutazione, mentre la pagina sulla coerenza della qualità spiega come vengono conservati i registri successivi alla spedizione.
Inviateci il mercato, la quantità e le modalità di guasto che desiderate evitare maggiormente e vi diremo quali delle cinque fasi di verifica potete svolgere autonomamente e quali dipendono da documenti che dovrete richiedere.


