
Стабильность качества — это заявление, которое делает каждый завод, но ни один завод не подтверждает его, если запрос не оформлен надлежащим образом. Сложность ответа на этот вопрос в данной категории заключается не в нежелании предоставлять информацию, а в пробеле в документации определенного характера. Карточки продукции в этом каталоге охватывают двадцать восемь моделей, и в каждой из них указано, что фотографии продукции, видео и отчеты о проверке не предоставлялись. На страницах каталога опубликованы строки со спецификациями: уровни разрешения, емкости аккумуляторов, ограничения зарядки, показатели автономности, способы зарядки, емкости зарядных кейсов, а в двух случаях — маркировка защиты от проникновения. Однако ни одна из них не содержит результатов измерений, с которыми можно сравнить второй образец. Поэтому стабильность невозможно определить по документации, а полезный вопрос для покупателя звучит так: какой метод позволяет закрыть каждую строку и сколько образцов для этого фактически необходимо.
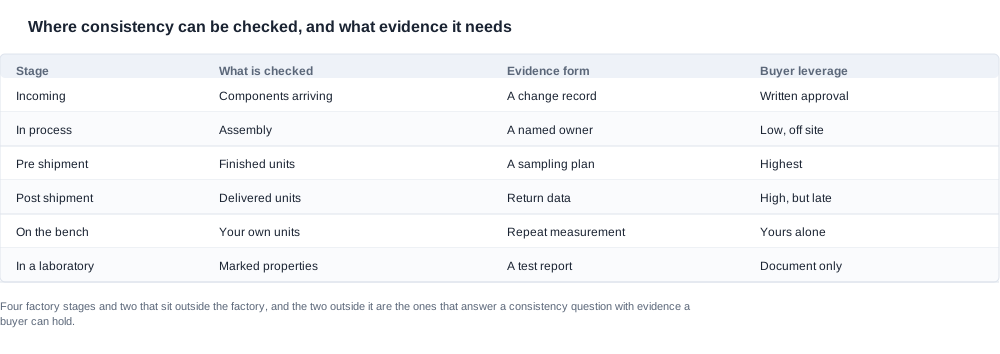
Где можно проверить стабильность и какие доказательства для этого нужны
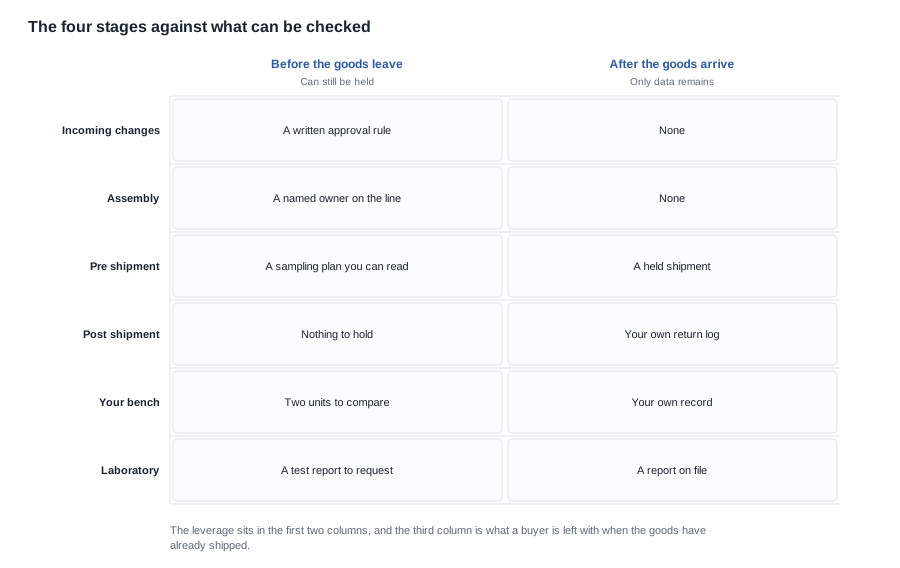
В таблице ниже четыре этапа на территории завода отделены от двух этапов за его пределами, поскольку именно внешние этапы позволяют получить доказательства, которыми покупатель может располагать.
| Этап | Что проверяется | Форма подтверждения | Возможности контроля покупателя |
|---|---|---|---|
| Входной контроль | Поступающие компоненты | Запись об изменении | Письменное согласование |
| В процессе производства | Сборка | Назначенный ответственный | Низкие, вне территории завода |
| Перед отгрузкой | Готовые изделия | План выборочного контроля | Наивысшие |
| После отгрузки | Доставленные изделия | Данные о возвратах | Высокие, но слишком поздние |
| На рабочем месте | Собственные образцы покупателя | Повторное измерение | Только у покупателя |
| В лаборатории | Заявленные характеристики | Отчет об испытаниях | Только документально |
Два момента в этой таблице требуют внимания, поскольку именно здесь программы неверно оценивают свои возможности.
Во-первых, возможности контроля распределены между четырьмя заводскими этапами неравномерно. На этапе входного контроля влияние покупателя является косвенным, но реальным: требование о письменном согласовании любых изменений компонентов можно включить в заказ на закупку, а не запрашивать его в надежде на добрую волю. На этапе сборки контроль практически отсутствует, если только кто-то не находится на территории завода; лучшей доступной заменой является правило, согласно которому за производственной линией отвечает назначенный инженер, а любое отклонение от утвержденного образца фиксируется как отдельное событие. На этапе проверки перед отгрузкой контроль наиболее эффективен, поскольку товар уже изготовлен, а отгрузку можно приостановить. При проведении измерений после отгрузки контроль также реален, но слишком поздний, чтобы защитить заказ, уже находящийся в канале сбыта. Поэтому этапы до отгрузки важнее, чем обычно признают программы.
Во-вторых, две строки находятся за пределами завода, и именно они позволяют ответить на вопрос о стабильности на основании доказательств. Проверка на рабочем месте, повторенная на нескольких образцах, дает результат сравнения, который невозможно заменить внутренней записью о проверке. Лабораторная проверка дает документ. Остальная часть разговора о качестве происходит в здании завода и по правилам самого завода. Это не повод не доверять ему, но повод четко понимать, какие строки вы можете проверить самостоятельно, а какие принимаете на основании документа.
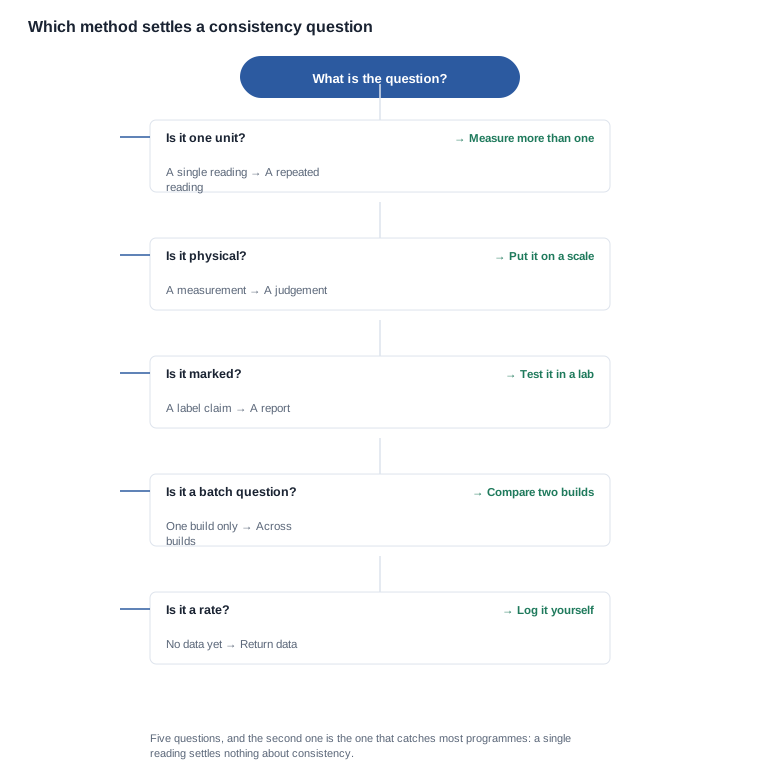
Метод, необходимый для ответа о стабильности готовых OEM-платформ
Самая распространенная ошибка в программах контроля качества — принимать единичное измерение за проверку стабильности. Один образец на весах дает одно число. Два образца дают разницу, и эта разница — первые реальные данные, доступные покупателю. Три образца дают показатель, приближенный к разбросу. Правило простое: на вопросы о стабильности отвечают повторными измерениями, а единственное показание отвечает на совершенно другой вопрос.
Здесь это важно, потому что каталог публикует крайне мало данных, допускающих сравнение. Уровень разрешения опубликован и представлен диапазоном из двух значений для всех моделей камер, поэтому это спецификация, а не вопрос о стабильности. Для какой-либо модели не опубликованы данные о датчике, объективе, поле зрения, формате съемки, частоте кадров и организации хранения, а каждый из этих параметров требует измерения на образце — это единственное доступное доказательство. То же относится к размерам кадра, входным параметрам зарядки и времени работы при любом наборе условий, отличном от использованного в каталоге.
Во всём каталоге есть только одно справочное значение, и к нему стоит отнестись внимательно, а не формально. Одна модель камеры указывает вес 158 граммов в подписи к тому же изображению, на котором показан складной зарядный кейс, причём каталог не сообщает, относится ли этот вес к очкам или к кейсу. Таким образом, покупателя ожидает не полное отсутствие справочных данных, а более неудобная ситуация: есть одно значение, но не указан его объём. Это значит, что, взвесив изделие на собственных весах, нельзя утверждать, что оно соответствует указанному значению или не соответствует, пока не выяснено, что именно взвешивалось. Ответ на этот вопрос можно получить коротким письменным запросом, и сделать это лучше до поставки, а не после, поскольку от этого зависит, можно ли вообще использовать результат измерения.
Ещё в две позиции выходят за пределы возможностей проверки на рабочем месте, и обе относятся к спортивным моделям. На двух моделях указана маркировка защиты от проникновения, а в карточке продукта говорится, что это лишь примечание каталога без номера отчёта сторонних испытаний и что заявленный уровень защиты от проникновения можно публично утверждать только при наличии отчёта об испытаниях. Поэтому подтвердить неизменность этого свойства по документации невозможно, как и путём проверки на рабочем месте; это можно сделать только в лаборатории. Для покупателя корректная позиция состоит в том, что с самого начала это вопрос к документации, а не неудачное измерение качества.
Есть и третья категория, которую стоит выделить отдельно: именно её чаще всего принимают за проблему с качеством, хотя на самом деле это проблема с документацией. Некоторые позиции этих моделей не опубликованы не потому, что их трудно измерить, и не потому, что завод не готов предоставить данные. Они не опубликованы потому, что соответствующее свойство вообще не характеризовалось. В карточке продукта это сказано в нескольких местах, причём картина в целом последовательна. Для фотохромной модели в карточке указано, что скорость реакции линз, равномерность изменения и светопропускание линзы являются основными показателями этой категории, однако каталог не приводит ни одного параметра характеристик линз. Это означает, что нет оснований ни для заявления о превосходстве, ни для сравнения на неизменность. Для аудиомоделей в карточке указано, что акустические характеристики не подтверждены сторонними измерениями. Поэтому в двух категориях, чья основная ценность заключается в физическом поведении устройства, само это поведение остаётся неизмеренным. А для моделей с идентичными опубликованными строками характеристик совпадение объясняется не разницей в качестве, а просто содержанием документации; программа, усматривающая в этом проблему с качеством, потратит много времени в поисках причины, которой в карточке продукта нет.
Это различие меняет то, что покупателю следует запрашивать. Для позиции, данные которой не опубликованы из-за того, что свойство никогда не характеризовалось, запрос измерения является правильным, и завод, неспособный его предоставить, сообщает нечто существенное. Для позиции, не опубликованной из-за коммерческой чувствительности, запрос может быть выполнен, и ответ может оказаться полезным. Но если данные не опубликованы потому, что категория ещё не готова, никакой запрос не даст сопоставимого ответа, а программа, продолжающая запрашивать данные, лишь откладывает решение, а не собирает информацию. Практический критерий прост: может ли человек сформулировать метод оценки этого свойства? Если ответ отрицательный, честная позиция заключается в том, что категория находится на раннем этапе развития, и правильная реакция — рассматривать это как решение по категории, а не как решение по качеству.
Стоит выделить еще одно свойство — стабильность, — именно оно отличает ее от соответствия. Соответствие является бинарным свойством отдельного изделия: оно либо соответствует спецификации, либо нет, и определяется на одном изделии путем сопоставления с заданным эталоном. Стабильность же является свойством совокупности: она показывает, насколько изделия различаются друг с другом, и может быть оценена только по нескольким изделиям. Именно поэтому для проверки соответствия и проверки стабильности нужны разные подтверждающие данные, даже если они касаются одного и того же физического свойства, а одно успешно прошедшее проверку изделие ничего не говорит о том, пройдут ли проверку следующие сто. Поэтому программа, которая проводит первичную проверку на выборке из одного изделия, выполнила проверку соответствия и не зафиксировала ничего о стабильности, независимо от количества других проведенных параллельно испытаний. Практическое следствие заключается в том, что количество изделий, охватываемых проверкой перед отгрузкой, само по себе является решением в области качества, и именно это решение покупатель может принять единолично, зафиксировав его в заказе.
Что требовать и в какой форме вы получите ответ
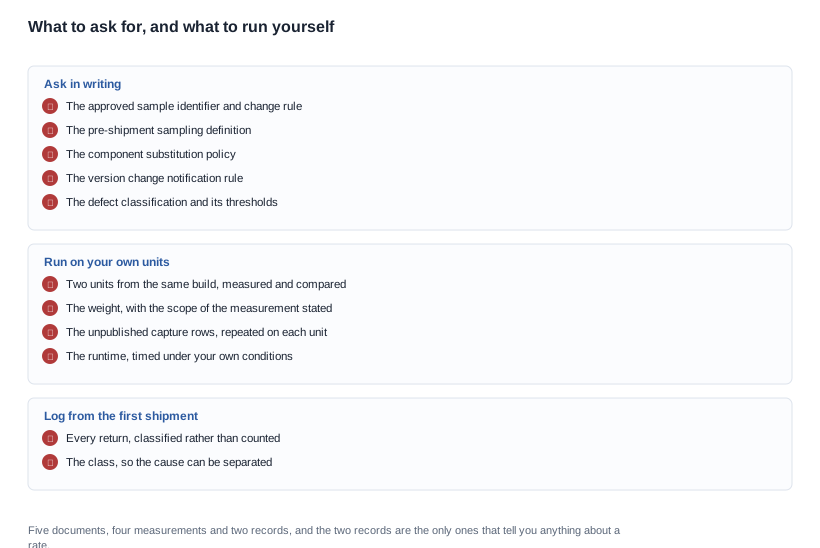
Пять запросов, каждый из которых сформулирован так, чтобы ответом был документ, а не заверение.
Утвержденный образец и правило внесения в него изменений. Не общее подтверждение того, что изделия будут соответствовать стандарту, а идентификация утвержденного образца, правило о том, что изменение компонентов, прошивки или процесса требует нового утвержденного образца, и запись о том, что предыдущая версия остается в архиве. Без такого правила завод может улучшить изделие, оставив исходное оформление и упаковку без изменений, хотя на них по-прежнему будет указана старая информация.
Определение проверки перед отгрузкой. Не процент, а точное определение. Какие классы дефектов существуют, каково приемочное число, кто проводит проверку, выполняется ли она собственными силами или сторонней организацией и что происходит в случае несоответствия. Если ответ таков, что проверяется каждое изделие, полезным дополнительным вопросом будет то, из чего состоит проверка и что она фиксирует, поскольку проверку, которая ничего не записывает, невозможно проверить впоследствии.
Политика замены компонентов. Аккумуляторные элементы, модули, прошивка и материалы влияют на изделие, поэтому необходимо определить, требует ли замена письменного одобрения и где фиксируется это требование. Это положение должно быть включено в заказ, а не оставаться частью разговора, поскольку разговор не является инструментом контроля.
Правило уведомления об изменении версии. Именно этот пункт обходится программам СТМ дороже всего, поскольку изменение версии не видно на коробке, но заметно покупателю, а в учетных данных о моделях ассортимента версии не указаны. Следует спросить, как фиксируются версии, как уведомляется покупатель и требует ли изменение версии повторного утверждения образца.
Классификация дефектов. Возвраты остаются отдельными историями, если нет классификации с согласованными пороговыми значениями, и именно классификация делает показатель возвратов интерпретируемым. Царапина на дужке, аккумуляторный элемент, который не удерживает заряд, и периодически возникающий сбой соединения — это три разные проблемы с тремя разными причинами, а единый показатель возвратов смешивает их в цифру, с которой невозможно работать.
В пятом запросе есть тонкость, которую стоит разъяснить, поскольку именно его чаще всего формулируют некорректно. Классификация полезна только тогда, когда пороговые значения согласованы, а не просто предложены, и согласование должно состояться до первой отгрузки, а не после первого спора. Значимые для этой категории классы дефектов — это не те, которые содержались бы в типовом перечне. Это дефекты, вытекающие из того, что действительно публикуют данные об этих моделях: время работы меньше указанного на странице, иное поведение при зарядке по сравнению с заявленным способом, различающийся между изделиями вес оправы, комплект, состав которого не соответствует указанной конфигурации, неправильно установленная линза или амбушюра, не соответствующая действительности маркировка защиты от проникновения и изделие, которое не выполняет сопряжение. Типовой перечень косметических и функциональных дефектов охватит очевидные случаи, но не два самых сложных для канала: изделие, которое ведет себя иначе, чем утвержденное, и изделие, заряда которого не хватает на рабочий день.
Есть связанный с этим вопрос о том, кто устанавливает приемочное число, и здесь стоит сформулировать прямо. Число, записанное заводом, — это число, которое завод использует для приемки. Число, установленное покупателем, даже если оно несовершенно, имеет значение для собственного канала покупателя, поскольку последствия брака ложатся именно на него: задержка отгрузки, перенос публикации для канала, изменение доли возвратов. Работающая формулировка — это класс дефекта, пороговое значение и четко указанное последствие, согласованные заранее. И такой разговор стоит провести до размещения первого производственного заказа, а не во время первого спора об отгрузке. Для этого заводу не нужна сложная система менеджмента качества. Обеим сторонам необходимо письменно зафиксировать, что именно они оценивают.
Что покупатель может проверить без завода
Пять вещей, и каждая из них позволяет получить данные, которыми покупатель владеет, а не сведения, о которых ему сообщили.
- Закажите два экземпляра и сравните их, вместо того чтобы сопоставлять один экземпляр со спецификацией. Разница между двумя экземплярами одной партии — это первые реальные данные о стабильности, и для их получения достаточно одного дополнительного экземпляра и листа измерений.
- Взвесьте собственные экземпляры и укажите границы измерения. Независимо от того, можно ли сопоставить значение из каталога, полученный вами вес служит, который вам подконтролен, и именно он важен для доставки и для заявлений о комфорте.
- Проверьте показатели, которых нет в каталоге, и повторите каждое измерение на каждом имеющемся у вас экземпляре. Формат записи и частота кадров, считанные из записанного файла, время работы, измеренное в ваших собственных условиях, и входные параметры зарядки, определенные с помощью находящегося под вашим контролем источника питания. Повторение измерений на нескольких экземплярах превращает три отдельных наблюдения в распределение значений, и именно распределение отвечает на вопрос о стабильности.
- Самостоятельно проведите предотгрузочную проверку первого заказа, а затем на основе полученного опыта решите, стоит ли продолжать ее. Первый заказ — самое дешевое место, чтобы узнать, сколько стоит проверка и что она выявляет; альтернатива — узнать это на втором заказе.
- Классифицируйте собственные возвраты уже по первой отгрузке и представьте эту классификацию поставщику. Это единственный путь к достоверной доле дефектов, поскольку только он ведет к данным, находящимся под вашим контролем, и именно на этом этапе такая доля вообще становится возможной.
При обсуждении качества следует обращать внимание на четыре тревожных признака, которые легко заметить. Первый — заявление о стабильности, подкрепленное одним экземпляром. Второй — контрольное значение без указания границ, что в точности соответствует единственному значению веса в этом каталоге; число, для которого не определены границы, невозможно использовать для сравнения. Третий — доля дефектов без классификации, поскольку доля без классификации не позволяет установить источник, а значит, и не поддается снижению. Четвертый — нормируемое свойство, представленное как установленное; в этой категории это относится к маркировке защиты от влаги у двух моделей, для которых в документации указано, что за каталожной пометкой нет номера протокола испытаний. Прежде чем принимать решение о программе контроля качества, проверьте наличие этих четырех признаков, поскольку каждый из них свидетельствует о разговоре с заводом, который дал удобный, а не проверяемый ответ.
Как оценивать программу качества по документации
Программа качества так же надежна, как лежащие в ее основе документы, и в данном случае ее границы намеренно узкие. Мы не будем приводить долю дефектов, запись входного контроля, план выборочного контроля или отчет о контроле качества, если их нет в документации о продукте, и не будем описывать систему контроля как задокументированную, если соответствующая документация отсутствует. Мы не будем использовать единственный опубликованный вес из каталога как эталон для ваших экземпляров, пока не будут подтверждены границы измерения, поскольку в каталоге не указано, что именно измеряется. Мы не будем считать маркировку защиты от влаги подтвержденным свойством, поскольку в документации указано, что она является каталожной пометкой без номера протокола испытаний. И мы не будем выдавать один измеренный экземпляр за доказательство стабильности, поскольку стабильность — это свойство совокупности, а один экземпляр совокупностью не является.
То, что действительно подтверждает этот документ, — это разделение труда, благодаря которому программа контроля качества становится эффективной. Каталог определяет строки со спецификациями и делает это достаточно четко, чтобы на их основе сформировать короткий список. Проверка на рабочем столе, повторённая на нескольких единицах, позволяет установить физические характеристики и параметры съёмки, причём для большинства из них это единственный доступный способ. Лаборатория определяет маркируемые свойства, поэтому запрос соответствующего отчёта следует направить в начале, а не в конце. А собственный журнал возвратов покупателя, в котором данные не просто подсчитываются, а классифицируются, — единственный источник показателя возвратов; его ведение начинается с первой поставки, а не после неё.
Бренд, который разделяет эти четыре источника данных и запрашивает пять документов в указанной выше форме, получает досье о качестве, которое можно передать заказчику или аудитору. Порядок проведения выборок, предшествующий всем этим процессам, описан в статье OEM ready platforms sample before bulk, вопрос о сертификации, предшествующий контролю качества, раскрыт в материале certification checks, а вопрос выбора моделей, предшествующий обоим этим этапам, рассмотрен в статье OEM ready platforms which models are ready. На странице sample evaluation описан сам формат оценки, а на странице quality consistency page — порядок ведения записей после поставки.
Назовите рынок, объём закупки и наиболее критичные для вас виды дефектов, которые хочется предотвратить, и мы расскажем, какие из пяти этапов проверки вы можете выполнить самостоятельно, а для каких потребуются документы, которые следует запросить.


