
Un rating este un test de tip, iar un test de tip este o fotografie a unei unități într-o zi. Controlul calității pentru evaluarea ochelarilor inteligenți IP reprezintă, așadar, setul de controale la linia de producție care transformă acea fotografie într-o specificație de produs, iar întrebarea pe care ar trebui să o pună un cumpărător nu este „are rating?”, ci „ce garantează menținerea ratingului la unitatea zece miu”.
Distincția nu este academică. Un test de tip vă arată că designul carcasei este capabil să treacă testul. Un plan de control vă arată că procesul care construiește carcasă continuă să producă această capacitate, lot după lot, inclusiv după schimbarea unui furnizor de componente și după sosirea unui lot de garnituri cu o duritate ușor diferită. Primul este un eveniment unic, cu o dată asociată. Al doilea este o rutină, cu o frecvență, o înregistrare și un responsabil, iar de acesta din urmă depinde repetarea comenzilor unui cumpărător.
În propriul catalog, marcajul IP54 apare pe V06 și S7, ca o adnotare fără un număr de raport de test realizat de o terță parte. Restul gamei nu publică deloc un rating de pătrundere. Nu suntem în situația de a publica propriile controale la linia de producție, frecvențele de eșantionare sau rapoartele de test, deoarece compania nu le-a confirmat, iar un rating fără un proces documentat în spate este exact lucrul despre care tratează acest articol.
Controlul calității ratingului IP: fotografie sau proces
Răspunsul scurt și întrebarea care separă furnizorii
Întrebarea care separă furnizorii din această categorie este dacă pot descrie controalele în termeni de metodă, frecvență, dimensiune a eșantionului și înregistrare. Un furnizor care le descrie în termeni de intenție — „verificăm fiecare lot”, „etanchete de calitate superioară”, „design complet etanș” — v-a oferit un test de tip. Un furnizor care vă poate prezenta un jurnal de cuplu de la o rundă reală de producție, o înregistrare a testului de etanșeitate cu o frecvență specificată și o unitate păstrată pe care o puteți ține în mână v-a oferit un proces.
Această distincție valorează mai mult decât pare, deoarece cumpărătorul care nu o poate face va continua la nesfârșit să cumpere pe baza testului de tip. Fiecare comandă repetată este tratată ca o nouă șansă ca designul să reziste, deși, de fapt, designul a rezistat sau nu cu luni înainte, iar întrebarea este dacă procesul îl reproduce în continuare. Dovezile pentru acest răspuns nu se găsesc deloc în testul de tip, ci în înregistrări.
Cumpărătorul care decide dacă un rating reprezintă un proces sau un rezultat
Cumpărătorul care pune această întrebare decide, de regulă, dacă afirmația unui furnizor privind pătrunderea descrie un design sau o operațiune de producție și deține o ofertă, o mostră, un preț-țintă și un plan de canal. Ce nu va deține, în schimb, este planul de control al fabricii, deoarece acesta nu este distribuit în mod obișnuit, iar „verificăm fiecare lot” pare un răspuns.
Nu este un răspuns. Un control care nu este specificat, măsurat și înregistrat este doar o intenție. Modul de a face diferența este să cereți metoda, instrumentul, limita de acceptare, frecvența și înregistrarea, iar furnizorul care are un control va răspunde fără dificultate la toate cele cinci, deoarece controlul este un document pe care îl păstrează deja.
Cele patru puncte de eșec și de ce nu sunt acolo unde caută cumpărătorii
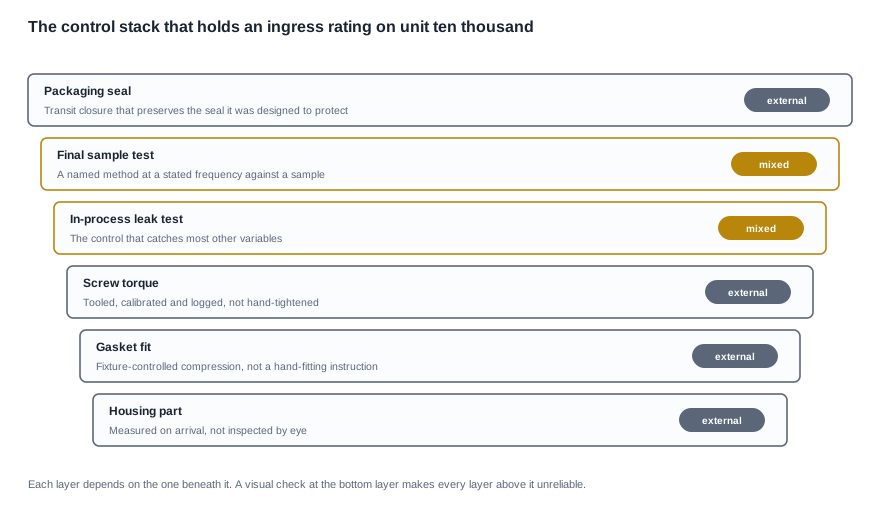
Cumpărătorii caută tendințios punctul de eșec în laborator, deoarece acolo a venit numărul. Nu este acolo. Un rating se pierde pe linia de producție, la patru puncte specifice.
Primul este componenta carcasei. O carcasă verificată vizual la sosire nu reprezintă o intrare controlată, iar aberațiile dimensionale ale carcasei apar ulterior ca o problemă de etanșeitate pe care nimeni nu o leagă de componenta care a cauzat-o. Al doilea este potrivirea garniturii. O garnitură montată manual, fără o rată controlată de strângere, reprezintă un proces variabil, iar rata de strângere este compresia etanșării, iar compresia etanșării este ratingul. Al treilea este cuplul șuruburilor. Un cuplu care nu este realizat cu un instrument adecvat, calibrat și înregistrat nu este deloc controlat. Al patrulea este ambalajul, singurul punct la care majoritatea cumpărătorilor nu se gândesc: un produs cu rating, expediat într-un ambalaj care permite infiltrarea în container, și-a pierdut ratingul într-un alt loc, iar clientulexperimentează acest lucru ca pe un produs defect.
Rândurile de control la care un furnizor trebuie să răspundă în scris
Cele opt întrebări și înregistrarea care dovedește fiecare dintre ele
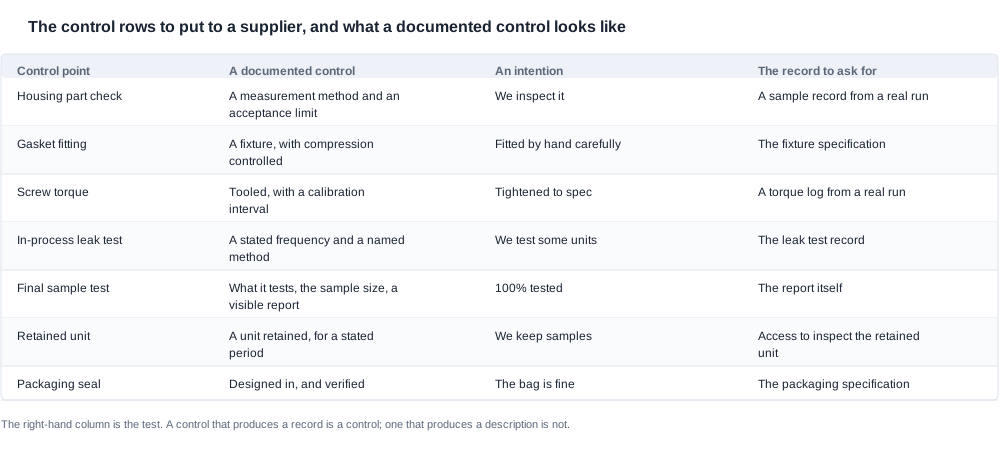
Tabelul de mai jos este cerința care trebuie trimisă unui furnizor. Coloana din dreapta reprezintă testul, deoarece este singura coloană care face diferența între un control documentat și o intenție. A patra coloană indică ce trebuie cerut și, în fiecare caz, este vorba despre un document, nu despre o confirmare.
| Punct de control | Control documentat | Intenție | Documentul care trebuie cerut |
|---|---|---|---|
| Verificarea componentei carcasei la sosire | O metodă de măsurare cu o limită de acceptanță | Facem inspecția | Un registru de probă dintr-o rulare reală |
| Montarea garniturii | Un dispozitiv de fixare cu compresia controlată | Montată cu atenție, manual | Specificația dispozitivului de fixare |
| Cuplul de strângere al șuruburilor | Realizat cu un instrument, cu un interval de calibrare | Strâns conform specificațiilor | Un registru cu cupluri de strângere dintr-o rulare reală |
| Test de etanșeitate în proces | O frecvență precizată și o metodă identificată prin nume | Testăm câteva unități | Registrul testului de etanșeitate |
| Testul probei finale | Ce testează, dimensiunea probei și un raport vizibil | 100% testate | Raportul propriu-zis |
| Unitate păstrată ca referință | O unitate păstrată, pentru o perioadă precizată | Păstrăm probe | Acces pentru inspectarea unității păstrate |
| Sigilarea ambalajului | Proiectată ca atare și verificată | Punga este în regulă | Specificația ambalajului |
| Controlul modificărilor componentelor de sigilare | Un proces de notificare a oricărei modificări aduse garniturii, șurubului, carcasei sau cuplului de strângere | Nu este oferit | Procedura și persoana responsabilă de aceasta |
Pragurile care separă un control de un obicei
Criteriile din a treia coloană merită scurte explicații, deoarece fiecare dintre ele reprezintă un punct în care un proces real este înlocuit discret cu un obicei, iar înlocuirea rămâne invizibilă până când încep retururile.
O verificare vizuală nu este o măsurătoare. Cereți metoda, instrumentul și limita de acceptanță, iar răspunsul vă arată dacă componenta carcasei este verificată dimensional sau doar examinată vizual. Numai una dintre cele două variante susține o certificare și numai una produce un document înregistrat atunci când apare o problemă.
O garnitură montată manual reprezintă un proces variabil. Dacă răspunsul este că este montată manual, următoarea întrebare este cum este controlată compresia, deoarece compresia este garnitura, iar garnitura reprezintă certificarea. Specificația dispozitivului de fixare este documentul care oferă răspunsul.
Un cuplu de strângere care nu este realizat cu un instrument nu este controlat. Cereți să vedeți un registru dintr-o rulare reală. O șurubelniță dinamometrică fără interval de calibrare este doar o șurubelniță dinamometrică, iar o cheie de strângere manuală este o variabilă cu denumire.
Testul de etanșeitate în proces este controlul care depistează majoritatea celorlalte deficiențe. Dacă există un test de etanșeitate cu o frecvență precizată și o metodă identificată prin nume, majoritatea celorlalte variabile sunt depistate de acesta, deoarece testul de etanșeitate nu contează motivul scurgerii. Dacă nu există, fiecare alt control trebuie să fie fiabil în mod individual, ceea ce reprezintă un prag mult mai ridicat decât cel aplicat în realitate de majoritatea liniilor de producție.
O unitate păstrată ca referință face vizibilă derivarea procesului. Fără aceasta, atât substituirea unei componente, cât și modificarea unui proces trec neobservate, iar prima dovadă a oricăreia este o reclamație a clientului, nu o observație internă.
Întrebarea despre ambalaj, care este o întrebare de proiectare
Sigilarea ambalajului merită tratată separat, deoarece cumpărătorii o clasifică consecvent ca pe un detaliu de achiziție, deși este o decizie de proiectare. Dacă închiderea pentru transport este specificată astfel încât să preserve sigilarea, este o specificație cu un criteriu de acceptanță. Dacă este presupusă, reprezintă un cost care așteaptă să se transforme într-o rată a retururilor, iar costul apare prin canalul de distribuție, nu prin raportul de calitate al furnizorului.
Auditarea unui plan de control fără vizita în fabrică
Cinci verificări și cele care pot fi efectuate de la distanță
Majoritatea cumpărătorilor nu pot vizita fabricile, iar un plan de control poate fi, în principiu, auditat de la distanță, deoarece produce documente. Evaluarea lui fără o vizită este o problemă de dovezi, nu de acces, iar cele cinci verificări de mai jos se pot efectua integral de la distanță. Primele două fac diferența cel mai pregnant.
Prima verificare este solicitarea unui registru dintr-o rulare reală. Registre cu cupluri de strângere, registre ale testelor de etanșeitate, raportul testului probei finale — oricare dintre acestea. Un furnizor cu un proces bine stabilit le deține, iar solicitarea unuia este cel mai rapid mod de a afla cu ce tip de furnizor aveți de-a face. A doua verificare este solicitarea unității păstrate ca referință și examinarea acesteia. O probă de referință pe care o puteți ține în mână valorează foarte mult, deoarece reprezintă reperul față de care fiecare lot primit poate fi comparat pe tot parcursul programului.
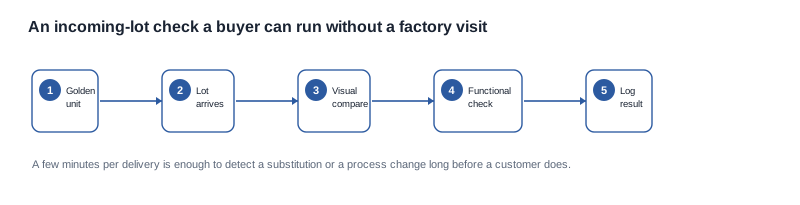
A treia verificare este întrebarea privind controlul modificărilor: o garnitură nouă, un șurub nou, un furnizor nou de carcase sau o altă cheie dinamometrică modifică fiecare configurația la care se aplică evaluarea, iar fiecare dintre ele presupune o obligație de notificare. A patra este ambalajul, pe care cumpărătorul îl poate inspecta direct la prima livrare. A cincea este efectuarea unei verificări la recepție față de unitatea păstrată ca referință — chiar și o simplă comparație vizuală și funcțională pe un eșantion din fiecare lot vă arată dacă procesul este în continuare în desfășurare și costă doar câteva minute pentru fiecare livrare.
O verificare la recepția lotului pe care o puteți efectua singuri în unitatea de producție
Verificarea la recepție merită detaliată deoarece este singurul control care aparține integral cumpărătorului. Luați unitatea de referință. Prelevați un eșantion din lotul care sosește. Comparați interfața, etanșarea butoanelor, linia de separare a componentelor și starea vizibilă a etanșării. Efectuați o verificare funcțională care include Încărcarea și un scurt ciclu de utilizare. Înregistrați rezultatul împreună cu identificatorul lotului și data livrării.
Criteriile pentru o verificare bună la recepție sunt: să fie suficient de scurtă încât să poată fi efectuată de fiecare dată, să compare produsul cu o referință fixă, nu cu ultima livrare, și să producă un înregistr pe care să îl puteți prezenta furnizorului atunci când apare o întrebare. Șase comparații față de o unitate de referință sunt suficiente pentru a detecta substituțiile și modificările procesului care contează și transformă o dispută viitoare într-o observație prezentă.
Întrebările de audit care trebuie puse în scris
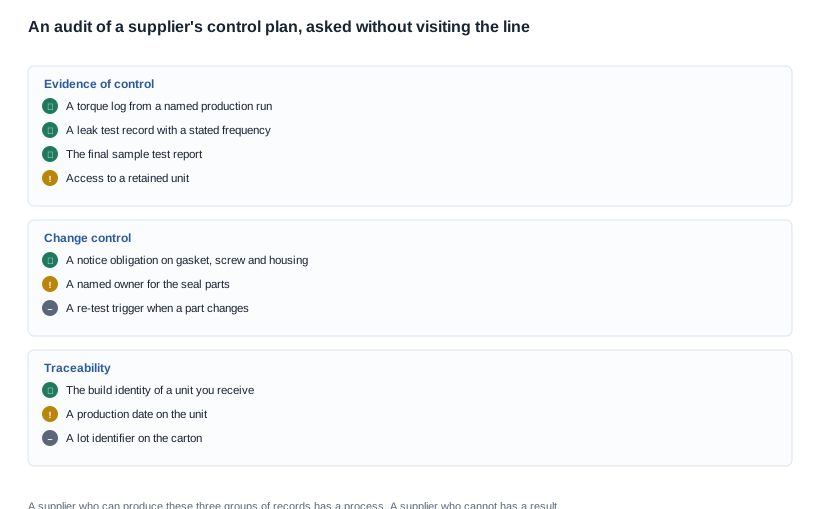
Întrebările de mai jos sunt ordonate după gradul în care exclud furnizorul, motiv pentru care prima este despre dovezi, nu despre descriere.
| Domeniul auditului | Întrebarea | Ce ar trebui să conțină un răspuns complet |
|---|---|---|
| Dovezi privind controlul | Ne puteți prezenta un registru cu valorile de strângere pentru o rundă de producție identificată? | Un registru cu data, linia de producție și o referință a ștampilei de construcție |
| Dovezi privind controlul | Care este metoda și frecvența testului de etanșeitate? | O metodă identificată și o frecvență declarată |
| Dovezi privind controlul | Putem vedea raportul final de testare a eșantionului? | Un raport care precizează ce a fost testat și dimensiunea eșantionului |
| Dovezi privind controlul | Se păstrează o unitate și o putem inspecta? | Un aranjament de acces și o perioadă de păstrare |
| Controlul modificărilor | Cine este responsabil pentru componentele de etanșare? | O funcție identificată, nu un departament |
| Controlul modificărilor | Ce declanșează o retestare? | Un declanșator documentat, precum o modificare a specificației garniturii |
| Controlul modificărilor | Cum suntem notifies? | O obligație de notificare atașată comenzii de achiziție |
| Trasabilitate | Ce identificator de ștampilă de construcție apare pe bunurile livrate? | O dată sau o referință de lot care poate fi asociată unei runde de producție |
| Trasabilitate | Pe ambalaj există un identificator de lot? | Ceva ce depozitul poate înregistra |
Cinci moduri în care un control la linia de producție încetează discret să mai funcționeze
Evaluarea rămâne valabilă un an, iar retururile încep în al doilea. Simptomul este o creștere graduală a ratei de retururi, fără un grup de cazuri care să poată fi analizat. Cauza este înlocuirea unei componente sau modificarea unei etape a procesului, fără ca nimeni să fi urmărit schimbarea. Preventia constă în controlul modificărilor, cu o obligație de notificare, o unitate păstrată ca referință și o verificare la recepție față de aceasta.
Unitățile au scurgeri în recipient, iar clientul consideră că produsul este defect. Simptomul este o reclamație legată de transport, clasificată drept defect de produs și, prin urmare, imputată funcției de calitate. Cauza este faptul că etanșarea ambalajului a fost presupusă, nu proiectată. Preventia constă în specificarea etanșării ambalajului ca parte a designului și în verificarea acesteia printr-o simulare a transportului.
Furnizorul nu poate prezenta un registru. Simptomul este un audit care nu produce dovezi și, implicit, nici concluzii. Cauza este faptul că controlul este o verificare vizuală, iar o verificare vizuală nu produce un înregistr. Preventia constă în solicitarea metodei, frecvenței și înregistrului, precum și în tratarea absenței lor drept o constatărie în sine, nu drept o simple întârziere.
O modificare a producției invalidează evaluarea, iar nimeni nu observă acest lucru. Simptomul este un raport care menționează o configurație care nu corespunde unităților actuale, descoperit în urma unei cereri de clarificare de către autoritățile vamale. Cauza este o separare a responsabilităților: evaluarea aparține ingineriei, componentele de etanșare sunt gestionate de achiziții, iar nimeni nu răspunde de interfața dintre acestea. Preventia constă în includerea componentelor de etanșare în lista de control al modificărilor, împreună cu o obligație de notificare a cumpărătorului.
Evaluarea este folosită pentru câștigarea unei licitații, iar dovada este o linie dintr-un catalog. Simptomul este un contract care angajează la o clasificare de rezistență la pătrundere, fără niciun proces în spatele acesteia. Cauza este faptul că testul de tip a fost tratat ca pe un proces. Preventia constă în întrebarea a ce garantează menținerea evaluării la unitatea zece mii și în tratarea răspunsului sau a absenței acestuia drept calificarea însăși.
Ce vă oferă comercial un plan de control și ce nu publică din gama noastră
Condițiile comerciale care se aplică unui program controlat
Un furnizor cu un proces documentat reprezintă o propunere comercială diferită de una fără documentație, iar negocierea ar trebui să reflecte acest lucru. Condiția cu cea mai mare influență este reținerea: avansul, soldul plătibil la inspecție înainte de livrare și suma reținută până la predarea documentației și a pachetului de control protejează cumpărătorul în fața eșecului care costă cel mai mult, și anume un produs care ajunge cu o marcaj pentru care nimeni nu poate dovedi conformitatea.
Costul unei modificări doar la nivelul documentației, pentru fiecare variantă, este de obicei negociabil, deoarece nu este atins niciun component hardware. Numărul de unități pentru fiecare variantă este negociabil, iar acest lucru este valabil mai ales în cazul unei comenzi repetate decât în cazul primei comenzi. Livrarea în etape, sincronizată cu un jalon de analiză a calității, este adesea acceptată mai ușor decât o reducere de preț, deoarece mută riscul asupra analizei, unde îi este locul.
Ce nu este negociabil reprezintă costul și durata certificării, care sunt, respectiv, un cost pentru fiecare configurație și o perioadă de așteptare în laborator. Uneltele de turnare și de etanșare sunt cheltuieli unice, în mod normal amortizate pe primul ordin; în cererea de ofertă ar trebui să se clarifice volumul acoperit de această amortizare și dacă uneltele de turnare și de etanșare mai sunt necesare după încetarea programului. Nici sigiliul și nici interfața nu sunt negociabile: un furnizor care refuză să modifice materialul sigiliului, designul portului sau contactele de încărcare vă comunică faptul că performanța la pătrundere este fixă, ceea ce înseamnă, de asemenea, că și planul de control este fix.
Un scenariu practic: doi furnizori, o auditare în fabrică și o problemă identificată la cumpărător
Acesta este un caz ipotetic, nu un proiect pentru un client, și este prezentat pentru a arăta modul în care auditarea controlului modifică comparația dintre furnizori.
Presupunem că un brand califică doi furnizori pentru o linie sportivă cu comenzi repetate și dispune de un buget pentru o singură auditare în fabrică, fără intenția de a efectua o a doua. Primul furnizor oferă un preț unitar mai mic și răspunde la întrebările privind controlul prin descrieri; al doilea oferă un preț mai mare și răspunde cu un registru de cuplu, un înregistrez al testului de etanșeitate și o ofertă de a păstra o unitate ca referință.
Prima decizie este unde să fie cheltuită auditarea. Dovezile indică al doilea furnizor, deoarece un furnizor care produce înregistrări are ce prezenta la fața locului, în timp ce un furnizor ale cărui controale sunt doar descrieri nu are nimic de prezentat, indiferent cât de atent ar privi auditorul. Așadar, auditarea se desfășoară la al doilea furnizor, unde poate confirma procesul, nu doar să îl caute.
A doua decizie este ce trebuie făcut cu răspunsul primului furnizor. Întrebările auditării și inspecția loturilor la recepție devin alternativa la o vizită în fabrică, iar cumpărătorul acceptă explicit riscul: primul furnizor livrează, cumpărătorul efectuează inspecția fiecărui lot la recepție prin comparație cu o unitate de referință, iar comanda de achiziție include obligația de notificare a modificărilor. Este un risc real, cu un cost real, dar acum reprezintă o decizie documentată, nu o presupunere.
A treia decizie este contractul. Cumpărătorul solicită de la al doilea furnizor obligația de notificare pentru componentele sigiliului, accesul la unitatea de referință și rezultatele testelor efectuate asupra loturilor la recepție, iar condiționează o retenție de plată de pachetul de control. A patra decizie este ambalarea. Deoarece sigiliul ambalajului a fost identificat drept controlul cel mai slab specificat în cadrul auditării, cumpărătorul stabilește închiderea pentru transport drept criteriu de acceptare și îl testează printr-o simulare a transportului, în loc să îl accepte pur și simplu.
A cincea decizie este comanda repetată. La a doua comandă, inspecția la recepție a cumpărătorului identifică o componentă a carcasei care arată ușor diferit față de unitatea de referință — o substituție, detectată la sediul cumpărătorului, nu de către un client. Obligația de control al modificărilor impune sesizarea furnizorului, solicitarea de clarificare cu privire la configurație și confirmarea faptului că clasificarea rămâne aplicabilă înainte de expedierea unităților. Costul acestei detectări este o după-amiază și un e-mail. Costul nedetectării este abaterea cumulată a ratei de returnare în al doilea an, descrisă anterior.
Ce publică și ce nu publică gama noastră
Regula de lucru pe care o aplicăm: o clasificare la pătrundere este la fel de solidă ca procesul care o menține, iar un furnizor care declară o clasificare, fără a putea descrie controalele aplicate pe linia de producție, vă oferă un rezultat de test, nu o specificație de produs. Publicăm marcajul IP54 pentru V06 și S7, deoarece aceasta este informația menționată în catalog, și nu publicăm nicio clasificare pentru celelalte modele, deoarece nu este specificată pentru niciunul.
Vom fi, de asemenea, sinceri că nu putem publica propriile comenzi de control pe linie, frecvențele de eșantionare sau rapoartele de testare, deoarece compania nu ni le-a confirmat. Aceasta este aceeași lacună pe care o publicăm pentru însășarea propriu-zisă, iar un cumpărător care cere unui furnizor un proces documentat ar trebui să ne poată adresa aceeași întrebare și să primească același tip de răspuns sincer.
Publicăm greutatea unității pentru exact un model din întregul catalog și nu publicăm materialul garniturilor, metoda de protecție a interfețelor sau durata de viață a garniturilor pentru niciun model. Dacă calificarea dumneavoastră depinde de aceste rânduri, acestea trebuie să provină de la furnizor ca parte a dosarului tehnic, nu de pe pagina unui produs.
Patru cereri de formulat înainte de primul ordin într-un program controlat
Solicitați un artefact, nu o descriere: un registru cu cuplele de strângere, o înregistrare a testului de etanșeitate sau raportul final de testare a mostrei. Ce trebuie să solicitați este identic în toate cazurile — o înregistrare de la o rundă de producție identificată, nu o confirmare că asemenea înregistrări există. Apoi solicitați unitatea păstrată și inspecționați-o. Introduceți obligația de control al modificărilor în comanda de achiziție înainte de comandarea primei variante și efectuați verificarea lotului de recepție față de unitatea de referință începând cu prima livrare.
Ce putem face este să vă oferim cele opt întrebări pe care să le adresați unui furnizor și să vă spunem care dintre cele patru puncte — componentă a carcasei, etanșe garniturii, cuplu de strângere a șuruburilor, ambalare — este cel mai probabil loc în care o anumită configurație își poate pierde clasificarea. Contextul se găsește la clasificările IP și durabilitate, traseul procesului se găsește la procesul OEM și ODM, factorul de formă alternativ este audio cu ureche liberă, iar gama este ochelari sportivi inteligenți.
De unde provine lista de control
Trimiteți-ne răspunsul furnizorului la cele opt întrebări și vă vom spune care dintre controale lipsește.


