
Un indice est un test de type, et un test de type est la photographie d’un exemplaire un jour donné. Le contrôle qualité de l’indice IP des lunettes connectées correspond donc à l’ensemble des contrôles en ligne qui transforment cette photographie en spécification de produit. La question que l’acheteur devrait poser n’est pas « est-ce qu’il possède un indice? », mais « qu’est-ce qui garantit cet indice sur l’unité dix mille? ».
Cette distinction n’est pas purement théorique. Un test de type vous indique que la conception du boîtier est capable de réussir le test. Un plan de contrôle vous indique que le processus de fabrication du boîtier continue de préserver cette capacité, lot après lot, après le changement d’un fournisseur de composants et l’arrivée d’un lot de joints légèrement différent en dureté. Le premier est un événement unique auquel est associée une date. Le second est une routine dotée d’une fréquence, d’un enregistrement et d’un responsable; c’est de cette routine que dépend la récurrence des commandes de l’acheteur.
Dans notre propre catalogue, la mention IP54 apparaît sur les V06 et les S7, sous forme d’annotation sans numéro de rapport de test tiers à l’appui. Le reste de la gamme ne publie aucun indice de protection contre les infiltrations. Nous ne sommes pas en mesure de publier nos propres contrôles en ligne, nos fréquences d’échantillonnage ou nos rapports de test, car l’entreprise ne les a pas validés. Or, un indice dépourvu d’un processus documenté en amont est précisément l’objet de cet article.
Contrôle qualité de l’indice IP: photographie ou processus
La réponse courte et la question qui permet de distinguer les fournisseurs
La question qui permet de distinguer les fournisseurs dans cette catégorie est de savoir s’ils sont capables de décrire leurs contrôles en termes de méthode, de fréquence, de taille d’échantillon et d’enregistrement. Un fournisseur qui les décrit en termes d’intention — « nous vérifions chaque lot », « joints de haute qualité », « conception entièrement étanche » — vous a fourni un test de type. Un fournisseur qui peut produire un relevé de couple issu d’une véritable série de production, un enregistrement de test d’étanchéité avec une fréquence précisée et un exemplaire conservé que vous pouvez tenir en main vous a fourni un processus.
Cette distinction vaut davantage qu’elle ne le paraît, car l’acheteur incapable de la faire continuera indéfiniment à acheter sur la seule base du test de type. Chaque commande récurrente est traitée comme une nouvelle possibilité que la conception tiendra, alors qu’en réalité la conception tenait ou ne tenait pas des mois auparavant et que la seule question est de savoir si le processus la reproduit toujours. Les éléments permettant de répondre à cette question ne figurent pas du tout dans le test de type; ils se trouvent dans les enregistrements.
L’acheteur qui détermine si un indice est un processus ou un résultat
L’acheteur qui pose cette question cherche généralement à déterminer si la revendication d’un fournisseur relative aux infiltrations décrit une conception ou une opération de fabrication, tout en détenant un devis, un échantillon, un prix cible et un plan de distribution. Ce qu’il ne détiendra pas, en revanche, c’est le plan de contrôle de l’usine, car celui-ci n’est généralement pas partagé et que « nous vérifions chaque lot » semble constituer une réponse.
Ce n’est pas une réponse. Un contrôle qui n’est ni spécifié, ni mesuré, ni consigné relève d’une simple intention. Pour distinguer les deux, demandez la méthode, l’instrument, la limite d’acceptation, la fréquence et l’enregistrement. Le fournisseur qui dispose d’un contrôle répondre à ces cinq questions sans difficulté, car le contrôle est un document qu’il conserve déjà.
Les quatre points de défaillance et la raison pour laquelle ils ne sont pas là où les acheteurs les cherchent
Les acheteurs ont tendance à chercher le point de défaillance au laboratoire, puisque c’est là que le chiffre a été obtenu. Il ne s’y trouve pas. Un indice est perdu sur la ligne de production, à quatre points précis.
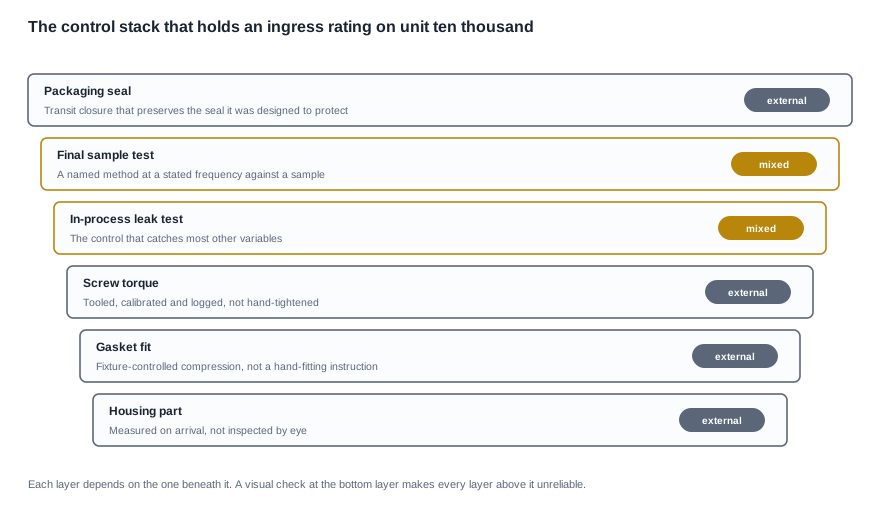
Le premier est la pièce du boîtier. Un boîtier contrôlé visuellement à sa réception ne constitue pas une entrée maîtrisée, et les écarts dimensionnels du boîtier apparaissent plus tard sous la forme d’un problème d’étanchéité que personne ne relie à la pièce qui l’a causé. Le deuxième est l’ajustement du joint. Un joint monté à la main sans taux de pincage maîtrisé donne lieu à un processus variable, et le taux de pincage correspond à la compression du joint, laquelle constitue l’indice. Le troisième est le couple de serrage des vis. Un couple qui n’est ni outillé, ni étalonné, ni consigné n’est absolument pas maîtrisé. Le quatrième est l’emballage, le seul point auquel la plupart des acheteurs ne pensent jamais: un produit certifié expédié dans un emballage qui fuit dans le conteneur a perdu son indice ailleurs, et le client en fait l’expérience comme un produit défectueux.
Les lignes de contrôle auxquelles un fournisseur doit répondre par écrit
Les huit questions et l’enregistrement qui prouve chacune d’elles
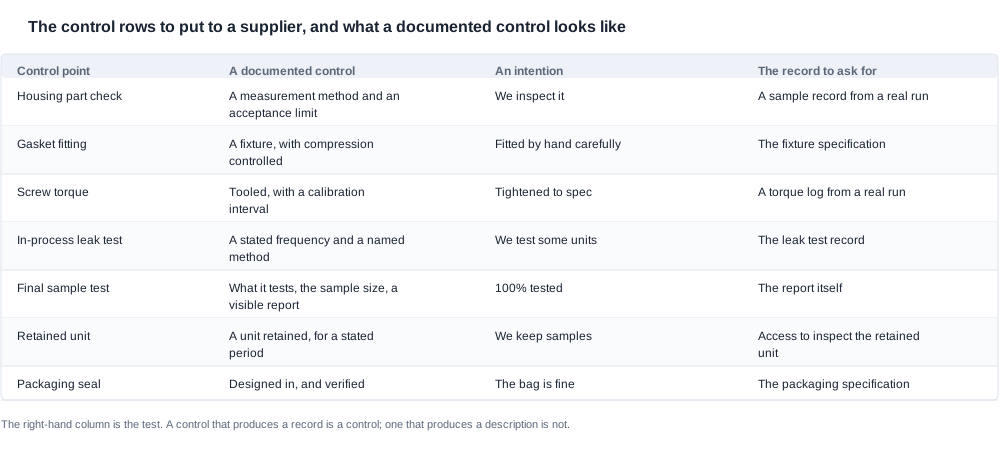
Le tableau ci-dessous est la demande à adresser à un fournisseur. La colonne de droite correspond au test, car c’est la seule colonne qui distingue un contrôle documenté d’une simple intention. La quatrième colonne indique ce qu’il faut demander et, dans tous les cas, il s’agit d’un document et non d’une assurance.
| Point de contrôle | Contrôle documenté | Intention | Document à demander |
|---|---|---|---|
| Contrôle du boîtier à réception | Une méthode de mesure avec une limite d’acceptation | Nous l’inspectons | Un enregistrement issu d’une production réelle |
| Montage du joint | Un montage avec une compression contrôlée | Monté soigneusement à la main | La spécification du montage |
| Couple de serrage des vis | Outillage avec un intervalle d’étalonnage | Serré conformément aux spécifications | Un journal des couples issu d’une production réelle |
| Essai d’étanchéité en cours de production | Une fréquence définie et une méthode nommée | Nous testons certaines unités | L’enregistrement de l’essai d’étanchéité |
| Essai sur échantillon final | Les critères de comparaison, la taille de l’échantillon et un rapport visible | 100 % testé | Le rapport lui-même |
| Unité conservée | Une unité conservée pendant une période définie | Nous conservons des échantillons | L’accès à l’unité conservée pour inspection |
| Scellement de l’emballage | Conçu à cet effet et vérifié | Le sachet convient | La spécification de l’emballage |
| Gestion des modifications des pièces d’étanchéité | Un processus de notification en cas de changement de joint, de vis, de boîtier ou de couple | Non proposé | La procédure et son responsable |
Les seuils qui distinguent un contrôle d’une habitude
Les critères de la troisième colonne méritent chacun un mot, car chacun d’eux représente un endroit où un processus réel est discrètement remplacé par une habitude, remplacement invisible jusqu’à l’apparition des retours.
Un contrôle visuel n’est pas une mesure. Demandez la méthode, l’instrument et la limite d’acceptation: la réponse vous dira si la pièce du boîtier est vérifiée dimensionnellement ou simplement observée. Seule l’une de ces deux situations permet d’obtenir une certification, et seule l’une produit un enregistrement lorsqu’un problème survient.
Un joint monté à la main correspond à un processus variable. Si la réponse indique qu’il est monté à la main, la question suivante est de savoir comment la compression est contrôlée, car la compression constitue l’étanchéité, et l’étanchéité détermine la certification. La spécification du montage est le document qui permet d’y répondre.
Un couple de serrage non contrôlé par un outillage n’est pas maîtrisé. Demandez à voir un journal issu d’une production réelle. Un tournevis dynamométrique sans intervalle d’étalonnage n’est qu’un tournevis dynamométrique, et une clé dynamométrique manuelle est une variable qui porte un nom.
L’essai d’étanchéité en cours de production est le contrôle qui permet de détecter la plupart des autres problèmes. Si un essai d’étanchéité est réalisé selon une fréquence définie et avec une méthode nommée, la plupart des autres variables seront détectées, car un essai d’étanchéité est indifférent à la raison de la fuite. Dans le cas contraire, tous les autres contrôles doivent être individuellement fiables, ce qui représente un niveau d’exigence bien supérieur à celui auquel la plupart des lignes de production répondent effectivement.
Une unité conservée permet de rendre la dérive visible. Sans elle, une substitution de composant et une modification du processus passent toutes deux inaperçues, et la première preuve de l’une ou l’autre est une réclamation client plutôt qu’une observation interne.
La question de l’emballage, qui est une question de conception
Le scellement de l’emballage mérite un traitement distinct, car les acheteurs le classent systématiquement comme un détail d’approvisionnement, alors qu’il s’agit d’une décision de conception. Si la fermeture pour le transport est spécifiée afin de préserver l’étanchéité, il s’agit d’une spécification dotée d’un critère d’acceptation. Si elle est simplement supposée, c’est une ligne de coût prête à devenir un taux de retour, dont le coût arrive par le canal de distribution plutôt que par le rapport qualité du fournisseur.
Auditer un plan de contrôle sans visiter l’usine
Cinq vérifications, dont celles qui sont efficaces à distance
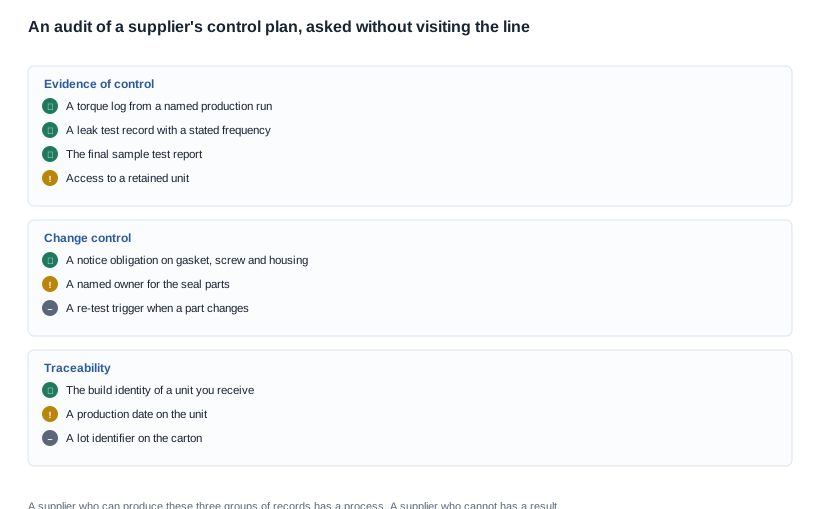
La plupart des acheteurs ne peuvent pas visiter l’usine et un plan de contrôle est, en principe, auditable à distance, car il produit des enregistrements. La manière d’en évaluer un sans se déplacer relève de la question des preuves et non de celle de l’accès; les cinq vérifications ci-dessous sont toutes réalisables à distance. Les deux premières sont celles qui permettent la discrimination la plus nette.
La première vérification consiste à demander un journal issu d’une production réelle: un journal des couples, un enregistrement d’essai d’étanchéité ou le rapport d’essai sur échantillon final, peu importe lequel. Un fournisseur doté d’un processus possède ces documents, et en demander un constitue le moyen le plus rapide de déterminer avec quel type de fournisseur vous traitez. La deuxième vérification consiste à demander l’unité conservée et à l’examiner. Un échantillon de référence que vous pouvez tenir en main vaut énormément, car il sert de référence à laquelle chaque lot reçu peut être comparé pendant toute la durée du programme.
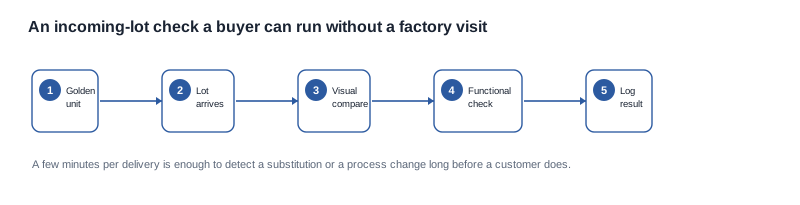
Le troisième point de contrôle concerne la gestion des modifications: un nouveau joint, une nouvelle vis, un nouveau fournisseur de boîtier ou un coupleur de serrage différent modifient chacun la configuration à laquelle s’applique l’indice IP, et chacun de ces changements entraîne une obligation de notification. Le quatrième point est l’emballage, que l’acheteur peut inspecter directement lors de la première livraison. Le cinquième consiste à réaliser un contrôle à réception en le comparant à l’unité de référence conservée — même une simple comparaison visuelle et fonctionnelle sur un échantillon de chaque lot permet de vérifier si le processus est toujours maîtrisé, et cela ne prend que quelques minutes par livraison.
Un contrôle à réception des lots que vous pouvez réaliser dans vos propres locaux
Il convient de détailler le contrôle à réception, car il s’agit du seul contrôle dont l’acheteur est pleinement responsable. Prenez l’unité de référence. Prélevez un échantillon dans le lot qui arrive. Comparez l’interface, l’étanchéité des boutons, la ligne de jointure et l’état visible des joints. Effectuez un contrôle fonctionnel comprenant la recharge et un bref cycle d’utilisation. Consignez le résultat avec l’identifiant du lot et la date de livraison.
Un bon contrôle à réception doit être suffisamment rapide pour être effectué à chaque livraison, comparer le lot à une référence fixe plutôt qu’à la livraison précédente, et produire un enregistrement que vous pouvez présenter à un fournisseur en cas de question. Six comparaisons avec une unité de référence suffisent à détecter les substitutions et les modifications de processus importantes, et transforment un futur différend en observation immédiate.
Les questions d’audit à consigner par écrit
Les questions ci-dessous sont classées selon leur capacité à exclure un fournisseur, ce qui explique pourquoi la première porte sur les preuves plutôt que sur la description.
| Domaine d’audit | Question | Ce que doit contenir une réponse complète |
|---|---|---|
| Preuves de maîtrise | Pouvez-vous présenter un journal de serrage issu d’une série de production identifiée | Un journal avec une date, une ligne et une référence de fabrication |
| Preuves de maîtrise | Quelle est la méthode et la fréquence du test d’étanchéité | Une méthode identifiée et une fréquence indiquée |
| Preuves de maîtrise | Pouvons-nous consulter le rapport d’essai final sur échantillon | Un rapport précisant ce qui a été testé et la taille de l’échantillon |
| Preuves de maîtrise | Une unité est-elle conservée, et pouvons-nous l’inspecter | Un modalités d’accès et une durée de conservation |
| Gestion des modifications | Qui est responsable des pièces d’étanchéité | Une fonction identifiée plutôt qu’un service |
| Gestion des modifications | Qu’est-ce qui déclenche un nouvel essai | Un critère déclenchant documenté, par exemple une modification de la spécification du joint |
| Gestion des modifications | Comment sommes-nous informés | Une obligation de notification inscrite dans le bon de commande |
| Traçabilité | Quelle identité de fabrication accompagne les marchandises | Une date ou une référence de lot pouvant être rattachée à une série de production |
| Traçabilité | L’emballage porte-t-il un identifiant de lot | Un élément que l’entrepôt peut enregistrer |
Cinq façons dont un contrôle en production cesse discrètement d’être appliqué
L’indice IP tient pendant un an, puis les retours commencent la deuxième année. Le symptôme est une dérive progressive du taux de retour, sans groupe de cas à analyser. La cause profonde est qu’un composant a été remplacé ou qu’une étape du processus a été modifiée, sans que personne ne soit attentif. La prévention consiste à mettre en place une gestion des modifications avec une obligation de notification, une unité de référence conservée et un contrôle à réception comparé à celle-ci.
Les unités fuient dans leur emballage et le client pense que le produit est défectueux. Le symptôme est une réclamation liée au transport, classée comme défaut de produit et donc imputée à la fonction qualité. La cause profonde est que l’étanchéité de l’emballage a été présumée plutôt que conçue. La prévention consiste à spécifier le scellé de l’emballage dans le cadre de la conception et à le vérifier au moyen d’une simulation de transport.
Le fournisseur ne peut présenter aucun journal. Le symptôme est un audit qui ne produit aucun élément probant et permet donc de tirer aucune conclusion. La cause profonde est que le contrôle consiste uniquement en une inspection visuelle, laquelle ne génère aucun enregistrement. La prévention consiste à demander la méthode, la fréquence et l’enregistrement, et à considérer leur absence comme un constat à part entière plutôt que comme un simple retard.
Une modification de production invalide l’indice IP et personne ne s’en aperçoit. Le symptôme est un rapport mentionnant une configuration à laquelle les unités actuelles ne correspondent pas, découverte lors d’une vérification douanière. La cause profonde est une répartition des responsabilités: l’indice IP relève de l’ingénierie, les pièces d’étanchéité relèvent des achats, et personne ne maîtrise l’interface entre ces deux fonctions. La prévention consiste à inscrire les pièces d’étanchéité dans la liste des modifications soumises à gestion, avec une obligation de notification envers l’acheteur.
L’indice IP est utilisé pour convaincre lors d’un appel d’offres, et les preuves se résument à une ligne de catalogue. Le symptôme est un contrat dans lequel s’engage un indice de protection contre les infiltrations sans processus sous-jacent. La cause profonde est que l’essai de type a été considéré comme un processus. La prévention consiste à demander ce qui garantit l’indice IP à l’unité dix mille et à considérer la réponse, ou son absence, comme la condition d’éligibilité elle-même.
Ce qu'un plan de contrôle apporte commercialement et ce que notre gamme ne publie pas
Les conditions commerciales applicables à un programme contrôlé
Un fournisseur doté d'un processus documenté représente une proposition commerciale différente d'un fournisseur qui n'en a pas, et la négociation doit en tenir compte. La condition la plus déterminante est la retenue de paiement: un acompte, un solde versé à l'inspection avant expédition et une retenue prélevée sur le dossier de documentation et de contrôle protègent l'acheteur contre la défaillance la plus coûteuse, à savoir un produit livré avec un marquage que personne ne peut prouver.
Le coût par variante d'une modification limitée à la documentation est généralement négociable, car aucune pièce matérielle n'est touchée. Le nombre d'unités par variante est négociable, davantage pour une commande de réapprovisionnement que pour une première commande. L'échelonnement des livraisons par rapport à une étape de revue qualité est souvent accordé plus facilement qu'une remise sur le prix, car il transfère le risque là où il doit être transféré.
Ce qui n'est pas négociable, ce sont le coût et le délai de certification, qui relèvent respectivement d'un coût par configuration et d'une file d'attente dans un laboratoire. Les outillages de moulage et d'étanchéité donnent lieu à des frais uniques normalement répartis sur la première commande; la demande de devis doit notamment préciser le volume couvert par cette répartition et si les outillages de moulage et d'étanchéité restent nécessaires une fois le programme arrêté. Le scellé et l'interface ne sont pas négociables non plus: un fournisseur qui refuse de modifier le matériau du scellé, la conception du port ou les contacts de recharge indique que les performances d'étanchéité sont figées, ce qui signifie également que le plan de contrôle est figé.
Un cas concret: deux fournisseurs, un audit d'usine et un problème détecté dans les locaux de l'acheteur
Il s'agit d'un cas hypothétique et non d'un projet client, présenté pour montrer comment un audit de contrôle modifie une comparaison entre fournisseurs.
Supposons qu'une marque qualifie deux fournisseurs pour une gamme de sport destinée à être repeatedly, avec un budget permettant un seul audit d'usine et sans volonté d'en réaliser un second. Le premier fournisseur propose un prix unitaire plus faible et répond aux questions de contrôle par des descriptions; le second propose un prix plus élevé et répond avec un relevé de couple, un procès-verbal d'essai d'étanchéité et une offre de conservation d'une unité.
La première décision concerne l'affectation de l'audit. Les éléments disponibles orientent vers le second fournisseur, car un fournisseur qui produit des enregistrements dispose de pièces à présenter sur site, tandis qu'un fournisseur dont les contrôles reposent sur des descriptions n'a rien à présenter, quelle que soit la rigueur de l'auditeur. L'audit est donc confié au second fournisseur, où il peut confirmer le processus plutôt que se contenter d'en rechercher un.
La deuxième décision concerne la manière de traiter la réponse du premier fournisseur. Les questions de l'audit et le contrôle des lots à réception deviennent une alternative à une visite d'usine, et l'acheteur accepte explicitement le risque: le premier fournisseur expédie les produits, l'acheteur réalise le contrôle à réception sur chaque lot par comparaison avec une unité conservée, et le bon de commande prévoit l'obligation de notification des modifications. Il s'agit d'un risque réel ayant un coût réel, désormais fondé sur une décision documentée plutôt que sur une hypothèse.
La troisième décision concerne le contrat. L'acheteur demande au second fournisseur de contractualiser l'obligation de notification pour les pièces d'étanchéité, l'accès à l'unité conservée et les résultats des essais à réception sur les lots, et associe une retenue de paiement au dossier de contrôle. La quatrième décision concerne le conditionnement. Comme le scellé de l'emballage a été identifié comme le contrôle le moins spécifié lors de l'audit, l'acheteur définit la fermeture pour le transport comme un critère d'acceptation et la soumet à un essai de simulation de transport plutôt que de l'accepter sans vérification.
La cinquième décision concerne la commande de réapprovisionnement. Lors de la deuxième commande, le contrôle à réception réalisé par l'acheteur détecte une pièce de boîtier qui présente une légère différence par rapport à l'unité de référence — une substitution détectée dans les locaux de l'acheteur plutôt que par un client. L'obligation de gestion des modifications impose de signaler l'écart au fournisseur, de poser la question de la configuration et de confirmer que l'indice reste applicable avant l'expédition des unités. Le coût de cette détection représente un après-midi et un e-mail. Le coût de la non-détection correspond à la dérive des retours décrite ci-dessus au cours de la deuxième année.
Ce que notre gamme publie et ne publie pas
La règle que nous appliquons est la suivante: un indice d'étanchéité n'est valable que si le processus qui le maintient est maîtrisé; un fournisseur qui revendique un indice sans être en mesure de décrire les contrôles en atelier vous fournit un résultat d'essai, et non une spécification produit. Nous publions le marquage IP54 sur les V06 et S7, conformément aux indications du catalogue, et ne publions aucun indice pour les autres modèles, car aucun n'est précisé.
NousTraversalons également être francs: nous ne pouvons pas publier nos propres commandes en ligne de production, nos fréquences d'échantillonnage ni nos rapports d'essai, car l'entreprise ne nous les a pas confirmés. C'est la même lacune que nous signalons pour lMarcage lui-même, et un acheteur qui demande à un fournisseur un processus documenté devrait pouvoir nous poser la même question et obtenir le même type de réponse honnête.
Nous publions le poids unitaire d'exactement un modèle dans l'ensemble du catalogue, et ne publions ni matériaux d'étanchéité, ni méthode de protection des interfaces, ni durée de vie des joints pour aucun modèle. Si votre qualification dépend de ces lignes, elles doivent provenir du fournisseur dans le cadre du dossier technique plutôt que d'une fiche produit.
Quatre demandes à effectuer avant la première commande dans un programme piloté par les contrôles
Demandez un artefact concret, pas une description: un relevé de couple, un enregistrement de test d'étanchéité ou le rapport d'essai de l'échantillon final. Dans tous les cas, ce qu'il faut demander est le même: un enregistrement provenant d'une série de production identifiée, et non la simple assurance que des enregistrements existent. Demandez ensuite l'unité conservée et examinez-la. Inscrivez l'obligation de maîtrise des modifications dans le bon de commande avant de commander la première variante, et réalisez le contrôle des lots entrants par rapport à l'unité de référence dès la première livraison.
Ce que nous pouvons faire, c'est vous fournir les huit questions à poser à un fournisseur et vous indiquer lequel des quatre points — boîtier, ajustement du joint, couple de serrage des vis, emballage — constitue le lieu le plus probable où une configuration donnée pourrait perdre son indice. Vous trouverez les informations générales sous Indices IP et durabilité, le processus de fabrication sous Processus OEM et ODM, le facteur de forme alternatif dans Audio à écouteurs ouverts, et la gamme dans Lunettes connectées de sport.
Origine de la liste des contrôles
Envoyez-nous la réponse du fournisseur aux huit questions et nous vous indiquerons quel contrôle manque.


