
Una valutazione è un test di tipo e un test di tipo è la fotografia di un'unità in un determinato giorno. Il controllo della qualità degli smart glasses in base al grado di protezione IP è quindi l'insieme dei controlli in linea che trasformano quella fotografia in una specifica di prodotto, e la domanda che un acquirente dovrebbe porre non è «ha una valutazione?» ma «cosa garantisce il mantenimento della valutazione sull'unità numero diecimila».
La distinzione non è accademica. Un test di tipo indica che il design dell'involucro è in grado di superare il test. Un piano di controllo indica che il processo che realizza l'involucro continua a produrre tale capacità, lotto dopo lotto, anche dopo il cambio di un fornitore di componenti e la ricezione di un lotto di guarnizioni con una durezza leggermente diversa. Il primo è un evento unico con una data. Il secondo è una routine con una frequenza, un registro e un responsabile, ed è proprio da quello che dipende il riordino di un acquirente.
Nel nostro catalogo, la marcatura IP54 compare su V06 e S7, come annotazione priva del numero di un rapporto di test di terze parti. Il resto della gamma non pubblica alcun grado di protezione contro l'ingresso. Non siamo nella posizione di pubblicare i nostri controlli in linea, le frequenze di campionamento o i rapporti di test, perché l'azienda non li ha confermati; una valutazione senza un processo documentato a supporto è esattamente l'argomento di questo articolo.
Controllo qualità del grado di protezione IP: fotografia contro processo
La risposta breve e la domanda che distingue un fornitore
La domanda che distingue un fornitore in questa categoria è se è in grado di descrivere i controlli in termini di metodo, frequenza, dimensione del campione e registrazione. Un fornitore che li descrive in termini di intenzioni — «controlliamo ogni lotto», «guarnizioni di alta qualità», «design completamente sigillato» — vi ha fornito un test di tipo. Un fornitore che è in grado di produrre un registro delle coppie da una reale linea di produzione, un registro del test di tenuta con una frequenza dichiarata e un'unità campione conservata che potete tenere in mano vi ha fornito un processo.
Questa distinzione vale più di quanto possa sembrare, perché l'acquirente che non è in grado di farla continuerà indefinitamente a acquistare sulla base del test di tipo. Ogni riordino viene trattato come una nuova occasione perché il design resista, mentre in realtà il design ha resistito o meno mesi prima e la domanda è se il processo continua a riprodurlo. Le prove per rispondere non si trovano affatto nel test di tipo, ma nei registri.
L'acquirente che decide se una valutazione è un processo o un risultato
L'acquirente che pone questa domanda sta generalmente decidendo se la dichiarazione di protezione contro l'ingresso di un fornitore descrive un design o un'operazione di produzione, e ha in mano un preventivo, un campione, un prezzo obiettivo e un piano per i canali. Non avrà invece il piano di controllo della fabbrica, perché normalmente non viene condiviso e perché «controlliamo ogni lotto» sembra già una risposta.
Non lo è. Un controllo non specificato, non misurato e non registrato è un'intenzione. Per stabilire la differenza, chiedete il metodo, lo strumento, il limite di accettazione, la frequenza e il registro: il fornitore che dispone di un controllo risponderà senza difficoltà a tutte e cinque, perché il controllo è un documento che già conserva.
I quattro punti critici e il motivo per cui non sono dove gli acquirenti li cercano
Gli acquirenti tendono a cercare il punto critico in laboratorio, perché è lì che è nato il numero. Non è lì. Una valutazione si perde in linea, in quattro punti specifici.
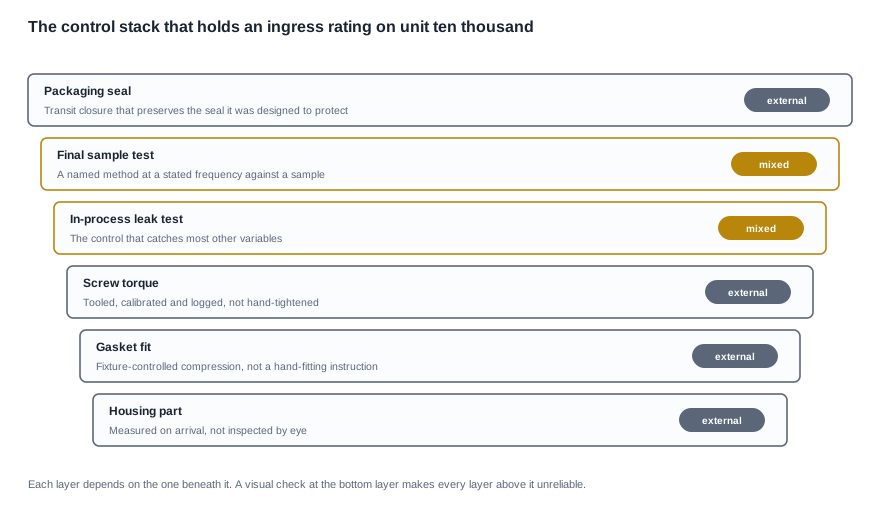
Il primo è il componente dell'involucro. Un involucro controllato a vista upon arrivo non è un input controllato, e le variazioni dimensionali dell'involucro emergono in seguito come un problema di tenuta che nessuno collega al componente che l'ha causato. Il secondo è l'accoppiamento della guarnizione. Una guarnizione montata a mano senza un tasso di compressione controllato rende variabile il processo; il tasso di compressione è la compressione della tenuta, e la compressione della tenuta è la valutazione. Il terzo è la coppia delle viti. Una coppia non eseguita con strumenti dedicati, non calibrata e non registrata non è controllata in alcun modo. Il quarto è l'imballaggio, l'unico punto che la maggior parte degli acquirenti non prende mai in considerazione: un prodotto con una valutazione spedito in una chiusura che perde liquido all'interno del container ha perso la valutazione altrove, e il cliente lo percepisce come un prodotto difettoso.
Le voci di controllo che un fornitore deve compilare per iscritto
Le otto domande e il registro che dimostra ciascuna risposta
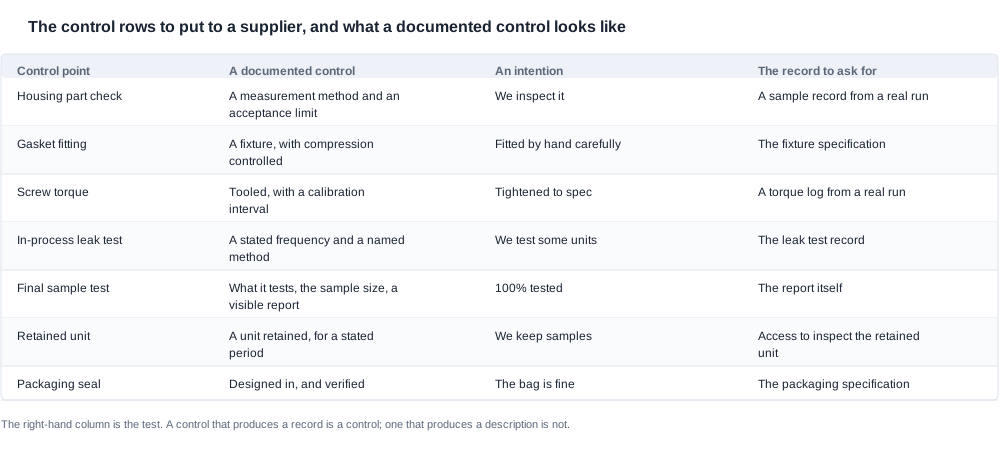
La tabella seguente è la richiesta da inviare a un fornitore. La colonna a destra è il test, perché è l'unica colonna che distingue un controllo documentato da un'intenzione. La quarta colonna indica cosa richiedere e, in ogni caso, si tratta di un documento e non di una dichiarazione.
| Punto di controllo | Un controllo documentato | Un'intenzione | Il record da richiedere |
|---|---|---|---|
| Controllo del componente della scocca in arrivo | Un metodo di misurazione con un limite di accettazione | Lo controlliamo | Un record di campionamento di una produzione reale |
| Montaggio della guarnizione | Una dima con compressione controllata | Montata a mano con cura | La specifica della dima |
| Coppia di serraggio | Utensile dedicato, con un intervallo di calibrazione | Serra according to spec | Un registro delle coppie di serraggio di una produzione reale |
| Prova di tenuta in corso di processo | Una frequenza dichiarata e un metodo identificato | Testiamo alcune unità | Il record della prova di tenuta |
| Prova finale del campione | Che cosa verifica, la dimensione del campione e un report visibile | Testato al 100% | Il report stesso |
| Unità trattenuta | Un'unità trattenuta per un periodo dichiarato | Conserviamo dei campioni | Accesso per ispezionare l'unità trattenuta |
| Sigillatura della confezione | Progettata e verificata | Il sacchetto va bene | La specifica della confezione |
| Controllo delle modifiche ai componenti della sigillatura | Un processo per notificare modifiche a guarnizioni, viti, scocca o coppia di serraggio | Non disponibile | La procedura e il relativo responsabile |
Le soglie che distinguono un controllo da un'abitudine
I criteri nella terza colonna meritano ciascuno una breve riflessione, perché ognuno è un punto in cui un processo reale viene sostituito silenziosamente da un'abitudine, e la sostituzione resta invisibile finché non iniziano a registrarsi i resi.
Un controllo visivo non è una misurazione. Richiedete il metodo, lo strumento e il limite di accettazione: la risposta vi dirà se il componente della scocca è dimensionalmente verificato o se è soltanto stato osservato. Solo uno dei due casi è supportato da una valutazione, e soltanto uno produce un record quando qualcosa va storto.
Una guarnizione montata a mano è un processo variabile. Se la risposta è che viene montata a mano, la domanda successiva è come viene controllata la compressione, perché la compressione è la tenuta e la tenuta è la valutazione. La specifica della dima è il documento che fornisce la risposta.
Una coppia di serraggio non esercitata con un utensile dedicato non è controllata. Richiedete di vedere un registro di una produzione reale. Un avvitatore senza intervallo di calibrazione è soltanto un avvitatore, mentre una chiave dinamometrica manuale è una variabile con un nome.
La prova di tenuta in corso di processo è il controllo che intercetta la maggior parte degli altri. Se esiste una prova di tenuta con una frequenza dichiarata e un metodo identificato, la maggior parte delle altre variabili viene intercettata, perché una prova di tenuta è indifferente al motivo per cui l'unità perde. Se non esiste, ogni altro controllo deve essere individualmente affidabile, il che rappresenta un requisito molto più elevato rispetto a quello effettivamente applicato dalla maggior parte delle linee di produzione.
Un'unità trattenuta è ciò che rende visibile la deriva. Senza di essa, sia una sostituzione di componenti sia una modifica del processo passano inosservati, e la prima prova di entrambe è un reclamo del cliente anziché un'osservazione interna.
La questione della confezione, che è una questione di progettazione
La sigillatura della confezione merita un treatment separato perché gli acquirenti la classificano costantemente come un dettaglio di approvvigionamento, mentre è una decisione di progettazione. Se la chiusura per il trasporto è specificata per preservare la tenuta, si tratta di una specifica con un criterio di accettazione. Se viene presupposta, è una voce di costo destinata a trasformarsi in un tasso di resi, e il costo arriva tramite il canale anziché attraverso il report qualità del fornitore.
Come verificare un piano di controllo senza visitare la fabbrica
Cinque verifiche e quelle che si possono svolgere da remoto
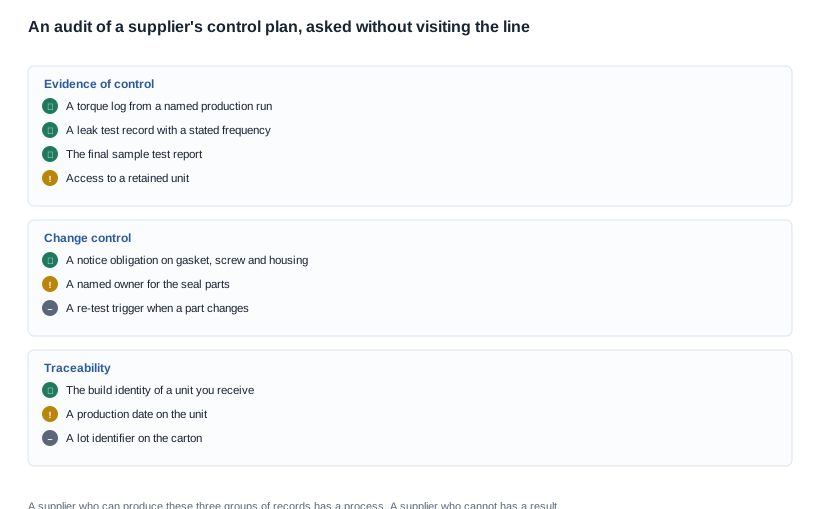
La maggior parte degli acquirenti non può visitare la fabbrica, ma in linea di principio un piano di controllo può essere verificato a distanza perché produce dei record. Il problema di come valutarlo senza una visita riguarda le prove, non l'accesso, e tutte e cinque le verifiche descritte di seguito possono essere svolte da remoto. Le prime due sono quelle che consentono di distinguere nel modo più netto.
La prima verifica consiste nel richiedere un registro di una produzione reale. Registri delle coppie di serraggio, record delle prove di tenuta, report della prova finale del campione: uno qualsiasi di questi documenti è sufficiente. Un fornitore dotato di un processo dispone di questi elementi, e richiederne uno è il modo più rapido per capire con quale tipo di fornitore ci si trova. La seconda verifica consiste nel richiedere l'unità trattenuta e osservarla. Un golden sample che potete tenere tra le mani vale moltissimo, perché rappresenta il riferimento con cui ogni lotto in arrivo potrà essere confrontato per il resto del programma.
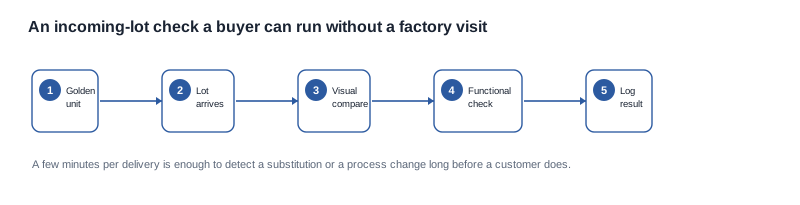
Il terzo controllo riguarda la gestione delle modifiche: una nuova guarnizione, una nuova vite, un nuovo fornitore di involucri o un differentedriver di coppia modificano ciascuno la configurazione a cui si applica il grado di protezione, e ciascuno richiede un obbligo di notifica. Il quarto riguarda l’imballaggio, che l’acquirente può ispezionare direttamente alla prima consegna. Il quinto consiste nell’eseguire un controllo in ingresso confrontandolo con l’unità messa da parte: anche un semplice confronto visivo e funzionale su un campione di ogni lotto indica se il processo è ancora attivo e richiede pochi minuti per ogni consegna.
Un controllo del lotto in ingresso che puoi eseguire direttamente nella tua sede
Vale la pena spiegare in dettaglio il controllo in ingresso, perché è l’unico controllo di cui l’acquirente è pienamente proprietario. Prendi l’unità di riferimento. Preleva un campione dal lotto in arrivo. Confronta l’interfaccia, la tenuta dei pulsanti, la linea di giunzione e le condizioni visibili delle guarnizioni. Esegui un controllo funzionale che includa la ricarica e un breve ciclo di utilizzo. Registra il risultato associandolo all’identificativo del lotto e alla data di consegna.
I criteri per un buon controllo in ingresso sono: deve essere abbastanza rapido da essere eseguito ogni volta, deve confrontare il prodotto con un riferimento fisso anziché con la consegna precedente e deve generare una registrazione che puoi mostrare al fornitore in caso di dubbi. Sei confronti con un’unità di riferimento sono sufficienti per individuare sostituzioni e modifiche di processo rilevanti e trasformano una futura contestazione in un’osservazione concreta.
Le domande di audit da formulare per iscritto
Le domande seguenti sono ordinate in base alla misura in cui possono determinare l’esclusione del fornitore; per questo la prima riguarda le prove anziché la descrizione.
| Area di audit | Domanda | Che cosa deve contenere una risposta completa |
|---|---|---|
| Prove di controllo | Puoi mostrare un registro delle coppie di serraggio relativo a una specifica produzione | Un registro con una data, una linea produttiva e un riferimento alla build |
| Prove di controllo | Qual è il metodo e la frequenza del test di tenuta | Un metodo identificato e una frequenza dichiarata |
| Prove di controllo | Possiamo vedere il rapporto finale sui campioni testati | Un rapporto che indichi che cosa è stato testato e la dimensione del campione |
| Prove di controllo | È conservata un’unità e possiamo ispezionarla | Una modalità di accesso e un periodo di conservazione |
| Gestione delle modifiche | Chi è responsabile dei componenti di tenuta | Una funzione specifica anziché un reparto |
| Gestione delle modifiche | Che cosa determina un nuovo test | Un criterio scritto, ad esempio una modifica delle specifiche della guarnizione |
| Gestione delle modifiche | Come riceviamo la notifica | Un obbligo di notifica previsto dall’ordine di acquisto |
| Tracciabilità | Quale identificativo della build accompanies la merce | Una data o un riferimento di lotto collegabile a una produzione |
| Tracciabilità | Il cartone riporta un identificativo di lotto | Un dato che il magazzino può registrare |
Cinque modi in cui un controllo a fianco linea smette silenziosamente di funzionare
Il grado di protezione è valido per un anno e i resi iniziano nel secondo. Il sintomo è un aumento progressivo del tasso di resi senza alcun cluster da indagare. La causa principale è la sostituzione di un componente o la modifica di una fase del processo, senza che nessuno lo avesse notato. La prevenzione consiste nella gestione delle modifiche con un obbligo di notifica, un’unità conservata come riferimento e un controllo in ingresso nei suoi confronti.
Le unità perdono liquido nel container e il cliente ritiene che il prodotto sia difettoso. Il sintomo è un reclamo legato al trasporto, classificato come difetto del prodotto e quindi addebitato alla funzione qualità. La causa principale è che la tenuta dell’imballaggio è stata data per scontata anziché progettata. La prevenzione consiste nel specificare la tenuta dell’imballaggio come parte della progettazione e verificarla mediante una simulazione di trasporto.
Il fornitore non riesce a mostrare un registro. Il sintomo è un audit che non produce artefatti e quindi non consente di formulare conclusioni. La causa principale è che il controllo consiste in un’ispezione visiva, che non produce registrazioni. La prevenzione consiste nel richiedere il metodo, la frequenza e la registrazione, e nel considerare la loro assenza come una constatazione di per sé, anziché come un semplice ritardo.
Una modifica della produzione invalida il grado di protezione e nessuno se ne accorge. Il sintomo è un rapporto che indica una configurazione diversa da quella delle unità correnti, scoperto durante una verifica doganale. La causa principale è una divisione delle responsabilità: il grado di protezione è di competenza dell’ingegneria, i componenti di tenuta sono di competenza degli acquisti e nessuno è responsabile dell’interfaccia tra i due. La prevenzione consiste nell’inserire i componenti di tenuta nell’elenco delle modifiche controllate, con un obbligo di notifica all’acquirente.
Il grado di protezione viene usato per vincere una gara e la prova è una riga di catalogo. Il sintomo è un contratto che impegna a un grado di protezione contro l’ingresso senza alcun processo a supporto. La causa principale è che il test di tipo è stato considerato un processo. La prevenzione consiste nel chiedere che cosa garantisce il grado di protezione sulla decima unità prodotta e nel considerare la risposta, o la sua assenza, come la qualification stessa.
Cosa offre commercialmente un piano di controllo e cosa la nostra gamma non pubblica
Le condizioni commerciali applicabili a un programma controllato
Un fornitore dotato di un processo documentato rappresenta una proposta commerciale diversa rispetto a uno che ne è privo, e la negoziazione deve riflettere questa differenza. La condizione che pesa di più è il trattenimento: un deposito, un saldo a seguito di ispezione prima della spedizione e un importo trattenuto a garanzia della documentazione e del pacchetto di controllo proteggono l’acquirente rispetto al guasto più costoso, ossia un prodotto che arriva con una marcatura che nessuno è in grado di dimostrare.
Il costo per variante di una modifica soltanto documentale è di norma negoziabile, poiché non viene toccato alcun componente hardware. Anche il numero di unità per variante è negoziabile, e lo è ancora di più per un ordine ricorrente che per il primo. La suddivisione della consegna in base a una tappa di revisione della qualità viene spesso concessa più facilmente di uno sconto sul prezzo, perché trasferisce il rischio alla revisione, che è il luogo in cui deve essere gestito.
Non sono negoziabili né il costo né i tempi della certificazione, che costituiscono rispettivamente un costo per configurazione e una coda in laboratorio. Stampi e attrezzature di sigillatura comportano oneri una tantum normalmente ripartiti sul primo ordine; nella richiesta di offerta è opportuno indicare il volume coperto dalla ripartizione e verificare se stampi e attrezzature di sigillatura siano ancora necessari una volta terminato il programma. Nemmeno il sigillo e l’interfaccia sono negoziabili: un fornitore che non intende modificare il materiale del sigillo, il design della porta o i contatti di ricarica sta comunica che le prestazioni di protezione contro l’ingresso sono fisse, il che equivale a dichiarare che anche il piano di controllo è fisso.
Un esempio pratico: due fornitori, un audit in fabbrica e un problema rilevato nella sede dell’acquirente
Si tratta di un caso ipotetico, non di un progetto cliente, presentato per illustrare come l’audit del controllo modifichi il confronto tra fornitori.
Supponiamo che un brand stia qualificando due fornitori per una linea sportiva con ordini ricorrenti, disponga di un budget per un solo audit in fabbrica e non intenda effettuarne un secondo. Il primo fornitore propone un prezzo unitario più basso e risponde alle domande sul controllo con descrizioni; il secondo presenta un prezzo più alto e fornisce un registro delle coppie di serraggio, un verbale di prova di tenuta e l’offerta di trattenere un’unità.
La prima decisione riguarda dove spendere l’audit. Le prove indicano il secondo fornitore, perché un fornitore che produce registrazioni ha qualcosa da mostrare in loco, mentre un fornitore i cui controlli si basano su descrizioni non ha nulla da mostrare, indipendentemente dall’attenzione con cui l'auditor esamina il processo. L’audit viene quindi assegnato al secondo fornitore, dove può confermare il processo anziché limitarsi a cercarne uno.
La seconda decisione riguarda come gestire la risposta del primo fornitore. Le domande dell’audit e il controllo dei lotti in arrivo diventano un’alternativa alla visita in fabbrica, e l’acquirente accetta esplicitamente il rischio: il primo fornitore spedisce, l’acquirente esegue il controllo su ogni lotto in arrivo confrontandolo con un’unità trattenuta, e l’ordine di acquisto include l’obbligo di notificare le modifiche. Si tratta di un rischio reale con un costo reale, ormai documentato come decisione anziché restare una semplice ipotesi.
La terza decisione riguarda il contratto. L’acquirente chiede al secondo fornitore l’obbligo di notifica per i componenti del sigillo, l’accesso all’unità trattenuta e il risultato delle prove sui lotti in arrivo, vincolando il trattenimento al pacchetto di controllo. La quarta decisione riguarda l’imballaggio. Poiché durante l’audit il sigillo dell’imballaggio è stato individuato come il controllo specificato con meno precisione, l’acquirente definisce la chiusura per il trasporto come criterio di accettazione e la sottopone a una simulazione di trasporto anziché accettarla così com’è.
La quinta decisione riguarda l’ordine ricorrente. Al secondo ordine, il controllo dei lotti in arrivo presso l’acquirente rileva un componente della scocca leggermente diverso dall’unità campione di riferimento: una sostituzione individuata nella sede dell’acquirente anziché da un cliente. L’obbligo di controllo delle modifiche prevede che la questione venga sollevata con il fornitore, che venga posta una domanda sulla configurazione e che venga confermata la continua applicabilità del grado di protezione prima della spedizione delle unità. Il costo di questo rilievo è un pomeriggio e un’email. Il costo di non averlo individuato è la deriva dei resi nel secondo anno descritta in precedenza.
Cosa la nostra gamma pubblica e cosa non pubblica
La regola operativa che applichiamo è la seguente: un grado di protezione contro l’ingresso è valido solo quanto il processo che lo mantiene. Un fornitore che rivendica un grado di protezione senza essere in grado di descrivere i controlli in linea di produzione fornisce un risultato di prova anziché una specifica di prodotto. Pubblichiamo la marcatura IP54 per V06 e S7 perché è quanto indicato dal catalogo e non pubblichiamo alcun grado di protezione per gli altri modelli, poiché non ne è indicato nessuno.
Saremo inoltre trasparenti sul fatto che non possiamo pubblicare i nostri controlli in linea, le frequenze di campionamento o i report di prova, perché l'azienda non li ha confermati. Si tratta della stessa lacuna che segnaliamo per la marcatura stessa: un acquirente che chiede a un fornitore un processo documentato dovrebbe poter fare la stessa domanda a noi e ricevere lo stesso tipo di risposta onesta.
Pubblichiamo il peso unitario per un solo modello dell'intero catalogo e non pubblichiamo materiali delle guarnizioni, metodi di protezione delle interfacce o durata delle guarnizioni per alcun modello. Se la tua qualificazione dipende da questi dati, devono provenire dal fornitore nell'ambito del fascicolo tecnico, non da una pagina di prodotto.
Quattro richieste da formulare prima del primo ordine in un programma basato sui controlli
Chiedi un documento concreto, non una descrizione: un registro delle coppie di serraggio, un verbale di prova di tenuta o il report finale di prova del campione. In ogni caso, ciò che bisogna chiedere è lo stesso: un registro riferito a una specifica produzione identificata, non la semplice conferma che tali registri esistano. Quindi chiedi l'unità trattenuta e ispezionala. Inserisci l'obbligo di controllo delle modifiche nell'ordine di acquisto prima di ordinare la prima variante ed esegui il controllo del lotto in arrivo confrontandolo con l'unità di riferimento a partire dalla prima consegna.
Possiamo offrirti le otto domande da porre a un fornitore e indicarti quale dei quattro aspetti — corpo della scatola, accoppiamento della guarnizione, coppia di serraggio delle viti, confezionamento — presenta maggiori probabilità di far perdere la classificazione a una determinata configurazione. Il contesto è disponibile in classificazioni IP e durabilità, il processo produttivo è descritto in processo OEM e ODM, il formato alternativo è audio a orecchio aperto e la gamma è Occhiali smart sportivi.
Origine dell'elenco dei controlli
Inviaci la risposta del fornitore alle otto domande e ti indicheremo quale controllo manca.


