
การให้คะแนนเป็นการทดสอบแบบประเภท และการทดสอบแบบประเภทก็คือภาพถ่ายของหน่วยหนึ่งในวันหนึ่ง ดังนั้น การควบคุมคุณภาพของการให้คะแนน IP ของแว่นตาอัจฉริยะจึงหมายถึงชุดของการควบคุมที่แนวการผลิตซึ่งเปลี่ยนภาพถ่ายนั้นให้เป็นข้อกำหนดผลิตภัณฑ์ และคำถามที่ผู้ซื้อควรถามไม่ใช่ว่า “มีการให้คะแนนหรือไม่” แต่ควรถามว่า “อะไรที่ทำให้การให้คะแนนยังคงอยู่ในหน่วยที่หนึ่งหมื่น”
ความแตกต่างนี้ไม่ใช่เรื่องทางทฤษฎี การทดสอบแบบประเภทจะบอกคุณว่าแบบของตัวถังมีความสามารถในการผ่านการทดสอบ ส่วนแผนควบคุมจะบอกคุณว่ากระบวนการที่สร้างตัวถังยังคงผลิตสมรรถนะนั้นซ้ำ ๆ ทีละชุด แม้หลังจากที่ผู้จัดหาวัสดุส่วนประกอบเปลี่ยนไป และมีชุดปะเก็นส่งมาในความแข็งที่ต่างกันเล็กน้อย อันดับแรกเป็นเหตุการณ์ครั้งเดียวซึ่งมีวันที่กำกับ ส่วนอันดับหลังเป็นกิจวัตรที่มีความถี่ บันทึก และผู้รับผิดชอบ และการสั่งซื้อซ้ำของผู้ซื้อขึ้นอยู่กับอันดับหลัง
ในแคตตาล็อกของเราเอง เครื่องหมาย IP54 ปรากฏบน V06 และ S7 ในฐานะคำอธิบายประกอบโดยไม่มีหมายเลขรายงานการทดสอบจากบุคคลที่สามรองรับ ส่วนผลิตภัณฑ์ในช่วงที่เหลือไม่ได้ประกาศค่าระดับการป้องกันน้ำและฝุ่นเลย เราไม่อยู่ในสถานะที่จะเผยแพร่การควบคุมที่แนวการผลิตของเราเอง ความถี่ในการสุ่มตัวอย่าง หรือรายงานการทดสอบของเรา เพราะบริษัทยังไม่ได้ยืนยันสิ่งเหล่านั้น และการให้คะแนนที่ไม่มีกระบวนการที่มีเอกสารรองรับก็คือสิ่งที่บทความนี้กล่าวถึงพอดี
การควบคุมคุณภาพการให้คะแนน IP: ภาพถ่ายเทียบกับกระบวนการ
คำตอบสั้น ๆ และคำถามที่ใช้แยกผู้จัดหา
คำถามที่ใช้แยกผู้จัดหาในหมวดนี้คือพวกเขาสามารถอธิบายการควบคุมในรูปแบบวิธีการ ความถี่ ขนาดตัวอย่าง และบันทึกได้หรือไม่ ผู้จัดหาที่อธิบายด้วยเจตนา เช่น “เราตรวจสอบทุกชุด” “ซีลคุณภาพสูง” “ออกแบบปิดสนิทสนบ” ได้ให้คุณเพียงการทดสอบแบบประเภท ส่วนผู้จัดหาที่สามารถนำเสนอบันทึกแรงบิดจากการผลิตจริง บันทึกการทดสอบการรั่วซึมที่ระบุความถี่ และชิ้นตัวอย่างที่เก็บไว้ให้คุณถือได้ ได้ให้คุณเป็นกระบวนการ
ความแตกต่างนี้มีค่ามากกว่าที่ดูเผิน ๆ เพราะผู้ซื้อที่มองไม่เห็นความแตกต่างนี้จะซื้อโดยอาศัยการทดสอบแบบประเภทไปเรื่อย ๆ �โดยไม่มีกำหนด ทุกคำสั่งซื้อซ้ำถูกมองว่าเป็นโอกาสครั้งใหม่ที่แบบของสินค้าจะยังคงอยู่ แท้จริงแล้วแบบนั้นอยู่หรือไม่อยู่เมื่อหลายเดือนก่อน และคำถามคือกระบวนการยังทำซ้ำความสามารถนั้นได้หรือไม่ หลักฐานของคำตอบไม่ได้อยู่ในการทดสอบแบบประเภทเลย แต่อยู่ในบันทึก
ผู้ซื้อตัดสินใจว่าการให้คะแนนเป็นกระบวนการหรือผลลัพธ์
ผู้ซื้อที่ถามคำถามนี้มักกำลังตัดสินใจว่าคำกล่าวอ้างเรื่องการป้องกันน้ำและฝุ่นของผู้จัดหาเป็นคำอธิบายแบบของสินค้าหรือคำอธิบายกระบวนการผลิต โดยมีใบเสนอราคา ตัวอย่างสินค้า ราคาเป้าหมาย และแผนช่องทางการตลาดอยู่ในมือ แต่สิ่งที่พวกเขาจะไม่มีคือแผนควบคุมของโรงงาน เพราะโดยทั่วไปไม่มีการเปิดเผย และเพราะคำว่า “เราตรวจสอบทุกชุด” ฟังดูเหมือนเป็นคำตอบแล้ว
แต่นั่นไม่ใช่คำตอบ การควบคุมที่ไม่ได้กำหนด ไม่ได้วัด และไม่ได้บันทึกไว้คือเพียงเจตนา วิธีการแยกความแตกต่างคือขอวิธีการ เครื่องมือ เกณฑ์การยอมรับ ความถี่ และบันทึก โดยผู้จัดหาที่มีการควบคุมจะตอบทั้งห้าข้อได้อย่างไม่ยากลำบาก เพราะการควบคุมนั้นคือเอกสารที่พวกเขาจัดเก็บไว้อยู่แล้ว
จุดที่ล้มเหลวทั้งสี่ และเหตุใดจึงไม่ใช่จุดที่ผู้ซื้อมองหา
ผู้ซื้อมักมองหาจุดที่ล้มเหลวในห้องปฏิบัติการ เพราะนั่นคือที่มาของตัวเลข แต่จุดล้มเหลวไม่ได้อยู่ที่นั่น การให้คะแนนจะสูญเสียไปตามแนวการผลิต และสูญเสียไปที่จุดเฉพาะสี่แห่ง
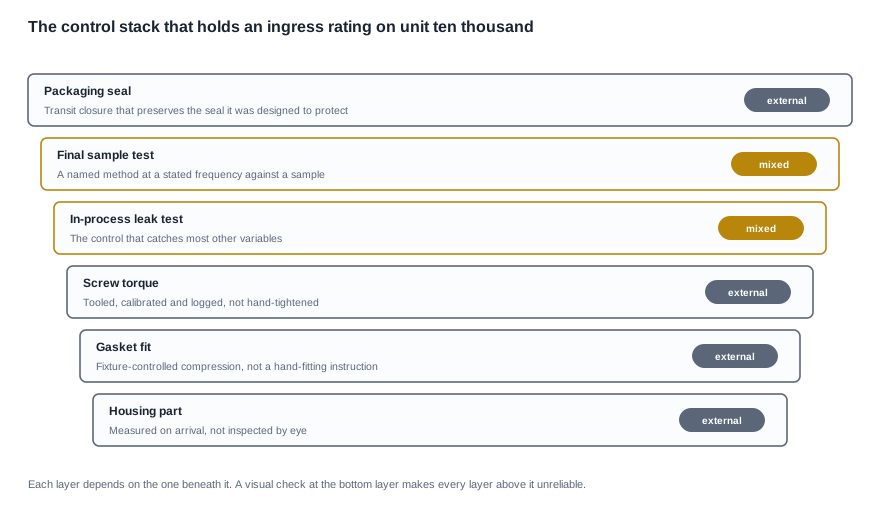
จุดแรกคือชิ้นส่วนตัวถัง ตัวถังที่ตรวจสอบด้วยตาตอนรับเข้ามาไม่ถือเป็นปัจจัยนำเข้าที่มีการควบคุม และการเปลี่ยนแปลงของมิติตัวถังจะปรากฏในภายหลังเป็นปัญหาการปิดผนึกที่ไม่มีใครเชื่อมโยงกลับไปยังชิ้นส่วนที่เป็นสาเหตุ จุดที่สองคือความพอดีของปะเก็น ปะเก็นที่ประกอบด้วยมือโดยไม่มีการควบคุมอัตราการบีบ ถือเป็นกระบวนการที่ผันผวน โดยอัตราการบีบคือระดับการอัดแน่นของซีล และการอัดแน่นของซีลก็คือการให้คะแนน จุดที่สามคือแรงบิดของสกรู แรงบิดที่ไม่ได้ใช้เครื่องมือที่ถูกต้อง ไม่ได้สอบเทียบ และไม่ได้บันทึกไว้ ไม่ถือว่ามีการควบคุมเลย จุดที่สี่คือบรรจุภัณฑ์ ซึ่งเป็นจุดที่ผู้ซื้อส่วนใหญ่ไม่คิดถึง: สินค้าที่มีการให้คะแนนซึ่งส่งมาในบรรจุภัณฑ์ที่รั่วได้ภายในคอนเทนเนอร์จะสูญเสียการให้คะแนนไปที่อื่นทั้งสิ้น และลูกค้าจะรับรู้ว่าเป็นสินค้าที่มีข้อบกพร่อง
รายการการควบคุมที่ผู้จัดหาต้องตอบเป็นลายลักษณ์อักษร
คำถามทั้งแปดข้อ และบันทึกที่พิสูจน์แต่ละข้อ
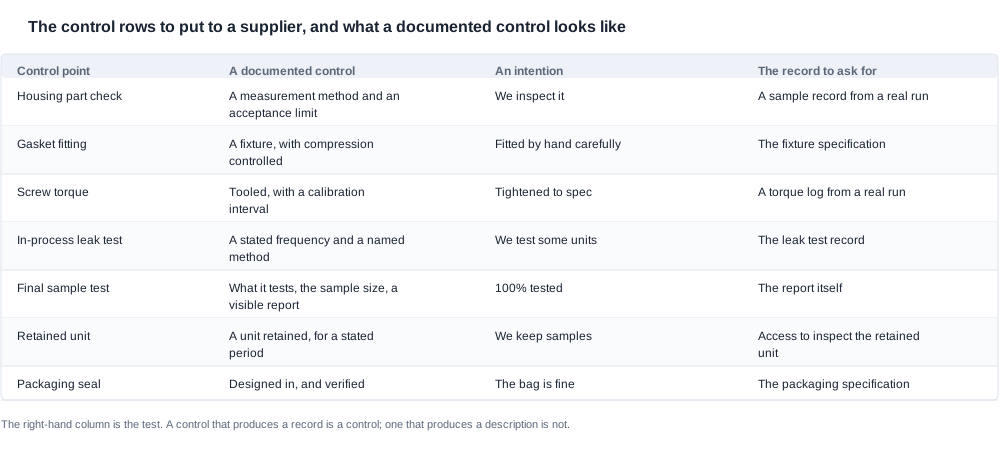
ตารางด้านล่างคือคำขอที่ควรส่งให้ซัพพลายเออร์ คอลัมน์ด้านขวาคือการทดสอบ เพราะเป็นเพียงคอลัมน์เดียวที่แยกแยะระหว่างการควบคุมที่มีเอกสารรองรับกับเพียงความตั้งใจ คอลัมน์ที่สี่คือสิ่งที่ควรขอ และทุกกรณีต้องเป็นเอกสาร ไม่ใช่คำยืนยัน
| จุดควบคุม | การควบคุมที่มีเอกสารรองรับ | เพียงความตั้งใจ | เอกสารที่ควรขอ |
|---|---|---|---|
| การตรวจชิ้นส่วนของกรอบเมื่อรับเข้า | วิธีวัดพร้อมเกณฑ์การยอมรับ | เราตรวจดู | ตัวอย่างบันทึกจากการผลิตจริง |
| การประกอบปะเก็น | อุปกรณ์ยึดที่ควบคุมแรงอัด | ประกอบด้วยมืออย่างระมัดระวัง | ข้อกำหนดของอุปกรณ์ยึด |
| แรงบิดของสกรู | ใช้เครื่องมือโดยกำหนดรอบการสอบเทียบ | ขันแน่นตามข้อกำหนด | บันทึกแรงบิดจากการผลิตจริง |
| การทดสอบการรั่วซึมระหว่างกระบวนการผลิต | ระบุความถี่และวิธีทดสอบอย่างชัดเจน | เราทดสอบเพียงบางหน่วย | บันทึกผลการทดสอบการรั่วซึม |
| การทดสอบตัวอย่างขั้นสุดท้าย | สิ่งที่ใช้ทดสอบเทียบ ขนาดตัวอย่าง และรายงานที่ตรวจสอบได้ | ทดสอบ 100% | รายงานโดยตรง |
| หน่วยที่เก็บตัวอย่างไว้ | เก็บหน่วยไว้ตามระยะเวลาที่ระบุ | เราเก็บตัวอย่างไว้ | สิทธิ์ในการตรวจสอบหน่วยที่เก็บไว้ |
| ผนึกบรรจุภัณฑ์ | ออกแบบมาและตรวจสอบยืนยันแล้ว | ถุงนี้ใช้ได้ | ข้อกำหนดบรรจุภัณฑ์ |
| การควบคุมการเปลี่ยนแปลงสำหรับชิ้นส่วนปิดผนึก | กระบวนการแจ้งเตือนการเปลี่ยนปะเก็น สกรู กรอบ หรือแรงบิด | ไม่มีข้อเสนอ | ขั้นตอนและผู้รับผิดชอบ |
เกณฑ์ที่แยกแยะระหว่างการควบคุมกับนิสัย
เกณฑ์ในคอลัมน์ที่สามควรได้รับการกล่าวถึงทีละข้อ เพราะแต่ละข้อคือจุดที่กระบวนการจริงถูกแทนที่อย่างเงียบ ๆ ด้วยนิสัย และการเปลี่ยนแปลงนั้นมองไม่เห็นจนกว่าจะเริ่มมีการคืนสินค้า
การตรวจด้วยตามองไม่ใช่การวัด ควรขอวิธี เครื่องมือ และเกณฑ์การยอมรับ โดยคำตอบจะบอกได้ว่าชิ้นส่วนของกรอบได้รับการตรวจสอบขนาดหรือเพียงแค่มองดู มีเพียงข้อใดข้อหนึ่งเท่านั้นที่สามารถรับการให้คะแนนได้ และมีเพียงข้อใดข้อหนึ่งเท่านั้นที่สร้างบันทึกเมื่อเกิดปัญหา
การประกอบปะเก็นด้วยมือถือเป็นกระบวนการที่มีความผันผวน หากคำตอบคือการประกอบด้วยมือ คำถามถัดไปคือควบคุมแรงอัดอย่างไร เพราะแรงอัดคือผนึก และผนึกคือสิ่งที่ได้รับการให้คะแนน ข้อกำหนดของอุปกรณ์ยึดคือเอกสารที่ตอบคำถามนี้ได้
แรงบิดที่ไม่ได้ใช้เครื่องมือควบคุมถือว่าไม่ได้อยู่ภายใต้การควบคุม ควรขอดูบันทึกจากการผลิตจริง เครื่องมือขันสกรูที่ไม่มีรอบการสอบเทียบก็ยังเป็นเครื่องมือขันสกรูเพียงเครื่องเดียว ส่วนประแจแรงบิดที่ใช้ด้วยมือคือตัวแปรที่มีชื่อ
การทดสอบการรั่วซึมระหว่างกระบวนการผลิตเป็นการควบคุมที่ตรวจจับปัญหาอื่น ๆ ได้มากที่สุด หากมีการทดสอบการรั่วซึมตามความถี่ที่ระบุด้วยวิธีที่ระบุชัดเจน ตัวแปรอื่น ๆ ส่วนใหญ่จะถูกตรวจจับด้วยการทดสอบนี้ เพราะการทดสอบการรั่วซึมไม่สนใจว่าเหตุใดหน่วยสินค้าจึงรั่ว แต่หากไม่มี การควบคุมอื่น ๆ ทุกข้อต้องมีความน่าเชื่อถือเป็นราย ๆ ซึ่งเป็นมาตรฐานที่สูงกว่าสายการผลิตส่วนใหญ่ดำเนินการอยู่จริงมาก
หน่วยที่เก็บตัวอย่างไว้คือสิ่งที่ทำให้เห็นการเปลี่ยนแปลงได้ หากไม่มี ทั้งการเปลี่ยนชิ้นส่วนและการเปลี่ยนกระบวนการผลิตจะผ่านไปโดยไม่ได้รับการสังเกต และหลักฐานแรกจะเป็นข้อร้องเรียนจากลูกค้า ไม่ใช่การสังเกตภายใน
คำถามเรื่องบรรจุภัณฑ์ ซึ่งเป็นคำถามด้านการออกแบบ
ผนึกบรรจุภัณฑ์ควรได้รับการพิจารณาแยกต่างหาก เพราะผู้ซื้อจำแนกสิ่งนี้เป็นรายละเอียดด้านการจัดซื้ออย่างสม่ำเสมอ ทั้งที่จริง ๆ แล้วเป็นการตัดสินใจด้านการออกแบบ หากการปิดผนึกระหว่างการขนส่งมีข้อกำหนดเพื่อรักษาความสมบูรณ์ของผนึก ก็ถือเป็นข้อกำหนดที่มีเกณฑ์การยอมรับ แต่หากเป็นเพียงสมมติฐาน ก็เป็นรายการต้นทุนที่รอเติบโตเป็นอัตราการคืนสินค้า และต้นทุนนั้นจะทะลุเข้ามาทางช่องทางการจัดจำหน่าย ไม่ใช่ทางรายงานคุณภาพของซัพพลายเออร์
การตรวจประเมินแผนการควบคุมโดยไม่ต้องไปยังโรงงาน
การตรวจสอบ 5 ข้อ และข้อที่ดำเนินการได้จากระยะไกล
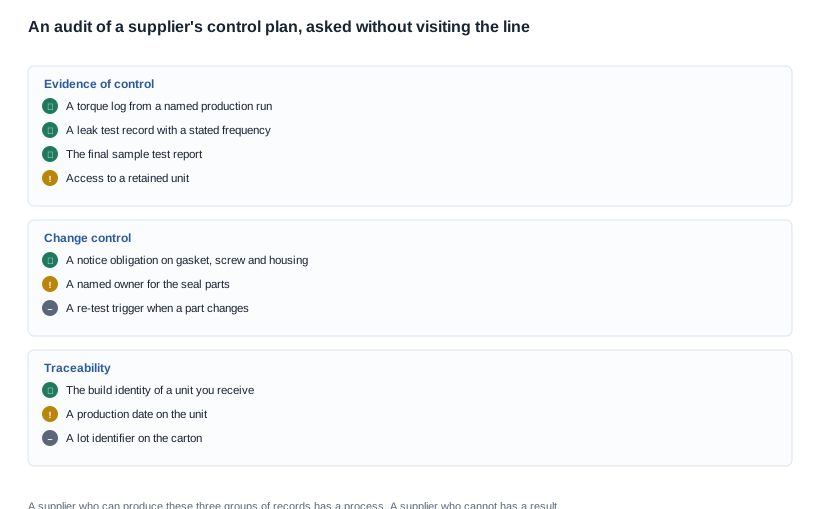
ผู้ซื้อส่วนใหญ่ไม่สามารถไปยังโรงงานได้ แต่ในเชิงหลักการ แผนการควบคุมสามารถตรวจประเมินจากระยะไกลได้ เพราะมีการสร้างบันทึกไว้ คำถามเกี่ยวกับวิธีประเมินโดยไม่ต้องไปเยี่ยมชมเป็นเรื่องของหลักฐาน ไม่ใช่เรื่องการเข้าถึง และการตรวจสอบ 5 ข้อด้านล่างล้วนทำได้จากระยะไกล สองข้อแรกเป็นข้อที่ช่วยแยกแยะความแตกต่างได้ชัดที่สุด
การตรวจสอบข้อแรกคือขอบันทึกจากการผลิตจริง ไม่ว่าจะเป็นบันทึกแรงบิด บันทึกการทดสอบการรั่วซึม หรือรายงานการทดสอบตัวอย่างขั้นสุดท้าย เพียงรายการใดรายการหนึ่งก็ได้ ซัพพลายเออร์ที่มีกระบวนการจริงจะมีเอกสารเหล่านี้ และการขอรายการใดรายการหนึ่งเป็นวิธีที่เร็วที่สุดในการดูว่าคุณกำลังทำงานกับซัพพลายเออร์ประเภทใด การตรวจสอบข้อที่สองคือขอหน่วยที่เก็บตัวอย่างไว้แล้วตรวจดู ตัวอย่างมาตรฐานที่คุณสามารถถือได้มีคุณค่ามาก เพราะเป็นหน่วยอ้างอิงที่ทุกล็อตขาเข้าสามารถนำมาเปรียบเทียบได้ตลอดโครงการ
การตรวจสอบข้อที่สามคือคำถามเรื่องการควบคุมการเปลี่ยนแปลง การเปลี่ยนแผ่นปะรองใหม่ สกรูใหม่ ผู้จัดจำหน่ายชิ้นส่วนตัวถังใหม่ หรือเครื่องมือขันแรงเป็นค่าใหม่ ล้วนเปลี่ยนการตั้งค่าที่ค่าระดับ IP ของแว่นตาอัจฉริยะนั้นใช้บังคับ และแต่ละการเปลี่ยนแปลงต้องมีข้อผูกพันในการแจ้งแจ้งให้ทราบ ข้อที่สี่คือบรรจุภัณฑ์ ซึ่งผู้ซื้อสามารถตรวจสอบได้โดยตรงในการส่งมอบครั้งแรก ข้อที่ห้าคือการตรวจสอบสินค้าที่เข้ามาโดยเปรียบเทียบกับชิ้นตัวอย่างที่เก็บไว้ แม้แต่การตรวจสอบด้วยตาและทดสอบการทำงานอย่างง่าย ๆ กับตัวอย่างจากแต่ละล็อต ก็จะบอกได้ว่ากระบวนการยังดำเนินไปอย่างถูกต้องหรือไม่ โดยใช้เวลาเพียงไม่กี่นาทีต่อการส่งมอบ
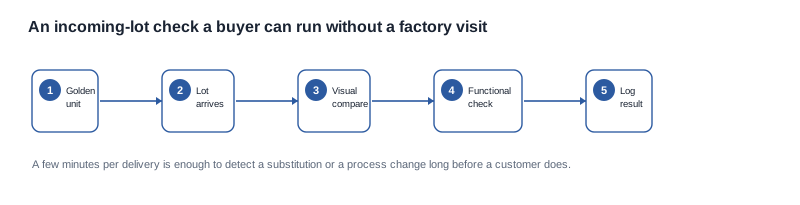
การตรวจสอบล็อตสินค้าที่เข้ามา ซึ่งคุณดำเนินการได้เองในพื้นที่ของคุณ
การตรวจสอบสินค้าที่เข้ามาควรได้รับการอธิบายอย่างละเอียด เพราะเป็นมาตรการควบคุมเพียงข้อเดียวที่ผู้ซื้อเป็นเจ้าของโดยสมบูรณ์ นำชิ้นตัวอย่างมาตรฐานออกมา จากนั้นสุ่มตัวอย่างจากล็อตที่มาถึง เปรียบเทียบส่วนเชื่อมต่อ ซีลของปุ่ม รอยต่อของตัวเครื่อง และสภาพของซีลที่มองเห็นได้ จากนั้นทดสอบการทำงานซึ่งรวมถึงการชาร์จและการใช้งานระยะสั้น ๆ บันทึกผลไว้โดยระบุหมายเลขล็อตและวันที่ส่งมอบ
เกณฑ์ของการตรวจสอบสินค้าที่เข้ามาที่ดีมี 3 ข้อ ได้แก่ ต้องใช้เวลาน้อยพอที่จะทำได้ทุกครั้ง ต้องเปรียบเทียบกับชิ้นอ้างอิงคงที่ ไม่ใช่กับการส่งมอบครั้งก่อน และต้องสร้างบันทึกที่คุณสามารถแสดงให้ผู้จัดจำหน่ายดูได้เมื่อมีข้อสงสัย การเปรียบเทียบ 6 รายการกับชิ้นอ้างอิงเพียงพอที่จะตรวจจับการเปลี่ยนชิ้นส่วนและการเปลี่ยนแปลงกระบวนการที่สำคัญ พร้อมเปลี่ยนข้อโต้แย้งในอนาคตให้เป็นข้อสังเกตในปัจจุบัน
คำถามสำหรับการตรวจประเมินที่ควรจัดเป็นลายลักษณ์อักษร
คำถามด้านล่างเรียงตามระดับความรุนแรงที่คำถามแต่ละข้อสามารถทำให้ไม่ผ่านการรับรอง ดังนั้นคำถามแรกจึงเกี่ยวข้องกับหลักฐานมากกว่ารายละเอียดเชิงพรรณนา
| หัวข้อการตรวจประเมิน | คำถาม | สิ่งที่คำตอบครบถ้วนควรประกอบด้วย |
|---|---|---|
| หลักฐานการควบคุม | คุณสามารถแสดงบันทึกแรงบิดจากชุดการผลิตที่ระบุชื่อได้หรือไม่ | บันทึกที่ระบุวันที่ สายการผลิต และหมายเลขการผลิต |
| หลักฐานการควบคุม | วิธีและความถี่ในการทดสอบการรั่วซึมเป็นอย่างไร | วิธีที่ระบุชื่อและความถี่ที่ชัดเจน |
| หลักฐานการควบคุม | เราสามารถดูรายงานการทดสอบตัวอย่างขั้นสุดท้ายได้หรือไม่ | รายงานที่ระบุสิ่งที่ได้รับการทดสอบและขนาดตัวอย่าง |
| หลักฐานการควบคุม | มีการเก็บชิ้นตัวอย่างไว้หรือไม่ และเราสามารถตรวจสอบได้หรือไม่ | รูปแบบการเข้าถึงและระยะเวลาการเก็บรักษา |
| การควบคุมการเปลี่ยนแปลง | ใครเป็นเจ้าของชิ้นส่วนซีล | หน้าที่ที่ระบุชื่อ ไม่ใช่แผนก |
| การควบคุมการเปลี่ยนแปลง | อะไรเป็นตัวกระตุ้นให้ทดสอบซ้ำ | เกณฑ์ที่เป็นลายลักษณ์อักษร เช่น การเปลี่ยนข้อกำหนดของแผ่นปะรอง |
| การควบคุมการเปลี่ยนแปลง | เราจะได้รับการแจ้งแจ้งอย่างไร | ข้อผูกพันในการแจ้งแจ้งที่แนบไว้กับใบสั่งซื้อ |
| การตรวจสอบย้อนกลับ | ข้อมูลระบุการผลิตใดมาพร้อมสินค้า | วันที่หรือหมายเลขล็อตที่เชื่อมโยงกับชุดการผลิตได้ |
| การตรวจสอบย้อนกลับ | มีหมายเลขล็อตบนกล่องหรือไม่ | ข้อมูลที่คลังสามารถบันทึกได้ |
5 วิธีที่การควบคุมระหว่างสายการผลิตจะค่อย ๆ หยุดทำงาน
ค่าระดับยังคงอยู่ได้ 1 ปี แต่การคืนสินค้าเริ่มตั้งแต่ปีที่ 2 อาการคืออัตราการคืนสินค้าที่ค่อย ๆ เปลี่ยนแปลงโดยไม่มีกลุ่มอาการที่ต้องตรวจสอบ สาเหตุที่แท้จริงคือมีการเปลี่ยนชิ้นส่วนหรือเปลี่ยนขั้นตอนกระบวนการ โดยไม่มีใครกำกับดูแล วิธีป้องกันคือการควบคุมการเปลี่ยนแปลงพร้อมข้อผูกพันในการแจ้งแจ้ง การเก็บชิ้นตัวอย่าง และการตรวจสอบสินค้าที่เข้ามาโดยเปรียบเทียบกับชิ้นตัวอย่างดังกล่าว
หน่วยรั่วซึมภายในบรรจุภัณฑ์ และลูกค้าคิดว่าสินค้ามีข้อบกพร่อง อาการคือข้อร้องเรียนที่เกี่ยวข้องกับการขนส่ง ซึ่งถูกจัดประเภทเป็นข้อบกพร่องของสินค้า จึงคิดค่าใช้จ่ายไปกับฝ่ายคุณภาพ สาเหตุที่แท้จริงคือซีลของบรรจุภัณฑ์ถูกคิดว่ามีอยู่แล้วโดยไม่ได้ออกแบบ วิธีป้องกันคือกำหนดซีลของบรรจุภัณฑ์เป็นส่วนหนึ่งของการออกแบบ และตรวจสอบผ่านการจำลองการขนส่ง
ผู้จัดจำหน่ายไม่สามารถแสดงบันทึกได้ อาการคือการตรวจประเมินที่ไม่มีเอกสารหลักฐาน จึงไม่มีข้อสรุป สาเหตุที่แท้จริงคือมาตรการควบคุมเป็นเพียงการตรวจด้วยตา ซึ่งไม่ก่อให้เกิดบันทึก วิธีป้องกันคือการขอวิธี ความถี่ และบันทึก พร้อมถือว่าการไม่มีบันทึกเป็นข้อค้นพบในตัวเอง ไม่ใช่เพียงความล่าช้า
การเปลี่ยนแปลงการผลิตทำให้ค่าระดับใช้ไม่ได้ แต่ไม่มีใครสังเกตเห็น อาการคือรายงานที่ระบุการตั้งค่าซึ่งไม่ตรงกับหน่วยปัจจุบัน ซึ่งพบในระหว่างการตรวจสอบโดยศุลกากร สาเหตุที่แท้จริงคือการแบ่งแยกความรับผิดชอบ ฝ่ายวิศวกรรมเป็นเจ้าของค่าระดับ ฝ่ายจัดซื้อเป็นเจ้าของชิ้นส่วนซีล แต่ไม่มีใครรับผิดชอบส่วนเชื่อมต่อระหว่างทั้งสองส่วน วิธีป้องกันคือใส่ชิ้นส่วนซีลไว้ในรายการควบคุมการเปลี่ยนแปลง พร้อมข้อผูกพันในการแจ้งแจ้งผู้ซื้อ
ใช้ค่าระดับเพื่อชนะการประมูล แต่หลักฐานเป็นเพียงบรรทัดในแคตตาล็อก อาการคือสัญญาที่รับประกันค่าระดับการป้องกันน้ำและฝุ่น โดยไม่มีกระบวนการรองรับ สาเหตุที่แท้จริงคือการทดสอบประเภทถูกมองว่าเป็นกระบวนการ วิธีป้องกันคือการถามว่าอะไรทำให้หน่วยหมายเลข 10,000 ยังคงค่าระดับได้ และถือว่าคำตอบหรือการไม่มีคำตอบคือคุณสมบัติที่ต้องพิจารณาในตัวเอง
สิ่งที่แผนควบคุมจะช่วยให้คุณได้ในเชิงพาณิชย์ และสิ่งที่ผลิตภัณฑ์ของเราไม่ได้เผยแพร่
เงื่อนไขทางพาณิชย์ที่ใช้กับโครงการที่มีการควบคุม
ซัพพลายเออร์ที่มีกระบวนการที่บันทึกไว้ถือเป็นข้อเสนอทางพาณิชย์ที่ต่างจากซัพพลายเออร์ที่ไม่มี และการเจรจาควรสะท้อนความแตกต่างนั้น เงื่อนไขที่มีน้ำหนักมากที่สุดคือเงินที่กันไว้ ได้แก่ เงินมัดจำ เงินส่วนที่เหลือซึ่งชำระหลังการตรวจสอบก่อนการจัดส่ง และเงินที่กันไว้จนกว่าเอกสารและชุดควบคุมจะครบถ้วน สิ่งเหล่านี้ช่วยปกป้องผู้ซื้อในกรณีที่สูญเสียมากที่สุด นั่นคือสินค้าที่มาถึงพร้อมเครื่องหมายซึ่งไม่มีใครสามารถหลักฐานได้
ต้นทุนต่อรุ่นย่อยของการเปลี่ยนแปลงที่มีเฉพาะเอกสารมักต่อรองได้ เนื่องจากไม่มีการแก้ไขฮาร์ดแวร์ จำนวนหน่วยต่อรุ่นย่อยต่อรองได้ และมักต่อรองได้ง่ายกว่าในคำสั่งซื้อซ้ำเมื่อเทียบกับออเดอร์แรก การแบ่งการส่งมอบตามหลักฐานการตรวจสอบคุณภาพมักได้รับอนุมัติได้ง่ายกว่าการลดราคา เพราะเป็นการย้ายความเสี่ยงไปยังจุดตรวจสอบที่ควรรับผิดชอบ
สิ่งที่ต่อรองไม่ได้คือต้นทุนและเวลาในการรับรอง ซึ่งเป็นต้นทุนต่อการกำหนดค่าสินค้าและเวลาคิวของห้องทดลองตามลำดับ เครื่องมือสำหรับการขึ้นรูปและการซีลเป็นค่าใช้จ่ายครั้งเดียวที่ปกติจะกระจายไปยังออเดอร์แรก สิ่งที่ควรระบุไว้ในคำขอราคาคือปริมาณที่การกระจายค่าใช้จ่ายครอบคลุม และจำเป็นหรือไม่ที่เครื่องมือขึ้นรูปและเครื่องมือซีลจะยังคงถูกใช้งานหลังโครงการสิ้นสุด นอกจากนี้ ซีลและอินเทอร์เฟซก็ต่อรองไม่ได้เช่นกัน ซัพพลายเออร์ที่ไม่ยอมเปลี่ยนวัสดุซีล การออกแบบพอร์ต หรือหน้าสัมผัสการชาร์จกำลังบอกคุณว่าประสิทธิภาพในการกันน้ำและฝุ่นถูกกำหนดไว้แล้ว ซึ่งเป็นการสื่ออีกความหมายว่าแผนควบคุมก็ถูกกำหนดไว้แล้วเช่นกัน
กรณีตัวอย่าง: ซัพพลายเออร์สองราย การตรวจประเมินโรงงานหนึ่งครั้ง และข้อผิดพลาดที่พบในพื้นที่ของผู้ซื้อเอง
นี่เป็นกรณีสมมติ ไม่ใช่โครงการของลูกค้า และนำเสนอเพื่อแสดงว่าการตรวจสอบควบคุมเปลี่ยนแปลงการเปรียบเทียบซัพพลายเออร์อย่างไร
สมมติว่าแบรนด์กำลังคัดเลือกซัพพลายเออร์สองรายสำหรับสายผลิตภัณฑ์กีฬาที่มีคำสั่งซื้อซ้ำ โดยมีงบประมาณสำหรับการตรวจประเมินโรงงานเพียงครั้งเดียวและไม่ต้องการตรวจอีกครั้ง ซัพพลายเออร์รายแรกเสนอราคาต่อหน่วยต่ำกว่าและตอบคำถามเรื่องการควบคุมด้วยคำบรรยาย ส่วนรายที่สองเสนอราคาสูงกว่าและตอบด้วยบันทึกค่าแรงบิด บันทึกผลการทดสอบการรั่วซึม และข้อเสนอให้กันหน่วยสินค้าตัวอย่างไว้หนึ่งชิ้น
การตัดสินใจครั้งแรกคือจะใช้งบการตรวจประเมินไปกับการตรวจประเมินโรงงานรายใด หลักฐานชี้ไปที่ซัพพลายเออร์รายที่สอง เพราะซัพพลายเออร์ที่จัดทำบันทึกจะมีสิ่งที่สามารถนำเสนอในพื้นที่ ขณะที่ซัพพลายเออร์ที่มีการควบคุมเพียงเป็นคำบรรยายจะไม่มีสิ่งใดให้นำเสนอ ไม่ว่าผู้ตรวจสอบจะตรวจอย่างละเอียดเพียงใดก็ตาม ดังนั้น การตรวจประเมินจึงไปที่ซัพพลายเออร์รายที่สอง ซึ่งเป็นจุดที่สามารถยืนยันกระบวนการได้ แทนที่จะเป็นเพียงการมองหากระบวนการ
การตัดสินใจครั้งที่สองคือจะทำอย่างไรกับคำตอบของซัพพลายเออร์รายแรก คำถามจากการตรวจประเมินและการตรวจสอบล็อตขาเข้ากลายเป็นทางเลือกแทนการเยี่ยมชมโรงงาน โดยผู้ซื้อยอมรับความเสี่ยงอย่างชัดเจน ซัพพลายเออร์รายแรกจัดส่งสินค้า ผู้ซื้อตรวจสอบทุกล็อตที่เข้ามาโดยเทียบกับหน่วยสินค้าตัวอย่างที่กันไว้ และใบสั่งซื้อระบุภาระหน้าที่ในการแจ้งการเปลี่ยนแปลง นี่เป็นความเสี่ยงที่มีอยู่จริงและมีต้นทุนจริง แต่บัดนี้เป็นการตัดสินใจที่มีบันทึกไว้ ไม่ใช่สมมติฐาน
การตัดสินใจครั้งที่สามคือสัญญา ผู้ซื้อขอให้ซัพพลายเออร์รายที่สองมีหน้าที่แจ้งการเปลี่ยนแปลงชิ้นส่วนซีล เปิดให้เข้าถึงหน่วยสินค้าตัวอย่างที่กันไว้ และส่งผลการทดสอบล็อตขาเข้า พร้อมกำหนดเงินที่กันไว้ผูกกับชุดควบคุม การตัดสินใจครั้งที่สี่คือบรรจุภัณฑ์ เนื่องจากซีลบรรจุภัณฑ์ถูกระบุว่าเป็นจุดควบคุมที่มีข้อกำหนดน้อยที่สุดในการตรวจประเมิน ผู้ซื้อจึงกำหนดให้การปิดผนึกระหว่างการขนส่งเป็นเกณฑ์การรับงาน และทดสอบด้วยการจำลองการขนส่งแทนการเพียงรับงานตามที่ระบุ
การตัดสินใจครั้งที่ห้าคือคำสั่งซื้อซ้ำ ในคำสั่งซื้อครั้งที่สอง การตรวจสอบล็อตขาเข้าของผู้ซื้อพบชิ้นส่วนโครงที่หน้าตาดูแตกต่างจากหน่วยต้นแบบเล็กน้อย ซึ่งเป็นการเปลี่ยนวัสดุที่ถูกจับได้ในพื้นที่ของผู้ซื้อเอง ไม่ใช่โดยลูกค้า ภาระหน้าที่ในการควบคุมการเปลี่ยนแปลงหมายความว่าต้องแจ้งซัพพลายเออร์ ตั้งคำถามเรื่องการกำหนดค่าสินค้า และยืนยันว่าค่าระดับ IP ยังคงใช้ได้กับรุ่นดังกล่าวก่อนจัดส่งหน่วยสินค้า ต้นทุนของการจับได้ครั้งนี้คือบ่ายหนึ่งและอีเมลหนึ่งฉบับ ต้นทุนของการไม่จับได้คือการเปลี่ยนแปลงอัตราการคืนสินค้าในปีที่สองตามที่กล่าวไว้ข้างต้น
สิ่งที่ผลิตภัณฑ์ของเราเผยแพร่และไม่เผยแพร่
กฎที่เราใช้ปฏิบัติคือ ค่าระดับ IP มีความน่าเชื่อถือเท่ากับกระบวนการที่รักษาค่าดังกล่าวไว้ ซัพพลายเออร์ที่อ้างว่ามีค่าระดับ แต่ไม่สามารถบรรยายมาตรการควบคุมในสายการผลิตได้ กำลังให้คุณผลการทดสอบมา ไม่ใช่ข้อกำหนดคุณสมบัติของสินค้า เราเผยแพร่เครื่องหมาย IP54 บน V06 และ S7 เนื่องจากนั่นคือสิ่งที่แคตตาล็อกระบุไว้ และเราไม่เผยแพร่ค่าระดับสำหรับรุ่นอื่น เพราะไม่มีการระบุค่าใด ๆ
เราจะเปิดเผยตรงไปตรงมาว่าเราไม่สามารถเผยแพร่ข้อมูลควบคุมกระบวนการผลิตในสาย ความถี่ในการสุ่มตัวอย่าง หรือรายงานการทดสอบของเราเองได้ เพราะบริษัทยังไม่ได้ยืนยันข้อมูลเหล่านั้นให้เรา นี่คือช่องว่างข้อมูลชุดเดียวกับที่เราเผยแพร่เกี่ยวกับตัวเครื่องหมาย IP เอง ผู้ซื้อที่กำลังขอให้ซัพพลายเออร์จัดทำเอกสารกระบวนการ ย่อมสามารถถามคำถามเดียวกันนี้กับเราและได้รับคำตอบที่ซื่อสัตย์ในรูปแบบเดียวกัน
เราเผยแพร่น้ำหนักของหน่วยสำหรับโมเดลเพียงหนึ่งรุ่นในแคตตาล็อกทั้งหมด และไม่เผยแพร่วัสดุซีล วิธีป้องกันอินเทอร์เฟซ หรืออายุการใช้งานของซีลสำหรับโมเดลใด ๆ หากคุณสมบัติการรับรองของคุณขึ้นอยู่กับข้อมูลเหล่านั้น ข้อมูลจะต้องมาจากซัพพลายเออร์ในฐานะส่วนหนึ่งของเอกสารเทคนิค ไม่ใช่จากหน้าแสดงสินค้า
สี่คำขอที่ควรเรียกร้องก่อนออเดอร์แรกในโครงการที่ควบคุมกระบวนการ
ขอหลักฐานที่เป็นรูปธรรมเพียงชิ้นเดียว ไม่ใช่คำบรรยาย เช่น บันทึกแรงบิด บันทึกการทดสอบการรั่วซึม หรือรายงานการทดสอบตัวอย่างขั้นสุดท้าย สิ่งที่ต้องขอเหมือนกันในทุกกรณีคือบันทึกจากชุดการผลิตที่ระบุชื่อ ไม่ใช่คำยืนยันว่ามีบันทึกอยู่ จากนั้นให้ขอหน่วยที่เก็บคงไว้และตรวจสอบด้วยตนเอง กำหนดข้อผูกพันด้านการควบคุมการเปลี่ยนแปลงไว้ในใบสั่งซื้อก่อนสั่งรุ่นย่อยชุดแรก และตรวจสอบล็อตขาเข้ากับชิ้นมาตรฐานตั้งแต่การส่งมอบครั้งแรกเป็นต้นไป
สิ่งที่เราช่วยได้คือให้คำถามทั้งแปดข้อแก่คุณเพื่อนำไปถามซัพพลายเออร์ พร้อมบอกว่าจุดใดจากสี่ประเด็น — ชิ้นส่วนตัวเรือ การประกอบปะเก็น แรงบิดสกรู หรือบรรจุภัณฑ์ — มีความเป็นไปได้สูงที่สุดที่การจัดทำเฉพาะรุ่นจะสูญเสียค่าระดับการป้องกัน ข้อมูลพื้นฐานอยู่ในหัวข้อ ค่าระดับ IP ของแว่นตาอัจฉริยะและความทนทาน กระบวนการผลิตอยู่ในหัวข้อ กระบวนการ OEM และ ODM รูปแบบผลิตภัณฑ์ทางเลือกคือ เสียงแบบเปิดหู และผลิตภัณฑ์ในกลุ่มคือ สมาร์ตกล๊อกซ์สำหรับออกกำลังกาย
แหล่งที่มาของรายการควบคุม
ส่งคำตอบของซัพพลายเออร์เกี่ยวกับคำถามทั้งแปดข้อมาให้เรา แล้วเราจะบอกคุณว่าข้อกำหนดควบคุมใดที่ยังขาดหายไป


