
Uma classificação é um teste de tipo, e um teste de tipo é a fotografia de uma unidade em um único dia. O controle de qualidade da classificação IP dos óculos inteligentes é, portanto, o conjunto de controles na linha de produção que transforma essa fotografia em uma especificação de produto. A pergunta que um comprador deveria fazer não é "o produto tem uma classificação?", mas "o que mantém essa classificação na unidade dez mil?".
A distinção não é acadêmica. Um teste de tipo indica que o projeto do invólucro é capaz de passar no teste. Um plano de controle indica que o processo que fabrica o invólucro continua reproduzindo essa capacidade, lote após lote, mesmo depois de uma mudança de fornecedor de componentes e da chegada de um lote de juntas com uma dureza ligeiramente diferente. O primeiro é um evento pontual com uma data. O segundo é uma rotina com frequência, registro e responsável, e é dessa rotina que depende o pedido de repetição de um comprador.
Em nosso próprio catálogo, a marcação IP54 aparece nos modelos V06 e S7 como uma anotação, sem um número de relatório de teste de terceiros por trás. O restante da linha não publica nenhuma classificação de proteção contra infiltração. Não estamos em condições de publicar nossos próprios controles de linha, nossas frequências de amostragem ou nossos relatórios de teste, porque a empresa não os confirmou. E uma classificação sem um processo documentado por trás é exatamente o tema deste artigo.
Controle de qualidade da classificação IP: fotografia versus processo
A resposta breve e a pergunta que distingue um fornecedor
A pergunta que distingue um fornecedor nessa categoria é se ele consegue descrever os controles em termos de método, frequência, tamanho da amostra e registro. Um fornecedor que os descreve em termos de intenção — "verificamos todos os lotes", "vedações de alta qualidade", "projeto totalmente vedado" — apresentou a você um teste de tipo. Um fornecedor que pode apresentar um registro de torque de uma produção real, um registro de teste de estanqueidade com uma frequência declarada e uma unidade retida que você pode segurar apresentou a você um processo.
Essa distinção vale mais do que parece, porque o comprador que não conseguir fazê-la continuará comprando com base no teste de tipo indefinidamente. Cada pedido de repetição é tratado como uma nova oportunidade de o projeto resistir, quando, na verdade, ele resistiu ou não resistiu meses atrás, e a questão é se o processo ainda o reproduz. As provas para essa resposta não estão no teste de tipo; estão nos registros.
O comprador que decide se uma classificação é um processo ou um resultado
O comprador que faz essa pergunta normalmente está decidindo se a alegação de proteção contra infiltração de um fornecedor descreve um projeto ou uma operação de fabricação, enquanto lida com uma cotação, uma amostra, um preço-alvo e um plano de canal. O que ele não terá em mãos será o plano de controle da fábrica, pois ele normalmente não é compartilhado e porque "verificamos todos os lotes" parece uma resposta.
Não é uma resposta. Um controle que não é especificado, medido e registrado é apenas uma intenção. A maneira de distinguir a diferença é solicitar o método, o instrumento, o limite de aceitação, a frequência e o registro. O fornecedor que possui esse controle responderá aos cinco sem dificuldade, porque o controle é um documento que ele já mantém.
Os quatro pontos de falha e por que não são onde os compradores procuram
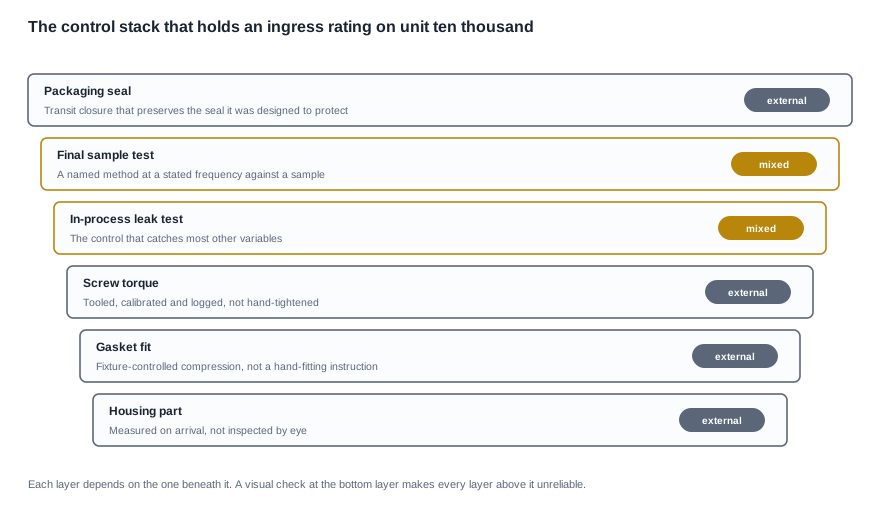
Os compradores tendem a procurar o ponto de falha no laboratório, porque foi de lá que veio o número. Ele não está lá. Uma classificação é perdida na linha de produção, e é perdida em quatro pontos específicos.
O primeiro é a peça do invólucro. Um invólucro verificado visualmente na chegada não constitui uma entrada controlada, e desvios dimensionais no invólucro aparecem mais tarde como um problema de vedação que ninguém relaciona à peça que o causou. O segundo é o encaixe da junta. Uma junta instalada manualmente sem uma taxa de compressão controlada caracteriza um processo variável, e a taxa de compressão é a compressão da vedação, que por sua vez determina a classificação. O terceiro é o torque dos parafusos. Um torque que não é aplicado com ferramenta, calibrado e registrado não é controlado de forma alguma. O quarto é a embalagem, o único ponto que a maioria dos compradores nunca considera: um produto classificado enviado em uma embalagem com falha de estanqueidade perde a classificação em outro lugar, e o cliente experimenta isso como um produto defeituoso.
As linhas de controle que um fornecedor deve responder por escrito
As oito perguntas e o registro que comprova cada uma
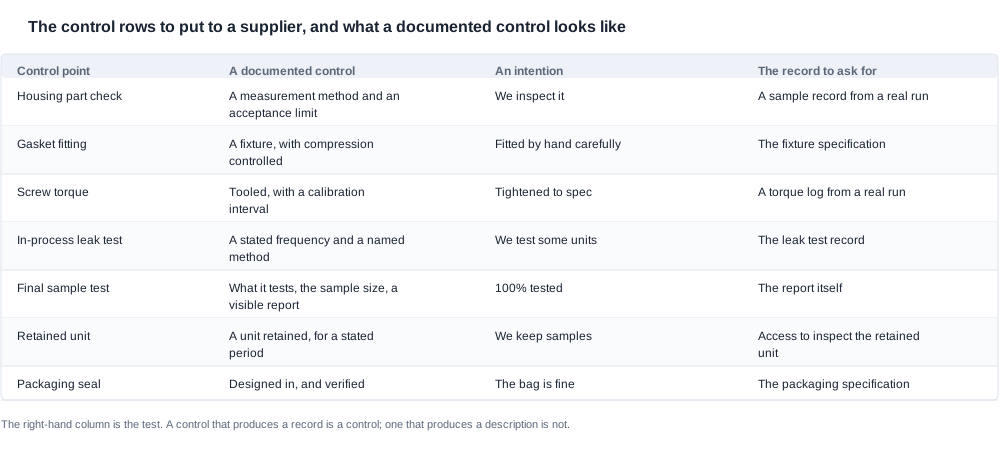
A tabela abaixo é a solicitação a ser enviada a um fornecedor. A coluna da direita é o teste, pois é a única que distingue um controle documentado de uma intenção. A quarta coluna indica o que solicitar e, em todos os casos, trata-se de um documento, e não de uma garantia.
| Ponto de controle | Controle documentado | Intenção | Registro a solicitar |
|---|---|---|---|
| Verificação da carcaça na chegada | Um método de medição com limite de aceitação | Inspecionamos a peça | Um registro de amostra de uma produção real |
| Encaixe da vedação | Um dispositivo de montagem com compressão controlada | Montado à mão com cuidado | A especificação do dispositivo de montagem |
| Torque dos parafusos | Aplicado com ferramenta, com intervalo de calibração | Apertado conforme a especificação | Um registro de torque de uma produção real |
| Teste de vazamento durante o processo | Frequência definida e método identificado | Testamos algumas unidades | O registro do teste de vazamento |
| Teste da amostra final | O que é testado, o tamanho da amostra e um relatório visível | 100% testados | O próprio relatório |
| Unidade retida | Uma unidade retida por um período definido | Guardamos amostras | Acesso para inspecionar a unidade retida |
| Vedação da embalagem | Incorporada ao projeto e verificada | O saco está adequado | A especificação da embalagem |
| Controle de alterações em peças de vedação | Um processo para notificar mudanças na vedação, no parafuso, na carcaça ou no torque | Não oferecido | O procedimento e o responsável por ele |
Os limites que separam um controle de um hábito
Os critérios da terceira coluna merecem uma breve análise, pois cada um deles representa um ponto em que um processo real é substituído silenciosamente por um hábito, e essa substituição permanece invisível até que as devoluções começam.
Uma inspeção visual não é uma medição. Solicite o método, o instrumento e o limite de aceitação; a resposta indicará se a peça da carcaça teve suas dimensões verificadas ou apenas foi observada. Somente uma dessas opções sustenta uma classificação, e somente uma delas gera um registro quando algo dá errado.
Uma vedação montada à mão caracteriza um processo variável. Se a resposta for que ela é montada à mão, a próxima pergunta será como a compressão é controlada, pois a compressão é a vedação, e a vedação é a classificação. A especificação do dispositivo de montagem é o documento que responde a essa questão.
Um torque que não é aplicado com ferramenta não está controlado. Solicite ver um registro de uma produção real. Uma chave de torque sem intervalo de calibração é apenas uma chave de torque, e uma chave de torque manual é uma variável com nome.
O teste de vazamento durante o processo é o controle que detecta a maioria dos demais problemas. Se existe um teste de vazamento com frequência definida e método identificado, a maioria das outras variáveis será detectada por ele, pois um teste de vazamento não diferencia a causa do vazamento na unidade. Caso contrário, todos os outros controles terão de ser individualmente confiáveis, o que representa um padrão muito mais elevado do que a maioria das linhas de produção realmente aplica.
Uma unidade retida é o que torna as Variations visíveis. Sem ela, tanto a substituição de um componente quanto uma alteração de processo passam despercebidos, e a primeira evidência de qualquer um deles é uma reclamação do cliente, e não uma observação interna.
A questão da embalagem, que é uma questão de projeto
A vedação da embalagem merece tratamento separado porque os compradores a classificam consistentemente como um detalhe de suprimentos, quando se trata de uma decisão de projeto. Se o fechamento para transporte for especificado para preservar a vedação, será uma especificação com um critério de aceitação. Se for apenas presumido, será uma linha de custo fadada a se tornar uma taxa de devolução, e o custo chegará pelo canal, e não pelo relatório de qualidade do fornecedor.
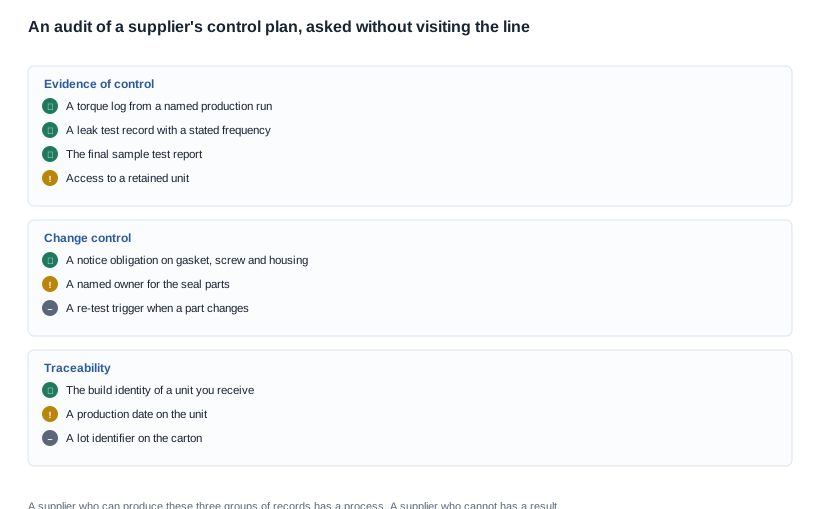
Auditoria de um plano de controle sem visita à fábrica
Cinco verificações e as que funcionam remotamente
A maioria dos compradores não pode visitar a fábrica, mas, em princípio, um plano de controle pode ser auditado à distância porque gera registros. Como avaliar um plano sem uma visita é uma questão de evidências, e não de acesso, e as cinco verificações abaixo são todas remotas. As duas primeiras são as que apresentam o contraste mais nítido.
A primeira verificação é solicitar um registro de uma produção real. Registros de torque, registros de testes de vazamento, o relatório do teste da amostra final — qualquer um deles. Um fornecedor com um processo verificável possui esses documentos, e solicitar um deles é a forma mais rápida de descobrir com que tipo de fornecedor você está lidando. A segunda verificação é solicitar a unidade retida e inspecioná-la. Uma amostra-padrão que você possa ter em mãos tem grande valor, pois é a referência contra a qual cada lote recebido poderá ser comparado pelo restante do programa.
A terceira verificação é a questão de controle de alterações: uma nova junta, um novo parafuso, um novo fornecedor de carcaça ou uma chave de torque diferente altera a configuração à qual a classificação se aplica, e cada uma delas gera uma obrigação de notificação. A quarta é a embalagem, que o comprador pode inspecionar diretamente no primeiro fornecimento. A quinta é realizar uma verificação de recebimento contra a unidade retida — mesmo uma simples comparação visual e funcional em uma amostra de cada lote informa se o processo ainda está sendo executado, e custa apenas alguns minutos por fornecimento.
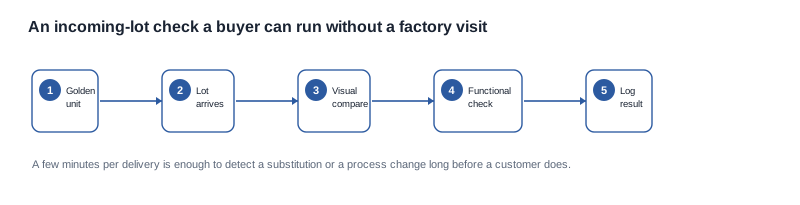
Uma verificação de lote recebido que você pode realizar em sua própria fábrica
A verificação de recebimento vale a pena ser detalhada porque é o único controle que pertence inteiramente ao comprador. Pegue a unidade de referência. Pegue uma amostra do lote que está chegando. Compare a interface, a vedação dos botões, a linha de separação e o estado visível da vedação. Realize uma verificação funcional que inclua o carregamento e um breve ciclo de uso. Registre o resultado em relação ao identificador do lote e à data de entrega.
Os critérios para uma boa verificação de recebimento são: ser curta o suficiente para ser realizada sempre, comparar com uma referência fixa em vez do último lote entregue e produzir um registro que você possa mostrar a um fornecedor quando surgir uma questionamento. Seis comparações com uma unidade de referência são suficientes para detectar substituições e alterações de processo relevantes, além de converter uma futura discussão em uma observação presente.
As questões de auditoria que devem ser placed por escrito
As questões abaixo estão ordenadas pelo grau de desqualificação que representam, razão pela qual a primeira trata de evidências, e não de descrição.
| Área de auditoria | Questão | O que uma resposta completa deve conter |
|---|---|---|
| Evidências de controle | Você pode mostrar um registro de torque de uma ordem de produção identificada? | Um registro com data, linha e referência de produção |
| Evidências de controle | Qual é o método e a frequência do teste de vazamento? | Um método identificado e uma frequência declarada |
| Evidências de controle | Podemos ver o relatório final de teste da amostra? | Um relatório que identifique o que foi testado e o tamanho da amostra |
| Evidências de controle | Há uma unidade retida e podemos inspecioná-la? | Uma forma de acesso e um período de retenção |
| Controle de alterações | Quem é responsável pelas peças de vedação? | Uma função identificada, em vez de um departamento |
| Controle de alterações | O que dispara um novo teste? | Um gatilho documentado, como uma alteração na especificação da junta |
| Controle de alterações | Como somos notificados? | Uma obrigação de notificação vinculada ao pedido de compra |
| Rastreabilidade | Qual identidade de produção chega accompanying com as mercadorias? | Uma data ou referência de lote que possa ser vinculada a uma ordem de produção |
| Rastreabilidade | Há um identificador de lote na caixa? | Alguma informação que o armazém possa registrar |
Cinco formas de um controle na linha de produção parar silenciosamente
A classificação é mantida por um ano, e as devoluções começam no segundo. O sintoma é uma variação na taxa de devoluções sem um agrupamento que permita investigar. A causa raiz é que um componente foi substituído ou uma etapa do processo foi alterada, e ninguém estava acompanhando. A prevenção é o controle de alterações com uma obrigação de notificação, uma unidade retida e uma verificação de recebimento contra essa unidade.
As unidades vazam no contêiner e o cliente considera o produto defeituoso. O sintoma é uma reclamação relacionada ao transporte que é classificada como defeito do produto e, portanto, cobra da função de qualidade. A causa raiz é que a vedação da embalagem foi presumida, em vez de projetada. A prevenção é especificar a vedação da embalagem como parte do projeto e verificá-la em um simulador de trânsito.
O fornecedor não consegue mostrar um registro. O sintoma é uma auditoria que não gera artefatos e, portanto, não chega a nenhuma conclusão. A causa raiz é que o controle consiste em uma inspeção visual, que não gera registro. A prevenção é solicitar o método, a frequência e o registro, e tratar a ausência como uma constatação por si só, e não como um atraso.
Uma alteração na produção invalida a classificação e ninguém percebe. O sintoma é um relatório que menciona uma configuração que não corresponde às unidades atuais, descoberto durante uma consulta aduaneira. A causa raiz é uma divisão de responsabilidades: a classificação pertence à engenharia, as peças de vedação pertencem às compras e ninguém responde pela interface entre as duas áreas. A prevenção é incluir as peças de vedação na lista de controle de alterações, com uma obrigação de notificação ao comprador.
A classificação é usada para ganhar uma licitação, e a evidência é uma linha de catálogo. O sintoma é um contrato que assume o compromisso de uma classificação de proteção contra infiltrações sem nenhum processo por trás. A causa raiz é que o teste de tipo foi tratado como um processo. A prevenção é perguntar o que mantém a classificação válida na unidade dez mil e tratar a resposta, ou a ausência dela, como a própria qualificação.
O que um plano de controle traz comercialmente e o que nossa linha não publica
Os termos comerciais aplicáveis a um programa controlado
Um fornecedor com um processo documentado representa uma proposta comercial diferente de outro sem esse processo, e a negociação deve refletir essa diferença. O termo de maior peso é a retenção: um depósito, o saldo pago após a inspeção antes do envio e uma retenção mantida em garantia do pacote de documentação e controle protegem o comprador no caso de falha mais caro, ou seja, a chegada de um produto com uma marcação que ninguém consegue comprovar.
O custo por variante de uma alteração apenas documental costuma ser negociável, pois nenhum componente físico é alterado. A quantidade de unidades por variante é negociável, e ainda mais em um pedido de repetição do que no primeiro. A divisão da entrega vinculada a uma etapa de revisão da qualidade geralmente é concedida com mais facilidade do que um desconto no preço, porque transfere o risco para a revisão, onde ele de fato pertence.
O que não é negociável é o custo e o prazo da certificação, que correspondem, respectivamente, ao custo por configuração e à fila do laboratório. Os moldes e as ferramentas de vedação geram custos únicos normalmente distribuídos pelo primeiro pedido; o que merece constar na consulta é o volume coberto por essa distribuição e se as ferramentas de molde e de vedação ainda serão necessárias quando o programa for encerrado. A vedação e a interface também não são negociáveis: um fornecedor que se recusa a alterar o material da vedação, o design da porta ou os contatos de carregamento está indicando que o desempenho contra infiltrações é fixo, o que também significa que o plano de controle é fixo.
Um cenário prático: dois fornecedores, uma auditoria de fábrica e uma armadilha na própria instalação do comprador
Este é um caso hipotético, não um projeto de cliente, apresentado para mostrar como a auditoria de controle altera a comparação entre fornecedores.
Imagine uma marca que qualifica dois fornecedores para uma linha esportiva com pedidos de repetição, com orçamento para uma auditoria de fábrica e sem intenção de realizar uma segunda. O primeiro fornecedor apresenta um preço unitário menor e responde às questões de controle com descrições; o segundo apresenta um preço mais alto e responde com um registro de torque, um registro de teste de vazamento e uma oferta para reter uma unidade.
A primeira decisão é onde gastar a auditoria. As evidências apontam para o segundo fornecedor, porque um fornecedor que produz registros tem algo a mostrar na unidade, enquanto um fornecedor cujos controles são apenas descrições não tem nada a mostrar, por mais cuidadosamente que o auditor seja. Portanto, a auditoria vai para o segundo fornecedor, onde pode confirmar o processo em vez de apenas procurá-lo.
A segunda decisão é o que fazer com a resposta do primeiro fornecedor. As questões da auditoria e a inspeção dos lotes recebidos passam a ser a alternativa a uma visita à fábrica, e o comprador assume o risco explicitamente: o primeiro fornecedor despacha, o comprador realiza a inspeção de recebimento em todos os lotes usando uma unidade retida como referência, e a ordem de compra inclui a obrigação de notificar alterações. Esse é um risco real com um custo real, e agora se trata de uma decisão documentada, não de uma suposição.
A terceira decisão é o contrato. O comprador solicita ao segundo fornecedor a obrigação de notificar alterações em componentes de vedação, o acesso à unidade retida e o resultado do teste de recebimento dos lotes, além de vincular uma retenção ao pacote de controle. A quarta decisão é a embalagem. Como o lacre da embalagem foi identificado na auditoria como o controle menos especificado, o comprador define o fechamento para transporte como critério de aceitação e o testa por meio de uma simulação de transporte, em vez de aceitá-lo sem verificação.
A quinta decisão é o pedido de repetição. No segundo pedido, a inspeção de recebimento do comprador encontra uma peça do alojamento com aparência ligeiramente diferente da unidade de referência — uma substituição detectada na própria instalação do comprador, e não por um cliente. A obrigação de controle de alterações faz com que a questão seja levantada junto ao fornecedor, a configuração seja verificada e a vigência da classificação seja confirmada antes do envio das unidades. O custo dessa descoberta equivale a uma tarde e um e-mail. O custo de não detectá-la é o aumento gradual das devoluções no segundo ano descrito acima.
O que nossa linha publica e o que não publica
A regra operacional que aplicamos é a seguinte: uma classificação contra infiltrações só é tão boa quanto o processo que a mantém, e um fornecedor que reivindica uma classificação, mas não consegue descrever os controles na linha de produção, forneceu a você um resultado de teste, não uma especificação de produto. Publicamos a marcação IP54 no V06 e no S7 porque é isso que o catálogo informa, e não publicamos nenhuma classificação para os demais modelos porque nenhuma é declarada.
Também seremos francos: não podemos publicar nossos próprios controles de linha, frequências de amostragem ou relatórios de ensaio, pois a empresa não os confirmou para nós. Essa é a mesma lacuna que publicamos regarding a própria marcação, e um comprador que solicita a um fornecedor um processo documentado deve poder nos fazer a mesma pergunta e receber uma resposta igualmente honesta.
Publicamos o peso da unidade para exatamente um modelo de todo o catálogo e não publicamos o material das vedações, o método de proteção das interfaces nem a vida útil das vedações para qualquer modelo. Se sua qualificação depende desses itens, eles devem ser fornecidos pelo fornecedor como parte do ficheiro técnico, e não de uma página de produto.
Quatro pedidos a fazer antes da primeira encomenda num programa orientado por controlos
Solicite um artefacto, não uma descrição: um registo de binário de torção, um registo de ensaio de fugas ou o relatório final de ensaio da amostra. O que deve solicitar é igual em todos os casos — um registo de uma.Bytes de produção identificadas, e não uma confirmação de que existem registos. Depois, peça a unidade retida e inspeccione-a. Inclua a obrigação de controlo de alterações na ordem de compra antes de encomendar a primeira variante e realize a verificação do lote de receção contra a unidade de referência desde a primeira entrega.
Podemos furnishir-lhe as oito perguntas a fazer a um fornecedor e indicar-lhe qual dos quatro pontos — estrutura, encaixe da junta, binário do parafuso ou embalagem — é o local mais provável para uma dada configuração perder a sua classificação. Os antecedentes estão em Classificações IP e durabilidade, o percurso do processo está em Processo OEM e ODM, o formato alternativo é áudio de ouvido aberto e a gama está em óculos inteligentes esportivos.
De onde provém a lista de controlos
Envie-nos a resposta do fornecedor às oito perguntas e diremos qual dos controlos está em falta.


