
En typklassning är en typprovning, och en typprovning är ett fotografi av en enhet på en enda dag. Kvalitetskontroll av IP-klassning för smarta glasögon är därför de kontroller i produktionslinjen som gör att fotografiet blir en produktspecifikation, och frågan en köpare bör ställa är inte ”har den någon klassning” utan ”vad upprätthåller klassningen på enhet tiotusen”.
Skillnaden är inte akademisk. En typprovning visar att kapslingsdesignen klarar kraven. En kontrollplan visar att processen som tillverkar kapslingen fortsätter att producera den förmågan, parti efter parti, även efter att en komponentleverantör bytts och ett parti packningar kommer med något annorlunda hårdhet. Den första är en engångshändelse med ett datum. Den andra är en rutin med en frekvens, en dokumentation och en ansvarig, och det är den andra som köparens återkommande beställningar beror på.
I vår egen katalog anges IP54 på V06 och S7, som en annotation utan något nummer på testrapport från tredje part. Resten av sortimentet uppger ingen ingressklassning alls. Vi kan inte lämna ut våra egna kontroller i produktionslinjen, våra provtagningsfrekvenser eller våra testrapporter, eftersom företaget inte har bekräftat dem, och en klassning utan en dokumenterad process bakom sig är precis det som den här artikeln handlar om.
Kvalitetskontroll av IP-klassning: fotografi eller process
Det korta svaret och frågan som skiljer leverantörer åt
Frågan som skiljer leverantörer åt inom den här kategorin är om de kan beskriva kontrollerna i termer som metod, frekvens, provstorlek och dokumentation. En leverantör som beskriver dem i termer av avsikt — ”vi kontrollerar varje parti”, ”högkvalitativa packningar”, ”heltätad design” — har gett dig en typprovning. En leverantör som kan ta fram en vridmomentslogg från en verklig produktion, en dokumenterad läckagetest med angiven frekvens och ett kvarvarande prov som du kan hålla i handen har gett dig en process.
Den skillnaden är värt mer än den verkar, eftersom köpare som inte kan se den kommer att fortsätta köpa baserat på typprovningen i all evighet. Varje återkommande beställning behandlas som ett nytt tillfälle för designen att hålla, när designen i själva verket höll eller inte höll månader tidigare och frågan är om processen fortfarande kan reproducera resultatet. Beviset för svaret finns inte alls i typprovningen; det finns i dokumentationen.
Köparen avgör om en klassning är en process eller ett resultat
Köparen som ställer den här frågan avgör vanligtvis om en leverantörs ingresspåstående beskriver en design eller en tillverkningsprocess, och har samtidigt en offert, ett prov, ett målpris och en kanalplan. Vad de inte kommer att ha är fabrikens kontrollplan, eftersom den inte normalt delas ut, och eftersom ”vi kontrollerar varje parti” låter som ett svar.
Det är inget svar. En kontroll som inte är specificerad, mätt och dokumenterad är bara en avsikt. Sättet att skilja den från en verklig kontroll är att be om metod, instrument, acceptansgräns, frekvens och dokumentation. En leverantör som har en kontroll kommer att svara på alla fem utan svårighet, eftersom kontrollen är ett dokument de redan för.
De fyra felriskerna och varför köpare inte letar där
Köpare brukar leta efter felrisken i laboratoriet, eftersom det är därifrån numret kommer. Den finns inte där. En klassning går förlorad i produktionslinjen, och det sker vid fyra specifika punkter.
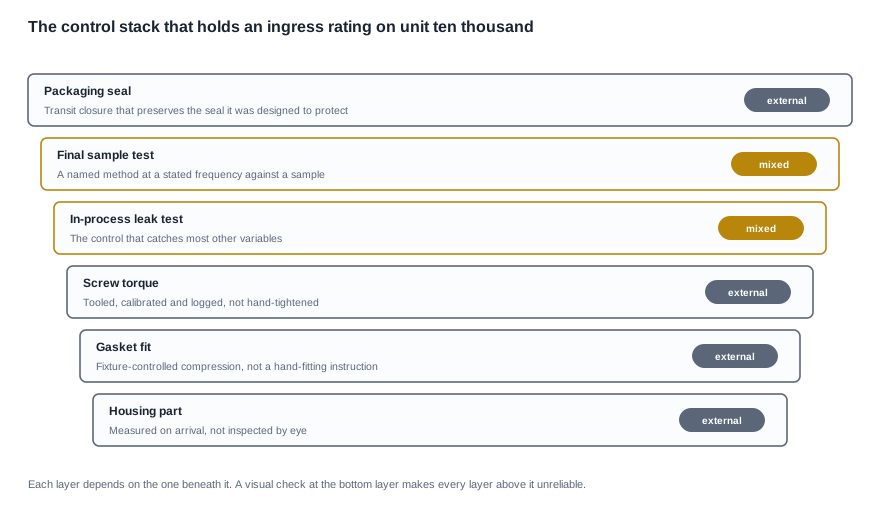
Den första är kapslingsdelen. En kapsling som kontrolleras visuellt vid ankomst är inte en kontrollerad insats, och dimensionella avvikelser i kapslingen visar sig senare som ett täthetsproblem som ingen kopplar till den del som orsakade det. Den andra är packningens passform. En packning som monteras för hand utan styrd kompression är en variabel process, och kompressionen är packningens kompression, och packningens kompression är klassningen. Den tredje är skruvarnas vridmoment. Ett vridmoment som inte är verktygsstyrt, kalibrerat och dokumenterat är inte kontrollerat alls. Den fjärde är förpackningen, den punkt som de flesta köpare aldrig tänker på: en klassad produkt som levereras i en förslutning som läcker i containern har tappat klassningen någon annanstans, och kunden upplever det som en defekt produkt.
De kontrollposter en leverantör måste besvara skriftligen
De åtta frågorna och dokumentationen som bevisar var och en
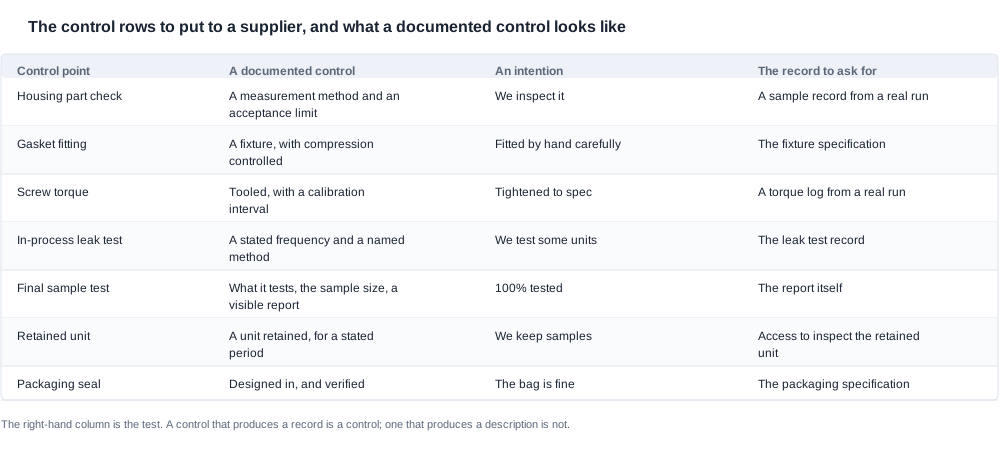
Tabellen nedan är den förfrågan som ska skickas till en leverantör. Högerkolumnen är testet, eftersom det är den enda kolumnen som skiljer en dokumenterad kontroll från en avsikt. Den fjärde kolumnen anger vad som ska begäras in, och i samtliga fall är det ett dokument och inte ett intyg.
| Kontrollpunkt | Dokumenterad kontroll | Avsikt | Dokument som ska begäras in |
|---|---|---|---|
| Kontroll av husskicket vid ankomst | Mätmetod med acceptansgräns | Vi inspekterar det | Provkopia från en verklig produktion |
| Montering av packning | Fixtur med kontrollerad kompression | Monteras försiktigt för hand | Fixturspecifikation |
| Skruvåtdragning | Verktygsstyrt med kalibreringsintervall | Åtdragen enligt specifikation | Logg med åtdragningsvärden från en verklig produktion |
| Läcktest under produktion | Angiven frekvens och namngiven metod | Vi testar vissa enheter | Protokoll från läcktestet |
| Slutprov av stickprov | Vad det testar mot, provstorlek och en synlig rapport | 100 % testade | Rapporten i sig |
| Retainad enhet | En enhet som retainas under en angiven period | Vi förvarar prover | Tillgång för att inspektera den retainade enheten |
| Förpackningens försegling | Utformad i förpackningen och verifierad | Påsen är i ordning | Förpackningsspecifikation |
| Ändringskontroll för delar i förseglingen | Process för att meddela ändringar av packning, skruv, hus eller åtdragningsmoment | Erbjuds inte | Proceduren och vem som ansvarar för den |
Trösklarna som skiljer en kontroll från en vana
Kriterierna i den tredje kolumnen förtjänar ett par ord var, eftersom var och en av dem är en plats där en verklig process tyst ersätts av en vana, och ersättningen är osynlig tills returerna börjar komma in.
En visuell kontroll är inte en mätning. Begär metoden, instrumentet och acceptansgränsen, så svaret berättar om husskicket är dimensionellt verifierat eller endast granskat visuellt. Endast det endera av dessa två räcker för att ge ett betyg, och endast det endera av dem genererar en dokumentation när något går fel.
En packning som monteras för hand är en variabel process. Om svaret är att den monteras för hand är nästa fråga hur kompressionen kontrolleras, eftersom kompressionen utgör förseglingen och förseglingen utgör betyget. En fixturspecifikation är dokumentet som ger svar på den frågan.
ett åtdragningsmoment som inte är verktygsstyrt är inte kontrollerat. Begär att få se en logg från en verklig produktion. En åtdragningsdriver utan kalibreringsintervall är bara en åtdragningsdriver, och en manuell momentnyckel är en variabel med ett namn.
Läcktestet under produktion är den kontroll som fångar de flesta andra problem. Om det finns ett läcktest med angiven frekvens och namngiven metod fångas de flesta andra variablerna av det, eftersom ett läcktest är ointresserat av varför enheten läcker. Om det inte finns något sådant test måste varje annan kontroll vara tillförlitlig separat, vilket är en mycket högre tröskel än de flesta produktionslinjer faktiskt uppfyller.
En retainad enhet är det som gör förändringar synliga. Utan en sådan upptäcks både komponentbyten och processändringar, och det första beviset på någotdera blir ett kundärende snarare än en intern observation.
Förpackningsfrågan, som är en designfråga
Förpackningens försegling förtjänar separat behandling eftersom köpare konsekvent klassificerar den som en inköpsdetalj, när den i själva verket är ett designbeslut. Om transportförslutningen är specificerad för att bevara förseglingen är den en specifikation med ett acceptanskriterium. Om den bara antas är den en kostnadspost som väntar på att förvandlas till en returfrekvens, och kostnaden når oss via distributionskanalen snarare än via leverantörens kvalitetsrapport.
Granskning av en kontrollplan utan ett fabriksbesök
Fem kontroller, och de som fungerar på distans
De flesta köpare kan inte besöka fabriken, och en kontrollplan är i princip granskbar på distans eftersom den genererar dokumentation. Hur man utvärderar en sådan plan utan ett besök är en fråga om bevis snarare än om tillgång, och alla fem kontrollerna nedan kan göras på distans. De två första skiljer mest tydligt åt.
Den första kontrollen är att begär en logg från en verklig produktion. Loggar med åtdragningsvärden, protokoll från läcktest och rapporter från slutprov av stickprov – någon enda av dem räcker. En leverantör med en verklig process har sådana dokument, och att begära ett av dem är snabbaste sättet att ta reda på vilken typ av leverantör man har att göra med. Den andra kontrollen är att begära den retainade enheten och titta på den. Ett gyllene prov som man kan hålla i handen är värt mycket, eftersom det utgör referensen som varje inkommande parti kan jämföras mot under resten av programmet.
Den tredje kontrollen gäller ändringsstyrning: en ny packning, en ny skruv, en ny leverantör av höljen eller en annan åtdragningsnyckel ändrar varje gång den konfiguration som betyget gäller, och varje ändring kräver en anmälningsskyldighet. Den fjärde gäller förpackningen, som köparen kan inspektera direkt vid den första leveransen. Den femte är att utföra en inkommande kontroll mot den behållna enheten – även en enkel visuell och funktionell jämförelse med ett urval från varje parti visar om processen fortfarande fungerar, och det tar bara några minuter per leverans.
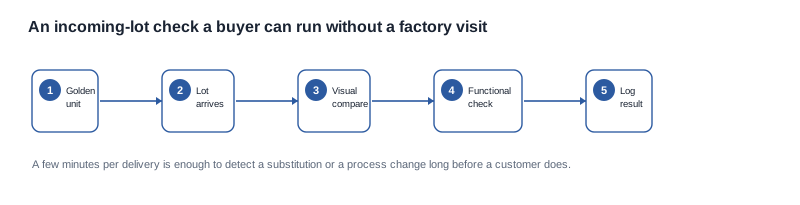
En inkommande partikontroll som du kan utföra själv i produktionen
Den inkommande kontrollen är värd att beskriva närmare eftersom det är den enda kontrollen som köparen själväg direkt fullständigt ut. Ta den referensenhet som godkänts. Ta ett urval från det parti som anländer. Jämför gränssnittet, knapparnas packningar, delningslinjen och packningarnas synliga skick. Utför en funktionell kontroll som omfattar laddning och en kort användningscykel. Dokumentera resultatet med partinumret och leveransdatumet.
Kraven på en bra inkommande kontroll är att den är kort nog att utföras varje gång, att den jämför mot en fast referens i stället för mot den senaste leveransen och att den skapar en dokumentation som du kan visa leverantören när det uppstår frågor. Sex jämförelser mot en referensenhet räcker för att upptäcka de substitueringar och processändringar som spelar roll, och kontrollen omvandlar en framtida diskussion till en aktuell iakttagelse.
Revisionsfrågorna som bör ställas skriftligen
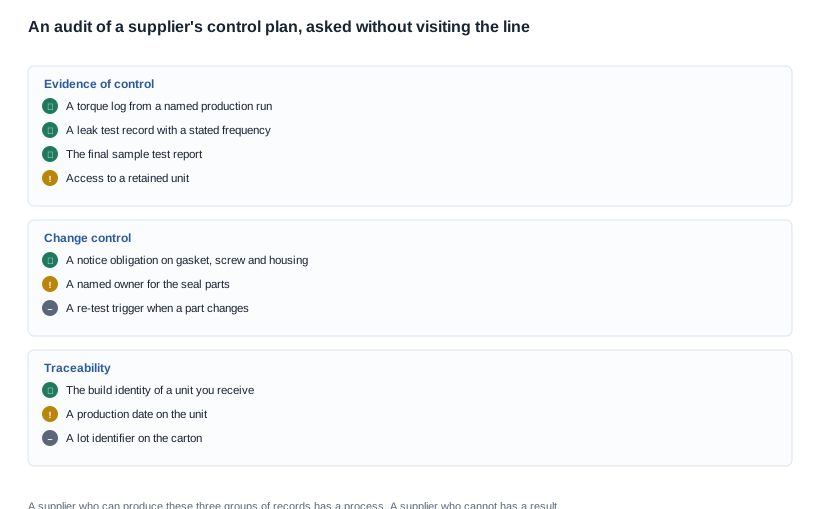
Frågorna nedan är ordnade efter hur mycket de utesluter, och därför handlar den första frågan om bevis i stället för om beskrivningar.
| Revisionsområde | Fråga | Vad ett fullständigt svar innehåller |
|---|---|---|
| Bevis för styrning | Kan du visa en åtdragningslogg från en namngiven produktionskörning? | En logg med datum, linje och tillverkningsreferens |
| Bevis för styrning | Vilken metod och vilken frekvens används för läckagetestning? | En namngiven metod med angiven frekvens |
| Bevis för styrning | Kan vi se rapporten från det slutliga provtestet? | En rapport som anger vad som testats och provstorleken |
| Bevis för styrning | Finns en behållen enhet och kan vi inspektera den? | En plan för tillträde och enRetentionstid |
| Ändringsstyrning | Vem ansvarar för packningsdelarna? | En namngiven funktion, inte en avdelning |
| Ändringsstyrning | Vad utlöser ett omtest? | En skriftlig utlösande faktor, till exempel en ändring av packningsspecifikationen |
| Ändringsstyrning | Hur meddelas vi? | En anmälningsskyldighet knuten till inköpsordern |
| Spårbarhet | Vilken tillverkningsidentifiering följer med varorna? | En datum- eller partireferens som kan knytas till en produktionskörning |
| Spårbarhet | Finns det ett partinummer på kartongen? | Något som lagret kan registrera |
Fem sätt som en kontroll vid produktionslinjen upphör att fungera i smyg
Betyget gäller i ett år och returerna börjar under det andra året. Symtomet är att returfrekvensen förskjuts utan någon tydlig gruppering som kan utredas. Grundorsaken är att en komponent har substituerats eller att ett processteg har ändrats utan att någon har uppmärksamhet på förändringen. Förebyggande åtgärd är ändringsstyrning med anmälningsskyldighet, en behållen enhet och en inkommande kontroll mot denna.
Enheterna läcker i containern och kunden tror att produkten är defekt. Symtomet är ett frakt-relaterat klagomål som klassificeras som en produktdefekt och därför belastas kvalitetsfunktionen med kostnaden. Grundorsaken är att förpackningens tätning har antagits i stället för att utarbetas. Förebyggande åtgärd är att ange förpackningens tätning som en del av konstruktionen och verifiera den med en transitsimulering.
Leverantören kan inte visa någon logg. Symtomet är en revision som inte resulterar i några underlag och därmed inte heller några slutsatser. Grundorsaken är att kontrollen endast består av en visuell granskning, och en visuell granskning skapar ingen dokumentation. Förebyggande åtgärd är att efterfråga metod, frekvens och dokumentation samt att behandla frånvaron som ett resultat i sig, inte som en försening.
En produktionsändring upphäver betyget utan att någon märker det. Symtomet är en rapport som anger en konfiguration som inte stämmer med de aktuella enheterna och som upptäcks under en tullförfrågan. Grundorsaken är en delad ägarskap: betyget ägs av engineering, packningsdelarna ägs av inköp och ingen äger gränsdragningen mellan dem. Förebyggande åtgärd är att ta med packningsdelarna i listan över ändringar som omfattas, med en anmälningsskyldighet gentemot köparen.
Betyget används för att vinna en upphandling och beviset är en katalograd. Symtomet är ett avtal som åtar sig en inträngningsklassning utan någon underliggande process. Grundorsaken är att typprovningen har behandlats som en process. Förebyggande åtgärd är att fråga vad som upprätthåller betyget vid enhet nummer tiotusen och att behandla svaret, eller frånvaron av ett svar, som kvalificeringen i sig.
Vad en kontrollplan ger kommersiellt och vad vår sortiment inte publicerar
De kommersiella villkoren som gäller för ett kontrollerat program
En leverantör med en dokumenterad process utgör en annan kommersiell affärsmöjlighet än en leverantör utan, och förhandlingen bör spegla detta. Villkoret som väger tyngst är kvarhållningsbetalningen: en deposition, ett restbelopp vid inspektion före leverans och en kvarhållning knuten till dokumentations- och kontrollpaketet skyddar köparen mot det fel som kostar mest, nämligen en produkt som levereras med en märkning som ingen kan styrka.
Kostnaden per variant för enbart dokumentationsändringar är vanligen förhandlingsbar, eftersom ingen hårdvara berörs. Antalet enheter per variant är förhandlingsbart, och i ännu större utsträckning vid en återorderning än vid en första order. Delad leverans mot en milstolpe för kvalitetsgranskning beviljas ofta lättare än ett prisavdrag, eftersom det flyttar risken till den granskning som den hör hemma till.
Det som inte är förhandlingsbart är kostnaden och tiden för certifiering, som utgör en kostnad per konfiguration respektive en kö i laboratoriet. Formgjutnings- och förseglingstillbehör är engångsavgifter som normalt fördelas över den första ordern; det som bör tas upp i förfrågan är den volym som fördelningen omfattar och om verktygen för formgjutning och försegling fortfarande behövs när programmet avslutas. Även förseglingen och gränssnittet är icke förhandlingsbara: en leverantör som inte vill ändra förseglingsmaterialet, portdesignen eller laddningskontakterna visar att inträngningsprestandan är låst, vilket också innebär att kontrollplanen är låst.
Ett genomrätt exempel: två leverantörer, en fabriksrevision och en fynd på köparens egen mark
Detta är ett hypotetiskt fall och inte ett kundprojekt, och det finns här för att visa hur en kontrollrevision förändrar jämförelsen mellan leverantörer.
Anta att ett varumärke kvalificerar två leverantörer för en återorderad sportserie, med budget för en fabriksrevision och utan intresse av en andra. Den första leverantören ger ett lägre enhetspris och besvarar kontrollfrågorna med beskrivningar; den andra ger ett högre pris och svarar med en momentlogg, ett protokoll från läckagetest och ett erbjudande om att kvarhålla en enhet.
Det första beslutet är var revisionen ska genomföras. Bevisen pekar mot den andra leverantören, eftersom en leverantör som producerar register har något att visa på plats, medan en leverantör vars kontroller endast utgörs av beskrivningar inte har något att visa oavsett hur omsorgsfullt revisorn granskar. Revisionen genomförs därför hos den andra leverantören, där den kan bekräfta processen i stället för att bara söka efter en.
Det andra beslutet är vad som ska göras med den första leverantörens svar. Revisionsfrågorna och kontrollen av inkommande partier blir alternativet till ett fabriksbesök, och köparen accepterar risken uttryckligen: den första leverantören skickar varorna, köparen utför den inkommande kontrollen på varje parti mot en kvarhållen enhet, och inköpsordern innehåller skyldigheten att anmäla ändringar. Det är en verklig risk med en verklig kostnad, och den är nu ett dokumenterat beslut i stället för ett antagande.
Det tredje beslutet är avtalet. Köparen begär att den andra leverantören åtar sig att anmäla ändringar avseende förseglingsdelar, att ge tillgång till den kvarhållna enheten och att lämna testresultat för inkommande partier, och knuter en kvarhållningsbetalning till kontrollpaketet. Det fjärde beslutet är förpackningen. Eftersom förpackningsförseglingen bedömdes vara den minst specificerade kontrollen under revisionen anger köparen att transitförseglingen ska utgöra ett acceptanskrav och testar den med en transitsimulering i stället för att acceptera den.
Det femte beslutet är återorderningen. Vid den andra ordern upptäcker köparens inkommande kontroll ett hussdel som ser något annorlunda ut än referensenheten – en ersättning som upptäcks på köparens egen mark och inte av en kund. Skyldigheten till ändringskontroll innebär att frågan lyfts hos leverantören, att konfigurationen efterfrågas och att fortsatt tillämplighet av kvalitetsklassen bekräftas innan enheterna skickas. Kostnaden för denna fynd är en eftermiddag och ett e-postmeddelande. Kostnaden för att inte upptäcka den är de återgångsdrift i returstatistik som beskrivs ovan.
Vad vårt sortiment publicerar och inte publicerar
Den arbetsregel vi tillämpar är att en inträngningsklassning bara är så bra som den process som upprätthåller den, och en leverantör som påstår sig ha en kvalitetsklassning utan att kunna beskriva kontrollerna vid produktionslinjen har gett dig ett testresultat i stället för en produktspecifikation. Vi publicerar IP54-märkningen på V06 och S7 eftersom det är vad katalogen anger, och vi publicerar ingen kvalitetsklassning för de övriga modellerna eftersom ingen sådan anges.
Vi är också öppna med att vi inte kan publicera våra egna kontroller i produktionslinjen, våra provningsfrekvenser eller våra testrapporter, eftersom företaget inte har bekräftat dem för oss. Det är samma lucka som vi publicerar när det gäller märkningen, och en köpare som ber en leverantör om en dokumenterad process bör kunna ställa samma fråga till oss och få samma ärliga svar.
Vi publicerar enhetsvikten för exakt en modell i hela katalogen, och vi publicerar varken materialet i packningarna, metoderna för gränssnittsskydd eller packningarnas livslängd för någon modell. Om din kvalificering är beroende av de uppgifterna måste de komma från leverantören som en del av den tekniska dokumentationen, inte från en produktsida.
Fyra frågor att ställa före den första beställningen i ett kontrollstyrt program
Be om ett dokument, inte en beskrivning: en dokumenterad åtdragning, en registrering av läckagetest eller slutgiltigt testprotokoll för prov exemplet. Vad du ska be om är detsamma i alla fall – dokumentation från en namngiven produktionsserie, inte ett löfte om att dokumentationen finns. Be sedan om det kvarhållna exemplet och inspektera det. Skriv in skyldigheten att hantera ändringar i inköpsordern innan den första varianten beställs, och utför kontrollen av inkommande partier mot guldexemplet redan vid den första leveransen.
Vad vi kan göra är att ge dig de åtta frågorna att ställa till en leverantör och berätta vilken av de fyra punkterna – husdel, packningens passform, skruvåtdragning eller förpackning – som är mest sannolik att en viss konfiguration förlorar sin klassning på. Bakgrunden finns under IP-klassning och hållbarhet, processen finns under OEM- och ODM-process, den alternativa formfaktorn är öppna örat-ljud, och sortimentet är sport-smartglasögon.
Varifrån kontrollistan kommer
Skicka leverantörens svar på de åtta frågorna, så berättar vi vilken kontroll som saknas.


