
Una clasificación es una prueba de tipo, y una prueba de tipo es una fotografía de una unidad en un día. Por tanto, el control de calidad del grado de protección IP de las gafas inteligentes es el conjunto de controles en línea que convierten esa fotografía en una especificación de producto, y la pregunta que debería hacerse un comprador no es «¿tiene una clasificación?», sino «¿qué garantiza la clasificación en la unidad diez mil».
La diferencia no es académico. Una prueba de tipo le indica que el diseño de la carcasa puede superar la prueba. Un plan de control le indica que el proceso que fabrica la carcasa sigue produciendo esa capacidad, lote tras lote, después de que cambie un proveedor de componentes y llegue un lote de juntas con una dureza ligeramente diferente. La primera es un evento puntual con fecha. La segunda es una rutina con una frecuencia, un registro y un responsable, y es precisamente esta segunda la que sostiene los pedidos repetidos de un comprador.
En nuestro propio catálogo, la marca IP54 aparece en el V06 y el S7, como una anotación sin ningún número de informe de pruebas de un tercero detrás. El resto de la gama no publica ninguna clasificación de protección contra la entrada de agua o el polvo. No estamos en condiciones de publicar nuestros propios controles en línea, nuestras frecuencias de muestreo ni nuestros informes de pruebas, porque la empresa no los ha confirmado, y una clasificación sin un proceso documentado detrás es precisamente el tema de este artículo.
Control de calidad del grado de protección IP: fotografía frente a proceso
La respuesta breve y la pregunta que permite distinguir a un proveedor
La pregunta que permite distinguir a un proveedor en esta categoría es si puede describir los controles en términos de método, frecuencia, tamaño de la muestra y registro. Un proveedor que los describe en términos de intención —«revisamos cada lote», «juntas de alta calidad», «diseño totalmente sellado»— le ha proporcionado una prueba de tipo. En cambio, un proveedor que puede presentar un registro de par de apriete de una producción real, un registro de pruebas de fugas con una frecuencia indicada y una unidad retenida que puede tener en la mano le ha proporcionado un proceso.
Esa diferencia vale más de lo que parece, porque el comprador que no sea capaz de distinguirla seguirá comprando indefinidamente basándose en la prueba de tipo. Cada pedido repetido se trata como una nueva oportunidad para que el diseño resista, cuando en realidad el diseño resistió o no hace meses y la cuestión es si el proceso sigue reproduciéndolo. Las pruebas para responder a esa pregunta no están en la prueba de tipo, sino en los registros.
El comprador que decide si una clasificación es un proceso o un resultado
El comprador que formula esta pregunta suele estar decidiendo si la declaración de protección contra la entrada de agua o el polvo de un proveedor describe un diseño o una operación de fabricación, y suele tener una cotización, una muestra, un precio objetivo y un plan de canal. Lo que no tendrá es el plan de control de la fábrica, porque normalmente no se comparte y porque «revisamos cada lote» suena como una respuesta.
No lo es. Un control que no está especificado, medido ni registrado es una intención. Para distinguir la diferencia, hay que pedir el método, el instrumento, el límite de aceptación, la frecuencia y el registro. El proveedor que tenga un control responderá las cinco cosas sin dificultad, porque el control es un documento que ya conserva.
Los cuatro puntos de fallo y por qué no son donde buscan los compradores
Los compradores suelen buscar el punto de fallo en el laboratorio, porque de ahí salió el número. No está allí. Una clasificación se pierde en la línea de producción, y se pierde en cuatro puntos concretos.
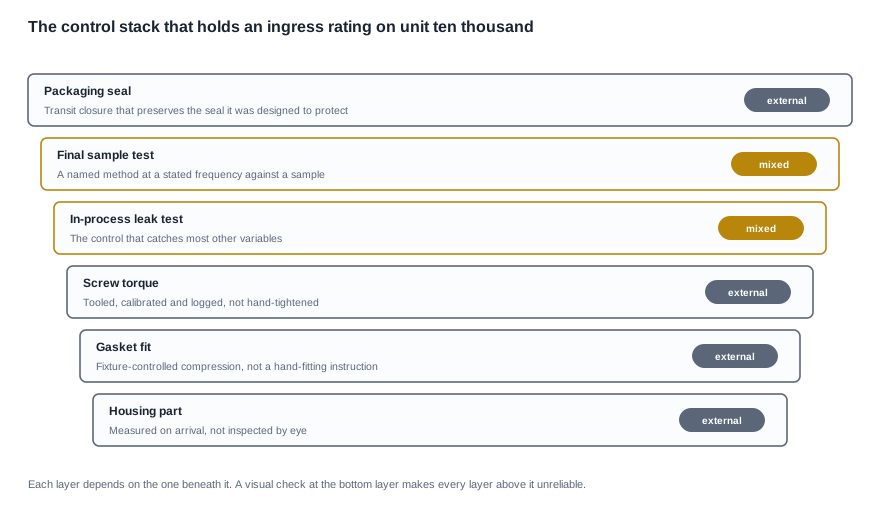
El primero es la pieza de la carcasa. Una carcasa que se inspecciona visualmente a su recepción no constituye una entrada controlada, y las desviaciones dimensionales en la carcasa aparecen más tarde como un problema de sellado que nadie relaciona con la pieza que lo causó. El segundo es el ajuste de la junta. Una junta montada a mano sin una tasa de compresión controlada constituye un proceso variable, y la tasa de compresión es la compresión del sellado, y la compresión del sellado es la clasificación. El tercero es el par de apriete de los tornillos. Un par que no se realiza con herramientas, no se calibra y no se registra no está controlado en absoluto. El cuarto es el embalaje, el único punto en el que la mayoría de los compradores ni siquiera piensa: un producto clasificado que se envía en un cierre con fugas dentro del contenedor ha perdido la clasificación en otro lugar por completo, y el cliente lo experimenta como un producto defectuoso.
Los puntos de control que un proveedor debe responder por escrito
Las ocho preguntas y el registro que demuestra cada una
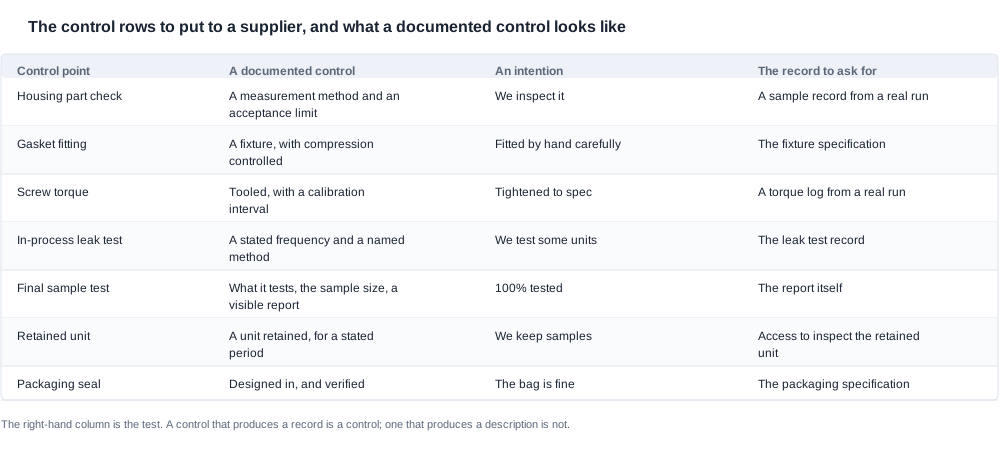
La tabla siguiente es la solicitud que debe enviarse a un proveedor. La columna de la derecha corresponde a la prueba, porque es la única que distingue un control documentado de una simple intención. La cuarta columna indica qué debe solicitarse y, en todos los casos, se trata de un documento, no de una garantía.
| Punto de control | Un control documentado | Una intención | El registro que debe solicitarse |
|---|---|---|---|
| Inspección de la pieza de la carcasa a su llegada | Un método de medición con un límite de aceptación | La inspeccionamos | Un registro de muestra de una producción real |
| Montaje de la junta | Una plantilla con la compresión controlada | Se monta a mano con cuidado | La especificación de la plantilla |
| Par de apriete de los tornillos | Realizado con herramienta y con un intervalo de calibración | Apriete conforme a las especificaciones | Un registro de par de apriete de una producción real |
| Prueba de fugas en proceso | Una frecuencia indicada y un método concreto | Probamos algunas unidades | El registro de la prueba de fugas |
| Prueba de la muestra final | Qué se somete a prueba, el tamaño de la muestra y un informe visible | Prueba del 100 % | El propio informe |
| Unidad retenida | Una unidad retenida durante un periodo indicado | Conservamos muestras | Acceso para inspeccionar la unidad retenida |
| Sellado del embalaje | Diseñado y verificado | La bolsa está bien | La especificación del embalaje |
| Control de cambios en las piezas de sellado | Un proceso para notificar cualquier cambio de junta, tornillo, carcasa o par de apriete | No disponible | El procedimiento y la persona responsable de él |
Los umbrales que separan un control de un hábito
Los criterios de la tercera columna merecen una breve reflexión, porque cada uno de ellos es un punto en el que un proceso real se sustituye silenciosamente por un hábito, y esa sustitución pasa inadvertida hasta que aumentan las devoluciones.
Una inspección visual no es una medición. Solicite el método, el instrumento y el límite de aceptación; la respuesta le indicará si la pieza de la carcasa se ha verificado dimensionalmente o si solo se ha mirado. Solo una de esas dos opciones permite obtener una clasificación y solo una genera un registro cuando algo sale mal.
Una junta montada a mano constituye un proceso variable. Si la respuesta es que se monta a mano, la siguiente pregunta debe ser cómo se controla la compresión, porque la compresión es el sellado y el sellado es la clasificación. La especificación de la plantilla es el documento que responde a esta pregunta.
Un par de apriete que no se realiza con herramienta no está controlado. Pida ver un registro de una producción real. Un destornillador dinamométrico sin intervalo de calibración es simplemente un destornillador dinamométrico, y una llave de par manual es una variable con nombre.
La prueba de fugas en proceso es el control que detecta la mayoría de los demás problemas. Si existe una prueba de fugas con una frecuencia indicada y un método concreto, la mayoría de las otras variables se detectan mediante ella, porque una prueba de fugas es indiferente al motivo de la fuga. Si no existe, todos los demás controles deben ser fiables de forma individual, lo que supone un listón mucho más alto que el que la mayoría de las líneas de producción alcanzan realmente.
La unidad retenida es lo que hace visible la deriva. Sin ella, tanto la sustitución de un componente como un cambio de proceso pasan inadvertidos, y la primera evidencia de cualquiera de ellos es una reclamación de un cliente, no una observación interna.
La pregunta sobre el embalaje, que es una pregunta de diseño
El sellado del embalaje merece un tratamiento separado porque los compradores lo clasifican sistemáticamente como un detalle de abastecimiento, cuando en realidad es una decisión de diseño. Si el cierre para el transporte se especifica para preservar el sellado, se trata de una especificación con un criterio de aceptación. Si se presupone, es una partida de coste que acabará convertingiéndose en una tasa de devoluciones, y el coste llega a través del canal de venta, no del informe de calidad del proveedor.
Auditar un plan de control sin visitar la fábrica
Cinco comprobaciones y las que pueden realizarse a distancia
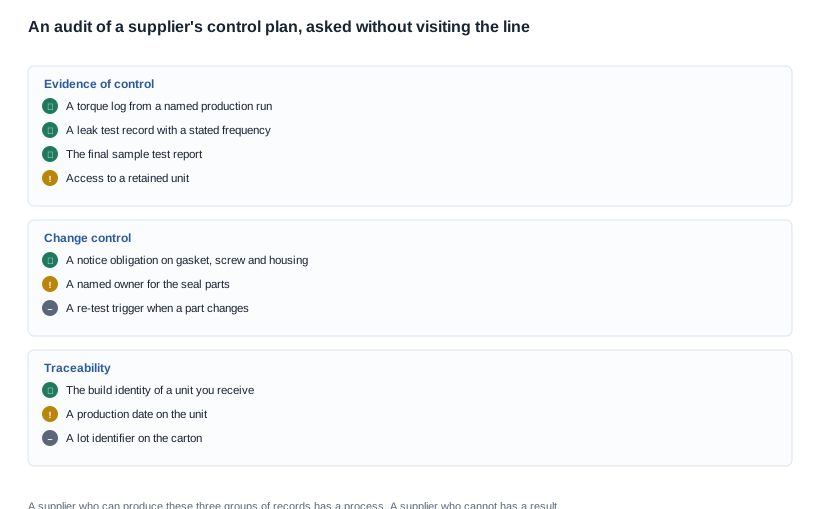
La mayoría de los compradores no pueden visitar la fábrica y, en principio, un plan de control puede auditarse a distancia porque produce registros. Cómo evaluarlo sin visita física es una cuestión de evidencias, no de acceso, y las cinco comprobaciones siguientes se realizan todas a distancia. Las dos primeras son las que permiten distinguir con mayor claridad.
La primera comprobación consiste en solicitar un registro de una producción real: registros de par de apriete, registros de pruebas de fugas o el informe de la prueba de la muestra final; cualquiera de ellos sirve. Un proveedor con un proceso consolidado dispone de estos registros, y solicitar uno es la forma más rápida de averiguar con qué tipo de proveedor se está tratando. La segunda comprobación consiste en solicitar la unidad retenida y examinarla. Una muestra de referencia que pueda tener en la mano vale mucho, porque será la referencia con la que se podrá comparar cada lote entrante durante el resto del programa.
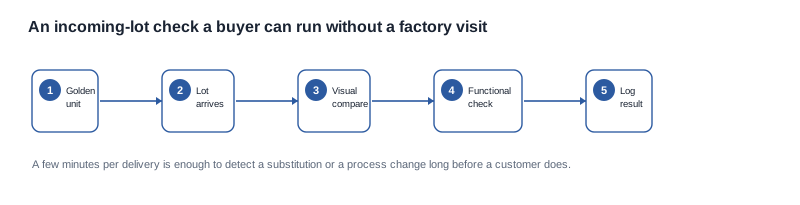
La tercera comprobación es la cuestión de control de cambios: una junta nueva, un tornillo nuevo, un proveedor de carcasa nuevo o una llave de torsión diferente modifican la configuración a la que se aplica el grado de protección, y cada uno de ellos genera una obligación de notificación. La cuarta es el embalaje, que el comprador puede inspeccionar directamente en la primera entrega. La quinta consiste en realizar una comprobación de recepción contra la unidad retenida: incluso una simple comparación visual y funcional de una muestra de cada lote indica si el proceso sigue funcionando, y cuesta unos minutos por entrega.
Una comprobación de lote receptor que puedes realizar en tus propias instalaciones
Conviene explicar la comprobación de recepción porque es el único control que el comprador posee por completo. Toma la unidad de referencia. Toma una muestra del lote entrante. Compara la interfaz, los sellos de los botones, la línea de unión y el estado visible de los sellos. Realiza una comprobación funcional que incluya la carga y un breve ciclo de uso. Registra el resultado junto con el identificador del lote y la fecha de entrega.
Los criterios para una buena comprobación de recepción son que sea lo bastante breve para realizarla cada vez, que compare con una referencia fija en lugar de con la última entrega y que produzca un registro que puedas mostrar a un proveedor cuando surja alguna duda. Seis comparaciones con una unidad de referencia bastan para detectar las sustituciones y los cambios de proceso importantes, y convierten una futura discusión en una observación presente.
Las preguntas de auditoría que deben Putting por escrito
Las preguntas siguientes están ordenadas según su capacidad de descalificar, por lo que la primera trata sobre las pruebas y no sobre la descripción.
| Área de auditoría | Pregunta | Qué debe contener una respuesta completa |
|---|---|---|
| Evidencia de control | ¿Puedes mostrar un registro de par de apriete correspondiente a una producción concreta? | Un registro con fecha, línea y referencia de fabricación |
| Evidencia de control | ¿Cuál es el método y la frecuencia de la prueba de estanqueidad? | Un método identificado y una frecuencia indicada |
| Evidencia de control | ¿Podemos ver el informe final de pruebas de muestras? | Un informe que indique qué se probó y el tamaño de la muestra |
| Evidencia de control | ¿Se retiene alguna unidad y podemos inspeccionarla? | Un mecanismo de acceso y un periodo de retención |
| Control de cambios | ¿Quién es responsable de las piezas de estanqueidad? | Una función concreta, no un departamento |
| Control de cambios | ¿Qué desencadena una nueva prueba? | Un detonante documentado, como un cambio en la especificación de la junta |
| Control de cambios | ¿Cómo se nos notifica? | Una obligación de notificación asociada a la orden de compra |
| Trazabilidad | ¿Qué identificación de fabricación llega con la mercancía? | Una fecha o referencia de lote que pueda vincularse a una producción |
| Trazabilidad | ¿La caja lleva un identificador de lote? | Algún dato que el almacén pueda registrar |
Cinco formas en que un control en línea deja de funcionar sin que nadie lo note
El grado de protección se mantiene durante un año y las devoluciones comienzan en el segundo. El síntoma es una desviación progressive de la tasa de devoluciones sin ningún grupo que permita investigar. La causa raíz es que se sustituyó un componente o se cambió una etapa del proceso y nadie lo estuviera vigilando. La prevención es un control de cambios con obligación de notificación, una unidad retenida y una comprobación de recepción contra ella.
Las unidades pierden estanqueidad dentro del contenedor y el cliente cree que el producto está defectuoso. El síntoma es una reclamación relacionada con el transporte que se clasifica como defecto del producto y, por tanto, se imputa a la función de calidad. La causa raíz es que se dio por supuesto el sellado del embalaje en lugar de diseñarlo. La prevención es especificar el sellado del embalaje como parte del diseño y verificarlo mediante una simulación de transporte.
El proveedor no puede mostrar ningún registro. El síntoma es una auditoría que no genera artefactos y, por tanto, tampoco conclusiones. La causa raíz es que el control consiste en una inspección visual, y una inspección visual no genera un registro. La prevención es solicitar el método, la frecuencia y el registro, y considerar la ausencia de estos como un hallazgo por derecho propio, no como un retraso.
Un cambio de producción invalida el grado de protección y nadie se entera. El síntoma es un informe que menciona una configuración que no coincide con las unidades actuales, descubierto durante una consulta aduanera. La causa raíz es una división de responsabilidades: ingeniería posee el grado de protección, compras posee las piezas de estanqueidad y nadie es responsable de la interfaz entre ambas. La prevención es incluir las piezas de estanqueidad en la lista de control de cambios, con la obligación de notificarlo al comprador.
El grado de protección se utiliza para ganar un concurso y la evidencia es una línea del catálogo. El síntoma es un contrato que se compromete a cumplir un grado de protección contra la entrada sin ningún proceso detrás. La causa raíz es que la prueba de tipo se trató como si fuera un proceso. La prevención es preguntar qué mantiene el grado de protección en la unidad número diez mil y considerar la respuesta, o su ausencia, como la propia cualificación.
Lo que aporta comercialmente un plan de control y lo que no publica nuestra gama
Las condiciones comerciales aplicables a un programa controlado
Un proveedor con un proceso documentado representa una propuesta comercial distinta de otro que no lo tenga, y la negociación debería reflejarlo. La condición con mayor peso es la retención: un anticipo, el pago del saldo tras la inspección antes del envío y una retención vinculada a la documentación y al paquete de control protegen al comprador frente al fallo más costoso, es decir, un producto que llega con una marca que nadie puede acreditar.
El coste por variante de una Modification exclusivamente documental suele ser negociable, porque no se toca el hardware. El número de unidades por variante es negociable, y aún más en un pedido repetido que en el primero. Dividir la entrega según un hito de revisión de calidad suele concederse con mayor facilidad que una concesión de precio, porque traslada el riesgo a la revisión, que es donde corresponde.
Lo que no es negociable son el coste y el plazo de certificación, que corresponden respectivamente al coste por configuración y a la cola de un laboratorio. LosUtillajes de moldeado y sellado son cargos únicos que normalmente se reparten entre el primer pedido; lo que merece incluirse en la consulta es el volumen que cubre ese reparto y si los utillajes y los utillajes de sellado siguen siendo necesarios una vez finalizado el programa. Tampoco son negociables el sellado ni la interfaz: un proveedor que no está dispuesto a cambiar el material del sellado, el diseño del puerto o los contactos de carga le está comunicando que el rendimiento frente a la entrada de líquidos y sólidos es fijo, lo que también significa que el plan de control es fijo.
Un caso práctico: dos proveedores, una auditoría de fábrica y una detección en las instalaciones del comprador
Este es un caso hipotético, no un proyecto de cliente, y sirve para mostrar cómo la auditoría de control cambia la comparación entre proveedores.
Supongamos que una marca homologa a dos proveedores para una línea deportiva de pedidos repetidos, con un presupuesto para una sola auditoría de fábrica y sin disposición para una segunda. El primer proveedor cotiza un precio unitario más bajo y responde a las preguntas de control con descripciones; el segundo cotiza más caro y responde con un registro de pares de apriete, un registro de pruebas de fugas y una oferta para retener una unidad.
La primera decisión es dónde gastar la auditoría. Las pruebas apuntan al segundo proveedor, porque un proveedor que genera registros tiene algo que mostrar sobre el terreno, mientras que un proveedor cuyos controles son descripciones no tiene nada que mostrar, por minucioso que sea el examen del auditor. Por tanto, la auditoría se realiza en el segundo proveedor, donde puede confirmar el proceso en lugar de limitarse a buscarlo.
La segunda decisión es qué hacer con la respuesta del primer proveedor. Las preguntas de la auditoría y la inspección de los lotes entrantes se convierten en la alternativa a una visita a la fábrica, y el comprador acepta el riesgo de forma explícita: el primer proveedor realiza el envío, el comprador.subjecta cada lote a una inspección de entrada frente a una unidad retenida y la orden de compra incluye la obligación de notificar cambios. Es un riesgo real con un coste real, y ahora es una decisión documentada en lugar de una suposición.
La tercera decisión es el contrato. El comprador solicita al segundo proveedor la obligación de notificar cambios en las piezas de sellado, el acceso a la unidad retenida y el resultado de las pruebas de los lotes entrantes, y vincula una retención al paquete de control. La cuarta decisión es el embalaje. Como el sellado del embalaje se marcó durante la auditoría como el control menos especificado, el comprador establece el cierre para transporte como criterio de aceptación y lo somete a una simulación de transporte en lugar de aceptarlo sin más.
La quinta decisión es el pedido repetido. En el segundo pedido, la inspección de entrada del comprador encuentra una pieza de carcasa que presenta un ligero aspecto diferente respecto a la unidad de referencia: una sustitución detectada en las instalaciones del comprador y no por un cliente. La obligación de control de cambios implica plantear la cuestión al proveedor, preguntar por la configuración y confirmar la vigencia del grado de protección antes de enviar las unidades. El coste de esta detección es una tarde y un correo electrónico. El coste de no detectarla es la deriva en las devoluciones durante el segundo año descrita anteriormente.
Lo que nuestra gama publica y lo que no publica
La regla operativa que aplicamos es la siguiente: un grado de protección frente a la entrada de líquidos y sólidos solo es tan fiable como el proceso que lo mantiene. Un proveedor que declara un grado de protección sin poder describir los controles en la línea de producción no está ofreciendo una especificación de producto, sino un resultado de pruebas. Publicamos la marca IP54 en los modelos V06 y S7 porque es lo que indica el catálogo, y no publicamos ningún grado de protección para los demás modelos porque no se indica ninguno.
También seremos sinceros y diremos que no podemos publicar nuestros propios controles en línea, nuestras frecuencias de muestreo ni nuestros informes de pruebas, porque la empresa no nos los ha confirmado. Esa es la misma laguna de información que publicamos sobre la propia marca, y un comprador que exija a un proveedor un proceso documentado debería poder hacernos a nosotros la misma pregunta y recibir el mismo tipo de respuesta honesta.
Publicamos el peso de la unidad para exactamente un modelo de todo el catálogo, y no publicamos ningún material de sellado, método de protección de las interfaces ni vida útil del sellado para ningún modelo. Si su cualificación depende de esos datos, deben proporcionarlos el proveedor como parte del expediente técnico, no una página de producto.
Cuatro solicitudes que deben hacerse antes del Primer Pedido en un programa controlado
Solicite un artefacto, no una descripción: un registro de par de apriete, un acta de prueba de estanqueidad o el informe final de pruebas de la muestra. Lo que debe solicitar es lo mismo en todos los casos: un registro de una tanda de producción identificada, no una garantía de que existen registros. A continuación, solicite la unidad retenida y examínela. Incluya la obligación de control de cambios en la orden de compra antes de pedir la primera variante y realice la inspección del lote entrante comparándolo con la unidad de referencia desde la primera entrega.
Lo que sí podemos hacer es facilitarle las ocho preguntas que debe plantear a un proveedor e indicarle cuál de los cuatro puntos —carcasa, ajuste de la junta, par de apriete de los tornillos o embalaje— es el más probable que haga que una configuración concreta pierda su clasificación. La información de contexto está en Grado de protección IP de las gafas inteligentes, el proceso de fabricación se explica en proceso OEM y ODM, el factor de forma alternativo es audio de oído abierto y la gama está en gafas inteligentes deportivas.
Procedencia de la lista de controles
- Grado de protección IP de las gafas inteligentes
- El proceso de fabricación
- Gama de gafas inteligentes deportivas
Envíenos la respuesta del proveedor a las ocho preguntas y le diremos qué control falta.


