
Ocena to test typu, a test typu to zdjęcie jednego egzemplarza wykonanego jednego dnia. Ocena okularów AR dotycząca jakości kontroli jest więc zbiorem kontroli produkcyjnych, które zamieniają to zdjęcie w specyfikację produktu. Pytanie, które powinien zadawać kupujący, nie brzmi zatem „czy produkt ma ocenę”, lecz „co zapewnia utrzymanie oceny przy egzemplarze numer dziesięć tysięcy”.
To rozróżnienie nie ma charakteru akademickiego. Test typu mówi, że konstrukcja obudowy jest zdolna spełnić wymagania. Plan kontroli mówi, że proces wytwarzania obudowy konsekwentnie zachowuje tę zdolność, seria po serii, także po zmianie dostawcy komponentów i dostarczeniu uszczelki o nieco innej twardości. Pierwszy to jednorazowe zdarzenie z datą. Drugi to rutynowa procedura o określonej częstotliwości, dokumentacji i osobie odpowiedzialnej, a powtarzalne zamówienia kupującego zależą właśnie od niej.
W naszym własnym katalogu oznaczenie IP54 pojawia się przy modelach V06 i S7 jako adnotacja, bez numeru raportu z testu przeprowadzonego przez stronę trzecią. Pozostałe produkty w ofercie nie publikują żadnej oceny odporności na przenikanie. Nie jesteśmy w stanie opublikować własnych kontroli produkcyjnych, częstotliwości pobierania próbek ani raportów z testów, ponieważ firma ich nie potwierdziła, a ocena bez udokumentowanego procesu, który ją wspiera, jest dokładnie tematem tego artykułu.
Ocena okularów AR dotycząca jakości kontroli: zdjęcie czy proces
Krótka odpowiedź i pytanie, które pozwala ocenić dostawcę
Pytanie pozwalające ocenić dostawcę w tej kategorii brzmi: czy potrafi opisać kontrole pod względem metody, częstotliwości, wielkości próbki i dokumentacji. Dostawca, który opisuje je intencjami — „sprawdzamy każdą partię”, „wysokiej jakości uszczelnienie”, „w pełni uszczelniona konstrukcja” — przekazał ci jedynie test typu. Dostawca, który może przedstawić dziennik momentu dokręcenia z rzeczywistego uruchomienia produkcji, zapis testu szczelności z podaną częstotliwością oraz zachowany egzemplarz, który można wziąć do ręki, przekazał ci proces.
To rozróżnienie jest warte więcej, niż się wydaje, ponieważ kupujący, który nie potrafi go dostrzec, będzie bez końca opierał zamówienia na teście typu. Każde zamówienie powtórne traktuje świeżą szansę na utrzymanie właściwości konstrukcji, choć w rzeczywistości konstrukcja utrzymała je lub nie utrzymała już kilka miesięcy wcześniej, a pytanie brzmi, czy proces nadal ją odtwarza. Dowody na odpowiedź nie znajdują się w teście typu, lecz w dokumentacji.
Kupujący, który rozstrzyga, czy ocena jest procesem, czy wynikiem
Kupujący zadający to pytanie zwykle rozważa, czy deklaracja dostawcy dotycząca odporności na przenikanie opisuje konstrukcję, czy operację produkcyjną, i dysponuje ofertą, próbką, docelową ceną oraz planem kanału sprzedaży. Nie będzie natomiast dysponował planem kontroli fabryki, ponieważ zwykle się on nie udostępnia, a stwierdzenie „sprawdzamy każdą partię” brzmi jak odpowiedź.
To nie jest odpowiedź. Kontrola, która nie została określona, zmierzona i zarejestrowana, jest wyłącznie intencją. Aby rozpoznać różnicę, należy poprosić o metodę, przyrząd, kryterium akceptacji, częstotliwość i dokumentację. Dostawca dysponujący kontrolą odpowie bez trudności na wszystkie pięć pytań, ponieważ kontrolę dokumentuje już w postaci istniejącego dokumentu.
Cztery miejsca, w których dochodzi do utraty oceny, i powody, dla których kupujący tam nie patrzą
Kupujący z tendencją szukania przyczyny awarii w laboratorium, ponieważ tam uzyskano daną wartość. Problem nie leży jednak w tym miejscu. Ocena jest tracona na linii produkcyjnej, w czterech konkretnych punktach.
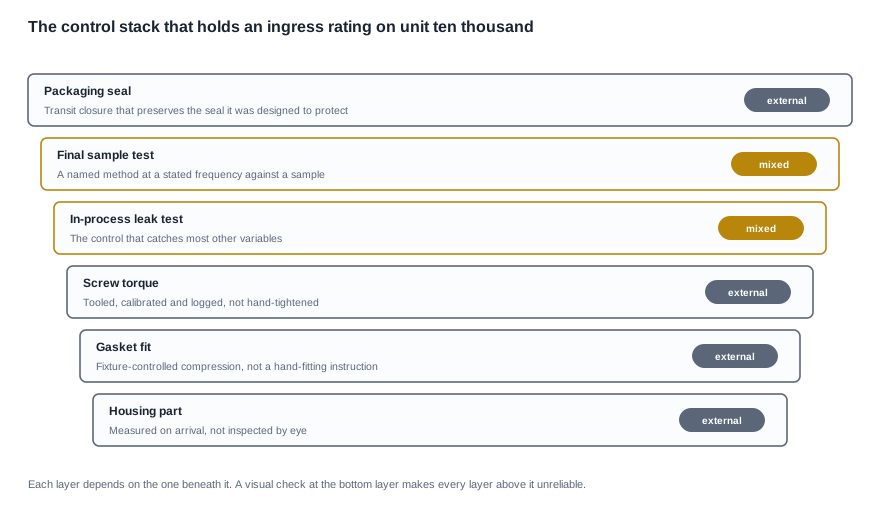
Pierwszym jest element obudowy. Obudowa sprawdzana wzrokowo po dostawie nie stanowi kontrolowanego wejścia, a odchylenia wymiarowe obudowy ujawniają się później jako problem z uszczelnieniem, którego nikt nie wiąże z częścią, która go spowodowała. Drugim jest dopasowanie uszczelki. Uszczelka montowana ręcznie bez kontrolowanego współczynnika ściśnięcia oznacza proces zmienny, a współczynnik ściśnięcia jest równocześnie sprężeniem uszczelnienia i jego odpowiednikiem oceny. Trzecim jest moment dokręcenia śrub. Moment, który nie jest kontrolowany narzędziem, skalibrowany ani rejestrowany, w ogóle nie podlega kontroli. Czwartym jest opakowanie — jedyny punkt, o którym większość kupujących w ogóle nie myśli: produkt z oceną, wysłany w zamknięciu, które przecieka w pojemniku, traci ocenę w zupełnie innym miejscu, a klient odbiera go jako produkt wadliwy.
Pozycje kontroli, na które dostawca musi odpowiedzieć na piśmie
Osiem pytań i dokument potwierdzający każde z nich
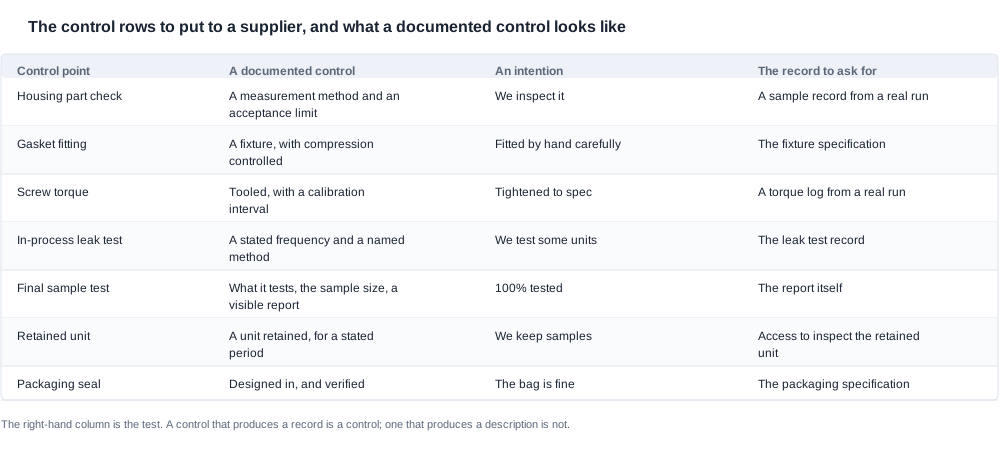
Tabela poniżej to prośba, którą należy skierować do dostawcy. Prawa kolumna przedstawia test, ponieważ jest to jedyna kolumna, która odróżnia udokumentowane działanie kontrolne od samego zamiaru. Czwarta kolumna wskazuje, o co należy poprosić — w każdym przypadku jest to dokument, a nie zapewnienie.
| Punkt kontrolny | Udokumentowane działanie kontrolne | Zamiar | Dokument, o który należy poprosić |
|---|---|---|---|
| Kontrola części obudowy po przyjęciu | Metoda pomiarowa z dopuszczalnym odchyleniem | Przeprowadzamy kontrolę | Przykładowy zapis z rzeczywistego przebiegu produkcji |
| Dopasowanie uszczelki | Przyrząd z kontrolowanym dociskiem | Starannie montowana ręcznie | Specyfikacja przyrządu |
| Moment dokręcenia śrub | Wykonana narzędziowo, z określonym terminem kalibracji | Dokręcona zgodnie ze specyfikacją | Rejestr momentów dokręcenia z rzeczywistego przebiegu produkcji |
| Próba szczelności w trakcie procesu | Określona częstotliwość i nazwane metoda | Testujemy niektóre egzemplarze | Zapis próby szczelności |
| Test końcowy próbki | Co jest sprawdzane, wielkość próbki, widoczny raport | Testowane 100% | Sam raport |
| Zatrzymany egzemplarz | Egzemplarz zatrzymany na określony okres | Przechowujemy próbki | Możliwość sprawdzenia zatrzymanego egzemplarza |
| Plombowanie opakowania | Zaprojektowane i zweryfikowane | Torba jest w porządku | Specyfikacja opakowania |
| Zmiana kontroli części uszczelniających | Proces zgłaszania zmiany uszczelki, śruby, obudowy lub momentu dokręcenia | Nie oferujemy | Procedura wraz z osobą za nią odpowiedzialną |
Progi oddzielające działanie kontrolne od nawyku
Kryteria z trzeciej kolumny zasługują na osobne omówienie, ponieważ w każdym z nich prawdziwy proces jest po cichu zastępowany nawykiem, a takie zastąpienie pozostaje niewidoczne, dopóki nie zaczną wracać reklamacje.
Kontrola wizualna nie jest pomiarem. Poproś o metodę, przyrząd pomiarowy i dopuszczalne odchylenie — odpowiedź powie, czy część obudowy jest sprawdzana pod względem wymiarów, czy tylko oglądana. Tylko jedno z tych rozwiązań pozwala uzyskać ocenę, a tylko jedno pozwala utworzyć zapis, gdy coś pójdzie nie tak.
Uszczelka montowana ręcznie oznacza proces zmienny. Jeśli odpowiedź brzmi, że jest montowana ręcznie, kolejnym pytaniem powinno być to, w jaki sposób kontrolowany jest docisk, ponieważ to docisk stanowi uszczelnienie, a uszczelnienie przesądza o ocenie. Odpowiedź na to pytanie zawiera specyfikacja przyrządu.
Moment dokręcenia, który nie jest realizowany narzędziowo, nie jest kontrolowany. Poproś o okazanie rejestru z rzeczywistego przebiegu produkcji. Wkrętak z momentem dokręcenia bez terminu kalibracji pozostaje wkrętakiem, a ręczny klucz dynamometryczny jest zmienną, która ma swoją nazwę.
Próba szczelności w trakcie procesu jest działaniem kontrolnym, które wykrywa większość pozostałych problemów. Jeśli próba szczelności jest wykonywana z określoną częstotliwością i według nazwanej metody, pozwala wykryć większość innych zmiennych, ponieważ próba szczelności nie zależy od przyczyny przecieku. Jeśli jej nie ma, każde inne działanie kontrolne musi być niezależnie niezawodne, co stanowi znacznie wyższy próg, niż rzeczywiście realizuje większość linii produkcyjnych.
Zatrzymany egzemplarz sprawia, że dryf staje się widoczny. Bez niego zarówno zmiana komponentu, jak i zmiana procesu pozostają niezauważone, a pierwszym dowodem na którąkolwiek z nich jest skarga klienta, a nie obserwacja wewnętrzna.
Pytanie o opakowanie, które jest pytaniem projektowym
Plombowanie opakowania wymaga osobnego potraktowania, ponieważ kupujący konsekwentnie klasyfikują je jako kwestię zakupową, choć w rzeczywistości jest to decyzja projektowa. Jeśli zamknięcie transportowe jest określone w taki sposób, aby zachować uszczelnienie, stanowi specyfikację z kryterium akceptacji. Jeśli jest ono zakładane, stanowi pozycję kosztową, która z czasem przerodzi się w wskaźnik zwrotów, a koszt pojawi się poprzez kanał dystrybucji, a nie w raporcie jakości dostawcy.
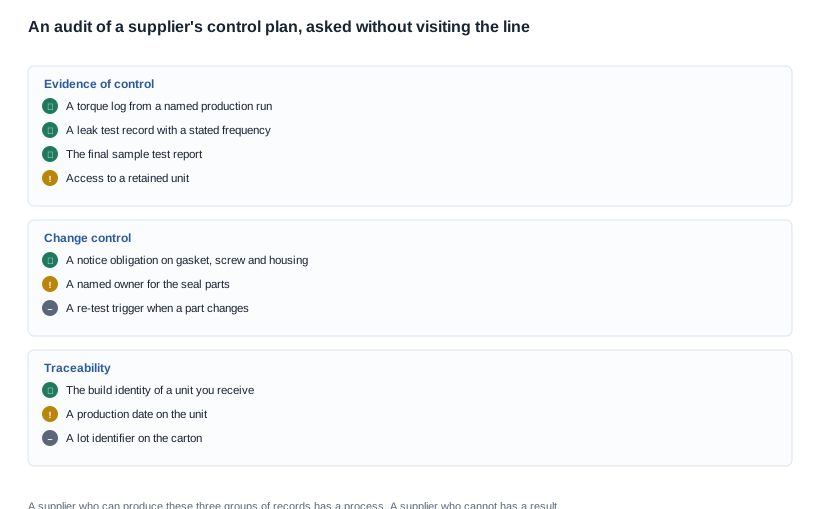
Audyt planu kontroli bez wizyty w fabryce
Pięć sprawdzeń i te, które można przeprowadzić zdalnie
Większość kupujących nie może odwiedzić fabryki, jednak plan kontroli można co do zasady poddać audytowi zdalnie, ponieważ generuje on zapisy. Sposób jego oceny bez wizyty jest kwestią dowodów, a nie dostępu, a poniższe pięć sprawdzeń można przeprowadzić zdalnie. Pierwsze dwa pozwalają odróżnić przypadki w najbardziej wyrazisty sposób.
Pierwsze sprawdzenie polega na poproszeniu o rejestr z rzeczywistego przebiegu produkcji. Rejestry momentów dokręcenia, zapisy prób szczelności, raport z końcowego testu próbki — dowolny z nich. Dostawca dysponującym procesem posiada takie dokumenty, a poproszenie o jeden z nich to najszybszy sposób na ustalenie, z jakim dostawcą ma się do czynienia. Drugie sprawdzenie polega na poproszeniu o zatrzymany egzemplarz i jego obejrzeniu. Egzemplarz referencyjny, który można wziąć do ręki, ma ogromną wartość, ponieważ stanowi punkt odniesienia, względem którego przez cały czas realizacji programu można porównywać każdą partię dostaw.
Trzecia kontrola dotyczy zarządzania zmianami: nowa uszczelka, nowa śruba, nowy dostawca obudowy lub inny klucz dynamometryczny każdorazowo zmienia konfigurację, której dotyczy ocena, a każda z tych zmian wiąże się z obowiązkiem powiadomienia. Czwarta kontrola dotyczy opakowania, które kupujący może bezpośrednio sprawdzić przy pierwszej dostawie. Piąta polega na przeprowadzeniu kontroli przyjęcia towaru i porównaniu jej z egzemplarzem referencyjnym — nawet proste porównanie wizualne i funkcjonalne próbki z każdej partii pokazuje, czy proces nadal przebiega prawidłowo, i kosztuje zaledwie kilka minut na dostawę.
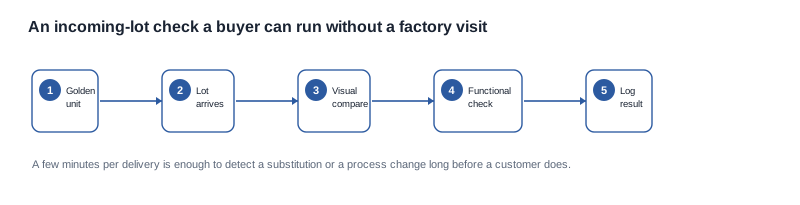
Kontrola partii przychodzącej, którą możesz przeprowadzić samodzielnie
Warto wyjaśnić sposób przeprowadzania kontroli przyjęcia towaru, ponieważ jest to jedyna kontrola, za którą kupujący odpowiada w pełni. Weź egzemplarz referencyjny. Pobierz próbkę z przychodzącej partii. Porównaj złącza, uszczelnienie przycisków, linię podziału obudowy oraz widoczny stan uszczelnienia. Przeprowadź kontrolę funkcjonalną obejmującą ładowanie i krótki cykl użytkowania. Zarejestruj wynik wraz z identyfikatorem partii i datą dostawy.
Dobra kontrola przyjęcia towaru powinna być na tyle krótka, aby można było przeprowadzać ją za każdym razem, powinna porównywać parametry ze stałym wzorcem, a nie z ostatnią dostawą, i powinna generować zapis, który można pokazać dostawcy w razie pojawienia się wątpliwości. Do wykrycia istotnych podmian i zmian procesu wystarczy sześć porównań z egzemplarzem referencyjnym, co zamienia przyszły spór w bieżącą obserwację.
Pytania audytowe, które należy sformułować na piśmie
Poniższe pytania są uporządkowane według stopnia dyskwalifikacji dostawcy, dlatego pierwsze dotyczy dowodów, a nie opisu.
| Obszar audytu | Pytanie | Co powinna zawierać kompleksowa odpowiedź |
|---|---|---|
| Dowody kontroli | Czy można przedstawić dziennik momentu dokręcenia z konkretnego cyklu produkcyjnego? | Dziennik zawierający datę, linię produkcyjną i numer partii produkcyjnej |
| Dowody kontroli | Jaka jest metoda i częstotliwość próby szczelności? | Określona metoda i wskazana częstotliwość |
| Dowody kontroli | Czy możemy zobaczyć raport z testów próbki końcowej? | Raport wskazujący, co testowano, oraz wielkość próbki |
| Dowody kontroli | Czy zachowuje się egzemplarz referencyjny i czy możemy go sprawdzić? | Zasady udostępniania oraz okres przechowywania |
| Zarządzanie zmianami | Kto odpowiada za części uszczelniające? | Określona funkcja, a nie dział |
| Zarządzanie zmianami | Co powoduje konieczność ponownych testów? | Udokumentowany czynnik wyzwalający, np. zmiana specyfikacji uszczelki |
| Zarządzanie zmianami | W jaki sposób jesteśmy powiadamiani? | Obowiązek powiadomienia wskazany w zamówieniu zakupu |
| identyfikowalność | Jaki identyfikator produkcji jest oznaczony na przychodzącym towarze? | Data lub numer partii, który można powiązać z konkretnym cyklem produkcyjnym |
| Identyfikowalność | Czy na opakowaniu zewnętrznym widnieje identyfikator partii? | Dane możliwe do zarejestrowania przez magazyn |
Pięć sposobów, w jakie kontrola przy produkcji po cichu przestaje działać
Ocena jest aktualna przez rok, a zwroty zaczynają się w drugim. Objawem jest stopniowy wzrost wskaźnika zwrotów bez wyraźnej grupy przypadków do zbadania. Przyczyną jest podmiana komponentu lub zmiana etapu procesu, której nikt nie monitorował. Zapobieganiem jest zarządzanie zmianami z obowiązkiem powiadomienia, egzemplarzem referencyjnym oraz kontrolą przyjęcia towaru względem niego.
Egzemplarze przeciekają w opakowaniu, a klient uznaje, że produkt jest wadliwy. Objawem jest skarga związana z transportem, którą klasyfikuje się jako wadę produktu i dlatego obciąża funkcję jakości. Przyczyną jest założenie, a nie zaprojektowanie uszczelnienia opakowania. Zapobieganiem jest włączenie uszczelnienia opakowania do projektu i zweryfikowanie go podczas symulacji transportowej.
Dostawca nie może przedstawić dziennika. Objawem jest audyt, który nie generuje żadnych dowodów, a tym samym nie pozwala na wyciągnięcie wniosków. Przyczyną jest to, że kontrola ma charakter wyłącznie wizualny, a kontrola wizualna nie generuje zapisu. Zapobieganiem jest poproszenie o wskazanie metody, częstotliwości i dowodu zapisu oraz potraktowanie ich braku jako odrębnego ustaleń audytowych, a nie jako opóźnienia.
Zmiana produkcyjna unieważnia ocenę, a nikt tego nie zauważa. Objawem jest raport wskazujący konfigurację niezgodną z aktualnymi egzemplarzami, odkryty podczas zapytania celnego. Przyczyną jest podział odpowiedzialności: za ocenę odpowiada dział inżynieryjny, za części uszczelniające — zakupy, natomiast nikt nie odpowiada za interakcję między nimi. Zapobieganiem jest umieszczenie części uszczelniających na liście zmian podlegających zarządzaniu oraz zobowiązanie dostawcy do powiadamiania kupującego.
Ocena jest wykorzystywana do wygrania przetargu, a jedynym dowodem jest pozycja w katalogu. Objawem jest umowa zobowiązująca do określonej klasy ochrony przed przenikaniem, za którą nie stoi żaden proces. Przyczyną jest traktowanie badania typu jako procesu. Zapobieganiem jest pytanie, co pozwala utrzymać ocenę przy egzemplarzu numer dziesięć tysięcy, oraz potraktowanie odpowiedzi — lub jej braku — jako samej kwalifikacji.
Co plan kontroli daje handlowo i czego nie publikujemy w naszej ofercie
Warunki handlowe obowiązujące w programie objętym kontrolą
Dostawca z udokumentowanym procesem to inna propozycja handlowa niż dostawca bez takiego procesu, a negocjacje powinny to odzwierciedlać. Największe znaczenie ma zatrzymanie płatności: zaliczka, rozliczenie po kontroli przed wysyłką oraz zatrzymana kwota na pokrycie dokumentacji i pakietu kontroli zabezpieczają kupującego w razie najdroższego rodzaju awarii, czyli dostarczenia produktu z oznaczeniem, którego nikt nie może udokumentować.
Koszt zmiany obejmującej wyłącznie dokumentację jest zwykle możliwy do wynegocjowania, ponieważ nie wymaga ingerencji w sprzęt. Liczba sztuk dla danego wariantu podlega negocjacjom, a w przypadku zamówień powtórnych możliwości są większe niż przy pierwszym zamówieniu. Podział dostawy zgodnie z kamieniem milowym przeglądu jakości często łatwiej uzyskać niż obniżkę ceny, ponieważ przenosi ryzyko na właściwy etap przeglądu.
Nie podlegają negocjacjom koszt i czas certyfikacji, które stanowią odpowiednio koszt dla każdej konfiguracji oraz czas oczekiwania w kolejce laboratorium. Formowanie i narzędzia do uszczelniania wiążą się z opłatami jednorazowymi, zwykle rozłożonymi na pierwsze zamówienie. Do zapytania powinno trafić natomiast pytanie o wolumen, na który rozłożono te koszty, oraz o to, czy narzędzia do formowania i uszczelniania będą nadal potrzebne po zakończeniu programu. Uszczelnienie i interfejs również nie podlegają negocjacjom: dostawca, który nie zamierza zmienić materiału uszczelnienia, konstrukcji portu lub styków ładowania, sygnalizuje, że odporność na przenikanie jest stała, co oznacza również, że plan kontroli jest niezmienny.
Przykład praktyczny: dwaj dostawcy, jeden audyt fabryczny, jedno wykrycie na hali kupującego
To hipotetyczny przypadek, a nie projekt klienta. Służy do zilustrowania tego, jak audyt kontroli zmienia porównanie dostawców.
Załóżmy, że marka kwalifikuje dwóch dostawców do powtórnego zamówienia serii sportowej, dysponując budżetem na jeden audyt fabryczny i nie chcąc przeprowadzać drugiego. Pierwszy dostawca podaje niższą cenę jednostkową i odpowiada na pytania dotyczące kontroli opisami. Drugi podaje wyższą cenę, a w odpowiedzi przekazuje rejestr momentów dokręcania, protokół testu szczelności oraz ofertę zatrzymania egzemplarza.
Pierwsza decyzja dotyczy miejsca przeprowadzenia audytu. Dowody wskazują na drugiego dostawcę, ponieważ dostawca prowadzący zapisy ma coś do pokazania na miejscu, natomiast dostawca, którego kontrole opierają się na opisach, nie ma czego pokazać, niezależnie od tego, jak skrupulatnie audytor przeprowadzi kontrolę. Audyt trafia więc do drugiego dostawcy, gdzie może potwierdzić proces, a nie jedynie go poszukiwać.
Druga decyzja dotyczy postępowania z odpowiedzią pierwszego dostawcy. Pytania z audytu oraz kontrola partii przychodzącej stają się alternatywą dla wizyty w fabryce, a kupujący świadomie akceptuje ryzyko: pierwszy dostawca wysyła towary, kupujący przeprowadza kontrolę każdej partii przychodzącej względem zatrzymanego egzemplarza, a zamówienie zakupowe zawiera obowiązek zgłaszania zmian. Jest to realne ryzyko o realnym koszcie, którego nie można już uznać za założenie, lecz za udokumentowaną decyzję.
Trzecia decyzja dotyczy umowy. Kupujący prosi drugiego dostawcę o zobowiązanie do zgłaszania zmian dotyczących części uszczelniających, udostępnienie zatrzymanego egzemplarza oraz przekazywanie wyników testów partii przychodzących, a także uzależnia zatrzymanie płatności od pakietu kontroli. Czwarta decyzja dotyczy opakowania. Ponieważ podczas audytu uszczelnienie opakowania oznaczono jako najsłabiej określoną kontrolę, kupujący ustala zamknięcie transportowe jako kryterium akceptacji i poddaje je testom symulującym warunki transportu, zamiast je akceptować bez sprawdzenia.
Piąta decyzja dotyczy zamówienia powtórnego. Przy drugim zamówieniu kontrola partii przychodzącej ujawnia część obudowy, która wygląda nieco inaczej niż egzemplarz wzorcowy. Jest to podmiana wykryta na hali kupującego, a nie przez klienta. Obowiązek kontroli zmian oznacza, że zostaje ona zgłoszona dostawcy, zostaje zadane pytanie o konfigurację, a przed wysyłką sztuk potwierdza się, że dana ocena nadal ma zastosowanie. Koszt wykrycia to jedno popołudnie i jeden e-mail. Koszt niewykrycia to opisany wcześniej wzrot zwrotów w drugim roku.
Co publikujemy, a czego nie publikujemy w naszej ofercie
Stosujemy następującą zasadę: odporność na przenikanie jest tak dobra jak proces, który ją utrzymuje. Dostawca deklarujący określoną ocenę, ale niezdolny opisać kontroli prowadzonych na linii produkcyjnej, przekazuje jedynie wynik testu, a nie specyfikację produktu. Publikujemy oznaczenie IP54 dla modeli V06 i S7, ponieważ tak stanowi katalog, a dla pozostałych modeli nie publikujemy żadnej oceny, ponieważ nie jest ona podana.
Poinformujemy również uczciwie, że nie możemy publikować naszych własnych parametrów kontroli produkcyjnych, częstotliwości pobierania próbek ani raportów z testów, ponieważ firma ich nie potwierdziła. To ta sama luka w informacjach, którą publikujemy w odniesieniu do samego oznaczenia. Kupujący, który prosi dostawcę o udokumentowany proces, powinien móc zadać nam to samo pytanie i otrzymać równie uczciwą odpowiedź.
W całym katalogu publikujemy masę jednostki tylko dla jednego modelu. W przypadku żadnego modelu nie publikujemy materiału uszczelki, metody zabezpieczenia interfejsu ani trwałości uszczelnienia. Jeśli Twoja kwalifikacja zależy od tych danych, muszą one pochodzić od dostawcy w ramach dokumentacji technicznej, a nie ze strony produktu.
Cztery żądania, które należy wysunąć przed pierwszą kolejnością w programie opartym na kontroli
Poproś o konkretny dokument, a nie opis: dziennik momentów dokręcania, protokół testu szczelności lub raport z testu próbki końcowej. W każdym przypadku chodzi o to samo — zapis z konkretnego, identyfikowalnego przebiegu produkcyjnego, a nie zapewnienie, że takie zapisy istnieją. Następnie poproś o zachowaną egzemplarz i przeprowadź jego inspekcję. Zobowiązanie dotyczące zarządzania zmianami wpisz do zamówienia zakupowego przed złożeniem zamówienia na pierwszy wariant, a od pierwszej dostawy prowadź kontrolę partii przychodzącej względem egzemplarza referencyjnego.
Możemy natomiast udostępnić Ci osiem pytań, które należy zadać dostawcy, oraz wskazać, który z czterech elementów — obudowa, dopasowanie uszczelki, moment dokręcania śrub, opakowanie — stanowi najbardziej prawdopodobne miejsce utraty klasy przez daną konfigurację. Informacje podstawowe znajdziesz w sekcji Klasy IP i trwałość, opis procesu produkcyjnego w sekcji Proces OEM i ODM, a alternatywną formę słuchawek w sekcji dźwięk otwarty. Asortyment znajdziesz w sekcji sportowe okulary inteligentne.
Źródło listy kontroli
Prześlij nam odpowiedź dostawcy na osiem pytań, a wskażemy, której kontroli brakuje.


