
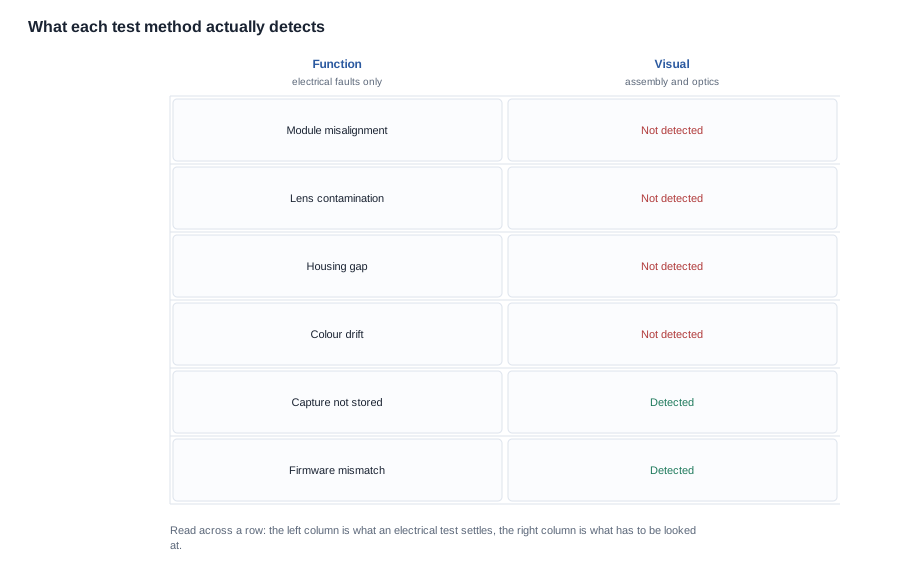
Un modul de cameră este un ansamblu optic etanșizat, iar acest singur fapt schimbă modul în care trebuie realizat controlul calității. O placă electronică funcționează sau nu funcționează, iar un test îți indică care dintre situații este cazul. Un modul de cameră poate fi asamblat, alimentat, conectat și raportat ca fiind complet funcțional, deși este vizibil greșit: aliniat greșit cu o fracțiune de grad, acoperit de amprentă sau de un fir de praf, montat cu un distanțier necorespunzător sau finisat într-o culoare ușor diferită. Niciuna dintre aceste defecțiuni nu este electrică, niciuna nu apare într-un test funcțional, iar acestea sunt motivele pentru care reclamările privind camerele ajung de obicei sub formă de fotografii, nu de descrieri.
Tehnologia camerei ochelarilor inteligenți și calitatea ochilor inteligenți în controlul calității se rezumă, așadar, la trei aspecte pe care un cumpărător le poate verifica: punctele de control acoperite de regimul de control, rata de eșantionare din spatele acestora și referința fizică față de care linia de producție efectuează evaluarea reală. Un furnizor care răspunde fără ezitare la toate trei descrie un proces funcțional. Un furnizor care nu poate preciza unde este păstrată unitatea de referință sau cât de des este reverificat graficul are un regim de control doar pe hârtie, iar costul descoperirii acestui lucru apare în cifra privind reclamările, nu în raportul său de producție.
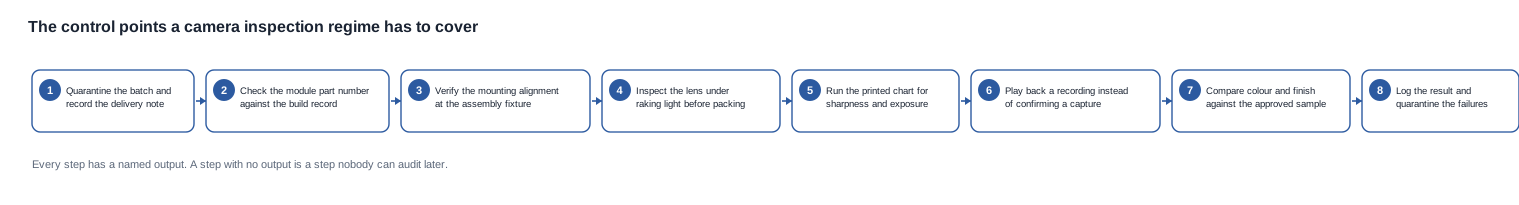
Tehnologia camerei ochelarilor inteligenți: punctele de control pe care trebuie să le acopere inspecția
Modul util de a privi inspecția camerelor este acela că modulul are o stare optică și o stare electrică, iar doar una dintre ele este ieftină de verificat. Starea electrică este ieftină: alimentează unitatea, confirmă că senzorul raportează, confirmă un eveniment de captură, iar rezultatul este un test reușit sau nereușit, pe care orice dispozitiv de test îl poate produce. Starea optică nu este ieftină: depinde de poziția obiectivului față de senzor, de ce se află pe suprafața obiectivului, de modul în care a fost finisată carcasă și de faptul că a fost montat distanțierul corect. Pentru a determina starea optică a unui modul de cameră, sunt necesare o referință, o condiție fixă de vizualizare și o persoană care acordă atenție.
Această asimetrie este motivul pentru care controlul camerelor nu poate fi redus la un test funcțional cu o rată de eșantionare mai mare și, de asemenea, motivul pentru care primele întrebări utile pe care să le pui un furnizor de camere nu vizează deloc ratele de defecțiuni. Ele vizează locul în care se află referința.
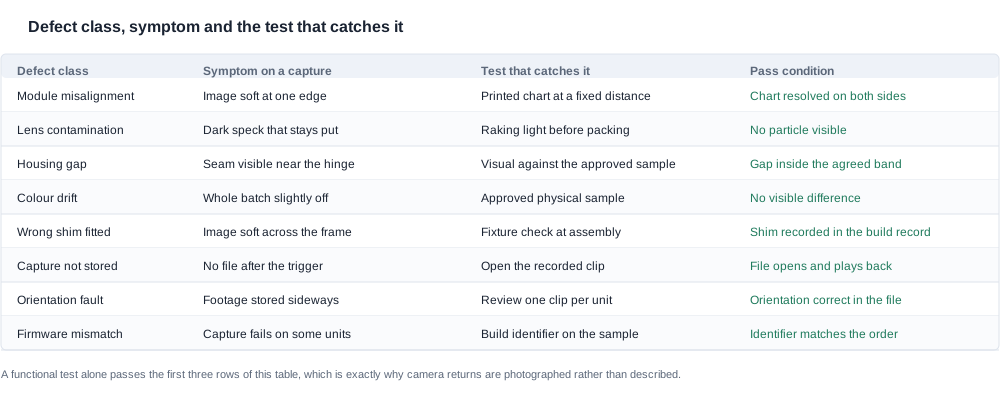
Cele trei defecțiuni care trec toate testele electrice
Nealinierea, contaminarea și abaterea finisajului reprezintă majoritatea motivelor pentru care un cumpărător primește înapoi camere, iar toate trei supraviețuiesc unui test cu unitatea alimentată fără a declanșa nicio alertă. Un modul montat la o distanță ușor incorectă produce o imagine mai neclară către o margine; dispozitivul înregistrează în continuare, se conectează în continuare și raportează în continuare o captură. O particulă pe obiectiv produce o pată întunecată care rămâne în același loc în fiecare cadru; din nou, nu se schimbă nimic pe traseul electric. Un lot de carcase cu o culoare ușor diferită față de cea aprobată nu reprezintă o defecțiune pentru nicio mașină și este invizibil pentru orice test care nu examinează suprafața.
Consecința comercială merită clarificată, deoarece schimbă semnificația unei rate de defecțiuni. O fabrică care raportează o rată de defecțiuni a camerelor de zero raportează faptul că testul său electric nu a găsit nimic. Dacă verificările vizuale nu sunt efectuate, cifra respectivă nu oferă nicio informație despre defecțiunile pe care le va experiences în realitate clientul, iar un cumpărător care o tratează ca un indicator al calității la recepție va stabili un criteriu de acceptare pe care procesul nu l-a măsurat niciodată.
De ce un modul de cameră este evaluat față de o referință fizică
Un modul de cameră nu poate fi evaluat față de o fișă de specificații, deoarece fișa descrie o intenție, nu o apariție. Evaluarea este posibilă doar față de ceva fizic: o unitate reținută cu aceeași configurație sau o țintă imprimată, în condiții de iluminare specificate.
Sunt necesare două referințe, iar acestea nu pot fi înlocuite una cu cealaltă. Mostra de referință stabilește aspectul — culoarea, finisajul, poziția cusăturii și aspectul vizual al carcasei — și este referința față de care linia de producție evaluează fiecare unitate înainte de ambalare. Graficul și configurația de iluminare stabilesc imaginea și constituie referința față de care se efectuează verificarea optică. O fabrică care are doar una dintre cele două a rezolvat jumătate din problemă, iar jumătate rezolvată este, de regulă, cea mai ușor de descris.
Condiția care contează pentru cumpărător nu este dacă există un etalon, ci dacă acesta își păstrează precizia. Un etalon auriu păstrat într-o cutie și verificat niciodată față de un lot aprobat va deriva odată cu furnizorii și loturile de material, iar o linie care efectuează inspecții folosind un etalon derivat va produce propria deriva, invizibilă din interiorul fabricii și evidentă în mâna clientului. Întrebați când a fost verificat ultima dată etalonul, față de ce și de cine. O fabrică care răspunde la această întrebare cu o dată și o procedură gestionează corect acest aspect; o fabrică care răspunde cu o descriere generală a procesului său, nu.
Eșantionarea: cum arată un plan de inspecție atunci când defectul este optic
Compromisul dintre testarea fiecărei unități și testarea unui eșantion este universal în industria electronică, iar în cazul camerelor dezechilibrul este mai accentuat decât în majoritatea cazurilor. Un modul de cameră este relativ scump de înlocuit și relativ ieftin de testat optic, deoarece testul constă într-o diagramă pe perete și într-o pereche de ochi. Așadar, echilibrul este diferit în acest caz: costul marginal al unei verificări optice a fiecărei unități este mic, în timp ce costul unui defect systematic nedetectat crește proporțional cu dimensiunea lotului, nu cu dimensiunea eșantionului.
Această distincție ar trebui să determine planul. Eșantionarea există pentru a depista defectele sistematice și reușește bine acest lucru: dacă un lot este montat cu o șaibă greșită, un eșantion de cinci unități o depistează imediat. Eșantionarea nu depistează valorile aberante individuale, iar acestea sunt cele care generează returnările. Prin urmare, un regim rezonabil separă cele două aspecte — o inspecție vizuală completă a unui eșantion, plus o verificare mai simplă a fiecărei unități, orientată către defectele care pot fi depistate cu ușurință cu ochii.
Calculul pe care ar trebui să îl solicite cumpărătorul este simplu. Dacă un rate de defecte vizuale de una la o sută de unități ajunge la client și se extrage un eșantion de cinci unități dintr-un lot de cinci sute, probabilitatea ca eșantionul să depisteze defectul este mică, iar probabilitatea ca clientul să îl găsească este mare. Stated explicitly this, rather than acceptând ca reconfortantă o rată de defecte: numărul care contează nu este rata, ci rata de defecte scăpată necontrolat, înmulțită cu dimensiunea lotului, adică numărul care se transformă în reclamații de garanție.
O a doua întrebare merită adresată oricărui furnizor care propune testarea camerelor pentru fiecare unitate, fără cost. Nu că oferta este inacceptabilă — ar putea reflects un dispozitiv eficient montat la linia de producție — însă costul trebuie să fie undeva. Fie verificarea este o confirmare vizuală rapidă integrată într-o etapă existentă, fie timpul de producție este absorbit, fie verificarea este doar nominală. Un furnizor care citește testarea optică a fiecărei unități la cost zero, fără să precizeze metoda, descrie de obicei ultima variantă.
Etalonul auriu și discuția privind toleranțele
Culoarea și finisajul sunt aspectele în care etalonul își dovedește utilitatea, dar sunt și cele pentru care specificația este cea mai slabă. Catalogul nostru publică denumiri de culori pentru modelele individuale, dar nu publică niciun etalon de culoare, nicio specificație de finisaj și nicio bandă de toleranță. Aceasta este o afirmație despre documentul sursă și, totodată, motivul pentru care discuția privind toleranțele trebuie purtată explicit, nu presupusă.
Discuția are trei părți, iar un cumpărător care sare peste vreuna dintre ele va primi unități care respectă litera comenzii, dar dezamăgesc la manipulare.
- Etalonul în sine. Care este unitatea fizică, cine a aprobat-o și unde este depozitată astfel încât să nu fie contaminată prin manipularea de pe linia de producție? Un etalon auriu păstrat în zona de producție va acumula amprente pe care ar trebui să le detecteze.
- Condițiile de vizualizare. În ce lumină se face comparația și este aceasta condiția în care clientul vede produsul? O unitate aprobată sub iluminarea puternică a liniei de producție poate părea greșită într-un retail și corectă într-un birou, iar cumpărătorul trebuie să decidă care dintre aceste condiții determină acceptarea.
- Banda de toleranță. Ce diferență este acceptabilă și cine o evaluează? Dacă banda se bazează pe o evaluare vizuală, precizați persoana care evaluează și etalonul. Dacă banda este măsurabilă, precizați instrumentul. Ceea ce nu poate fi acceptat este o toleranță descrisă drept „suficient de apropiată”, deoarece această formulă transformă o decizie de producție într-o dispută privind returnările.
Motivul pentru care acest aspect contează din punct de vedere comercial este că defectele de culoare și finisaj sunt cele pe care clientul le va fotografia. Ele nu afectează o funcție, nu generează un ticket de suport despre o defecțiune și generează o fotografie pe o platformă de socializare sau pe un site de recenzii. Din perspectiva achizițiilor, acest lucru le face disproportionat de costisitoare în raport cu efortul redus necesar pentru a le preveni.
Ce ar trebui să precizeze criteriile de inspecție la recepție
Un criteriu de inspecție la recepție pentru un produs cu cameră ar trebui redactat astfel încât un inspector de linie aflat la turei a treia, lucrând doar din document, să ajungă la aceeași concluzie ca persoana care l-a redactat. Acesta este un test mai sever decât pare, deoarece exclude o mare parte a limbajului de specificație care sună bine într-un contract, dar nu poate fi aplicat pe linie.
Trei reguli fac diferența. Fiecare condiție de trecere precizează starea verificată. „Netoatatea este acceptabilă” nu poate fi aplicată; „centrul și ambele regiuni de la marginile graficului tipărit sunt redate la distanța de lucru indicată, în condițiile de iluminare indicate” poate fi aplicată. Fiecare criteriu precizează ce se întâmplă în caz de nerespectare. Dacă nerespectarea înseamnă că unitatea este casată și nu reprocesată, spuneți-o; cele două situații au costuri și cerințe de trasabilitate foarte diferite. Fiecare criteriu precizează cine semnează. Un criteriu aplicat de un funcționar de la inspecția la recepție și contestat de furnizor este o dispută care așteaptă primul lot, iar rezolvarea revine persoanei cu mai multă documentație — motiv pentru care metoda trebuie documentată înainte de comandă, nu după prima respingere.
Trei clase de defecte merită să aibă fiecare o condiție proprie, deoarece sunt cele redactate cel mai frecvent fără o astfel de condiție. Alinierea modulului se evaluează față de grafic, iar graficul trebuie să precizeze atât distanța de lucru, cât și regiunea imaginii evaluate, deoarece „clară” în centru și clară la margine sunt cerințe diferite. Praful de pe lentilă se evaluează prin inspecție la lumină oblică înainte de ambalarea unității, iar criteriul ar trebui să precizeze că o unitate manipulată după verificare este reverificată, întrucât o lentilă ștearsă este exact lentila care necesită cea mai atentă verificare. Culoarea se evaluează față de proba fizică aprobată, în condițiile de iluminare indicate, iar criteriul ar trebui să precizeze ce se întâmplă atunci când un lot este omogen intern, dar diferit de referință, deoarece acesta este lotul cel mai probabil să fie eliberat de o linie care compară unitățile doar între ele.
Niciunul dintre aceste aspecte nu necesită un laborator. Sunt necesare un grafic tipărit, o referință păstrată și reverificată, o rată de eșantionare stabilită și o decizie documentată pentru situația de nerespectare. Este o listă modestă, iar un furnizor care o deține va răspunde tuturor întrebărilor din ea.
Ce trebuie inclus în cererea de ofertă
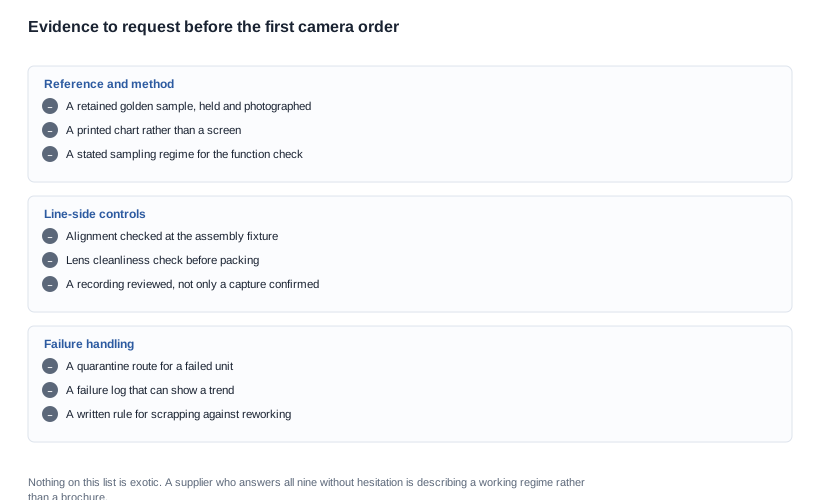
Punctele de control au foarte puțină valoare dacă sunt ridicate doar după aprobarea mostrei, deoarece atunci cumpărătorul nu mai are pârghii, iar fabrica nu are niciun motiv să schimbe ceva. Cele opt întrebări de mai jos trebuie să figureze chiar în cererea de ofertă, redactate ca puncte de verificare, nu ca discuție, astfel încât răspunsurile să sosescă împreună cu oferta și să poată fi comparate între furnizori.
- Există un grafic tipărit pe linie și unde este păstrat? Un ecran nu este un grafic, iar un grafic păstrat într-un loc în care poate fi manipulat nici el nu este un grafic.
- Se păstrează o probă de referință pentru această configurație și când a fost verificată ultima dată față de un lot aprobat? Răspunsul ar trebui să fie o dată și o procedură.
- Care este regimul de eșantionare pentru verificarea optică și câte unități se extrag dintr-un lot de ce dimensiuni? Sunt necesare ambele numere; niciunul singur nu reprezintă un răspuns.
- Înregistrarea este analizată sau se confirmă doar capturarea? Sunt operații diferite și doar prima detectează praful.
- În ce condiții de iluminare se face comparația culorii și față de ce referință fizică? O descriere a culorii nu constituie o referință.
- Alinierea modulului este verificată la dispozitivul de asamblare și prin ce metodă? Aici apar defectele invizibile și aici pot fi încă identificate cu costuri reduse.
- Are loc o inspecție pentru praf înainte de ambalare și este reverificată o unitate manipulată? A doua jumătate este cea importantă.
- Ce se întâmplă cu o unitate care nu respectă cerințele și este înregistrat nerespectarea? O nerespectare în urma căreia unitatea este casată fără înregistrare nu lasă nicio tendință, iar tendința este ceea ce transformă o sută de defecte individuale într-un proces corectat.
Merită adăugată o a noua întrebare, chiar dacă nu se referă la cameră. Puteți prezenta un registru al nerespectărilor dintr-un lot anterior? Este cel mai rapid mod de a diferenția un regim care funcționează de unul doar descris și nu îi costă nimic furnizorului să răspundă.
Economia controlului camerelor într-un model de achiziții
Fiecare punct de control are un cost, iar în această familie de produse, costul se manifestă într-un loc în care un produs Audio nu îl are: inspecția vizibilă este manuală, are loc la sfârșitul unei linii de producție unde manopera reprezintă partea costisitoare și este pasul cel mai probabil să fie eliminat atunci când termenul de livrare este strâns. Un cumpărător care înțelege acest lucru poate negocia mai eficient decât unul care cere pur și simplu calitate mai strictă.
Negocierea comercială rareori vizează tariful. Ea privește trei lucruri care pot fi specificate gratuit, dar devin scumpe dacă sunt modificate ulterior. Mostra de referință și regimul ei de întreținere trebuie să figureze în acordul de calitate, deoarece o fabrică care își întreține corespunzător mostra de aur face o muncă care protejează marca la fel de mult ca pe fabrică. Și dispoziția unei unități respinse trebuie să figureze tot acolo, pentru că o unitate casată fără înregistrare nu lasă nicio tendință, iar o unitate reprocesată fără înregistrare lasă un defect care va reapărea într-o altă lună. Și definiția condiției de acceptare trebuie să figureze acolo, pentru că prima respingere care sosește cu un criteriu nedocumentat este cea care stabilește un precedent pe care nimeni nu l-a planificat.
Aceleași trei elemente protejează cumpărătorul. O condiție de acceptare scrisă oferă inspecției la recepție o bază solidă pentru refuzarea unui lot, lucru important deoarece refuzarea unui lot este o acțiune costisitoare și nepopulară pe care persoana de la masa de recepție a mărfurilor trebuie să o întreprindă fără sprijin. Cealaltă jumătate a economiei este costul unei erori. Un lot respins costă cumpărătorul transport, taxe vamale, depozitare, timp de inspecție și o a doua livrare, iar a doua livrare este rareori inclusă în costul inițial pe unitate, deoarece are loc după stabilirea prețului. Un defect care ajunge la client costă și mai mult, deoarece se manifestă ca returnare, ca solicitare din partea serviciului clienți și ca orice spune clientul public despre produs. Niciuna dintre aceste cifre nu apare în ofertă, motiv pentru care un cumpărător care negociază doar pe baza prețului unitar negociază de fapt asupra celui mai mic dintre cele trei componente.
Singura linie care este cel mai ușor de negociat este definiția criteriilor de acceptare, deoarece nu îi costă nimic fabricii să Consemneze o procedură care există deja, dar îi costă foarte mult să inventeze una care nu există. O fabrică care are deja un regim funcțional va fi bucuroasă să îl aibă consemnat, deoarece un regim consemnat reprezintă o apărare. O fabrică care trebuie să îl elaboreze va taxa acest lucru, iar taxa respectivă este informativă prin ea însăși.
Ce poate și ce nu poate demonstra catalogul nostru
Răspunsul scurt: calitatea unui produs cu cameră este decisă în timpul operației de asamblare, nu în testul final, iar verificările vizibile sunt primul lucru pe care un cumpărător ar trebui să le analizeze. Publicăm rândurile de date de care dispunem și le marcăm pe celelalte ca fiind deschise. Nu descriem un regim de control al calității pe care nu îl putem demonstra.
Ce publică catalogul nostru pentru platformele cu cameră este nivelul de rezoluție și rândurile de date electrice asociate. Opt modele indică 8 MP — V03 Pro și KY06, V06 și V03, precum și CY03 și CY05, MT5 și MT6 — iar trei indică 13 MP: L1 Pro și S7, precum și L2 Utral. Capacitățile bateriilor variază între 220 mAh și 290 mAh în întregul grup, duratele de funcționare publicate sunt de aproximativ cinci până la opt ore, iar fiecare platformă cu cameră publică timpul de încărcare, interfața și, pentru cinci dintre ele, capacitatea carcasei.
Ce nu publicăm, pentru niciun model cu cameră, este modelul senzorului, câmpul de vizibilitate, rezoluția și cadența video, diafragma, metoda de stabilizare, comportamentul în lumină slabă, formatul de stocare sau greutatea unității, cu excepția MT6, de 158 g. De asemenea, nu publicăm controalele noastre ale camerelor pe linia de producție, regimul nostru de eșantionare, harta de control sau politica privind mostrele de aur, deoarece compania nu ni le-a confirmat. Preferăm să indicăm această lacună decât să descriem un proces pe care nu vi-l putem prezenta.
Exact această lacună este motivul pentru care acest articol este redactat ca o listă de verificare cu întrebări de adresat, nu ca o descriere a activității noastre. Putem prezenta punctele de control pe care le conține un proces competent și dovezile care demonstrează fiecare dintre ele, precum și vă putem indica care dintre acestea le putem documenta în prezent. Solicitându-ne un model anumit și un volum, vă vom marca lista rând cu rând.
Lecturi conexe
- Rândurile de date despre captură și semnificația lor — cameră și captură
- Procesul care menține o specificație valabilă — porți de calitate
- Protocolul pentru testarea mostrelor — evaluarea mostrelor
Spuneți-ne modelul și volumul, iar noi vă vom spune ce puncte de control putem documenta și care sunt încă deschise.


