
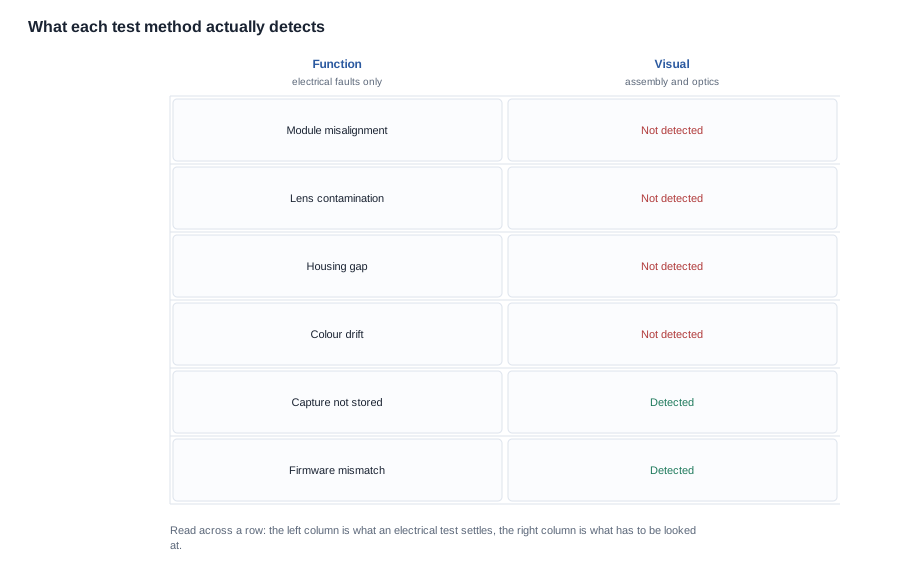
Een cameramodule is een afgesloten optische constructie, en dat ene feit verandert wat kwaliteitscontrole moet inhouden. Een printplaat werkt of werkt niet, en een test laat zien welke van de twee het geval is. Een cameramodule kan worden geassembleerd, ingeschakeld, aangesloten en volledig functionerend gemeld terwijl er zichtbaar iets mis is: een hoekafwijking van een fractie van een graad, een vingerafdruk of een stofje op de lens, montage met de verkeerde afstandhouder, of een afwerking in een kleur die net niet klopt. Geen van deze fouten is elektrisch, geen ervan komt aan het licht bij een functionele test, en daarom komen camera-retours meestal binnen als foto’s in plaats van beschrijvingen.
Smart glasses camera technology smart glasses quality control valt daarom uiteen in drie dingen die een inkoper kan controleren: de controlepunten die het regime omvat, de steekproefomvang die eraan ten grondslag ligt en de fysieke referentie waartegen de productielijn daadwerkelijk beoordeelt. Een leverancier die alle drie zonder aarzeling beantwoordt, beschrijft een werkend proces. Een leverancier die niet kan zeggen waar de referentie-eenheid wordt bewaard, of hoe vaak de testkaart opnieuw wordt geverifieerd, heeft alleen een regime op papier. De kosten van die ontdekking komen via uw retourcijfer naar voren, niet via het productierapport van de leverancier.
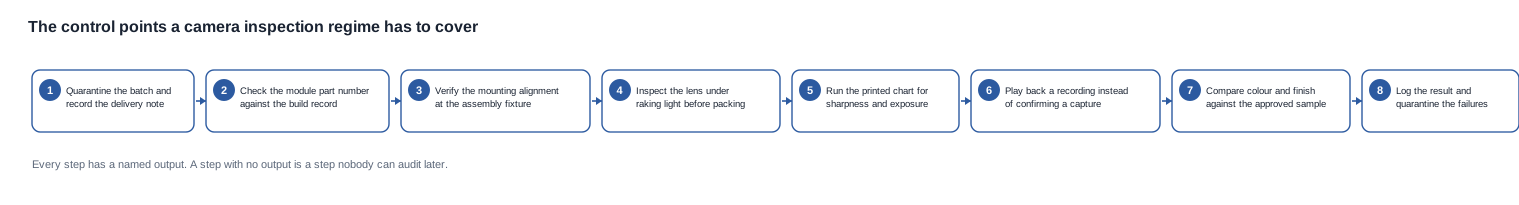
Smart glasses camera technology: de controlepunten die inspectie moet dekken
De bruikbare manier om over camerainspectie na te denken is dat de module een optische toestand en een elektrische toestand heeft, en dat er slechts één van beide goedkoop te verifiëren is. De elektrische toestand is goedkoop te controleren: schakel de eenheid in, bevestig dat de sensor meldt, bevestig een opnamegebeurtenis, en het resultaat is een geslaagde of mislukte test die elke testopstelling kan uitvoeren. De optische toestand is niet goedkoop te controleren: die hangt af van de positie van de lens ten opzichte van de sensor, van wat er op het lensoppervlak zit, van hoe de behuizing is afgewerkt en van de juiste afstandhouder is gemonteerd. Om de optische toestand van een cameramodule te beoordelen, zijn een referentie, een vaste kijkconditie en iemand die oplet nodig.
Die asymmetrie is de reden dat camerakwaliteitscontrole niet kan worden teruggebracht op een functionele test met een hogere steekproefomvang. Het is ook de reden dat de eerste vragen die u aan een cameraleverancier stelt, helemaal niet over het defectpercentage gaan. Ze gaan over de plaats waar de referentie staat.
De drie fouten die elke elektrische test doorstaan
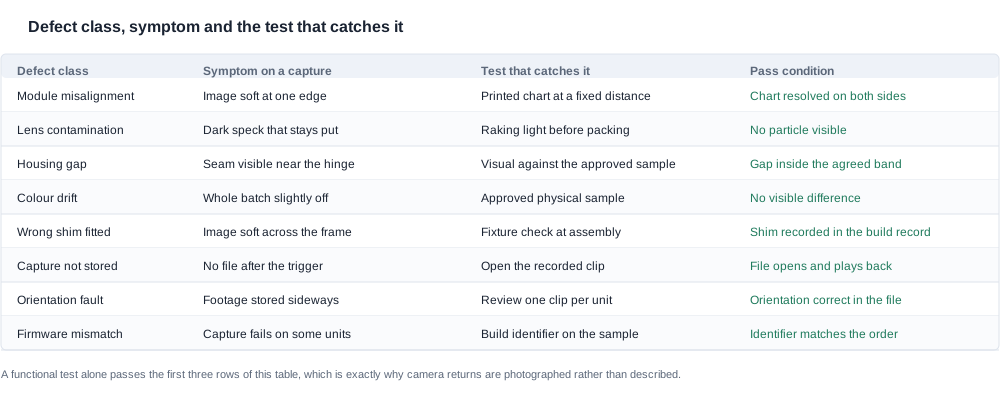
Hoekafwijking, verontreiniging en afwerkingsafwijking vormen het grootste deel van wat inkopers van camera’s terugkrijgen, en alle drie blijven tijdens een test met ingeschakeld apparaat onopgemerkt. Een module die op een net verkeerde afstand is gemonteerd, levert een beeld op dat aan de ene kant zacht is; het apparaat neemt nog steeds op, maakt nog steeds verbinding en meldt nog steeds een opname. Een deeltje op de lens veroorzaakt een donkere vlek die op dezelfde plek in elk beeld blijft staan; opnieuw verandert er niets in het elektrische pad. Een partij behuizingen waarvan de kleur net afwijkt van de goedgekeurde kleur, is voor geen enkele machine een defect en is onzichtbaar voor elke test die het oppervlak niet onderzoekt.
De commerciële gevolgen zijn het waard om expliciet te benoemen, omdat ze veranderen wat een defectpercentage betekent. Een fabriek die een cameradefectpercentage van nul meldt, meldt dat haar elektrische test niets heeft gevonden. Als de visuele controles niet worden uitgevoerd, zegt dat cijfer niets over de fouten die klanten daadwerkelijk zullen ervaren. Een inkoper die het cijfer als kwaliteitssignaal bij inkomende goederen behandelt, stelt dus een acceptatiecriterium vast waar het proces nooit aan heeft gemeten.
Waarom een cameramodule tegen een fysieke referentie wordt beoordeeld
Een cameramodule kan niet tegen een specificatieblad worden beoordeeld, omdat een specificatieblad een intentie beschrijft en geen uiterlijk. De beoordeling is alleen mogelijk tegenover iets fysisch: een bewaard exemplaar met dezelfde configuratie, of een afgedrukt doelwit onder een vastgestelde lichtconditie.
Er zijn twee referenties nodig, en die zijn niet uitwisselbaar. Het gouden monster bepaalt het uiterlijk — kleur, afwerking, positie van de naden en visuele gewicht van de behuizing — en is de referentie waartegen de productielijn elk exemplaar beoordeelt voordat het wordt verpakt. De testkaart en lichtopstelling bepalen het beeld en vormen de referentie waartegen de optische controle wordt uitgevoerd. Een fabriek met slechts één van beide heeft de helft van het probleem opgelost, en dat is doorgaans de helft die het makkelijkst te beschrijven is.
De voorwaarde die voor de koper van belang is, is niet of er een referentie bestaat, maar of deze nog steeds nauwkeurig is. Een gouden referentie die in een doos wordt bewaard en nooit wordt gecontroleerd tegen een goedgekeurde batch, verandert met de leveranciers en de materiële lots. Als een productielijn beoordeeld wordt aan de hand van een verschoven referentie, ontstaat er een eigen verschuiving, die vanuit de fabriek onzichtbaar is, maar in de hand van een klant duidelijk opvalt. Vraag wanneer de referentie voor het laatst is geverifieerd, waartegen en door wie. Een fabriek die deze vraag beantwoordt met een datum en een procedure doet het goed; een fabriek die antwoordt met een algemene beschrijving van het proces, niet.
Steekproeven: hoe een inspectieplan eruitziet wanneer de fout optisch van aard is
De afweging tussen het testen van elk exemplaar en het testen van een steekproef is in de elektronica universeel, maar bij camera's is die afweging scheverer dan bij de meeste. Een cameramodule is relatief duur om te vervangen en relatief goedkoop om optisch te testen, omdat de test bestaat uit een diagram aan de muur en een paar ogen. De balans ligt hier dus anders: de marginale kosten van een optische controle van elk exemplaar zijn klein, terwijl de kosten van een niet-ontdekte systematische fout toenemen met de batchgrootte in plaats van met de steekproefgrootte.
Dat onderscheid moet het plan bepalen. Steekproeven bestaan om systematische fouten op te sporen, en dat doen ze goed: als een batch met de verkeerde afdichting is gemonteerd, detecteert een steekproef van vijf exemplaren dat onmiddellijk. Steekproeven vatten geen afzonderlijke afwijkende exemplaren, en juist die veroorzaken retourzendingen. Een verstandig regime scheidt de twee daarom: een volledige visuele controle van een steekproef, plus een lichtere controle van elk exemplaar, waarbij die lichtere controle gericht is op fouten die goedkoop met het blote oog kunnen worden waargenomen.
De rekenkundige berekening die een koper moet opvragen is eenvoudig. Als een visueel defectpercentage van één exemplaar per honderd ontsnapt naar de klant, en er een steekproef van vijf exemplaren wordt getrokken uit een batch van vijfhonderd, dan is de kans dat de steekproef het defect detecteert laag en de kans dat de klant het aantreft hoog. Leg dit expliciet vast in plaats van een defectpercentage als geruststellend cijfer te accepteren: het relevante getal is niet het percentage, maar het ontsnappingspercentage vermenigvuldigd met de batchgrootte. Dat is het getal dat uitmondt in garantieclaims.
Een tweede vraag is de moeite waard om te stellen aan elke leverancier die gratis cameratesting per exemplaar voorstelt. Het voorstel op zichzelf is niet onaanvaardbaar — het kan duiden op een efficiënt hulpmiddel naast de productielijn — maar de kosten moeten ergens terechtkomen. Ofwel de controle is een snelle visuele bevestiging die in een bestaande stap is geïntegreerd, ofwel de productietijd wordt opgenomen, ofwel de controle is slechts formeel. Een leverancier die zonder methode per exemplaar optische tests tegen nul kosten opgeeft, beschrijft doorgaans de laatste optie.
De gouden referentie en het gesprek over toleranties
Kleur en afwerking zijn de aspecten waarop de referentie haar waarde bewijst, en tegelijkertijd de aspecten waarvoor de specificatie het dunst is. Onze eigen catalogus publiceert kleurnamen voor afzonderlijke modellen, maar geen kleurreferentie, geen afwerkingsspecificatie en geen tolerantieband. Dat zegt iets over het brondocument, en daarom is het ook noodzakelijk om het gesprek over toleranties expliciet te voeren in plaats van het te veronderstellen.
Het gesprek bestaat uit drie onderdelen. Een koper die er een overslaat, ontvangt exemplaren die formeel aan de bestelling voldoen, maar in de hand teleurstellen.
- De referentie zelf. Welk fysiek exemplaar is dit, door wie is het goedgekeurd en waar wordt het opgeslagen zodat het niet door hantering in de productielijn kan worden vervuild? Een gouden referentie die in de productieomgeving staat, krijgt precies de vingerafdrukken die ze supposed te detecteren.
- De kijkomstandigheden. Onder welk licht wordt de vergelijking uitgevoerd, en is dat de omstandigheid waaronder de klant het product ziet? Een exemplaar dat is goedgekeurd onder fel productielicht kan in een etalage verkeerd lijken en in een kantoor juist, en de koper moet bepalen welke omstandigheid bepalend is voor acceptatie.
- De tolerantieband. Welk verschil is aanvaardbaar, en wie beoordeelt dit? Als de band een visuele beoordeling is, moeten de beoordelaar en de referentie worden genoemd. Als de band meetbaar is, moet het meetinstrument worden genoemd. Een tolerantie die wordt omschreven als "goed genoeg", is onacceptabel, omdat die formulering een productiebeslissing verandert in een discussie over retourzendingen.
De commerciële betekenis hiervan is dat klanten kleur- en afwerkingsfouten fotograferen. Ze veroorzaken geen functionele storing, geen supportticket over een defect, maar wel een foto op een sociaal platform of een reviewsite. Vanuit het oogpunt van inkoop maakt dat ze buitenproportioneel duur ten opzichte van de geringe inspanning die nodig is om ze te voorkomen.
Wat de criteria voor inkomende inspectie moeten vermelden
Een criterium voor inkomende inspectie van een cameraproduct moet zo worden opgesteld dat een lijninspecteur in de derde ploeg, die alleen het document gebruikt, tot dezelfde conclusie komt als de persoon die het criterium heeft opgesteld. Dat is een strengere maatstaf dan het klinkt, omdat daarmee een groot deel van de specificatietaal wordt uitgesloten die in een contract goed leest, maar op een productielijn niet uitvoerbaar is.
Drie regels maken het verschil. Elke passeerconditie benoemt de conditie. "Scherpte acceptabel" is niet uitvoerbaar; "het midden en beide randgebieden van de afgedrukte testkaart zijn bij de vermelde werkafstand en de vermelde verlichting scherp" dat wel. Elk criterium vermeldt wat er gebeurt bij een afkeuring. Als de afkeuring betekent dat het exemplaar wordt afgedankt en niet opnieuw bewerkt, moet dat worden vermeld; de twee hebben heel verschillende kosten en een heel verschillende traceerbaarheid. Elk criterium vermeldt wie ondertekent. Een criterium dat wordt toegepast door een medewerker van inkomende inspectie en wordt betwist door de leverancier, is een geschil dat bij de eerste zending op de loer ligt en wordt beslist door wie de meeste documentatie heeft — en daarom moet de methode vóór de opdracht worden gedocumenteerd, niet na de eerste afkeuring.
Drie defectcategorieën verdienen een eigen conditie, omdat dit de categorieën zijn die vaak zonder conditie worden beschreven. De uitlijning van de module wordt beoordeeld aan de hand van de testkaart, en de testkaart moet zowel de werkafstand als het beoordeelde beeldgebied specificeren, omdat "scherp" in het midden en scherp aan de rand verschillende eisen zijn. lensstof wordt vóór het inpakken beoordeeld door inspectie onder strijklicht, en het criterium moet vermelden dat een exemplaar dat na de controle is aangeraakt opnieuw moet worden gecontroleerd, want een schoongewipt lensstof is precies het lensstof dat het meest moet worden gecontroleerd. Kleur wordt beoordeeld aan de hand van het goedgekeurde fysieke monster onder de vermelde verlichting, en het criterium moet vermelden wat er gebeurt wanneer een batch intern consistent is, maar afwijkt van de referentie, want die batch wordt waarschijnlijk het meest vrijgegeven door een productielijn die exemplaren alleen onderling vergelijkt.
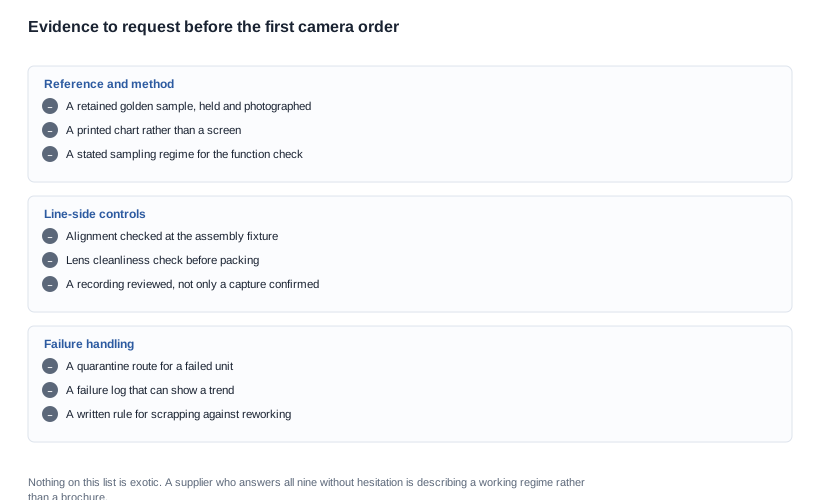
Hiervoor is geen laboratorium nodig. Er is een afgedrukte testkaart, een bewaard referentie-exemplaar dat opnieuw wordt geverifieerd, een vermelde bemonsteringsfrequentie en een schriftelijke behandeling van afkeuringen nodig. Dat is een bescheiden lijst, en een leverancier die deze heeft, kan elke vraag eroin beantwoorden.
Wat u in de aanvraag voor een offerte moet opnemen
De controlepunten hebben weinig waarde als ze pas worden aangekaart nadat het monster is goedgekeurd, want dan heeft de inkoper geen invloed meer en heeft de fabriek geen reden om iets te veranderen. De onderstaande acht vragen horen rechtstreeks in de aanvraag voor een offerte te staan, als vragen en niet als gespreksonderwerp, zodat de antwoorden als onderdeel van de offerte binnenkomen en tussen leveranciers kunnen worden vergeleken.
- Is er een afgedrukte testkaart op de productielijn en waar wordt deze bewaard? Een scherm is geen testkaart, en een testkaart die op een plek wordt bewaard waar deze kan worden aangeraakt, evenmin.
- Is er voor deze configuratie een goudkleurig monster bewaard en wanneer is dit voor het laatst geverifieerd tegen een goedgekeurde batch? Het antwoord moet een datum en een procedure bevatten.
- Wat is het bemonsteringsregime voor de optische controle en hoeveel exemplaren worden getrokken uit een batch van welke omvang? Beide getallen zijn nodig; elk getal afzonderlijk is geen antwoord.
- Wordt de opname beoordeeld of wordt alleen vastgesteld dat de opname is uitgevoerd? Dit zijn verschillende handelingen en alleen bij de eerste wordt lensstof aangetroffen.
- Onder welke verlichting wordt de kleurvergelijking uitgevoerd en ten opzichte van welke fysieke referentie? Een kleuromschrijving is geen referentie.
- Wordt de uitlijning van de module gecontroleerd bij de montage-inrichting en volgens welke methode? Hier ontstaan de onzichtbare fouten en hier kunnen ze nog steeds goedkoop worden opgemerkt.
- Is er vóór het inpakken een controle op lensstof en wordt een aangeraakt exemplaar opnieuw gecontroleerd? Het tweede deel is het belangrijkste.
- Wat gebeurt er met een afgekeurd exemplaar en wordt de afkeuring vastgelegd? Een afkeuring die zonder registratie wordt afgedankt, levert geen trend op, en zo’n trend maakt van honderd afzonderlijke fouten een gecorrigeerd proces.
Er is nog een negende vraag die de moeite waard is om toe te voegen, ook al gaat deze niet over de camera. Kunt u een foutenlogboek van een eerdere batch tonen? Dit is de snelste manier om een werkend regime van een beschreven regime te onderscheiden, en het kost de leverancier niets om deze te beantwoorden.
De economie van camerakwaliteitscontrole binnen een inkoopmodel
Elk controlepunt heeft een prijs, en in deze productfamilie komt die prijs op een plek terecht waar een audioproduct hem niet heeft: de zichtbare inspectie wordt handmatig uitgevoerd, vindt plaats aan het einde van de productielijn waar arbeid duur is, en is de stap die het snelst wordt overgeslagen wanneer de planning krap wordt. Een inkoper die dit begrijpt, kan effectiever onderhandelen dan iemand die simpelweg om een hogere kwaliteit vraagt.
De commerciële onderhandeling gaat zelden over het uurtarief. Het gaat om drie zaken die gratis kunnen worden gespecificeerd, maar later duur te wijzigen zijn. Het referentie-exemplaar en het onderhoudsregime ervoor horen in de kwaliteitsovereenkomst, omdat een fabriek die zijn gouden monster goed beheert, werk verricht dat het merk beschermt, maar ook de fabriek. Ook de verwerking van een mislukt exemplaar hoort daarin, omdat een exemplaar dat zonder registratie wordt afgedankt geen trend laat zien en een exemplaar dat zonder registratie wordt hersteld een defect achterlaat dat in een andere maand opnieuw zal verschijnen. Ook de definitie van de acceptatievoorwaarde hoort daarin, omdat de eerste afkeuring die wordt ingediend zonder gedocumenteerd criterium het precedent vaststelt dat niemand had gepland.
Dezelfde drie punten beschermen de inkoper. Een schriftelijke acceptatievoorwaarde geeft de ontvangstinspectie een verdedigbare basis om een partij te weigeren. Dat is belangrijk, omdat het weigeren van een partij een dure en impopulaire handeling is die de medewerker aan de goederenbalie zonder ondersteuning moet uitvoeren. De andere helft van de economie is de kosten van het verkeerd doen. Een afgekeurde partij kost de inkoper vracht, douane, opslag, inspectietijd en een tweede levering. De prijs van die tweede levering wordt zelden in de oorspronkelijke eenheidsprijs verwerkt, omdat die plaatsvindt nadat de prijs is overeengekomen. Een defect dat de klant bereikt, kost nog meer, omdat het terugkomt als retour, als klantservicecontact en als wat de klant openbaar over het product zegt. Die twee bedragen komen niet in de offerte voor. Daarom onderhandelt een inkoper die alleen over de eenheidsprijs onderhandelt over de kleinste van de drie onderdelen.
De regel die het gemakkelijkst is om te onderhandelen, is de definitie van de acceptatiecriteria, omdat het voor de fabriek niets kost om een bestaande procedure op te schrijven, maar alles om een procedure te verzinnen die nog niet bestaat. Een fabriek met een werkend regime zal graag hebben dat dit is vastgelegd, omdat een vastgelegd regime een verdediging is. Een fabriek die er een moet opstellen, rekent daarvoor een bedrag, en dat bedrag is op zichzelf al veelzeggend.
Wat onze eigen catalogus wel en niet kan onderbouwen
Het korte antwoord: de kwaliteit van een cameraproduct wordt bepaald bij de montage, niet bij de eindtest, en de zichtbare controles zijn het eerste waar een inkoper vragen over moet stellen. We publiceren de gegevens die we hebben en markeren de overige als open. We beschrijven geen kwaliteitscontroleproces dat we niet kunnen onderbouwen.
Wat onze catalogus voor de cameraplatforms wel publiceert, is de resolutieklasse en de elektrische specificaties daarboven. Acht modellen vermelden 8 MP — de V03 Pro en de KY06, de V06 en de V03, de CY03 en de CY05, en de MT5 en de MT6 — en drie vermelden 13 MP: de L1 Pro en de S7, en de L2 Utral. De batterijcapaciteit loopt voor de groep van 220 mAh tot 290 mAh, de gepubliceerde gebruiksduur varieert van ongeveer vijf tot acht uur, en elk cameraplatform publiceert een oplaadtijd, een interface en voor vijf platforms de capaciteit van de behuizing.
Wat we voor geen enkel cameramodel publiceren, is het sensormodel, het beeldveld, de videoresolutie en beeldsnelheid, het diafragma, de stabilisatiemethode, het gedrag bij weinig licht, het opslagformaat of het gewicht van het toestel, met uitzondering van de MT6 met 158 g. We publiceren evenmin onze cameracontroles aan de productielijn, ons steekproevenregime, onze testkaart of ons beleid voor gouden monsters, omdat het bedrijf ze niet aan ons heeft bevestigd. We markeren die leemte liever dan een proces te beschrijven dat we u niet kunnen tonen.
Die leemte is precies de reden dat dit artikel is geschreven als een checklist met vragen die u kunt stellen, en niet als een beschrijving van wat wij doen. We kunnen de controlepunten uiteenzetten die een competent proces bevat, de bewijsstukken noemen waarmee elk daarvan kan worden aangetoond en u vertellen welke we momenteel kunnen documenteren. Vraag ons naar een specifiek model en een volume, dan markeren we de lijst regel per regel.
Gerelateerd leeswerk
- De beeldtechnische gegevens en wat ze betekenen — camera en beeldverwerking
- Het proces dat een specificatie intact houdt — kwaliteitscontroles
- Het protocol voor een monsteronderzoek — monsterbeoordeling
Geef ons het model en het volume, dan vertellen wij welke bedieningspunten we kunnen documenteren en welke nog openstaan.


