
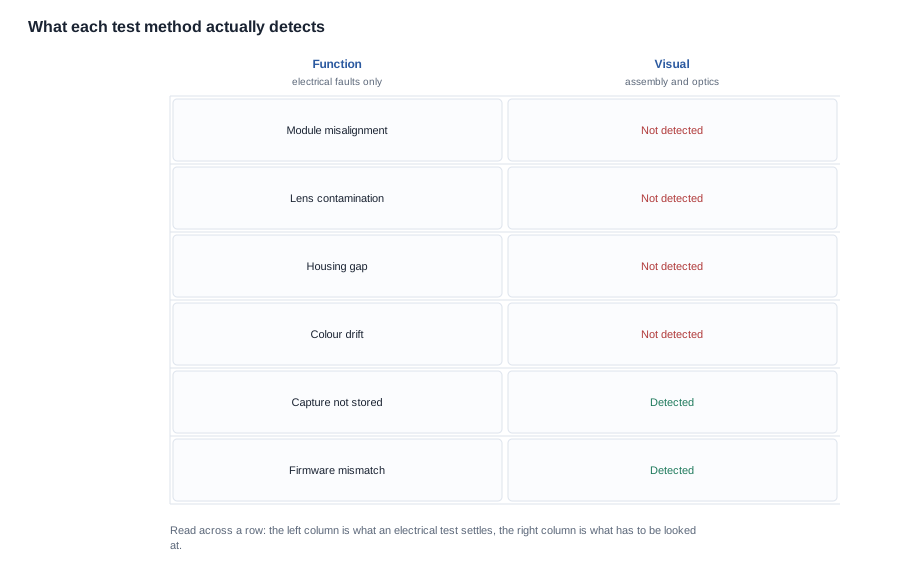
Un module de caméra est un ensemble optique scellé, et ce seul fait change la manière dont le contrôle qualité doit être pensé. Un circuit imprimé fonctionne ou ne fonctionne pas, et un test vous indique lequel des deux. Un module de caméra peut être assemblé, mis sous tension, connecté et signalé comme pleinement fonctionnel tout en présentant un défaut visible: désaligné d’une fraction de degré, couvert d’une empreinte digitale ou d’une poussière, monté avec une cale inadéquate ou fini dans une couleur légèrement incorrecte. Aucun de ces défauts n’est d’origine électrique, aucun n’apparaît lors d’un test fonctionnel, et voilà pourquoi les retours de caméras se manifestent généralement sous forme de photographies plutôt que de descriptions.
Technologie de caméra des lunettes connectées et contrôle qualité des lunettes connectées se résument donc à trois éléments vérifiables par l’acheteur: les points de contrôle couverts par le régime de contrôle, le taux d’échantillonnage qui les sous-tend et la référence physique sur laquelle la ligne de production juge réellement les produits. Un fournisseur capable de répondre aux trois questions sans hésitation décrit un processus opérationnel. Un fournisseur incapable d’indiquer l’emplacement de l’unité de référence ou la fréquence de vérification de la mire dispose d’un régime de contrôle uniquement théorique, et le coût de cette découverte se répercute dans vos retours plutôt que dans le rapport de production de ce fournisseur.
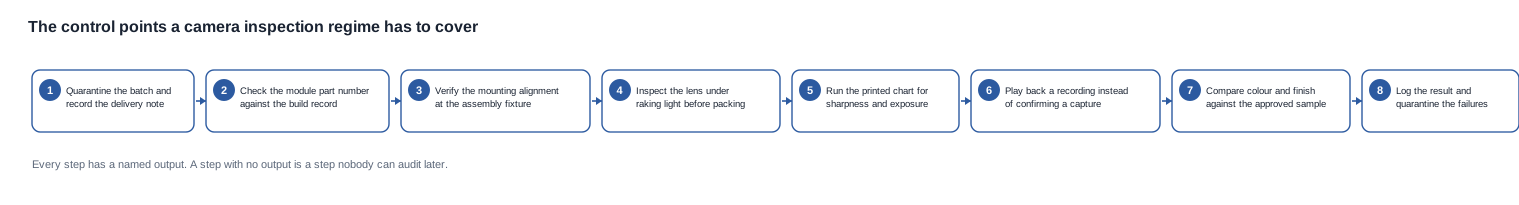
Technologie de caméra des lunettes connectées: les points de contrôle que l’inspection doit couvrir
La manière utile d’aborder l’inspection des caméras consiste à considérer que le module possède un état optique et un état électrique, dont un seul est facile à vérifier. L’état électrique est économique à vérifier: mettez l’unité sous tension, confirmez que le capteur détecte, confirmez un événement de capture, et vous obtenez une validation ou un échec que tout banc de test peut produire. L’état optique n’est pas économique à vérifier: il dépend de la position de l’objectif par rapport au capteur, de ce qui se trouve sur la surface de l’objectif, de la finition du boîtier et de l’utilisation de la bonne cale. Pour lire l’état optique d’un module de caméra, il faut une référence, une condition d’observation fixe et une personne attentive.
Cette asymétrie explique pourquoi le contrôle d’une caméra ne peut pas se réduire à un test fonctionnel assorti d’un taux d’échantillonnage plus élevé, et pourquoi les premières questions qu’il convient de poser à un fournisseur de caméras ne portent pas du tout sur les taux de défauts. Elles portent sur l’emplacement de la référence.
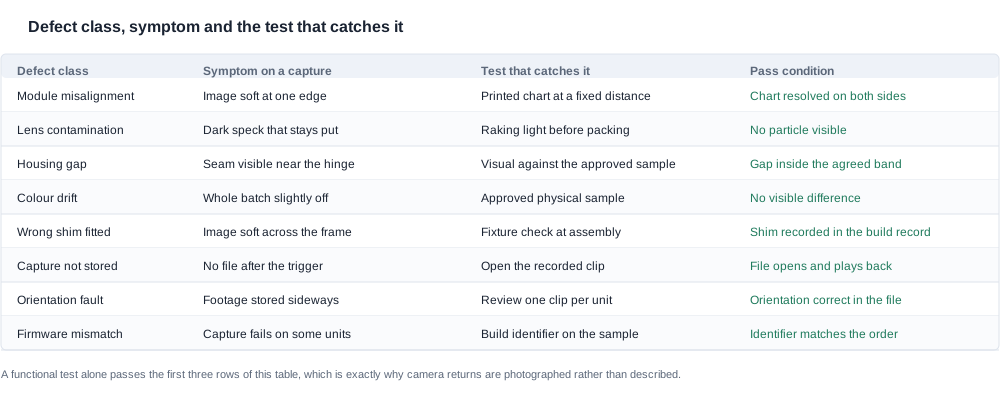
Les trois défauts qui passent tous les tests électriques
Le désalignement, la contamination et les écarts de finition représentent la majorité des motifs de retour de caméras, et aucun de ces trois défauts n’est signalé lors d’un test sous tension. Un module monté à une distance légèrement incorrecte produit une image floue sur un côté; l’appareil enregistre toujours, se connecte toujours et signale toujours une capture. Une particule deposited sur l’objectif produit une tache sombre qui reste au même endroit sur chaque image; là encore, rien ne change dans le circuit électrique. Un lot de boîtiers dont la couleur est légèrement différente de la couleur approuvée ne constitue un défaut pour aucune machine et demeure invisible à tout test qui n’examine pas la surface.
Il convient d’expliciter la conséquence commerciale, car elle modifie la signification d’un taux de défauts. Lorsqu’une usine annonce un taux de défauts de caméra de zéro, elle indique que son test électrique n’a rien détecté. Si les contrôles visuels ne sont pas réalisés, ce chiffre ne renseigne pas sur les défauts que les clients experienced réellement, et un acheteur qui le considère comme un indicateur de qualité à la réception définira un critère d’acceptation que le processus n’a jamais mesuré.
Pourquoi un module de caméra est jugé par rapport à une référence physique
Un module de caméra ne peut pas être jugé à partir d’une fiche de spécifications, car celle-ci décrit une intention et non une apparence. Le jugement n’est possible que par rapport à un élément physique: une unité conservée de configuration identique ou une mire imprimée sous une condition d’éclairage précisée.
Deux références sont nécessaires, et elles ne sont pas interchangeables. L’échantillon de référence régit l’apparence — couleur, finition, position des coutures et aspect visuel du boîtier — et constitue la référence sur laquelle la ligne de production juge chaque unité avant l’emballage. La mire et l’installation d’éclairage régissent l’image et servent de référence au contrôle optique. Une usine qui ne dispose que de l’une des deux n’a résolu que la moitié du problème, généralement celle qui est la plus facile à décrire.
Ce qui compte pour l’acheteur n’est pas de savoir s’il existe une référence, mais si elle conserve encore sa précision. Un étalon conservé dans une boîte et jamais comparé à un lot approuvé dérive avec les fournisseurs et les lots de matériaux; une ligne qui contrôle sa production par rapport à une référence dérivante produit à son tour une dérive, invisible depuis l’usine mais manifeste entre les mains d’un client. Demandez quand la référence a été vérifiée pour la dernière fois, par rapport à quoi et par qui. Une usine qui répond à cette question par une date et une procédure la gère correctement; une usine qui répond par une description générale de son processus, non.
Échantillonnage: à quoi ressemble un plan d’inspection lorsque le défaut est optique
Le compromis entre le contrôle de chaque unité et celui d’un échantillon est universel dans l’électronique et, pour les caméras, plus déséquilibré que dans la plupart des cas. Un module de caméra est relativement coûteux à remplacer et relativement peu cher à tester optiquement, car le test consiste à placer une mire sur un mur et à l’examiner avec une paire d yeux. L’équilibre est donc différent ici: le coût marginal d’un contrôle optique de chaque unité est faible, tandis que le coût d’un défaut systématique non détecté augmente proportionnellement à la taille du lot plutôt qu’à celle de l’échantillon.
Cette distinction doit guider le plan. L’échantillonnage sert à détecter les défauts systématiques, et il le fait bien: si un lot est monté avec une cale inadaptée, un échantillon de cinq unités le détecte immédiatement. En revanche, l’échantillonnage ne détecte pas les valeurs aberrantes individuelles, qui sont précisément celles qui génèrent les retours. Un régime raisonnable distingue donc les deux — un contrôle visuel complet sur un échantillon, complété par un contrôle plus léger sur chaque unité, ce dernier ciblant les défauts faciles à détecter à l’œil nu.
Le calcul qu’un acheteur doit demander est simple. Si un taux de défauts visuels d’une unité sur cent passe inaperçu jusqu’au client, et qu’un échantillon de cinq unités est prélevé dans un lot de cinq cents, la probabilité que l’échantillon détecte le défaut est faible, tandis que la probabilité que le client le trouve est élevée. Exposez cela explicitement plutôt que d’accepter un taux de défauts comme chiffre rassurant: le nombre qui compte n’est pas le taux, mais le taux de défauts échappés au contrôle multiplié par la taille du lot, soit le nombre qui se transforme en demandes de garantie.
Une deuxième question mérite d’être posée à tout fournisseur proposant un test de caméra sur chaque unité à titre gratuit. L’offre n’est pas inacceptable en soi — elle peut traduire l’efficacité d’un dispositif de contrôle en bord de ligne — mais le coût doit seokers quelque part. Soit le contrôle est une confirmation visuelle rapide intégrée à une étape existante, soit le temps de ligne est absorbé ailleurs, soit le contrôle est purement nominal. Un fournisseur qui annonce un test optique de chaque unité à coût zéro, sans préciser la méthode, décrit généralement la troisième possibilité.
L’étalon et la conversation sur les tolérances
La couleur et la finition sont les domaines où la référence justifie son utilité, mais aussi ceux où la spécification est la plus lacunaire. Notre propre catalogue publie les noms de couleurs de modèles individuels, mais aucune référence chromatique, aucune spécification de finition et aucune plage de tolérance. Cela concerne le document source et explique également pourquoi la conversation sur les tolérances doit avoir lieu explicitement plutôt que d’être présumée.
Cette conversation comporte trois parties; un acheteur qui en omet une recevra des unités conformes à la lettre de la commande, mais décevantes en main.
- La référence elle-même. Quelle unité physique a été approuvée, par qui et où est-elle stockée afin d’éviter toute contamination liée à la manipulation en ligne? Un étalon conservé dans la zone de production recueillera les empreintes qu’il est censé détecter.
- La condition d’observation. Sous quel éclairage la comparaison est-elle effectuée, et s’agit-il des conditions dans lesquelles le client voit le produit? Une unité approuvée sous un éclairage intense en ligne peut sembler incorrecte dans un magasin et correcte dans un bureau; l’acheteur doit déterminer laquelle de ces conditions régit l’acceptation.
- La plage de tolérance. Quelle différence est acceptable et qui l’apprécie? Si la plage relève d’un jugement visuel, indiquez le juge et la référence. Si elle est mesurable, indiquez l’instrument. Ce qui ne peut pas être accepté, c’est une tolérance qualifiée de « suffisamment proche », car cette expression transforme une décision de fabrication en litige de retour.
La raison pour laquelle cela importe commercialement est que les défauts de couleur et de finition sont ceux que les clients photographient. Ils n’entravent pas une fonction, ne génèrent pas de ticket d’assistance signalant une panne, mais produisent une photo sur une plateforme sociale ou un site d’avis. Du point de vue des achats, cela les rend coûts disproportionnellement élevés par rapport à la faible importance de l’effort nécessaire pour les éviter.
Ce que doit dire le référentiel de contrôle à réception
Un critère de contrôle à réception pour un produit équipé d’une caméra doit être rédigé de manière à ce qu’un inspecteur de ligne, Working alone during third shift and relying solely on the document, reaches the same conclusion as the person who wrote it. This is a stricter standard than it may appear, because it excludes much of the specification language that reads well in a contract but cannot be implemented on a production line.
Trois règles font la différence. Chaque condition de réussite nomme précisément la condition. « Netteté acceptable » n’est pas exploitable; « le centre et les deux zones périphériques de la mire imprimée sont résolus à la distance de travail et sous l’éclairage indiqués » l’est. Chaque critère précise ce qui se produit en cas d’échec. Si l’échec entraîne le rebut de l’unité, sans reprise, indiquez-le; les deux options ont des coûts et des exigences de traçabilité très différents. Chaque critère précise qui signe. Un critère appliqué par un agent de contrôle à réception et contesté par le fournisseurbecomes source de litige dès la première livraison; il sera tranché en faveur de la partie fournissant le plus de justificatifs — c’est pourquoi la méthode doit être documentée avant la commande, et non après le premier rejet.
Trois catégories de défauts méritent une condition qui leur soit propre, car ce sont celles qui sont le plus souvent rédigées sans condition. L’alignement du module est évalué à l’aide de la mire, qui doit préciser à la fois la distance de travail et la zone de l’image évaluée, car une image « nette » au centre et nette sur les bords correspondent à des exigences différentes. La présence de poussière sur l’objectif est vérifiée par inspection sous lumière rasante avant l’emballage de l’unité; le critère doit préciser qu’une unité manipulée depuis le contrôle doit être recontrôlée, car un objectif nettoyé est précisément celui qui necessitate le plus de vérifications. La couleur est évaluée par rapport à l’échantillon physique approuvé sous l’éclairage indiqué; le critère doit préciser ce qui se produit lorsqu’un lot est cohérent en interne, mais différent de la référence, car ce lot est celui qu’une ligne comparant uniquement les unités entre elles a le plus de chances de laisser passer.
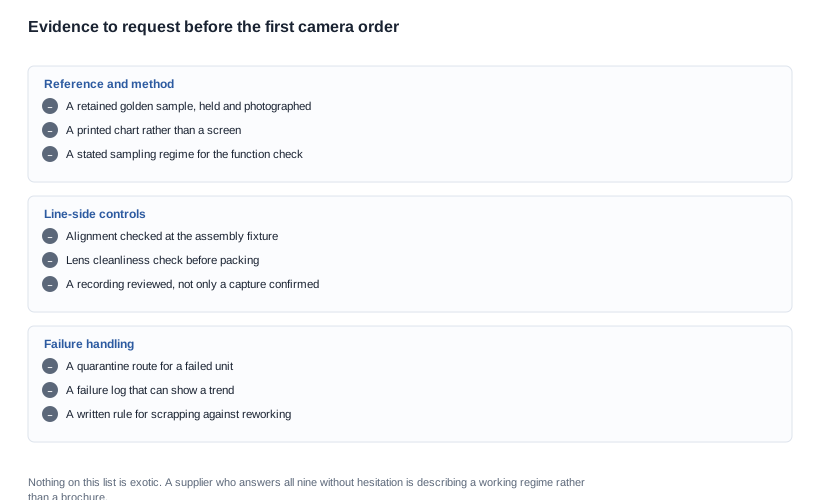
Rien de tout cela n’exige de laboratoire. Il faut une mire imprimée, une référence conservée et revérifiée, un taux d’échantillonnage défini et une décision écrite en cas d’échec. Cette liste est raisonnable, et un fournisseur qui en dispose pourra répondre à toutes les questions qu’elle contient.
Ce qu’il faut inclure dans la demande de devis
Les points de contrôle ne valent pas grand-chose s’ils ne sont soulevés qu’après l’approbation de l’échantillon, car l’acheteur n’a alors plus aucun levier et l’usine n’a aucune raison de changer quoi que ce soit. Les huit questions ci-dessous doivent figurer dans la demande de devis elle-même, rédigées sous forme de points à traiter plutôt que comme les thèmes d’une conversation, afin que les réponses parviennent avec l’offre et puissent être comparées entre fournisseurs.
- Une mire imprimée est-elle disponible sur la ligne, et où est-elle conservée? Un écran n’est pas une mire, et une mire rangée dans un endroit où elle peut être manipulée n’est pas davantage une mire.
- Un étalon de référence est-il conservé pour cette configuration, et quand a-t-il été vérifié pour la dernière fois par rapport à un lot approuvé? La réponse doit indiquer une date et une procédure.
- Quel est le plan d’échantillonnage pour le contrôle optique, et combien d’unités sont prélevées sur un lot de quelle taille? Les deux chiffres sont nécessaires; l’un ou l’autre seul ne constitue pas une réponse.
- L’enregistrement est-il examiné, ou seule la capture est-elle confirmée? Ce sont deux opérations différentes, et seule la première permet de détecter la poussière.
- Sous quel éclairage la comparaison des couleurs est-elle effectuée, et par rapport à quelle référence physique? Une description de la couleur ne constitue pas une référence.
- L’alignement du module est-il contrôlé sur le poste d’assemblage, et selon quelle méthode? C’est là que les défauts invisibles se créent et qu’ils peuvent encore être détectés à moindre coût.
- Une inspection à la recherche de poussière est-elle effectuée avant l’emballage, et une unité manipulée fait-elle l’objet d’un nouveau contrôle? C’est la seconde partie qui est déterminante.
- Que devient une unité qui échoue au contrôle, et l’échec est-il enregistré? Un échec entraînant le rebut sans enregistrement ne permet d’identifier aucune tendance; or c’est l’analyse des tendances qui transforme une centaine de défauts individuels en processus corrigé.
Une neuvième question mérite d’être ajoutée, même si elle ne concerne pas la caméra. Pouvez-vous présenter un journal des défauts d’un lot précédent? C’est le moyen le plus rapide de distinguer un dispositif de contrôle opérationnel d’un dispositif simplement décrit, et le fournisseur ne supporte aucun coût pour y répondre.
L’économie du contrôle des caméras dans un modèle d’achat
Chaque point de contrôle a un coût et, dans cette famille de produits, ce coût se situe là où un produit Audio ne l’a pas: l’inspection visuelle est manuelle, elle se fait en fin de ligne, là où la main-d’œuvre coûte cher, et c’est l’étape la plus susceptible d’être supprimée lorsqu’une commande est urgente. Un acheteur qui le comprend peut négocier plus efficacement qu’un acheteur qui se contente de demander une qualité plus stricte.
La négociation commerciale porte rarement sur le tarif. Elle porte sur trois éléments qu’il est gratuit de spécifier et coûteux de modifier ultérieurement. L’échantillon de référence et son régime de maintenance doivent figurer dans l’accord qualité, car une usine qui entretient correctement son échantillon de référence accomplit un travail qui protège la marque autant que l’usine. Le traitement d’une unité non conforme doit également y figurer, car une unité détruite sans traçabilité ne permet d’identifier aucune tendance, tandis qu’une unité retouchée sans traçabilité laisse un défaut qui réapparaîtra un autre mois. Enfin, la définition de la condition de conformité doit également y figurer, car le premier rejet fondé sur un critère non documenté est celui qui établit un précédent que personne n’avait prévu.
Ces trois mêmes éléments protègent l’acheteur. Une condition de conformité écrite offre au contrôle à réception une base défendable pour refuser un lot, ce qui compte parce que le refus d’un lot est une décision coûteuse et impopulaire que la personne chargée de réceptionner les marchandises doit prendre sans soutien. L’autre moitié de l’économie repose sur le coût d’une erreur. Un lot refusé coûte à l’acheteur le fret, les droits de douane, le stockage, le temps de contrôle et une seconde livraison, et cette seconde livraison est rarement intégrée au coût unitaire initial parce qu’elle intervient après la fixation du prix. Un défaut qui échappe au contrôle et atteint le client coûte encore davantage, puisqu’il se traduit par un retour, une demande du service client et les commentaires que le client publie sur le produit. Ni l’un ni l’autre de ces montants ne figure dans le devis, et c’est pourquoi un acheteur qui négocie uniquement sur le prix unitaire négocie sur la plus petite des trois composantes.
La ligne la plus facile à négocier est la définition des critères d’acceptation, car il ne coûte rien à l’usine de consigner une procédure qui existe déjà, mais tout d’en inventer une qui n’existe pas. Une usine disposant d’un régime opérationnel acceptera volontiers qu’il soit formulé, car un régime documenté constitue une protection. Une usine devant en créer un vous facturera ce travail, et cette facturation est en elle-même parlante.
Ce que notre propre catalogue peut et ne peut prouver
La réponse brève: la qualité d’un produit à caméra se détermine au poste d’assemblage plutôt que lors du test final, et les contrôles visuels sont la première chose qu’un acheteur doit interroger. Nous publions les lignes dont nous disposons et indiquons les autres comme non renseignées. Nous ne décrivons pas un régime de contrôle qualité dont nous ne pouvons pas prouver l’existence.
Ce que notre catalogue publie pour les plateformes à caméra, c’est le niveau de résolution et les caractéristiques électriques associées. Huit modèles indiquent 8 MP — les V03 Pro et KY06, les V06 et V03, les CY03 et CY05, ainsi que les MT5 et MT6 — et trois indiquent 13 MP: les L1 Pro et S7, ainsi que le L2 Utral. Les capacités de batterie vont de 220 mAh à 290 mAh sur l’ensemble de la gamme, les autonomies publiées sont comprises entre environ cinq et huit heures, et chaque plateforme à caméra publie un temps de charge, une interface et, pour cinq d’entre elles, la capacité du boîtier.
Pour aucun modèle à caméra, nous ne publions le modèle de capteur, le champ de vision, la résolution vidéo et la fréquence d’images, l’ouverture, la méthode de stabilisation, le comportement en faible luminosité, le format de stockage ou le poids de l’appareil, à l’exception du MT6 à 158 g. Nous ne publions pas non plus nos contrôles qualité des caméras en ligne de production, notre plan d’échantillonnage, nos diagrams de contrôle ni notre politique relative à l’échantillon de référence, car l’entreprise ne nous les a pas confirmés. Nous préférons signaler cette lacune plutôt que décrire un processus que nous ne pouvons pas vous présenter.
C’est précisément cette lacune qui explique pourquoi cet article est rédigé sous forme de liste de questions à poser plutôt que de description de nos pratiques. Nous pouvons présenter les points de contrôle qu’un processus compétent doit inclure et les preuves permettant de démontrer chacun d’eux, et vous indiquer lesquels nous pouvons actuellement documenter. Demandez-nous un modèle précis et un volume, et nous vous fournirons la liste ligne par ligne.
Lectures complémentaires
- Les caractéristiques d’imagerie et leur signification — caméra et imagerie
- Le processus qui garantit la conformité d’une spécification — points de contrôle qualité
- Le protocole d’essai d’un échantillon — évaluation des échantillons
Indiquez-nous le modèle et le volume, et nous vous dirons quels points de contrôle nous pouvons documenter et lesquels restent ouverts.


