
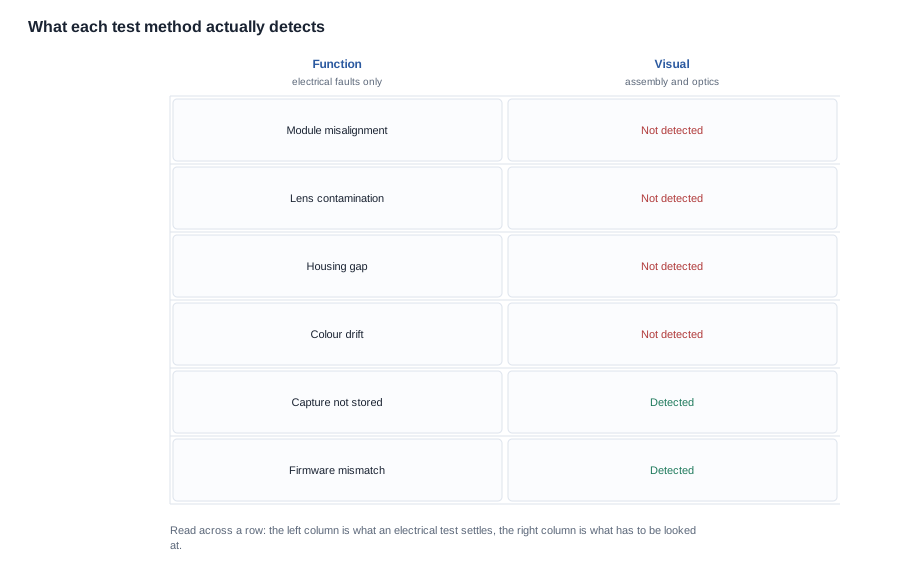
Un módulo de cámara es un conjunto óptico sellado, y ese único hecho cambia lo que exige el control de calidad. Una placa de circuito funciona o no funciona, y una prueba te indica cuál de las dos cosas es. Un módulo de cámara puede montarse, encenderse, conectarse y notificarse como plenamente funcional mientras presenta defectos visibles: una desalineación de una fracción de grado, una huella dactilar o una mota de polvo, un separador incorrecto o un acabado cuyo color se desvía ligeramente. Ninguno de esos fallos es eléctrico, ninguno se detecta en una prueba funcional y son la razón por la que las devoluciones de cámaras suelen llegar como fotografías y no como descripciones.
La tecnología de cámara de las gafas inteligentes y la Calidad de las gafas inteligentes se resuelven, por tanto, en tres elementos que un comprador puede comprobar: los puntos de control que abarca el régimen, la tasa de muestreo detrás de ellos y la referencia física que la línea realmente utiliza como criterio. Un proveedor que responda a los tres sin dudar está describiendo un proceso operativo. Un proveedor que no pueda decir dónde se conserva la unidad de referencia ni con qué frecuencia se vuelve a verificar la carta tiene un régimen solo sobre el papel, y el coste de descubrirlo aparece en tu cifra de devoluciones, no en su informe de producción.
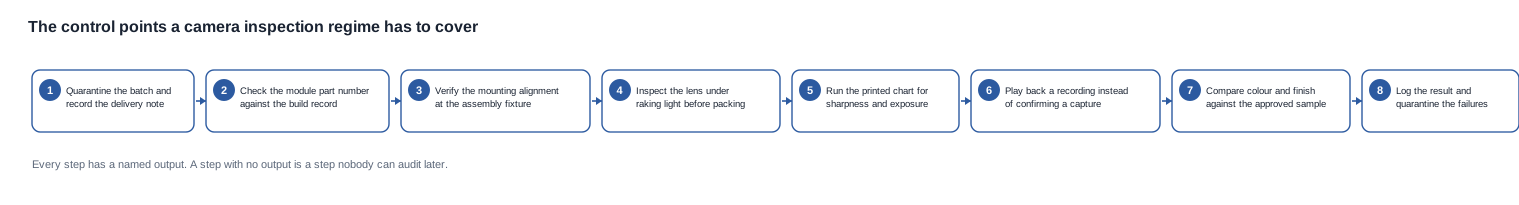
Tecnología de cámara de las gafas inteligentes: los puntos de control que debe abarcar la inspección
La forma útil de abordar la inspección de cámaras es considerar que el módulo tiene un estado óptico y un estado eléctrico, y que solo uno de ellos es barato de verificar. El estado eléctrico es barato: se enciende la unidad, se confirma que el sensor comunica, se confirma una captura y se obtiene un resultado de aprobado oSuspenso que cualquier banco de pruebas puede producir. El estado óptico no es barato: depende de la posición de la lente respecto al sensor, de lo que hay en la superficie de la lente, del acabado de la carcasa y de si se instaló el separador correcto. Para determinar el estado óptico de un módulo de cámara se necesita una referencia, una condición de visualización fija y una persona atenta.
Esa asimetría explica por qué el control de cámaras no puede reducirse a una prueba funcional con una mayor tasa de muestreo, y por qué las primeras preguntas que conviene hacer a un proveedor de cámaras no tienen nada que ver con las tasas de defecto. Son sobre dónde se encuentra la referencia.
Los tres fallos que superan todas las pruebas eléctricas
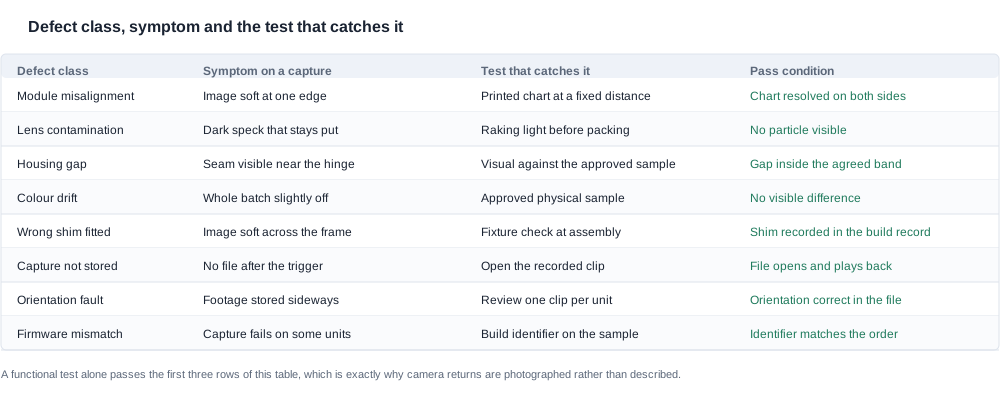
La desalineación, la contaminación y la desviación del acabado representan la mayoría de lo que un comprador de cámaras recibe de vuelta, y los tres sobreviven a una prueba con la unidad encendida sin levantar ninguna complainta. Un módulo montado a una distancia ligeramente incorrecta produce una imagen borrosa hacia un borde; el dispositivo sigue grabando, sigue conectándose y sigue comunicando una captura. Una partícula en la lente produce una mota oscura que permanece en el mismo lugar en cada fotograma; una vez más, nada cambia en la ruta eléctrica. Un lote de carcasas cuyo color se aparta ligeramente del color aprobado no constituye un defecto para ninguna máquina y resulta invisible para toda prueba que no examine la superficie.
Conviene explicar la consecuencia comercial, porque cambia el significado de una tasa de defecto. Una fábrica que comunica una tasa de defecto de cámara de cero está comunicando que su prueba eléctrica no encontró nada. Si no se realizan las comprobaciones visuales, ese dato no aporta información sobre los fallos que experimentarán realmente los clientes, y un comprador que lo interprete como una señal de calidad de entrada|will establece un criterio de aceptación que el proceso nunca midió.
Por qué un módulo de cámara se evalúa frente a una referencia física
Un módulo de cámara no puede evaluarse frente a una hoja de especificaciones, porque esta describe una intención y no un aspecto. La evaluación solo es posible frente a algo físico: una unidad conservada de la misma configuración o un objetivo impreso bajo una condición de iluminación indicada.
Se necesitan dos referencias y no son intercambiables. La muestra de referencia gobierna el aspecto —color, acabado, posición de las costuras y perceptibilidad visual de la carcasa— y es la referencia frente a la cual la línea evalúa cada unidad antes de embalarla. La carta y la configuración de iluminación gobiernan la imagen, y son la referencia frente a la cual se realiza la comprobación óptica. Una fábrica que solo tenga una de las dos ha resuelto la mitad del problema, y normalmente es la mitad más fácil de describir.
Lo importante para el comprador no es si existe una referencia, sino si todavía mantiene su precisión. Una muestra patrón guardada en una caja y nunca contrastada con un lote aprobado se desvía con los proveedores y los materiales, y una línea de producción que utiliza una referencia desviada genera su propia desviación, invisible desde dentro de la fábrica pero evidente en las manos del cliente. Pregunte cuándo se verificó la referencia por última vez, contra qué y por quién. Una fábrica que responde con una fecha y un procedimiento lo está haciendo bien; una fábrica que responde con una descripción general de su proceso, no.
Muestreo: cómo es un plan de inspección cuando el defecto es óptico
El equilibrio entre probar todas las unidades y probar una muestra es universal en la electrónica, y en las cámaras está más desequilibrado que en la mayoría de los casos. Un módulo de cámara es relativamente caro de sustituir y relativamente barato de probar ópticamente, porque la prueba consiste en un gráfico en la pared y un par de ojos. Por tanto, aquí el equilibrio es diferente: el coste marginal de una comprobación óptica de cada unidad es bajo, mientras que el coste de un defecto sistemático no detectado aumenta con el tamaño del lote, no con el tamaño de la muestra.
Esa distinción debería determinar el plan. El muestreo sirve para detectar defectos sistemáticos, y lo hace bien: si un lote se monta con una cuña incorrecta, una muestra de cinco unidades lo detecta inmediatamente. El muestreo no detecta los valores atípicos individuales, que son precisamente los que generan las devoluciones. Por ello, un régimen sensato separa ambos casos: una inspección visual completa de una muestra, más una comprobación más básica de cada unidad, orientada a los defectos que resulta barato detectar a simple vista.
El cálculo que debe pedir el comprador es sencillo. Si está escapando al cliente una tasa de defectos visuales de una unidad por cada cien, y se extrae una muestra de cinco unidades de un lote de quinientas, la probabilidad de que la muestra lo detecte es baja y la probabilidad de que el cliente lo encuentre es alta. Indíquelo explícitamente en lugar de aceptar una tasa de defectos como si fuera tranquilizadora: la cifra que importa no es la tasa, sino la tasa de escape multiplicada por el tamaño del lote, que es el número que se convierte en reclamaciones de garantía.
Conviene hacer una segunda pregunta a cualquier proveedor que proponga pruebas de cámara por unidad sin coste. No se trata de que la oferta sea inaceptable —puede reflejar un utensil eficiente en la línea de producción—, sino de que el coste tiene que acabar en algún sitio. O bien la comprobación es una confirmación visual rápida integrada en un paso existente, o bien el tiempo de línea se está absorbiendo, o bien la comprobación es nominal. Un proveedor que cotiza pruebas ópticas por unidad a coste cero, sin explicar el método, normalmente está describiendo la tercera opción.
La muestra patrón y la conversación sobre tolerancias
El color y el acabado son los aspectos donde la referencia demuestra su valor, y también donde la especificación es más escueta. Nuestro propio catálogo publica nombres de color para modelos concretos, pero no publica ninguna referencia cromática, especificación de acabado ni banda de tolerancia. Esto habla del documento de origen y también explica por qué la conversación sobre tolerancias debe abordarse explícitamente en lugar de darse por supuesta.
La conversación tiene tres partes, y el comprador que se salte alguna de ellas recibirá unidades que cumplen la letra del pedido, pero decepcionan en la mano.
- La propia referencia. ¿Qué unidad física, aprobada por quién y dónde se almacena para que no pueda contaminarse por la manipulación en la línea de producción? Una muestra patrón que permanece en el área de producción、 will acabar recogiendo las huellas dactilares que debería detectar.
- La condición de observación. ¿Con qué luz se hace la comparación y es esa la condición en la que el cliente ve el producto? Una unidad aprobada bajo la iluminación brillante de una línea de producción puede parecer incorrecta en un expositor de una tienda y correcta en una oficina, y el comprador debe decidir cuál de esas condiciones rige la aceptación.
- La banda de tolerancia. ¿Qué diferencia es aceptable y quién lo determina? Si la banda es una valoración visual, indique quién la realiza y cuál es la referencia. Si la banda es medible, indique el instrumento. Lo inaceptable es una tolerancia descrita como «suficientemente similar», porque esa expresión convierte una decisión de fabricación en una discusión sobre devoluciones.
La importancia comercial de esto reside en que los defectos de color y acabado son los que el cliente fotografiará. Noampaign ,,,。,,。
Qué deben indicar los criterios de inspección de recepción
El criterio de inspección de recepción de un producto con cámara debe redactarse de modo que un inspector de línea en el tercer turno, únicamente a partir del documento, llegue a la misma conclusión que quien lo redactó. Este requisito es más estricto de lo que parece, porque descarta abundante lenguaje de especificación que suena bien en un contrato, pero no puede ejecutarse en una línea de producción.
Tres reglas marcan la diferencia. Cada condición de aprobación nombra la condición evaluada. «Nitidez aceptable» no es ejecutable; «el centro y ambas regiones periféricas de la carta impresa se resuelven a la distancia de trabajo indicada, bajo la iluminación indicada», sí. Cada criterio indica qué ocurre en caso de incumplimiento. Si el incumplimiento implica que la unidad se descarta y no se reprocesa, debe decirse; ambos casos tienen costes y requisitos de trazabilidad muy diferentes. Cada criterio indica quién lo firma. Un criterio aplicado por un inspector de recepción de mercancía yqq,
Tres clases de defectos merecen una condición propia, porque son las que más menudo se redactan sin ella. La alineación del módulo se evalúa respecto de la carta, y esta debe especificar tanto la distancia de trabajo como la región de la imagen evaluada, porque estar «nitido» en el centro y estarlo en el borde son requisitos diferentes. El polvo en la lente se evalúa mediante inspección con luz rasante antes de embalar la unidad, y el criterio debe establecer que se vuelve a comprobar cualquier unidad manipulada desde la verificación, ya que una lente limpiada es precisamente la que más necesita revisión. El color se evalúa respecto de la muestra física aprobada bajo la iluminación indicada, y el criterio debe indicar qué sucede cuando un lote es coherente internamente, pero difiere de la referencia, porque ese lote es el que con mayor probabilidad liberaría una línea que únicamente compara las unidades entre sí.
Nada de esto requiere un laboratorio. Requiere una carta impresa, una referencia conservada y verificada de nuevo, una tasa de muestreo indicada y una disposición escrita para los casos de incumplimiento. Es una lista modesta, y un proveedor que disponga de todos estos elementos podrá responder a todas las preguntas incluidas en ella.
Qué debe incluirse en la solicitud de cotización
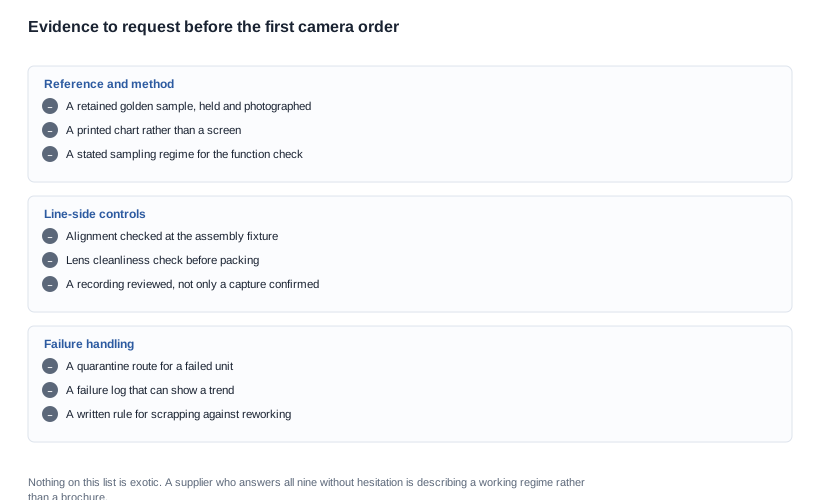
Los puntos de control valen muy poco si solo se plantean después de aprobar la muestra, porque para entonces el comprador ya no tiene margen de negociación y la fábrica no tiene motivos para cambiar nada. Las ocho preguntas siguientes deben figurar en la propia solicitud de cotización, redactadas como apartados y no como una conversación, para que las respuestas formen parte de la oferta y puedan compararse entre proveedores.
- ¿Existe una carta impresa en la línea y dónde se conserva? Una pantalla no es una carta, y una carta guardada en un lugar donde pueda manipularse tampoco.
- ¿Se conserva una muestra de referencia para esta configuración y cuándo se verificó por última vez respecto de un lote aprobado? La respuesta debe ser una fecha y un procedimiento.
- ¿Cuál es el régimen de muestreo de la inspección óptica y cuántas unidades se extraen de un lote de qué tamaño? Se necesitan ambas cifras; por separado, ninguna constituye una respuesta completa.
- ¿Se revisa la grabación o solo se confirma la captura? Son operaciones diferentes y solo la primera permite detectar el polvo.
- ¿Bajo qué iluminación se realiza la comparación del color y respecto de qué referencia física? Una descripción del color no equivale a una referencia.
- ¿Se comprueba la alineación del módulo en el dispositivo de montaje y con qué método? Aquí se originan los fallos invisibles y aquí todavía pueden detectarse a bajo coste.
- ¿Se realiza una inspección de polvo antes del embalaje y se vuelve a comprobar las unidades manipuladas? La segunda parte es la importante.
- ¿Qué ocurre con una unidad que no supera la inspección y se registra el incumplimiento? Un incumplimiento que provoca el descarte de la unidad sin dejar registro no genera ninguna tendencia, y las tendencias son lo que convierte cien fallos individuales en un proceso corregido.
Conviene añadir una novena pregunta, aunque no se refiera a la cámara. ¿Pueden mostrar un registro de incidencias de un lote anterior? Es la forma más rápida de distinguir un régimen de trabajo real de uno simplemente descrito, y al proveedor no le cuesta responder.
La economía del control de cámaras en un modelo de compras
Cada punto de control tiene un coste, y en esta familia de productos recae en un lugar que un producto de Audio no tiene: la inspección visual es manual, se realiza al final de una línea donde la mano de obra es la parte cara y es el paso con más probabilidades de eliminarse cuando hay que acelerar un pedido. Un comprador que lo entiende puede negociar con mayor eficacia que otro que simplemente pide una mayor calidad.
La negociación comercial rara vez versa sobre la tarifa. Versa sobre tres elementos que son gratuitos de especificar y caros de modificar más adelante. La referencia y su régimen de mantenimiento deben figura en el acuerdo de calidad, porque una fábrica que mantiene correctamente su patrón de oro está realizando un trabajo que protege tanto a la marca como a la propia fábrica. También debe incluirse allí la gestión de una unidad defectuosa, porque una unidad que se descarta sin dejar registro no genera ninguna tendencia, mientras que una que se reprocesa sin registro deja un defecto que reaparecerá en otro mes. Y también debe incluirse allí la definición de las condiciones de aprobación, porque el primer rechazo que llega con un criterio no documentado es el que establece un precedente que nadie había previsto.
Los mismos tres elementos protegen al comprador. Una condición de aprobación por escrito ofrece a la inspección de recepción una base defendible para rechazar un lote, lo cual es importante porque rechazarlo es una medida costosa e impopular que la persona responsable de recepción de mercancía debe tomar sin apoyo. La otra mitad de la economics es el coste de equivocarse. Un lote rechazado supone para el comprador los gastos de transporte, aduanas, almacenamiento, tiempo de inspección y una segunda entrega, y rara vez la segunda entrega está presupuestada en el coste unitario original porque se produce después de acordar el precio. Un defecto que llega al cliente cuesta aún más, porque se traduce en una devolución, un contacto con el servicio de atención al cliente y lo que el cliente diga públicamente sobre el producto. Ninguno de esos importes aparece en la cotización, por lo que un comprador que solo negocia el precio unitario está negociando sobre el menor de los tres componentes.
La línea más fácil de negociar es la definición de los criterios de aceptación, porque a la fábrica no le cuesta nada documentar un procedimiento que ya existe, pero le cuesta todo inventar uno que no existe. Una fábrica que cuenta con un régimen operativo-effective estará encantada de que se documente, porque un régimen documentado sirve como defensa. Una fábrica que tenga que crearlo cobrará por ello, y ese cargo es informativo por sí mismo.
Qué puede y qué no puede acreditar nuestro propio catálogo
La respuesta breve: la calidad de un producto con cámara se determina durante el montaje, no en la prueba final, y las comprobaciones visuales son lo primero que un comprador debería analizar. Publicamos las filas que tenemos y marcamos el resto como abiertas. No describimos ningún régimen de control de calidad del que no podamos aportar pruebas.
Lo que nuestro catálogo sí publica para las plataformas de cámara son el nivel de resolución y las filas de datos eléctricos relacionadas. Ocho modelos declaran 8 MP —el V03 Pro y el KY06, el V06 y el V03, el CY03 y el CY05, y el MT5 y el MT6— y tres declaran 13 MP: el L1 Pro y el S7, y el L2 Utral. Las capacidades de batería van de 220 mAh a 290 mAh en todo el grupo, las autonomías publicadas oscilan aproximadamente entre cinco y ocho horas, y cada plataforma de cámara publica el tiempo de carga, la interfaz y, en cinco de ellas, la capacidad del estuche.
Lo que no publicamos para ningún modelo de cámara es el modelo del sensor, el campo de visión, la resolución de vídeo y la tasa de fotogramas, la apertura, el método de estabilización, el comportamiento con poca luz, el formato de almacenamiento ni el peso de la unidad, salvo el MT6 con 158 g. Tampoco publicamos nuestros controles de cámara en línea, nuestro régimen de muestreo, nuestra carta de control ni nuestra política de patrón de oro, porque la empresa no nos los ha confirmado. Preferimos señalar esa laguna antes que describir un proceso que no podemos mostrarle.
Esa laguna es precisamente la razón por la que este artículo está redactado como una lista de comprobación de lo que conviene preguntar, y no como una descripción de lo que hacemos. Podemos exponer los puntos de control que incluye un proceso competente y las pruebas que demuestran cada uno, y podemos indicarle cuáles podemos documentar actualmente. Pregúntenos por un modelo concreto y un volumen, y le marcaremos la lista línea por línea.
Lecturas relacionadas
- Las filas sobre imagen y su significado: cámara e imagen
- El proceso que mantiene fiel una especificación: controles de calidad
- El protocolo para probar una muestra: evaluación de muestras
Indíquenos el modelo y el volumen, y le diremos qué puntos de control podemos documentar y cuáles siguen abiertos.


