
En kameramodul är en slut/optisk enhet, och just det faktum förändrar hur kvalitetskontrollen måste fungera. En kretskort fungerar antingen eller fungerar inte, och ett test visar vilket. En kameramodul kan monteras, strömförsörjas, anslutas och rapporteras som fullt fungerande samtidigt som den ser fel ut: feljusterad med någon tiondels grad, täckt av ett fingeravtryck eller en smutsfläck, monterad med fel distansring eller färdigställd i en färg som är något avvikande. Inget av dessa fel är elektriska, inget av dem syns på ett funktionstest, och det är därför kamerareturer oftast kommer in som fotografier snarare än som beskrivningar.
Kamerateknik för smarta glasögon, kvalitet på smarta glasögon och kvalitetskontroll kan därför delas upp i tre saker som en köpare kan kontrollera: vilka kontrollpunkter regimet omfattar, vilken provtäthet som ligger bakom dem och vilken fysisk referens produktionslinjen faktiskt bedömer mot. En leverantör som utan tvekan svarar på alla tre beskriver en fungerande process. En leverantör som inte kan säga var referensexemplaret förvaras eller hur ofta mätetalarket verifieras om har en regim endast på papper, och kostnaden för att upptäcka det syns i er returstatistik snarare än i leverantörens produktionsrapport.
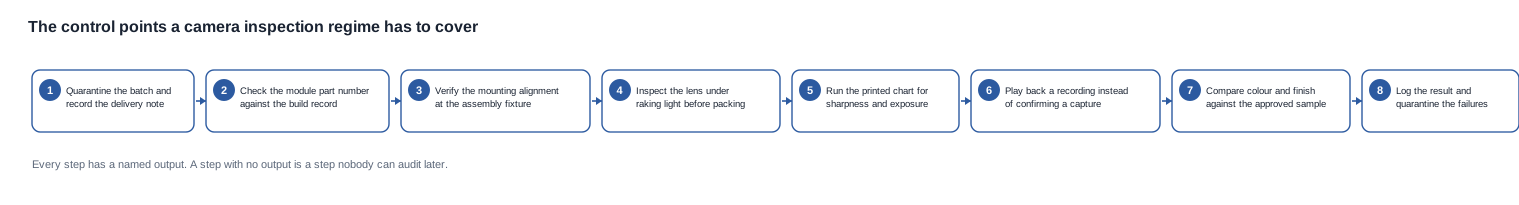
Kamerateknik för smarta glasögon: kontrollpunkter som inspektionen måste omfatta
Det användbara sättet att tänka på kamerainspektion är att modulen har ett optiskt tillstånd och ett elektriskt tillstånd, och endast ett av dem är billigt att verifiera. Det elektriska tillståndet är billigt: strömförsörj enheten, kontrollera att sensorn registrerar, kontrollera en händelse för bildtagning, och resultatet blir godkänt eller underkänt, vilket alla testfixturer kan åstadkomma. Det optiska tillståndet är inte billigt: det beror på var linsen sitter i förhållande till sensorn, vad som finns på linsytan, hur höljet har färdigställts och om rätt distansring har använts. För att avläsa en kameramoduls optiska tillstånd krävs en referens, en fast visningsmiljö och en person som uppmärksammar.
Den här asymmetrin är anledningen till att kamerakontroll inte kan reduceras till ett funktionstest med högre provtäthet, och det är också därför som de första frågorna som är värda att ställa till en leverantör av kameror inte alls handlar om defektfrekvenser. De handlar om var referensen finns.
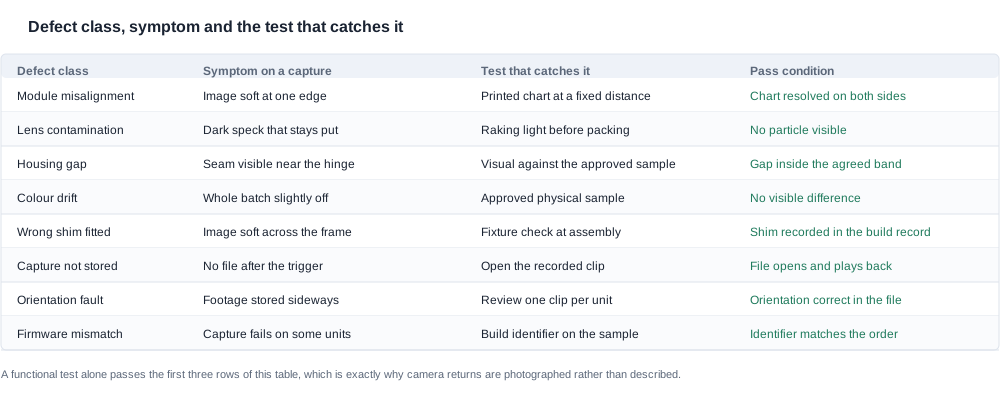
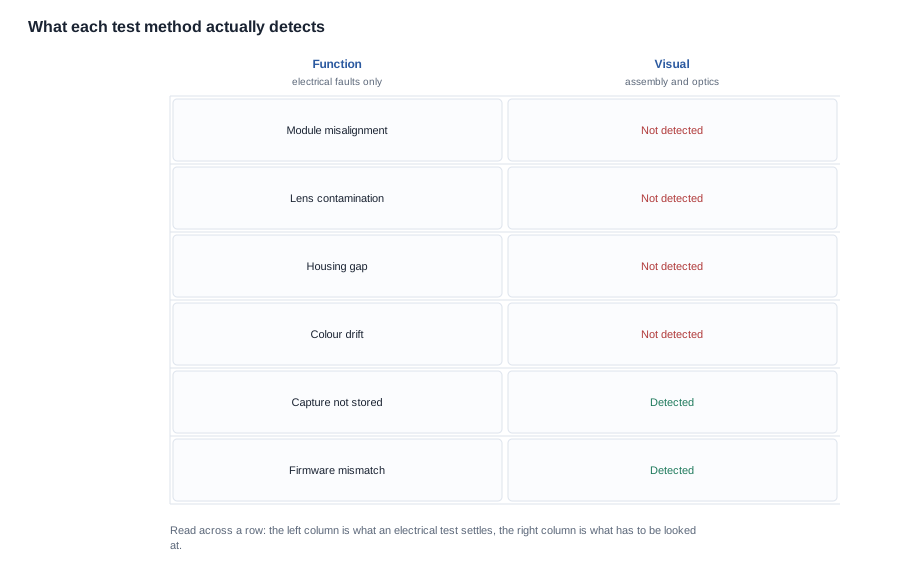
De tre fel som klarar alla elektriska tester
Feljustering, kontamination och färgavvikelse står för merparten av det som köpare av kameror får tillbaka, och alla tre klarar ett test med strömmen på utan att göra ifrågasättanden. En modul som monterats på något fel avstånd ger en bild som är suddig mot ena kanten; enheten registrerar fortfarande, ansluter fortfarande och rapporterar fortfarande en bildtagning. En partikel på linsen ger en mörk fläck som ligger på samma st plats i varje bildruta; ändå förändras ingenting i den elektriska banan. En tillverkningssats av höljen som ligger något nyans från den godkända färgen är inte ett defekt för någon maskin, och den är osynlig för alla tester som inte undersöker ytan.
Den kommersiella konsekvensen är värd att tydliggöra, eftersom den förändrar vad en defektfrekvens betyder. En fabrik som rapporterar en kameradefektfrekvens på noll rapporterar att dess elektriska test inte hittade något. Om de visuella kontrollerna inte utförs säger den siffran ingenting om de fel som kunder faktiskt kommer att uppleva, och en köpare som behandlar den som en kvalitetssignal vid mottagandet anger ett godkännande som processen aldrig har mätt.
Varför en kameramodul bedöms mot en fysisk referens
En kameramodul kan inte bedömas mot ett datablad, eftersom databladet beskriver ett avsett utseende och inte ett faktiskt utseende. Bedömningen är endast möjlig mot något fysiskt: ett sparat exemplar med samma konfiguration eller ett tryckt mål under angivna ljusförhållanden.
Två referenser behövs, och de är inte utbytbara. Golden sample styr utseendet – färg, ytbehandling, placering av sömmar och höljets visuella tyngd – och är den referens som varje enhet bedöms mot i produktionslinjen före förpackning. Mätetalet och ljusuppställningen styr bilden och är den referens som den optiska kontrollen utförs mot. En fabrik som endast har en av de två har löst halva problemet, och den halva som den har löst är vanligtvis den som är lättare att beskriva.
Det som spelar roll för köparen är inte om en referens finns, utan om den fortfarande är korrekt. En guldexemplarenhet som förvaras i en låda och aldrig kontrolleras mot en godkänd sats förskjuts i takt med leverantörerna och materialpartierna. En produktionslinje som bedöms mot en förskjuten referens får i sin tur en egen förskjutning, som är osynlig inne i fabriken men tydlig i kundens hand. Fråga när referensen senast verifierades, mot vad och av vem. En fabrik som svarar på den frågan med ett datum och en procedur gör detta på rätt sätt; en fabrik som svarar med en allmän beskrivning av sin process gör det inte.
Provtagning: så ser en inspektionsplan ut när felet är optiskt
Avvägningen mellan att testa varje enhet och att testa ett urval är universell inom elektronik, och för kameror är den mer snedvriden än för de flesta. En kameramodul är relativt dyr att ersätta och relativt billig att testa optiskt, eftersom testet bara innebär en tavla på väggen och ett par ögon. Balanseraden blir därför annorlunda här: den marginella kostnaden för en optisk kontroll av varje enhet är liten, medan kostnaden för ett oupptäckt systematiskt fel skalar med batchstorleken snarare än med urvalsstorleken.
Den skillnaden bör styra planen. Provtagning finns för att upptäcka systematiska fel, och det fungerar väl: om en sats monteras med fel distansblockering fångar ett urval på fem enheter det direkt. Provtagning fångar däremot inte enskilda avvikare, och det är just de som leder till returer. En rimlig plan bör därför skilja de två åt — en fullständig visuell kontroll av ett urval, kompletterad med en lättare kontroll av varje enhet, där den lättare kontrollen riktas mot de fel som är billiga att upptäcka med ögat.
Beräkningen som köparen bör kräva är enkel. Om en visuell defektfrekvens på en enhet per hundra släpper igenom till kunden, och ett urval på fem enheter dras från en sats med femhundra enheter, är sannolikheten att urvalet upptäcker felet låg, medan sannolikheten att kunden hittar det är hög. Ange detta uttryckligen i stället för att acceptera en defektfrekvens som en lugnande siffra: det som spelar roll är inte frekvensen, utan den genomsläppta frekvensen multiplicerad med batchstorleken, alltså det antal som blir till garantianspråk.
En andra fråga är värd att ställa till varje leverantör som erbjuder kameratestning av varje enhet utan kostnad. Det är inte erbjudandet i sig som är oacceptabelt — det kan spegla en effektiv anordning vid produktionslinjen — men kostnaden måste ligga någonstans. Antingen är kontrollen en snabb visuell bekräftelse som integrerats i ett befintligt steg, eller så absorberas linjetiden, eller så är kontrollen enbart formell. En leverantör som erbjuder optisk testning av varje enhet till noll kostnad utan att ange metoden brukar beskriva det tredje alternativet.
Guldexemplarenheten och samtalet om toleranser
Färg och ytfinish är där referensen gör mest nytta, och det är också där specifikationen är tunnast. Vår egen katalog publicerar färgnamn för enskilda modeller men publicerar varken någon färgreferens, någon ytspecifikation eller något toleransintervall. Det är ett uttryck för vad källdokumentet innehåller, och det är också anledningen till att samtalet om toleranser måste föras uttryckligen i stället för att förutsättas.
Samtalet har tre delar, och en köpare som hoppar över någon av dem kommer att få enheter som uppfyller beställningens bokstav men disappointing i handen.
- Referensen i sig. Vilken fysisk enhet är det, vem har godkänt den, och var förvaras den så att den inte kan kontamineras vid hantering på produktionslinjen? En guldexemplarenhet som finns kvar i produktionsområdet får de fingeravtryck den är avsedd att upptäcka.
- Visningsförhållandet. Under vilket ljus görs jämförelsen, och är det förhållandet som kunden ser produkten under? En enhet som godkänns under starkt produktionsljus kan se felaktig ut i en butiksdisplay och korrekt ut på ett kontor, och köparen måste avgöra vilket av dessa förhållanden som styr godkännandet.
- Toleransintervallet. Vilka skillnader är acceptabla, och vem bedömer dem? Om intervallet bygger på visuell bedömning ska bedömaren och referensen anges. Om intervallet går att mäta ska instrumentet anges. Det som inte kan accepteras är en tolerans som beskrivs som "tillräckligt nära", eftersom den formuleringen gör ett tillverkningsbeslut till en diskussion om returer.
Det här spelar kommersiell roll eftersom färg- och ytfinishdefekter är de som kunden fotograferar. De gör inte att någon funktion upphör att fungera, de skapar inte ett supportärende om ett fel, och de skapar ett foto på en social plattform eller en recensionssajt. Ur inköpssynpunkt gör det att deras kostnad är oproportionerligt stor jämfört med hur liten ansträngningen är att förhindra dem.
Vad kriterierna för inkommande kontroll bör ange
Ett kriterium för inkommande kontroll av en kamera bör formuleras så att en linjekontrollant på tredje skiftet, som utgår enbart från dokumentet, drar samma slutsats som den som skrev det. Det är en strängare prövning än det kanske låter, eftersom den utesluter mycket specifikationsspråk som låter väl i ett avtal men inte kan tillämpas i produktionen.
Tre regler gör skillnad. Varje godkänningsvillkor anger tillståndet. ”Skärpa acceptabel” går inte att tillämpa; ”mitten och båda kantregionerna av det tryckta testarket är skärpa på angivet arbetsavstånd under angiven belysning” gör det. Varje kriterium anger vad som händer vid underkänning. Om underkänningen innebär att enheten kasseras och inte repareras ska det sägas; de två åtgärderna har mycket olika kostnader och mycket olika spårbarhetskrav. Varje kriterium anger vem som godkänner. Ett kriterium som tillämpas av en inkommande kontrollant och ifyllsättas av leverantören är en tvist som väntar på den första leveransen, och den avgörs av vem som har flest dokument – vilket är därför metoden måste dokumenteras före beställningen, inte efter den första underkänningen.
Tre klasser av fel förtjänar egna villkor, eftersom det är dem som oftast skrivs utan sådana. Modulens inriktning bedöms mot testarket, och testarket måste ange både arbetsavståndet och den bildregion som bedöms, eftersom ”skärpa” i mitten och skärpa vid kanten är olika krav. Damm på linsen bedöms genom visuell kontroll under sned belysning innan enheten packas, och kriteriet bör ange att en enhet som hanterats sedan kontrollen ska kontrolleras på nytt, eftersom en torkad lins är exakt den lins som behöver kontrolleras mest. Färg bedöms mot det godkända fysiska referensprovet under angiven belysning, och kriteriet bör ange vad som händer när en sats är internt enhetlig men avviker från referensen, eftersom just den satsen sannolikt släpps igenom av en produktionslinje som endast jämför enheterna med varandra.
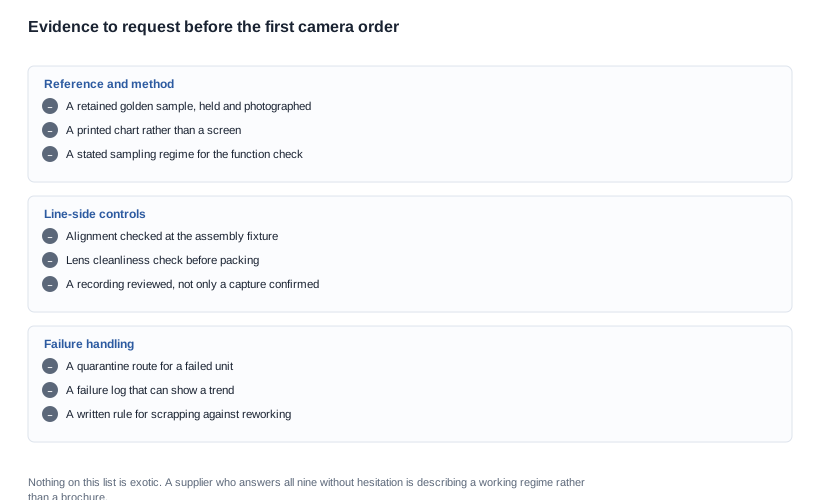
Inget av detta kräver ett laboratorium. Det kräver ett tryckt testark, ett sparat referensprov som verifieras på nytt, en angiven provtagningsfrekvens och en skriftlig disposition vid underkänning. Listan är kort, och en leverantör som har allt detta kan besvara alla frågor i den.
Vad som bör ingå i förfrågan om offert
Kontrollpunkterna är av mycket liten betydelse om de bara reses efter att provet har godkänts, eftersom köparen då inte längre har något inflytande och fabriken inte har någon anledning att ändra något. De åtta frågorna nedan bör ingå i förfrågan om offert själva, formulerade som punkter och inte som en konversation, så att svaren kommer som en del av offerten och kan jämföras mellan leverantörer.
- Finns det ett tryckt testark på produktionslinjen, och var förvaras det? En skärm är inte ett testark, och ett testark som förvaras så att det kan hanteras är inte heller ett testark.
- Finns ett referensexemplar för den här konfigurationen, och när verifierades det senast mot en godkänd sats? Svaret bör vara ett datum och en procedur.
- Vilken provtagningsplan gäller för den optiska kontrollen, och hur många enheter dras från en sats av vilken storlek? Båda siffrorna behövs; varken den ena eller den andra ensam är ett svar.
- Granskas inspelningen, eller bekräftas endast att bilden tas? Detta är två olika åtgärder, och endast den första upptäcker damm.
- Under vilken belysning görs färgjämförelsen, och mot vilken fysisk referens? En beskrivning av färgen är inte en referens.
- Kontrolleras modulens inriktning vid montagefixturen, och med vilken metod? Det är här de osynliga felen uppstår och här de fortfarande kan upptäckas till låg kostnad.
- Finns en dammkontroll före packningen, och kontrolleras en hanterad enhet på nytt? Den andra delen är den som spelar roll.
- Vad händer med en enhet som underkänns, och registreras underkänningen? En underkänning som kasseras utan registrering ger ingen trend, och en trend är det som omvandlar hundra enskilda fel till en korrigerad process.
En nionde fråga är värd att lägga till, även om den inte handlar om kameran. Kan ni visa en fel-logg från en tidigare sats? Det är det snabbaste sättet att skilja en fungerande provtagningsplan från en beskriven sådan, och det kostar leverantören ingenting att besvara frågan.
Ekonomin i kamerakontroll för en inköpsmodell
Varje kontrollpunkt har en kostnad, och i den här produktfamiljen hamnar kostnaden på en plats som en ljudprodukt inte har den: den synliga inspektionen är manuell, den sker i slutet av en produktionslinje där arbetskraften är den dyra delen, och det är det steg som sannolikt utelämnas när en beställning är tidskritisk. En köpare som förstår detta kan förhandla effektivare än någon som bara begär högre kvalitet.
Den kommersiella förhandlingen handlar sällan om prisnivån. Den handlar om tre saker som är gratis att specificera men dyra att ändra senare. Referensprovet och dess underhållsrutin hör hemma i kvalitetsavtalet, eftersom en fabrik som sköter sitt golden sample på rätt sätt utför arbete som skyddar varumärket lika mycket som det skyddar fabriken. Hanteringen av en enhet som underkänns hör också hemma där, eftersom en enhet som kasseras utan dokumentation inte ger någon trend, medan en enhet som omarbetas utan dokumentation ger upphov till ett fel som återkommer i en annan månad. Definitionen av godkänningsvillkoret hör hemma där också, eftersom den första reklamationen som kommer med ett odokumenterat kriterium är den som skapar ett prejudikt som ingen har planerat.
De tre punkterna skyddar också köparen. Ett skriftligt godkänningsvillkor ger mottagningskontrollen en försvarsbar grund för att avvisa ett parti, vilket spelar roll eftersom att avvisa ett parti är en dyr och impopulär åtgärd som personen vid varuinköpsdisken måste vidta utan stöd. Den andra halvan av ekonomin är kostnaden för att göra fel. Ett underkänt parti kostar köparen frakt, tull, lagring, inspektionstid och en andra leverans, och den andra leveransen prissätts sällan in i den ursprungliga enhetskostnaden eftersom den sker efter att priset har avtalats. Ett fel som når kunden kostar ännu mer, eftersom det kommer tillbaka som en retur, som en kundservicekontakt och som allt kunden säger offentligt om produkten. Inget av de här beloppen syns i offerten, och det är därför som en köpare som bara förhandlar om enhetspriset förhandlar om den minsta av de tre komponenterna.
Den post som är enklast att förhandla om är definitionen av acceptanskriterierna, eftersom det kostar fabriken ingenting att skriva ner en rutin som redan finns och allt att hitta på en som inte gör det. En fabrik som har en fungerande rutin kommer gärna att få den dokumenterad, eftersom en dokumenterad rutin fungerar som ett försvar. En fabrik som måste ta fram en ny rutin kommer att debitera för arbetet, och den kostnaden är i sig informativ.
Vad vår egen katalog kan och inte kan belägga
Det korta svaret: kvaliteten på en kamera avgörs vid monteringstillfället snarare än vid den slutliga testen, och de synliga kontrollerna är det första en köpare bör granska. Vi publicerar de uppgifter vi har och markerar resten som öppna. Vi beskriver inte en kvalitetskontrollrutin som vi inte kan belägga.
Vad vår katalog publicerar för kameraplattformarna är upplösningsnivån och de elektriska uppgifterna runtom den. Åtta modeller anger 8 MP — V03 Pro och KY06, V06 och V03, CY03 och CY05 samt MT5 och MT6 — och tre anger 13 MP, nämligen L1 Pro och S7 samt L2 Utral. Kapaciteten sträcker sig från 220 mAh till 290 mAh i gruppen, den publicerade batteritiden ligger på ungefär fem till åtta timmar, och varje kameraplattform publicerar laddtid, gränssnitt samt, för fem av dem, ett fodralutrymme.
Det vi inte publicerar för någon kameramodell är sensormodellen, synfältet, videoupplösningen och bildfrekvensen, bländaren, stabiliseringsmetoden, beteendet i svagt ljus, lagringsformatet eller enhetens vikt, med undantag för MT6 som väger 158 g. Vi publicerar inte heller våra kamerakontroller vid linjen, vår provtagningsrutin, vår testmall eller vår policy för golden sample, eftersom företaget inte har bekräftat dem till oss. Vi föredrar att markera den luckan framför att beskriva en process som vi inte kan visa.
Den luckan är precis därför som den här artikeln är skriven som en checklista över vad som bör frågas framför som en beskrivning av vad vi gör. Vi kan redovisa de kontrollpunkter som en bra process innehåller och de belägg som visar varje punkt, och vi kan berätta vilka av dem vi för närvarande kan dokumentera. Fråga oss om en specifik modell och en volym, så markerar vi listan rad för rad.
Föreläsande läsning
- De uppgifter som gäller bild och vad de betyder — kamera och bild
- Processen som håller en specifikation sann — kvalitetsgrindar
- Protokollet för ett provtest — provutvärdering
Berätta vilken modell och vilken volym det gäller, så visar vi vilka styrpunkter vi kan dokumentera och vilka som fortfarande är öppna.


