
Kamera modülü, sızdırmaz optik bir montajdır ve bu tek gerçek, kalite kontrolün nasıl yürütülmesi gerektiğini değiştirir. Devre kartı çalışır veya çalışmaz; bir test size hangisi olduğunu söyler. Kamera modülü ise görünür şekilde hatalı olmasına rağmen monte edilebilir, çalıştırılabilir, bağlanabilir ve tamamen işlevsel olarak bildirilebilir: birkaç derecelik sapmayla hizalama hatası, parmak izi veya toz zerresiyle kaplanmış olabilir, yanlış ara mesafe ile monte edilebilir veya rengi hafifçe farklı bitirilebilir. Bu hataların hiçbiri elektriksel değildir, hiçbiri işlevsel testte ortaya çıkmaz ve kamera iadelerinin çoğunun fotoğraf olarak, açıklama olarak değil de iade edilmesinin nedenidir.
Teknoloji akıllı gözlükleri akıllı gözlük kalitesi kontrolü bu nedenle bir alıcının denetleyebileceği üç şeye ayrılır: rejimin kapsadığı kontrol noktaları, bunların arkasındaki örnekleme oranı ve üretim hattının fiilen değerlendirme yaptığı fiziksel referans. Üç sorunun tamamına da tereddütsüz yanıt veren bir tedarikçi, işleyen bir süreç tarif ediyor demektir. Referans birimin nerede saklandığını veya grafiğin ne sıklıkla yeniden doğrulandığını söyleyemeyen tedarikçinin ise yalnızca kâğıt üzerinde bir rejimi vardır; bunu keşfetmenin maliyeti, üretim raporundan değil, iadeler rakamınız üzerinden ortaya çıkar.
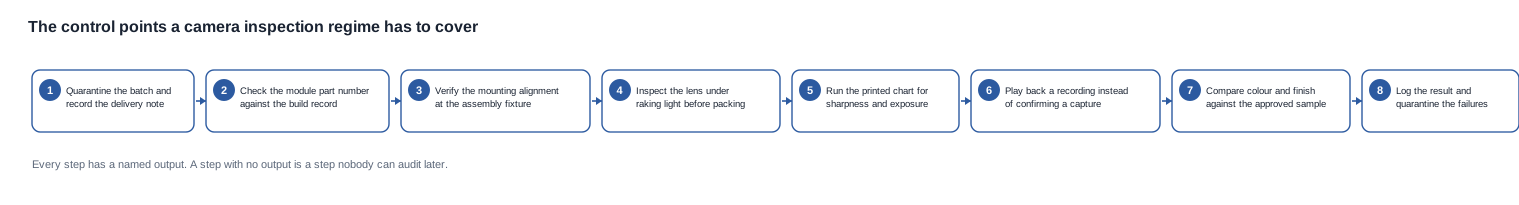
Akıllı Gözlüklerin Kamera Teknolojisi: Denetimin kapsaması gereken kontrol noktaları
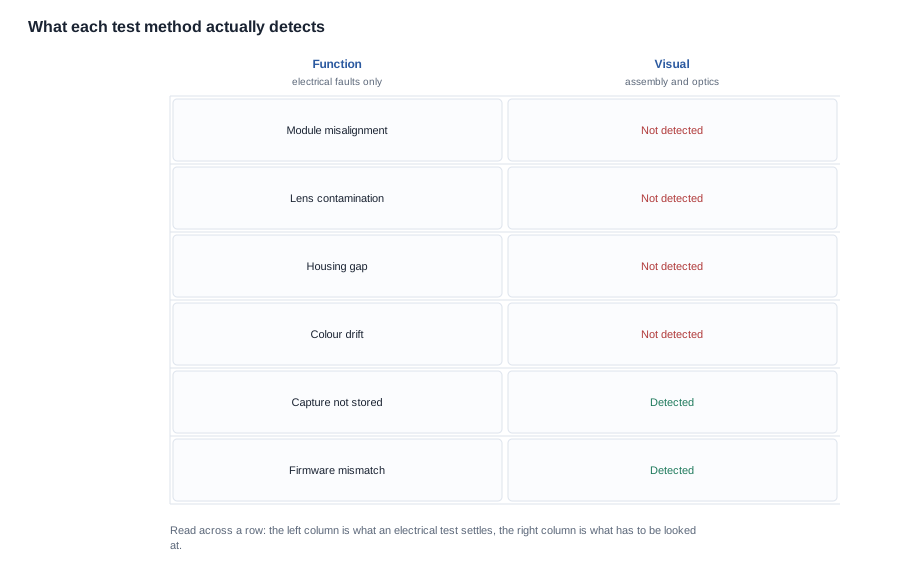
Kamera denetimini düşünmenin faydalı yolu, modülün optik ve elektriksel olmak üzere iki durumu olduğunu ve bunlardan yalnızca birini doğrulamanın ucuz olduğunu görmektir. Elektriksel durum ucuzdur: birime güç verin, sensörün veri bildirdiğini doğrulayın, bir görüntü yakalama olayını doğrulayın; sonuç, herhangi bir test düzeneğinin üretebileceği bir geçer veya kalır. Optik durum ucuz değildir: lensin sensöre göre konumu, lens yüzeyinde bulunanlar, muhafazanın nasıl işlendiği ve doğru ara mesafenin kullanılıp kullanılmadığına bağlıdır. Bir kamera modülünün optik durumunu okumak; bir referans, sabit bir görüntüleme koşulu ve dikkatli bir kişi gerektirir.
Bu asimetri, kamera kontrolünün daha yüksek örnekleme oranına sahip bir işlevsel testle sınırlanamamasının nedenidir. Aynı şekilde, bir kamera tedarikçicine sorulması gereken ilk soruların hiçbir zaman kusur oranlarıyla ilgili olmamasının nedeni de budur. Bu sorular referansın nerede bulunduğuyla ilgilidir.
Her elektriksel testten geçen üç hata
Hizalama hatası, kirlenme ve işleme sapması, bir kamera alıcısının geri aldıklarının büyük çoğunluğunu oluşturur; üçü de güç verilmiş bir test sırasında şikâyet edilmeden geçer. Yanlış mesafeden biraz farklı bir konuma monte edilen modül, bir kenarı yumuşak olan bir görüntü üretir; cihaz yine kayıt yapar, yine bağlanır ve yine yakalama bildirir. Lens üzerindeki bir parçacık, her karede aynı yerde kalan koyu bir nokta oluşturur; yine elektriksel yolda hiçbir şey değişmez. Onaylanan renkten hafifçe sapan bir muhafaza grubu, hiçbir makine açısından kusur değildir ve yüzeyi incelemeyen her test için görünmezdir.
Ticari sonucu açıkça belirtmek, kusur oranının ne anlama geldiğini değiştirdiği için önemlidir. Kamera kusur oranı sıfır bildiren bir fabrika, elektriksel testinin hiçbir şey bulmadığını bildiriyor demektir. Görsel kontroller yapılmıyorsa bu sayı, müşterinin fiilen deneyimleyeceği hatalar hakkında hiçbir bilgi taşımaz. Bu sayıyı gelen kalite sinyali olarak kabul eden bir alıcı ise, sürecin hiçbir zaman ölçmediği bir kabul kriteri belirlemiş olur.
Kamera modülü neden fiziksel bir referansa göre değerlendirilir?
Kamera modülü, belirtim sayfası bir niyeti ve bir görünümü değil, bir amacı tanımladığı için belirtim sayfasına göre değerlendirilemez. Değerlendirme yalnızca fiziksel bir nesneye göre mümkündür: aynı yapılandırmaya sahip saklanmış bir birim veya belirtilen aydınlatma koşulunda basılı bir hedef.
İki referans gerekir ve bunlar birbirinin yerine kullanılamaz. Altın numune görünümü belirler; renk, işleme, dikiş konumu ve muhafazanın görsel ağırlığı bu kapsamdadır. Üretim hattı ambalajlamadan önce her birimi bu referansa göre değerlendirir. Grafik ve aydınlatma düzeni ise görüntüyü belirler ve optik kontrol bu referansa göre gerçekleştirilir. Yalnızca bu ikisinden birine sahip bir fabrika sorunun yarısını çözmüştür; çözdüğü yarı genellikle tanımlanması daha kolay olanıdır.
Alıcı açısından önemli olan, referansın var olup olmadığı değil, doğruluğunu koruyup korumadığıdır. Bir kutu içinde saklanan ve onaylı bir partiyle hiç karşılaştırılmayan altın numune, tedarikçilerle ve malzeme lotlarıyla birlikte sapar; sapan bir referansa karşı yapılan üretim hattı denetimi de kendi sapmasını üretir. Bu sapma fabrika içinden görünmez, müşterinin elinde ise açıkça ortaya çıkar. Referansın en son ne zaman, neye karşı ve kim tarafından doğrulandığını sorun. Bu soruya bir tarih ve bir yöntemle yanıt veren fabrika süreci doğru yürütüyordur; sürecin genel bir açıklamasıyla yanıt veren fabrika ise değildir.
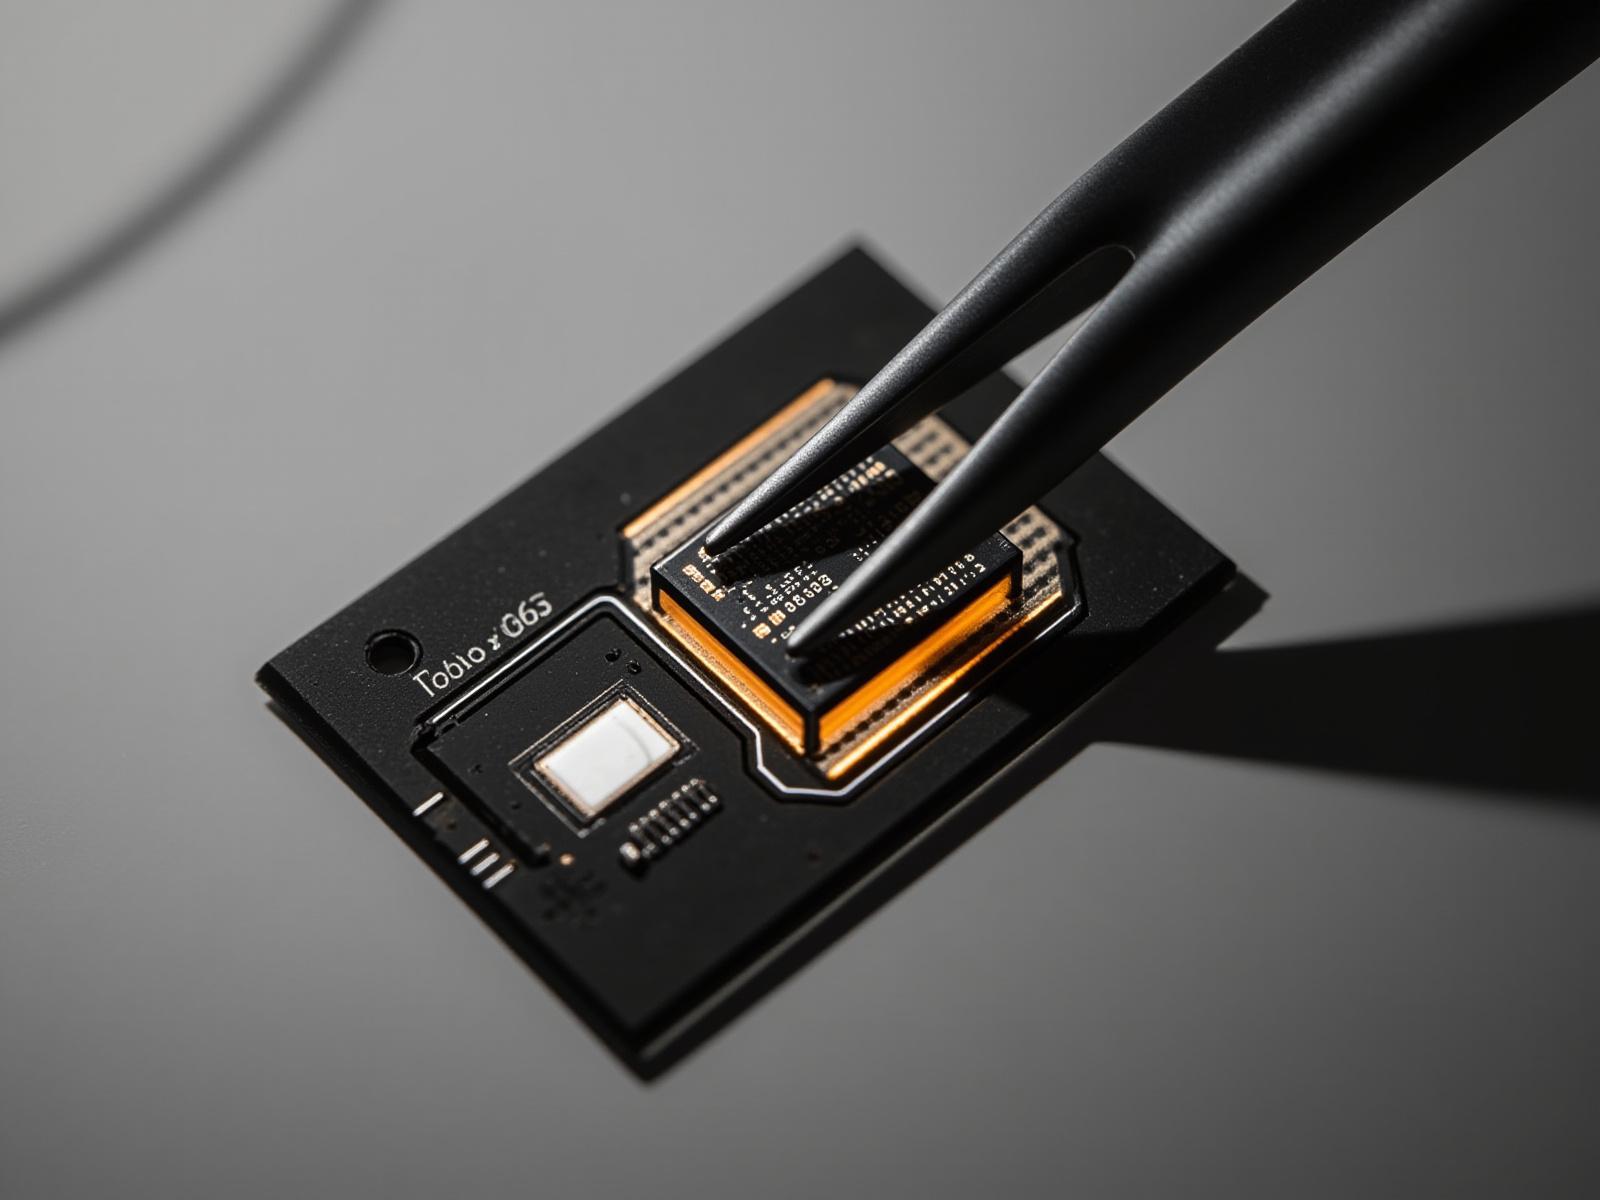
Örnekleme: Optik hata söz konusu olduğunda bir denetim planı nasıl görünür?
Her birimi test etme ile numune test etme arasındaki denge, elektronikte her yerde görülen bir durumdur; kameralarda ise çoğuna kıyasla daha dengesizdir. Bir kamera modülünü değiştirmek görece pahalı, optik olarak test etmek ise görece ucuzdur; çünkü test, duvarda asılı bir test tablosu ve bir çift gözden oluşur. Dolayısıyla denge burada farklıdır: Her birim üzerinde optik kontrol yapmanın marjinal maliyeti düşükken, fark edilemeyen sistematik bir hatanın maliyeti numune büyüklüğüyle değil, parti büyüklüğüyle orantılı olarak artar.
Plan bu ayrımı temel almalıdır. Örnekleme, sistematik hataları yakalamak için vardır ve bunu başarıyla yapar: Bir parti yanlış ara bağla monte edilmişse beş birimlik numune hatayı hemen yakalar. Örnekleme bireysel sapma değerlerini yakalamaz; iadeleri ise tam olarak bu bireysel sapma değerleri tetikler. Bu nedenle akıllı bir sistem, ikisini birbirinden ayırmalıdır — numune üzerinde eksiksiz görsel kontrol ve her birim üzerinde, gözle kolayca saptanabilecek hatalara yönelik daha hafif bir kontrol.
Alıcının istemesi gereken hesap basittir. Yüz birimde bir görsel kusur oranının müşteriye ulaşmaması gerektiğini varsayalım; beş yüz birimlik bir partiden beş birimlik numune çekildiğinde numunenin hatayı yakalama olasılığı düşük, müşterinin bulma olasılığı ise yüksektir. Kusur oranını güven verici bir rakam olarak kabul etmek yerine bunu açıkça belirtin: Önemli olan rakam oran değil, kaçış oranının parti büyüklüğüyle çarpımıdır; garanti taleplerine dönüşen sayı budur.
Ücretsiz olarak birim başına kamera testi öneren her tedarikçiye sorulması gereken ikinci bir soru daha vardır. Teklifin kabul edilemez olması değil — verimli bir hat içi düzeneği yansıtabilir — maliyetin bir yere karşlanması gerekir. Ya kontrol, mevcut bir adıma entegre edilmiş hızlı bir görsel doğrulamadır ya da hat süresi içinde absorbe edilmektedir ya da kontrol yalnızca biçimseldir. Yöntem belirtmeden birim başına optik testi sıfır maliyetle fiyatlandıran bir tedarikçi genellikle üçüncü seçeneği tarif ediyordur.
Altın numune ve tolerans görüşmesi
Renk ve kaplama, referansın değerini gösterdiği alanlardır; aynı zamanda spesifikasyonun en ince olduğu alanlardır. Kendi kataloğumuz, bireysel modeller için renk adları yayımlar; ancak renk referansı, kaplama spesifikasyonu veya tolerans bandı yayımlamaz. Bu, kaynak belge hakkında bir tespittir ve aynı zamanda tolerans görüşmesinin varsayılarak değil, açıkça yapılmasının nedenidir.
Görüşmenin üç bölümü vardır; bunlardan herhangi birini atlayan bir alıcı, siparişin lafzına uyan ancak elde hayal kırıklığı yaratan birimler alacaktır.
- Referansın kendisi. Hangi fiziksel birim referans alınıyor, kim tarafından onaylandı ve üretim hattı işlemesiyle kirlenmesini önlemek için nerede saklanıyor? Üretim alanında duran bir altın numune, saptaması gereken parmak izlerini kendi üzerine alır.
- Görüntüleme koşulu. Karşılaştırma hangi ışık altında yapılıyor ve müşteri ürünü hangi koşulda görüyor? Parlak hat aydınlatması altında onaylanan bir birim, perakende tezgâhında hatalı, ofiste doğru görünebilir; alıcı, kabul kriterini hangi koşulun belirlediğine karar vermelidir.
- Tolerans bandı. Hangi fark kabul edilebilir ve bunu kim değerlendirir? Bant görsel bir yargıysa değerlendireni ve referansı belirtin. Bant ölçülebilirse kullanılan cihazı belirtin. Toleransın “yeterince yakın” şeklinde tanımlanması kabul edilemez; çünkü bu ifade üretim kararını iade tartışmasına dönüştürür.
Bu durumun ticari açıdan önemli olmasının nedeni, renk ve kaplama kusurlarının müşterinin fotoğrafını çekeceği hatalar olmasıdır. Bu hatalar bir işlevi başarısız kılmaz, arıza hakkında destek talebi oluşturmaz; sosyal medya platformlarında veya değerlendirme sitelerinde bir fotoğraf oluşturur. Satın alma açısından bu, önleme çabasının ne kadar küçük olursa olsun maliyetlerini orantısız biçimde artırır.
Gelen mal kabul kriterleri nasıl olmalı
Bir kamera ürünü için gelen mal kabul kriteri, üçüncü vardiyada çalışan ve yalnızca belgeye bakarak hareket eden üretim hattı denetçisi ile kriteri yazan kişinin aynı sonuca ulaşmasını sağlayacak şekilde yazılmalıdır. Bu göründüğünden daha katı bir testtir; çünkü sözleşmede iyi okunan ancak üretim hattında uygulanamayan geniş bir teknik şartname dilini ortadan kaldırır.
Üç kural fark yaratır. Her geçiş koşulu, ilgili koşulu açıkça belirtir. "Netlik kabul edilebilir" uygulanabilir bir ölçüt değildir; "basılı test şemasının merkezi ve her iki kenar bölgesi, belirtilen çalışma mesafesinde ve belirtilen aydınlatma altında çözümlenir" ise uygulanabilir bir ölçüttür. Her kriter, başarısızlık durumunda ne olacağını belirtir. Başarısızlık, birimin hurdaya çıkarılması ve yeniden işlenmemesi anlamına geliyorsa bunu açıkça söyleyin; bu iki durumun maliyetleri ve izlenebilirlik gereksinimleri çok farklıdır. Her kriter, kimin imza atacağını belirtir. Gelen mal kabul memuru tarafından uygulanan ve tedarikçi tarafından itiraz edilen bir kriter, ilk sevkiyatta ortaya çıkacak bir anlaşmazlık demektir. Anlaşmazlık, elinde daha fazla belge bulunan taraf lehine çözülür; bu nedenle yöntem, siparişten önce değil, ilk retten sonra belgelenmelidir.
Üç kusur sınıfı kendine özel bir koşula sahip olmayı hak eder; çünkü en sık koşulsuz yazılanlar bunlardır. Modül hizası test şemasına göre değerlendirilir. Test şeması, hem çalışma mesafesini hem de değerlendirilen görüntü bölgesini belirtmelidir; çünkü merkezde “net” olmak ile kenarda net olmak farklı gereksinimlerdir. Mercek tozu, birim paketlenmeden önce eğik ışık altında incelenerek değerlendirilir; kriter, kontrolden sonra elleçlenen birimin yeniden kontrol edileceğini belirtmelidir; çünkü silinmiş mercek, kontrol edilmesi en çok gereken mercektir. Renk, belirtilen aydınlatma altında onaylı fiziksel numunaya göre değerlendirilir; kriter ise bir partinin kendi içinde tutarlı olmasına rağmen referanstan farklılaşması durumunda ne olacağını belirtmelidir; çünkü yalnızca birimleri birbirleriyle karşılaştıran üretim hattının sevk etme ihtimali en yüksek partidir.
Hiçbiri laboratuvar gerektirmez. Bunlar; basılı bir test şeması, yeniden doğrulanan saklanmış bir referans, belirtilmiş bir numune alma oranı ve başarısızlık için yazılı bir disposition gerektirir. Bu oldukça kısa bir listedir ve bu listeye sahip bir tedarikçi, içindeki her soruyu yanıtlayabilir.
Teklif talebine neler eklenmeli
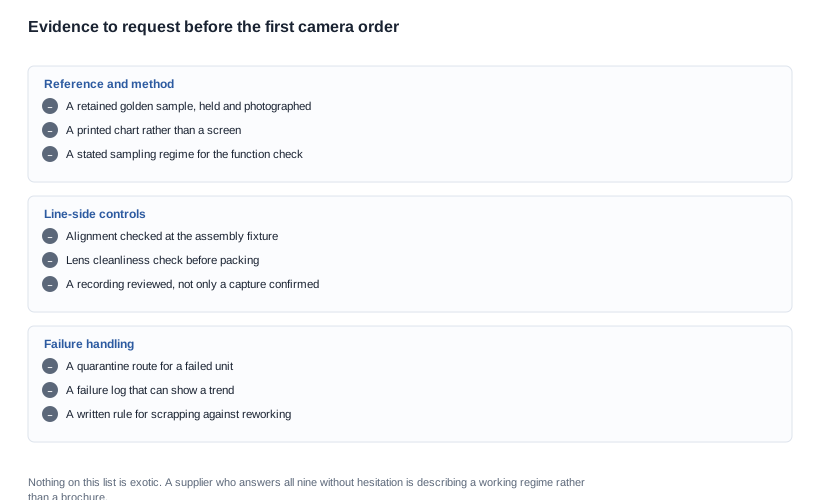
Kal kontrol noktaları yalnızca numune onaylandıktan sonra gündeme gelirse çok az değer taşır; çünkü o noktada alıcının elinde baskı aracı kalmaz ve fabrikanın hiçbir şeyi değiştirme nedeni olmaz. Aşağıdaki sekiz soru, teklif talebinin kendisine; sohbet biçiminde değil, maddeler hâlinde yazılmalıdır. Böylece yanıtlar teklifin bir parçası olarak gelir ve tedarikçiler arasında karşılaştırılabilir.
- Üretim hattında basılı bir test şeması var mı ve nerede saklanıyor? Ekran bir test şeması değildir; elleçlenebilecek bir yerde saklanan test şeması da değildir.
- Bu yapılandırma için altın numune saklanıyor mu ve en son ne zaman onaylı bir partide karşı doğrulandı? Yanıt, bir tarih ve bir yöntem olmalıdır.
- Optik kontrol için numune alma düzeni nedir ve hangi büyüklükteki partiden kaç birim çekiliyor? Her iki sayı da gereklidir; tek başına hiçbiri yanıt değildir.
- Kayıt inceleniyor mu, yoksa yalnızca görüntünün alındığı mı doğrulanıyor? Bunlar farklı işlemlerdir ve yalnızca ilki tozu tespit eder.
- Renk karşılaştırması hangi aydınlatma altında ve hangi fiziksel referansa karşı yapılıyor? Rengin açıklanması referans değildir.
- Modül hizası montaj fikstüründe kontrol ediliyor mu ve hangi yöntemle? Görünmez hatalar burada oluşur ve burada hâlâ düşük maliyetle yakalanabilir.
- Paketleme öncesinde toz kontrolü var mı ve elleçlenen birim yeniden kontrol ediliyor mu? İkinci bölüm, önemli olan bölümdür.
- Başarısız olan birime ne oluyor ve başarısızlık kaydediliyor mu? Kayıt tutulmadan hurdaya çıkarılan bir başarısızlık hiçbir eğilim bırakmaz. Eğilim ise yüzlerce bireysel hatanın düzeltilmiş bir sürece dönüşmesini sağlar.
Kamera ile ilgili olmasa da eklenmeye değer bir dokuzuncu soru daha var. Önceki bir partiden bir başarısızlık kaydı gösterebilir misiniz? Bu, uygulanan bir düzeni ile yalnızca anlatılan bir düzeni birbirinden ayırmanın en hızlı yoludur ve tedarikçinin yanıtlaması için hiçbir maliyeti yoktur.
Satın alma modeli için kamera kontrolünün ekonomisi
Her kontrol noktasının bir maliyeti vardır ve bu ürün ailesinde maliyet, bir ses ürününde bulunmayacağı bir yere denk gelir: görsel denetim manuel olarak yapılır, emeğin pahalı olduğu üretim hattının sonunda gerçekleşir ve sipariş sıkışıkken atılması en olası adımdır. Bunu anlayan bir alıcı, yalnızca daha sıkı kalite talep eden bir alıcıdan daha etkili bir şekilde pazarlık yapabilir.
Ticari pazarlık nadiren fiyat üzerine olur. Fiyatı belirleyen şey, ücretsiz olarak şartnamede belirtilebilen fakat sonradan değiştirilmesi pahalı olan üç unsurdur. Referans numune ve bakım rejimi kalite anlaşmasında yer almalıdır; çünkü altın numunesini düzgün şekilde saklayan bir fabrika, markayı koruduğu kadar fabrikayı da koruyan bir iş yapıyordur. Kusurlu bir birimin nasıl değerlendirileceği de aynı şekilde kalite anlaşmasında yer almalıdır; çünkü kayıt tutulmadan hurdaya çıkarılan bir birim hiçbir eğilim bırakmaz, kayıt tutulmadan yeniden işlenen bir birim ise farklı bir ayda yeniden ortaya çıkacak bir kusur bırakır. Kabul koşulunun tanımı da anlaşmada yer almalıdır; çünkü belgelenmemiş bir ölçütle gelen ilk ret, kimsenin planlamadığı bir emsal teşkil eder.
Aynı üç unsur alıcıyı da korur. Yazılı bir kabul koşulu, mal kabul denetimine bir partiyi reddetmek için savunulabilir bir dayanak sağlar. Bu önemlidir; çünkü bir partiyi reddetmek, mal kabul masasında görevli personelin destek olmadan almak zorunda olduğu pahalı ve popüler olmayan bir eylemdir. Ekonominin diğer yarısı ise bunu yanlış yapmanın maliyetidir. Reddedilen bir parti alıcıya navlun, gümrük, depolama, denetim süresi ve ikinci bir sevkiyat maliyeti getirir. İkinci sevkiyat nadiren ilk birim maliyetine dahil edilir; çünkü fiyat üzerinde anlaşıldıktan sonra gerçekleşir. Müşteriye ulaşan bir kusur ise daha da pahalıdır; çünkü iade, müşteri hizmetleri teması ve müşterinin ürün hakkında kamuya açık olarak söylediği her şey olarak ortaya çıkar. Bu sayılardan hiçbiri teklifte yer almaz. Bu nedenle yalnızca birim fiyat üzerinde pazarlık yapan alıcı, üç bileşenin en küçüğü üzerinde pazarlık yapmaktadır.
Pazarlık yapılması en kolay satır, kabul kriterlerinin tanımıdır; çünkü fabrikayı hâlihazırda var olan bir usulü yazmak hiçbir maliyet getirmez, var olmayan bir usulü uydurmak ise her şeyi maliyetlidir. Çalışan bir rejime sahip bir fabrika, bunun yazılı olarak belirtilmesinden memnun olacaktır; çünkü yazılı bir rejim savunma mekanizmasıdır. Bir rejim yazmak zorunda olan bir fabrika ise bunun için ücret ister ve bu ücret kendisi zaten bilgilendiricidir.
Kendi kataloğumuzun kanıtlayabileceği ve kanıtlayamayacağı şeyler
Kısa yanıt: Bir kamera ürününün kalitesi, son testte değil montaj operasyonunda belirlenir ve alıcının ilk olarak sorgulaması gereken şey görsel denetimlerdir. Elimizde bulunan satırları yayımlar, kalanları açık olarak işaretleriz. Kanıtlayamadığımız bir kalite kontrol rejimini tarif etmeyiz.
Kataloğumuzun kamera platformları için yayımladığı bilgiler çözünürlük kademesi ve bunun çevresindeki elektriksel satırlardır. Sekiz modelde 8 MP belirtilmiştir: V03 Pro ve KY06, V06 ve V03, CY03 ve CY05, MT5 ve MT6. Üç modelde ise 13 MP belirtilmiştir: L1 Pro ve S7 ile L2 Utral. Grup genelinde pil kapasiteleri 220 mAh ile 290 mAh arasında değişmektedir; yayımlanan çalışma süreleri kabaca beş ila sekiz saat aralığındadır. Her kamera platformu şarj süresini ve arayüzü, beş modeli ise kasa kapasitesini yayımlar.
Herhangi bir kamera modeli için sensör modelini, görüş açısını, video çözünürlüğünü ve kare hızını, diyaframı, stabilizasyon yöntemini, düşük ışık performansını, depolama biçimini veya birim ağırlığını yayımlamıyoruz; tek istisna 158 g olan MT6'dır. Üretim hattı kamerası kontrollerimizi, örnekleme rejimimizi, kontrol tablosunu veya altın numune politikamızı da yayımlamıyoruz; çünkü şirket bunları bize doğrulamış değildir. Gösteremediğimiz bir süreci tarif etmektense bu boşluğu işaretlemeyi tercih ederiz.
Bu boşluk, makalenin yaptıklarımızın bir açıklaması olarak değil, sorulması gerekenlerin kontrol listesi şeklinde yazılmasının nedenidir. Yetkin bir sürecin içermesi gereken kontrol noktalarını ve her birini gösteren kanıtları ortaya koyabilir, bunların hangilerini şu anda belgeleyebildiğimizi size söyleyebiliriz. Bize belirli bir model ve bir hacim iletin; listeyi her satır için işaretleyelim.
İlgili okumalar
- Görüntüleme satırları ve anlamları — kamera ve görüntüleme
- Bir şartnameyi doğru tutan süreç — kalite kapıları
- Numune testi protokolü — numune değerlendirme
Modeli ve hacmi bize söyleyin; belgeleyebileceğimiz kontrol noktalarını ve hâlâ açık olanları size söyleyelim.


