
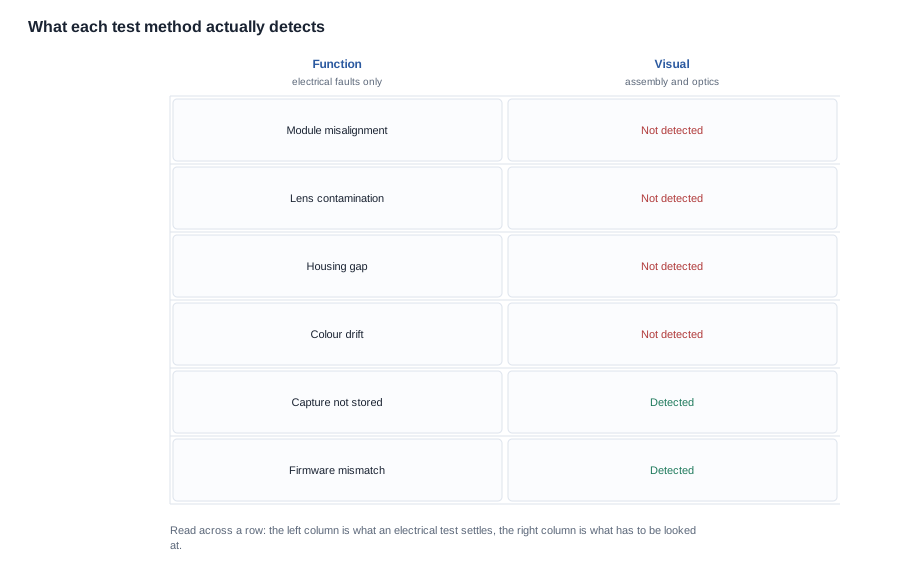
Um módulo de câmera é um conjunto óptico selado, e esse único fato muda o que o controle de qualidade precisa abranger. Uma placa de circuito funciona ou não funciona, e um teste informa qual é o caso. Um módulo de câmera pode ser montado, alimentado, conectado e registrado como totalmente funcional, mesmo estando visivelmente errado: desalinhado por uma fração de grau, coberto por uma impressão digital ou uma partícula de poeira, montado com a calço errada ou finalizado em uma cor levemente diferente. Nenhuma dessas falhas é elétrica, nenhuma aparece em um teste funcional, e são a razão pela qual as devoluções de câmeras tendem a chegar como fotografias, e não como descrições.
A tecnologia de câmera dos óculos inteligentes e o controle de qualidade dos óculos inteligentes, portanto, se resumem a três pontos que um comprador pode verificar: os pontos de controle abrangidos pelo regime, a taxa de amostragem utilizada e a referência física que a linha realmente usa como critério. Um fornecedor que responde aos três sem hesitar está descrevendo um processo funcional. Um fornecedor que não consegue dizer onde a unidade de referência é mantida, nem com que frequência o padrão é verificado novamente, tem um regime apenas no papel, e o custo de descobrir isso chega por meio dos seus dados de devolução, e não do relatório de produção.
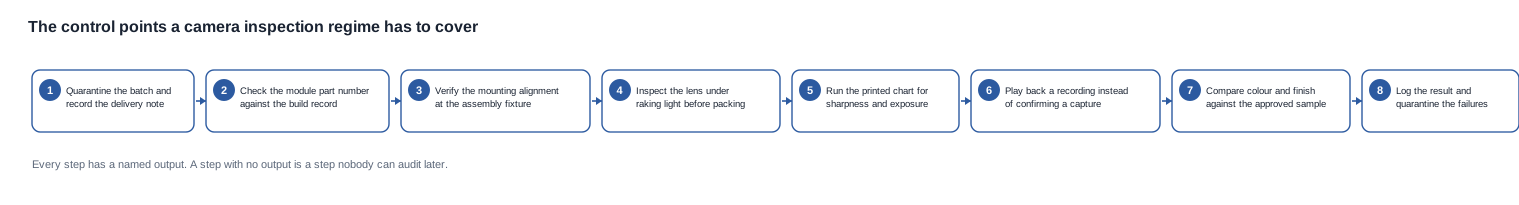
Tecnologia de câmera dos óculos inteligentes: os pontos de controle que a inspeção precisa abranger
A maneira útil de pensar sobre a inspeção de câmeras é considerar que o módulo tem um estado óptico e um estado elétrico, e apenas um deles é barato de verificar. O estado elétrico é barato: alimente a unidade, confirme se o sensor registra a operação, confirme um evento de captura, e o resultado será aprovação ou reprovação, algo que qualquer equipamento de teste pode produzir. O estado óptico não é barato: depende da posição da lente em relação ao sensor, do que há na superfície da lente, de como o invólucro foi finalizado e de se a calço correta foi instalada. Para determinar o estado óptico de um módulo de câmera, são necessárias uma referência, uma condição de visualização fixa e uma pessoa atenta.
Essa assimetria explica por que o controle de câmeras não pode ser reduzido a um teste funcional com uma taxa de amostragem maior. Também explica por que as primeiras perguntas que vale a fazer a um fornecedor de câmeras não dizem respeito, de forma alguma, às taxas de defeitos. Elas dizem respeito a onde está a referência.
As três falhas que passam em todos os testes elétricos
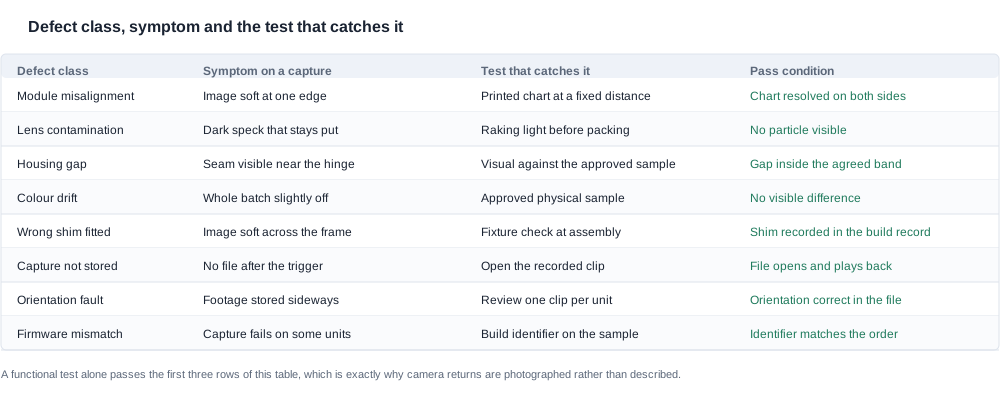
O desalinhamento, a contaminação e a variação de acabamento são responsáveis pela maioria dos módulos que os compradores de câmeras recebem de volta, e as três falhas passam sem provocar qualquer complaint em um teste com a unidade ligada. Um módulo montado a uma distância ligeiramente incorreta produz uma imagem suave em uma das bordas; o dispositivo continua gravando, conectando e registrando uma captura. Uma partícula sobre a lente produz uma mancha escura que permanece no mesmo lugar em todos os quadros; novamente, nada no circuito elétrico muda. Um lote de invólucros com tom ligeiramente diferente da cor aprovada não é considerado defeito por nenhuma máquina, e é invisível para qualquer teste que não examine a superfície.
A consequência comercial merece ser explicitada, porque muda o significado de uma taxa de defeitos. Uma fábrica que informa uma taxa de defeitos de câmera igual a zero está informando que seu teste elétrico não encontrou nada. Se as verificações visuais não forem realizadas, esse número não traz nenhuma informação sobre as falhas que o cliente realmentegresse, e um comprador que o trata como um indicador da qualidade de recebimento establisherá um critério de aceitação que o processo nunca chegou a medir.
Por que um módulo de câmera é avaliado em relação a uma referência física
Um módulo de câmera não pode ser avaliado com base em uma folha de especificações, porque a folha de especificações descreve uma intenção, e não uma aparência. A avaliação só é possível em relação a algo físico: uma unidade retida com a mesma configuração ou um padrão impresso sob uma condição de iluminação declarada.
São necessárias duas referências, e elas não são intercambiáveis. A amostra de ouro governa a aparência — cor, acabamento, posição das costuras e_weight visual do invólucro —, e é a referência que a linha usa para avaliar cada unidade antes da embalagem. O padrão e a configuração de iluminação governam a imagem, e são a referência usada para executar a verificação óptica. Uma fábrica que tenha apenas uma das duas resolveu metade do problema, e a metade que resolveu costuma ser a mais fácil de descrever.
O que importa para o comprador não é se existe uma referência, mas se ela ainda mantém sua precisão. Uma amostra-padrão guardada em uma caixa e nunca verificada em relação a um lote aprovado se degrada com o passar do tempo à medida que fornecedores e lotes de materiais mudam. Uma linha que realiza julgamentos com base em uma referência degradada produz sua própria deriva, invisível de dentro da fábrica e evidente nas mãos do cliente. Pergunte quando a referência foi verificada pela última vez, em relação a quê e por quem. Uma fábrica que responde a essa pergunta com uma data e um procedimento está fazendo isso corretamente; uma fábrica que responde apenas com uma descrição geral de seu processo, não.
Amostragem: como fica um plano de inspeção quando a falha é óptica
O equilíbrio entre testar todas as unidades e testar uma amostra é universal na indústria eletrônica e, no caso das câmeras, é mais desigual do que na maioria dos casos. Um módulo de câmera é relativamente caro de substituir e relativamente barato de testar opticamente, porque o teste consiste em um quadro na parede e um par de olhos. Portanto, o equilíbrio aqui é diferente: o custo marginal de uma verificação óptica em todas as unidades é baixo, enquanto o custo de uma falha sistemática não detectada aumenta com o tamanho do lote, e não com o tamanho da amostra.
Essa distinção deve orientar o plano. A amostragem existe para detectar falhas sistemáticas e faz isso bem: se um lote for montado com a calço errado, uma amostra de cinco unidades detectará isso imediatamente. A amostragem não detecta valores atípicos individuais, e são eles que geram devoluções. Portanto, um regime sensato separa os dois casos — uma inspeção visual completa de uma amostra, mais uma verificação mais simples em todas as unidades, direcionada às falhas que são fáceis de detectar a olho nu.
O cálculo que o comprador deve solicitar é simples. Se uma taxa de defeito visual de uma unidade em cem estiver chegando ao cliente, e uma amostra de cinco unidades for retirada de um lote de quinhentas, a probabilidade de a amostra detectar o defeito será baixa, e a probabilidade de o cliente encontrá-lo será alta. Declare isso explicitamente, em vez de aceitar uma taxa de defeito como uma figura tranquilizadora: o número que importa não é a taxa, mas a taxa de escapamento multiplicada pelo tamanho do lote, que é o número que se converte em reivindicações de garantia.
Vale fazer uma segunda pergunta a qualquer fornecedor que proponha testes de câmera por unidade sem custo. Não que a oferta seja inaceitável — ela pode refletir um dispositivo de teste eficiente na linha —, mas o custo precisa existir em algum lugar. Ou a verificação é uma confirmação visual rápida integrada a uma etapa existente, ou o tempo de linha está sendo absorvido, ou a verificação é apenas nominal. Um fornecedor que cobra zero por testes ópticos por unidade, sem indicar um método, normalmente está descrevendo a terceira opção.
A amostra-padrão e a conversa sobre tolerâncias
Cor e acabamento são os aspectos em que a referência demonstra seu valor e também em que a especificação é mais escassa. Nosso próprio catálogo publica nomes de cores para modelos individuais, mas não publica nenhuma referência de cor, especificação de acabamento ou faixa de tolerância. Isso é uma característica do documento de origem e também a razão pela qual a conversa sobre tolerâncias precisa ser realizada explicitamente, em vez de presumida.
A conversa tem três partes, e o comprador que pular qualquer uma delas receberá unidades que atendem à letra do pedido, mas decepcionam ao uso.
- A própria referência. Qual é a unidade física, quem a aprovou e onde ela é armazenada para que não possa ser contaminada pelo manuseio da linha? Uma amostra-padrão mantida na área de produçãoBlogs marcará as impressões digitais que deveria detectar.
- A condição de visualização. Sob qual iluminação a comparação é feita, e essa é a condição em que o cliente vê o produto? Uma unidade aprovada sob iluminação intensa da linha pode parecer incorreta em uma vitrine e correta em um escritório, e o comprador precisa decidir qual dessas condições prevalece na aceitação.
- A faixa de tolerância. Que diferença é aceitável, e quem faz o julgamento? Se a faixa for um julgamento visual, indique o avaliador e a referência. Se a faixa for mensurável, indique o instrumento. O que não pode ser aceito é uma tolerância descrita como "próximo o suficiente", pois essa expressão converte uma decisão de fabricação em uma disputa sobre devoluções.
A razão comercialmente relevante é que os defeitos de cor e acabamento são aqueles que o cliente vai fotografar. Eles não fazem uma função falhar, não geram uma solicitação de suporte sobre uma falha e produzem uma fotografia em uma plataforma social ou em um site de avaliações. Do ponto de vista de compras, isso os torna desproporcionalmente caros em relação ao pequeno esforço necessário para evitá-los.
O que devem dizer os critérios de inspeção de recebimento
Um critério de inspeção de recebimento para um produto de câmera deve ser redigido de modo que um inspetor de linha no terceiro turno, trabalhando apenas com o documento, chegue à mesma conclusão que a pessoa que o escreveu. Esse é um teste mais rigoroso do que parece, pois elimina boa parte da linguagem de especificação que funciona bem em um contrato, mas não pode ser executada em uma linha de produção.
Três regras fazem a diferença. Cada condição de aprovação nomeia a condição. "Nitidez aceitável" não é executável; "o centro e as duas regiões de borda da carta impressa são resolvidos na distância de trabalho indicada, sob a iluminação indicada" é. Cada critério declara o que acontece em caso de reprovação. Se a falha significa que a unidade será descartada e não retrabalhada, isso deve ser informado; as duas situações têm custos e requisitos de rastreabilidade muito diferentes. Cada critério informa quem assina. Um critério aplicado por um da inspeção de recebimento e contestado pelo fornecedor é uma disputa esperando o primeiro shipment, e ela será resolvida por quem tiver mais documentação — por isso o método precisa ser documentado antes do pedido, não após a primeira rejeição.
Três classes de defeito merecem uma condição própria, porque são as que mais frequentemente são redigidas sem uma. O alinhamento do módulo é avaliado com base na carta, que deve especificar tanto a distância de trabalho quanto a região da imagem avaliada, pois "nítido" no centro e nítido na borda são requisitos diferentes. A poeira na lente é avaliada por inspeção sob luz rasante antes de a unidade ser embalada, e o critério deve especificar que uma unidade manuseada desde a verificação será verificada novamente, porque uma lente limpa é exatamente a que mais precisa de inspeção. A cor é avaliada em comparação com a amostra física aprovada, sob a iluminação indicada, e o critério deve dizer o que acontece quando um lote é internamente consistente, mas difere da referência, porque esse é o lote com maior probabilidade de ser liberado em uma linha que compara apenas as unidades entre si.
Nada disso exige um laboratório. Exige uma carta impressa, uma referência retida e reverificada, uma taxa de amostragem definida e uma disposição documentada para casos de reprovação. Essa é uma lista relativamente curta, e um fornecedor que a tenha poderá responder a todas as perguntas dela.
O que incluir na solicitação de cotação
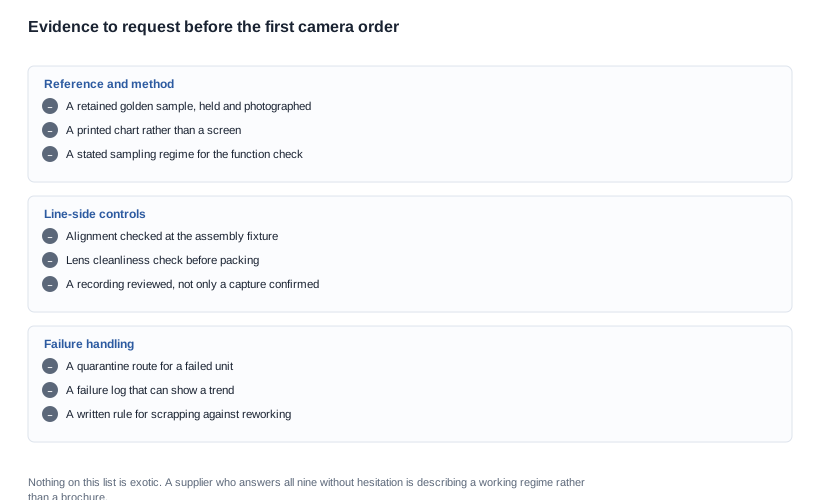
Os pontos de controle valem muito pouco se forem levantados apenas depois de a amostra ter sido aprovada, pois, nesse momento, o comprador não tem mais poder de negociação e a fábrica não tem motivo para mudar nada. As oito perguntas abaixo devem constar da própria solicitação de cotação, redigidas como itens e não como conversa, para que as respostas cheguem como parte da oferta e possam ser comparadas entre fornecedores.
- Existe uma carta impressa na linha e onde ela é guardada? Uma tela não é uma carta, e uma carta guardada onde possa ser manuseada também não.
- É mantida uma amostra de referência para esta configuração e quando ela foi verificada pela última vez em relação a um lote aprovado? A resposta deve conter uma data e um procedimento.
- Qual é o regime de amostragem para a verificação óptica e quantas unidades são retiradas de um lote de qual tamanho? Os dois números são necessários; qualquer um deles sozinho não é uma resposta.
- A gravação é analisada ou apenas se confirma a captura? São operações diferentes, e somente a primeira permite detectar poeira.
- Sob qual iluminação a comparação de cores é realizada e em relação a qual referência física? Uma descrição da cor não é uma referência.
- O alinhamento do módulo é verificado no dispositivo de montagem e por qual método? É aí que as falhas invisíveis são geradas e onde ainda podem ser detectadas a baixo custo.
- Existe uma inspeção de poeira antes da embalagem e as unidades manuseadas são verificadas novamente? A segunda parte é a mais importante.
- O que acontece com uma unidade reprovada e a falha é registrada? Uma falha que resulta no descarte sem registro não deixa nenhuma tendência, e uma tendência é o que transforma cem falhas individuais em um processo corrigido.
Vale acrescentar uma nona pergunta, embora ela não seja sobre a câmera. Vocês podem apresentar um registro de falhas de um lote anterior? É a maneira mais rápida de distinguir um regime que funciona de um regime apenas descrito, e não custa nada ao fornecedor responder.
A economia do controle de câmeras em um modelo de compras
Cada ponto de controle tem um custo, e nesta família de produtos o custo recai sobre um aspecto que um produto de Áudio não tem: a inspeção visível é manual, ocorre no final da linha, onde a mão de obra é a parte mais cara, e é a etapa mais provável de ser eliminada quando há urgência no pedido. Um comprador que compreende esse aspecto consegue negociar de forma mais eficaz do que outro que apenas solicita um nível de qualidade mais rigoroso.
A negociação comercial raramente diz respeito à tarifa. Trata-se de três aspectos cujo cálculo gratuito na especificação é possível, mas cuja alteração posterior é cara. O produto de referência e seu regime de manutenção devem constar do acordo de qualidade, porque uma fábrica que mantém adequadamente sua amostra de ouro realiza um trabalho que protege tanto a marca quanto a própria fábrica. O destino de uma unidade reprovada também deve constar do acordo, porque uma unidade descartada sem registro não deixa nenhuma tendência, enquanto uma unidade retrabalhada sem registro deixa um defeito que ressurgirá em outro mês. A definição da condição de aprovação também deve constar do acordo, porque a primeira rejeição recebida com um critério não documentado é aquela que estabelece um precedente que ninguém planejou.
Esses mesmos três itens protegem o comprador. Uma condição de aprovação por escrito oferece à inspeção de recebimento uma base defensável para recusar um lote, o que é importante porque essa é uma ação cara e impopular que a pessoa responsável pela entrada de mercadorias precisa tomar sem apoio. A outra metade da economia é o custo de errar. Um lote rejeitado custa ao comprador frete, tributos, armazenamento, tempo de inspeção e uma segunda entrega, e a segunda entrega raramente é incluída no custo unitário original, pois ocorre depois da negociação do preço. Um defeito que chega ao cliente custa ainda mais, porque se manifesta como devolução, contato com o atendimento ao cliente e tudo o que o cliente diz publicamente sobre o produto. Nenhum desses dois valores aparece na cotação, razão pela qual um comprador que negocia apenas com base no preço unitário está negociando sobre o menor dos três componentes.
A linha mais fácil de negociar é a definição dos critérios de aceitação, porque não custa nada à fábrica registrar por escrito um procedimento que já existe, mas custa tudo inventar um procedimento inexistente. Uma fábrica que já possui um regime functioning ficará satisfeita em vê-lo declarado, porque um regime documentado serve como defesa. Uma fábrica que precise criar um procedimento cobrará por isso, e essa cobrança, por si só, já é informativa.
O que nosso próprio catálogo pode e não pode comprovar
A resposta breve: a qualidade de um produto com câmera é determinada na etapa de montagem, e não no teste final, e as verificações visíveis são o primeiro aspecto que o comprador deve investigar. Publicamos as linhas que temos e marcamos as demais como abertas. Não descrevemos um regime de controle de qualidade que não consigamos comprovar.
O que publicamos no catálogo para as plataformas com câmera é o nível de resolução e as linhas de especificações elétricas relacionadas. Oito modelos informam 8 MP — V03 Pro e KY06, V06 e V03, CY03 e CY05, MT5 e MT6 — e três informam 13 MP, que são L1 Pro e S7, e L2 Utral. As capacidades das baterias variam de 220 mAh a 290 mAh em todo o grupo, as durações informadas ficam aproximadamente entre cinco e oito horas, e todas as plataformas com câmera publicam o tempo de carregamento, a interface e, para cinco delas, a capacidade da caixa.
O que não publicamos, para nenhum modelo com câmera, é o modelo do sensor, o campo de visão, a resolução de vídeo e a taxa de quadros, a abertura, o método de estabilização, o desempenho em baixa luz, o formato de armazenamento ou o peso da unidade, exceto o MT6, com 158 g. Também não publicamos nossos controles de câmera na linha de produção, nosso regime de amostragem, nossa carta de controle nem nossa política de amostra de ouro, porque a empresa não os confirmou conosco. Preferimos assinalar essa lacuna a descrever um processo que não podemos mostrar.
Essa lacuna é exatamente a razão pela qual este artigo foi escrito como uma lista de verificação do que perguntar, e não como uma descrição do que fazemos. Podemos apresentar os pontos de controle que um processo competente deve conter e as evidências que demonstram cada um deles, além de informar quais conseguimos documentar atualmente. Solicite-nos um modelo específico e um volume, e marcaremos a lista linha por linha.
Leituras relacionadas
- As linhas de imagem e o que significam — câmera e imagem
- O processo que mantém uma especificação válida — portões de qualidade
- O protocolo para teste de amostras — avaliação de amostras
Informe o modelo e o volume, e diremos quais pontos de controle podemos documentar e quais ainda permanecem em aberto.


