
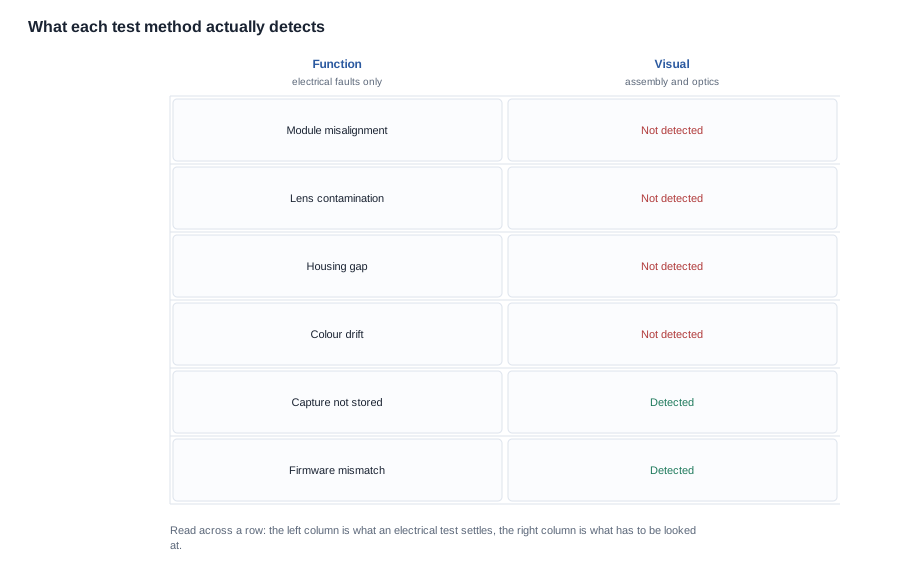
Un modulo fotocamera è un insieme ottico sigillato, e questo singolo fatto cambia ciò che il controllo qualità deve fare. Una scheda elettronica funziona oppure no, e un test indica quale delle due cose sia. Un modulo fotocamera può essere assemblato, alimentato, collegato e segnalato come pienamente funzionante, pur essendo visibilmente errato: disallineato di una frazione di grado, coperto da un'impronta digitale o da una particella di polvere, montato con lo spaziatore sbagliato, rifinito in una tonalità leggermente fuori tono. Nessuno di questi difetti è elettrico, nessuno emerge da un test funzionale, e sono il motivo per cui i resi delle fotocamere tendono ad arrivare come fotografie anziché come descrizioni.
Smart glasses camera technology smart glasses quality control si traduce quindi in tre aspetti che un acquirente può verificare: i punti di controllo coperti dal regime di collaudo, il tasso di campionamento alla base e il riferimento fisico rispetto al quale la linea di produzione effettivamente valuta il prodotto. Un fornitore che risponde a tutti e tre senza esitazioni sta descrivendo un processo funzionante. Un fornitore incapace di indicare dove viene conservata l'unità di riferimento, oppure con quale frequenza il schema viene riverificato, ha un regime solo sulla carta: il costo di questa scoperta emerge dal dato sui resi anziché dal rapporto sulla produzione.
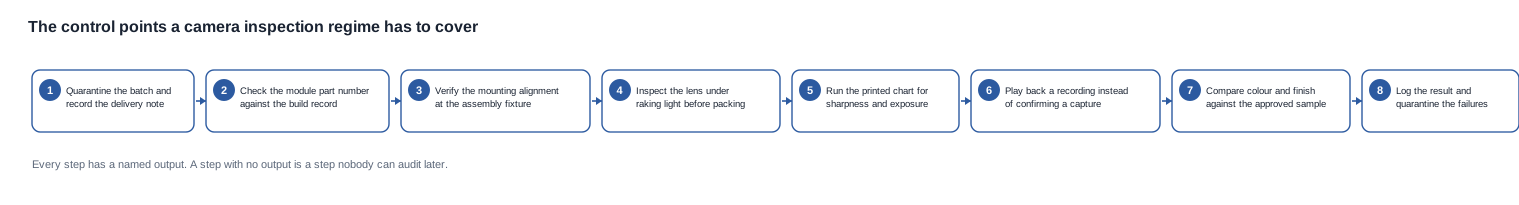
Smart glasses camera technology: i punti di controllo che l'ispezione deve coprire
Il modo utile di considerare l'ispezione di una fotocamera è questo: il modulo ha uno stato ottico e uno stato elettrico, e soltanto uno dei due è economico da verificare. Lo stato elettrico è economico: si alimenta l'unità, si conferma che il sensore trasmetta dati, si conferma un evento di acquisizione, e il risultato è un esito positivo o negativo che qualsiasi banco di prova può produrre. Lo stato ottico non è economico: dipende dalla posizione dell'obiettivo rispetto al sensore, da ciò che si trova sulla superficie dell'obiettivo, dalla rifinitura della scocca e dall'uso dello spaziatore corretto. Per leggere lo stato ottico di un modulo fotocamera occorrono un riferimento, una condizione di osservazione fissa e una persona presta attenzione.
Questa asimmetria è il motivo per cui il controllo di una fotocamera non può essere ridotto a un test funzionale con un tasso di campionamento maggiore, ed è anche il motivo per cui le prime domande da porre a un fornitore di fotocamere non riguardano affatto i tassi di difetto. Riguardano piuttosto la collocazione del riferimento.
I tre difetti che superano qualsiasi test elettrico
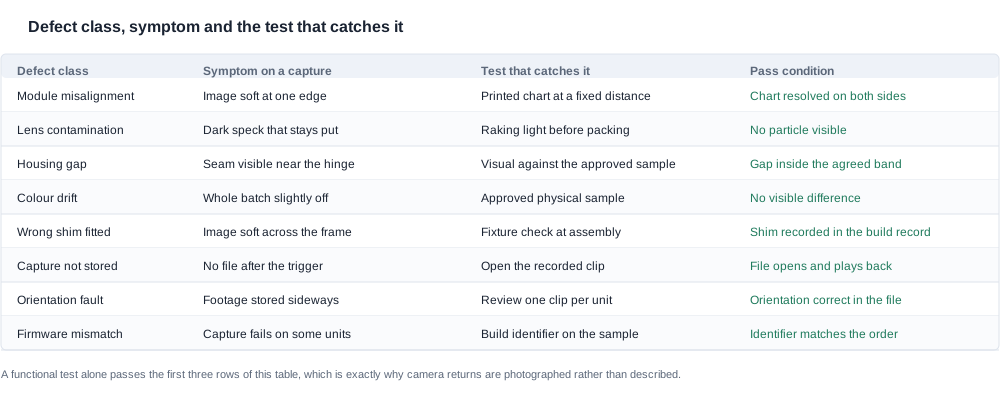
Disallineamento, contaminazione e deviazione della finitura costituiscono la maggior parte di ciò che un acquirente di fotocamere riceve in restituzione, e tutti e tre superano inosservati un test a modulo alimentato. Un modulo montato a una distanza leggermente errata produce un'immagine sfocata verso un bordo; il dispositivo continua a registrare, a collegarsi e a segnalare un'acquisizione. Una particella sull'obiettivo produce una macchia scura che rimane nello stesso punto in ogni fotogramma; ancora una volta, nulla nel percorso elettrico cambia. Un lotto di scocche con una tonalità appena diversa dal colore approvato non costituisce un difetto per alcuna macchina ed è invisibile a ogni test che non esamini la superficie.
Vale la pena chiarire la conseguenza commerciale, perché cambia il significato del tasso di difetto. Una factory che comunica un tasso di difetto delle fotocamere pari a zero sta comunicando che il proprio test elettrico non ha rilevato nulla. Se i controlli visivi non vengono eseguiti, quel dato non fornisce alcuna informazione sui difetti che i clienti sperimenteranno effettivamente, e un acquirente che lo considera un segnale della qualità in ingresso stabilirà un criterio di accettazione che il processo non ha mai misurato.
Perché un modulo fotocamera viene valutato rispetto a un riferimento fisico
Un modulo fotocamera non può essere valutato rispetto a una scheda tecnica, perché la scheda tecnica descrive un'intenzione e non un aspetto. Il giudizio è possibile soltanto rispetto a qualcosa di fisico: un'unità trattenuta della stessa configurazione oppure un bersaglio stampato sotto una condizione di illuminazione specificata.
Sono necessari due riferimenti, e non sono intercambiabili. Il golden sample determina l'aspetto — colore, finitura, posizione delle giunzioni, resa visiva della scocca — ed è il riferimento rispetto al quale la linea di produzione valuta ogni unità prima dell'imballaggio. Lo schema e il sistema di illuminazione determinano l'immagine, e costituiscono il riferimento rispetto al quale viene eseguito il controllo ottico. Una factory che dispone di uno solo dei due ha risolto metà del problema, e la metà risolta è di solito quella più facile da descrivere.
La condizione che conta per l’acquirente non è se esiste un riferimento, ma se continua a mantenere la propria precisione. Un campione d’oro custodito in una scatola e mai confrontato con un lotto approvato si disallinea con i fornitori e con i lotti di materiale; una linea che effettua i controlli rispetto a un riferimento disallineato produce a sua volta uno scostamento, invisibile dall’interno della fabbrica ma evidente tra le mani del cliente. Chiedete quando il riferimento è stato verificato l’ultima volta, rispetto a cosa e da chi. Una fabbrica che risponde alla domanda con una data e una procedura sta agendo correttamente; una fabbrica che risponde con una descrizione generica del proprio processo, no.
Campionamento: come appare un piano di ispezione quando il difetto è ottico
Il compromesso tra testare ogni unità e testarne un campione è universale nell’elettronica e, nelle fotocamere, è più sbilanciato del normale. Un modulo fotocamera è relativamente costoso da sostituire e relativamente economico da testare otticamente, perché il test consiste in un grafico appeso a una parete e in un paio d’occhi. Qui, quindi, l’equilibrio è diverso: il costo marginale di un controllo ottico su ogni unità è ridotto, mentre il costo di un difetto sistemico non rilevato cresce in proporzione alla dimensione del lotto anziché a quella del campione.
Questa distinzione dovrebbe determinare il piano. Il campionamento esiste per individuare i difetti sistemici e lo fa bene: se un lotto viene montato con uno spessore di compensazione errato, un campione di cinque unità lo rileva immediatamente. Il campionamento, invece, non intercetta i singoli valori anomali, che sono proprio quelli generano i resi. Un regime sensibile separa quindi i due casi: un controllo visivo completo su un campione, abbinato a un controllo più leggero su ogni unità, orientato verso i difetti che è economico rilevare a vista.
Il calcolo che l’acquirente dovrebbe richiedere è semplice. Se un tasso di difetti visivi pari a un’unità ogni cento sta sfuggendo al cliente e si preleva un campione di cinque unità da un lotto di cinquecento, la probabilità che il campione lo intercetti è bassa, mentre la probabilità che il cliente lo trovi è elevata. Dite questo esplicitamente, invece di accettare un tasso di difetti come cifra rassicurante: il numero che conta non è il tasso, bensì il tasso di fuga moltiplicato per la dimensione del lotto, ossia il numero che si traduce in richieste di garanzia.
Vale la pena porre una seconda domanda a qualsiasi fornitore che proponga test fotocamera per singola unità a costo zero. Non significa che l’offerta sia inaccettabile — potrebbe riflettere una postazione di test efficiente in linea — ma il costo deve pur sempre ricadere da qualche parte. O il controllo è una rapida conferma visiva integrata in un’attività esistente, oppure il tempo di linea viene assorbito, oppure il controllo è solo nominale. Un fornitore che cita un test ottico per singola unità a costo zero, senza indicare il metodo, sta descrivendo quasi sempre il terzo caso.
Il campione d’oro e il dialogo sulle tolleranze
Colore e finitura sono gli aspetti in cui il riferimento dà il meglio di sé, ma sono anche quelli per cui la specifica è più vaga. Il nostro catalogo pubblica i nomi dei colori per i singoli modelli, ma non pubblica alcun riferimento cromatico, specifica di finitura o fascia di tolleranza. Si tratta di un’affermazione sul documento di riferimento, ma è anche il motivo per cui il dialogo sulle tolleranze deve essere affrontato esplicitamente anziché dato per scontato.
Il dialogo ha tre parti e un acquirente che ne salta anche una sola riceverà unità conformi alla lettera dell’ordine, ma deludenti nell’uso reale.
- Il riferimento stesso. Quale unità fisica, approvata da chi e conservata dove per evitare che venga contaminata dalla manipolazione in linea? Un campione d’oro custodito nell’area di produzione rileverà le impronte digitali che dovrebbe servire a individuare.
- La condizione di osservazione. Sotto quale illuminazione viene effettuato il confronto ed è la stessa condizione in cui il cliente vede il prodotto? Un’unità approvata sotto una luce di linea intensa può risultare errata in un’esposizione al dettaglio e corretta in un ufficio; spetta all’acquirente stabilire quale di queste condizioni determina l’accettazione.
- La fascia di tolleranza. Quale differenza è accettabile e chi la valuta? Se si tratta di una valutazione visiva, indicate il valutatore e il riferimento. Se è misurabile, indicate lo strumento. Non è accettabile una tolleranza descritta come «abbastanza simile», perché questa espressione trasforma una decisione di produzione in una controversia sui resi.
Il motivo per cui questo aspetto conta commercialmente è che i difetti di colore e finitura sono quelli che il cliente fotograferà. Non compromettono una funzione, non generano ticket di assistenza relativi a un guasto, ma generano una fotografia su una piattaforma social o su un sito di recensioni. Dal punto di vista degli acquisti, ciò li rende sproporzionatamente costosi rispetto al modesto effort necessario per prevenarli.
Cosa dovrebbe indicare il criterio di controllo in ingresso
Il criterio di controllo in ingresso di un prodotto con fotocamera deve essere formulato in modo che un addetto al controllo in linea, al terzo turno e basandosi soltanto sul documento, raggiunga la stessa conclusione di chi lo ha redatto. Si tratta di un criterio più rigoroso di quanto possa sembrare, perché esclude buona parte del linguaggio delle specifiche che si legge bene in un contratto, ma non può essere applicato in linea.
Sono tre regole a fare la differenza. Ogni condizione di superamento identifica la condizione verificata. « nitidezza accettabile » non è applicabile; lo è « il centro e entrambe le regioni periferiche del grafico stampato sono risolti alla distanza di lavoro e nelle condizioni di illuminazione indicate ». Ogni criterio specifica cosa accade in caso di mancato superamento. Se il fallimento comporta lo scarto dell'unità senza riparazione, occorre dichiararlo; i due casi hanno costi e requisiti di tracciabilità molto diversi. Ogni criterio indica chi firma. Un criterio applicato da un addetto al controllo in ingresso e contestato dal fornitore è una controversia che attende la prima spedizione e si risolve in base a chi dispone di più documentazione: per questo il metodo deve essere documentato prima dell'ordine, non dopo il primo rifiuto.
Tre classi di difetti richiedono una condizione dedicata, perché sono quelle più spesso formulate senza. L'allineamento del modulo viene valutato rispetto al grafico, che deve specificare sia la distanza di lavoro sia la regione dell'immagine valutata, perché « nitido » al centro e nitido ai bordi sono requisiti diversi. La polvere sull'obiettivo viene verificata con un controllo sotto luce radente prima che l'unità venga confezionata, e il criterio deve stabilire che le unità maneggiate dopo il controllo siano sottoposte a una nuova verifica, perché un obiettivo pulito è proprio quello che più necessita di un controllo. Il colore viene valutato rispetto al campione fisico approvato nelle condizioni di illuminazione indicate, e il criterio deve spiegare cosa accade quando un lotto è coerente al proprio interno ma differisce dal riferimento, perché è il lotto con maggiori probabilità di essere rilasciato da una linea che confronta le unità soltanto tra loro.
Niente di tutto questo richiede un laboratorio. Richiede un grafico stampato, un riferimento conservato e sottoposto a riverifica, un tasso di campionamento definito e una disposizione scritta per i casi di mancato superamento. L'elenco è modesto e un fornitore che ne dispone sarà in grado di rispondere a ogni domanda in esso contenuta.
Cosa inserire nella richiesta di preventivo
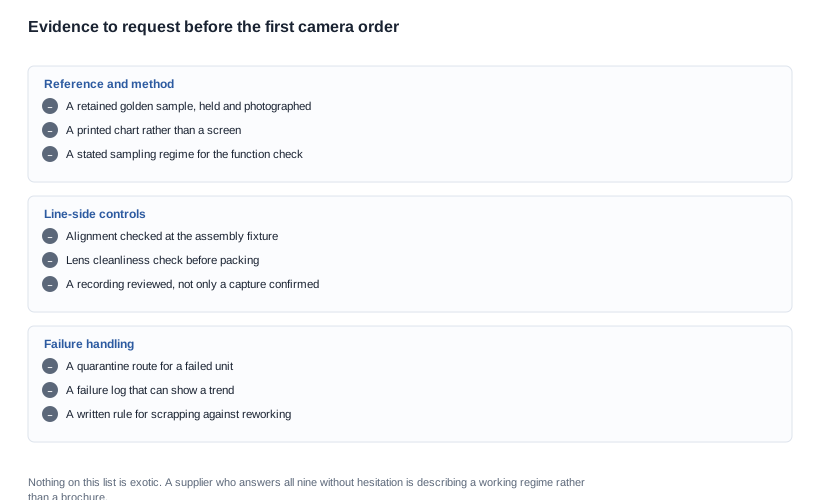
I punti di controllo hanno scarso valore se vengono sollevati soltanto dopo l'approvazione del campione, perché a quel punto l'acquirente non ha più alcuna leva e lo stabilimento non ha motivo di cambiare nulla. Le otto domande seguenti vanno inserite direttamente nella richiesta di preventivo, formulate come voci e non come argomenti di una conversazione, in modo che le risposte arrivino insieme all'offerta e possano essere confrontate tra i fornitori.
- È disponibile un grafico stampato in linea e dove viene conservato? Uno schermo non è un grafico, e nemmeno lo è un grafico conservato in un luogo in cui può essere maneggiato.
- Viene conservato un campione di riferimento per questa configurazione e quando è stato verificato l'ultima volta rispetto a un lotto approvato? La risposta deve contenere una data e una procedura.
- Qual è il regime di campionamento per il controllo ottico e quante unità vengono estratte da un lotto di quale dimensione? Servono entrambi i numeri; nessuno dei due da solo costituisce una risposta.
- La registrazione viene esaminata oppure viene confermata soltanto l'acquisizione? Sono operazioni diverse e soltanto la prima permette di individuare la polvere.
- In quali condizioni di illuminazione viene effettuato il confronto del colore e rispetto a quale riferimento fisico? Una descrizione del colore non è un riferimento.
- L'allineamento del modulo viene controllato sul dispositivo di montaggio e con quale metodo? È qui che si generano i difetti invisibili ed è qui che possono ancora essere individuati a basso costo.
- Viene eseguito un controllo della polvere prima del confezionamento e le unità maneggiate vengono sottoposte a una nuova verifica? La seconda metà della domanda è quella importante.
- Cosa accade a un'unità che non supera il controllo e il mancato superamento viene registrato? Un fallimento che comporta lo scarto senza lasciare una traccia non genera alcun trend, e il trend è ciò che trasforma centinaia di singoli difetti in un processo corretto.
Vale la pena aggiungere una nona domanda, anche se non riguarda la fotocamera. Potete mostrare un registro dei fallimenti relativo a un lotto precedente? È il modo più rapido per distinguere un regime effettivamente applicato da uno soltanto descritto e per il fornitore non comporta alcun costo rispondere.
L'economia del controllo delle fotocamere in un modello di acquisto
Ogni punto di controllo ha un costo e, in questa famiglia di prodotti, il costo si concentra dove un prodotto Audio non lo prevede: l’ispezione visiva è manuale, si trova alla fine della linea produttiva, dove il costo del lavoro è elevato, ed è il passaggio più probabile da omettere quando c’è pressione per evadere un ordine. Un acquirente che understands this può negoziare in modo più efficace di uno che si limita a chiedere standard di qualità più rigorosi.
La negoziazione commerciale riguarda raramente la tariffa. Riguarda tre elementi che è gratuito specificare e costoso modificare in seguito. Il campione di riferimento e il relativo regime di manutenzione devono essere inseriti nell’accordo sulla qualità, perché una fabbrica che mantiene correttamente il proprio golden sample svolge un lavoro che protegge il brand tanto quanto protegge la fabbrica. Anche la gestione di un’unità difettosa deve essere definita, perché un’unità scartata senza documentazione non lascia tracce, mentre un’unità rilavorata senza documentazione lascia un difetto che ricomparirà in un altro mese. Anche la definizione della condizione di accettazione deve essere formalizzata, perché il primo rifiuto basato su un criterio non documentato stabilisce un precedente che nessuno aveva previsto.
Gli stessi tre elementi proteggono l’acquirente. Una condizione di accettazione scritta offre all’ispezione in ingresso una base solida per rifiutare un lotto, aspetto importante perché il rifiuto di un lotto è un’azione costosa e impopolare che la persona addetta alla ricezione della merce deve assumere senza supporto. L’altra metà dell’economia riguarda il costo di un errore. Un lotto rifiutato comporta per l’acquirente costi di trasporto, dogane, stoccaggio, tempo di ispezione e una seconda consegna; quest’ultima è raramente inclusa nel costo unitario iniziale, perché avviene dopo la definizione del prezzo. Un difetto che raggiunge il cliente costa ancora di più, perché si traduce in un reso, in una richiesta di assistenza e in ciò che il cliente dice pubblicamente del prodotto. Nessuno di questi valori compare nel preventivo, motivo per cui un acquirente che negozia soltanto sul prezzo unitario sta negoziando sulla componente più piccola delle tre.
La voce più facile da negoziare è la definizione dei criteri di accettazione, perché per la fabbrica non costa nulla mettere per iscritto una procedura già esistente, mentre costa moltissimo inventarne una inesistente. Una fabbrica dotata di un regime efficace sarà lieta che venga formalizzato, perché un regime definito costituisce una difesa. Una fabbrica che deve redigerne uno lo addebiterà, e tale addebito è già di per sé un’informazione preziosa.
Che cosa il nostro catalogo può dimostrare e che cosa non può
La risposta breve: la qualità di un prodotto con fotocamera viene determinata durante l’assemblaggio anziché nel test finale, e i controlli visivi sono il primo aspetto che un acquirente dovrebbe approfondire. Pubblichiamo i dati in nostro possesso e indichiamo gli altri come non disponibili. Non descriviamo regimi di controllo qualità che non possiamo dimostrare.
Per le piattaforme con fotocamera, il nostro catalogo pubblica il livello di risoluzione e i relativi dati elettrici. Otto modelli indicano 8 MP — V03 Pro e KY06, V06 e V03, CY03 e CY05, MT5 e MT6 — e tre indicano 13 MP: L1 Pro e S7, oltre a L2 Utral. Le batterie vanno da 220 mAh a 290 mAh nell’intero gruppo; le autonomie pubblicate sono comprese tra circa cinque e otto ore e ogni piattaforma con fotocamera indica il tempo di ricarica, l’interfaccia e, per cinque modelli, la capacità della custodia.
Non pubblichiamo, per alcun modello con fotocamera, il sensore, l’angolo di visione, la risoluzione video e il frame rate, l’apertura, il metodo di stabilizzazione, le prestazioni in condizioni di scarsa luminosità, il formato di archiviazione o il peso dell’unità, fatta eccezione per gli MT6, pari a 158 g. Non pubblichiamo inoltre i controlli delle fotocamere in linea, il nostro regime di campionamento, i nostri grafici di controllo o la nostra policy sul golden sample, perché l’azienda non ce li ha confermati. Preferiamo segnalare questa lacuna piuttosto che descrivere un processo che non possiamo mostrarvi.
Questa lacuna è proprio il motivo per cui questo articolo è redatto come un elenco di domande da porre anziché come una descrizione di ciò che facciamo. Possiamo elencare i punti di controllo contenuti in un processo competente e le prove che ne dimostrano l’attuazione, e possiamo indicare quali di essi attualmente siamo in grado di documentare. Richiedeteci un modello specifico e un volume: compileremo l’elenco riga per riga.
Letture correlate
- I dati di imaging e il loro significato — fotocamera e imaging
- Il processo che mantiene fedele una specifica — controlli qualità
- Il protocollo per il test di un campione — valutazione del campione
Indicaci il modello e il volume e ti diremo quali punti di controllo possiamo documentare e quali sono ancora in sospeso.


