
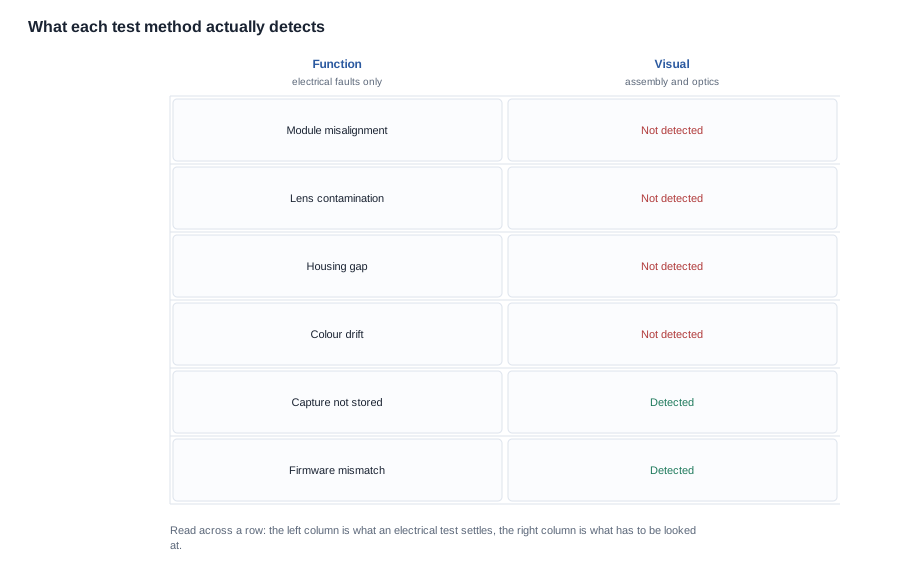
Moduł kamery to zamknięty zespół optyczny, a ten jeden fakt zmienia wymagania dotyczące kontroli jakości. Płytka drukowana albo działa, albo nie, a test informuje, który jest to przypadek. Moduł kamery można zmontować, włączyć, podłączyć i zgłosić jako w pełni sprawny, mimo że jest wyraźnie wadliwy: źle wyrównany o ułamek stopnia, zabrudzony odciskami palców lub drobiną kurzu, zamontowany z niewłaściwą podkładką albo wykończony w odcieniu koloru, który jest nieznacznie błędny. Żadna z tych usterek nie ma charakteru elektrycznego, żadna nie ujawnia się podczas testu funkcjonalnego, a to właśnie one sprawiają, że zwroty kamer najczęściej przychodzą w postaci fotografii, a nie opisów.
Technologia kamery w okularach AR, jakość smart glasses i kontrola jakości sprowadzają się zatem do trzech rzeczy, które kupujący może sprawdzić: punktów kontrolnych objętych systemem, częstotliwości próbek, na której oparto te punkty, oraz fizycznego punktu odniesienia, względem którego dana linia rzeczywiście dokonuje oceny. Dostawca, który bez wahania odpowiada na wszystkie trzy pytania, opisuje działający proces. Dostawca, który nie potrafi wskazać miejsca przechowywania egzemplarza odniesienia ani częstotliwości ponownej weryfikacji wzorca, ma system jedynie na papierze, a koszt odkrycia tego faktu ujawnia się w wskaźniku zwrotów, a nie w raporcie produkcyjnym.
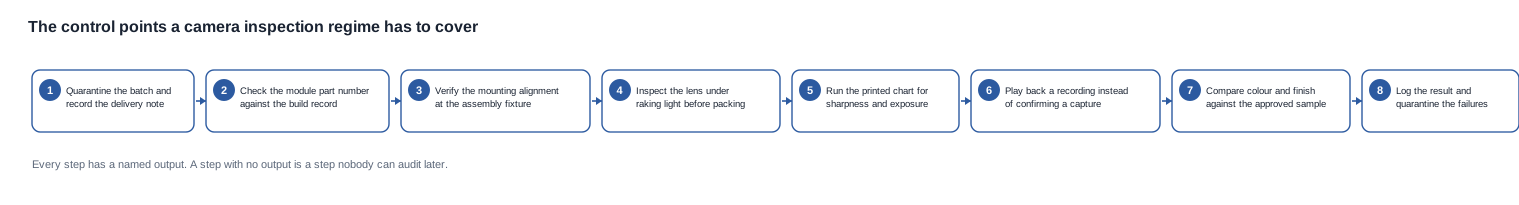
Technologia kamery w okularach smart: punkty kontrolne, które musi obejmować inspekcja
Najlepszym sposobem myślenia o inspekcji kamer jest traktowanie modułu jako obiektu o stanie optycznym i stanie elektrycznym, przy czym tylko jeden z tych stanów można zweryfikować tanio. Stan elektryczny jest tani do sprawdzenia: należy włączyć urządzenie, potwierdzić zgłaszanie danych przez czujnik, potwierdzić zdarzenie przechwycenia obrazu, a wynikiem jest sukces lub porażka, które może wygenerować dowolne stanowisko testowe. Stan optyczny nie jest tani do sprawdzenia: zależy od położenia obiektywu względem czujnika, stanu powierzchni obiektywu, sposobu wykończenia obudowy oraz tego, czy zastosowano właściwą podkładkę. Odczytywanie stanu optycznego modułu kamery wymaga punktu odniesienia, ustalonego warunku oglądania i uwagi człowieka.
Ta asymetria sprawia, że kontroli kamer nie można ograniczyć do testu funkcjonalnego o wyższej częstotliwości próbek, a także dlatego, że pierwsze pytania, które warto zadać dostawcy kamer, w ogóle nie dotyczą wskaźników wad. Dotyczą one miejsca, w którym znajduje się punkt odniesienia.
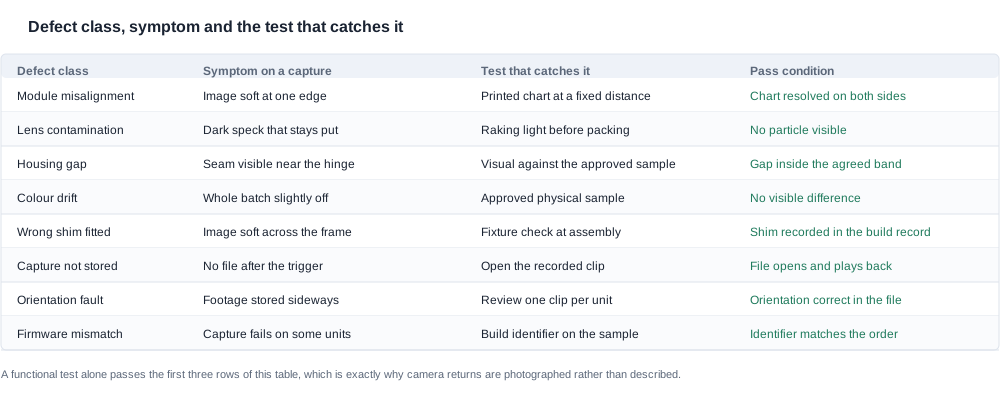
Trzy rodzaje usterek, które przechodzą każdy test elektryczny
Misalignment, zanieczyszczenie i odchylenie wykończenia odpowiadają za większość kamer, które kupujący odsyła, a wszystkie te usterki pozostają niezauważone podczas testu z włączonym zasilaniem. Moduł zamontowany w nieznacznie niewłaściwej odległości daje obraz, który jest rozmyty przy jednej krawędzi; urządzenie nadal rejestruje obraz, łączy się i zgłasza przechwycenie. Cząsteczka na obiektywie tworzy ciemną plamkę, która pozostaje w tym samym miejscu na każdej klatce; ponownie, nic w obwodzie elektrycznym się nie zmienia. Partia obudów o kolorze nieznacznie odbiegającym od zatwierdzonego nie jest wadą z perspektywy żadnej maszyny i pozostaje niewidoczna w każdym teście, który nie bada powierzchni.
Warto wyraźnie wyjaśnić konsekwencje biznesowe, ponieważ zmieniają one znaczenie wskaźnika wad. Fabryka raportująca zerowy wskaźnik wad kamer informuje, że jej test elektryczny nie wykrył żadnych usterek. Jeśli kontrole wizualne nie są wykonywane, liczba ta nie niesie żadnych informacji o usterkach, z którymi faktycznie doświadczy się klienci, a kupujący, który traktuje ją jako sygnał jakości dostaw, ustali kryterium akceptacji, którego proces nigdy nie mierzył.
Dlaczego moduł kamery ocenia się względem fizycznego punktu odniesienia
Modułu kamery nie można oceniać względem arkusza specyfikacji, ponieważ arkusz specyfikacji opisuje zamierzenie, a nie wygląd. Ocena jest możliwa wyłącznie względem czegoś fizycznego: zachowanego egzemplarza o tej samej konfiguracji albo wydrukowanego wzorca w określonych warunkach oświetlenia.
Potrzebne są dwa punkty odniesienia, które nie są wzajemnie wymienne. Próbka wzorcowa służy do oceny wyglądu — koloru, wykończenia, położenia szczeliny i wizualnej proporcji obudowy — i to względem niej linia ocenia każdy egzemplarz przed pakowaniem. Wzorzec i stanowisko oświetlenia służą do oceny obrazu i to względem nich przeprowadza się kontrolę optyczną. Fabryka posiadająca tylko jeden z tych punktów rozwiązała połowę problemu, a zwykle jest to połowa, którą łatwiej opisać.
Warunkiem, który ma znaczenie dla kupującego, nie jest to, czy próbnik istnieje, lecz to, czy nadal zachowuje swoją dokładność. Złoty próbnik przechowywany w pudle i nigdy nie porównywany z zatwierdzoną partią dryfuje wraz z dostawcami i partiami materiałów, a linia oceniająca według dryfującego próbnika wytwarza własny dryf, niewidoczny z wnętrza fabryki, ale oczywisty w rękach klienta. Zapytaj, kiedy ostatnio zweryfikowano próbnik, względem czego i przez kogo. Fabryka, która odpowie na to pytanie datą i opisem procedury, robi to prawidłowo; fabryka, która odpowie ogólnym opisem swojego procesu, nie robi tego prawidłowo.
Próbkowanie: jak wygląda plan kontroli, gdy usterka jest optyczna
Kompromis między badaniem każdej sztuki a badaniem próbki jest uniwersalny w elektronice, a w przypadku kamer jest bardziej nierówny niż w większości przypadków. Moduł kamery jest stosunkowo drogi w wymianie, a stosunkowo tani do badania optycznego, ponieważ test polega na karcie testowej na ścianie i parze oczu. Równowaga wygląda więc tutaj inaczej: koszt krańcowy kontroli optycznej każdej sztuki jest niski, natomiast koszt niewykrytej usterki systematycznej rośnie proporcjonalnie do wielkości partii, a nie próbki.
To rozróżnienie powinno determinować plan. Próbkowanie służy wykrywaniu usterek systematycznych i robi to dobrze: jeśli partia zostanie zamontowana z niewłaściwą podkładką, próbka pięciu sztuk natychmiast to ujawni. Próbkowanie nie wykrywa pojedynczych egzemplarzy odbiegających od normy, a to właśnie one generują zwroty. Rozsądny system powinien zatem oddzielić te dwie kwestie — pełną kontrolę wizualną próbki oraz lżejszą kontrolę każdej sztuki, ukierunkowaną na usterki, które można łatwo wykryć wzrokiem.
Obliczenia, o które powinien poprosić kupujący, są proste. Jeśli wskaźnik wad wizualnych na poziomie jednej sztuki na sto dociera do klienta, a z partii pięciuset sztuk pobrano próbkę pięciu egzemplarzy, prawdopodobieństwo wykrycia usterki w próbce jest niskie, a prawdopodobieństwo jej znalezienia przez klienta — wysokie. Należy powiedzieć to wprost, zamiast przyjmować wskaźnik wad za uspokajającą wartość: liczy się nie sam wskaźnik, lecz iloczyn wskaźnika przecieku i wielkości partii, czyli wartość przekładająca się na reklamacje gwarancyjne.
Warto zadać drugie pytanie każdemu dostawcy, który proponuje bezpłatne badanie każdej sztuki pod kątem kamery. Problem nie polega na tym, że oferta jest nieakceptowalna — może wynikać z wydajnego urządzenia kontrolnego przy linii — lecz na tym, że koszt musi gdzie się znaleźć. Albo kontrola jest szybkim potwierdzeniem wizualnym wbudowanym w istniejący etap procesu, albo czas pracy linii zostaje wchłonięty, albo kontrola jest pozorna. Dostawca, który wycenia optyczne badanie każdej sztuki na zero, nie podając metody, zwykle opisuje trzecią możliwość.
Złoty próbnik i rozmowa o tolerancjach
Kolor i wykończenie to miejsca, w których próbnik odgrywa największą rolę, a jednocześnie obszary, w których specyfikacja jest najcieńsza. Nasz własny katalog publikuje nazwy kolorów poszczególnych modeli, ale nie publikuje próbnika kolorystycznego, specyfikacji wykończenia ani pasma tolerancji. Jest to stwierdzenie dotyczące dokumentu źródłowego, ale również powód, dla którego rozmowę o tolerancjach trzeba odbyć wprost, zamiast zakładać ją.
Rozmowa ma trzy części, a kupujący, który pominie którąkolwiek z nich, otrzyma sztuki spełniające literalne wymagania zamówienia, ale rozczarowujące w praktyce.
- Sam próbnik. Który egzemplarz fizyczny, zatwierdzony przez kogo i gdzie jest przechowywany, aby nie uległ skażeniu podczas obsługi przy linii? Złoty próbnik przebywający na hali produkcyjnej zebrałby odciski palców, które powinien wykrywać.
- Warunki oglądania. Przy jakim oświetleniu przeprowadza się porównanie i czy są to warunki, w których klient widzi produkt? Egzemplarz zatwierdzony przy jasnym oświetleniu linii produkcyjnej może wyglądać źle na ekspozycji sklepowej, a poprawnie w biurze, dlatego kupujący musi zdecydować, które warunki decydują o akceptacji.
- Pasmo tolerancji. Jaka różnica jest akceptowalna i kto ją ocenia? Jeśli pasmo opiera się na ocenie wizualnej, należy wskazać osobę dokonującą oceny i próbnik. Jeśli jest mierzalne, należy wskazać przyrząd. Nie można zaakceptować tolerancji określonej jako „wystarczająco zbliżona”, ponieważ zwrot ten zmienia decyzję produkcyjną w spór dotyczący zwrotów.
Powodem, dla którego ma to znaczenie handlowe, jest to, że usterki koloru i wykończenia są tymi, które klient sfotografuje. Nie powodują awarii funkcji, nie generują zgłoszenia do wsparcia opisującego usterkę, lecz generują zdjęcie na platformie społecznościowej lub w serwisie z recenzjami. Z perspektywy zakupów czyni je to nieproporcjonalnie kosztownymi w stosunku do niewielkiego nakładu potrzebnego do ich zapobiegania.
Jak powinny być sformułowane kryteria odbioru dostaw
Kryterium odbioru dostaw produktu z kamerą powinno zostać sformułowane tak, aby inspektor linii produkcyjnej pracujący na trzeciej zmianie, korzystając wyłącznie z dokumentu, doszedł do takiego samego wniosku jak osoba, która je sporządziła. Jest to surowszy test, niż się wydaje, ponieważ wyklucza znaczną część języka specyfikacyjnego, który dobrze brzmi w umowie, ale nie nadaje się do stosowania na linii produkcyjnej.
Decydujące są trzy zasady. Każdy warunek przeszedcia wskazuje stan oceniany. Sformułowanie „ostrość jest akceptowalna” nie pozwala na przeprowadzenie testu; właściwe jest: „środek i oba obszary brzegowe wydrukowanego wzoru są rozróżnialne w podanej odległości roboczej przy podanym oświetleniu”. Każde kryterium określa postępowanie w przypadku niezaliczenia. Jeśli niezaliczenie oznacza utylizację egzemplarza bez możliwości naprawy, należy to wprost podać; obie opcje wiążą się z bardzo różnymi kosztami i wymaganiami dotyczącymi identyfikowalności. Każde kryterium wskazuje osobę podpisującą. Kryterium stosowane przez urzędnika odbioru dostaw, którego dostawca kwestionuje, to spór czekający na pierwszą dostawę. Rozstrzyga go osoba dysponująca większą liczbą dokumentów — dlatego metodę należy udokumentować przed złożeniem zamówienia, a nie po pierwszej odrzucanej dostawie.
Trzy rodzaje wad wymagają osobnych warunków, ponieważ najczęściej zapisywa się je bez nich. Zgodność modułu z wzorem ocenia się na podstawie wydrukowanego wzoru, który musi określać zarówno odległość roboczą, jak i obszar ocenianego obrazu, ponieważ „ostrość” w środku i ostrość na krawędzi to różne wymagania. Zabrudzenia soczewki ocenia się podczas kontroli w świetle skośnym, przed zapakowaniem egzemplarza. Kryterium powinno wskazywać, że egzemplar dotknięty od czasu kontroli należy ponownie sprawdzić, ponieważ wyczyszczona soczewka jest dokładnie tą, którą najbardziej trzeba skontrolować. Kolor ocenia się względem zatwierdzonej próbki fizycznej przy podanym oświetleniu. Kryterium powinno określać postępowanie w przypadku partii, która jest wewnętrznie spójna, ale różni się od wzorca, ponieważ taka partia zostanie najprawdopodobniej wypuszczona na linii, na której egzemplarze porównuje się wyłącznie między sobą.
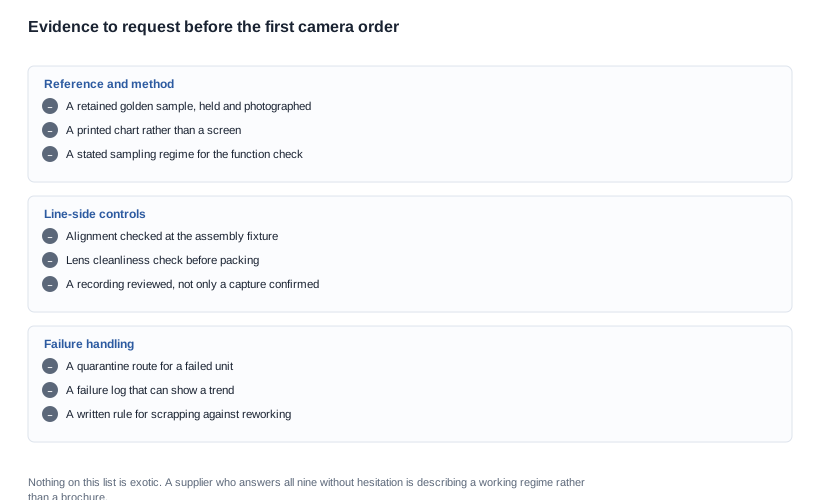
Nic z tego nie wymaga laboratorium. Wymaga wydrukowanego wzoru, zachowanej i ponownie zweryfikowanej próbki odniesienia, określonej częstotliwości próbkowania oraz pisemnego postępowania w przypadku niezaliczenia. To niewielka lista, a dostawca, który ją posiada, odpowie na każde z tych pytań.
Co należy uwzględnić w zapytaniu ofertowym
Punkty kontroli mają niewielką wartość, jeśli pojawiają się dopiero po zatwierdzeniu próbki, ponieważ wówczas kupujący nie ma już żadnego wpływu na decyzje, a fabryka nie ma powodu zmieniać czegokolwiek. Poniższych osiem pytań należy umieścić w samym zapytaniu ofertowym, zapisanych jako punkty, a nie jako ustalenia rozmowy, aby odpowiedzi wpłynęły wraz z ofertą i można je było porównać między dostawcami.
- Czy na linii produkcyjnej znajduje się wydrukowany wzór i gdzie jest przechowywany? Ekran nie jest wzorem, a wzór przechowywany w miejscu, w którym można go dotknąć, również nim nie jest.
- Czy dla tej konfiguracji zachowuje się wzorcowy egzemplarz i kiedy ostatnio zweryfikowano go względem zatwierdzonej partii? Odpowiedzią powinna być data i procedura.
- Jaki jest schemat próbkowania podczas kontroli optycznej i ile egzemplarzy pobiera się z partii o jakiej wielkości? Potrzebne są obie liczby; żadna z nich samodzielnie nie stanowi odpowiedzi.
- Czy sprawdza się nagranie, czy potwierdza jedynie wykonanie zdjęcia? To różne operacje, a zabrudzenia wykrywa tylko ta pierwsza.
- Przy jakim oświetleniu przeprowadza się porównanie koloru i względem której próbki fizycznej? Opis koloru nie jest próbką odniesienia.
- Czy zgodność modułu sprawdza się na uchwytce montażowej i jaką metodą? W tym miejscu powstają niewidoczne wady, które można jeszcze wykryć niewielkim kosztem.
- Czy przed pakowaniem przeprowadza się kontrolę zanieczyszczeń i czy egzemplarz dotknięty po kontroli sprawdza się ponownie? Druga część jest tą, która ma znaczenie.
- Co dzieje się z egzemplarzem, który nie spełnia kryteriów, i czy niezaliczenie jest rejestrowane? Niezaliczenie, w wyniku którego egzemplarz zostaje zutylizowany bez zapisu, nie tworzy trendu, a trend zamienia sto pojedynczych wad w skorygowany proces.
Warto dodać jeszcze jedno pytanie, mimo że nie dotyczy ono kamery. Czy można pokazać dziennik niezaliczeń z wcześniejszej partii? To najszybszy sposób na odróżnienie rzeczywistego systemu kontroli od jedynie opisanego, a udzielenie takiej odpowiedzi nie wiąże się z żadnymi kosztami dla dostawcy.
Ekonomika kontroli kamer w modelu zakupowym
Każdy punkt kontroli wiąże się z kosztami, a w tej rodzinie produktów koszt ten przypada w miejsce, którego produkt audio nie ma: widoczna kontrola jest wykonywana ręcznie, na końcu linii produkcyjnej, gdzie praca jest najdroższym elementem, i jest etapem, który najłatwiej pominąć, gdy termin realizacji zamówienia jest napięty. Kupujący, który to rozumie, może prowadzić negocjacje skuteczniej niż osoba, która po prostu żąda wyższej jakości.
Negocjacje handlowe rzadko dotyczą stawki. Dotyczą trzech rzeczy, które można bezpłatnie określić, a później zmienić kosztownie. Wzorzec referencyjny i tryb jego konserwacji powinny znaleźć się w umowie jakościowej, ponieważ fabryka, która prawidłowo przechowuje swój wzorzec złoty, wykonuje pracę chroniącą markę równie dobrze jak samą fabrykę. Tam również powinien znaleźć się sposób postępowania z wadliwym egzemplarzem, ponieważ egzemplarz utylizowany bez rejestru nie pozostawia po sobie żadnego trendu, a egzemplarz naprawiony bez rejestru pozostawia defekt, który ponownie pojawi się w innym miesiącu. Tam powinna znaleźć się również definicja warunku odbioru, ponieważ pierwsza odrzucona partia, która dotrze bez udokumentowanych kryteriów, stworzy precedens, którego nikt nie planował.
Te same trzy elementy chronią kupującego. Spisany warunek odbioru daje kontroli przychodzącej uzasadnioną podstawę do odrzucenia partii, co ma znaczenie, ponieważ odrzucenie partii jest kosztownym i niepopularnym działaniem, które osoba obsługująca magazyn przyjmowanych towarów musi podjąć bez wsparcia. Drugą połowę ekonomii stanowi koszt błędu. Odrzucona partia kosztuje kupującego transport, odprawy celne, składowanie, czas kontroli i ponowne dostarczenie, a ponowna dostawa rzadko jest uwzględniana w pierwotnym koszcie jednostkowym, ponieważ następuje po uzgodnieniu ceny. Defekt, który trafi do klienta, kosztuje jeszcze więcej, ponieważ wiąże się z zwrotem, kontaktem z obsługą klienta i wszystkim, co klient publicznie powie na temat produktu. Żadna z tych kwot nie pojawia się w ofercie, dlatego kupujący, który negocjuje wyłącznie cenę jednostkową, negocjuje najmniejszą z trzech składowych.
Najłatwiej jest wynegocjować definicję kryteriów akceptacji, ponieważ dla fabryki spisanie już istniejącej procedury nic nie kosztuje, a wymyślenie nowej kosztuje wszystko. Fabryka dysponująca działającym systemem z przyjemnością opisze go, ponieważ spisany system stanowi obronę. Fabryka, która musi go opracować, pobierze za to opłatę, a sama ta opłata jest już informacją.
Co nasz katalog może i czego nie może potwierdzić
Krótka odpowiedź: jakość produktu z kamerą jest rozstrzygana podczas montażu, a nie w końcowym teście, dlatego widoczne kontrole są pierwszym elementem, który kupujący powinien szczegółowo sprawdzić. Publikujemy posiadane dane, a pozostałe oznaczamy jako otwarte. Nie opisujemy systemu kontroli jakości, którego nie możemy udokumentować.
W naszym katalogu dla platform z kamerami publikujemy klasę rozdzielczości oraz dane dotyczące parametrów elektrycznych. Osiem modeli ma 8 MP — V03 Pro i KY06, V06 i V03, CY03 i CY05 oraz MT5 i MT6 — a trzy ma 13 MP: L1 Pro i S7 oraz L2 Utral. Pojemności akumulatorów w całej grupie wahają się od 220 mAh do 290 mAh, opublikowane czasy pracy wynoszą od około pięciu do ośmiu godzin, a każda platforma z kamerą zawiera informację o czasie ładowania, złączu, a w przypadku pięciu modeli także o pojemności etui.
Dla żadnego modelu z kamerą nie publikujemy modelu przetwornika, pola widzenia, rozdzielczości wideo i liczby klatek na sekundę, przysłony, metody stabilizacji, działania przy słabym oświetleniu, formatu zapisu ani masy egzemplarza, z wyjątkiem MT6 o masie 158 g. Nie publikujemy również naszych kontroli kamer na linii produkcyjnej, systemu próbkowania, wykresów ani polityki dotyczącej wzorca złotego, ponieważ firma nie potwierdziła nam tych informacji. Wolimy wskazać tę lukę, niż opisywać proces, którego nie możemy przedstawić.
Właśnie ta luka sprawia, że ten artykuł ma formę listy kontrolnej pytań, a nie opisu tego, co robimy. Możemy przedstawić punkty kontroli obecne w kompetentnym procesie oraz dowody potwierdzające każdy z nich, a także wskazać, które z nich obecnie możemy udokumentować. Podajcie nam konkretny model i wolumen, a oznaczymy listę pozycja po pozycji.
Powiązane lektury
- Dane dotyczące obrazu i ich znaczenie — kamera i obrazowanie
- Proces zapewniający zgodność ze specyfikacją — bramki jakościowe
- Protokół badania próbki — ocena próbki
Podaj model i pojemność, a my powiemy, które punkty sterowania możemy udokumentować, a które wciąż pozostają otwarte.


