
Consistența calității ochilor inteligenți nu este inspecția. Este o metodă, iar inspecția reprezintă doar al cincilea pas dintre cele opt. Un cumpărător care a agreat doar un plan de eșantionare și nimic altceva a cumpărat o verificare, nu un proces, iar o verificare îi spune cum arăta un singur lot într-o singură zi — o afirmație diferită și mult mai slabă decât cea de care are nevoie la plasarea celui de-al doilea ordin.
Acest articol prezintă cele opt etape în ordinea în care trebuie să fie realizate, ce identifică fiecare dintre ele, ce dovezi lasă în urmă și cele două întrebări care separă o fabrică cu un sistem de calitate de o fabrică cu o rutină de inspecție. Nu publicăm rate de defecte, valori de randament sau indicatori de capabilitate, iar acest articol se referă la metodă, nu la acestea, deoarece în această categorie metoda este elementul care poate fi agreat, evidențiat și auditat.
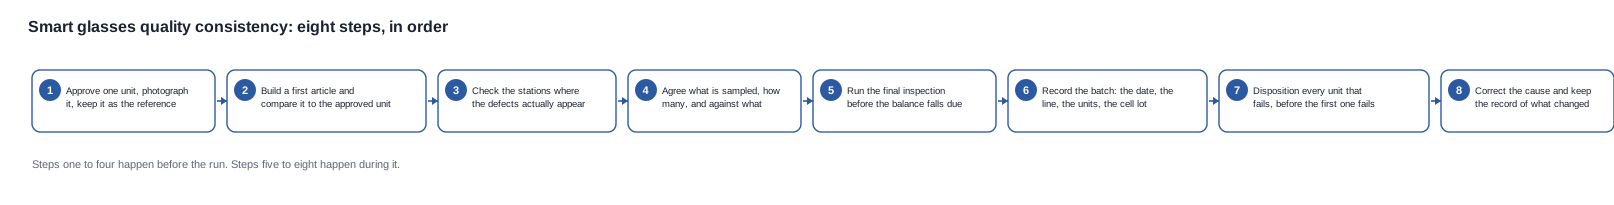
Priviți secvența ca pe o structură de porți, nu ca pe o listă de verificare. Fiecare etapă are un moment în care poate fi îndeplinită încă la costuri mici, iar fiecare nu are nicio valoare dacă este încercată după trecerea acelui moment.
Consistența calității ochilor inteligenți: etapele care trebuie stabilite înainte de producție
Pasul întâi: unitatea de referință aprobată
O unitate este semnată, fotografiată și păstrată. Tot ce urmează după acest pas se măsoară față de ea, iar obiectul în sine este cel mai ieftin și cel mai important element din întregul sistem.
Trei atribute ale unității de referință determină dacă aceasta își îndeplinește rolul. Trebuie să fie o unitate din producție, deoarece o unitate anterioară producției este un alt produs și va diferi ca finisaj, firmware și, uneori, ca piese. Trebuie să fie protejată, deoarece o unitate transportată într-o pungă de probă, scăpată, reîncărcată de mai multe ori și manevrată de o echipă de documentație nu mai poate servi drept referință pentru finisaj. Și trebuie să fie etichetată cu configurația pe care o reprezintă, deoarece o unitate de referință fără varianta de culoare, opțiunea de carcasă și versiunea firmware nu trimite la nimic anume.
Pasul este ieftin. Pasul următor nu este, deoarece o dispută la pasul opt privind dacă marfa corespunde referinței este o dispută despre un obiect care ar putea să nu mai existe.
Pasul al doilea: primul articol
O unitate din producție este construită și comparată cu unitatea de referință și cu specificația scrisă. Acesta este pasul care identifică o specificație asupra căreia nimeni nu a ajuns de fapt la acord, iar merită timpul acordat exact pentru că este mult mai ieftin decât o livrare.
Cumpărătorii omit adesea acest pas deoarece proba a fost deja aprobată, iar specificația este considerată stabilită. Exact această presupunere este cea testată de pas. Un prim articol comparat alături de unitatea de referință evidențiază diferențe pe care o specificație scrisă nu le poate exprima: o cusătură, nuanța lentilei, forma brațului, o carcasă care se așază diferit în cutie. De asemenea, evidențiază problema inversă, în care fabrica a construit conform specificației, iar specificația se dovedește a fi o descriere slabă a ceea ce dorea cumpărătorul.
Rezultatul acestui pas este o semnătură. Nu un e-mail care spune că pare corect — o semnătură, pusă de o persoană identificată, pe o configurație datată.
Pasul al treilea: verificările în cursul procesului
Verificările efectuate la posturile în care apar efectiv defectele, nu o verificare generală a liniei la final.
În această categorie, posturile sunt specifice. La un model cu funcție Audio, echilibrul canalelor și poziționarea difuzoarelor sunt verificări separate, deoarece o unitate care redă audio, dar nu este echilibrată, va trece testul funcțional și va eșua la verificarea canalelor. Contactele de încărcare și portul de încărcare constituie o verificare, iar pentru modelele care nu publică nicio metodă de încărcare, aceasta se face față de unitate, nu față de metodă. Îmbinarea brațului, balamala și finisajul sunt verificări cu un criteriu, iar criteriul este o comparație cu unitatea de referință, nu un număr.
Distincția importantă este diferența dintre o verificare generală a liniei și o verificare în cursul procesului. O verificare generală a liniei stabilește la finalul producției dacă aceasta a fost bună. O verificare în cursul procesului stabilește, la postul în care a fost creat defectul, care este singurul moment în care reacția mai poate fi ieftină.
Pasul al patrulea: planul de eșantionare
Ce se verifică, câte unități și față de ce. Un plan de eșantionare agreat după ce primul ordin a fost deja livrat este un plan pentru al doilea ordin și va fi agreat sub presiune.
Un plan de selecție a probelor are nevoie de patru elemente și nu este o listă de atribute. Are nevoie de caracteristică, metodă, dimensiunea eșantionului și limită. O caracteristică fără o metodă nu este verificată, ci doar observată. O metodă fără o limită produce o măsurătoare, dar nu o decizie. O limită fără dimensiunea eșantionului nu poate fi apărată atunci când un lot este respins, deoarece furnizorul va cere, în mod rezonabil, câte unități au trebuit să eșueze.
Pașii cinci până la opti: etapa care are loc în timpul producției
Pasul cinci: inspecția finală
Inspecția finală se desfășoară față de unitatea de referință, înainte de scadența plată. Momentul este mai important decât numărul de unități, deoarece plata este singura pârghie a cumpărătorului și expiră la momentul efectuării plății. O inspecție încheiată după ce factura a fost plătită îi costă cumpărătorului dreptul de a contesta, indiferent de rezultatul ei.
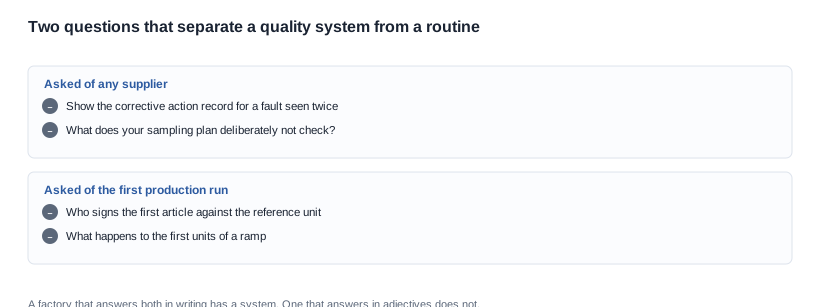
Inspecția finală este și locul în care se ia decizia privind creșterea producției. O fabrică care reține primele unități ale unei serii pentru a le compara cu unitatea de referință și o fabrică care le livrează sunt fabrici diferite, iar datele publicate nu vă vor indica care dintre ele este în cazul dumneavoastră. Un cumpărător care dorește să știe acest lucru trebuie să întrebe ce se întâmplă cu primele unități ale unei serii și să întrebe înaintea primei serii, nu după aceasta.
Pasul șase: înregistrarea lotului
Ce lot, ce dată, ce linie, ce unități și ce lot de celule. Aceasta este înregistrarea care face verificabil fiecare alt pas și, totodată, înregistrarea care lipsește cel mai des.
Testul unei înregistrări de lot constă în verificarea faptului că o reclamație poate fi urmărită până la un eveniment de producție. Fără această înregistrare, un defect care a afectat o zi de producție devine un defect atribuit tuturor unităților expediate, iar consecința comercială a acestei atribuiri greșite este, de regulă, o rezervă pentru returnări pe care nimeni nu a prevăzut-o în buget și o relație care nu poate fi reparată printr-o notă de credit.
Pasul șapte: tratarea neconformității
Ce se întâmplă cu o unitate care nu respectă cerințele și cine decide. Decizia — respingere, reprocesare, reclasificare, casare sau acceptare prin acordare a unei derogări — trebuie consemnată înainte de prima unitate, deoarece decizia luată în momentul respectiv este o decizie luată prost, iar o decizie luată prost este, de obicei, decizia care îi costă cumpărătorului bani fără nicio urmă documentară.
O derogare nu reprezintă eșecul procesului; ea este un proces. Un cumpărător care are o regulă de acordare a derogărilor scrisă, un aprobator identificat și o limită privind numărul de unități care pot beneficia de derogări într-un lot se află într-o poziție comercială mai solidă decât un cumpărător cu un sistem de calitate impecabil, dar fără nicio regulă pentru unitățile care scapă sistemului.
Pasul opt: acțiunea corectivă
Ce a fost schimbat astfel încât problema să nu se mai repeats. Acesta este pasul care diferențiază un sistem de calitate de o rutină de inspecție și este pasul pe care cumpărătorul ar trebui să ceară să îl vadă înainte de a semna orice document, deoarece o fabrică care a corectat un defect recurent va avea o înregistrare, iar o fabrică care nu l-a corectat nu va avea una.
Doveazile sunt precise: defectul, cauza rădăcină, acțiunea întreprinsă, data, persoana care a aprobat acțiunea și rezultatul la următoarea serie. O înregistrare a acțiunii corective care afirmă că un proces a fost îmbunătățit, fără să precizeze procesul, nu este o înregistrare a acțiunii corective.
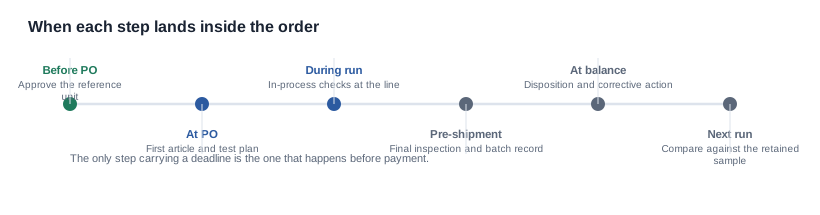
Observați unde se află termenul-limită. Șase dintre cei opti pași sunt gratuiti dacă sunt efectuați în ordinea corectă și costisitori dacă sunt efectuați cu întârziere, iar singurul pas cu un termen-limită comercial ferm este inspecția finală, deoarece se desfășoară în raport cu termenul de plată, nu cu graficul de producție.
Cele două întrebări care diferențiază un sistem de calitate de o rutină
Prezentați înregistrarea acțiunii corective pentru un defect întâlnit de două ori
Este cea mai edificatoare întrebare din această categorie. Diferențiază o fabrică cu un sistem de calitate de o fabrică care efectuează inspecții și face acest lucru fără dispute, deoarece o înregistrare a acțiunii corective este un document care există sau nu există.
Formularea contează. Un defect întâlnit de două ori are o cauză; un defect întâlnit o singură dată ar putea fi un incident izolat. Cererea înregistrării pentru o apariție unică îi oferă furnizorului ocazia să dea o explicație, fără să existe nimic care să o contrazică. Cererea înregistrării pentru un defect repetat impune indicarea unei cauze rădăcină precise.
Răspunsurile așteptate pot avea trei forme. O fabrică care predă un registru cu o cauză rădăcină, o acțiune, o dată și un rezultat are sistem. O fabrică care are un jurnal, dar nu o cauză rădăcină, are doar un obicei de raportare. O fabrică care răspunde „nu am mai întâlnit asta de două ori” a răspuns la o întrebare pe care nu ai pus-o — iar răspunsul corect este să întreți ce ar face dacă s-ar întâmpla de două ori și să consemneze răspunsul.
Ce nu verifică planul tău de eșantionare?
Orice plan are o excepție, iar excepția este, de obicei, o decizie, nu o omisiune. Un cumpărător care știe ce nu este verificat poate decide dacă acest lucru contează; un cumpărător care presupune că totul este verificat nu și-a citit planul.
merită să numim excepțiile uzuale din această categorie, deoarece fiecare dintre ele reprezintă o decizie luată de cineva. Protecția la pătrundere, atunci când un model publică o marcaj IP, dar niciun raport de testare. Carcasa, atunci când carcasa se află în cutie, dar nu și în planul de testare. Contactele de încărcare, atunci când unitatea este testată, dar nu și combinația dintre unitate și carcasă. Comportamentul la actualizarea firmware-ului, atunci când o unitate este testată în versiunea cu care a fost livrată. Funcțiile AI, atunci când o unitate este testată în privința existenței lor, nu în privința comportamentului.
Niciuna dintre aceste excepții nu este neapărat greșită. Greșită este o excepție pe care nimeni nu a decis-o în mod deliberat și despre care nimeni nu te-a informat.
Cum să le pui întrebările, astfel încât răspunsurile să aibă valoare
Ambele întrebări sunt ușor de pus și ușor de primit ca răspuns fără conținut. Tehnica care le face productive este să soliciți un document simultan cu afirmația, astfel încât răspunsul să aibă o formă concretă.
Prima întrebare se pune cel mai bine astfel: arătați-ne registrul și spuneți-ne data și defecțiunea. Un furnizor care răspunde cu o poveste vă spune că povestea se află în mintea lui; un furnizor care răspunde cu un registru vă spune că se află în sistemul lui. Dacă registrul este refuzat pe motivul sensibilității comerciale, răspunsul corect nu este să accepți refuzul, ci să restrângi cererea — defecțiunea, cauza rădăcină și acțiunea, eliminând valorile costurilor. Majoritatea furnizorilor vor accepta acest lucru, deoarece piesele pentru care ceri informații nu au valoare comercială pentru ei, dar au pentru tine.
A doua întrebare se pune cel mai bine în scris, înainte de a fi convenit planul de eșantionare, nu într-o ședință de analiză. Un plan aflat în fața ta, cu excepțiile vizibile, poate fi comparat cu planul altui furnizor într-un mod în care un răspuns dat într-o ședință nu permite. Comparația pe care o dorești nu este între două planuri, ci între două planuri și cerința pe care ai scris-o, deoarece cerința este singurul document care precizează ce contează cu adevărat pentru programul tău.
Împreună, cele două întrebări îți comunică și ceva ce o singură întrebare nu poate comunica. Un furnizor cu un registru de corecții și o excepție declarată își gestionează calitatea. Un furnizor cu un registru de corecții, dar fără excepții, nu s-a gândit la ce nu este verificat. Un furnizor fără registru de corecții și cu numeroase excepții desfășoară o rutină de inspecție și este sincer în privința limitelor sale, ceea ce este mai bine decât alternativa, dar nu este ceea ce cere un program de consistență.
Când dă metoda greșit și cum arată un răspuns bun
Metoda eșuează în moduri identificabile, iar în fiecare caz eșecul poate fi urmărit până la o decizie luată mai devreme, fără să fi fost observată.
Unitatea de referință care nu aparține producției
Primul pas este temelia, iar eșecul aici este invizibil din exterior. O unitate de preproducție arată aproape identic cu una de producție și se comportă aproape identic într-o demonstrație, exact motivul pentru care este aprobată. Diferă în consistența finisajelor, în versiunea firmware și în piesele pe care linia de producție le achiziționează diferit față de o construcție de inginerie. Când eșecul apare, se manifestă ca o abatere în întregul primul ordin și este diagnosticat drept problemă a furnizorului, deși este o problemă a mostrei.
Un răspuns bun constă în identificarea versiunii de construcție consemnate pentru unitatea de referință și în precizarea dacă unitatea provine de pe linia de producție.
Metoda care se desfășoară fără limită
Se stabilește o caracteristică, se redactează o metodă și nu se atașează nicio limită. Rezultatul este o măsurătoare pentru fiecare unitate și nicio decizie. Acest lucru este frecvent deoarece limita este partea dificilă: presupune o apreciere asupra a ceea ce este acceptabil, pe care niciuna dintre părți nu dorește să o formuleze în scris, iar aici o discuție despre calitate devine o negociere comercială.
Un răspuns bun este o limită care este redactată chiar dacă este provizorie, deoarece o limită provizorie care este înăsprită reprezintă un control operațional, iar lipsa oricărei limite reprezintă un program de măsurare.
Metoda aplicabilă unui singur model
Un sistem de calitate conceput pentru un singur model nu rezistă în fața unei game de produse. Caracteristica importantă diferă între un model Audio, unul cu cameră și unul sportiv: modurile de defectare nu sunt aceleași, rândurile publicate nu sunt aceleași, iar configurația carcasei care face parte din comanda unui model lipsește pentru altul.
Un răspuns bun este o metodă care identifică caracteristica pentru fiecare configurație, nu pentru fiecare companie, și care este rescrisă atunci când se modifică gama de produse.
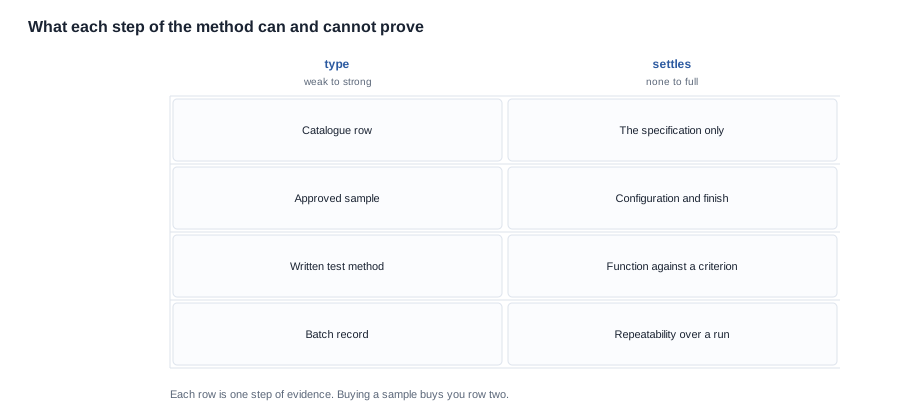
Matricea este sinteza onestă a metodei. Achiziționarea unei mostre vă oferă al doilea rând. Al treilea rând necesită o metodă pe care să o redactați, al patrulea necesită un registru păstrat de fabrică, iar primul rând îl aveți deja. Un program care sare direct la al treilea rând fără al doilea a construit un test pe o țintă mobilă, iar un program care se oprește la al doilea rând a achiziționat o mostră și a numit proces.
Metoda care se oprește la poarta fabricii
Cea mai frecventă defecțiune structurală nu este o etapă lipsă, ci o limită trasată în locul greșit. Cele opt etape descrise mai sus arată ce se întâmplă în interiorul fabricii care produce bunurile. În această categorie, o parte considerabilă din ceea ce determină rezultatul se produce înainte: celula, lentila, difuzorul și cipul. O fabrică poate parcurge impecabil toate cele opt etape și totuși să nu vă poată spune dacă celula dintr-o anumită livrare provine de la furnizorul față de care a fost aprobată, deoarece registrul lotului de pe platforma fabricii consemnează lotul primit de fabrică, nu lotul produs de producătorul celulelor.
O metodă care se oprește la poarta fabricii produce, așadar, consistență în raport cu ceea ce controlează fabrica și nu oferă nicio garanție privind componentele din interior. Consecința comercială este precisă: defectul apare ca abatere pe parcursul unei serii de producție, datele privind returnările nu îl pot atribui, iar singura soluție a cumpărătorului este o notă de credit, nu o remediere.
Remediul nu este un audit al fabricii. Este o listă de componente redactată după codul piesei, atașată comenzii de achiziție, împreună cu o regulă de aprobare scrisă pentru orice înlocuire, plus un traseu de notificare a modificărilor cu un destinatar nominal și un termen de notificare. Este puțină muncă și este singurul control care depășește poarta fabricii. Aceeași cerință apare în exemplul aplicat din această serie, în care o înlocuire la aceeași capacitate nominală a fost invizibilă în toate rândurile publicate și a durat șase luni să fie depistată.
Metoda care nu este niciodată rereadă
O metodă redactată o singură dată și niciodată revizuită este o metodă care a fost concepută pentru un alt program. Gamele de produse se modifică, configurațiile se modifică, iar caracteristica care conta acum doi ani s-ar putea să nu fie cea care defectează acum. Cea mai ieftină întreținere este o revizuire programată raportată la portofoliul actual de comenzi: care etape nu au fost executate în ultimele două serii de producție, care registre există, dar nu sunt păstrate, și dacă vreo etapă a devenit treptat doar o formalitate.
Cumpărătorii descoperă adesea acest lucru în cel mai prost moment, atunci când apare o dispută și acordul se dovedește a descrie un proces pe care nimeni nu l-a urmat timp de un an. O revizuire de o pagină, efectuată o dată pe semestru, este cea mai ieftină asigurare din metodă.
Metoda care nu este niciodată auditată
Un sistem care nu a fost verificat niciodată din exterior este un sistem a cărui eficacitate este necunoscută, nu un sistem care funcționează. Aceasta nu înseamnă că un cumpărător trebuie să fie prezent la fața locului. Înseamnă că cineva ar fi trebuit să ceară, în ultimul an, să vadă registrele loturilor și registrele de corecții pentru o anumită serie de producție și să le compare cu ce arată datele privind returnările.
Compararea reprezintă auditul. Dacă registrele loturilor acoperă serii de producție care nu au generat reclamații, iar datele privind returnările acoperă un alt set de serii de producție, cele două nu aparțin aceluiași program, iar unul dintre ele nu este păstrat. Un audit extern al fabricii, atunci când scara îl justifică, este tratat mai pe larg în altă parte a acestei serii; ideea de reținut aici este că etapa există în metodă și trebuie programată, nu doar presupusă.
Ce să ne trimiteți odată cu acordul de calitate
Dacă aveți deja un acord de calitate, un formular de evaluare a furnizorului sau un plan de eșantionare, trimiteți-l și vă vom spune care dintre cele opti etape stabilește, pe care le tratează ca formalități și unde se află lacunele. Această analiză este gratuită și reprezintă cel mai rapid mod de a afla dacă acordul corespunde procesului desfășurat efectiv în fabrică.
Dacă nu aveți încă unul, punctul de pornire util este setul de specificații publicate pentru modelele din program, deoarece vă indică ce caracteristici pot fi exprimate ca limite absolute și care trebuie exprimate prin comparații cu o unitate de referință. Poziția noastră este că publicăm configurația produsului și lacunele de capabilitate și că nu vom publica o rată de defecte sau un indice de randament pentru un produs pe care nu l-am măsurat pe o serie de producție. De asemenea, nu vom prezenta trecerea unei prime piese drept o afirmație privind consistența, deoarece o singură trecere reprezintă un fapt despre o unitate, iar o afirmație privind consistența reprezintă un fapt despre un lot.
Cadrul este prezentat la consistența calității ochilor inteligenți, clauzele contractuale care îl pun în aplicare se găsesc în lista de verificare contractuală, iar aspectele legate de acceptare sunt prezentate în lista de verificare pentru cumpărători și certificare.
Lecturi conexe
- Cum este structurat — consistența calității ochilor inteligenți
- Clauzele contractuale — lista de verificare contractuală
- Aspectele legate de acceptare — lista de verificare pentru cumpărători și certificare
Trimiteți-ne acordul de calitate și vă vom spune care dintre cele opti etape stabilește, care dintre ele sunt tratate ca formalități și ce mai trebuie demonstrat în privința consistenței calității ochilor inteligenți.


