
La Costanza della qualità degli occhiali smart non coincide con l’ispezione. È un metodo, e l’ispezione è soltanto il quinto degli otto passaggi. Un acquirente che ha concordato soltanto un piano di campionamento ha acquistato un controllo anziché un processo; un controllo gli dice com’era un singolo lotto in un singolo giorno — un’affermazione diversa e molto più debole rispetto a quella necessaria quando siEffettua un secondo ordine.
Questo articolo illustra gli otto passaggi nell’ordine in cui devono essere eseguiti, ciò che ciascuno rileva, le prove che lascia e le due domande che distinguono una fabbrica dotata di un sistema qualità da una fabbrica che applica soltanto una routine di ispezione. Non pubblichiamo alcun tasso di difettuosità, indice di resa o indice di capacità; questo articolo riguarda il metodo anziché questi dati, perché in questa categoria è il metodo a poter essere concordato, documentato e verificato.
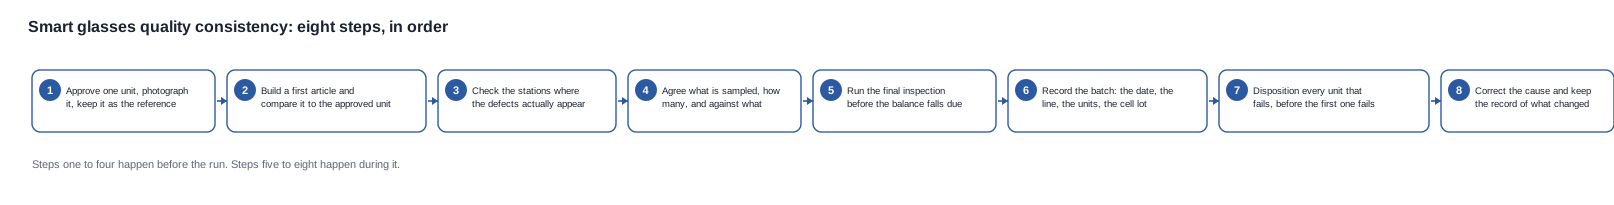
Leggete la sequenza come una struttura di passaggi obbligatori anziché come un elenco di controllo. Ogni passaggio ha un momento in cui può ancora essere eseguito economicamente e diventa inutile se viene affrontato dopo che quel momento è trascorso.
Costanza della qualità degli occhiali smart: i passaggi da impostare prima della produzione
Passaggio uno: l’unità di riferimento approvata
Viene approvata, fotografata e conservata un’unità. Tutto ciò che segue questo passaggio viene misurato rispetto a essa, e l’oggetto stesso è la cosa più economica e importante dell’intero sistema.
Tre attributi dell’unità di riferimento determinano se è valida. Deve essere una build di produzione, perché un’unità di pre-produzione è un articolo diverso e differirà per finitura, firmware e talvolta per componenti. Deve essere protetta, perché un’unità portata in una busta campione, caduta, ricaricata ripetutamente e maneggiata da un team documentale non può più fungere da riferimento per la finitura. Deve inoltre essere etichettata con la configurazione che rappresenta, perché un’unità di riferimento priva del proprio schema di colori, opzione di custodia e versione del firmware non fa riferimento a nulla di specifico.
Il passaggio è economico. Quello successivo non lo è, perché una discordanza al passaggio otto sulla conformità della merce al riferimento riguarda un oggetto che potrebbe non esistere più.
Passaggio due: il primo articolo
Viene prodotta un’unità di produzione e confrontata con l’unità di riferimento e la specifica scritta. Questo è il passaggio che rileva una specifica che in realtà nessuno aveva concordato, e vale il tempo impiegato proprio perché è molto più economico di una spedizione.
Gli acquirenti spesso saltano questo passaggio perché il campione è già stato approvato e si presume che la specifica sia definita. È proprio questa assunzione che il passaggio mette alla prova. Un primo articolo confrontato fianco a fianco con l’unità di riferimento evidenzia differenze che una specifica scritta non può esprimere: una cucitura, una tinta della lente, la forma di un’asta, una custodia che si colloca diversamente nella scatola. Rende evidente anche il problema opposto, ossia il caso in cui la fabbrica ha realizzato il prodotto secondo la specifica, ma la specifica si rivela una descrizione inesatta di ciò che l’acquirente desiderava.
L’output di questo passaggio è una firma. Non un’email che conferma che sembra corretto — ma una firma, apposta da una persona identificata su una configurazione datata.
Passaggio tre: i controlli durante il processo
I controlli effettuati presso le postazioni in cui i difetti compaiono effettivamente, anziché un controllo generale della linea alla fine.
In questa categoria le postazioni sono specifiche. Su un modello con Audio, la balance dei canali e il posizionamento dell’altoparlante sono controlli separati, perché un’unità che riproduce ma non è bilanciata supererà il test funzionale e presenterà un difetto di canale. I contatti di ricarica e la porta di ricarica costituiscono un controllo; per i modelli che non pubblicano alcun metodo di ricarica, si tratta di un controllo rispetto all’unità anziché rispetto a un metodo. Il giunto dell’asta, la cerniera e la finitura sono controlli basati su un criterio, e il criterio è un confronto con l’unità di riferimento anziché un valore numerico.
La distinzione importante è la differenza tra un controllo generale della linea e un controllo durante il processo. Il controllo generale della linea accerta alla fine della produzione se il lotto era buono. Il controllo durante il processo accerta il difetto presso la postazione in cui è stato creato, l’unico punto in cui l’intervento è ancora economico.
Passaggio quattro: il piano di campionamento
Che cosa viene controllato, quante unità e rispetto a che cosa. Un piano di campionamento concordato dopo che il primo ordine è già stato spedito è un piano per il secondo ordine, e verrà concordato sotto pressione.
Un piano di campionamento richiede quattro elementi e non è un elenco di attributi. Richiede la caratteristica, il metodo, la dimensione del campione e il limite. Una caratteristica senza un metodo non viene controllata, viene solo notata. Un metodo senza un limite produce una misurazione, non una decisione. Un limite senza una dimensione del campione non è defendibile quando un lotto viene respinto, perché il fornitore chiederà ragionevolmente quante unità dovessero fallire.
Passi dal cinque all'ottavo: la fase che si svolge durante la produzione
Passo cinque: l'ispezione finale
L'ispezione finale viene confrontata con l'unità di riferimento prima che sia dovuto il pagamento. La tempistica conta più del numero di controlli, perché il pagamento è l'unica leva del compratore e scade al momento del versamento. Un'ispezione che termina dopo che la fattura è stata pagata costa al compratore la possibilità di contestare, qualunque cosa abbia rilevato.
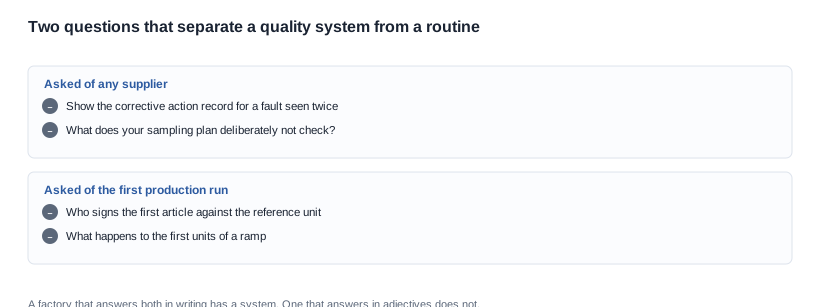
L'ispezione finale è anche il punto in cui si decide come gestire la messa in produzione. Una fabbrica che trattiene le prime unità di una produzione per confrontarle con l'unità di riferimento e una fabbrica che le spedisce sono due fabbriche diverse, e i dati pubblicati non vi diranno quale sia la vostra. Chi compra e vuole saperlo dovrebbe chiedere che fine fanno le prime unità di una produzione, e dovrebbe farlo prima della prima produzione, non dopo.
Passo sei: il registro del lotto
Quale lotto, quale data, quale linea, quali unità e quale lotto di celle. È il registro che rende verificabile ogni altro passo ed è quello che più spesso manca.
La validità di un registro di lotto si verifica chiedendosi se un reclamo possa essere ricondotto a un evento di produzione. Senza questo registro, un difetto che ha interessato un solo giorno di produzione diventa un difetto attribuito a ogni unità spedita, e la conseguenza commerciale di questa attribuzione errata è di solito una riserva per i resi che nessuno ha previsto e un rapporto commerciale che non può essere riparato con una nota di credito.
Passo sette: la gestione della non conformità
Che cosa accade a un'unità che non supera i controlli e chi decide. La gestione — rifiuto, rilavorazione, declassamento, scarto o accettazione con concessione — deve essere documentata prima del primo caso, perché la decisione presa sul momento è una decisione presa male, e una decisione presa male è di solito quella che costa denaro al compratore senza lasciare alcuna traccia documentale.
Una concessione non è un fallimento del processo; è un processo. Un compratore dotato di una regola di concessione scritta, di un approvatore designato e di un limite al numero di unità che possono essere concesse in un lotto si trova in una posizione commerciale più solida di un compratore con un sistema qualità perfetto ma privo di regole per le unità che sfuggono ai controlli.
Passo otto: la correzione
Che cosa è stato modificato affinché il problema non si ripeta. È il passo che distingue un sistema qualità da una routine di ispezione ed è quello che un compratore dovrebbe chiedere di vedere prima di firmare qualsiasi cosa, perché una fabbrica che ha corretto un difetto ricorrente avrà un registro, mentre una fabbrica che non l'ha corretto non lo avrà.
Le prove sono specifiche: il difetto, la causa principale, l'azione intrapresa, la data, la persona che l'ha approvata e il risultato sulla produzione successiva. Un registro delle correzioni che dichiara che un processo è stato migliorato, senza indicarne il nome, non è un registro delle correzioni.
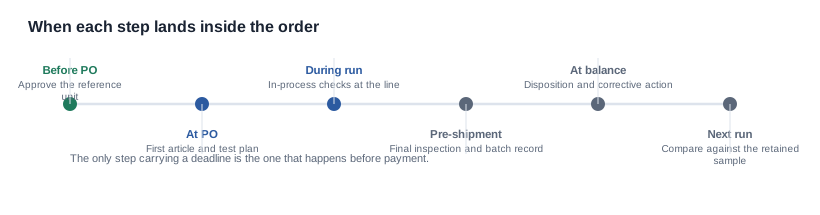
Si noti dove si trova la scadenza. Sei degli otto passi sono gratuiti se vengono eseguiti nell'ordine corretto e costosi se vengono eseguiti in ritardo; quello con una scadenza commerciale vincolante è l'ispezione finale, perché viene confrontata con il termine di pagamento anziché con il calendario di produzione.
Le due domande che distinguono un sistema qualità da una routine
Mostrate il registro delle azioni correttive per un difetto che avete rilevato due volte
È la singola domanda più informativa in questa categoria. Distingue una fabbrica dotata di un sistema qualità da una che effettua semplicemente ispezioni, senza bisogno di discussioni, perché un registro delle azioni correttive è un documento che esiste oppure no.
La formulazione è importante. Un difetto rilevato due volte è un difetto con una causa; un difetto rilevato una sola volta potrebbe essere stato un episodio isolato. Chiedere il registro per un singolo evento invita il fornitore a minimizzarlo, senza nulla con cui confutare la sua spiegazione. Chiedere il registro per un difetto ricorrente impone l'indicazione di una causa principale precisa.
Le risposte da aspettare si presentano in tre forme. Una fabbrica che consegna un registro con causa radice, azione, data e risultato ha un sistema. Una fabbrica che ha un registro ma nessuna causa radice ha semplicemente l'abitudine di documentare. Una fabbrica che risponde "non ci è capitato due volte" ha risposto a una domanda che non hai posto: la risposta corretta è chiedere che cosa farebbe se accadesse due volte e annotarlo.
Cosa non controlla il tuo piano di campionamento?
Ogni piano prevede un'esclusione, e questa è solitamente una decisione, non una disattenzione. Un acquirente che sa cosa non viene controllato può decidere se sia rilevante; un acquirente che presume che tutto venga controllato semplicemente non ha letto il piano.
Vale la pena citare le esclusioni più comuni in questa categoria, perché ciascuna rappresenta una decisione presa da qualcuno. La protezione contro gli ingressi, quando un modello pubblica una marcatura IP ma non il rapporto di prova. Il case, quando il case è nella confezione ma non nel piano di prova. I contatti di ricarica, quando l'unità viene testata, ma non la combinazione tra unità e case. Il comportamento degli aggiornamenti del firmware, quando un'unità viene testata nella versione con cui è stata spedita. Le funzioni AI, quando un'unità viene testata per verificarne la presenza anziché il comportamento.
Nessuna di queste esclusioni è necessariamente sbagliata. È sbagliato, invece, escludere qualcosa senza che nessuno lo abbia deciso deliberatamente e nessuno te l'abbia comunicato.
Come formulare le domande perché le risposte abbiano valore
Entrambe le domande sono facili da porre e facili da liquidare con risposte vuote. La tecnica che le rende produttive consiste nel richiedere un documento insieme all'affermazione, così che la risposta assuma una forma concreta.
La prima domanda è meglio formulata così: mostrateci il registro e indicateci la data e il difetto. Un fornitore che risponde con un racconto vi sta dicendo che il racconto è solo nella sua testa; un fornitore che risponde con un registro vi sta dicendo che è nel suo sistema. Se il registro viene rifiutato per motivi di riservatezza commerciale, la risposta corretta non è accettare il rifiuto, ma restringere la richiesta: il difetto, la causa radice e l'azione, eliminando le cifre relative ai costi. La maggior parte dei fornitori accetterà, perché i documenti richiesti non hanno per loro un valore commerciale, mentre per te lo hanno.
La seconda domanda è meglio formulare per iscritto, prima di concordare il piano di campionamento, anziché durante una riunione di riesame. Un piano che hai davanti, con le esclusioni ben visibili, può essere confrontato con il piano di un altro fornitore in un modo che una risposta durante una riunione non consente. Il confronto che vuoi stabilire non è tra due piani, ma tra due piani e il requisito che hai redatto, perché il requisito è l'unico documento che stabilisce ciò che conta realmente per il tuo programma.
Le due domande insieme ti comunicano anche qualcosa che una singola domanda non può. Un fornitore con un registro delle correzioni e un'esclusione dichiarata sta gestendo la qualità. Un fornitore con un registro delle correzioni e senza esclusioni non ha riflettuto su ciò che non viene controllato. Un fornitore senza un registro delle correzioni e con molte esclusioni sta eseguendo una routine di ispezione ed è stato onesto sui suoi limiti, il che è preferibile all'alternativa, ma non è ciò che richiede un programma di coerenza.
Dove il metodo si rivela inaffidabile e come deve essere una buona risposta
Il metodo fallisce in modi identificabili e, in ciascun caso, il fallimento è riconducibile a una decisione presa in precedenza senza che nessuno la notasse.
L'unità di riferimento non corrispondente alla build di produzione
Il primo passo è fondamentale e l'eventuale fallimento qui è invisibile dall'esterno. Un'unità di pre-produzione è quasi identica a un'unità di produzione e si comporta in modo quasi identico durante una dimostrazione, ed è esattamente per questo che viene approvata. Differisce nella coerenza della finitura, nella build del firmware e nei componenti che una linea di produzione approvvigiona in modo diverso rispetto a una build ingegneristica. Quando il problema emerge, si manifesta come deriva lungo tutto il Primo ordine e viene diagnosticato come un problema del fornitore, mentre è in realtà un problema del campione.
Una buona risposta consiste nell'avere un'identità della build registrata per l'unità di riferimento e nell'indicare esplicitamente se l'unità proviene dalla linea di produzione.
Il metodo eseguito senza limiti
Viene concordata una caratteristica, viene scritto un metodo, ma non viene fissato alcun limite. Il risultato è una misurazione su ogni unità e una decisione su nessuna. Questo accade spesso perché stabilire il limite è la parte difficile: richiede di giudicare ciò che è accettabile, una valutazione che nessuna delle parti vuole formulare per iscritto e che segna il punto in cui una discussione sulla qualità diventa una negoziazione commerciale.
Una buona risposta è un limite scritto, anche se provvisorio, perché un limite provvisorio che viene inasprito è un controllo operativo, mentre l’assenza di limiti equivale a un programma di misurazione.
Il metodo applicabile a un singolo modello
Un sistema qualità progettato per un unico modello non regge un’intera gamma. La caratteristica rilevante cambia tra un modello Audio, un modello con fotocamera e un modello sportivo: le modalità di guasto non sono le stesse, le righe pubblicate non sono le stesse e la configurazione della custodia, che fa parte dell’ordine di un modello, manca per un altro.
Una buona risposta è un metodo che indica la caratteristica per ciascuna configurazione, anziché per azienda, e che viene riscritto quando cambia la gamma.
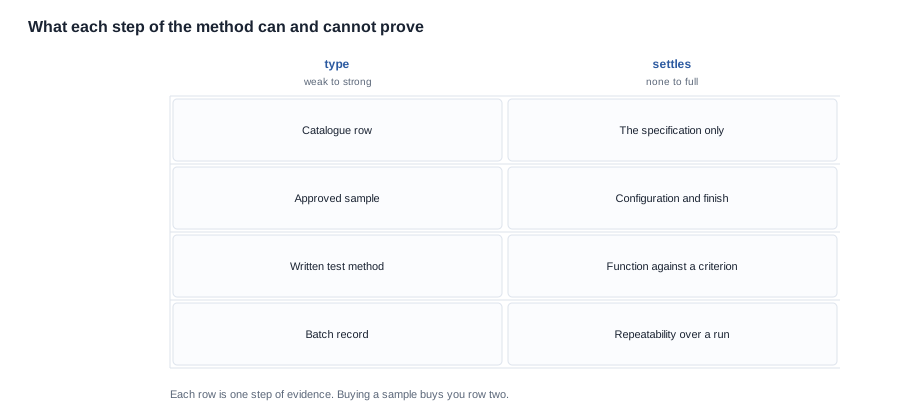
La matrice è il riepilogo onesto del metodo. L’acquisto di un campione consente di acquisire la seconda riga. La terza riga richiede un metodo redatto, la quarta richiede un registro conservato dalla fabbrica e la prima riga è già a disposizione. Un programma che salta alla terza riga senza la seconda costruisce una prova su un bersaglio mobile, mentre un programma che si ferma alla seconda riga ha acquistato un campione e lo ha chiamato processo.
Il metodo che si ferma alla porta della fabbrica
Il guasto strutturale più comune non è un passo mancante, ma un confine tracciato nel punto sbagliato. Gli otto passi descritti sopra riguardano ciò che avviene all’interno della fabbrica che produce i beni. In questa categoria, una parte considerevole degli elementi che determinano il risultato si verifica prima: nella cella, nella lente, nell’altoparlante e nel chip. Una fabbrica può eseguire tutti gli otto passi in modo impeccabile e tuttavia non essere in grado di indicare se la cella di una determinata spedizione proveniva dal fornitore approvato, perché il registro del lotto sul pavimento della fabbrica annota il lotto ricevuto dalla fabbrica, non quello prodotto dal produttore delle celle.
Un metodo che si ferma alla porta della fabbrica produce quindi coerenza rispetto a ciò che la fabbrica controlla, senza garantire in alcun modo i componenti interni. La conseguenza commerciale è precisa: il guasto si manifesta come deriva lungo una produzione, i dati sui resi non consentono di attribuirne la causa e l’unico rimedio per l’acquirente è una nota di credito anziché una correzione.
La soluzione non è un audit della fabbrica. È un elenco dei componenti redatto per codice di articolo, allegato all’ordine di acquisto, accompagnato da una regola scritta di approvazione per qualsiasi sostituzione, oltre a un canale di notifica delle modifiche con un destinatario designato e un periodo di preavviso. Si tratta di una quantità di lavoro ridotta e dell’unico controllo che raggiunge oltre la porta della fabbrica. La stessa prescrizione compare nell’esempio elaborato di questa serie, in cui una sostituzione alla stessa capacità nominale era invisibile in tutte le righe pubbliche e ha impiegato sei mesi per essere individuata.
Il metodo che non viene mai riletto
Un metodo redatto una sola volta e mai rivisto è un metodo scritto per un altro programma. Le gamme cambiano, le configurazioni cambiano e la caratteristica importante di due anni fa potrebbe non essere più quella che oggi causa i guasti. La manutenzione più economica consiste in una revisione programmata rispetto all’attuale portafoglio ordini: quali passi non sono stati eseguiti nelle ultime due produzioni, quali registri esistono ma non vengono conservati e se qualche passo è diventato silenziosamente una formalità.
Gli acquirenti scoprono spesso questa circostanza nel momento peggiore, quando emerge una controversia e l’accordo si rivela descrivere un processo che nessuno ha seguito per un anno. Una revisione di una pagina, svolta una volta ogni semestre, è l’assicurazione più economica possibile all’interno del metodo.
Il metodo che non viene mai sottoposto ad audit
Un sistema mai verificato dall’esterno è un sistema la cui efficacia è sconosciuta, non un sistema che funziona. Ciò non significa che l’acquirente debba recarsi in fabbrica. Significa che qualcuno avrebbe dovuto chiedere, nell’ultimo anno, di consultare i registri dei lotti e i registri delle correzioni relativi a una produzione specifica, confrontandoli con ciò che emerge dai dati sui resi.
Il confronto è l’audit. Se i registri dei lotti riguardano produzioni che non hanno generato reclami, mentre i dati sui resi riguardano un insieme diverso di produzioni, i due non appartengono allo stesso programma e uno dei due non viene mantenuto. L’audit esterno della fabbrica, quando la scala lo giustifica, è trattato in modo più dettagliato altrove in questa serie; il punto qui è che il passo esiste nel metodo e deve essere programmato, non presupposto.
Che cosa inviarci insieme al vostro accordo sulla qualità
Se hai già un accordo sulla qualità, un modulo di valutazione dei fornitori o un piano di campionamento, inviacelo e ti diremo quale degli otto passaggi stabilisce, quali considera una formalità e dove si trovano le lacune. Questa analisi è gratuita ed è il modo più rapido per verificare se l'accordo corrisponde al processo effettivamente seguito dalla fabbrica.
Se invece non ne hai ancora uno, il punto di partenza utile è il set di specifiche pubblicato per i modelli inclusi nel programma, perché indica quali caratteristiche possono essere formulate come limiti assoluti e quali devono essere espresse come raffronti con un'unità di riferimento. La nostra posizione è che pubblichiamo la configurazione del prodotto e le lacune in termini di capacità produttiva, ma non pubblicheremo un tasso di difettosità o un dato di resa per un prodotto che non abbiamo misurato lungo una serie produttiva. Inoltre, non presenteremo il superamento di un'ispezione del primo articolo come una dichiarazione di costanza, perché un singolo superamento riguarda un'unità, mentre una dichiarazione di costanza riguarda un'intera produzione.
Il framework è riportato nella sezione dedicata alla coerenza della qualità degli occhiali, le clausole contrattuali che lo recepiscono si trovano nel checklist contrattuale, mentre gli aspetti legati all'accettazione sono illustrati nella checklist per acquirenti e certificazione.
Letture correlate
- Come è strutturato — coerenza della qualità degli occhiali
- Le clausole contrattuali — checklist contrattuale
- Gli aspetti legati all'accettazione — checklist per acquirenti e certificazione
Inviaci il tuo accordo sulla qualità e ti diremo quale degli otto passaggi stabilisce, quali considera una formalità e ciò che la qualità degli occhiali smart deve ancora dimostrare in termini di costanza.


